
ציר הילוך הוא רכיב העברת כוח מסתובב הנושא שיני הילוכים משולבות - דורבן, פיניון סליל או משופע - יחד עם יומנים, splines, חוטים וכתפיים על ציר אחד. מפרט הישר שלו מוגדר על הציר הזה: הג'וינטים וצילינדרי גובה ההילוכים חייבים להסתובב סביב קו משותף בתוך קריאת חיווי כוללת (TIR) הגבול שנקבע על ידי חיי הנושא, איכות רשת הילוכים ומהירות פיר. יישור גל הילוך פירושו אפוא שחזור ציר הסיבוב של רכיב בעל שיניים - בעיה שונה מהותית מהשטחת מוט משונן, ובעיה בשיטות מדידה ותיקון מבוססות.
פתרון ליישור גל הילוך חייב לענות על חמש שאלות לפני בחירת ציוד:
- מה מגדיר את ציר המדידה - יומנים, קוטר מרכזי או ספליין ראשי - והאם הסקר משקף את סידור המיסבים המורכב?
- האם הסטייה היא חרטום חד מישורי, כפיפה מקומית בכתף, טוויסט, או שילוב - ואיפה נקודת השיא האמיתית?
- מהו מצב החומר וטיפול החום - מוקשה דרך, קרבורה ומרווה, יומנים מוקשים באינדוקציה - ואיזה מסלולי תיקון מאושרים עבורו?
- האם מלאי הטחינה עדיין זמין, והוא התיקון שנועד לשחזר את חלוקת המניות או הגיאומטריה הסופית?
- איך תשתחרר גיאומטריה, יש לוודא שלמות אגף השן ויציבות לטווח ארוך?
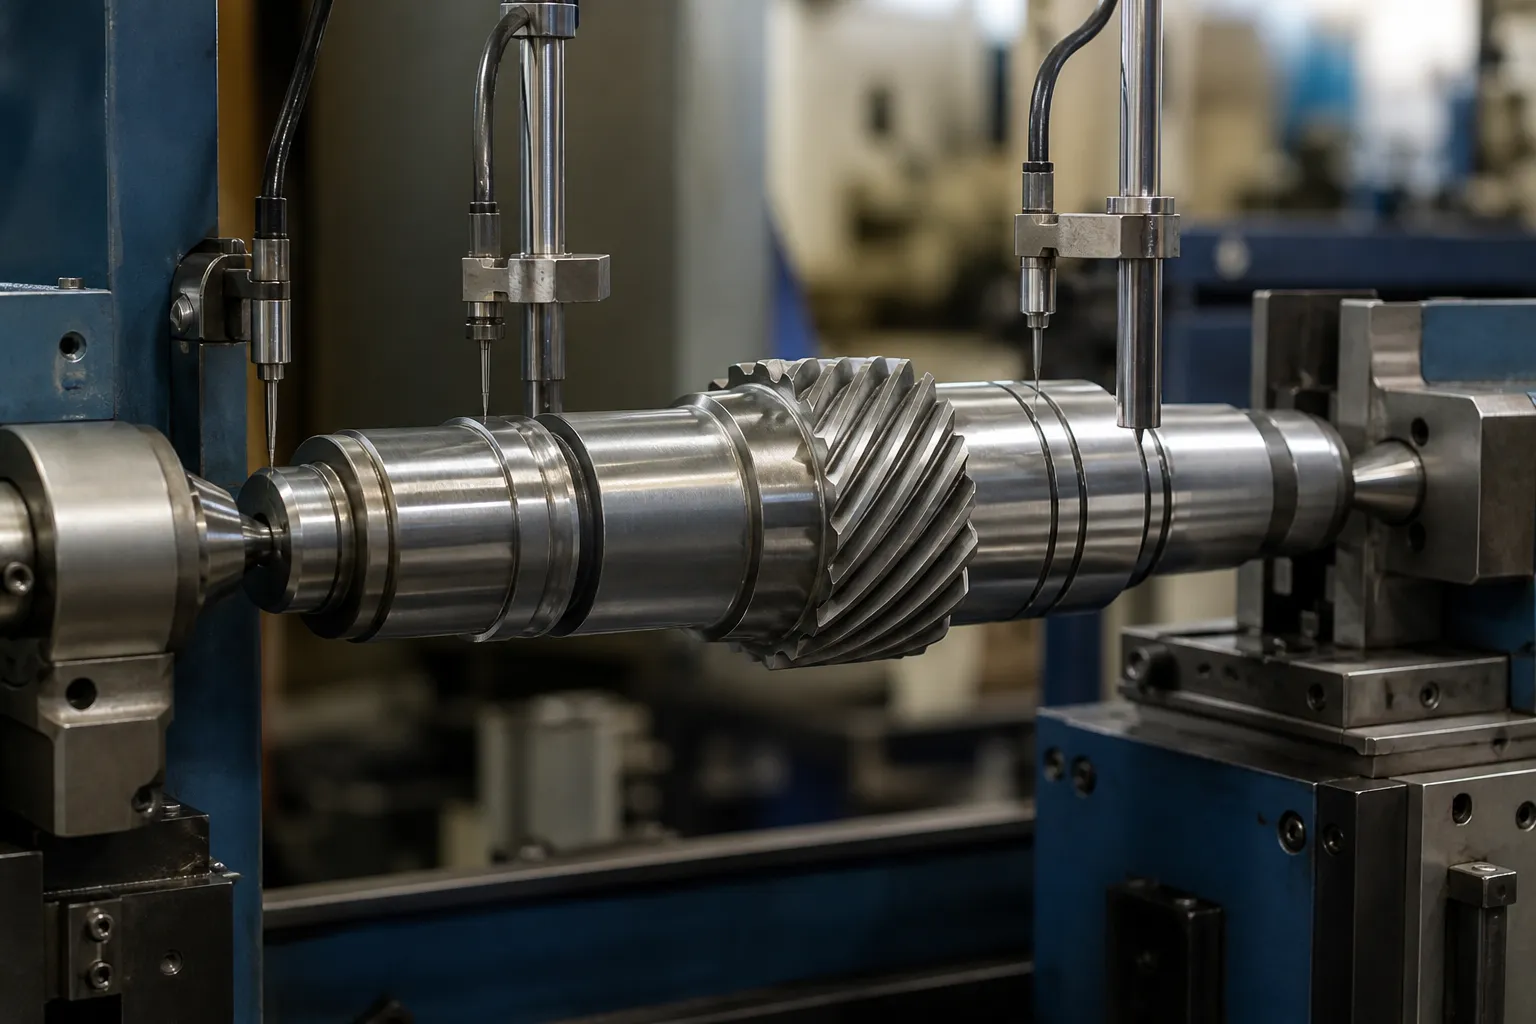
*איור קונספט הנדסי: ציר הילוך נתמך בין מרכזים עם בדיקות על הלוחות במהלך מחקר תיקון. לא צילום באתר הלקוח. בחירת תאריך, עמדות כוח ומגבלות קבלה מחייבות את הציור ואת חלקי המדגם המייצגים.*
גל הילוכים לעומת מתלה הילוכים: שתי בעיות שונות
האתר הזה כבר מכסה יישור מתלה ציוד תעשייתי, ושני חלקי העבודה מתבלבלים לעתים קרובות מכיוון ששניהם נושאים שיני ציוד. הם כמעט לא חולקים תוכן הנדסי:
| מתלה ציוד | ציר הילוך | |
|---|---|---|
| פוּנקצִיָה | ממיר סיבוב לתנועה ליניארית; מוט ישר בעל שיניים | מעביר מומנט בין צירים מסתובבים; חלק גלילי משונן |
| הגדרת ישרות | שטוחות וישרות של משטח ייחוס במישור אחד; שטוחות קו המגרש | סטייה של ציר הסיבוב: TIR נמדד סביב ההיקף בקטעים מוגדרים |
| מדידה ראשונית | ליניארי - ישר, צלחת משטח, קו לייזר, דגימה לאורך | סיבוב - חלק מגולגל בין מרכזים או על יומנים, חיוג או בדיקות אלקטרוניות, מפת סקר לכופף |
| כשל אם כפוף | כְּרִיכָה, חיבור שיניים לא אחיד, שגיאת מיקום | לְהוֹצִיא מְשִׁוּוּי מִשְׁקָל, רֶטֶט, נזקי מיסבים ואיטום, אי יישור רשת הילוכים, עייפות |
| תיקון אופייני | לחיצה במישור השטוח; לפעמים תהליכי מתיחה או פילוס עבור מלאי מתלים ארוך | תיקון נקודה-לחץ בנקודת השיא הממופת, הצפה סלקטיבית, שיטות חום מוגבלות |
מתלה מתוקן במטוס; ציר הילוך מתוקן סביב ציר. אוצר המילים של המדידה, מתקנים, המכונות וקריטריוני הקבלה כולם שונים, וזו הסיבה ששני הנושאים מטופלים בדפים נפרדים. אם חומר העבודה הוא מוט ארוך שיניים שמתערב עם פיניון כדי להזיז עומס באופן ליניארי, דף המדף חל. אם זה ציר שעליו גלגל שיניים שמסתובב במיסבים, המשך לקרוא.
אנטומיה ומאיפה נובע העיוות
רשום את התכונות המשתתפות בשרשרת הנתונים ובמערכת הלחץ:
- יומנים נושאים - ציר תפקודי ראשוני;
- מקטעי הילוכים: דורבן או שיניים סלילניות, רוחב פני גלגל השיניים, גיאומטריית גובה ושורש;
- splines, מסלולי מפתח, חוטים, מתחדדים ותכונות צימוד;
- כתפיים, חריצי טבעת הצמד, קידוחים צולבים וחורי שמן;
- מרכזים או נתוני תהליך זמניים;
- מלאי טחינה לפי סעיף ושלב תהליך.
צירי הילוכים מתכופפים מסיבות הציר הקלאסיות, מתועד בספרות התיקונים: עומס מכני במהלך טיפול או הרכבה; עיבוד אסימטרי המקל על מתח פנימי בצורה לא אחידה; טיפול בחום, כאשר כיבוי פיר מקורז או מוקשה כמעט תמיד מציג קשת; והתאמת כיווץ כבדה או לחיצה המכופפת פיר ישר בתחילה כמחסנית. על צירי הילוכים במיוחד, ציפוי וגילוח משאירים מתח שיורי סביב חלקי השיניים, וטחינה לאחר טיפול בחום של יומן אחד יכולה להרגיע מתח ולהזיז קטע אחר - נקודת התיקון בתהליך חשובה לא פחות מהתיקון עצמו.
למדוד תחילה: מפת סקר בנד

פרקטיקת התיקון-הנדסה של מיפוי פיר כפוף לפני נגיעה בו חלה במלואה על פירי הילוכים, ומכונות הייצור הופכות אותו לאוטומטי:
- תמכו בפיר בין מרכזים או על היומנים שלו ווודאו שהתומכים עצמם קוראים אפס יציאה - שגיאת תמיכה משחיתה את כל המפה.
- סמן התייחסות סיבובית; להקליט TIR בתחנות ציריות מרווחות באופן שווה, המרה להסטה (חצי TIR) וזווית שעון בכל אחד.
- קרא את המפה: נקודת גובה דומיננטית אחת עם זווית עקבית מצביעה על קשת פשוטה; שינוי זווית לאורך מצביע על ריבוי כפיפות או פיתול; המקרה הקשה ביותר הוא בשילוב עיקול ופיתול.
- צדו את נקודת השיא האמיתית בין תחנות - המקסימום נמצא במקום שבו מגמה אומרת, לא בהכרח במקום שבו ישבה במקרה בדיקה.
- חזור על המפה לאחר כל מחזור תיקון ובסוף כתיעוד הבדיקה.
שתי מלכודות ספציפיות לציוד יושבות בתוך המדרגה הזו. רֵאשִׁית, בחירת נתון: על פיר מדורג, שרשרת הנתונים הנכונה היא בדרך כלל היומנים, לא המרכזים - פיר יכול לקרוא ישר על מרכזים וקופחים על יומנים, ולמיסבים לא אכפת מהמרכזים. כללי הבחירה מכוסים בפירוט ב בחירת נתון מדידה עבור פירים מדורגים. שְׁנִיָה, שגיאת צד השן לעומת כיפוף: יש להפריד את זפת הצילינדר הנמדדת על פני פינים או על בודק גלגלי שיניים מהחלפת ציר הציר, או שגיאה בייצור שיניים "מטופלת" על ידי כיפוף הפיר. ההיגיון האבחוני הכללי להפרדת שגיאת צורה מכיפוף מכוסה עגולות לעומת עיקול במדידה סיבובית.
מסלולי תיקון
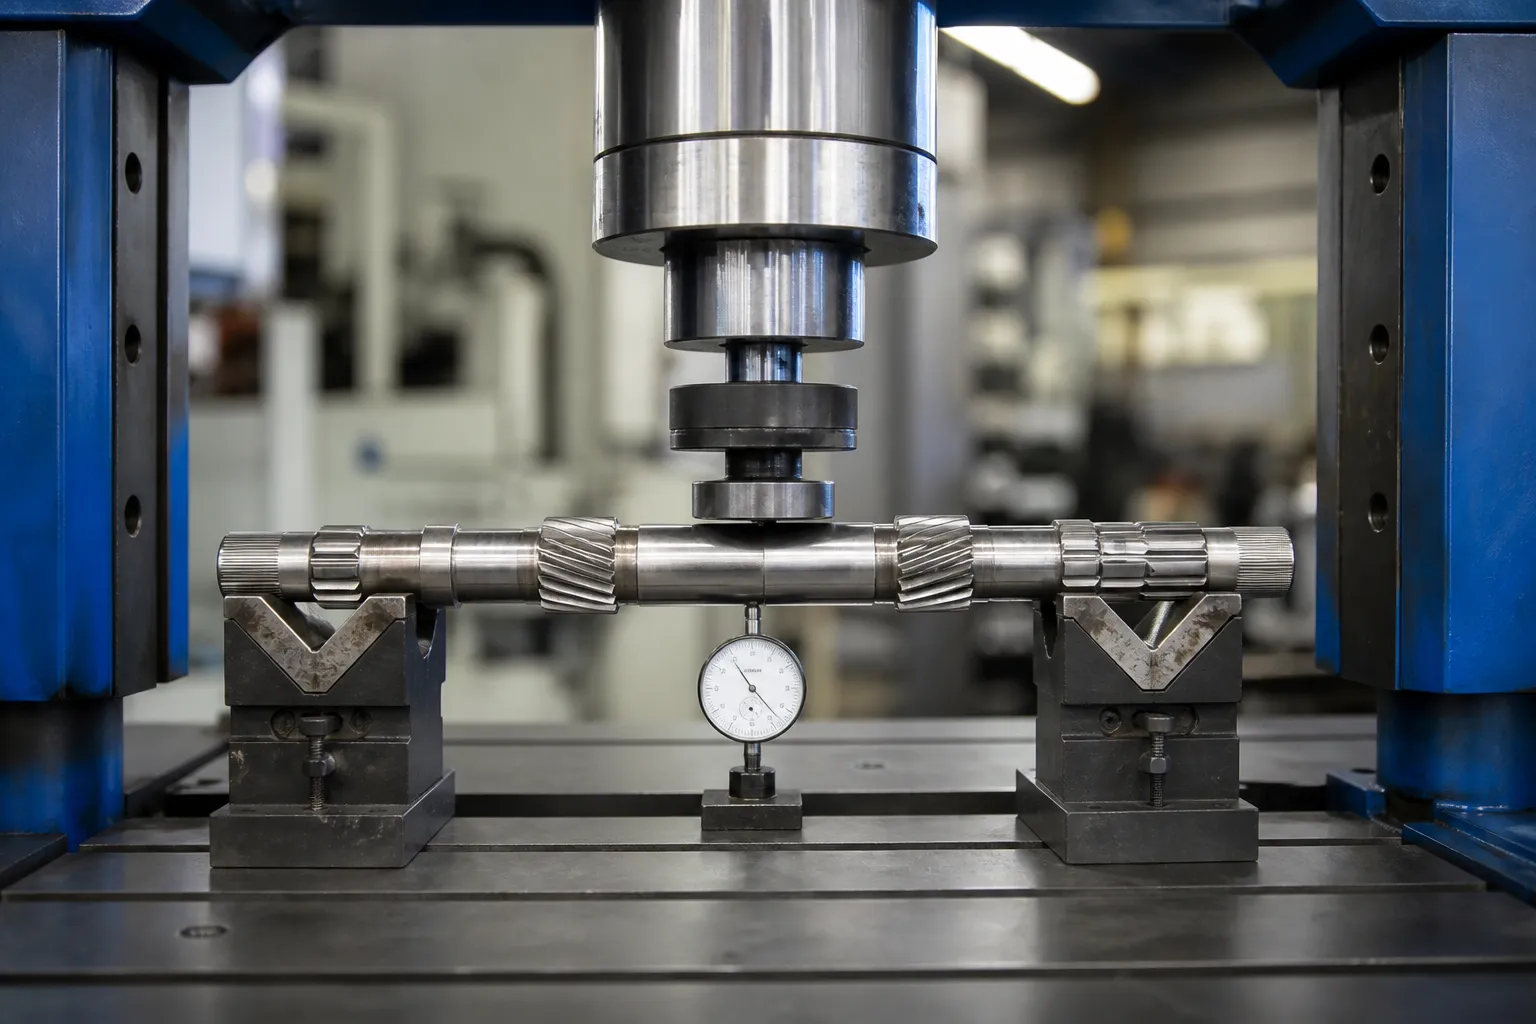
לחיצת נקודה מכנית - המסלול הראשי
עם המפה ביד, הציר מוגדר עם הנקודה הגבוהה למעלה, נתמך קרוב לעיקול, ועמוס באיל מרופד בזמן שגשושית מפקחת על סטיה חיה. עבדו בתנועות קטנות וקבלו קפיצה חזרה: המטרה היא הכי מעט תיקונים לסובלנות, כי כל מחזור פלסטיק מוסיף לחץ שיורי. במכונות ייצור לולאה זו - מפה, לִלְחוֹץ, מפה מחדש - פועל אוטומטית עם פיצוי קפיצה חזרה שנלמד לכל חלק מהמשפחה. החלק של מיומנות המלאכה של יישור פיר ידני הופך לפרמטר בקר; הפיזיקה לא משתנה.
מציצים - היכן שהלחיצה לא יכולה להגיע
זריקה מבוקרת או חיטוי מחט של הצד הקעור דוחס את סיבי פני השטח ומצמיח אותם מעט, משיכת הציר לכיוון ישר. על צירי גלגלי שיניים הצפה הוא הכלי לקצץ עדין: זה מתקן שאריות קטנות לאחר לחיצה, וזה עובד במקומות שאיל לא יכול להעמיס - צמוד לכתפיים, ליד חלקי שיניים - ללא כל סיכון לריסוק שיניים. הוא איטי לכל תיקון ולעיתים נדירות המסלול העיקרי.
חום נקודתי - מוגבל על צירי הילוכים מוקשים
חימום נקודתי של אזור קטן ליצירת מתח מתיחה מקומי בקירור הוא שיטת יישור לגיטימית על נמוך- ופירי פחמן בינוני במצב לא מוקשה. על קרבור, צירי הילוכים שהוקשו דרך או אינדוקציה זה מוגבל מאוד או אסור: האזור המושפע מחום יכול לרכך או להתקשות מחדש חומר מקומי, ליצור נקודות קשות ומיקרו-סדקים בדיוק היכן שהחיים של עייפות השיניים והיומן עוברים, ולהשאיר בליטה מוגבהת שיש להסיר לפני שהמשטח יעבור במיסב או באטם. איפה שיטות חום נשקלות בכלל, הם שייכים להליך תיקון שאושר על ידי מטלורג, לא למחזור תיקון ייצור. הכללים החומריים מפורטים ב יישור לאחר טיפול בחום.
מה לחיצה על גל הילוכים לעולם לא כוללת
עומסים מופעלים על מקטעי גוף או מוט בין תומכים - לעולם לא על שיני גלגלי שיניים. לחיצה על מקטע השיניים מסכנת עיוות שיניים ששום פעולת יישור לא יכולה לבטל, and roll-straightening of the type used on plain shafts is not applied over teeth. Spline sections follow their own rules, מכוסה אצלנו פתרון יישור פיר ספליין; the shaft families measured and corrected inside gearboxes – קֶלֶט, output and intermediate shafts with their multi-journal acceptance logic – are treated separately in the פתרון יישור גל תיבת הילוכים.
קריטריוני קבלה

Shaft repair practice gives a usable baseline: אוֹדוֹת 0.001 in per foot of length (0.083 מ"מ/מ"ר) for general rotating equipment, tightening toward 0.0005 in (0.013 מ"מ) total at any point for high-speed multi-stage machinery. For gear shafts the drawing governs, and the tolerance class follows the application: a low-speed, low-tolerance gear shaft carries a wider window than a high-rpm, close-clearance pinion. The acceptance sequence should be:
- מפת סקר סופית בכל התחנות, בתוך ה-TIR שצוין;
- בדיקות איכות הציוד - מגע שיניים, בריצה על סיכות, יישור סליל - ללא שינוי על ידי התיקון;
- זיהוי סדקים המתאים למצב החומר לאחר כל התיקון;
- אימות לאחר פעולת השחזה או הגימור הסופית, לא רק לאחר יישור;
- אישור יציבות כאשר היישום הוא קריטי: למדוד מחדש לאחר מרווח עמידה או מחזור טמפרטורה אם חלון התהליך לא הוכיח כבר יציבות.
הנקודה האחרונה היא החולשה הכנה של כל יישור הפיר: תיקון שרק מעלה מתח חדש מול העיקול הישן יכול לקרוא ישר היום ולהיסחף בשירות. לכן מספר התיקונים מוגבל, מדוע המפה חוזרת על עצמה לאחר סיום, ומדוע מספר המכות לסובלנות הוא כשלעצמו אות של איכות תהליך - עקרונות מיושמים בכל הקו יישור פיר אוטומטי.
מלכודות נפוצות
- מיפוי על נתון שגוי. מרכזים שאינם מייצגים עוד את ציר המיסב מייצרים מפה שלא ניתן לתקן לתוך פיר מתפקד.
- לחיצה בתחנה במקום בנקודת השיא. הסטייה המרבית נמצאת בדרך כלל בין תחנות בדיקה; למצוא אותו לפני הטעינה.
- טעינת שיניים או עמודים מוקשים. כוח ראם שייך על חלקי פיר רגיל; שיניים מתעוותות באופן קבוע ובלתי נראה למפת TIR.
- רודף טוויסט עם לחיצות במטוס יחיד. כיפוף ופיתול משולב זקוק לרצף מתוכנן, לא חזרה על אותה שבץ.
- סומך על הקריאה שלאחר העיתונות בלבד. לחץ שאריות מתחלק מחדש; בדיקת השחרור שייכת לאחר הטחינה הסופית, ותוצאת השדה לאחר מכן.
הפרדת עיקול וטוויסט לפני התחייבות לרצף
מפת הסקר מחליטה לא רק אם לתקן אלא באיזה סדר. שלוש חתימות אבחון מכסות את רוב גלי ההילוכים:
- קשת פשוטה: גודלי הסטייה עולים ויורדים לאורך עם זווית שעון עקבית. לחיצה אחת בנקודת השיא הממופת, קפיצה חזרה למד, נעשה - המקרה הקל ביותר והתרגול הידני מטפל היטב.
- שני מישור או עיקול S: זווית השעון מסתובבת לאורך. שני תיקונים מתוכננים ברצף, כל אחד מאומת על מפה חדשה; תיקון העיקול הגדול יותר הראשון בדרך כלל מפשט את השני.
- לכופף עם טוויסט: תכונות זוויתיות - splines, מסלולי מפתח, שלב ההילוכים ביחס ללוחות - מצביע על תזוזה פיתול על גבי החרטום. לחיצה לבד מטפלת בכפיפה ומשאירה את הטוויסט; תיקון טוויסט הוא פעולה שונה עם אימות משלה, ולהעמיד פנים אחרת מייצרת פירים שעוברים TIR ונכשלים בפאזה.
מכונות אוטומטיות הופכות את שני המקרים הראשונים לשגרה: הבקר מתאים לתחנות הנמדדות, מחשב את מיקום הלחיצה, חבטת יתר ומרווחי תמיכה, וסוגר את הלולאה תוך שניים או שלושה מחזורים. מקרה הטוויסט נשאר זה שמפריד בין הגדרת תהליך רציני לבין עיתונות עם תוכנה, וזה בדיוק המקרה שחמש שאלות הפתיחה נועדו לתפוס מוקדם - לפני שהפיר גזל את תקציב התיקון שלו על משיכות המכוונות למצב הלא נכון.
מה מכילה חקירה רצינית
מכונה או תא יישור גל הילוכים מוגדרים מ: הציור עם סכימת הנתונים ומגבלות TIR לפי סעיף; חומר ומצב טיפול בחום בנקודת התיקון; נתוני ציוד - מודול, זווית סליל, קשיות - כך שאי הכללות טעינה הן מפורשות; התפלגות העיוות הנוכחית בתחנת המדידה; חלקים לדוגמא לאורך טווח הסטייה; דרישות זמן מחזור ועקיבות; ומדיניות הגבלת העבודה מחדש. עם התשומות האלה תוכנית התמיכה והבדיקה, כיתת כוח לחיצה ואסטרטגיית למידה של קפיצה חוזרת עוקבות ישירות אחריהן, וניתן לאמת את התחנה מול חלקים ולא הבטחות.
Every gear shaft straightening project eventually hits the same two questions – את selection guide for shaft, tube and profile work ואת straightening machine cost breakdown answer them before your supplier meeting does.