
Le redressage des forets à canon et des forets profonds est un problème spécialisé au stade de la fabrication. Une perceuse n’est pas un simple arbre rond: la tige, flûte, tête de coupe, caractéristiques du liquide de refroidissement, les conditions de traitement thermique et les opérations ultérieures de meulage ou de réaffûtage peuvent chacune changer l'endroit où l'outil peut être supporté, mesuré et corrigé. Un processus qui ne fait que donner l'impression que l'outil est droit peut quand même endommager un élément protégé ou utiliser une donnée qui ne représente pas une inspection fonctionnelle..
Cet article fournit un exemple de cadre de test, ce n'est pas une promesse que StraighteningTech prend en charge toutes les géométries ou tailles de forets. Le processus final dépend du dessin, outils représentatifs, état matériel, permitted contact zones and the customer's released-state inspection method.
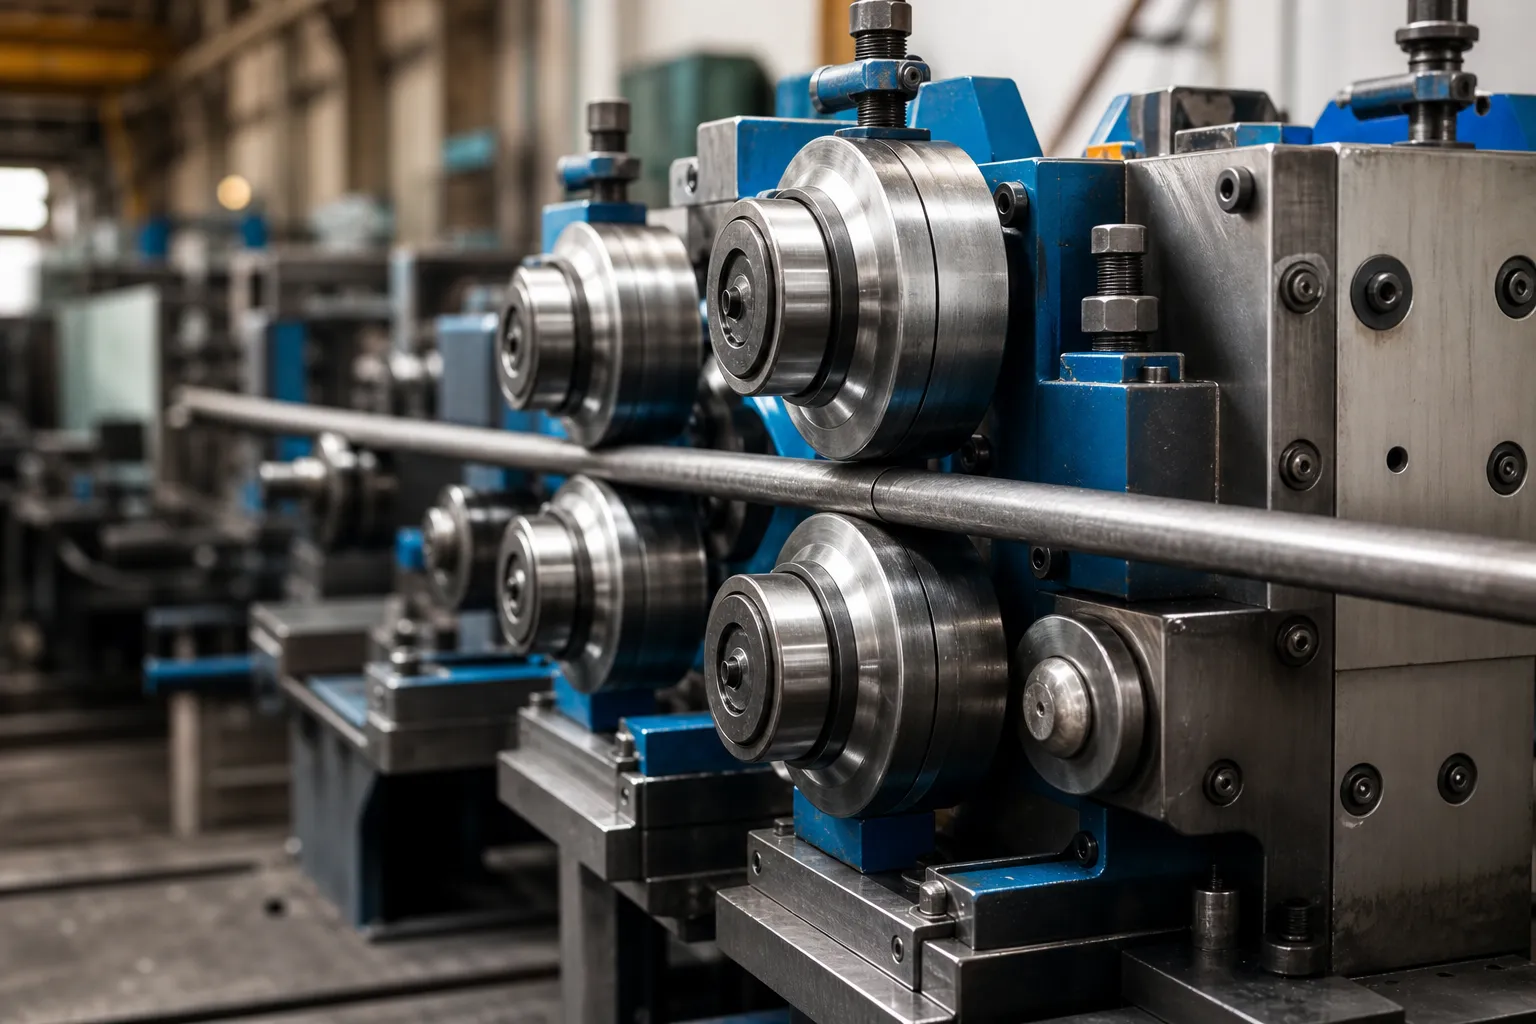
*Illustration du concept d'ingénierie. Il montre un contexte de correction d'outil long candidat; il ne s'agit pas d'un enregistrement de la machine client ni d'une preuve d'un résultat de perçage garanti.*
Définir la famille d'outils et exclure les intentions similaires
La requête exacte produit un résultat de redressage spécialisé pour les trous profonds, mais aussi perceuse, réaffûtage, résultats du canon et du redresseur hydraulique général. Ce sont des intentions distinctes. Il s'agit ici d'une perceuse à canon ou d'une perceuse pour trous profonds en phase de fabrication dont la géométrie doit être évaluée avant sa prochaine opération approuvée..
| Inclure | Exclure |
|---|---|
| Évaluation de la rectitude ou du faux-rond d'une famille de forets contrôlés | Sélection de perceuses pour trous profonds |
| Jarret, flûte et protection de la tête lors d'un essai de correction d'un candidat | Réaffûtage, service d'affûtage ou d'alésage |
| Données basées sur des échantillons et planification d'inspection validée | Canon de pistolet, réclamations pour perceuses à béton et perceuses médicales |
L'article doit créer un lien vers l'existant outils de forage, étendue de redressage mais ne traitez pas silencieusement ce large axe comme une preuve que chaque exercice d'artillerie est déjà couvert.
Tracer la distorsion jusqu'à l'étape de fabrication
La géométrie de l'outil peut être affectée par l'état de la matière première, usinage, formation de flûte, traitement thermique, finition de surface, manipulation ou une tentative de correction antérieure. Le timing modifie la stratégie de contact autorisée. Une ébauche qui sera rectifiée ultérieurement peut être examinée différemment d'un foret fini avec des caractéristiques de coupe protégées..
Avant un procès, identifier le dessin de l'outil contrôlé, état du matériau et du traitement thermique, longueur et diamètre changeant, géométrie de la tige/de l'extrémité, caractéristiques flûte/tête, stade de fabrication actuel, carte des déviations entrantes et processus suivant. Ne copiez pas les dimensions des concurrents, nombre d'axes, forcer, les revendications de temps de cycle ou d'automatisation dans une spécification locale.
Pourquoi les outils à trous profonds déforment leur façon de le faire
Un exercice d'arme à feu mérite sa distorsion. La tige de forage brute est déjà extrêmement fine – des rapports longueur/diamètre qui gêneraient un arbre de transmission – et le procédé de fabrication enlève ensuite la matière de manière asymétrique.: cannelure ou fraisage d'un canal à copeaux le long d'un côté, couper le pilote à plat, ajout de la tête avec sa géométrie de coupe et son passage de liquide de refroidissement. Chacune de ces opérations supprime la contrainte là où elle se trouvait et laisse une contrainte résiduelle là où l'usinage a travaillé le matériau.. Le traitement thermique ajoute ensuite sa signature sur la section désormais asymétrique, et le forage profond du liquide de refroidissement à travers le noyau perturbe une seconde fois l'équilibre des contraintes. L'outil fini est un instrument de précision portant plusieurs champs de distorsion superposés. Comprendre cette pile est pratique, pas académique: il prédit que les virages se concentrent près des transitions de section – de la tête à la flûte, flûte à tige - que la même conception d'outil peut se déformer différemment d'un lot à l'autre, et qu'un processus de correction qui traite l'outil comme une simple barre mesurera et appuiera aux mauvais endroits.. La logique de mise en scène et son interaction avec la correction sont les mêmes que celles couvertes pour lissage après traitement thermique, appliqué à une section qui n’a jamais eu de symétrie au départ.
Le problème de l'asymétrie: Les sections cannelées ne sont pas des arbres
Sur la longueur cannelée, la section transversale est un profil ouvert avec un axe neutre éloigné du centre géométrique — la bande de matériau et le canal à copeaux ne s'équilibrent pas. Deux conséquences techniques s’ensuivent. La rigidité devient directionnelle: la section se plie plus facilement dans le plan de la flûte que perpendiculairement à celle-ci, Ainsi, la même course de correction délivrée avec la même force produit un mouvement différent en fonction du timing de l'outil — le plan de correction doit donc tenir compte de l'orientation., pas seulement sensible à la position. Et la mesure sur la flûte indique une surface en spirale: une sonde qui suit le diamètre extérieur d'un outil cannelé voit le passage de la cannelure comme une interruption, et la DO résiduelle entre les flûtes suit une hélice, des lectures donc naïves mélangent la géométrie de l'hélice dans la carte des axes. Les réponses disciplinées sont le masquage angulaire (lecture uniquement dans les fenêtres de rotation définies entre les flûtes) et la séparation de la tige., où la section est solide et se comporte classiquement, de la longueur cannelée, où chaque nombre a besoin de son contexte. La même prudence concernant les surfaces interrompues s'applique aux familles de foreuses et d'outils lourds couvertes par redressage de tiges de forage traitées thermiquement.
Choisissez une référence fonctionnelle et une carte de mesure
Rectitude, le faux-rond et la relation entre la tête de coupe ne sont pas interchangeables. Le dessin du client doit indiquer quelle caractéristique contrôle l'acceptation et comment l'outil est supporté ou tourné.. Une tige ne peut être une référence candidate que si elle correspond à l'axe fonctionnel recherché et si son état est contrôlé.
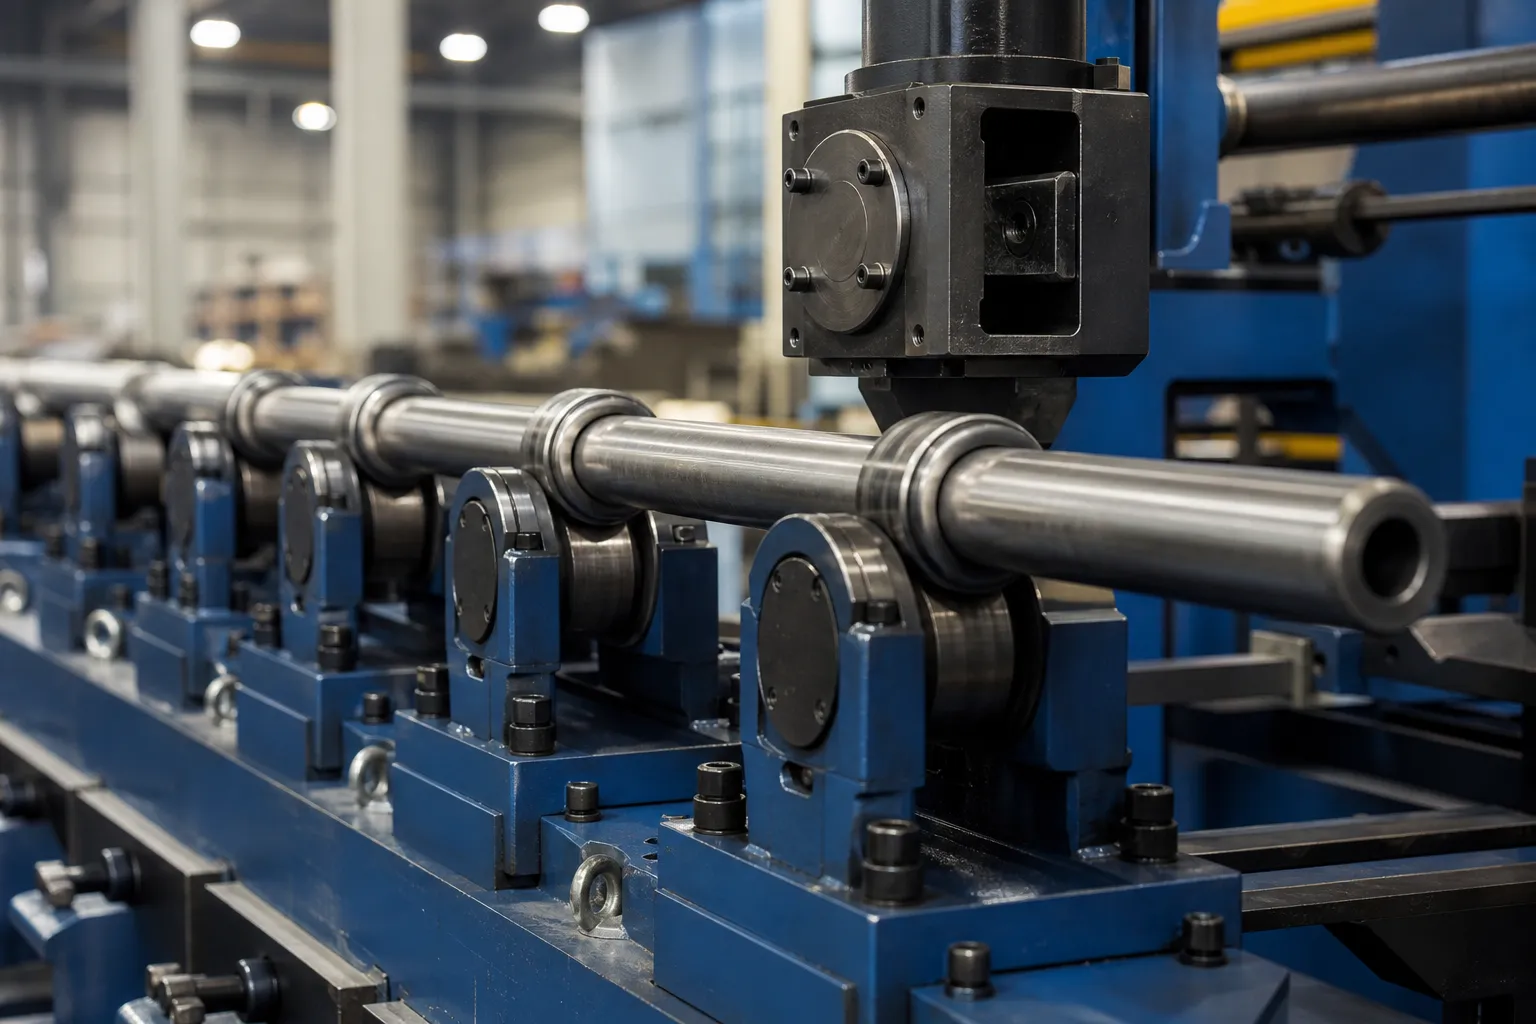
*Illustration du concept d'ingénierie. Il souligne que les outils longs et minces nécessitent un soutien à la planification.; Le nombre exact de stations et la méthode de détection doivent être validés par la famille de forages.*
L'examen des mesures doit enregistrer les caractéristiques de référence approuvées., stations axiales, méthode de rotation si utilisée, conditions de contact de la sonde, masques angulaires pour flûtes ou trous, emplacements de support et état de libération utilisés pour l'acceptation finale. Une fonction locale ou une portée non prise en charge peut autrement être confondue avec un pli d'outil complet.
Protégez la tige, Flûte et tête de coupe
Les emplacements de support et de correction doivent être approuvés à partir de la carte géométrique et de l'examen des zones protégées.. Flûtes, arêtes de coupe, trous de liquide de refroidissement, les zones recouvertes et les changements locaux de section peuvent créer à la fois un risque de contact et des mesures trompeuses. Une surface accessible n'est pas automatiquement un point de charge acceptable.
| Zone | Question d'ingénierie |
|---|---|
| Jarret | Est-ce qu'il établit la donnée fonctionnelle et tolère le support proposé? |
| Flûte | Peut sonder ou prendre en charge le contact pour éviter le signal et le marquage de surface interrompue? |
| Tête de coupe | Le contact est-il interdit car il peut affecter la géométrie des bords ou la finition ultérieure? |
| Portée mince | L'espacement des supports empêche-t-il l'affaissement de devenir une cible de correction apparente? |
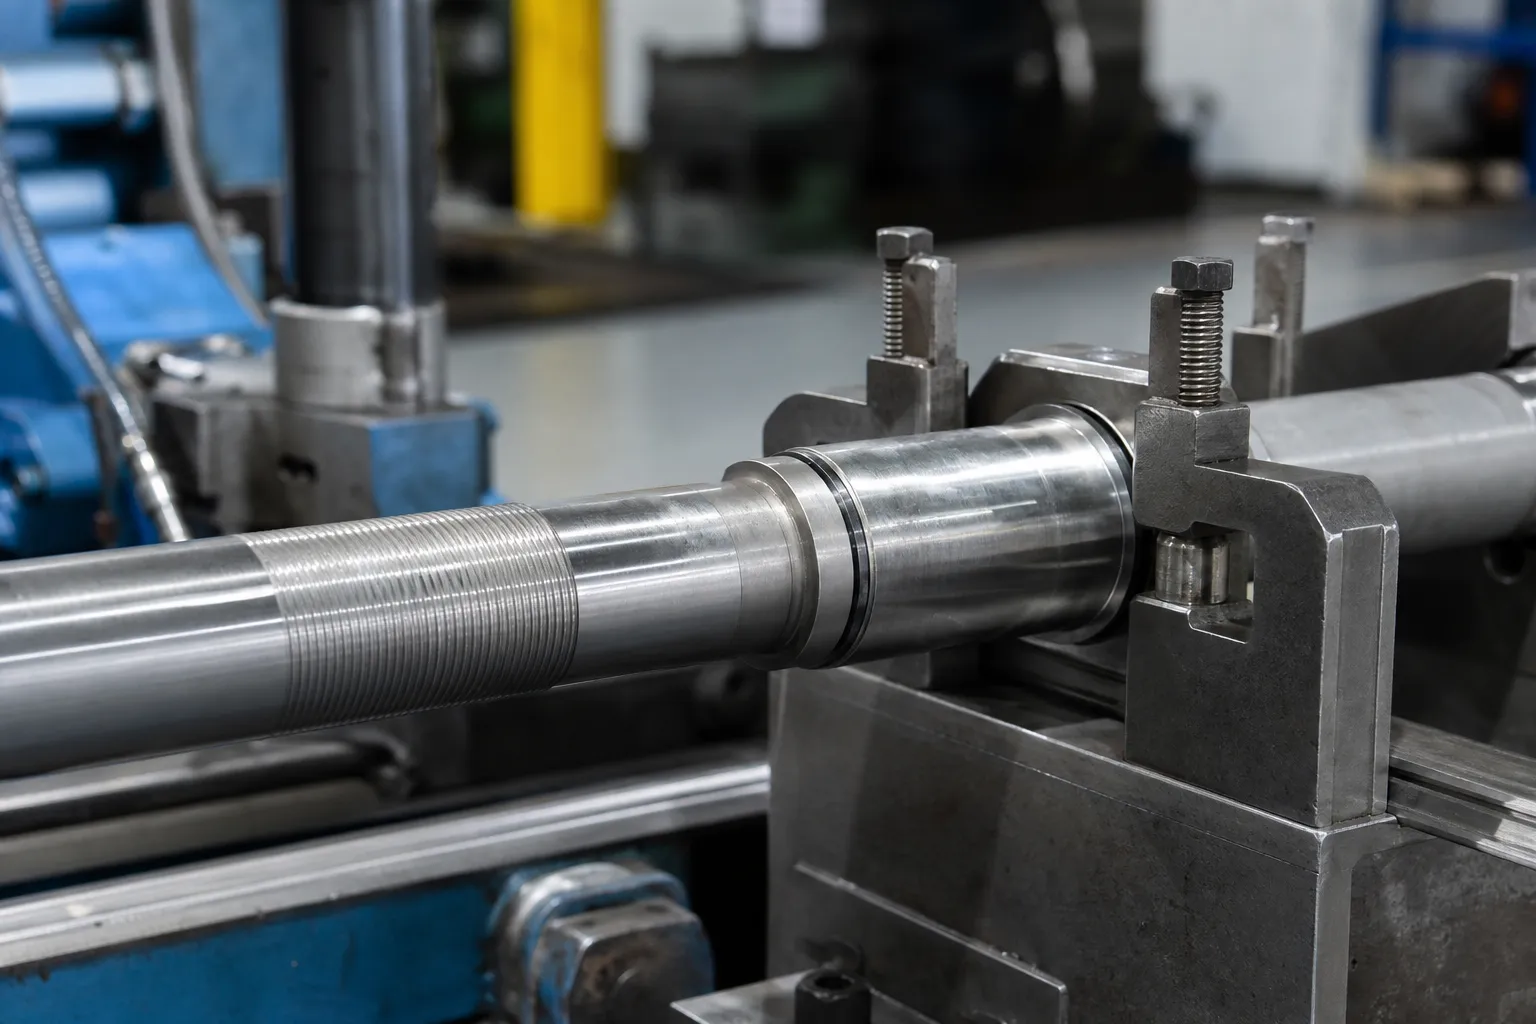
*Illustration du concept d'ingénierie. Il montre un concept de correction incrémentielle, pas une pression approuvée, accident vasculaire cérébral, montage ou recette de production.*
Où se situe le redressage dans le processus de l’outil
Le même outil pose une question de redressement différente selon l'endroit où il se situe sur son parcours. Une tige vierge ou semi-finie, se diriger vers le broyage, offre une liberté de contact — les surfaces qui seront de toute façon supprimées tolèrent des marques de correction qu'un outil fini ne peut pas — et sa question d'acceptation est de savoir si la surépaisseur de meulage peut nettoyer la géométrie corrigée. Un exercice terminé, flûtes coupées et bords préparés, inverse chaque priorité: les zones protégées dominent, les corrections doivent atterrir sur les travées simples, et la question d'acceptation est le faux-rond fonctionnel lors de la propre inspection du client. Un outil réaffûté arrive avec son historique de rectitude déjà utilisé une fois et ses dimensions changées de nominales., donc la recette de correction sous laquelle il fonctionnait en tant que nouvel outil ne le décrit plus - les règles de retouche et le budget de déformation du cadre de limite de retouche appliquer avec toute la force. Geler l'étape de fabrication dans le dossier d'essai, comme le cadre ci-dessus l'exige, C'est ce qui empêche ces trois conversations de se fondre dans un malentendu coûteux..
Gestion des surfaces interrompues dans la mesure
Les plans de mesure pratiques des outils cannelés convergent vers un petit ensemble de techniques, chacun avec un coût. Le masquage angulaire — échantillonnage uniquement dans les fenêtres entre les passages de flûte — maintient la sonde sur un matériau continu au prix de moins de lectures par tour et d'une référence de rotation définie pour maintenir les fenêtres alignées entre les stations.. La cartographie basée sur la tige — mesurant les sections solides avec précision et interpolant sur toute la portée cannelée — donne des nombres nets aux extrémités, mais suppose que la longueur cannelée se comporte de manière fluide entre elles., une hypothèse que la physique de la distorsion trahit parfois près de la tête. Un montage prenant en compte les caractéristiques — supportant le terrain entre les cannelures avec un outillage conforme — préserve l'attitude de l'outil mais intègre la condition de support à la définition de la mesure., à tenir identique entre la machine et tout poste de vérification, selon la discipline de données dans sélection du point de mesure de l'arbre étagé. Quelle que soit la combinaison adoptée par un processus, la règle qui décide de sa crédibilité est inchangée: réinstaller et répéter, et traiter tout pic qui échoue à la vérification de réinstallation comme une hypothèse plutôt que comme un objectif de correction.
Utiliser un incrémentiel, Boucle de correction de l'état libéré
- vérifier la famille de forets approuvée, étape de fabrication et état d'arrivée;
- inspecter les dommages, déformation hors du champ d'application ou état de surface interdit;
- établir et vérifier la configuration des données et du support;
- cartographier la géométrie convenue avant correction;
- sélectionner uniquement les supports et points de correction approuvés;
- appliquer une correction incrémentielle dans la limite de l'échantillon-test;
- libérer complètement l'outil et le dispositif de retenue;
- remesurer et enregistrer OK, NOK ou disposition d'examen technique.
La décision finale doit suivre la libération. Une lecture alors qu'un outil est serré ou sous force ne peut pas être présentée comme une rectitude finale ou un faux-rond..
Développer l’acceptation autour des outils représentatifs
L'ensemble d'échantillons doit inclure des exercices entrants normaux et dans le pire des cas., le dessin contrôlé, jauge de référence, corrélation de mesure, inspection des surfaces protégées et limite explicite d’absence de progrès. Là où des problèmes de fissures ou d’intégrité des matériaux s’appliquent, Les CND formels restent un processus distinct à moins que la méthode responsable ne soit spécifiée et qualifiée; le suivi de correction ne le remplace pas automatiquement.
Pour un flux de travail d'acceptation plus large, voir Test d'échantillon de redressage et acceptation et rectitude de l'arbre, runout et TIR.
Informations nécessaires pour un examen du redressage du foret du pistolet
Fournir le dessin contrôlé, type d'outil, état du matériau et du traitement thermique, étape de fabrication, détail tige/flûte/tête, échantillons représentatifs normaux et courbés, données géométriques entrantes, exigences relatives aux contacts protégés, méthode d'inspection de référence et objectif de production. StraighteningTech peut ensuite examiner les données des candidats, soutien, architecture de mesure et de correction avant de proposer un plan d'échantillonnage-test.
FAQ
Le redressage d'une perceuse à canon est-il le même qu'une perceuse à canon?
Non. Une machine de forage à canon fait un alésage. Cet article traite d'un examen de la géométrie contrôlée de l'outil lui-même pendant la fabrication.
Une flûte peut-elle être utilisée comme surface de mesure générale?
Pas sans une méthode prenant en compte les fonctionnalités. Une géométrie interrompue peut créer de faux signaux de sonde et peut constituer une zone protégée.
Une précision ou un temps de cycle peut-il être garanti à partir de l'article?
Non. Les deux nécessitent des échantillons validés, les données et la méthode d'inspection convenues, et une configuration machine et outillage vérifiée.
Pourquoi les forets à canon se plient-ils près de la tête et le faux-rond de la flûte?
Parce que la rigidité change brusquement à ces transitions et que le procédé de fabrication enlève de la matière de manière asymétrique autour d'elles.. Contraintes dues aux cannelures, traitement thermique et le liquide de refroidissement se concentre là où la section change, Ainsi, la carte de correction montre généralement ses pics près des limites tête-flûte et flûte-tige plutôt qu'à mi-longueur..
La direction de la flûte affecte-t-elle le plan de correction?
Oui. Une section cannelée se plie plus facilement dans le plan de la cannelure que dans son sens traversant., Ainsi, le même coup de presse déplace l'outil différemment en fonction du timing.. Les plans de correction pour les outils cannelés tiennent compte de l'orientation: le point presse, la direction et la rotation de l'outil sont spécifiées ensemble, pas indépendamment.
Faut-il redresser une ébauche avant ou après le fraisage des cannelures?
La décision d'itinéraire appartient à l'ingénieur de processus d'outillage, mais le commerce est explicite: le redressement de l'ébauche solide est facile à contacter et géométriquement simple, mais les cannelures et le traitement thermique ultérieur peuvent le déformer à nouveau; redresser le cannelé, l'outil traité thermiquement fait face à des zones protégées et à une mesure interrompue mais corrige la géométrie que l'outil fini porte réellement. Quelle que soit l’étape choisie, la définition d'acceptation et la validation de correction doivent être exécutées sur des outils dans cet état.
Comparaison des fournisseurs de forets à canon et de redressage de forets pour trous profonds? Prenez le guide de sélection pour arbre, travail de tubes et de profilés avec toi, et vérifier l'intégrité des prix par rapport aux répartition des coûts de la machine à redresser.