
Un arbre d'engrenage est un composant rotatif de transmission de puissance qui porte des dents d'engrenage intégrées - droites., pignon hélicoïdal ou conique - avec tourillons, cannelures, filetages et épaulements sur un axe. Sa spécification de rectitude est définie sur cet axe: les tourillons et les cylindres de pas d'engrenage doivent tourner autour d'une ligne commune dans une lecture totale de l'indicateur (TIR) limite fixée par la durée de vie du roulement, qualité de l'engrenage et vitesse de l'arbre. Redresser un arbre de transmission signifie donc restaurer l’axe de rotation d’un composant denté – un problème fondamentalement différent de l’aplatissement d’une barre dentée., et un problème avec les méthodes de mesure et de correction bien établies.
Une solution de redressage d’arbre de transmission doit répondre à cinq questions avant la sélection de l’équipement:
- Qu'est-ce qui définit l'axe de mesure - journaux, centres ou diamètre principal de la cannelure - et l'enquête reflète-t-elle le montage de roulements assemblé?
- La déviation est-elle un arc à un seul plan, une courbure locale au niveau d'une épaule, une torsion, ou une combinaison - et où est le véritable point culminant?
- Quel est l'état du matériau et du traitement thermique - durci à coeur, carburé et trempé, Journaux durcis par induction - et quelles voies de correction sont approuvées pour ceux-ci?
- Le stock de broyage est-il toujours disponible, et est la correction destinée à récupérer la répartition du stock ou la géométrie finale?
- Comment la géométrie sera-t-elle publiée, l'intégrité des flancs de dents et la stabilité à long terme doivent être vérifiées?
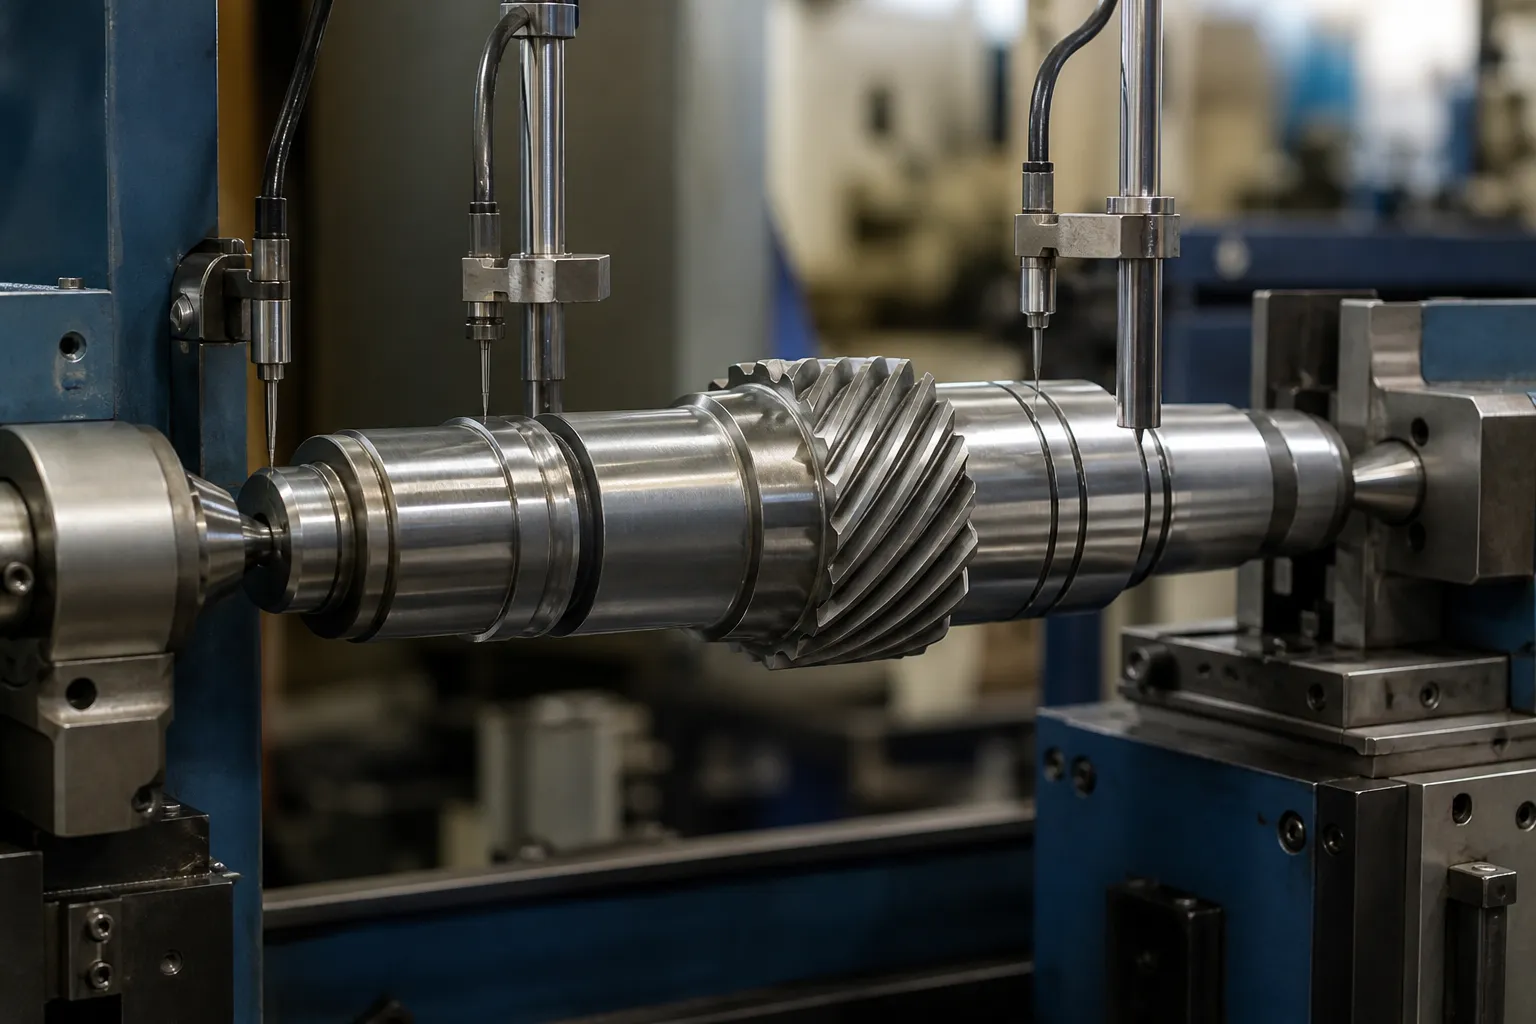
*Illustration du concept d'ingénierie: un arbre de transmission supporté entre-pointes avec des palpeurs sur les tourillons lors d'une étude de correction. Il ne s'agit pas d'une photographie du site client. Choix de référence, les positions de force et les limites d'acceptation nécessitent le dessin et des échantillons de pièces représentatifs.*
Arbre de transmission par rapport à crémaillère: Deux problèmes différents
Ce site couvre déjà redressage de crémaillère industrielle, et les deux pièces sont souvent confondues car les deux portent des dents d'engrenage. Ils ne partagent presque aucun contenu d'ingénierie:
| Crémaillère | Arbre de transmission | |
|---|---|---|
| Fonction | Convertit la rotation en mouvement linéaire; barre droite dentée | Transmet le couple entre les axes rotatifs; partie cylindrique dentée |
| Définition de la rectitude | Planéité et rectitude d'une surface de référence dans un plan; planéité de la ligne de lancement | Déviation de l'axe de rotation: TIR mesuré autour de la circonférence à des sections définies |
| Mesure primaire | Linéaire – règle, plaque de surface, ligne laser, échantillonnage longitudinal | Rotationnel : pièce roulée entre les centres ou sur des journaux, sondes à cadran ou électroniques, carte d'enquête en virage |
| Échec si plié | Obligatoire, engagement inégal des dents, erreur de positionnement | Déséquilibrer, vibration, dommages aux roulements et aux joints, désalignement des engrenages, fatigue |
| Correction typique | Pressage dans le plan plat; parfois des processus d'étirement ou de nivellement pour les supports longs | Correction du point-press au point haut cartographié, grenaillage sélectif, méthodes de chaleur restreinte |
Un rack est corrigé dans un avion; un arbre de transmission est corrigé autour d'un axe. Le vocabulaire de la mesure, luminaires, les machines et les critères d’acceptation sont tous différents, c'est pourquoi les deux sujets sont traités sur des pages séparées. Si la pièce à usiner est une longue barre dentée qui s'engrène avec un pignon pour déplacer une charge de manière linéaire, la page du rack s'applique. S'il s'agit d'un arbre avec un engrenage qui tourne dans des roulements, continuer à lire.
Anatomie et origine de la distorsion
Répertorier les fonctionnalités qui participent à la chaîne de références et au système de contraintes:
- tourillons – axe fonctionnel principal;
- segments d'engrenage: dents éperons ou hélicoïdales, largeur de face d'engrenage, géométrie du pas et de la racine;
- cannelures, rainures de clavette, fils de discussion, cônes et caractéristiques d'accouplement;
- épaules, rainures pour circlips, perçages transversaux et trous d'huile;
- centres ou données de processus temporaires;
- matériel de broyage par section et étape du processus.
Les arbres de transmission se plient pour les raisons classiques des arbres, documenté dans la documentation sur la réparation: surcharge mécanique lors de la manipulation ou du montage; usinage asymétrique qui soulage les contraintes internes de manière inégale; traitement thermique, où la trempe d'un arbre carburé ou trempé à cœur introduit presque toujours un arc; et des ajustements rétractables ou serrés lourds qui plient un arbre initialement droit comme un empilement. Sur les arbres de transmission en particulier, le taillage et le rasage laissent une contrainte résiduelle autour des sections dentées, et le meulage d'un journal après traitement thermique peut détendre la contrainte et déplacer une autre section - le point de correction dans le processus compte autant que la correction elle-même.
Mesurez d’abord: La carte d'enquête de Bend

La pratique d'ingénierie de réparation consistant à cartographier un arbre plié avant de le toucher s'applique pleinement aux arbres de transmission., et les machines de production l'automatisent:
- Soutenez l'arbre entre les centres ou sur ses tourillons et vérifiez que les supports eux-mêmes lisent le faux-rond nul - une erreur de support corrompt toute la carte.
- Marquer une référence de rotation; enregistrer le TIR dans des stations axiales régulièrement espacées, conversion en déviation (la moitié du TIR) et angle d'horloge à chaque.
- Lire la carte: un seul point culminant dominant avec un angle constant indique un arc simple; un angle variable sur la longueur indique plusieurs courbures ou torsions; le cas le plus difficile est la combinaison de pliage et de torsion.
- Recherchez le véritable point culminant entre les stations : le maximum se situe là où la tendance l'indique, pas nécessairement où se trouvait une sonde.
- Répétez la carte après chaque cycle de correction et à la fin comme enregistrement d'inspection.
Deux pièges spécifiques à l'équipement se trouvent à l'intérieur de cette étape. D'abord, choix de référence: sur un arbre étagé, la chaîne de référence correcte est généralement les tourillons, pas les centres - un arbre peut lire directement sur les centres et s'incliner sur les tourillons, et les roulements ne se soucient pas des centres. Les règles de sélection sont détaillées dans sélection du point de mesure pour les arbres étagés. Deuxième, erreur de flanc de dent par rapport à la courbure: Le faux-rond du cylindre de pas mesuré sur des goupilles ou sur un vérificateur d'engrenages doit être séparé du faux-rond de l'axe de l'arbre., ou une erreur de fabrication de dent est « traitée » en pliant l’arbre. La logique de diagnostic générale pour séparer l'erreur de forme du pli est couverte dans rondeur par rapport à la courbure dans la mesure en rotation.
Itinéraires de correction
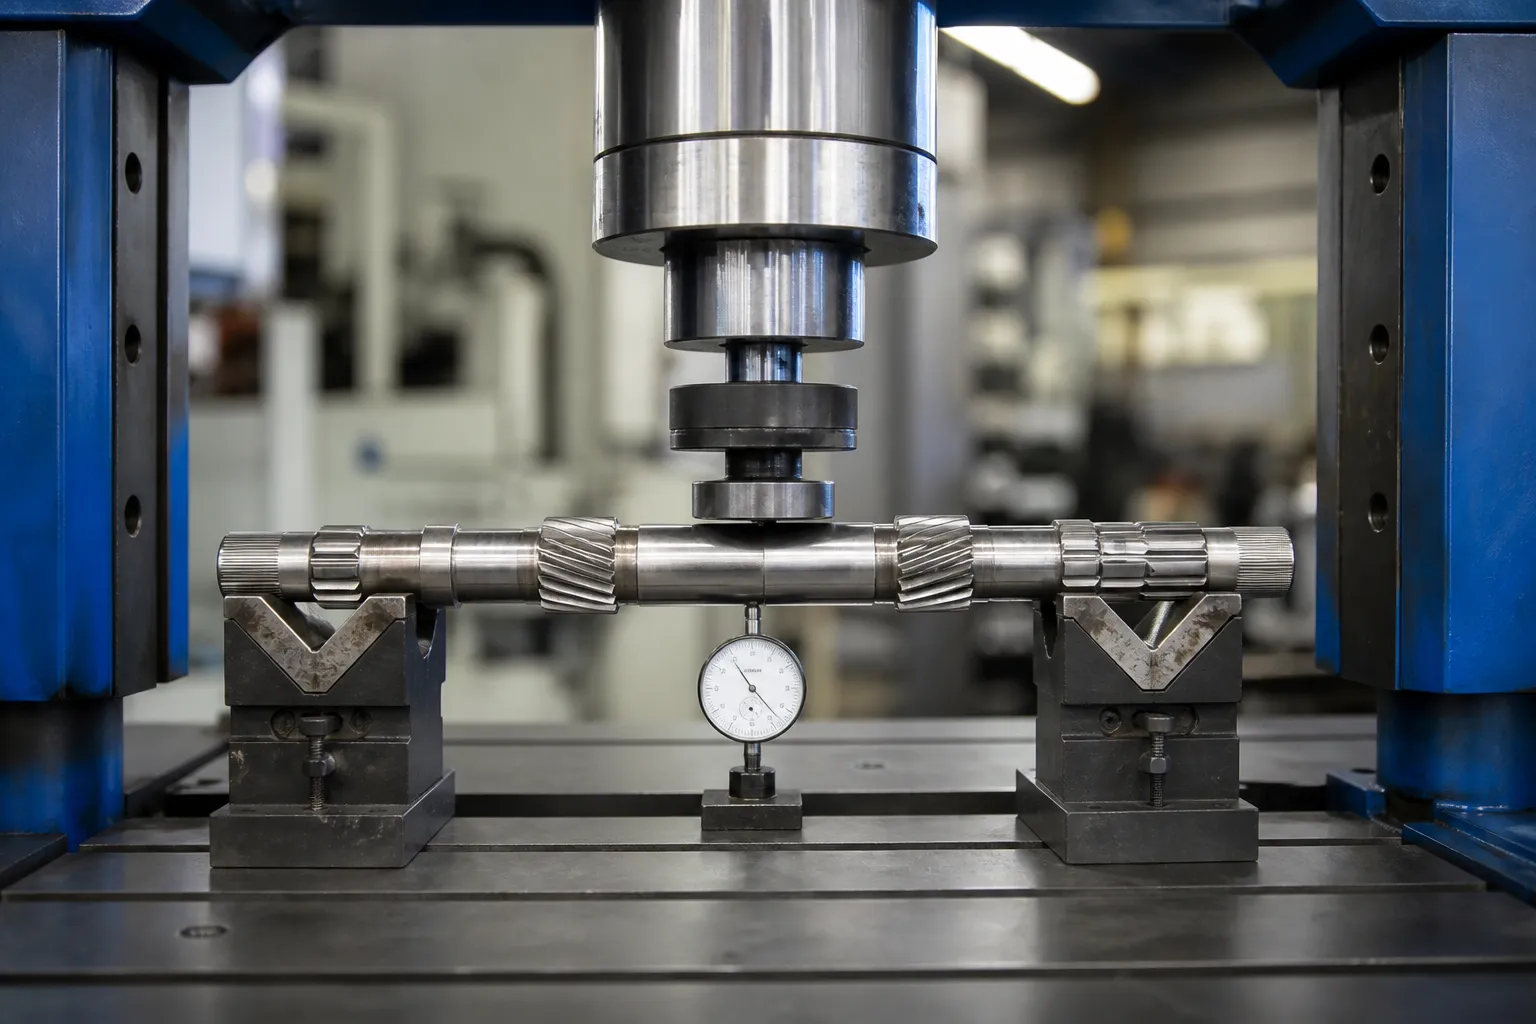
Pressage mécanique des points – la voie principale
Avec la carte en main, l'arbre est réglé avec le point haut vers le haut, soutenu près du virage, et chargé d'un bélier rembourré tandis qu'une sonde surveille la déviation en direct. Travaillez par petits mouvements et acceptez le retour élastique: le but est le moins de corrections possible à la tolérance, parce que chaque cycle plastique ajoute une contrainte résiduelle. Sur les machines de production, cette boucle — carte, presse, remappage : s'exécute automatiquement avec la compensation de retour élastique apprise par famille de pièces. La partie artisanale du redressage manuel de l’arbre devient un paramètre du contrôleur; la physique ne change pas.
Martelage – Là où le pressage ne peut pas atteindre
Le grenaillage contrôlé ou l'aiguilletage du côté concave comprime les fibres de surface et les fait légèrement croître, tirant l'axe vers la droite. Sur les arbres de transmission, le grenaillage est l'outil de coupe fine: il corrige les petits résidus après pressage, et il fonctionne dans des endroits qu'un bélier ne peut pas charger – à côté des épaules, à proximité des sections dentées — sans risque d'écrasement des dents. C'est lent par correction et rarement la voie principale.
Chaleur localisée – restreinte aux arbres d'engrenages trempés
Le chauffage ponctuel d'une petite zone pour créer une contrainte de traction locale lors du refroidissement est une méthode de redressement légitime à basse température.- et arbres en carbone moyen à l'état non durci. Sur carburé, arbres de transmission trempés à cœur ou trempés par induction, il est fortement restreint ou interdit: la zone affectée par la chaleur peut ramollir ou durcir le matériau local, créer des points durs et des microfissures exactement là où se déroule la durée de vie en fatigue des dents et des tourillons, et laisser une bosse surélevée qui doit être enlevée avant que la surface ne passe dans un roulement ou un joint. Où les méthodes thermiques sont envisagées, ils appartiennent à une procédure de réparation agréée par un métallurgiste, pas à un cycle de correction de production. Les règles matérielles sont élaborées dans lissage après traitement thermique.
Ce que le pressage d'un arbre de transmission n'inclut jamais
Les charges sont appliquées aux sections de tourillon ou de corps d'arbre entre les supports - jamais sur les dents d'engrenage. Une pression sur le segment denté risque une déformation dentaire qu'aucune opération de redressage ne pourra annuler, et le redressage par roulis du type utilisé sur les arbres lisses n'est pas appliqué sur les dents. Les sections splines suivent leurs propres règles, couvert dans notre solution de redressage d'arbre cannelé; les familles d'arbres mesurées et corrigées à l'intérieur des boîtes de vitesses – saisir, arbres de sortie et arbres intermédiaires avec leur logique d'acceptation multi-tourillons – sont traités séparément dans le solution de redressage d'arbre de boîte de vitesses.
Critères d'acceptation

La pratique de la réparation des arbres donne une base de référence utilisable: à propos 0.001 po par pied de longueur (0.083 mm/m) pour équipement rotatif général, se resserrant vers 0.0005 dans (0.013 mm) total en tout point pour les machines multi-étagées à grande vitesse. Pour les arbres de transmission, le dessin fait foi, et la classe de tolérance suit l'application: une basse vitesse, l'arbre d'engrenage à faible tolérance comporte une fenêtre plus large qu'un arbre à haut régime, pignon à petit jeu. La séquence d'acceptation doit être:
- carte d'enquête finale à toutes les stations, dans le cadre du TIR spécifié;
- contrôles de qualité des engrenages — contact des dents, faux-rond sur les broches, alignement de l'hélice - inchangé par la correction;
- détection de fissures adaptée à l'état du matériau après toute correction;
- vérification après l'opération de meulage ou de finition finale, pas seulement après le lissage;
- confirmation de stabilité lorsque l'application est critique: mesurer à nouveau après un intervalle d'arrêt ou un cycle de température si la fenêtre de processus n'a pas déjà prouvé sa stabilité.
Le dernier point est la faiblesse honnête de tout redressage d'arbre.: une correction qui superpose simplement une nouvelle contrainte à l'ancien virage peut se lire directement aujourd'hui et dériver en service. C'est pourquoi le nombre de corrections est plafonné, pourquoi la carte est répétée après avoir terminé, et pourquoi le nombre de courses par rapport à la tolérance est lui-même un signal de qualité de processus - principes appliqués à l'ensemble de la ligne dans redressage automatique de l'arbre.
Pièges courants
- Cartographie sur une mauvaise donnée. Les centres qui ne représentent plus l'axe du roulement produisent une cartographie qui ne peut pas être corrigée pour obtenir un arbre fonctionnel..
- Appuyer à une station au lieu du point culminant. La déviation maximale se situe généralement entre les stations de sonde; trouvez-le avant de charger.
- Chargement de dents ou de cannelures trempées. La force du bélier appartient aux sections d'arbre lisses; les dents se déforment de manière permanente et invisible par rapport à la carte TIR.
- Chasser la torsion avec des presses à un seul plan. Le pliage et la torsion combinés nécessitent une séquence planifiée, pas de répétition du même coup.
- Se fier uniquement à la lecture post-presse. Le stress résiduel se redistribue; le contrôle de libération appartient après le meulage final, et le résultat du terrain après ça.
Séparer le virage de la torsion avant de s'engager dans une séquence
La carte d'enquête décide non seulement s'il faut corriger mais aussi dans quel ordre. Trois signatures de diagnostic couvrent la plupart des arbres de transmission:
- Arc simple: les amplitudes de déviation augmentent et diminuent sur la longueur avec un angle d'horloge cohérent. Une pression au point culminant cartographié, retour élastique appris, terminé - le cas le plus simple et celui qui s'entraîne manuellement se gère bien.
- Deux plans ou courbure en S: l'angle de l'horloge tourne sur la longueur. Deux corrections sont prévues en séquence, chacun vérifié sur une nouvelle carte; corriger d'abord le plus grand virage simplifie généralement le second.
- Bend with twist: angular features — splines, rainures de clavette, gear phase relative to journals — indicate torsional displacement on top of the bow. Pressing alone treats the bend and leaves the twist; twist correction is a different operation with its own validation, and pretending otherwise produces shafts that pass TIR and fail phasing.
Automatic machines make the first two cases routine: the controller fits the measured stations, computes press position, overstroke and support spacing, and closes the loop within two or three cycles. The twist case remains the one that separates a serious process definition from a press with software, et c'est précisément le cas, les cinq questions d'ouverture sont conçues pour détecter tôt - avant que l'arbre n'ait consommé son budget de correction sur des coups visant le mauvais mode..
Ce que contient une enquête sérieuse
Une machine ou une cellule de redressage d'arbres de transmission est spécifiée à partir de: le dessin avec schéma de référence et limites TIR par section; état du matériau et du traitement thermique au point de correction; données sur les engrenages — module, angle d'hélice, dureté - donc les exclusions de chargement sont explicites; la répartition de la distorsion du courant à la station de mesure; échantillons de pièces sur toute la plage de déviation; exigences de temps de cycle et de traçabilité; et la politique de limite de retouche. Avec ces contributions, le plan de soutien et d'enquête, le cours de force de presse et la stratégie d'apprentissage par ressort suivent directement, et la station peut être validée par rapport à des pièces plutôt que par rapport à des promesses.
Every gear shaft straightening project eventually hits the same two questions – le guide de sélection pour arbre, travail de tubes et de profilés et le straightening machine cost breakdown answer them before your supplier meeting does.