
Une fusée d'essieu n'est pas un arbre. Il s’agit d’un composant structurel tridimensionnel – fonte ductile, fonte d'aluminium ou acier forgé — dont la fonction dépend de la géométrie relative de plusieurs interfaces qui ne partagent jamais un axe de rotation: l'alésage du roulement de moyeu et la face du moyeu, le bras de direction avec son bossage de biellette, les interfaces de jambe de force ou de pivot d'attelage, les bossages des étriers de frein et les ouvertures des rotules ou des axes. Redresser une articulation ne signifie donc jamais «rendre un axe droit». Cela signifie restaurer un ensemble de relations angulaires et de position définies entre les entités.
Une solution réalisable de redressage de fusée d'essieu doit répondre à cinq questions avant qu'une machine ou un accessoire ne soit spécifié:
- La fusée est-elle une pièce de production avec du stock d'usinage restant, une pièce traitée thermiquement en cours de fabrication, ou une pièce déjà finie avec un historique de dommages?
- Quel ensemble de fonctionnalités définit la chaîne de références – alésage du moyeu, face du moyeu, interfaces de pivot ou de jambe de force - et dans quel ordre?
- Chaque déviation est-elle une distorsion globale du corps, une inclinaison angulaire d'une interface, un bras de direction plié, ou déformation de l'alésage qui appartient à un processus de dimensionnement plutôt qu'à un redressage?
- Quelle voie de correction est approuvée pour l'état du matériau et du traitement thermique: point de pression, correction du bras, dimensionnement contrôlé, ou de la ferraille?
- Comment la géométrie sera-t-elle publiée, l'intégrité des fissures et la stabilité après usinage doivent être vérifiées avant la libération de la pièce?
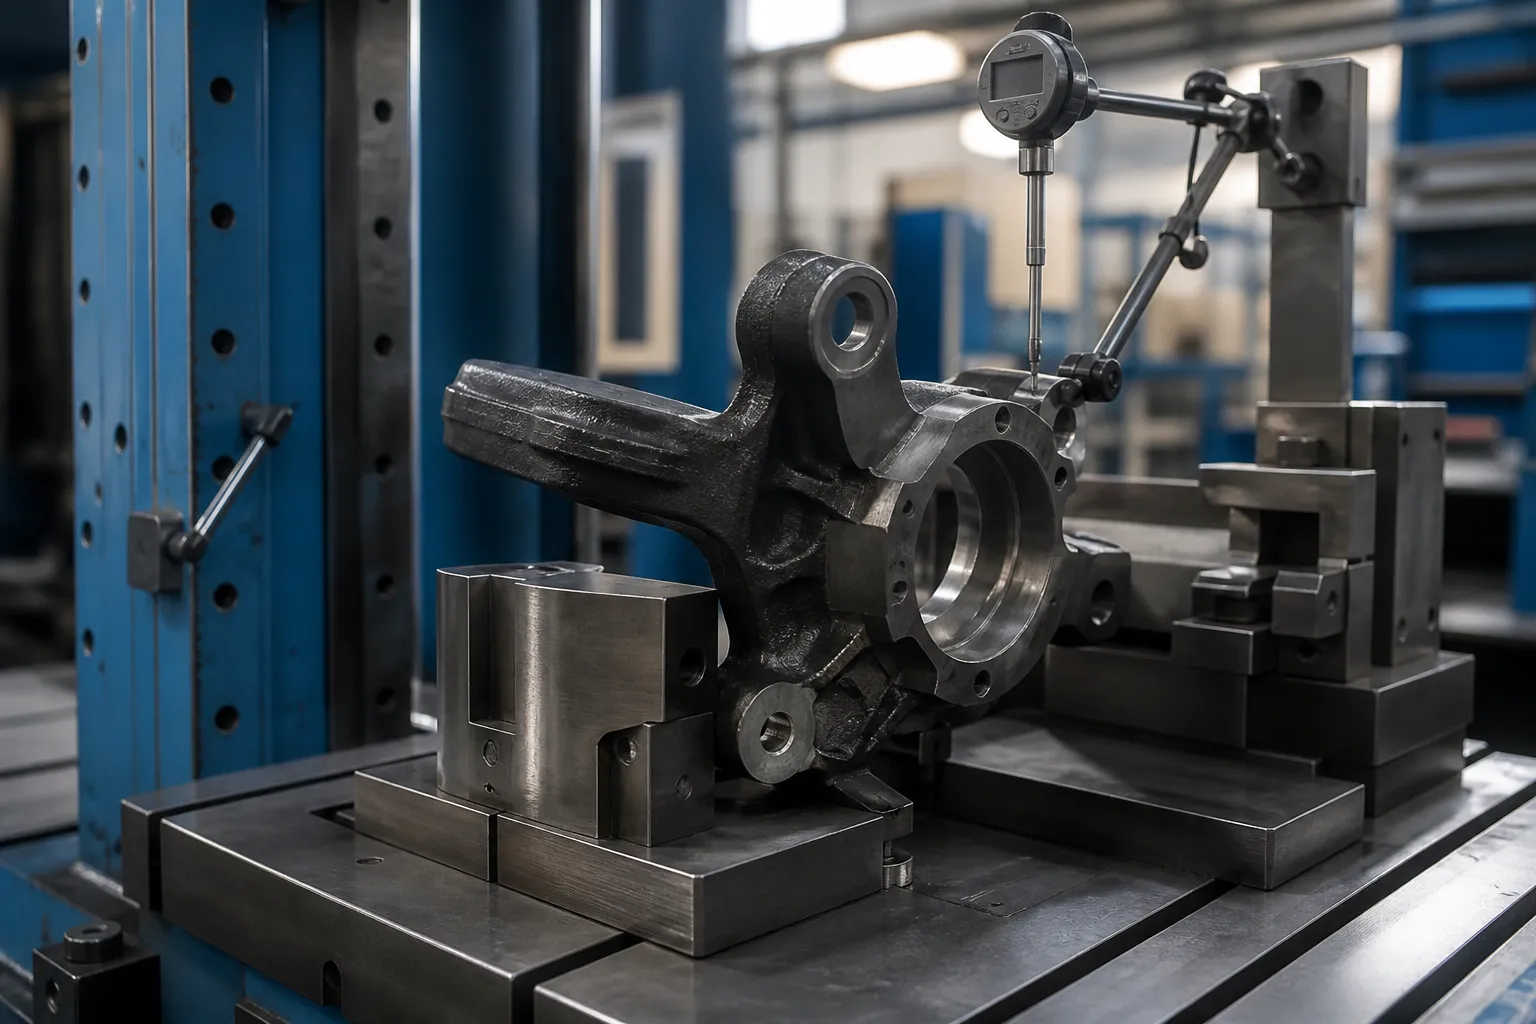
*Illustration du concept d'ingénierie: une fusée d'essieu maintenue dans un support spécifique à la pièce avec une sonde surveillant la face du moyeu lors d'une étude de correction. Ce n'est pas une photographie du site client. Positions de force, Les choix de références et les limites d'acceptation nécessitent le dessin et des échantillons représentatifs de pièces.*
Deux problèmes différents se cachent derrière un seul mot-clé
Résultats DataForSEO pour steering knuckle straightening sont dominés par les forums de réparation de collision et de passionnés: Discussions Reddit demandant si une voiture « roule tout droit » après un travail avec les articulations, Bob Is The Oil Guy débat sur la façon de déplier une jointure pliée, et demandes de réparation du groupe Facebook. La seule page technique substantielle est un article de FenderBender sur le diagnostic des articulations pliées à partir des données d'alignement à l'aide de SAI., tableaux de cambrure et d'angle inclus - et sa conclusion pour les ateliers de carrosserie est brutale: les articulations moulées « ne sont pas réparables et doivent être remplacées si elles sont endommagées ».
That doctrine is correct for its context — a crash-loaded safety part with unknown internal damage — and irrelevant for another context: the production and remanufacturing environment where distortion is a measured, repeatable process artifact. These two worlds must not be mixed in one solution offer:
| Knuckle Situation | Where Distortion Comes From | Engineering Position |
|---|---|---|
| Collision-damaged knuckle on a repaired vehicle | Impact overload, unknown crack history | Replacement, not straightening — the part is a documented safety component |
| Ductile-iron or forged knuckle in production, before or between machining operations | Casting or forging stress relief, machining residual stress, traitement thermique | Measurable distortion correction under a validated process window |
| Die-cast aluminum knuckle (strut type) after machining or heat aging | Ageing stress relief, éteindre la distorsion | Correction du froid limitée; évaluation des risques par alliage et état |
| Noyau d'articulation reconditionné | Usure de service, accident antérieur, chaleur de défaillance des roulements | Porte d'inspection complète: fissures, dureté et dimension avant toute correction |
Cette page concerne la deuxième rangée et ses voisines: contrôle mesuré de la distorsion des articulations à l'intérieur d'un processus de fabrication ou de remise à neuf. Rien ici ne reconvertit une articulation pliée en une pièce approuvée pour la sécurité.. Pour les composants de châssis adjacents qui sont régulièrement corrigés en production, voir notre aperçu du redressage des systèmes de châssis et la discussion de 3D redressage de pièces de structure giga-cast.
Définir la chaîne de références avant toute chose
Chaque caractéristique fonctionnelle de l'articulation doit être répertoriée et liée à un cadre de référence sur le dessin.:
- alésage du roulement de moyeu — référence de l'axe primaire A;
- face du moyeu — référence plane secondaire B, contrôler le faux-rond du disque de frein;
- Géométrie du bras de direction — position et hauteur du bossage du tirant, contrôler les angles de liaison et le pincement;
- alésages de pivot d'attelage (fusées d'essieu pleines) ou fourche à jambe de force, fente pour boulon de pincement et face de montage supérieure (Les jointures de MacPherson);
- ouverture de rotule inférieure ou alésage à pression;
- Bossages de support d'étrier de frein et faces de butée;
- Détails de l'alésage et de la bride du capteur ABS;
- références de processus — patins de positionnement et points de serrage utilisés lors de l'usinage.
L'alésage du moyeu ancre normalement le cadre car la roue et le rotor tournent dessus. La logique de diagnostic FenderBender - déduisant une articulation pliée à partir de l'inclinaison de l'axe de direction, carrossage et écarts d'angle inclus - est l'ombre du véhicule assemblé de la même géométrie: une fusée dont l'axe d'alésage du moyeu s'est incliné par rapport aux interfaces de jambe de force ou de rotule apparaît comme une erreur d'angle inclus qu'aucun réglage d'alignement ne peut absorber. En production, le même écart est mesuré directement sur la pièce plutôt que sur la voiture..
Reconnaître les modèles de déformation séparément
Traiter la « jointure pliée » comme une condition produit de mauvaises corrections. En pratique, quatre modèles dominent, chacun avec une conséquence fonctionnelle différente et une voie de correction différente:
| Modèle | Signature | Conséquence fonctionnelle |
|---|---|---|
| Inclinaison de la face du moyeu par rapport à l'axe d'alésage | Faux-rond de la face sur la face du moyeu avec l'alésage piloté | Faux-rond du disque de frein, variation d'épaisseur, tremblement des freins |
| Déviation angulaire de l'alésage du moyeu par rapport aux interfaces de suspension | ISC / erreur de type d'angle inclus mesurée entre les éléments de référence | Cambre qui ne peut pas être aligné; usure des pneus |
| Courbure ou torsion du bras de direction | Bossage du tirant déplacé ou tourné par rapport à l'emplanture du bras | Erreurs Toe et Ackerman; fatigue des bras sous charge |
| Distorsion de l'alésage ou désalignement du bossage | Erreur d'arrondi ou de position au niveau des fonctionnalités d'ajustement à la presse | Problèmes d'ajustement des roulements et de boulonnage des étriers; belongs to sizing, ne pas plier |
Les deux premiers sont de véritables problèmes de redressement de la géométrie du corps. La troisième est une correction locale du bras avec son propre plan de support et de charge.. Le quatrième doit être acheminé vers une opération de dimensionnement ou d’étalonnage – presser un rond d’alésage pendant le « redressement » risque de masquer un problème d’ajustement qui reviendra après l’assemblage.. La même logique de séparation s'applique aux composants associés de la ligne de direction tels que le processus de redressement automatique de la crémaillère de direction et correction de tige à rotule longue.
Stratégie de mesure: Comparatif, Puis Absolu
Les diagnostics de collision mesurent comparativement à la pièce du côté opposé ou à un tableau d'alignement car aucune donnée de dessin n'existe dans l'atelier.. La mesure de la production ne devrait pas hériter de ce compromis. La séquence correcte est:
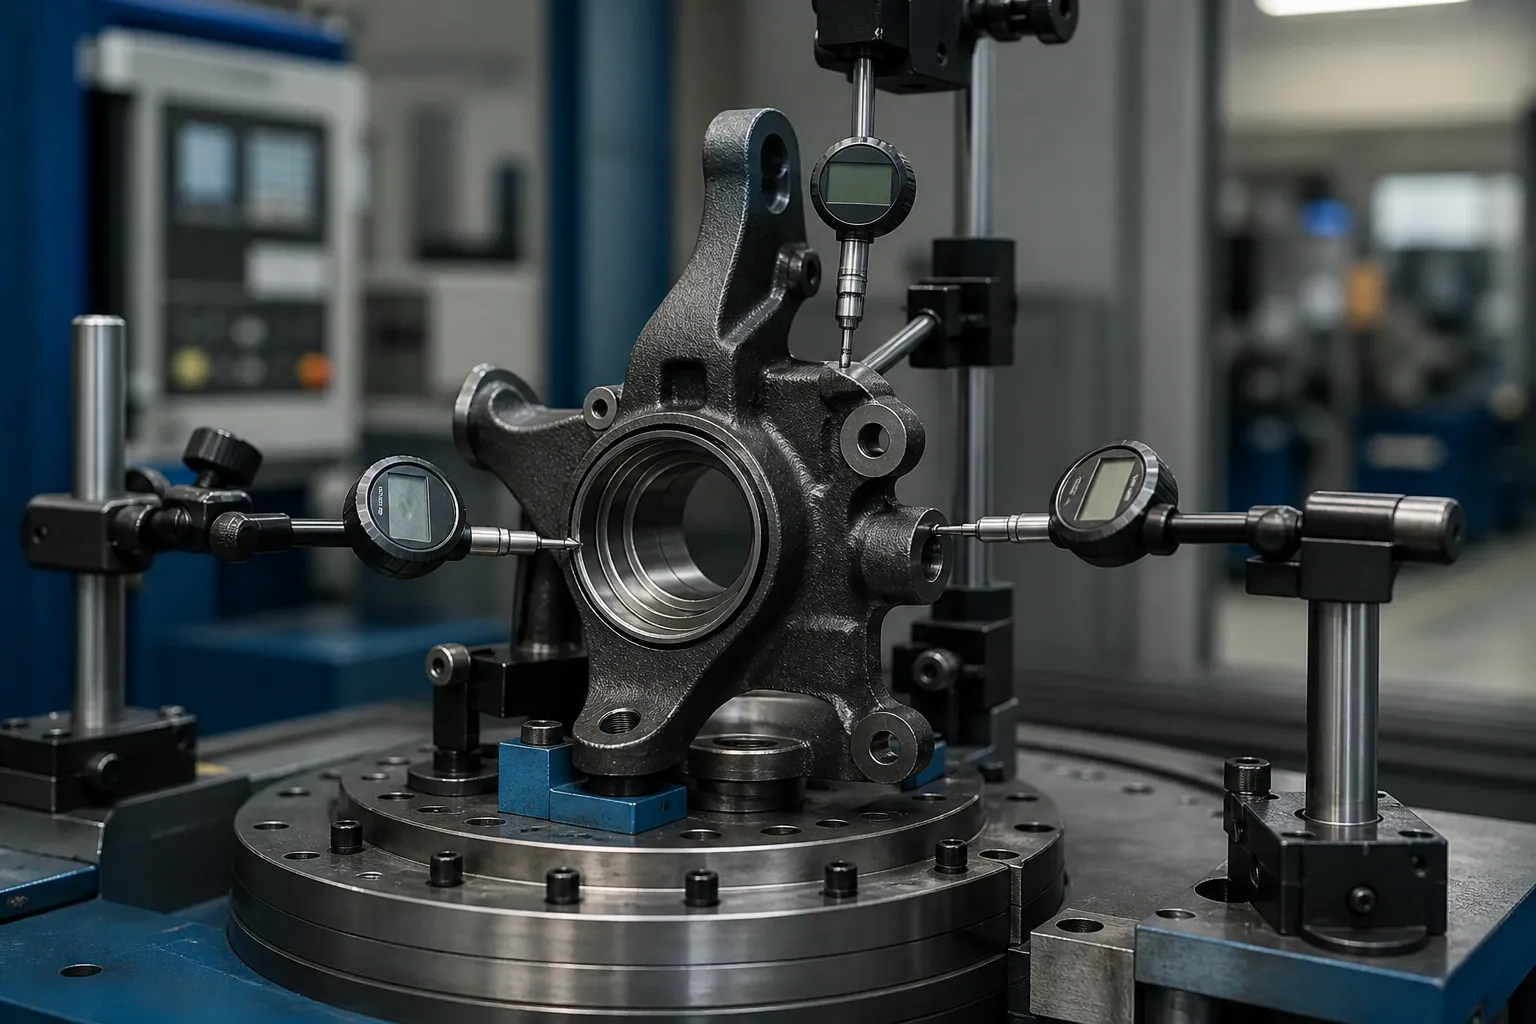
- Piloter la pièce sur l'alésage du moyeu (ou le repère d'usinage alésage) dans un appareil rotatif.
- Sondez la face du moyeu pour vérifier le faux-rond et le coussinet du bras de direction et le bossage de la biellette de direction pour connaître la position et la hauteur..
- Capturez les caractéristiques de référence du pivot d'attelage ou de la jambe de force - alésages sur un mandrin, ou la fourche de jambe de force sur des surfaces de contact simulées.
- Comparez avec les valeurs d'un échantillon de référence ou celles maîtrisées par CMM, pas contre la partie opposée.
- Enregistrez l'ampleur et la direction de l'écart pour chaque caractéristique avant toute tentative de correction..
Pour les travaux de remise à neuf à faible volume, une plaque de granit avec jauge de hauteur et un rapport MMT par famille peuvent suffire. Pour les volumes de production, le luminaire devient une station sur une machine à indexation rotative: sondes électroniques multipoints, une tête de presse servo, et un contrôleur qui stocke la carte d'écart de chaque pièce avant de décider de la correction. Une carte de pré-correction n’est pas de la bureaucratie – sans elle, il n’y a aucun moyen de distinguer une distorsion corporelle globale d’une erreur de bras locale., et la mauvaise fonctionnalité est chargée.
Voies de correction et leurs limites

Jointures en fonte ductile et en acier forgé
Ces matériaux tolèrent un pressage à froid contrôlé lorsque la fenêtre de correction est validée. Le plan de chargement compte plus que la capacité de la presse: supports sous la structure rigide du bossage, charge appliquée au niveau ou à proximité de l'élément en cours de correction, courses courtes avec retour élastique mesuré après chaque course. Les corrections sont itératives — appuyez sur, libérer, re-mesurer - car les pièces moulées libèrent la contrainte de manière inégale, et une correction au niveau du bras peut décaler la lecture de la face du moyeu. Répétez la carte complète de la sonde après chaque cycle, pas seulement la fonctionnalité qui a été chargée.
Jointures en fonte d'aluminium
Les articulations en aluminium moulé sous pression dans des états de type T6/T7 ont une faible ductilité et une réputation bien méritée de fissuration sous une flexion à froid incontrôlée.. Corrections, où a-t-il été approuvé, sont à petit angle, basse vitesse, et validé par alliage et état sur des échantillons sacrificiels, fréquemment suivi d'un traitement de stabilisation. De nombreux programmes de fabrication de fusées en aluminium imposent simplement un contrôle plus strict des processus en amont et une distorsion des déchets – cette décision appartient au métallurgiste., pas au vendeur de la machine.
Quel point le fait d'appuyer ne peut pas résoudre
Les bras de direction qui ont subi une surcharge de flexion sont une question de fatigue et de responsabilité, pas une question de géométrie. La correction des bras chargés en cas de collision sur les pièces de sécurité finies ne devrait pas être envisagée même lorsque la géométrie se lit juste après - la même doctrine de remplacement que l'industrie de la collision applique. Le redressement gagne sa place sur les distorsions induites par le procédé où l'historique de charge est connu et la fenêtre de correction est validée.
Portes d'acceptation

A released straightening process for knuckles should hold four gates, in order:
- Pre-gate: crack detection (magnetic particle or equivalent for ferrous parts) before correction — straightening over an existing crack destroys evidence and the part.
- Porte de géométrie: full datum-feature map inside drawing limits — hub face runout, bore-to-suspension angles, arm position — measured after correction and after any stress-relief or stabilization step.
- Stability gate: re-measurement after the next machining or heating operation; a correction that relaxes back was stress superposition, not correction.
- Traceability gate: each part’s deviation map, correction count and final readings stored against its serial number, avec une limite de retouche définie au-delà de laquelle la pièce est mise au rebut plutôt que pressée à nouveau.
Définir honnêtement cette limite de retouche - et les règles de tri NOK qui l'entourent - est ce qui sépare une ligne de redressage d'une presse dans un coin. Notre aperçu de Limites de tri et de reprise NOK dans une ligne de redressage couvre la structure décisionnelle.
Pièges courants
- Mauvais ordre de référence. La correction de la face du moyeu alors que l'alésage est l'axe fonctionnel produit une pièce qui réussit un contrôle et échoue à l'assemblage..
- Nouvelle mesure d'une caractéristique. Cocher uniquement la caractéristique corrigée masque les décalages croisés ailleurs sur le corps.
- Pièces moulées surpressées. Chasser la dernière fraction de millimètre avec des traits lourds échange la géométrie visible contre des microfissures invisibles.
- Ignorer la revérification de la stabilité. La distorsion qui revient après l'opération d'usinage suivante est la signature classique d'une contrainte résiduelle non soulagée., et il apparaît chez le client, pas dans ta cellule.
- Pas de fissure avant correction. Une fissure préexistante devient une défaillance sur le terrain avec votre course de correction comme cause documentée.
Geler l'étape du processus avant de corriger
Le moment où la correction se produit sur l'itinéraire est aussi décisif que la manière dont elle est effectuée. Un joint mesuré immédiatement après la coulée ou le forgeage entraîne des variations de matière et des contraintes résiduelles qui se relâcheront partiellement pendant l'usinage.; corriger la géométrie finale à ce stade signifie corriger un corps qui est sur le point de changer. Les fenêtres pratiques sont:
- Après un usinage grossier, avant la demi-arrivée: les caractéristiques de données fonctionnelles existent et le stock reste - généralement la meilleure fenêtre, parce que la correction favorise le meulage et l'alésage plutôt que de les combattre.
- Après traitement thermique ou trempe par induction de l'alésage du moyeu: la distorsion est à son paroxysme et une correction validée récupère des pièces qui autrement seraient mises au rebut, mais l'état matériel limite la fenêtre.
- Après avoir fini l'usinage: la correction est limitée aux petits écarts angulaires; tous les risques du portail de stabilité s'appliquent et le gain doit le justifier.
La scène décide également de ce que signifie « hétéro ». Avant de finir d'ennuyer, l'alésage du moyeu n'est pas encore définitif et la donnée doit provenir des références d'usinage; après avoir fini d'être ennuyeux, l'alésage lui-même devient la référence honnête. Une spécification de redressage qui ne nomme pas son point de processus est une spécification que deux départements interpréteront différemment : c'est ainsi que les pièces sont corrigées correctement à la mauvaise étape et échouent néanmoins lors de l'assemblage..
Ce que contient une enquête sérieuse
Pour citer une station de redressage des articulations de manière responsable, un fournisseur a besoin: le dessin avec le schéma de référence et la feuille de tolérance; état du matériau et du traitement thermique au point de correction; où la distorsion est mesurée aujourd'hui et avec quel résultat la distribution; des échantillons de pièces couvrant bien, conditions limites et NOK; le temps de cycle requis; et les règles de retouche et de mise au rebut que l'usine acceptera. Avec ces entrées, le concept du luminaire, le plan de la sonde et l'architecture de la presse suivent directement — sans eux, toute proposition de machine est une hypothèse quant à la fonctionnalité qui définit réellement « droit » de votre part.
Options de pesée toujours pour le redressement des fusées d'essieu? Le guide de sélection des machines pour les arbres, tubes et profilés et le répartition des prix des machines à dresser sont rédigés exactement pour cette étape de la décision.