
Männän tappi - jota kutsutaan myös rannetappiksi tai nastatappiksi - on lyhyt, tiukka toleranssi sylinterimäinen tappi, joka yhdistää männän kiertokangen pieneen päähän. Se on yksi mäntämoottorin raskaimmin kuormitetuista osista: kuorma kääntää jokaisen kierroksen, ulkohalkaisija toimii laakeritappina tangon holkin sisällä, ja poraus toimii juoksupinnana täysin kelluville malleille. Onko tappi kiinteä, keskellä olevalla reiällä, tai porattu molemmissa päissä voitelua varten, sen geometrian on pysyttävä halkaisijan mikrometritason toleranssien sisällä, pyöreys ja suoruus.
Koska tappi on lyhyt ja jäykkä, sen oikaiseminen ei ole raakaa voimaa. Kyse on hyvin pienestä asiasta, erittäin hallittuja plastisia korjauksia, jotka on tehty täsmälleen oikeissa kohdissa, mittauskokoonpanolla, joka erottaa todellisen akselin taipuman pyöreysvirheestä ja halkaisijan vaihtelusta. Männäntappien oikaisuratkaisun on vastattava viiteen kysymykseen ennen kuin konetta valitaan:
- Onko tappi kiinteä, keskisydänporattu tai päätyporattu, ja mikä on pituuden ja halkaisijan suhde?
- Missä prosessivaiheessa poikkeama ilmenee - jauhamisen jälkeen, lämpökäsittelyn jälkeen, tai käsittelyn jälkeen?
- Onko mitattu säteittäinen juoksu todellinen keskiviivan mutka, tai pyöreyden ja halkaisijan virhe luetaan väärin taivutukseksi?
- Mikä korjausreitti on hyväksytty materiaalin ja kovuuden suhteen — tarkkuuspistepuristus, pyörivä hienosuoristus, tai romua?
- Miten geometria vapautuu, pinnan eheys ja väsymiskriittiset hyväksymiskriteerit on tarkistettava korjauksen jälkeen?
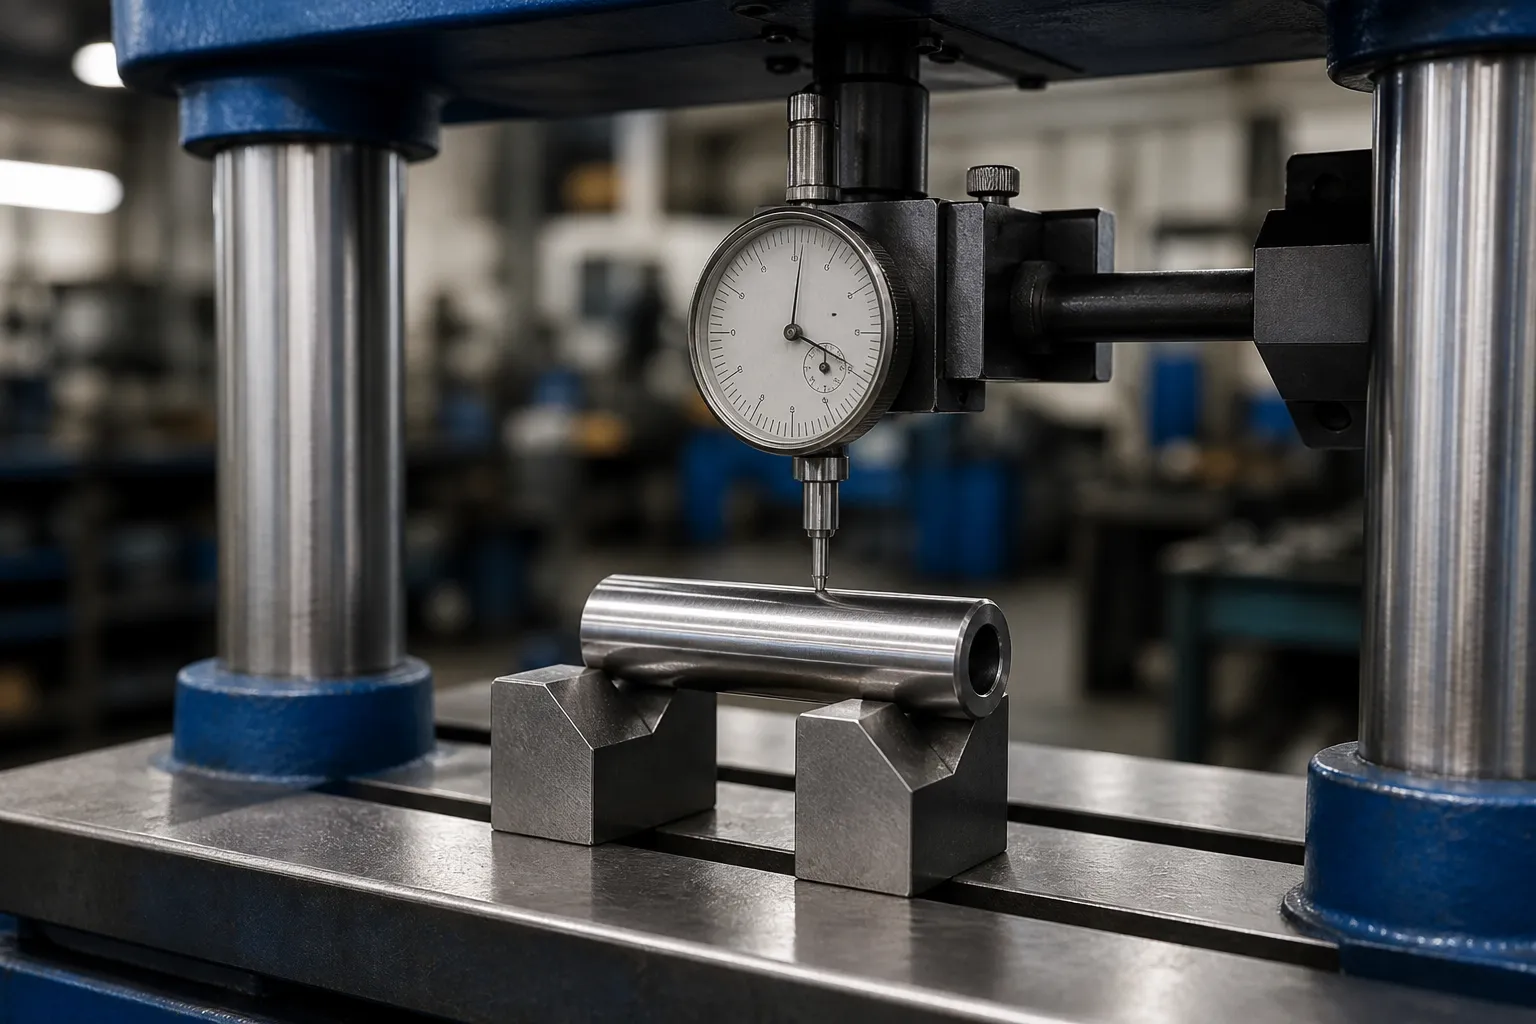
*Suunnittelukonseptin kuva: karkaistu männän tappi, joka on tuettu ja mitattu kontrolloitua korjaustutkimusta varten. Se ei ole asiakkaan sivuston valokuva. Todelliset kontaktialueet, voimarajat ja konearkkitehtuuri edellyttävät piirustuksia ja edustavia näytetestejä.*
Männäntappi ei ole männänvarsi
Männäntappien oikaisun hakutuloksia hallitsevat autoalan foorumit – harrastajat kysyvät, miten jumiutunut tappi voidaan vapauttaa tai voidaanko jäykkää rannetappia käyttää uudelleen kunnostuksen jälkeen. Tuolla korjaamokeskustelulla ei ole juuri mitään tekemistä tuotantoongelman kanssa: neulanvalmistaja, joka hioo tuhansia tappeja päivässä, joka tarvitsee kontrolloidun korjausvaiheen lämpökäsittelyn ja lopullisen hionnan välillä. Nämä kaksi tarkoitusta ei saa koskaan jakaa samaa koneen eritelmiä.
Yhtä tärkeää on olla sekoittamatta tappia männän varsi (pitkä hydraulisylinterikomponentti, joka on käsitelty erillisellä ratkaisusivulla) tai kanssa kiertokanki (taottu I-palkkiosa, ei tarkkuussylinteri). Männäntappi on oma työkappaleperhe omine rajoitteineen:
| Työkappale | Tyypillinen geometria | Suoristava hahmo |
|---|---|---|
| Männän tappi (tämä sivu) | Lyhyt sylinteri, L/D ≈ 1,3–2,5, kovettunut, usein ydintä | Erittäin jäykkä; pienet taivutukset, korkeat korjausvoimat, ovaalisuuden riski |
| Männänvarsi (hydraulinen) | Pitkä kapea sauva kierteitetyillä päillä | Matala L/D-jäykkyys; monipistekorjaus pitkällä aikavälillä |
| Kiertokanki | Taottu I-profiili kahdella reiällä | 3-D porauksesta poraukseen kohdistus, ei keskilinjan ongelma |
| Moottorin venttiili | Pitkä varsi, jossa pää | Varren suoruus suhteessa pään pintaan; samanlainen mikrokorjauslogiikka |
Kuinka männän tapit muotoutuvat
Tuotantotapit ovat tyypillisesti sorvattuja tai kylmävedettyjä kotelokarkaisusta teräksestä, hiiltynyt ja kovettunut, sitten jauhettu. Poikkeama tulee ennustettavissa olevissa kohdissa:
- Lämpökäsittelyn vääristymä. Hiiletys ja karkaisu vapauttavat kääntöjännitykset epätasaisesti. Täydellinen tappi voi taipua ohuempaa seinää kohti. Tämä on yleisin ja parhaiten korjattavissa oleva poikkeamalähde - katso suoristus lämpökäsittelyn jälkeen.
- Jauhamisen aiheuttama stressi. Raskas tai yksipuolinen massanpoisto ulkopinnasta epätasapainottaa jäännösjännitystä, ja tappi kumartuu sen jälkeen, kun se lähtee hiomakoneesta.
- Käsittely- ja kiinnitysvauriot. Pinssit ovat lyhyitä, kovia ja painavia kokoonsa nähden. Pudotus roskakorin reunalle voi tehdä terävän paikallisen taittuman tappiin, joka oli suorassa lopputarkastuksessa – tämä vahinkoluokka on yleensä romupäätös, ei oikaiseva päätös.
- Ovaliteetin kasvu ytimessä olevissa tapeissa. Poraus voi vääntyä lämpökäsittelyn aikana, ja OD seuraa sitä. Tämä on lomakevirhe, ei mutkaa, eikä mikään painokorjaus korjaa sitä.

Mittaus: Datum-päätös tulee ensin
Tapin suoruuden tarkistus on mielekästä vain määritettyä pyörimisakselia vasten. Kaksi tukikäytäntöä hallitsee:
Keskustojen välillä
Jos tapissa on keskireiät, jotka on valmistettu ja hiottu prosessin peruspisteinä, Keskipisteiden välinen mittaus toistaa hiomakoneen käyttämän akselin. Tämä on yleensä puhtain käytäntö lopullisille hyväksymispäätöksille. Itse keskireikien on oltava puhtaita ja vahingoittumattomia – lovettu keskiosa tuottaa haamupuristuksen, joka lähettää hyvät nastat puristimeen.
V-lohkoissa tai pyörivissä tuissa
Täydellisille tapeille ilman keskuksia, itse OD tulee peruspisteeksi. Pyörivä V-lohkokokoonpano, jossa on mittakellon ilmaisin tai a monipisteinen LVDT-mittapää kartoittaa loppua useilla aksiaalisilla asemilla. Tässä kriittinen kurinalaisuus on virhetyyppien erottaminen: ensimmäinen harmoninen (kerran per kierros) komponentti, joka säilyttää vaiheensa pitkin pituutta, on mutka; toinen harmoninen komponentti on ovaali, ja se on luettava vastaan pyöreys vs. mutka ero. Soikean tapin painaminen jahtaaksesi loppunumeroa tuhoaa osan.
Loaded Versus Released
Koska tapit ovat jäykkiä ja korjaukset pieniä, painovoima ja tuen taipuma eivät ole vähäisiä suhteessa toleranssiin. Mittaustilanne — tuet kiinteillä asemilla, ilmaisin määritetyissä tasoissa — on jäädytettävä työohjeeseen, ja painatuksen jälkeisen vahvistuksen on toistettava se tarkasti. Yleiset argumentit sisällä kuormitettu vs. vapautettu suoruuden mittaus käytä täydellä voimalla tällä asteikolla.
Suoristusprosessireitit tapeille
Tarkkuuspisteen puristus
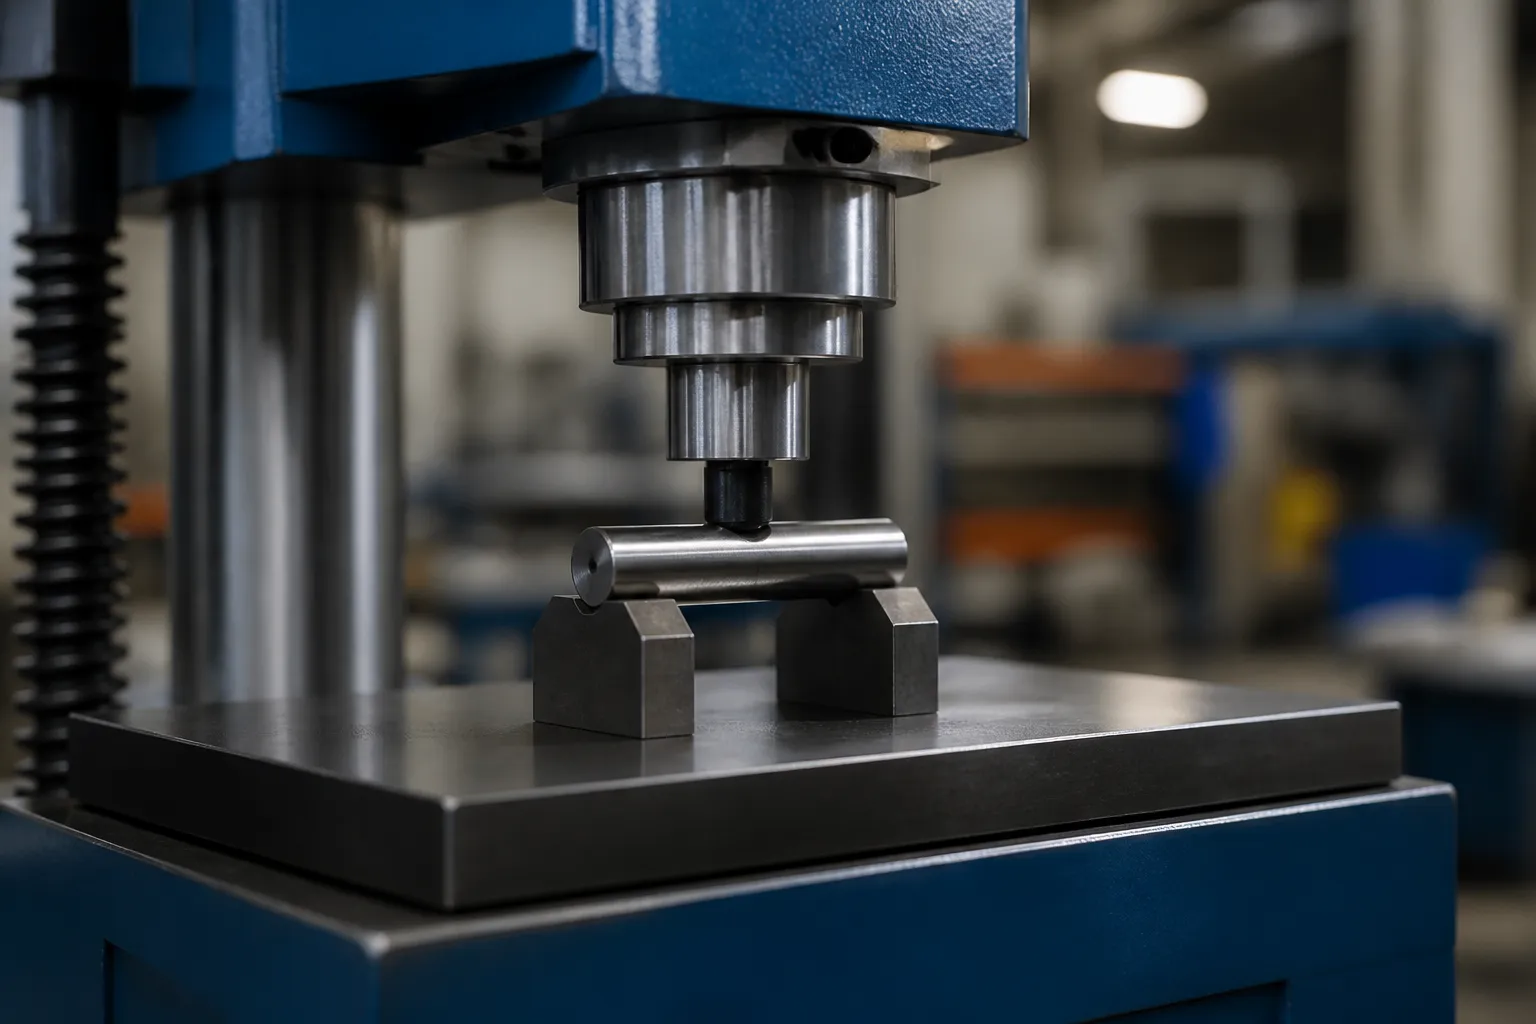
Oletusreitti on a tarkkuus point-press-oikaisuprosessi: tappi lepää kahdella kapealla, karkaistut tuet sijoitettu lähelle mutkan kärkeä, ja pieni painin käyttää hallittua iskua – siirtymärajoitettu, ei voimarajoitettu - huippupisteessä. Kolme ominaisuutta erottaa tappipuristuksen tavallisesta akselipuristamisesta:
- Tukivälit. L/D alla noin 2.5, tuet istuvat lähellä toisiaan ja paikalliset kosketusjännitykset ovat korkeat. Tukiosat tarvitsevat kevennetyn tai säteittäisen koskettimen, joka tyhjentää tapin ulkopinnan ilman, että se silloi.
- Aivohalvauksen resoluutio. Korjaavat iskut mitataan mikrometreinä. Puristin tarvitsee alle mikrometrin iskuntarkkuuden ja jäykän, välyksetön paininohjaus, koska takaisinjousto-iskusuhde karkaistussa tapissa voi ylittää 10:1 väärässä asetelmassa.
- Joustava korvaus. Karkaistut tapit ponnahtavat takaisin voimakkaasti; prosessin on ylipainettava ja rentouduttava suvaitsevaisuuteen, kohdan mukaisilla korvaussäännöillä akselin oikaisun joustokompensointi.
Pyörivä hienooikaisu
Suurempiin volyymeihin, tapit voidaan syöttää pienen pyörivän oikaisupään läpi – kulmikkaat telat, jotka altistavat tapin vuorotteleville muovisille mutkille yhdellä kertaa. Tämä reitti, sama periaate, josta keskusteltiin puristus vs. rullaoikaisu, on taloudellinen vain, jos tapin geometria on tasainen koko pituudeltaan (ei päitä, uria tai äkillisiä piirteitä) ja jos poikkeama on sileä globaali jousi eikä paikallinen mutka. Paikalliset mutkit selviävät telojen oikaisusta ja ilmaantuvat uudelleen lopputarkastuksessa.
Milloin Ei suoristaa
Neula, jossa on terävä käsittelytappi, näkyvä brinellointi, halkeamia, tai piirustuksen ulkopuolella oleva ovaali on romuosa. Väsyneet moottorin osat eivät anna anteeksi luovia pelastusyrityksiä. Kirjallinen uudelleenkäsittelyraja — kuinka monta korjausjaksoa nasta voi vastaanottaa, ja missä prosessivaiheessa — kuuluu valvontasuunnitelmaan; perustelu sisään NOK:n lajittelu- ja korjausrajat siirrot suoraan.
Miksi lyhyt, Jäykät osat ovat kovempia kuin miltä ne näyttävät
Intuitio sanoo, että lyhyen osan tulee olla helppo oikaista. Päinvastoin on totta, ja syy on taivutusamplitudin välinen suhde, osan jäykkyys ja iskun resoluutio. Pitkällä kapealla varrella, a 0.5 mm keula korjataan muutaman millimetrin kymmenesosan vedolla, ja lehdistö ratkaisee sen mukavasti. Männän tapilla, koko toleranssin ulkopuolella oleva väestö voi istua välissä 0.005 mm ja 0.020 mm jousi. Sen korjaaminen vaatii muutaman mikrometrin iskuja, sovelletaan osaan, jonka taivutusjäykkyys yksikköpoikkeamaa kohti on suuruusluokkaa suurempi kuin hoikan akselin. Siitä seuraa kolme seurausta:
- Koneen resoluutiosta tulee prosessi. Puristin kanssa 0.01 mm iskun resoluutio ei voi vaikuttaa a 0.003 mm korjaus. Ram ohjaus, kuormituskennon melu, Rungon lämpökasvu ja öljyn kokoonpuristuvuus tulevat kaikki toleranssialueelle. Koneen valinta tapeille alkaa iskun resoluutiosta ja rungon jäykkyydestä, ei koskaan tonnistosta - tappipuristin ei tarvitse juuri mitään voimaa, vain äärimmäinen hallinta.
- Tukiolosuhde hallitsee mekaniikkaa. Tuet lähellä toisiaan jäykän osan alla, korjaus saavutetaan yhtä paljon paikallisella paineen jakautumisella kuin globaalilla taivutuksella. Tuen siirtäminen 2 mm muuttaa tehokkaan reseptin, Siksi tukiasemat ovat osa reseptitietuetta, käyttäjälle ei jätetä asetustietoja.
- Paikallinen vahinkoriski on suuri. Suuri jäykkyys ja pienet kosketusvyöhykkeet vastaavat suurta kosketusjännitystä. Jokaisen alasimen ja painimen sisäosan on oltava kovuussopivia ja säteitetty; litteä teräs alasin karkaistulla tapilla OD on suolauskone.
Pysäytä prosessivaihe ennen reseptin kirjoittamista
Korjausresepti koskee vain yhtä materiaalitilaa ja yhtä varastotilaa. Neulantuotanto ylittää useat osavaltiot, ja jokainen määrittelee eri ikkunan:
| Vaihe | Korjausmahdollisuus | Pääriski |
|---|---|---|
| Pehmeä tyhjä, ennen hiiletystä | Harvoin tarvitaan; sorvaus pitää geometrian | Resepti ei siirry myöhempään tilaan |
| Kovettumisen jälkeen, ennen jauhamista | Keula suurin; korjaus palauttaa jauhatusmassan jakautumisen | Yllätys varaston menetys toisella puolella, jos keula peittyi varastossa |
| Karkean ja viimeistellyn hionnan välillä | Klassinen korjauspiste; varastossa vielä saatavilla | Korjauksen jälkeen lisätty hiontajännitys taivutti tapin uudelleen |
| Viimeisen jauhamisen jälkeen | Vain mikrokorjaus, tiukasti syklirajoitettu | Pinnan todisteet valmiilla laakeripinnalla; ovaalisuuden vuorovaikutus |
| Asiakkaan saapuessa tarkastuksessa | Kiistaalue – mittaa ensin uudelleen sovitun sopimuksen mukaisesti | Korjaus vahvistamatonta mittausta vastaan |
Valvontasuunnitelmassa tulee nimetä korjausvaihe selkeästi ja kieltää korjaus muussa vaiheessa. Lopullisen hionnan jälkeen korjatussa tapissa ei ole suojamateriaalia: mikä tahansa painomerkki, mikä tahansa ovaalin kasvu, mikä tahansa ylikorjaussykli on toiminnallinen vika väsymiskuormitetussa osassa.
Hyväksymiskriteerit
Neulan oikaisuprosessi hyväksytään todisteiden perusteella, ei pelkästään ohimenevän juoksunumeron perusteella:
- Suoruus tai TIR piirustuksessa määritellyissä tasoissa ja tukikunnossa, tyypillisesti matalissa mikrometreissä maadoitusnastoilla.
- Pyöreys ja halkaisija tarkistetaan uudelleen korjauksen jälkeen – puristaminen ei saa muuttaa taivutustoleranssia muototoleranssiksi.
- Pinnan eheys. Ei painojälkiä, brinellit tai alasimet todistavat linjat OD-laakeripinnalla. Toiminnallisen päiväkirjan pinnalla oleva kontaktitodistus on hylätty, ei kosmeettinen ongelma.
- Varmennusmittausjärjestelmä. Mittarin on itse asiassa ratkaistava toleranssi - suorita virallinen tutkimus kohdassa kuvatulla tavalla gage R&R suoristukseen.
- Prosessikyky seurataan ajan myötä, lämpökäsittelyeräkohtaisesti kirjatuilla jälkikäsittelymäärillä ja romutussyillä.
Yleiset vikatilat tappien oikaisuprojekteissa
- Jahtaa ovaalia lehdistön kanssa. Runout Trace näyttää kaksi kertaa kierrosta kohti -virheen, operaattori painaa joka tapauksessa, ja tappi päätyy sekä soikeaan että taipumaan.
- Kovuuden ja tilan välinen ristiriita. Pehmeille tappeille kehitettyä vetoreseptiä sovelletaan karkaistuihin tappeihin; springback kolminkertaistuu ja prosessiikkuna katoaa. Jokainen resepti on sidottava aineelliseen tilaan.
- Ylikorjaussyklit. Edestakaisin puristus samassa kärjessä työstää materiaalia ja, väsymyksen puolelta, on piilevä epäonnistumisriski. Koneen ohjauksen on valvottava työkierron rajoituksia, ei operaattorin muistista.
- Vaurioituneet peruspisteet. Kaatuneet tai likaiset keskireiät, tai V-lohkot, joissa on upotettu lastu, luoda vääriä taivutuskarttoja ja laukaista suorien nastajen korjaus.
- Mittaus eri kunnossa kuin asiakas. Tarkastuksesi näyttää suoraan; asiakas mittaa puhtaiden keskusten välillä eri jänteellä ja näkee loppumisen. Kohdista mittauskäytännöt sopimusten mukaan.
Aiheeseen liittyvää luettavaa: yleinen koneenvalintalogiikka sisään miten automaattinen akselin oikaisu toimii, ja sisarratkaisusivut männän varret ja moottorin venttiilit. Pin-perheen toteutettavuustutkimukselle, valmistella piirustuksia, lämpökäsittelytila, ainakin nykyiset ajotiedot 50 osat, ja hyväksymisspesifikaatiot, jotka sinun on täytettävä korjauksen jälkeen.
Siirtyminen manuaalisesta männän tappien korjauksesta kohti automaatiota? The akselin valintaopas, putki- ja profiilityöt ja oikaisukoneen kustannuserittely ovat luonnolliset seuraavat askeleet.