
Öljyporaputkien oikaisuratkaisut
Öljynporaputki on öljynporauksen ydinlaitteisto, ja sen suoruus ja koaksiaalisuus vaikuttavat suoraan porauksen tehokkuuteen ja turvallisuuteen. Oikaisuratkaisussamme käytetään laajamittaisia älykkäitä oikaisulaitteita, jotka on varustettu erittäin tarkalla lasermittausjärjestelmällä varmistaakseen, että kaikenlaisten öljyporaputkien oikaisutarkkuus ja koaksiaalisuus täyttävät API-standardien vaatimukset., mikä parantaa merkittävästi poraustyökalujen käyttöikää ja porauksen tehokkuutta.
Öljyporaputken käyttö

Vakioporaputki
Vakioporaputki on yleisimmin käytetty poraustyökalu öljynporauksessa, ja sen on varmistettava erinomainen koaksiaalisuus ja suoruus porauksen tehokkuuden parantamiseksi.
Sovellus:
- API Standard Drill Pipe
- syväporaustanko
- Suuntakaivon poratanko
- Vaakasuora kaivonporaustanko
Tekniset parametrit:
- Koaksiaalisuus: ≤0,08 mm/m
- Suoruus: ≤0,2 mm/m
- Pyöreys: ≤0,1 mm
- Tuotannon tehokkuus: 15-20 kpl/tunti
Erikoisporaputki
Erikoisporaputkia käytetään erityisissä geologisissa olosuhteissa ja monimutkaisissa työympäristöissä, jotka vaativat korkeampia materiaaliominaisuuksia ja työstötarkkuutta.
Sovellus:
- erittäin syvä kaivon poraus
- Rikkipitoinen O-kaivo
- Korkeapainekaivon poraus
- Kovan lattian poraus
Tekniset parametrit:
- Koaksiaalisuus: ≤0,05 mm/m
- Suoruus: ≤0,15 mm/m
- Pyöreys: ≤0,1 mm
- Tuotannon tehokkuus: 10-15 kpl/tunti

Työkaluliitosten mutkat ja koko putken oikaisu
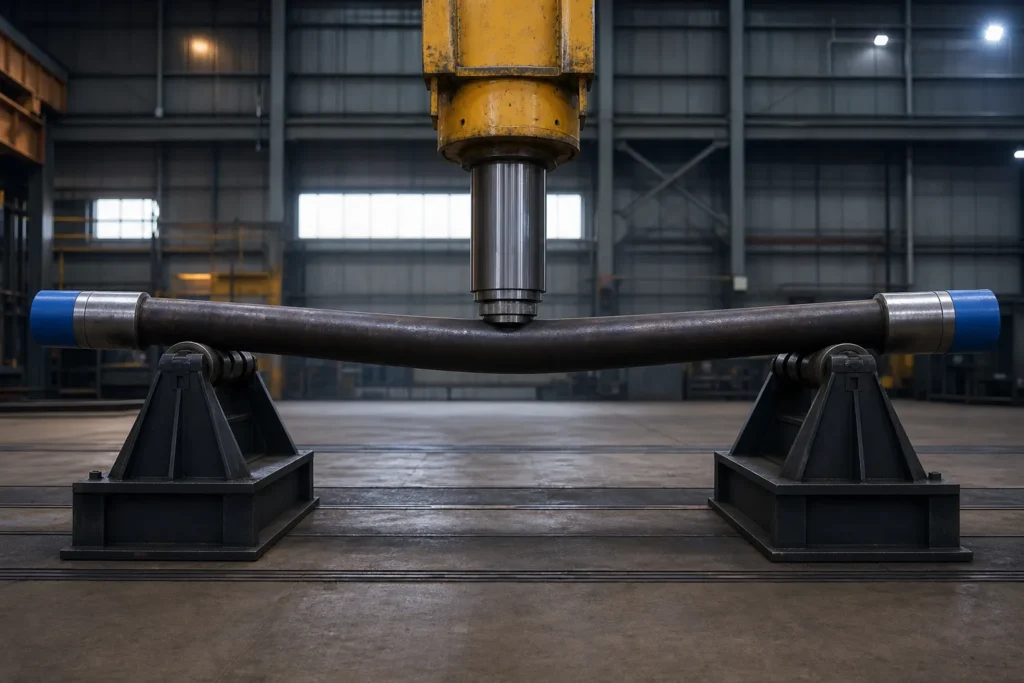
Työkalun liitokset poraputken molemmissa päissä on kitkahitsattu, paksuseinäiset taotut osat, joissa on API-liitännät – jo ennestään jäykän kokoonpanon jäykin osa. Käytännössä he eivät juuri koskaan taivu yksin: kun tarkastusliput irtoavat tai taipuvat työkalun liitoksessa, todellinen kaarevuus asuu yleensä putken rungossa lähellä hitsin siirtymää tai rungon ja liitoksen välisessä rajapinnassa, ja korjaus tehdään koko putkelle liitokset paikoillaan. Työkalun liitoksen oikaisu konepajassa tarkoittaa siis koko putken oikaisua, mitattuna nivelistä.
Tällä mittauspisteellä on väliä. Liitännässä hyväksytään suoristettu poraputki: sauman kierteen akselin ja putken rungon akselin välinen juoksu kulkee totta nauhassa, joten tarkastuspiste on liitos silloinkin, kun puristin vaikuttaa runkoon metrin päässä. Korjausreitti noudattaa julkaisussamme selostettua paina-vers-roll -logiikkaa puristusoikaisu vs telaoikaisu vertailu, kierresuojat asennettuna ennen kosketusta ja tukivälit, jotka on asetettu mitatun mutkakartan perusteella putken pituuden sijaan.
Sarja on tarinan toinen puoli. Öljykentän tarkastusurakoitsijat kuvaavat kunnostusvirtoja, joissa oikaisu tulee ensin, ennen puhdistusta ja sitä seuraavaa seinäpaksuutta, ryömintä- ja halkeamiatutkimukset – geometria on palautettava ennen kuin tarkastukset tuottavat merkityksellisiä tuloksia (raportoidut palvelujaksokuvaukset poraputkien kunnostustoimittajilta). Putken alla oleville raskaammille BHA-jäsenille, korjauslogiikka eskaloituu voimaluokassa: katso meidän porakauluksen oikaisu ja raskaan poraputken oikaisu sivuja siirtymäalueelle ja kaulusperheille.
Kaksi käytännöllistä sääntöä pitävät työkaluniveliin liittyvän oikaisun poissa ongelmista. Ensimmäinen, suojaa liitännät ennen kaikkea muuta: lankasuojat pysyvät päällä mittauksen ja puristuksen aikana, eikä tukea, rulla tai puristin kantaa koskaan olkapäällä, kierre tai pyörivä olkapäätiivistepinta — liitos on arvokkain ja vähiten korjattava ominaisuus putkessa. Toinen, käsitellä kitkahitsausvyöhykettä omana tarkastuskohteenaan: hitsin lähelle keskittyneen mutkan pitäisi käynnistää siirtymäalueen halkeamien tarkastus ennen puristusjaksoa, koska tällä vyöhykkeellä on sekä hitsin jäännösjännitys että käyttötaivuttamista keskittyvä leikkausmuutos. Putkea, joka läpäisee suoruustarkastuksen, mutta jossa on vaurioitunut liitos tai tarkastamaton hitsauspoikkeama, ei ole kunnostettu – sen hylkäämistä on vain tehty vaikeammaksi.
Kierretty putki ei ole taipunut – kierretty tuomio
Poraputkeen kerääntyy kaksi erilaista geometrista vauriota, ja vain yksi niistä kuuluu lehdistöön. A mutka on poikkeama yhdessä tasossa - putki lukee suoraan kahdesta kohtisuorassa olevasta näkökulmasta ja kaareva muista. A kierre on pysyvä kulmasiirtymä putken oman akselin ympäri: piirrä pituussuuntainen viiva alas kierrettyä liitosta ja viiva pyörii kulkiessaan - yksi poikkileikkaus on kiertynyt pysyvästi naapureitaan vasten. Erotuksella on merkitystä, koska nämä kaksi ehtoa ovat peräisin eri tapahtumista ja jättävät taakseen erilaisia vahinkoja.
Pysyvä vääntö on yleensä tapaturmien ennätys: käännekohtaisia tapahtumia, jossa nauhan varastoitunut vääntöenergia vapautuu katkaisun yhteydessä ja kiertää putkea myöten, plus jumiutuneiden putkien takaiskut ja jatkuva vääntömomentti suuntatyössä. Kun vääntö on näkyvissä, vaurioitunut pituus on jo kuormitettu vääntöä myöten – metallurginen tosiasia, ei geometria ongelma: ei puristusjakso kelaa sitä auki, ja osan kääntäminen takaisin kylmäksi lisäisi toisen muovijakson ensimmäisen päälle.
Tästä syystä paina suoristus, prosessina, kieltäytyy työstä. Oikaisupuristin mahdollistaa ohjatun yksitasoisen taivutuksen; kierteen korjaus vaatisi sen sijaan hallittua vääntömomenttia akselin ympäri kierretyn pituuden poikki – eri kone- ja kuormitustila – samalla kun kierteen aiheuttanut myötöhistoria pysyy teräksessä kummallakin tavalla. Tuomio, joka on voimassa:
- Arvioi ensin käänne. Merkitse tai mittaa kulmaviite niveltä pitkin – kuinka monta astetta millä pituudella – ennen päätöstä, sama toimenpide-ensimmäinen kuri, joka hallitsee taipumista.
- Käsittele näkyvää pysyvää kiertymää materiaalilippuna. Se merkitsee pituutta, joka on jo kerran ollut käytössä – ehto tarkastusstandardin arvioimiselle, ei muotoa korjata.
- Tarkista liitännät erityisesti. Kierretty liitos keskittää seuraukset pyöriviin olkapääliitoksiin, kun meikkireferenssi ja olkapään tiivistys vaarantuvat rungosta riippumatta – vauriot, jotka johtavat uudelleenkoneistukseen tai vaihtopäätöksiin, ei lehdistölle.
- Ohjaa tuomio tarkastusstandardin mukaan. Onko kierretty liitos alennettu, rajoitettu tai tuomittu määräytyy poran varren elementtien voimassa olevan tarkastuskäytännön mukaisesti – kehys, joka on kartoitettu API suoruusstandardien yleiskatsaus - ei kaupassa.
Käytännön seuraus virtauksen kunnostamiselle: kierre seulotaan saapuvan tarkastuksen yhteydessä, ennen kuin liitos on koskaan ajoitettu painoaikaan. Tuo järjestys - luokittele, sitten korjata vain mitä luokitusta julkaisee - on järjestäytymisperiaate meidän porausputkien kunnostustyönkulku artikla. Kauppa, joka löytää kierteen suoristuksen jälkeen, on tuhlannut puristusaikaa niveleen, joka ei koskaan ollut ehdokas.
Yksi rajatapaus ansaitsee rehellisyyden: nivelessä voi olla sekä mutka että lievä jäännöskierre, ja pelkkä mutka on laillisesti korjattavissa. Korjaa vain mitä mittaus määrittää — taso-taso-taivutuksen korjaus liitosakselin peruspisteeseen, kun käänne on dokumentoitu ja ohjattu tarkastuspäätökseen – ei koskaan “parantunut” painamalla kovemmin diagonaalisessa tasossa.
RSC-kierteen akseli on suoraviivaisuuspiste
Kysy missä suoruus mitataan poraputken liitoksessa ja väärä vastaus on yleisin: putken ulkopinta. Liituviiva OD:ta pitkin voi lukea suoraan, kun liitos vielä loppuu merkkijonosta, ja liitos, jossa on näkyvä runkokeula, voi toimia oikein - koska putken toiminta-akseli ei ole sen kuori. Se on molemmissa päissä olevien pyörivien olakeliitosten muodostama akseli. RSC-kierteen akseli on peruspiste, jonka ympäri merkkijono todella pyörii, ja jokainen oikaisumitta, jolla on merkitystä, tehdään sitä vastaan.
Perustelut ovat mekaanisia. Palvelussa, liitoksen sijainti poranauhassa määräytyy kokonaan sen kahdesta liitoksesta: olkapäiden istuin, kierteet tarttuvat toisiinsa, ja seuraavan liitoksen akseli jatkuu liitosakselista, ei keskivartalon ulkopuolelta. Mitä rig kokee “vino putki” on epäkeskisyys näiden liitosakselien ja niiden välisen putken välillä. Pintaviivojen perusteella arvioitu kehon oikaisu voi jättää tämän epäkeskisyyden koskematta – putki näyttää paremmalta ja lanka värisee täsmälleen kuten ennen.
Mittauskäytäntö seuraa perustietoa:
- Simuloi langan akselia molemmissa päissä. Kierreasennetut karvat, laajenevat tuurnat tai tarkkuuskeskitykset liitosreiässä edustavat kierteiden määrittämää akselia, ja runout luetaan putken rungosta tätä simuloitua akselia vasten.
- Tai käännä viittaus. Kun liitos on tuettu liitoksen peruspisteen pinnoille, rungon juoksu mitataan suoraan putkea pitkin – tukigeometria korvaa karat, kun niitä ei ole saatavilla, jollain hinnalla asennustiheyden vuoksi.
- Lue määritetyillä asemilla, ei pahimman näköisessä paikassa. Runout-profiili vartaloa pitkin - monipistelogiikka, joka on kuvattu meidän monipisteakselin mittaus artikkeli - on mikä kääntyy “näyttää suoralta” numeroon, jonka sertifikaatti voi kantaa.
Liitäntöjen tarkastusmaailmassa on jo kypsä mittaekosysteemi RSC-geometrialle – kierre yksielementti ja mittauskäytäntö kartiolle, lyijy ja muoto - ja oikaisun hyväksyntä tulisi ymmärtää yhdeksi haaraksi samasta yhteyden määrittämästä metrologiasta. Mittarit todistavat yhteyden; Runout tarkistus varmentaa rungon liitoksen akselia vasten; yhdessä he vastaavat ainoaan kysymykseen, jonka merkkijono kysyy: kulkeeko tämä liitos oikein sen akselin ympäri, jonka sen kierteet määrittelevät?
Lehdistössä, datalla on kaksi toiminnallista seurausta. Tuet ja puristuspisteet on valittu siten, että korjaus vaikuttaa vartaloon kuormittamatta liitosta, ja korjauksen jälkeinen tarkastus tehdään liitosakselin peruspisteestä ennen liitoksen irrottamista – myymälätason hyväksyntä ja merkkijonotason hyväksyntä pysyvät samana mittauksena, kuten on kuvattu putkimaisten korjaustöissämme porausputkien kunnostustyönkulku. Uudelleensertifiointitiedosto voi puolustaa suoristustietuetta, joka näyttää kehon juoksun RSC-akselille mitattuna; kaikki pintaviivaan mitattu on geometriadokumentaatiota, ei hyväksymistä.
Öljyporaputkien oikaisuratkaisun prosessivideo
Öljyporaputkien oikaisukoneen tuoteominaisuudet
- Testin tarkkuuden varmistamiseksi, käytä erittäin tarkkaa siirtymäanturia, kun rakennat ja käsittelet testilaitteita.
- Varustettu erittäin tarkalla asennonohjausjärjestelmällä, joka parantaa kohdistustarkkuutta.
- Eri komponenttien koordinointi ja hallinta oikaisuprosessin lyhentämiseksi.
- Täydelliset epänormaalin tilanteen hälytykset helpottavat laitteiden huoltoa.
- siinä on 16g muistikortti käsittelytietojen tallentamiseen, varattu viestintäyhteys isäntätietokoneen kanssa.
- Nopeasti vaihdettavat työkalut ja kiinnikkeet, parametroitu säätö ja vaihto, automaattinen työkalun asennus.


