
Useat siirtymälukemat voivat muuttaa pitkän akselin tarkastuksen yhdestä huipusta virhekartaksi. Tämä arvo riippuu muustakin kuin anturista: tukea geometriaa, perusistuin, koetin yhteydenotto, kierto/indeksointi, synkronointi, ympäristöolosuhteet ja laskentasääntö vaikuttavat kaikki raportoitavaan.

*Suunnittelukonseptin kuva. Se ei ole anturin spesifikaatio, asennettu järjestelmä tai vahvistettu mittaustulos.*
Määritä ominaisuus ennen antureiden valitsemista
Selvitä ensin, onko hyväksymisominaisuus keskiviivan suoruus, paikallinen jousi, runout suhteessa datamiin, profiilin poikkeama tai muu kontrolloitu tulos. Anturin jännite- tai siirtymäjälki ei sinänsä ole asiakkaan vaatimus. Tarkastussuunnitelmassa on yksilöitävä perusominaisuudet, tukee, asemat, suuntauksia, jänneväli, laskeminen, yksiköitä, rajat ja tila, jossa osa hyväksytään.
| Elementti | Suljettava kysymys |
|---|---|
| Datum | Mitkä ominaisuudet muodostavat vertailuakselin tai -pinnan? |
| Tukea | Toistaako se asiakkaan tai vapautetun osan tilan? |
| Anturin polku | Ovatko kosketuspisteet toimivia pintoja ja suojattuja vaurioilta? |
| Asemat | Vangitsevatko ne tunnetut mutkavyöhykkeet ja piirteiden siirtymät?? |
| Kierto/indeksointi | Miten orientaatio säilyy lukemien välillä? |
| Laskeminen | Miten lukemat muunnetaan säädetyksi ominaispiirteeksi? |
Peruspisteohjauksille, katso akselin keskireiän puhdistus ja peruspisteen valmistelu ja kiinnittimen toistettavuus ja peruspisteen istuvuus.
Kuinka LVDT toimii, ja miksi sen fysiikalla on väliä
Lineaarinen muuttuva differentiaalimuuntaja ansaitsee paikkansa tuotantokoneissa lyhyen fyysisten hyveiden luettelon kautta. Kotelon sisällä, primäärikäämi viritetään vaihtovirralla, ja kaksi toisiokäämiä on sen kummallakin puolella; ferromagneettinen ydin, kiinnitetty anturin kärkeen ohuella työntötangolla, liukuu akselia pitkin. Ydin keskellä, indusoituneet jännitteet kahdessa toissijaisessa tasapainossa; siirtää ydintä ja tasapainotuskärjeitä suhteessa liikkeeseen. Elektroniikka lukee epätasapainon amplitudin ja vaiheen ja raportoi siirtymän. Koska ydin ei koskaan kosketa keloja, anturin sisällä ei ole kitkaa tai kulumista; koska kytkentä on induktiivinen, lukema on suurelta osin välinpitämätön pölylle, öljysumu ja kosteus, jotka sokeavat optisia antureita; ja koska liikkuva massa on pieni, kärki voi seurata kohtalaista pinnan liikettä uskollisesti. Kompromissit ovat yhtä fyysisiä: se tarvitsee signaalin käsittelyn ja kalibroinnin referenssiä vastaan, raakatuotos on suhteellinen eikä absoluuttinen, ja anturin kärki itsessään on mekaaninen komponentti, jolla on oma kunto, voiman ja kulumisen tarina.
Missä virheet tulevat anturin ja numeron väliin
Ketjun käsittely yhtenä järjestelmänä, kuten yllä oleva kohta vaatii, tarkoittaa tiettyjen ovien tuntemista, joista virhe kävelee sisään. Terminen ajautuminen: anturin runko, teline ja osa laajenevat ja supistuvat lämpötilan mukana, ja koneessa, joka lämpenee vuorossa, aamunolla ja iltapäivän lukema eivät ole sama tapahtuma – tästä syystä isäntälaitteen viitetarkistukset väliajoin, jonka menettely määrittelee. Asennus: anturi pitkällä, unsupported bracket on uloke, jolla on oma yhteensopivuus, ja tärinä tai kaapelin veto siirtää koko kokoonpanoa suhteessa osaan, ei erotu osan liikkeestä tiedoissa. Dynamiikka: kun osa tai anturi liikkuu skannauksen aikana, kynän massa ja kärkivoima asettavat nopeusrajoituksen, jonka ylittyessä kärki hyppää tai viivästyy, väärien piirteiden kirjoittaminen jälkiin. Yhteyden kunto: kärjen kuluminen tasoittaa aiottua sädettä ja muuttaa lukeman sijaintia kaarevalla pinnalla. Mikään näistä ei ole eksoottinen; kutakin ohjataan kirjallisella menettelyllä — nollamenetelmällä, päätarkistusväli, skannausnopeus, kärjen tarkastus – juuri sen, mitä yllä oleva validointikehys pyytää järjestelmän kuvauksen sisältävän.
Käsittele mittausketjua yhtenä järjestelmänä
LVDT voi olla sopiva suhteelliselle siirtymälle, mutta mittaustulokseen sisältyy myös anturin kiinnitys, kiinnikkeen taipuma, signaalin säätö, ajoitus, osien istumapaikat ja käyttäjän tai automaation käyttäytyminen. Kirjaa jokainen ketjun elementti muistiin, jotta tuloksen myöhempi muutos voidaan tutkia.
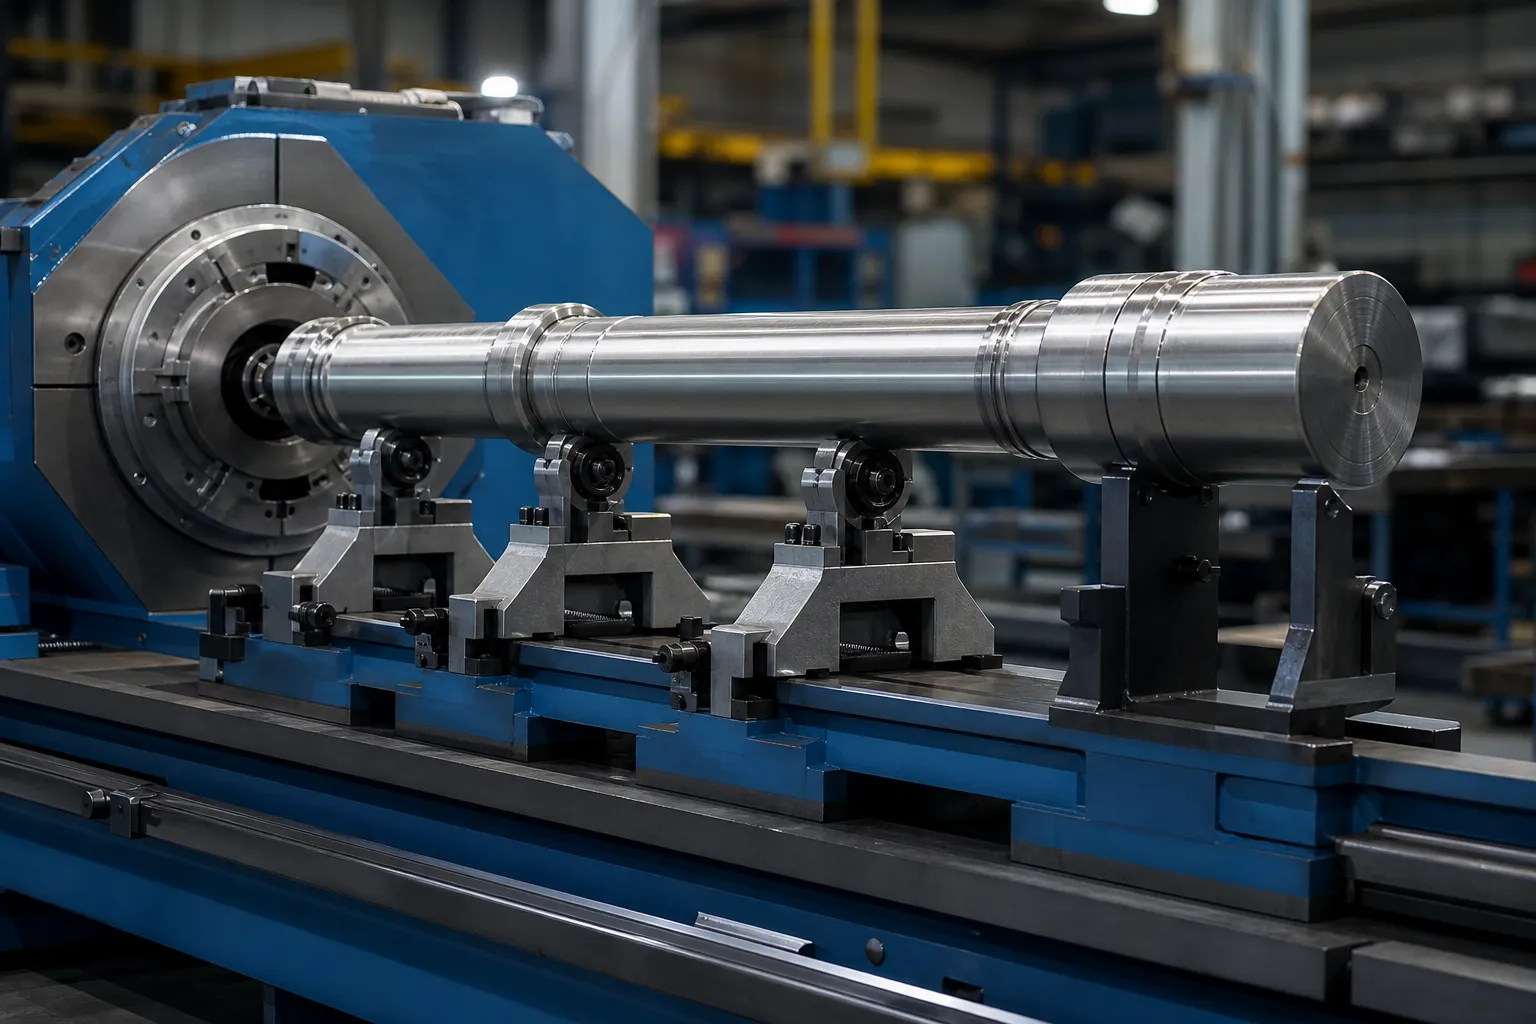
*Suunnittelukonseptin kuva. Kiinnikkeen jäykkyys, anturin sijainti ja vartiointi vaativat projektikohtaista suunnittelua.*
Ohjatun menettelyn tulee kattaa anturin tunnistaminen, viite/päätarkastus, asennuskunnossa, kaapelin suojaus, nolla menetelmä, näytteen suunta, tukee siisteyttä, tiedonkeruuasetukset ja tietojen säilyttäminen. Toistuva lukema epävakaasta kiinnikkeestä ei ole todiste toistettavuudesta.
Synkronoi sijainti, Orientaatio ja lukemat
Monipistetiedoista on hyötyä vain, kun jokainen arvo voidaan määrittää tunnettuun paikkaan ja tilaan. Jos osa pyörii tai liikkuu, määritä kooderi/indeksi, aseman koordinaatti, kulkusuunta, viipymä- tai näytteenottoehto, ja mitä tapahtuu, jos signaali puuttuu. Tuloksen tulee säilyttää raaka tai jäljitettävä lähdetieto, jota tarvitaan kartan rekonstruoimiseen.
Vältä paikallisen piikin tulkitsemista tarkistamatta istumapaikkaa ja kontaktia. Tee testit uudelleen, käänteinen suunta tarvittaessa ja toistetut peruslukemat voivat erottaa osan ominaisuuden väärästä osoituksesta.
Asemien lukumäärän ja sijoittelun valitseminen
Kuinka monta asemaa, ja missä, on geometriakysymys ennen kuin se on budjettikysymys. Ohuiden osien virhetilat ovat avaruudessa tasaiset: mutka on matalataajuinen käyrä, joten vaatimaton määrä asemia - sijoitettuna paikkaan, jossa fysiikan mukaan informaatio elää - rekonstruoi sen hyvin, kun taas luvun tuplaaminen epätietoisissa paikoissa ostaa datamäärää, ei tarkkuus. Informatiiviset paikat ovat ennakoitavissa: keskijänne tukien välillä, jossa jousi saavuttaa liikkeen; jokainen jäykkyysmuutos porrastetuissa osissa, missä huiput haluavat piiloutua; välittömästi toiminnallisten ominaisuuksien vieressä, joiden suhteella datamiin on merkitystä; ja vapaat päät, jotka ankkuroivat kartan. Harvan sijoittelun vikatila on aliasaa käytännöllisessä muodossaan – lyhyt mutka kahden aseman välissä ei edesauta sitä, että kumpikaan ei lue puhdasta, ja rekonstruoituihin karttaan kohdistuva korjaus painaa väärään paikkaan. Rehellinen tapa sulkea tämä riski ei ole ääretön tiheys vaan validointi: kartoita kerran joukko osia suurella tiheydellä, varmista, että tuotantoasemajoukko rekonstruoi samat huiput ja amplitudit, ja dokumentoi tämä vertailu asemasuunnitelman perusteluksi.
Kartan muuttaminen korjauspäätökseksi
Kartta on olemassa toiminnan ohjaamiseksi, ja sen toimintasanastossa on kolme merkintää: missä painaa, mihin suuntaan, ja kuinka vaikeaa odottaa osan reagoivan. Huippujen sijainti ja suunta tulevat maksimin ympärillä olevien asemien vertailusta; asemien välillä pyörivällä osalla, Kulma-indeksoinnin säilyttäminen - yllä oleva synkronointiohje - muuntaa erilliset lukemat vektoriksi, ei kasa suuruusluokkaa. Odotettu vastaus tulee kartan jo kertomasta jäykkyystarinasta: raskaan osuuden huippu vaatii erilaisen korjaussuunnitelman kuin sama amplitudi ohuella, ja huiput jäykkyysmuutoksissa ansaitsevat kuvatun kunnioituksen taivutuksen erottaminen pyöreydestä ja asetusefektit ennen kuin mitään painallusta seuraa. Mitä kartta ei saa tehdä, on laukaista korjaaminen vahvistamattomissa signaaleissa: paikallinen lukema, joka ei ole selvinnyt uudelleenasetuksen tarkistuksesta, on hypoteesi, ei huippu. Tuo suojakaide - kartta, vahvistaa, sitten oikein, kun vapautetun tilan mittaus sulkee silmukan - on sama sekvenssi, joka tekee automaattinen akselin oikaisu suppenevat muutamassa vedossa useiden sijasta.
Vastaa vapautetun osan hyväksyntää
Mittaus kiinnityksen tai korjauksen aikana voi olla hyödyllistä prosessin ohjauksessa, mutta se ei automaattisesti todista, että vapautettu akseli täyttää vaatimukset. Vertaa viivamenetelmää hyväksyttyyn vapautuneiden osien menetelmään edustavissa näytteissä normaalivaihtelun poikki. Katso kuormitettu vs. vapautettu suoruuden mittaus rajaa varten.
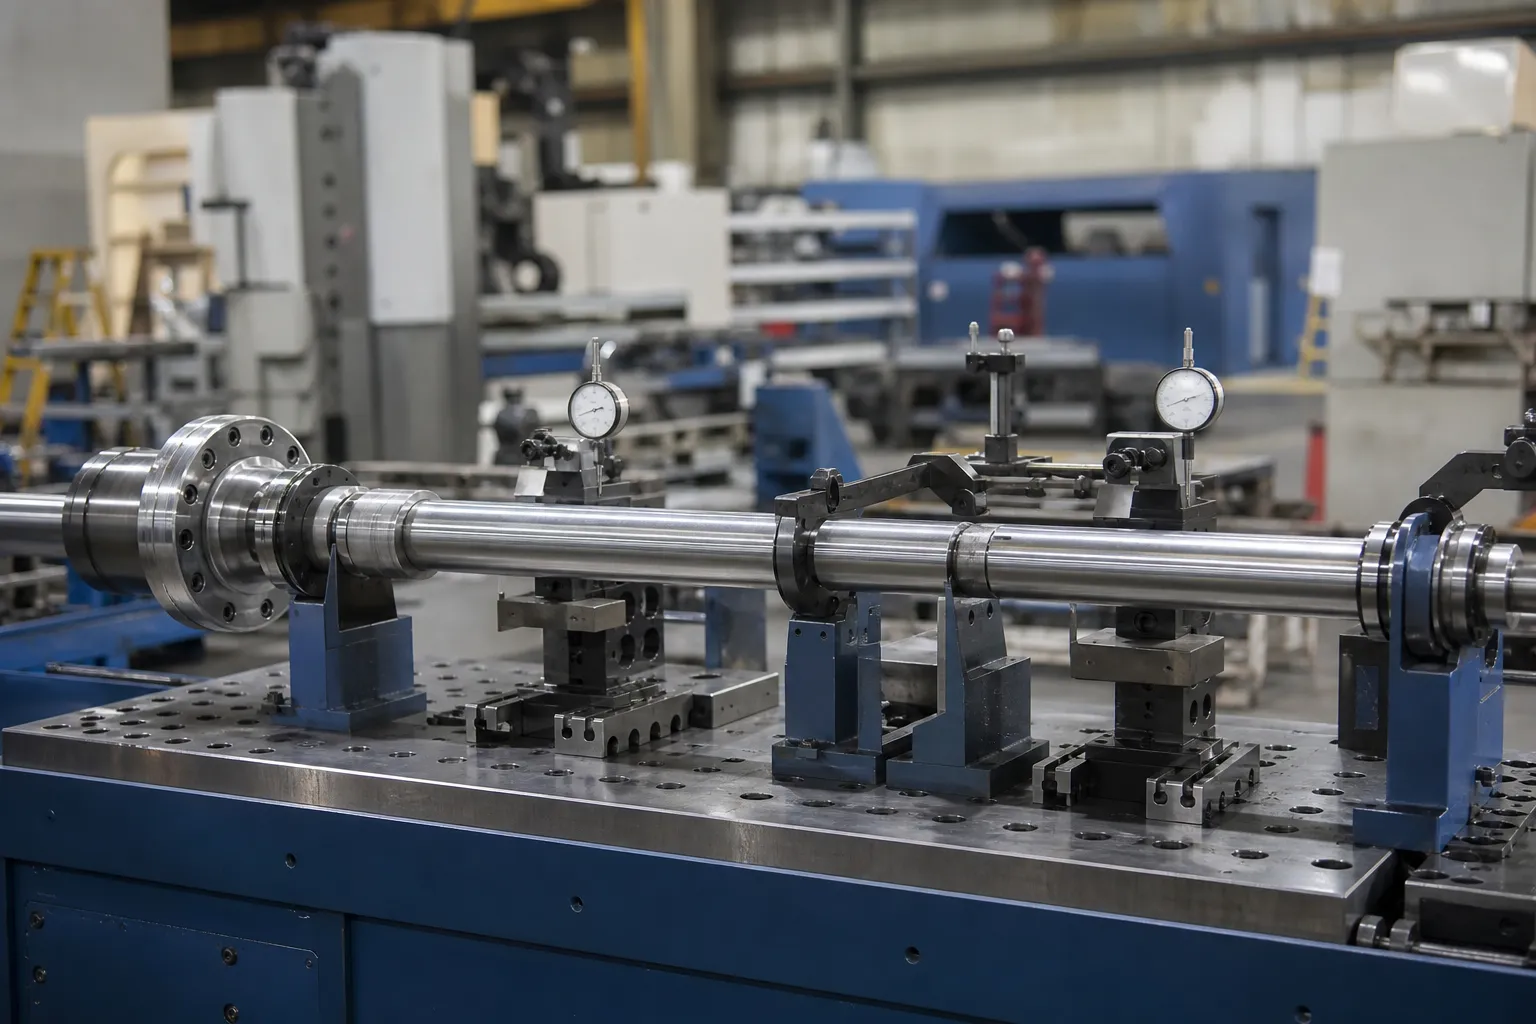
*Suunnittelukonseptin kuva. Viitemenetelmä, tuet ja hyväksymislaskelmat on valvottava hyväksytyllä laatusuunnitelmalla.*
Korrelaatiosuunnitelmassa tulisi määritellä täsmäävät näytteet, sokea vertailu, jos se on käytännöllistä, datum/tukiekvivalenssi, kalibroinnin tila, puolueellinen arvostelu, toistettavuuden/toistettavuuden tarkistus, sallittu ero, eskalointi- ja muutoksenhallintasäännöt. Katso konemittarin ja asiakkaan mittarin välinen korrelaatio ja gage R&R suoristukseen.
Mittaustutkimukseen tarvittavat tiedot
Anna piirustus ja ominaispiirre, olemassa oleva tarkastusmenetelmä, osan geometria ja perusominaisuudet, materiaali/valmistusvaihe, odotettavissa olevat mutkapaikat, näytepopulaatio, ympäristörajoitukset, haluttu tietue ja asiakashyväksyntätapa. Käytä oikaisunäytteen testi- ja hyväksymisopas oikeudenkäyntipöytäkirjan laatimiseksi, sitten ota yhteyttä StraighteningTechiin hakemuskeskusteluun.
Vaadittava vahvistus ennen järjestelmävaatimusta
Kaikki monipistemittausvaatimukset vaativat määritellyn mittapään ja peruspisteen asetukset, kalibroidut referenssit, toistuvia tai uudelleenasetettuja lukemia edustavista osista, ja asiakasmittarin korrelaatio. Yleinen koneen ominaisuus ei ole varmennettu tulos.
FAQ
Parantaako mittausasemien lisääminen automaattisesti tarkkuutta?
Ei. Asemat, jotka on sijoitettu paikkaan, jossa geometrialla on tietoa – keskijännepiikit, jäykkyyden siirtymät, toiminnallisia ominaisuuksia, päättyy — paranna karttaa. Muualla lisätyt asemat lisäävät tiedon määrää ja kustannuksia jättäen rekonstruoinnin olennaisesti ennalleen. Vahvista valittu joukko kerran tiheää karttaa vasten ja dokumentoi vertailu.
Miksi LVDT-lukemat ajautuvat tuotantovuoron yli??
Useimmiten lämpöä: anturi, kiinnike ja osa laajenevat eri nopeuksilla kennon lämmetessä, nollaa siirtämällä. Seuraavaksi tulevat mekaaniset syyt – kannattimen yhteensopivuus, kaapelin veto, kärkien kulumista. Valvonta on menettelyllistä: määritelty nollamenetelmä ja referenssipäätarkistukset tietyin väliajoin, mikä tahansa siirtyminen menettelyn rajan yli käynnistää tutkimuksen hiljaisen uudelleennollauksen sijaan.
Voivatko monipisteiset LVDT-tiedot korvata lopputarkastuksen?
Vain korrelaation kautta. Prosessin aikana oleva monipistetieto ohjaa korjaussilmukkaa; hyväksymispäätös kuuluu asiakkaan tunnistamaan release-state -menetelmään. Kun näillä kahdella on dokumentoitu korrelaatio edustavien osien suhteen, linjamenetelmä pysyy pystyssä — siihen asti se on prosessinohjausta, ei vapauta.
Aiheeseen liittyvät StraighteningTech-resurssit
Katso miten automaattinen akselin oikaisu toimii, suoristusnäytteen testaus ja hyväksyminen ja akselin suoruus vs juoksu vs TIR yleisiin ohjausrajoihin, jotka ovat voimassa ennen kykyvaatimusta LVDT monipisteakselin mittaus.
Monipistemittaus kannattaa vastaanottohetkellä – pariksi FAT-tarkistuslista kanssa GD&T suoruuden hyväksymisopas sopia mittausmenetelmä ja toleranssitulkinta yhdellä kertaa.