
Kampiakseli on moniakselinen väsymiskriittinen komponentti, ei tavallinen pyöreä akseli. Sen päälaakeritappien tulisi muodostaa yhteinen pyörimisakseli, kun taas jokainen kiertokangen kampitappi seuraa tarkoituksella offset-kiertorataa. Webit, vastapainot, työntökasvot, fileen säteet, öljyn reikiä, nokan ominaisuudet ja vauhtipyörän laippa vaikuttavat kaikki mittaukseen ja turvalliseen kuormitusrataan.
Luotettavan kampiakselin oikaisuratkaisun on siksi vastattava viiteen kysymykseen ennen koneen valintaa:
- Onko tämä tuotantokampiakseli, kunnostusosa tai pienen moottorin korjaus?
- Mikä pääpäiväkirjan akseli ja tukiolosuhteet määrittelevät taivutuskartan?
- Onko poikkeama korjattava globaali mutka, paikallisen päiväkirjan lomakevirhe, hiomamassaongelma tai halkeama/vauriotila?
- Mikä paine, telan oikaisu- tai sorvausreitti on hyväksytty materiaali- ja prosessivaiheessa?
- Miten geometria vapautuu, fileen eheys, hiontamäärä ja lopullinen tasapaino tarkistetaan?
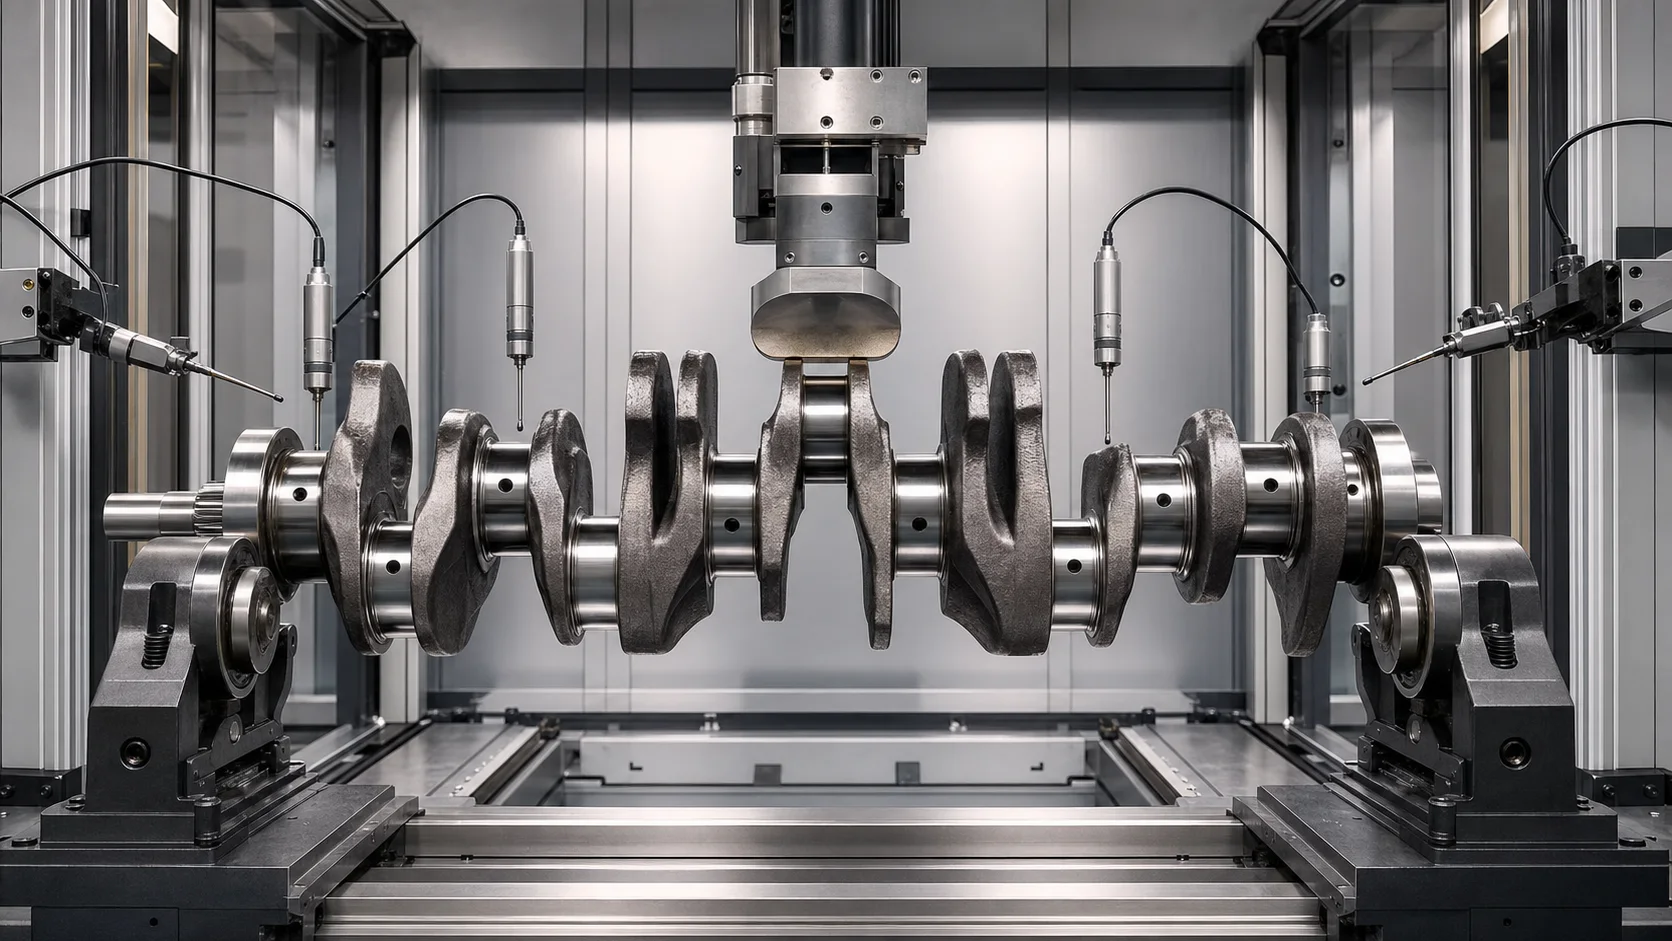
*Suunnittelukonseptin kuva: moniheittoinen kampiakseli tuettu ja mitattu kontrolloitua korjaustutkimusta varten. Se ei ole asiakkaan sivuston valokuva. Todelliset kontaktialueet, voimarajat ja konearkkitehtuuri edellyttävät piirustuksia ja edustavia näytetestejä.*
Kampiakselin oikaisu ei ole yksi markkina
DataForSEO tulokset haulle crankshaft straightening machine näyttää useita eri hakutarkoituksia samalla tulossivulla: pienten moottorien korjaustyökalut, työpajan hydraulipuristimet, suuret kampiakselin korjauslaitteet ja korkean tuotannon syvävalssaus/telaoikaisujärjestelmät. Näitä ei pidä yhdistää yhdeksi yleiseksi konetarjoukseksi.
| Kampiakselin perhe | Tyypillinen konteksti | Suunnittelureitti |
|---|---|---|
| Taottu auton kampiakseli | Ohjattu tuotanto koneistustoimintojen välillä | Automaattinen mittaus plus validoitu paine tai telan oikaisuprosessi |
| Iso diesel, meri- tai teollisuuskampiakseli | Uusi tuotanto tai erikoiskorjaus | Raskas käsittely, useita tukia ja projektikohtainen paine-/rullausreitti |
| Uusittu kampiakseli | Käyttää, lämpöä, kolari- tai laakerivikahistoria | Tarkastus, hiontamassa ja korjauspäätös ennen oikaisua |
| Pieni pystyakselinen moottorin kampi | Kompakti korjaustyökalumarkkinat | Erillinen tuote, kiinnitys ja turvakuori |
| Koottu tai puristettu kampiakseli | Useita koottuja verkkoja, nastat ja häiriöt sopivat | Kokoonpanon kohdistusprosessi; ei yksiosainen taotun kammen resepti |
| Valurauta- tai nodulaarinen kampiakseli | Materiaalikohtainen väsymis- ja halkeamiskäyttäytyminen | Metallurginen hyväksyntä ja rajoitettu korjaustutkimus |
Tämä sivu keskittyy yksiosaisiin teollisuuden ja autojen kampiakseleihin. Pieni nurmikon suoristus tai rakennettu moottoripyörän kampiakseli tarvitsee toisenlaisen ratkaisun.
Määrittele kampiakselin anatomia ja peruspisteketju
Teknisessä ehdotuksessa on yksilöitävä kaikki toiminnalliset ominaisuudet:
- kaikki tärkeimmät laakerikannattimet ja niiden numerointi;
- kiertokangen kampitapit, aivohalvaus ja kulmavaihe;
- nauhat ja vastapainot;
- etunenä, ajoitus, kiilaura, spline- tai vaihdeominaisuudet;
- takalaippa, ohjausreiän ja vauhtipyörän liitäntä;
- työntöpinnat ja aksiaalinen peruspiste;
- pää- ja pin-päiväkirjan fileen säteet;
- öljyn reikiä, poikkiporaukset ja sisäkäytävät;
- karkaistuja tai syvävalssattuja alueita;
- tasapainon reikiä, jyrsityt tyynyt tai lisätyt tasapainoominaisuudet;
- keskuksia tai väliaikaisia prosessin peruspisteitä;
- jauhatusmassan ja prosessivaiheen mukaan.
Pääpäiväkirjan yhteinen akseli ohjaa normaalisti globaalia taivutuspäätöstä. Kampitapit ovat tarkoituksella epäkeskisiä ja ne on arvioitava suhteessa pääakseliin, aivohalvaus ja vaihe. Kampitapin raaka radiaalinen liike ei ole suora todiste taipuneesta akselista.
Jäädyttää valmistus- tai korjausvaihe
Takomisen ja karkean koneistuksen jälkeen
Osa voi sisältää skaalaa, varaston vaihtelu ja keskeneräiset perusominaisuudet. Korjaus voi tukea jatkotyöstöä, mutta mittausjärjestelmän on erotettava varaston vaihtelu todellisesta akselin siirtymisestä.
Mainin jälkeen- ja Pin-Journal Pre-Machining
Toiminnalliset lokiradat ja prosessin peruspisteet ovat käytettävissä, mutta hiontavaraa on jäljellä. Hegenscheidt kuvaa syvävalssausta ja telaoikaisua esityöstön jälkeen, päälaakerin TIR mitattuna ennen korjauslaskentaa. Tämä vahvistaa, että prosessivaihe ja varastosuunnitelma ovat erottamattomat.
Lämpökäsittelyn tai pintakarkaisun jälkeen
Jäljellä oleva stressi, kovuus ja takajousto voivat muuttua. Voiman/siirtymän reseptiä pehmeästä aihiosta ei voida automaattisesti siirtää karkaistulle kampiakselille. Halkeamisriskistä ja prosessin jälkeisestä tarkastuksesta tulee selkeät hyväksymisportit.
Filetin syvärullauksen jälkeen
Syvävalssausta käytetään aiheuttamaan puristusjäännösjännitystä erittäin kuormitetuissa fileissä. Myöhempi korjausoperaatio ei saa tuhota aiottua viipalointitilaa tai asettaa validoimatonta venymäpolkua. Painekosketus fileeseen on kielletty, ellei kampiakselin suunnittelija hyväksy erityistä prosessia.
Ennen lopullista hiontaa
Oikaisu voi vähentää yhteisen pääpäiväkirja-akselin luomiseen tarvittavaa massaa. Lähtevän kartan on osoitettava, että jokaisessa lehtissä on vielä riittävä hiontavara.
Viimeisen hionnan jälkeen
Lehden halkaisija, pyöreys, pintakäsittely, fileen geometria ja työntöpinnat ovat toimivia. Yhteydenpito muuttuu rajoittavammaksi, ja uudelleenhionta/korjaus/hylkäämisreitti voi olla turvallisempi kuin lisäpaineen korjaus.
Huolto tai uudelleenvalmistuksen palautus
Lämpövaurio, laakerikohtaus, pisteytystä, halkeamia, edellinen hionta, hitsaus, pinnoitus tai aiempi suoristus voi muuttaa riskiä. Korjaushistoria ja tarkastuspöytäkirja vaaditaan ennen voiman käyttöä.
| Vaihe | Päämahdollisuus | Pääriski | Vaaditut todisteet |
|---|---|---|---|
| Karkea taonta | Vähennä koneistuksen epätasapainoa | Osakkeen vaihtelu peittää geometrian | Hyväksytyt prosessidatumit ja varastokartta |
| Esikoneistettu | Useita lehtiä koskeva mutkakartta on saatavilla | Väärä tukiviittaus | Pääpäiväkirja TIR ja hiontakorvaus |
| Lämpökäsitelty | Oikea lämpökäsittelyn vääristymä | Takaisinjousi ja halkeaman alku | Materiaali/kovuus ja voima-siirtymäkokeet |
| Syvävalssattu | Koordinoi juoksu- ja fileen lujuusprosessi | Puristuvan fileen kunnon vaurio | Prosessin omistajan hyväksyntä ja fileen suojaus |
| Viimeistely-hionta | Pelastus lopullisen geometrian sisällä | Pinta-/muotovauriot ja varaston katoaminen | Täysi päiväkirjan/fileen tarkastus- ja korjausraja |
| Palvelun palautus | Palauta korjattava komponentti | Piilotettu väsymys, lämpö- tai korjausvauriot | NDT, historia, varasto- ja luovutussäännöt |
Erottele pääpäiväkirjat Offset Crankpinsista
Marposs kuvaa kampiakselin mittausta, joka mittaa sekä pääradan halkaisijat pyörivät geometrisen pääakselin ympäri että tappien halkaisijat seuraamalla kiertoradalla tämän akselin ympäri. Tämä on signaalin erottamisen perusvaatimus.
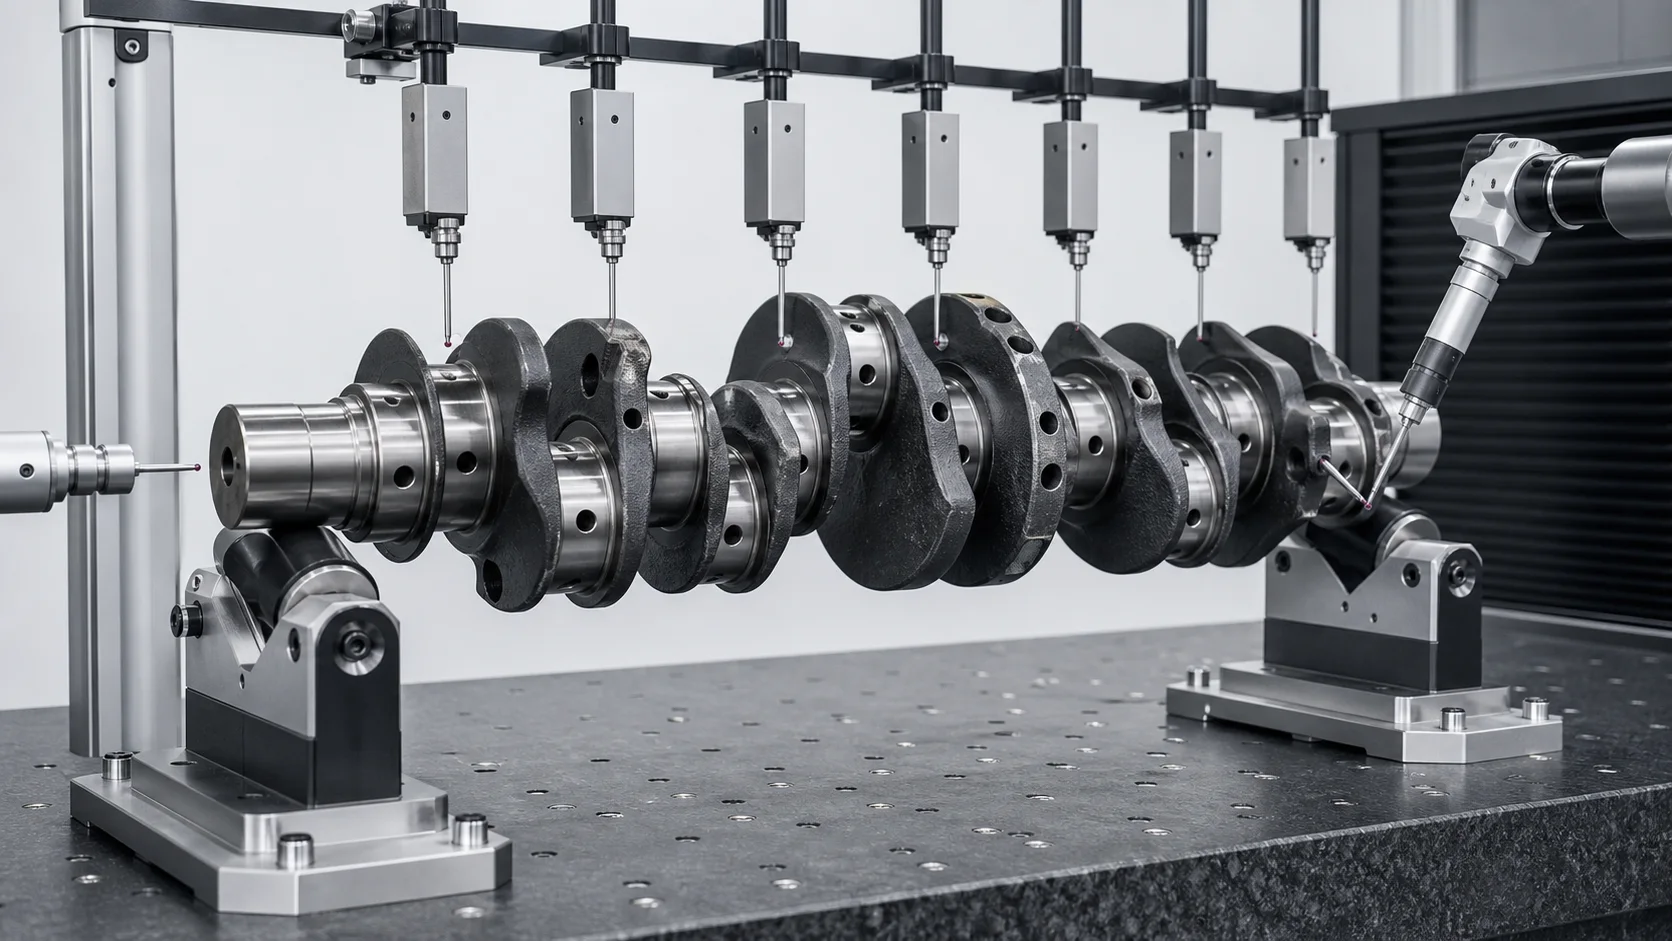
*Suunnittelukonseptin kuva: pääpäiväkirjan mutkakartta ja offset kampiakselin geometria vaativat erilliset mittausradat. Varsinaiset luotainpaikat, kiertomalli ja ominaisuusmaskit noudattavat piirustusta ja mittarin korrelaatiosuunnitelmaa.*
| Mittausrata | Mitä se perustaa | Yleinen virhe, jos sitä käytetään väärin |
|---|---|---|
| Kaikki tärkeimmät lehdet | Yhteisen akselin juoksu- ja mutkakartta | Paikallinen lobing tulkitaan globaaliksi mutkaksi |
| Pääpäiväkirjat edessä ja takana | Tuki/vertailuakseli | Loppuvaurio vääristää koko karttaa |
| Kampit | Halkaisija, kiertoradalla, iskun ja vaiheen suhde | Tahallinen epäkeskisyys tulkitaan loppumiseksi |
| Työntökasvot | Aksiaalinen sijainti ja kasvojen loppuminen | Purseet tai paikallinen kuluminen hallitsevat lukemista |
| Etunenä ja takalaippa | Kytkettyjen komponenttien suhde | Ominaisuusvirhe käsitellään akselin taivutuksena |
| Napin pyöreys/sylinterisyys | Paikallinen muoto | Alhainen TIR-arvo piilottaa paikallisen lomakevirheen |
| Filee- ja öljyreikäalueet | Rakenne ja pinnan kunto | Väsymiskriittinen vika puuttuu |
| Tasapainon korjaustasot | Massa-akselin kunto | Tasapainoa pidetään geometrisena suoruutena |
Nidecin kampiakselin mittausjärjestelmä luokittelee erikseen tapin ja tapin ulkohalkaisijat. Marposs tukee myös lopullista tai interoperatiivista ulottuvuutta, geometrinen ja hajoamaton mittaus. Siirrettävä oppitunti ei ole kilpailijan tarkkuusarvo; se on piirustukseen perustuvan moniluonteisen tarkastussuunnitelman tarve.
Valitse oikea tukiviite
Kampiakselin tyhjennys voidaan mitata:
- pätevien keskusten välillä;
- päälehtien lopussa;
- valituilla V-teloilla;
- laakereita vastaavissa kannattimissa;
- hiomakoneessa tai erillisessä mittauslaitteistossa.
Hegenscheidt luettelee loppumismittaukset viitaten keskipisteisiin tai V-lohkoihin. Nämä asetukset eivät tuota automaattisesti samanlaisia tuloksia. Ratkaisun tulee määritellä:
- fyysiset tukipäiväkirjat ja koordinaatit;
- keskuksen kunto ja kelpuutusmenetelmä;
- päiväkirjan pyöreyden kompensointi;
- aksiaalinen rajoitus ja sallittu liike;
- kammen kulma ja kulmaindeksi;
- painovoiman painuma suurille kampiakseleille;
- anturin voima ja ominaisuusnaamarit;
- vapautetun tilan toistettavuus;
- korrelaatio myllyyn ja asiakasmittariin.
Kone ei saa muuttaa peruspisteitä korjaussilmukan puolivälissä ilman vakiintunutta muunnos- ja korrelaatiotutkimusta.
Paine, Telan oikaisu ja kuorinta ovat eri prosesseja
Hallittu paineinen oikaisu
Puristin käyttää paikallista kolmipistekuormitusta tai rajoitettua kuormaa hyväksytyllä päälehden alueella. Gleasonin raskaat korjauslaitteet osoittavat yhden markkinareitin, jolla tuet, yläpuolella olevat kiinnikkeet ja liikkuva painin lokalisoivat työn valitun päiväkirjan ympärille. Kilpailijan tarkka asettelu ja kapasiteetti eivät ole StraighteningTech-spesifikaatioita.
Paineoikaisu vaatii:
- vahvistettu globaali mutkadiagnoosi;
- hyväksytty latausreitti lehtien/verkkojen kautta;
- laajasäteiset kosketustyökalut;
- voima- ja siirtymäkatot;
- ponnahduskuvaus;
- täydellinen purkaminen ennen hyväksymistä;
- korjauksen jälkeiset halkeamat ja pintatarkastukset.
Rullan suoristus
Hegenscheidt yhdistää kulmasta riippuvan syvävalssauksen, päälaakerin TIR-mittaus ja telojen oikaisu. Tämä on tuotantotekniikka, joka liittyy fileen käsittelyyn ja esihiontageometriaan. Sitä ei pitäisi kuvata yleiseksi monikääntötangon suoristimeksi.
Peening
Korjausmarkkinoiden SERP:t osoittavat myös kuorintamenetelmiä. Puhdistaminen muuttaa paikallista jäännösjännitystä ja vaatii erillisen pätevän työohjeen, operaattorin säätimet, pintasäännöt ja tarkastus. Se ei korvaa automaattisesti paineoikaisua, ja tämä artikkeli ei vaadi yleispätevää reseptiä.
| Menetelmä | Mahdollinen istuvuus | Ensisijainen ohjaus | Älä oleta |
|---|---|---|---|
| Paineooristus | Hyväksytty paljas kampiakseli turvallisella kuormituksella | Pakottaa, siirtymä, tukiväli ja vapautettu TIR | Valmiit fileet/lehdet sietävät kosketusta |
| Rullaoikaisu | Tuotantoprosessi integroitu kirjaus/filtointitoimintoihin | Kulmasta riippuva rulla- ja pääpäiväkirjakartta | Samat työkalut sopivat jokaiseen kampiperheeseen |
| Peening | Erikoistunut korjausmenetelmä | Sijainti, intensiteetti, jäännösjännitys ja pinnan tarkastus | Vasara on luonnostaan turvallista tai toistettavaa |
| Hionta | Paikallinen muoto/halkaisija ja rajoitettu epäkeskisyys varastossa | Päiväkirjageometria ja irrotus | Hionta voi poistaa jokaisen globaalin mutkan |
| Vaihto/hylkääminen | Crack, polttaa, riittämätön varasto tai vaarallinen lastauspolku | Tekninen asenne | Jokainen taipunut kampiakseli on korjattavissa |
Luo suojattu yhteystietokartta
Oletusarvoiset No-Press- ja No-Support Zones
- pää- ja pin-päiväkirjan fileen säteet;
- öljynreiät ja poikkiporaukset;
- offset kampitapit, ellei erityinen reitti hyväksy niitä;
- työntöpinnat ja valmiit laippapinnat;
- kiilaurat, splainit, kierteet ja ajoitusominaisuudet;
- tasapainoreiät ja paikalliset massakorjausominaisuudet;
- terävät radan siirtymät ja ohuet vastapainoreunat;
- syvävalssattu, induktiokarkaistu, nitrattu, hitsattu, pinnoitetut tai korjatut alueet;
- säröillä, poltettu, naarmuuntuneille tai lämmön vaikutuksille alttiille pinnoille;
- valmiit päiväkirjat ilman suojattua työkalujen hyväksyntää.
Mahdollisesti hyväksytyt vyöhykkeet
- karkeat tai puolivalmiit päälehtialueet, joissa on riittävä varasto;
- prosessoida kaulukset tai uhratut pidennykset;
- suunnittelijan hyväksymät verkko-/päiväkirjalatausreitit;
- valmistusprosessin määrittelemät erilliset vierintäkoskettimet.
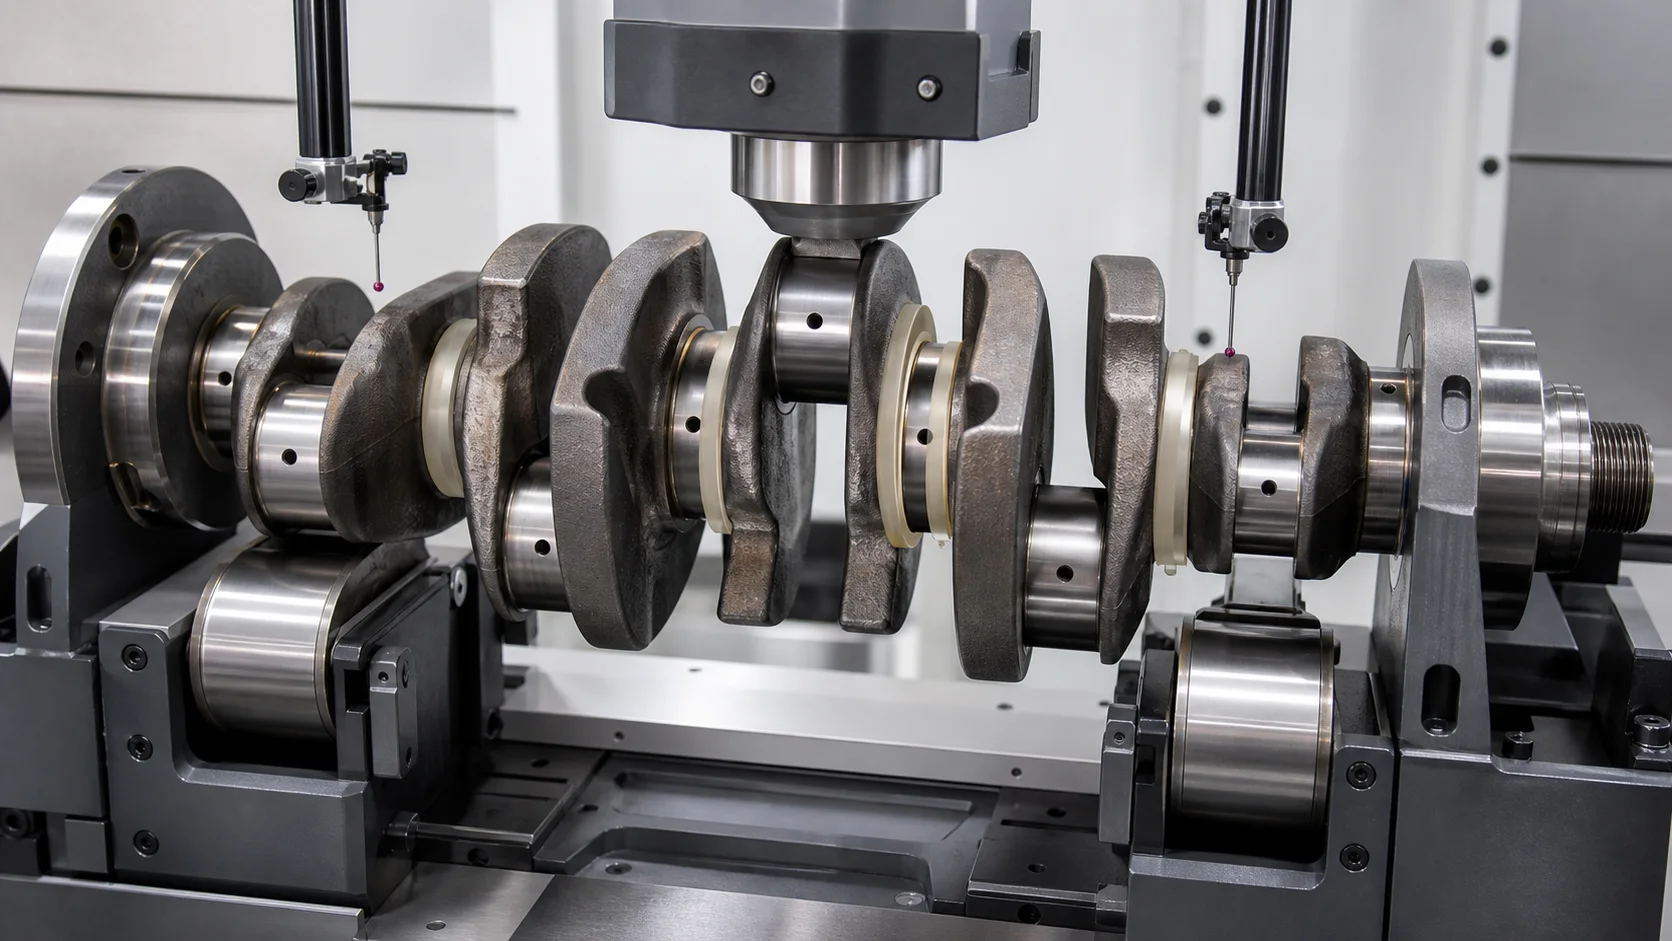
*Suunnittelukonseptin kuva: korjaus rajoittuu hyväksyttyyn pääpäiväkirjan kuormituspolkuun fileoiden aikana, öljyn reikiä, kampitapit ja työntöpinnat pysyvät suojattuina. Kuva ei valtuuta näitä paikkoja todellisiin osiin.*
Turvallinen yhteyskartta tulee tallentaa osanumeron ja piirustusversion mukaan. Ennen hiontaa turvallisesta tappista voi tulla myöhemmin suojattu lopullinen pinta.
Ohjausjousi ja ristikytkentä
Yhden päätapin korjaus muuttaa vierekkäisten uumien ja tappien elastista muotoa. Prosessissa tulisi käyttää täydellistä pääpäiväkirjan mutkakarttaa yhden indikaattorihuipun jahtaamisen sijaan.
Jokaiselle korjausvaiheelle:
- Kierrä ja mittaa kaikkia ohjattuja pääloppuja;
- erillinen paikallinen muoto keskisiirtymästä;
- tunnista korjauskoordinaatti ja kammen kulma;
- Käytä vahvistettua lisäkuormitusta;
- ennätysvoima ja siirtymä;
- tyhjentää kokonaan;
- kiertää ja mitata uudelleen koko kartta;
- tarkista viereiset kampitapit, työntövoima/laippa ja suojatut pinnat;
- lopeta epänormaali jäykkyys, toistumattomuudesta tai tarkastuksesta.
Kuormitettu siirtymä ei ole lopullinen tulos. Vain julkaistu ja toistuva kartta voi määrittää, onko takaisku kompensoitu turvallisesti.
Oikaisu vs hionta
Hionta voi tuottaa tapin halkaisijan, pyöreys, sylinterimäisyys ja pinnan viimeistely. Se voi myös poistaa rajoitetun epäkeskisyyden varaston ollessa jäljellä. Yhteistä päälehtiakselia ei voida olettaa palauttavan, jos vaadittu puunpoisto rikkoisi kokoa, fileen tai kovuuden rajat.
Päätös vaatii päiväkirjakohtaisen varastokartan:
- sisääntuleva halkaisija ja ulostulo;
- pienin valmis koko;
- jäljellä oleva kova kerros tai korjauspinnoite;
- sallittu alakoko/korjausluokka;
- fileen ja työntöpinnan geometria;
- hiomakoneen tuki ja peruspisteen asetukset;
- odotettu varasto vapautetun oikaisun jälkeen.
Marpossin prosessinaikaiset hiontamittarit osoittavat, että pää- ja tappien halkaisijalla on selkeät liike- ja mittausvaatimukset. Oikaisu ja hionta tulisi siksi suunnitella yhdistettyinä mutta erillisinä toimenpiteinä.
Oikaisu vs tasapainotus
Kampiakselin tasapainotus korjaa massan jakautumisen suhteessa määriteltyihin korjaustasoihin ja, moottorisovelluksissa, voidaan liittää keulapainoon ja pyörivään/ edestakaisin massaoletuksiin. Se ei korjaa päälehden koaksiaalisuutta, pin-journal muoto tai taivutettu globaali akseli.
Jos suoristus, hiominen, poraus, jyrsintä, hitsaus, pinnoitus tai materiaalin poisto tapahtuu tasapainotuksen jälkeen, loppusaldon ehto on tarkistettava uudelleen. Kampiakseli voi läpäistä geometrisen poiston ja silti epäonnistua tasapainovaatimuksessa, tai ohita tasapaino, kun pääpäiväkirja on geometrisesti siirtynyt.
Crack, Pinta- ja väsymisherkkä tarkastus
Runout-tavoitteen saavuttaminen ei riitä, jos korjaus aiheuttaa haitallisen oireen tai vahingoittaa väsymiskriittistä pintaa. Tarkastussuunnitelmassa tulee määritellä:
- esipuhdistus ja silmämääräinen tarkastus;
- magneettinen hiukkanen, pyörrevirta tai muu hyväksytty NDT-reitti materiaalin/prosessin mukaan;
- fileen ja öljyreiän peitto;
- päiväkirja lommo, mustelmien ja pinnan viimeistelyn rajat;
- hionta-palovamma tai lämpövaurioiden tarkastus;
- kovuus/syvyystarkistukset tarvittaessa;
- aikaisemman hitsin hyväksymiskriteerit, pinnoitus tai korjaus;
- tarkastuksen ajoitus ennen korjausta/hiontaa ja sen jälkeen;
- tekninen asenne raja-indikaatioille.
Hegenscheidtin prosessiväite väsymislujuuden säilyttämisestä kuuluu sen validoituun valssausjärjestelmään. Sitä ei voi siirtää paineoikaisuehdotukseen ilman omia näytteitämme, materiaalihyväksyntä ja väsymisherkkä validointi.
Suljetun silmukan kampiakselin oikaisuprosessi
1. Tunnista osa
Lataa oikea resepti kampiakselin numerosta, moottoriperheeseen, materiaalia, prosessivaihe, piirustusten tarkistus- ja korjaushistoria.
2. Tarkista ja puhdista
Puhdista tapit ja peruspinnat. Tarkista öljynreiät, fileet, lehtien pinnat, verkkoja, nenä ja laippa. Suorita vaadittu esikäsittely NDT.
3. Hyväksy Datum Setup
Tarkista keskukset tai tukipäiväkirjat, aksiaalinen sijainti, kierto ja istuintoistettavuus.
4. Luo monipäiväinen kartta
Mittaa jokainen päätappi kiertämällä. Ennätä pin-päiväkirja, työntövoima, nokka- ja laippaominaisuudet erikseen tarvittaessa.
5. Luokittele poikkeama
Erillinen globaali mutka napin ulokkeesta, kartiomainen, hiontamassan virhe, kampiakselin vaihe-/iskuvirhe, laipan vaurioita, crack, lämpövääristymiä tai epätasapainoa.
6. Valitse hyväksytty menetelmä ja latauspolku
Valitse paine, rullaa, peening, hionta tai hylkääminen validoidun osareitin mukaan. Vahvista kaikki suojatut vyöhykkeet.
7. Käytä asteittaista korjausta
Hallitse voimaa, siirtymä, kammen kulma ja työkalun asento. Lopeta epänormaali vastaus.
8. Vapauta ja mittaa uudelleen
Tyhjennä kokonaan ja kierrä kampiakselia uudelleen. Päivitä koko pääpäiväkirjan kartta sen sijaan, että tarkistat vain korjatun sijainnin.
9. Tarkasta ja ohjaa alavirtaan
Suorita jälkikorjaus NDT/pintatarkastukset ja vahvista hiontamassa. Reitti jauhamiseen, lopullinen mittaus, tasapainotus ja kokoonpanotarkastus.
10. Tallenna tulos
Kaupan identiteetti, reseptin tarkistus, datumin asetukset, ennen/jälkeen kartat, korjauskoordinaatit, voima-siirtymäkäyrät, hälyttimet, tarkastus ja hävittäminen.
Ehdotettu kampiakselin oikaisukenno
Projektikohtainen järjestelmä voi sisältää:
- näytetestauksella mitoitettu sähkömekaaninen tai hydraulinen korjausyksikkö;
- säädettävät pääpäiväkirjan rullat, keskipisteitä tai V-tukia;
- servokierto ja kampikulman indeksointi;
- useita loppumisantureita pääpäiväkirjan karttaan;
- erillinen kampi, työntövoima, nokka- ja laippamittausmoduulit;
- leveät vaihdettavat puristinkengät ja suojatut tuet;
- automaattinen ulkona pitämisen logiikka fileille, öljyreiät ja vastapainot;
- voiman/siirtymän valvonta ja joustokompensointi;
- raskaiden osien kuormaus, nosto- ja kallistuksenestoturva;
- reseptin valvonta, jäljitettävyys ja laatutietojen vienti;
- rajapinnat hiomiseen, NDT ja tasapainotustietueet.
Pienen autojen kampiakselin kokoonpano ei automaattisesti sovellu suurelle laivan kampiakselille tai korjaamo-osalle.
Näytetesti- ja hyväksymissuunnitelma
Edustavien näytteiden tulee kattaa:
- pienin ja suurin kampiakselin pituus, swing, massa ja tapin halkaisija;
- eri päälehtien määrät, kampiakselin iskut ja vastapainoasettelut;
- taottu, valettu ja hyväksytyt korjausolosuhteet;
- karkea, esikoneistettu, lämpökäsitelty, syvävalssatut ja viimeistelyhiotut vaiheet;
- materiaalin ja kovuuden äärimmäisyyksiin;
- odotettavissa olevat taivutusmuodot ja kammen kulmat;
- päiväkirjan lomakevirhenäytteet, joiden ei pitäisi laukaista korjausta;
- vähimmäishiomamassa;
- hyväksytyille ja kielletyille kosketusalueille;
- voima/siirtymä ja takajousitettu kirjekuori;
- vierekkäisen kalenterin ristikytkentä;
- pääpäiväkirjan ja kampimittarin korrelaatio;
- pre/post NDT ja pintatulokset;
- lopullinen hionta ja tasapainon tarkistus;
- toistettavuus ja NOK-reititys.
Käytä Oikaisunäytteen testaus- ja hyväksymisopas erillään toteutettavuus, RASVA, SAT ja tuotantokyky.
Teknistä ehdotusta varten vaadittavat tiedot
Ole hyvä ja toimita:
- kampiakselin piirustus ja tarkistus;
- moottori/sovellus ja kampiakseliperhe;
- yksiosainen taottu/valettu tai rakennettu rakenne;
- materiaalia, lämpökäsittely, kovuus ja fileen käsittely;
- nykyinen valmistus- tai korjausvaihe;
- päälehti, kampitappi, työntövoima, nokan ja laipan mitat;
- aivohalvaus, pin vaihe ja vastapaino layout;
- öljyreiän ja sisäväylän kartta;
- saapuvan pääpäiväkirjan runout-kartta kulman mukaan;
- päiväkirjan pyöreys, sylinterimäisyys ja kartiomainen tulos;
- nollapisteiden piirtäminen ja asiakkaan mittausasetukset;
- hyväksytyt tuki-/korjausvyöhykkeet ja kielletyt ominaisuudet;
- hiontamassa lehtien mukaan;
- crack, polttaa, pinnan ja korjauksen hyväksymiskriteerit;
- myöhempää hiontaa, tasapainotus ja kokoonpanojärjestys;
- raportti ja jäljitettävyysvaatimukset;
- edustavia näytteitä kokeita varten.
Usein kysytyt kysymykset
Voidaanko kampiakselia oikaista?
Jotkut kampiakselit voidaan korjata, mutta toteutettavuus riippuu materiaalista, rakentaminen, prosessivaihe, taivutettu muoto, hiontamassa, fileen kunto ja turvallinen lastauspolku. Halkeama, lämpövaurioitunut lehti tai riittämätön varasto voi sen sijaan vaatia korjausta tai hylkäämistä.
Mistä tiedät, onko kampiakseli vääntynyt?
Mittaa kaikki päätapit pätevässä tukikokoonpanossa ja erota paikallinen pyöreys keskisiirtymästä. Kampin kiertoradan liike, työntöpinnan juoksu- ja laippa-/nokkaominaisuudet vaativat erilliset radat.
Voitko painaa kampitappia tai filettä?
Älä oleta niin. Kampitapit ovat offset-ominaisuuksia ja fileet ovat väsymiskriittisiä. Oletuskontaktikartta suojaa kampitappeja, fileet, öljynreiät ja viimeistellyt työntöpinnat, ellei erityistä prosessia ole hyväksytty.
Onko virnaaminen parempi kuin puristusoikaisu?
Ne ovat erilaisia jäännösstressi- ja korjausprosesseja. Oikea reitti riippuu kampiakselin rakenteesta, materiaalia, tuotanto/korjausvaihe ja validoidut työohjeet. Kumpaakaan ei pitäisi valita yleisestä Internet-menettelystä.
Voiko hionta poistaa kampiakselin mutkan?
Hionta voi poistaa rajoitetun epäkeskisyyden varastovaran sisällä ja luoda lopullisen pöytäkirjalomakkeen. Se ei voi turvallisesti ratkaista kaikkia yhteisen akselin virheitä. Käytä päiväkirjakohtaista varastokarttaa.
Onko kampiakselin tasapainotus edelleen tarpeen?
Kyllä, kun se on määritetty. Oikaisu korjaa geometrian; tasapainotus korjaa massan jakautumisen. Tarkista tasapaino uudelleen jokaisen geometriaa tai massaa muuttavan toimenpiteen jälkeen.
Pitäisikö huoltokampiakseli tarkastaa halkeamien varalta?
Kyllä, materiaalin mukaan, korjausstandardi ja asiakkaan vaatimukset. Oikaisua ei saa käyttää halkeaman peittämiseen, polttaa, kohtaus tai aikaisempi korjaustila.
Rakenna ratkaisu päälehtiakselin ympärille
Kehitämme kampiakselin oikaisuratkaisuja varsinaisen kampiperheen ympärille, päälehden päivämäärä, offset kampiakselin geometria, prosessivaihe, suojattuja fileitä, turvallinen kuormapolku, julkaistiin mutkakartta, hiontamassa ja lopputarkastusjakso. Koneen arkkitehtuuri seuraa piirustuksista ja näytekokeista saatuja todisteita – ei yleistä akselireseptiä tai kilpailijan spesifikaatiota.
Kampiakseliprojektin seuraavat vaiheet: vahvista konekonsepti painikkeella akseli, putkien ja profiilien suoristimen valintaopas, sitten kehystä liiketapaus oikaisukoneen kustannusrakenne.
Lähetä kampiakselin piirustus, prosessivaihe, aineellinen kunto, saapuvan päiväkirjan kartta, hiontakorvaus, tarkastusstandardi ja edustavat näytteet. Voimme sitten määritellä mittausstrategian, paine- tai rullareitti, työkalukartta, korjauskuori ja jäljitettävä vastaanottosuunnitelma kampiakselisovelluksellesi.
Liittyvät: Nokka-akselin oikaisu noudattaa samaa peruslogiikkaa – katso nokka-akselin oikaisuratkaisu.