
Oś kolejowa to kuty element o krytycznym znaczeniu dla bezpieczeństwa, w przypadku którego występują duże zmiany przekroju, siedzenia na kółkach, czopy łożyskowe, plecy, filety i opcjonalne gniazda przekładni lub tarcz hamulcowych. Zadanie prostowania może nastąpić, gdy odkuwka jest jeszcze gorąca, po obróbce cieplnej, podczas obróbki zgrubnej lub po wykończeniu powierzchni funkcjonalnych. Każdy etap tworzy inną kombinację jakości odniesienia, materialna reakcja, ryzyko powierzchniowe i odpowiedzialność za inspekcję.
Dlatego niezawodne rozwiązanie do prostowania osi kolejowych zaczyna się od etapu procesu, a nie od tonażu prasy. Projekt musi definiować rodzinę osi, stan temperaturowy, dozwolone strefy korekcyjne, obsługa ciężkich części, odniesienie pomiarowe, akceptacja zwolnionej części i granica pomiędzy prostowaniem osi a późniejszym montażem zestawu kołowego.
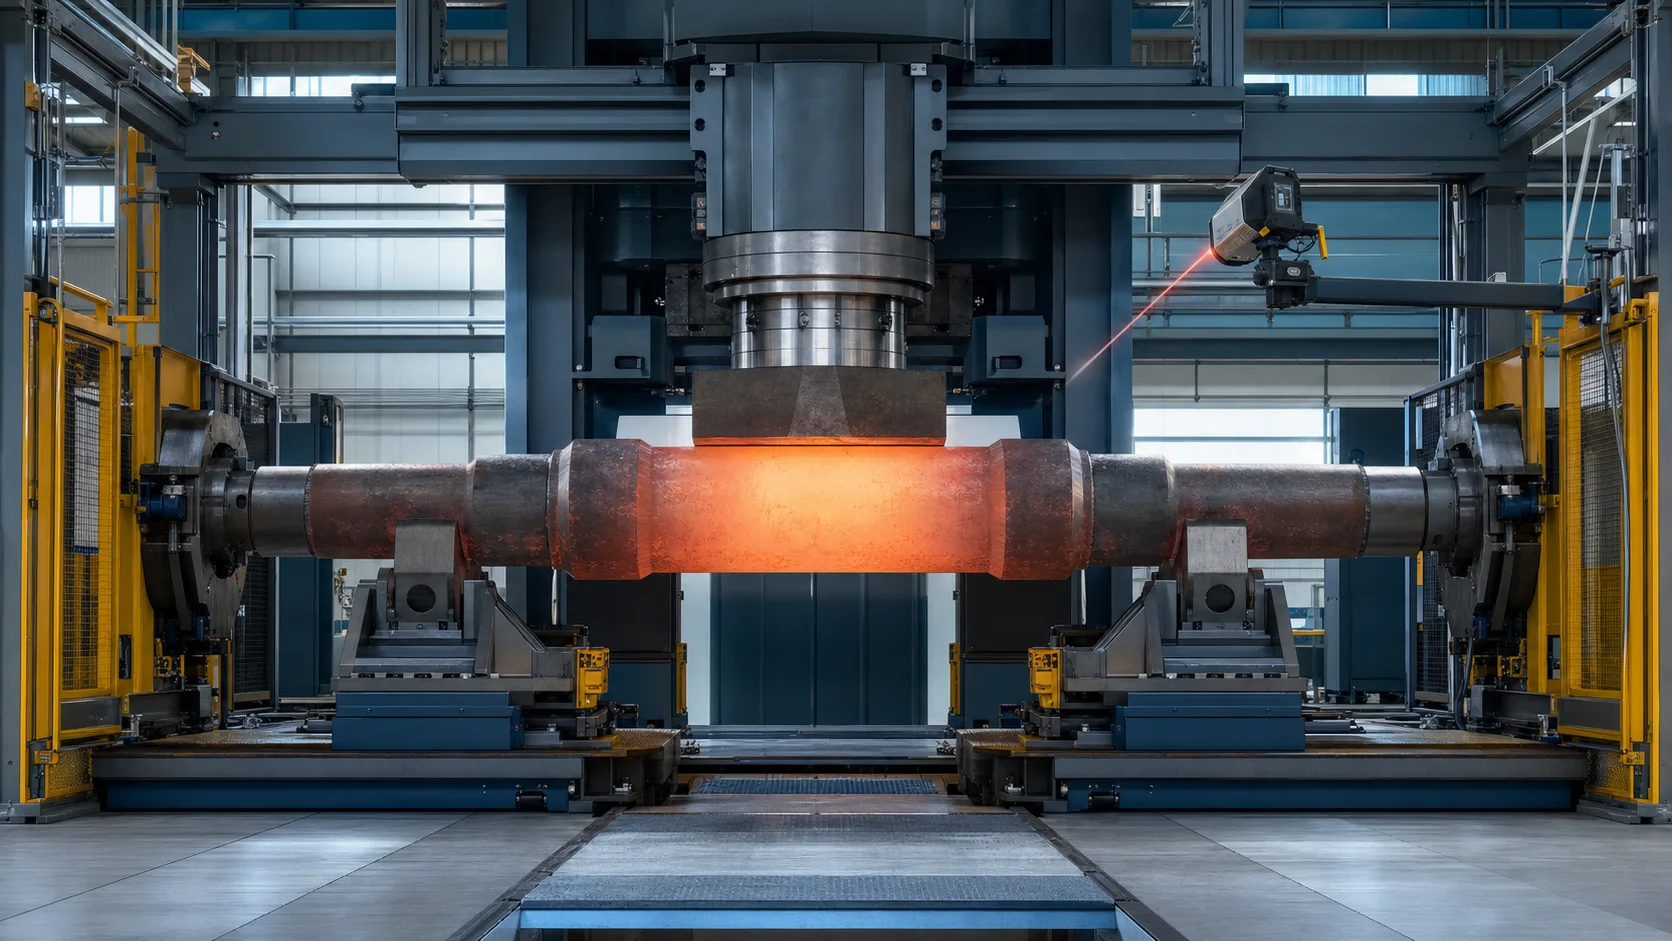
To jest ilustracja koncepcji inżynierskiej, nie jest to zdjęcie wykonane w siedzibie klienta. Rzeczywista geometria osi, okno temperaturowe, pojemność prasy, układ obsługi i oprzyrządowanie wymagają rysunków i reprezentatywnych próbnych testów.
Prostowanie osi kolejowych nie jest dociskaniem zestawu kołowego
Terminy oś, W przypadku wczesnych zapytań często miesza się wał osi i zestaw kołowy, ale opisują różne przedmioty i procesy.
| Przedmiot obrabiany lub proces | Główne zadanie | Zakres prostowania |
|---|---|---|
| Goła oś kolejowa | Popraw zgięcie lub zależność osi przed montażem koła | Ta strona |
| Zmontowany zestaw kołowy | Koła, tarcze hamulcowe, koła zębate lub łożyska są już zamontowane | Wymaga osobnego przeglądu ryzyka stanu zespołu i przeglądu danych |
| Wciśnięcie zestawu kołowego | Dołącz lub usuń koła, tarcze i przekładnie z kontrolowaną interferencją i rejestracją siły i odległości | Nie jest to proces prostowania |
| Półoś samochodowa | Mniejszy element układu napędowego pojazdu z wypustami, kołnierze lub elementy przekładni | Objęty dedykacją Rozwiązanie do prostowania wału osi samochodowej |
| Wyważanie zestawu kołowego lub test działania | Ocenić rozkład masy lub zachowanie funkcjonalne zmontowanego układu obrotowego | Nie zastąpione prostowaniem osi |
MAE oddziela wały zestawów kołowych poddawane prostowaniu części odlewanych/kutych od pras do zestawów kołowych używanych do montażu. To rozróżnienie jest istotne: maszyna przeznaczona do korygowania gołej odkuwki nie jest automatycznie kwalifikowana do tłoczenia kół lub poprawiania zmontowanego zestawu kołowego.
Zdefiniuj rodzinę osi kolejowych
Oferta powinna identyfikować całą rodzinę części, nie tylko maksymalna długość i średnica. Odpowiednie warianty obejmują:
- osie napędzane lub nienapędzane;
- osie pełne i osie z częściowym lub pełnym otworem wzdłużnym;
- układy łożysk wewnętrznych i zewnętrznych;
- proste osie towarowe i wielomiejscowe osie szybkobieżne;
- siedzenia na kołach i sprzęt, tarcza hamulcowa lub inne funkcjonalne siedzenia;
- surowe odkuwki z nieregularnymi końcami i obrobionymi osiami z wykończonymi otworami centralnymi;
- pokryty, warianty walcowane lub hartowane indukcyjnie;
- różne gatunki stali, drogi obróbki cieplnej i warunki twardości;
- osie nowej produkcji a części do konserwacji, gdy korekta jest dozwolona przez obowiązującą specyfikację.
GHH-BONATRANS wymienia solidnie, dziurawy, napędzany, niezasilany, łożysko wewnętrzne, wielomiejscowy, rodziny osi powlekanych i hartowanych indukcyjnie. Te różnice zmieniają sztywność, bezpieczne powierzchnie kontaktowe, interpretacja sygnału i dopuszczalna obwiednia korekcyjna. Nie da się ich przedstawić za pomocą jednej uniwersalnej receptury.
Zamroź etap produkcji przed wyborem sprzętu
Po kuciu, Przed skrętem
Oś może posiadać skalę, nieregularne końcówki, wysoka temperatura i niekompletne powierzchnie odniesienia. Galdabini opisuje automatyczne prostowanie osi kolejowych bezpośrednio po kuciu i przed toczeniem, z manipulatorami do końcówek nieregularnych, ochrona przed wysoką temperaturą, pomiar temperatury i ochrona przed kamieniem. Na tym etapie, rozwiązaniem jest komora procesowa do kucia na gorąco, a nie precyzyjna maszyna do kontroli końcowej.
Po obróbce cieplnej
Obróbka cieplna może wprowadzić lub redystrybuować naprężenia zginające i szczątkowe. Oś jest chłodniejsza i ma bardziej określone wymiary, ale siła materialna, twardość, Przed naprawą należy poznać stan powierzchni i ryzyko pęknięć. Późniejszy naddatek na obróbkę może nadal istnieć.
Po obróbce zgrubnej
Otwory środkowe, czopy i prowadnice gniazd mogą teraz zapewniać bardziej stabilne odniesienia pomiarowe. Pozostały zapas może chronić końcowe powierzchnie, podczas gdy projekt może powiązać korpus osi z przyszłą osią funkcjonalną przed obróbką końcową.
Po zakończeniu obróbki
Czopy łożyskowe, siedzenia na kółkach, zaokrąglenia i nakiełki są gotowymi elementami funkcjonalnymi. Kontakt narzędziowy, wcięcie, zadrapania i miejscowe naprężenia stają się krytyczne. Granice korekcyjne zwykle wymagają ściślejszej kontroli i zatwierdzonej trasy inspekcji po prostowaniu.
Po powleczeniu, Walcowanie powierzchniowe lub lokalne hartowanie
Droga korekty musi być zgodna ze specyfikacją obróbki powierzchni. Nie można zakładać, że prostowanie po pokryciu jest bezpieczne, wzmacnianie poprzez walcowanie lub hartowanie indukcyjne bez atestu materiału i procesu.
| Scena | Typowa dostępność danych | Główne ryzyko procesowe | Wymagana decyzja projektowa |
|---|---|---|---|
| Kucie na gorąco | Nieregularny korpus i końcówki | Zmiana temperatury, skala, obsługi i danych o ograniczonej precyzji | Okno temperaturowe, oprzyrządowanie stykowe na gorąco i naddatek na obróbkę końcową |
| Półfabrykat poddany obróbce cieplnej | Bardziej stabilne ciało, niedokończone funkcje | Wyższa wytrzymałość, ryzyko naprężeń szczątkowych i pęknięć | Koperta materiałowa, kontrola i dopuszczalne odkształcenie plastyczne |
| Zgrubnie obrobione | Mogą istnieć środki i cylindryczne ścieżki | Zapas procesowy może ukrywać ostateczne zachowanie funkcjonalne | Oś odniesienia, naddatek magazynowy i następna operacja obróbki |
| Wykończenie obrobione maszynowo | Dostępne funkcjonalne czasopisma i siedzenia | Uszkodzenia powierzchni, lokalne plonowanie i nadmierne ograniczenie odniesienia | Chronione kontakty, pomiary końcowe i badania NDT/powierzchni |
Prostowanie na gorąco vs prostowanie na zimno
Korekta na gorąco i na zimno nie są wymiennymi trybami pracy wybranymi jedynie dla wygody.
| Czynnik decyzyjny | Gorące prostowanie | Prostowanie na zimno |
|---|---|---|
| Typowa pozycja | Natychmiast po kuciu, przed skrętem | Po ochłodzeniu, obróbka cieplna lub obróbka skrawaniem |
| Stan przedmiotu obrabianego | Łuskowaty, rozszerzający się termicznie, ewentualnie nieregularne na końcach | Bardziej stabilny wymiarowo z wyraźniejszymi cechami cylindrycznymi |
| Reakcja materialna | Wykorzystuje plastyczność w podwyższonej temperaturze w zatwierdzonym oknie procesu | Wymaga sprawdzonej siły, obwiednia przemieszczenia i sprężynowania |
| Priorytet pomiaru | Temperatura, geometria brutto i naddatek na dalszym etapie produkcji | Zwolniona oś, zależności bicia/współosiowości i funkcjonalne punkty odniesienia |
| Priorytet oprzyrządowania | Odporność na ciepło, tolerancja skali i solidne manipulatory | Ochrona powierzchni, zaokrąglone styki i powtarzalność punktów odniesienia |
| Granica akceptacji | Geometria kucia pośredniego; późniejsze operacje muszą zostać ponownie zmierzone | Może zbliżać się do odbioru końcowego, w zależności od etapu procesu |
Galdabini stwierdza, że prostowanie na gorąco może spowodować zwiększenie plastyczności materiału po kuciu. Wspiera to koncepcję procesu, ale nie definiuje uniwersalnej temperatury ani siły. Dopuszczalne okno musi pochodzić z materiału osi, trasa kucia i obróbki cieplnej, zatwierdzenia metalurgiczne i reprezentatywne próby.
Zdefiniuj, co oznacza „prosty” na rysunku
Jedna wartość bicia nie może opisać całej osi. Kontrolowane cechy mogą obejmować:
- prostoliniowość określonej powierzchni cylindrycznej lub pochodnej linii środkowej;
- bicie promieniowe czopów łożyskowych, siedzenia na kółkach, gniazda przekładni lub gniazda tarcz hamulcowych;
- współosiowość lub związek osi pomiędzy oddzielnymi gniazdami funkcjonalnymi;
- względem otworów centralnych lub innej osi produkcyjnej;
- okrągłość i cylindryczność poszczególnych gniazd;
- pozycja ramion, Bicie powierzchni i geometria przejściowa;
- położenie otworu wzdłużnego lub rozmieszczenie ścian, jeśli ma to zastosowanie;
- stan powierzchni, twardość i dopuszczalne kryteria naprężenia szczątkowego;
- cząsteczka magnetyczna, wymagania dotyczące kontroli ultradźwiękowej lub inne;
- geometria na poziomie zestawu kołowego po montażu, co pozostaje odrębną kontrolą.
Dla wyraźnego rozróżnienia formy, wskazania osi i obrotu, użyj Prostoliniowość wału, bicie, przewodnik TIR. Rysunek osi kolejowej i obowiązująca specyfikacja kolei pozostają władzą odbiorczą.
Ustal hierarchię danych
Rozwiązanie powinno wyróżniać co najmniej pięć odniesień:
- rysunki bazowe definiujące tolerancję;
- otwory nakiełkowe lub centra procesowe używane podczas obróbki;
- podpory fizyczne i urządzenia obrotowe stosowane przez prostownicę;
- ścieżki czujnika służące do rekonstrukcji mierzonej osi;
- wskaźnik klienta lub odniesienie do zespołu zestawu kołowego użyte do ostatecznej korelacji.
Te odniesienia mogą być ze sobą powiązane, ale nie są one automatycznie równoważne. Stabilna powierzchnia podparcia może sprawić, że pomiar będzie powtarzalny, a jednocześnie nie będzie miał znaczenia dla funkcjonalnej osi podsiodłowej. Odwrotnie, Otwory centralne mogą być użytecznymi punktami odniesienia podczas produkcji, ale mogą zostać uszkodzone, niedokończone lub nieokreślone jako ostateczne punkty odniesienia.
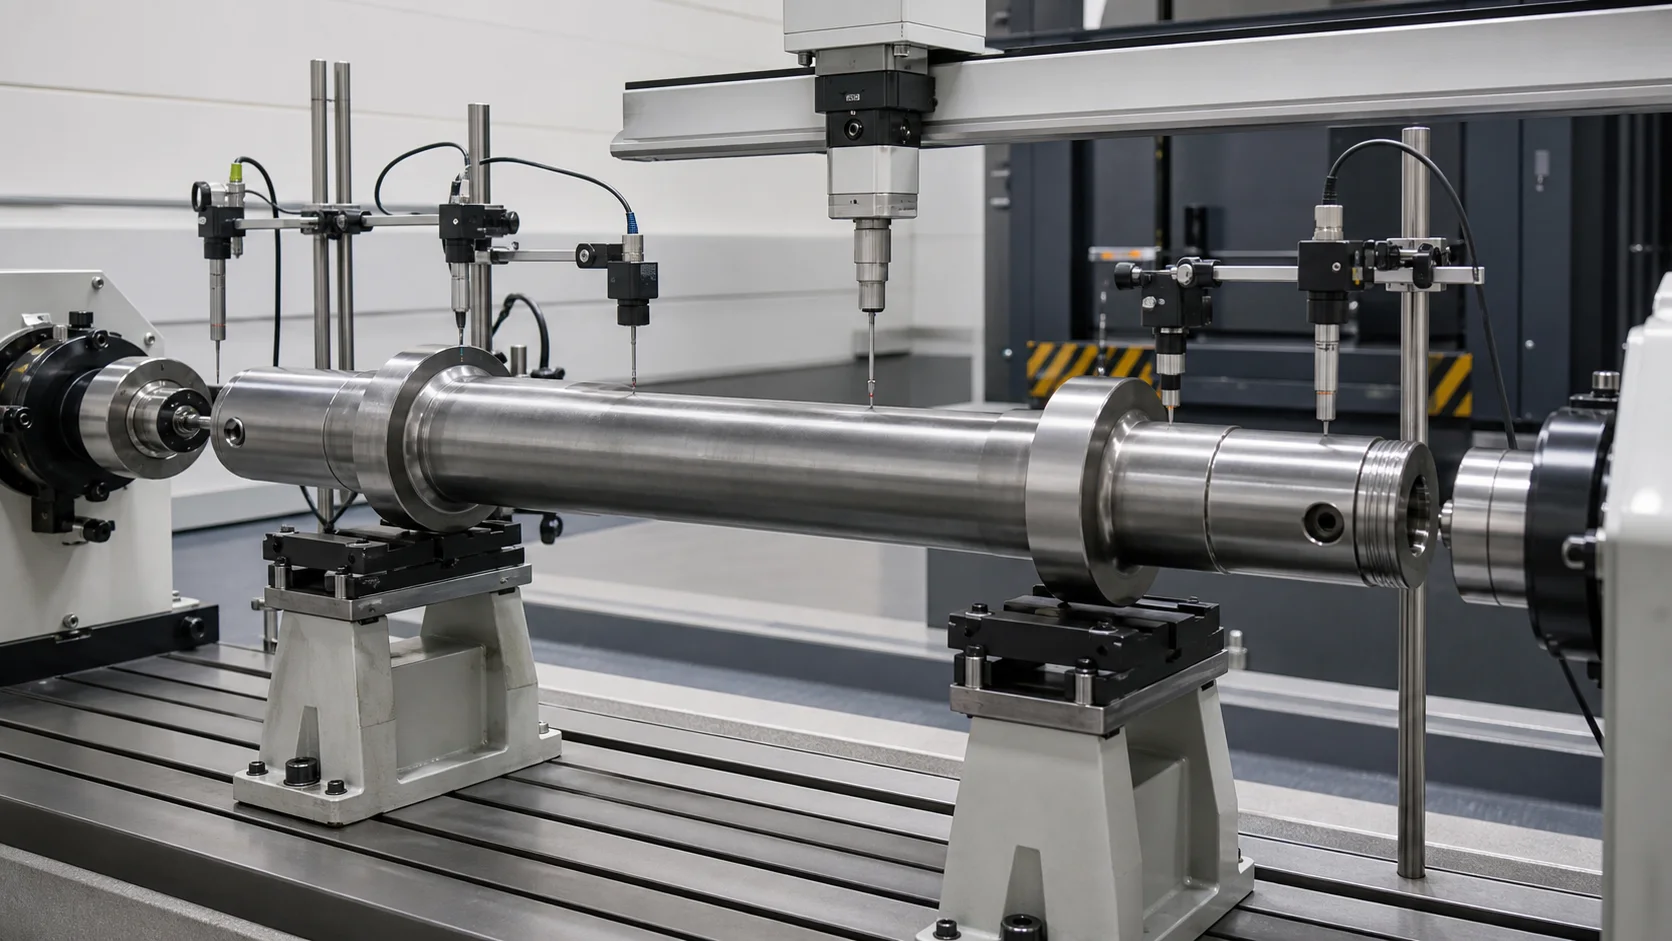
Ta ilustracja koncepcji inżynierskiej przedstawia wiele ścieżek pomiarowych na gołej osi. Nie określa liczby czujników, metoda kontaktu lub wybór punktu odniesienia dla każdej osi.
| Tor pomiarowy | Możliwe wyjście | Główne ryzyko interpretacyjne |
|---|---|---|
| Korpus osi | Globalna krzywa zgięcia | Skala, stożek lub zmiana materiału może wyglądać jak zagięcie |
| Czopy łożyskowe | Bicie dziennika i związek osi | Lokalny błąd formularza może zniekształcić wynik pojedynczej sondy |
| Fotele na kółkach | Oś podsiodłowa i bicie | Wykończone powierzchnie wymagają chronionego czujnika kontaktowego lub bezdotykowego |
| Gniazda przekładni lub tarcz hamulcowych | Dodatkowa zależność osi funkcjonalnej | Liczba funkcji i przerwy wymagają prawidłowego maskowania |
| Otwory środkowe | Korelacja osi obróbki | Stan środka może nie odzwierciedlać układu odniesienia rysunku |
| Otwór wzdłużny | Zależność otworu od osi zewnętrznej | Wymaga osobnej metody pomiaru wewnętrznego lub kontroli |
The Przewodnik dotyczący wyboru punktu odniesienia pomiaru wału schodkowego wyjaśnia, jak rysować odniesienia, Przed zaprogramowaniem receptury należy rozdzielić podpory maszyny i ścieżki czujników.
Zmierz zwolnioną oś, Nie tylko załadowany kształt
Ciężka oś ugina się pod własnym ciężarem, reakcje podporowe i siła pomiarowa. Obserwowana krzywa zmienia się wraz z rozstawem podpór, kąt obrotu i temperatura. Dlatego odczyt prasy obciążonej nie może potwierdzić ostatecznej uwolnionej geometrii.
Plan pomiarów powinien określać:
- współrzędne wsparcia, szerokość i wysokość kontaktu;
- orientacja osi i kolejność obrotu;
- Warunek temperaturowy i zasada stabilizacji;
- leczenie zapadów lub metoda korelacji klientów;
- siła czujnika, zakres, rozdzielczość i maski funkcji;
- liczba i lokalizacja stacji osiowych;
- ocena wielu pozycji kątowych;
- pomiar stanu zwolnionego po każdej korekcie;
- wskaźnik końcowy lub korelacja niezależnej kontroli.
Sterowanie powinno oddzielać lokalną okrągłość lub sygnał powierzchniowy od globalnego zagięcia. W przeciwnym razie, może zastosować silną korektę w odpowiedzi na lokalną cechę, której prostowanie nie może naprawić.
Zbuduj bezpieczną mapę prasy i wsparcia
Rysunek osi należy przeliczyć na współrzędne maszyny z zatwierdzeniem, ograniczone i zabronione obszary kontaktowe.
Typowe strefy chronione
- czopów łożyskowych i powierzchni uszczelniających;
- krawędzie gniazd kół i wykończone powierzchnie interferencyjne;
- gniazda przekładni i tarcz hamulcowych;
- filety, barki i przejścia sekcji;
- otwory środkowe i gwintowane elementy końcowe;
- otwory olejowe, nudy, powłoki i znaki identyfikacyjne;
- regiony utwardzane lokalnie lub walcowane wytrzymałościowo, chyba że zostały zatwierdzone;
- znane wskazania lub lokalizacje usterek.
Zasady oprzyrządowania
- używaj butów o szerokim promieniu i siodełek dopasowanych do zatwierdzonej średnicy;
- zapobiegają obciążaniu krawędzi na występach lub stożkach;
- umożliwiają kontrolowany ruch wzdłużny tam, gdzie wymaga tego metoda zginania;
- utrzymywać nacisk kontaktowy w zatwierdzonym limicie powierzchni;
- monitoruj siłę i przemieszczenie, zamiast polegać wyłącznie na położeniu siłownika;
- zapobiegają wyborowi receptury, gdy rodzina osi lub orientacja są nieprawidłowe;
- przed każdą partią sprawdzaj czystość oprzyrządowania i osadzoną skalę.
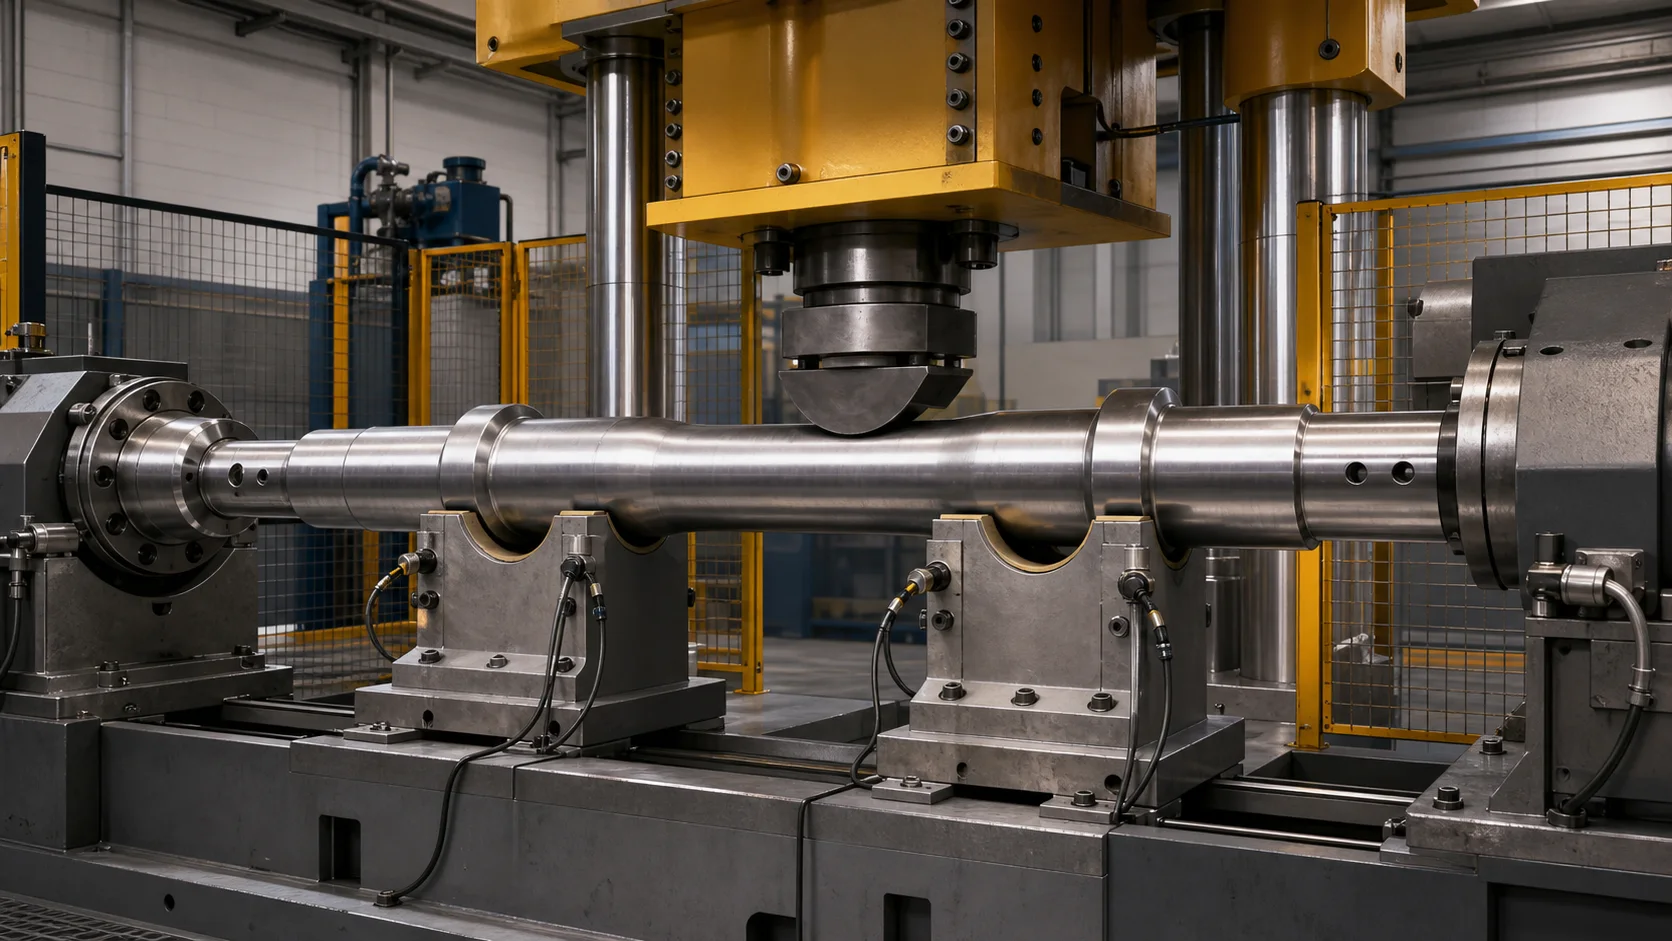
Ta ilustracja koncepcyjna przedstawia korektę zatwierdzonych stref cylindrycznych. Rzeczywista liczba podpór, przęsło, promień buta, granica siły i dozwolony kierunek korekcji muszą zostać ustalone poprzez badanie próbki.
Temperatura, Skala i rozszerzalność cieplna
Temperatura to nie tylko kwestia ochrony maszyny. Wpływa na wymiar, materialna reakcja, tarcie, zachowanie czujnika i znaczenie mierzonego odchylenia.
Do gorącego procesu, komórka powinna zdefiniować:
- temperatura dopływu i minimalna temperatura korekcyjna;
- gdzie i jak mierzona jest temperatura;
- dopuszczalne wahania temperatury wzdłuż i wokół osi;
- odcięcie korekcji i rozmieszczenie, gdy oś ostygnie za oknem;
- usuwanie kamienia lub tolerancja kamienia pod podporami i narzędziami;
- osłony termiczne czujników, kable, strażników i operatorów;
- ochrona i zbieranie spadającej kamienia;
- czas transferu pomiędzy kuciem, pomiar, operacje korekcyjne i dalsze.
Do procesu obróbki na zimno lub obróbki wykańczającej, rozwiązanie powinno definiować stabilizację pomiaru i zapobiegać przyjmowaniu ciepłych części do zimnego wzorca bez korelacji.
Obsługa ciężkich części jest częścią procesu
Osie kolejowe nie mogą być traktowane jak zwykłe wały dociskane ręcznie. Załadunek, obrót, Tłumaczenie i rozładunek wpływają na bezpieczeństwo, stan powierzchni i powtarzalność punktów odniesienia.
Galdabini opisuje specjalne manipulatory do nieregularnych kutych końcówek i opcjonalnych systemów ładowania łańcuchem/widłami. MAE podobnie identyfikuje wały zestawów kołowych jako części kute, które pracują w wymagających warunkach. Zbywalne wymagania projektowe obejmują:
- identyfikacja części przed załadunkiem;
- punkty podnoszenia i podparcia zatwierdzone dla każdego wariantu osi;
- zsynchronizowane manipulatory lub przenośniki dobrane do rzeczywistej masy i środka ciężkości;
- kontrolowany obrót bez przeciągania gotowych siedzeń;
- pozytywne wykrywanie stanów osadzonego i zaciśniętego;
- strefy wyłączone ze względu na ryzyko magazynowania energii i upuszczenia części;
- skala, zarządzanie olejem i wiórami;
- logika odzyskiwania po utracie zasilania, usterka czujnika lub przerwana korekcja;
- bezpieczne usuwanie części niezgodnych.
W przypadku linii gorącej czas obsługi i utratę temperatury osi należy rozpatrywać łącznie. Prasa zdolna mechanicznie może nadal nie przejść procesu, jeśli transfer i indeksowanie pozwolą odkuwce na opuszczenie zatwierdzonego okna temperaturowego.
Użyj sekwencji prostowania w pętli zamkniętej
1. Zidentyfikuj oś
Załaduj zatwierdzoną recepturę z numeru części, rewizja rysunku, etap procesu, stan materiału/obróbki cieplnej i rodzina osi.
2. Sprawdź warunek wstępny
Potwierdź temperaturę, stan powierzchni, poziom skali, uzupełnienie funkcji, orientacji i czy oś minęła wszystkie wymagane zapory w górę rzeki.
3. Załaduj w zatwierdzonych strefach
Skorzystaj ze zdefiniowanych punktów podnoszenia i podparcia. Potwierdź osadzenie i zapobiegnij przesuwaniu się wykończonych powierzchni po zanieczyszczonym narzędziu.
4. Zmierz początkową geometrię
Obróć lub zeskanuj oś zgodnie z przepisem. Zrekonstruuj odpowiednią oś ciała lub funkcji i zamaskuj przejścia, dziury i nieregularne elementy.
5. Oddziel możliwe do naprawienia zgięcie od innych błędów
Odrzuć lub kieruj osobno, gdy sygnał wskazuje lokalny błąd formularza, uszkodzone centra, wady powierzchni, niewłaściwy materiał do obróbki, nadmierna owalność lub niemożliwa do skorygowania zależność między cechami.
6. Wybierz bezpieczną pozycję korekcyjną
Wybierz rozpiętość wsparcia, kierunek korekty i strefę prasową z zatwierdzonej mapy. Zastosuj temperaturę, siła, limity przemieszczenia i liczby korekcji.
7. Zastosuj kontrolowane nadmierne zginanie
Użyj sprawdzonego modelu reakcji materiału i sprężynowania. Zanotuj siłę i przemieszczenie podczas całego skoku i zatrzymaj się przy każdym nieprawidłowym podpisie.
8. Całkowicie zwolnij i zmierz ponownie
Przed oceną wyniku usuń obciążenie korygujące. Sprawdź ponownie każdą kontrolowaną ścieżkę, ponieważ jedna korekta może zmienić relację innej stacji lub osi.
9. Sprawdź oś
Wykonaj wymaganą powierzchnię, kontrole wymiarowe i nieniszczące zgodnie z rysunkiem osi, specyfikacja procesu i historia poprawek.
10. Nagraj i rozładuj
Zapisz identyfikator osi, rewizja przepisu, temperatura, przed/po mapach, współrzędne korekcyjne, krzywe siła-przemieszczenie, alarmy i ostateczne postępowanie, gdy wymagana jest identyfikowalność.
Zdefiniuj automatycznie, Luneta półautomatyczna i ręczna
| Tryb | Odpowiednie, kiedy | Wymagane elementy sterujące |
|---|---|---|
| Automatyczny | Stabilne rodziny osi, powtarzalne warunki poprzedzające i zdefiniowany przepływ produkcji | Identyfikator części, pomiar automatyczny, oprzyrządowanie sterowane recepturą, limity korekcyjne i identyfikowalność |
| Półautomatyczne | Wiele wariantów lub obsługa wspomagana przez operatora z powtarzalnym pomiarem | Konfiguracja z przewodnikiem, blokady, uprawnienia do receptur i niezależny pomiar uwalniania |
| Prasa ręczna | Rozwój, naprawy lub prace o niewielkiej objętości, jeśli jest to dozwolone | Wykwalifikowany operator, kontrolowany miernik, wskazanie siły/przemieszczenia i udokumentowane zasady decyzyjne |
Automatyzacja nie eliminuje potrzeby stosowania limitów metalurgicznych i walidacji próbek. To tylko sprawia, że zweryfikowana trasa decyzyjna jest powtarzalna.
Oddziel obowiązki związane z prostowaniem i kontrolą
Prostowanie zmienia globalną geometrię. Nie naprawia każdej wady osi.
| Stan | Prostowanie może potencjalnie rozwiązać problem | Wymagana osobna kontrola lub proces |
|---|---|---|
| Globalny zakręt | Tak, w zatwierdzonej obudowie materiału i geometrii | Opublikowany pomiar i ostateczna korelacja |
| Błąd lokalnego formularza dziennika lub stanowiska | Zwykle nie | Decyzja o obróbce lub odrzuceniu |
| Pękać, okrążenie lub szkodliwe wskazanie | NIE | Zatwierdzona procedura badań NDT i utylizacji |
| Wada lub położenie otworu wzdłużnego | Nie poprzez samą korekcję zgięcia zewnętrznego | Pomiary wewnętrzne/NDT i przegląd techniczny |
| Uszkodzenie powierzchni lub wada powłoki | NIE | Droga naprawy lub odrzucenia powierzchni |
| Nieprawidłowe pasowanie z wciskiem koła | NIE | Proces inżynierii i montażu zestawów kołowych |
| Nierównowaga zestawu kołowego | NIE | Wyważenie lub próba funkcjonalna po montażu |
Lucchini RS przedstawia inspekcję jako odrębny etap procesu produkcji zintegrowanych osi. GHH-BONATRANS podkreśla również, że otwory wzdłużne umożliwiają diagnostykę nieniszczącą. Komórka prostująca powinna wymieniać dane dotyczące identyfikowalności z operacjami jakości, nie powinno to jednak oznaczać, że wynik prostej geometrii zastępuje wymaganą kontrolę.
Proponowana komora prostowania osi kolejowych
Komórka specyficzna dla projektu może zawierać:
- strzeżona prasa o dużej wytrzymałości lub ruchoma suwnica o wymiarach podanych na podstawie przykładowych danych siły;
- regulowane szerokie podpórki i wymienne zaokrąglone stopki;
- manipulatory do nieregularnych odkuwek lub zabezpieczonego obrotu obrabianych osi;
- pomiar temperatury i ochrona przed ciepłem/kamieniem podczas obróbki na gorąco;
- kontaktowe lub bezkontaktowe czujniki geometrii dobrane do aktualnego stanu powierzchni;
- identyfikacja części i zarządzanie recepturami;
- siła, pomiar przemieszczenia i temperatury;
- pełne zwolnienie i automatyczny ponowny pomiar;
- przenośniki, więzy, widły lub interfejs do podnoszenia dostosowany do przepływu w instalacji;
- odrzucić routing i bezpieczną sekwencję odzyskiwania;
- interfejs identyfikowalności dla MES lub zapisów jakości, jeśli jest to wymagane.
Ostateczna architektura zależy od tego, czy celem jest linia do kucia na gorąco, stacja korekcji po obróbce cieplnej lub precyzyjnie obrobiona komora osi.
Przykładowy test i plan akceptacji
Nie wybieraj maszyny na podstawie samej nominalnej średnicy osi. Reprezentatywna matryca próbki powinna obejmować:
- najmniejsze i największe przekroje osi;
- tam, gdzie ma to zastosowanie, warianty pełne i puste;
- minimalna i maksymalna długość oraz masa;
- gatunki materiałów i stany obróbki cieplnej;
- oczekiwana wielkość i kierunek zakrętu przychodzącego;
- zakres temperatur procesu na gorąco lub warunki stabilizacji na zimno;
- nieregularne kute końcówki i wszystkie funkcjonalne układy siedzeń;
- reprezentatywne warunki powierzchni i skali;
- zatwierdzone i zabronione regiony korekcyjne;
- wskaźnik klienta lub korelacja niezależnej kontroli;
- maksymalna liczba poprawek i zasady odrzucenia.
Skorzystaj z Przewodnik po próbnym teście prostowania i akceptacji oddzielić dowody wykonalności, TŁUSZCZ, SAT i możliwości produkcyjne. Rejestruj rzeczywiste wyniki, zamiast przekształcać ocenę maszyny konkurencji w obietnicę obejmującą całą witrynę.
Dane wymagane do propozycji technicznej
Proszę podać:
- rysunki osi i poprawki;
- wszystkie warianty osi i wielkości roczne/partyjne;
- etap procesu podczas prostowania;
- tworzywo, obróbka cieplna, szczegóły dotyczące twardości i obróbki powierzchni;
- okno temperatury procesu na gorąco, jeśli ma to zastosowanie;
- rozkład zagięć przychodzących, nie tylko najgorsza próbka;
- kontrolowane właściwości, odniesienia i granice akceptacji;
- dozwolone wsparcie, strefy zaciskania i dociskania;
- strefy zabronione, powłoki, filety, otworów i obszarów utwardzonych;
- część masy, środek ciężkości i ograniczenia w zakresie obsługi instalacji;
- wymagane badania NDT, kontrola powierzchni i limity korekcyjne;
- miernik klienta, metoda kontroli i próbki korelacyjne;
- identyfikowalność, Wymagania dotyczące MES i raportów;
- reprezentatywne dobre i niezgodne próbki do prób.
Jeśli te dane wejściowe są niekompletne, odpowiedzialnym wynikiem jest koncepcja i plan testów, nie stanowi bezwarunkowej gwarancji dokładności ani czasu cyklu.
Często zadawane pytania
Czy jedna maszyna może wyprostować zarówno odkuwki na gorąco, jak i gotowe osie?
Dopiero po pełnym przeglądzie dwuprocesowym. Ochrona przed ciepłem, skala, manipulatory, metoda czujnika, ochrona powierzchni, jakość odniesienia i logika akceptacji są zasadniczo różne. Wspólna ramka prasowa sama w sobie nie zapewnia kwalifikacji obu procesów.
Czy oś powinna być mierzona od środków czy czopów?
Użyj wymagań funkcjonalnych zdefiniowanych na rysunku i zatwierdzonych danych procesu. Centra mogą być przydatne do korelacji obróbki, podczas gdy czopy lub gniazda kół mogą lepiej odzwierciedlać funkcję montażu. Projekt powinien mierzyć wystarczającą liczbę cech, aby udowodnić ich związek, zamiast zakładać, że są identyczne.
Czy zmontowany zestaw kołowy można poprawić w tej samej komórce?
Nie bez osobnej oceny inżynierskiej. Zamontowane koła, tarcze i koła zębate zmieniają masę, punkty wsparcia, sztywność, dostępne strefy prasy i wymagania dotyczące inspekcji. Prasowanie i wyważanie zestawu kołowego pozostają oddzielnymi operacjami.
Czy mijanie oznacza, że oś jest bezpieczna??
NIE. Bicie to jeden wynik geometryczny. Stan materialny, integralność powierzchni, Badania NDT, twardość, historia procesów i wszystkie obowiązujące wymagania kolejowe pozostają niezależnymi bramkami akceptacyjnymi.
Czy możesz zagwarantować dokładność na podstawie samego rysunku??
Żaden odpowiedzialny dostawca nie powinien tego robić. Rysunki definiują cel, ale reprezentatywne próbki mają moc, sprężynowanie, wpływ wsparcia, zachowanie temperaturowe, ryzyko powierzchniowe, powtarzalność i korelacja mierników.
Zbuduj rozwiązanie wokół procesu prawdziwej osi
Opracowujemy rozwiązania w zakresie prostowania osi kolejowych na etapie kucia lub obróbki, stan temperaturowy, rodzina osi, podstawy funkcjonalne, bezpieczna ścieżka obciążenia i metoda akceptacji. Rezultatem może być gorące ogniwo bramowe, automatyczna maszyna do pracy na zimno lub kontrolowana prasa półautomatyczna – ale wybór opiera się na rysunkach i przykładowych próbach.
Jeśli jest to Twoja pierwsza linia do prostowania osi kolejowych, przeczytaj przewodnik po wyborze wału, obróbka rur i profili Pierwszy, następnie porównaj swój budżet z Lista kontrolna FAT dla prostownic.
Wyślij rysunek osi, trasa procesu, stan materialny, przychodzące dane o zgięciach, okno temperaturowe i metoda kontroli. Następnie możemy zdefiniować strategię pomiaru, mapa narzędzi, koncepcja obsługi, przykładowa matryca i możliwy do prześledzenia plan akceptacji dla danego zastosowania osi kolejowej.