
I festeindustrien, bøying i lange bolter etter varmebehandling er et universelt smertepunkt. Tradisjonell “manuell hamring” er ikke bare ineffektiv, men klarer heller ikke å garantere jevn presisjon. Denne artikkelen deler en spesialisert Automatisert løsning for boltretting: demonstrerer et rapportert kundetilfelle der automatisering tok en 8-personers manuell linje til én operatør som overvåket fire maskiner, med retthet holdt inne 0.1 mm på kundens akseptposter.
Hva er bolten?
Bolter er fundamentfester for maskineriet, konstruksjon, og bilindustrien. Det typiske arbeidsstykket for denne løsningen er en lang bolt med høy styrke: 15mm diameter, 340mm lengde.
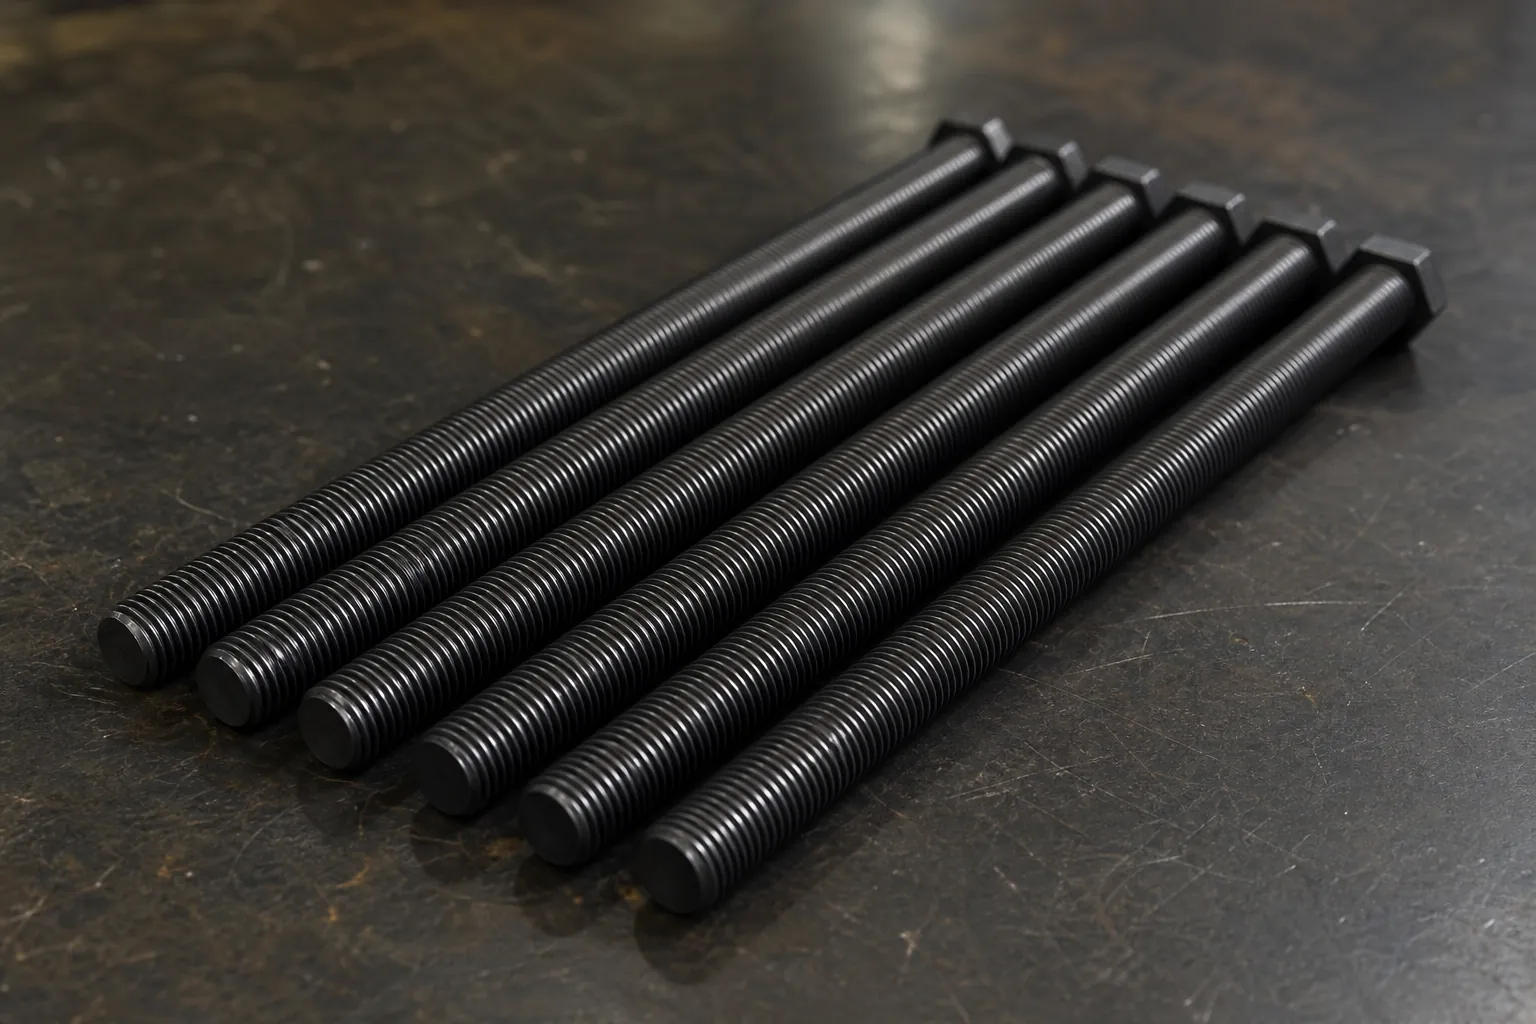
Strukturelle egenskaper og utfordringer
- Høyt L/D-forhold: Lengden på 340 mm gjør bolten svært utsatt for en innledende bøy på 0,5 mm – 1.5mm etter varmebehandling.
- Presisjonskrav: Klienten krevde retthet innenfor 0.2 mm; saksgodkjenningsprotokollene ble holdt under 0.1 mm.
- Beskyttelseskrav: Retteprosessen skal sikre null skade på gjengepresisjon og overflatekvalitet.
Hvorfor varmebehandling bøyer lange bolter i utgangspunktet
Å forstå forvrengningskilden er det som gjør en korreksjonsprosess forsvarlig i stedet for dekorativ. Under bråkjøling, en lang feste avkjøles ujevnt: delen avkjøles med forskjellige hastigheter avhengig av orientering i kurven eller armaturet, agitasjonskontakt, og lokale masseforskjeller mellom den vanlige skaftet, gjengelengden og hodet. Hver kjølebane ønsker å trekke seg sammen med en annen mengde, og de resulterende fastlåste spenningene bøyer delen når den slapper av. Effekten skalerer med lengde - det er grunnen til at korte bolter lar varmebehandlingen brukes mens lange av samme karakter systematisk kommer bøyd. Trådrulling og maskinering før behandling legger til sin egen stresshistorie, og enhver retting utført ved varmebehandleren teller som tidligere deformasjon for alt som gjøres etterpå.
To praktiske konsekvenser følger. Først, innkommende inspeksjon på lange varmebehandlede bolter er ikke valgfritt papirarbeid - bøyningsstørrelsen og mønsteret som kommer til rettestasjonen bestemmer både korreksjonsplanen og enhver leverandørsamtale, og samspillet mellom tidligere deformasjoner og korreksjonsrespons er årsaken til at omvendt belastningsadferd er viktig, som dekket under Bauschinger-effekten ved retting. Sekund, prosessbeslutninger oppstrøms - hvordan deler blir racked eller kurvet gjennom bråkjøling, om spenningsavlastning påføres — endre fordelingen rettestasjonen ser, og er vanligvis det billigste stedet å redusere det totale korrigeringsarbeidet.
Lese bøyningen før du korrigerer den
Lange fester kommer med et lite vokabular av bøyemønstre, og navngivning av mønsteret er det første trinnet i en effektiv korreksjonssløyfe. En bue med én bue - en svak kurve, maksimum nær midten — er den vanligste varmebehandlingssignaturen og den enkleste å korrigere med støttene plassert rundt toppen. En S-formet dobbelbend har to motsatte topper, vanligvis gjenspeiler to begrensningspunkter under quench, og krever to koordinerte rettelser i stedet for ett stort trykk ved den største avlesningen. En lokal knekk nær hodet eller trådutløpet konsentrerer forvrengning der seksjonsstivheten endres, og oppfører seg annerledes enn en fordelt bue. Endelig, vri rundt aksen følger av og til bøying på deler med asymmetriske egenskaper. Hvert mønster krever sitt eget målekart og korrigeringssekvens, som er grunnen til at en automatisk stasjon som skanner i full lengde og bygger kartet før du trykker - i stedet for å jage den verste avlesningen - konvergerer med færre slag. Måle-og-korrigeringssløyfen bak dette er beskrevet for automatisk akselretting generelt, og for langboltfamilien spesielt i automatisk utrettingsprosess for lange bolter.
Hvorfor boltretting må flyttes bort fra “Manuell hamring”
Tradisjonell prosess vs. Automatisert løsning
Tallene nedenfor er denne kundens rapporterte grunnlinjeverdier og verdier etter igangsetting, ikke en universell målestokk for hver festelinje.
| Smertepunkt | Manuell hamring / Manuell trykk | Automatisert retteløsning |
| Arbeidskrav | 8 arbeidere per skift (manuell grunnlinje, anmeldt sak) | 1 operatør for 4 maskiner (anmeldt sak) |
| Retthet | 0.2 – 0.5 mm spredning (rapportert manuell grunnlinje) | ≤ 0,1 mm (kundeaksepter) |
| Syklustid | 120 – 180 s/stk (rapportert manuell grunnlinje) | 10 – 15 s/stk (anmeldt sak) |
| Samlet kostnad | Høy arbeidskostnad per korrigert del | Arbeidskraft redusert fra 8 operatører til 1 tilsyn 4 maskiner (anmeldt sak) |
Automatisert prosessflyt for boltretting
Denne løsningen dekker en full automatisert prosess med lukket sløyfe fra fôring til sortering, sikre at hver bolt oppfyller høystandard leveringskrav.
Kjerneprosessbeskrivelser
- Automatisk mating: Bøyde bolter mates automatisk fra en trakt inn i rettestasjonen uten menneskelig innblanding.
- Dynamisk måling: Høypresisjonssensorer skanner det roterende arbeidsstykket i sanntid, fanger nøyaktig det maksimale bøyepunktet over hele lengden.
- Servopressing: Det smarte systemet beregner automatisk tilbakefjæring basert på materialet (karbonstål/legert stål), og servostempelet påfører presist trykk for en enkeltpasseringskorreksjon.
- Automatisk sortering: Kvalifiserte bolter fortsetter til neste trinn, mens deler som ikke samsvarer, isoleres automatisk før de forlater maskinen.

UBJ-80 boltrettingsmaskin
Denne rettetangen er ideell for varmebehandlede ferdige deler (f.eks., stempling/kontormaskinkomponenter, bil/motorsykkel deler, verktøy, skruer) og barer (stål, kobber, aluminium, rustfritt stål, titanlegering) lengde 60–600 mm & φ3–φ25 mm diameter. Det øker både presisjon og produktkvalitet.
Kjernerettede utfordringer og løsninger
Utfordring 1: Manning og de rapporterte “1 Operatør for 4 Maskiner” Sak
Problembeskrivelse: Manuell hamring og presskorreksjon avhenger av operatørens ferdigheter, utholdenhet og skiftdisiplin, så bemanningsnivåene forblir høye og resultatene varierer fra operatør til operatør.
Løsning:
Vår løsning implementerer full lukket sløyfe-automatisering. Operasjonslogikken er ekstremt enkel, med innebygde oppskrifter for ulike boltspesifikasjoner. En standardarbeider trenger bare å fylle på beholderen med jevne mellomrom; resten - måling, retting, og inspeksjon – håndteres automatisk av maskinen. Dette løser mangel på arbeidskraft og eliminerer presisjonsfall forårsaket av tretthet.
Utfordring 2: Garanterer konsistens innenfor 0,1 mm presisjon
Problembeskrivelse: Når en bolt blir utsatt for hammerslag, intern stressfordeling blir ujevn, fører ofte til overkorreksjon i lokaliserte områder.
Løsning:
Løsningen bruker en fullt parameterisert servokontrollsystem. I motsetning til vag menneskelig dømmekraft, sensorer oppdager boltens aksiale kurve med nøyaktighet på mikronnivå. Gjennom flertrinns servoalgoritmer, systemet overvinner nøyaktig den elastiske tilbakefjæringen til S45C eller legert stål, låsing endelig retthet innenfor 0.1 mm vindu oppnådd på denne kundens kvalifiserte oppskrift.
Hvordan tråd- og hodesoner beskyttes under korrigering
Gjengebeskyttelse er et kontaktsoneteknisk problem, og prinsippene er de samme som styrer overflatebeskyttelsesverktøy på tvers av retteapplikasjoner. Korreksjonskraften og reaksjonskreftene trenger begge et sted å bo, og på en lang bolt er det enkle skaftet området designet for å bære last, mens den gjengede lengden og underhodet er de områdene som er lettest skadet. Et vernekonsept har derfor tre deler: plasser støtter på skaftet ved kontrollerte spennposisjoner rundt bøyetoppen; direkte trykkkontakt på skaftet gjennom verktøy som tilpasser seg seksjonen i stedet for å berøre trådtoppene; og hold hver kant som kan komme i kontakt med arbeidsstykket generøst avrundet slik at belastningen sprer seg i stedet for å konsentrere seg. Renslighet hører hjemme i samme setning - rusk fanget mellom pressverktøy og en gjengeflanke er en ripegenerator, og på belagte eller belagte bolter definerer beleggsklassen hvor mye kontakt finishen i det hele tatt tåler.
Valideringssiden er like konkret. Et gjengebeskyttelseskrav er bevist ved inspeksjon avtalt før prøven - gjengemålere kjører fortsatt, flanketilstand gjennomgått under metoden kvalitetsfunksjonen spesifiserer — sammen med retthetsresultatet i frigitt tilstand, på representative deler, etter gjentatte oppsett. Beskyttelse og geometri aksepteres sammen eller ikke i det hele tatt.
Hva en akseptkriteriepakke bør inneholde
En boltrettingsprosess er bare så god som akseptdefinisjonen den svarer på, og en fullstendig besvarer fem spørsmål skriftlig. Hvilken karakteristikk styrer — aksens retthet, målt hvordan: på sentre, på støtter, roterende, i hvilken tilstand, siden en avlesning under begrensning ikke er et frigitt resultat, per lastet versus frigjort målepraksis. Hva er grensen, og der det gjelder - full lengde eller spesifiserte spenn. Hva annet må overleve prosessen - trådtilpasning, overflatefinish, belegg, hodemarkeringer. Hvordan samsvar er samplet - hver del gjennom en automatisk måler, eller en prøvetakingsplan med definert reaksjon på en feil. Og hva som skjer med deler som ikke samsvarer – begrensninger for omarbeiding, segregerings- og disposisjonsmyndighet, etter Kr sortering og omarbeidingsgrense ramme. Kjøpere som sammenligner retteleverandører anbefales å be om akkurat denne pakken; muligheten til å produsere den sier mer om en leverandør enn noen enkelt maskinspesifikasjon.
Produksjonskoffert: Den indiske klientens fjerde valg
Kundebakgrunn
En velkjent indisk festeleverandør som leverer komponenter til globale anleggsmaskiner.
Implementeringsresultater
- Gjenta bestillinger: Basert på den enestående ytelsen til de tre første enhetene, kunden har nylig kjøpt deres 4maskinen.
- Operatørkonsolidering: Klienten rapporterte at én operatør administrerte alle 4 maskiner etter igangkjøring, med en betydelig økning i produksjon per operatør.
- Kvalitetsbenchmark: Klientens journaler rapporterer rettferdighet flytte fra 0.2 mm ned til under 0.1 mm etter igangkjøring.
Vanlige spørsmål
- Q: Vil rettestemplet skade boltgjengene?
- Ingen. Vi har designet ikke-kontakt, polstrede beskyttelsesformer spesielt for boltretting. Pressblokkene matcher boltens krumning perfekt, sikrer jevn kraftfordeling og unngår overflateinnrykk.
- Q: Kan utstyret integreres i fabrikkens MES-system?
- Ja. Vårt kontrollsystem har standard datagrensesnitt for å registrere og eksportere sanntids rettedata for hver bolt, oppfyller moderne sporbarhetskrav.
Ytterligere prosessspørsmål
Hvorfor kommer bolter fra samme varmebehandlingsparti med forskjellige bøyemønstre?
Fordi hver dels plassering i kurven eller stativet ga den en annen kjølevei. Quench-forvrengning er følsom for orientering, lokal masse- og agitasjonskontakt, så selv identiske bolter etterlater behandling med forskjellige fastlåste spenningsmønstre. Kartlegging av innkommende deler i stedet for å anta en enhetlig feil er det praktiske svaret, og det er grunnen til at skanningsbaserte stasjoner bygger en korrigeringsplan per del.
Hvor mange korrigeringspass trenger en lang bolt?
Det kommer an på mønsteret, ikke et fast nummer. En bue med én bue konvergerer vanligvis i én planlagt presse; en S-bøy trenger to koordinerte korreksjoner; lokale kinks nær seksjonsendringer reagerer annerledes igjen. Den styrende regelen er en grense for omarbeiding satt før produksjon – deler som slutter å svare, sendes til gjennomgang, ikke trykket gjentatte ganger, fordi hver ekstra plastsyklus bruker utmattelseslevetid og endrer materialets respons.
Skal retting komme før eller etter trådrulling?
Ruten tilhører festeprosessingeniøren, men avveiningen er eksplisitt: korrigering før trådrulling lar påfølgende operasjoner arbeide fra et rett emne, mens korrigering etter varmebehandling med ferdige gjenger krever kontaktsonebeskyttelsen beskrevet ovenfor. Uansett hvilken rute som velges, akseptpakken må definere hvilken tilstand retthetsgrensen gjelder for, og korreksjonsvalideringen må kjøres på deler som har den tilstanden.
Sammendrag
For festefabrikker som streber etter høy effektivitet og kvalitet, an Automatisert løsning for boltretting er den essensielle veien til økt konkurranseevne. Om målet er lavere bemanning eller 0.1 mm leveringspresisjon, tallene i denne artikkelen er én klients rapporterte sak; dine egne resultater avhenger av boltfamilien, definisjon av innkommende forvrengning og aksept.
Flytte fra manuell boltkorreksjon mot automatisering? De manuell vs automatisk valglogikk og den ROI-kasse for automatisk retting er de naturlige neste trinnene.
Hvis du står overfor problemer med arbeidsledelse eller presisjonsflaskehalser, gjerne Kontakt oss for et tilpasset teknisk forslag.