
Rettheten til en koblingsstanghylse (forlengelsesstang) påvirker konsentrisiteten og driftsstabiliteten til elektroverktøy eller monteringssystemer direkte. Starter fra tekniske smertepunkter, denne artikkelen gir en dybdeanalyse av nøkkelteknikker for å rette ut slanke ermer med en diameter på 6,35 mm og en lengde på 200 mm. Vi utforsker deformasjonskontroll for ekstreme lengde-til-diameter-forhold, automatisert bulkmatingsteknologi (vilkårlig plassering med automatisk orientering), og servopresisjonsrettede algoritmer. Gjennom detaljert teknisk innsikt og eksempler fra den virkelige verden, vi viser hvordan denne tilpassede helautomatiske rettetangen balanserer perfekt “ubemannet høyeffektiv lasting” med en “streng 0,2 mm retthetstoleranse.”
Hva er en koblingsstanghylse
En koblingsstanghylse (ofte kalt en forlengelsesstang eller bitsholder) brukes til å utvide rekkevidden til festeverktøy som elektriske skrutrekkere og slagnøkler. Den ene enden er vanligvis en drivskaft (f.eks., et 1/4-tommers sekskantskaft), og den andre enden er utgangskontakten eller bitsholderen. Den vanligste diameteren er 6,35 mm (1/4 tomme). Designet for å operere i dype eller trange rom, deres lengder når ofte 200 mm eller mer. Selve motorens koblingsstang er et annet arbeidsstykke, dekkes separat i koblingsstang rette løsning.

Søknad for koblingsstanghylse
Vevstangshylser er mye brukt i industriell montering og bilreparasjon for festeoppgaver. Ulike applikasjoner har spesifikke krav:
- Automatiserte samlebånd: Krev ekstremt høy retthet for å sikre at pneumatiske/elektriske skrutrekkere ikke vingler under høyhastighetsrotasjon, forhindre skade på skruer eller arbeidsstykkets overflate.
- Deep Hole/Narrow Space Operations: Krever høy dreiemomentoverføring og utmerket overflateslitasjemotstand. Varmebehandlingen som brukes for å oppnå disse egenskapene fører uunngåelig til merkbar maskineringsforvrengning.
Alle scenarier har strenge krav til rettheten (konsentrisitet) av ermet. En bøyd stang som spinner i høye hastigheter vil generere voldsomme sentrifugalvibrasjoner, forårsaker løsgjøring av verktøyet eller festefeil. Solide forlengelsesstenger uten hul sokkel følger en relatert prosess i retteløsning for elverktøyforlengerstang.
Strukturelle egenskaper for koblingsstanghylse
Vevstangshylser har følgende strukturelle egenskaper:
- Ekstremt L/D-forhold: Med en diameter på kun 6,35 mm og en lengde på 200 mm, lengde-til-diameter-forholdet overstiger 31:1, gjør det til et svært fleksibelt og lett deformert slankt skaft.
- Asymmetriske ender: Den ene enden er et solid sekskantskaft, mens den andre er et hult hode, gir arbeidsstykket en distinkt “polaritet” eller retning.
- Høy hardhet og elastisitet: Ettervarmebehandling, hylsen har høy flytegrense, viser betydelig elastisk tilbakefjæring under retteprosessen.
Koblingsstanghylse Nøkkelegenskaper
Nøkkelegenskaper:
- Høypresisjonsoverføring: Rettheten (utløp) etter retting må kontrolleres strengt innen 0,2 mm.
- Torsjonsutmattelsesmotstand: Materialet må beholde overlegne torsjonsegenskaper; retteprosessen kan ikke indusere overflatemikrosprekker.
- Masseproduksjon: Som et høyt volum industrielt forbruksmateriell, automatiseringssyklustiden per stykke må være eksepsjonelt rask.
Tekniske parametere for koblingsstanghylse
| Punkt | Parameterområde | Notater |
| Arbeidsstykkets diameter | Ø6,35mm | Standard 1/4-tommers spesifikasjon |
| Arbeidsstykkelengde | 200mm | Slankt skaft, høyt L/D-forhold |
| Innledende bøyning | 0.5mm – 1.5mm | Naturlig forvrengning etter varmebehandling |
| Målretthet | ≤0,2 mm | Strenge krav for å forhindre slingring av verktøy |
| Lastemetode | Vilkårlig plassering, Auto-orientering | Kjernetilpasset funksjon i dette utstyret |
Hvorfor velge en tilpasset automatisk rettingsprosess?

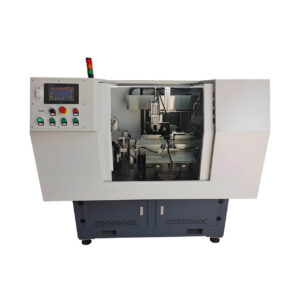
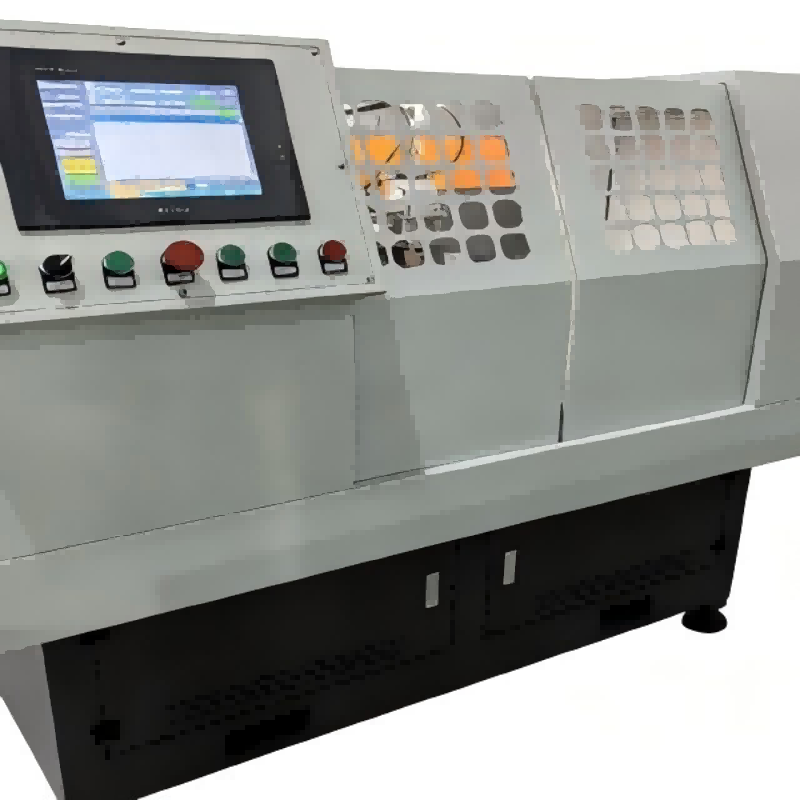

ZD300 Slagskrutrekker Rettemaskin
ZD300 slag skrutrekker rette maskin er en servo CNC masseproduksjon spesialutstyr, som gjenoppretter rettheten og koaksialiteten til boret / verktøyholder gjennom presis kraft for å sikre nøyaktigheten og levetiden til dreiemomentoverføring.
Konvensjonelle prosesssmertepunkter
Når det gjelder varmebehandlede slanke koblingsstanghylser, tradisjonelle manuelle eller halvautomatiske rettetang står overfor fatale utfordringer:
| Smertepunkt | Spesifikt problem | Påvirkning |
| Ekstremt tidkrevende lasting | Tradisjonelle matere krever at arbeiderne manuelt justerer alle delene i samme retning. | Kaster bort enorme mengder arbeidskraft og bremser produksjonen drastisk. |
| Skjøre slanke skaft | En 6,35 mm stang knekkes lett eller permanent overbøyes ved ukontrollerbar manuell hamring eller tunge presser. | Høye skrotrater og bortkastede materialkostnader. |
| Ineffektiv inspeksjon | Stoler på at arbeidere sakte ruller delen på V-blokker med en måleindikator for å finne høydepunktet. | Målenøyaktighet varierer fra operatør til operatør; kan ikke oppfylle masseproduksjonskonsistens. |
Tilpassede fordeler for automatisk retting
Ta tak i disse smertepunktene, vår tilpassede Helautomatisk Servo Point Straightener tilbyr en revolusjonerende løsning:
| Sammenligningsdimensjon | Halvautomatisk rettetang | Tilpasset automatisk rettetang | Forbedring |
| Lastemetode | Manuell justering | Tilfeldig masselasting, Maskinen orienterer seg automatisk | Ekte ubemannet lasting, helt frie hender |
| Retthet | ±0,3 mm | ≤0,2 mm | Konsekvent stabil presisjon, null slingring |
| Effektivitet | 40-60 sekunder/stykke | 10-15 sekunder/stykke | Syklustiden faller fra 40–60 s til 10–15 s per stk |
| Defektrate | typisk for manuell lasting | redusert etter igangkjøring | Servopressing på mikronnivå eliminerer brudd |
Kjernefordeler:
- Smart orienteringsgjenkjenning: En eksklusiv mekanisk vippe- og sorteringsmekanisme. Uansett hvordan operatøren dumper hylsene inn i beholderen, maskinen identifiserer automatisk hodet og halen, slik at deler kommer inn i rettestasjonen med rett retning.
- Fleksibel presisjonsretting: Bruker en servodrevet ram kombinert med lukket sløyfekraft og forskyvningskontroll for perfekt å håndtere den elastiske tilbakefjæringen til det 6,35 mm slanke skaftet.
Automatisert rettingsprosess
Dette utstyret fullfører retteoppgaven 6 helautomatiske trinn, sømløst å gå fra bulkdumping til utslipp av kvalifiserte produkter. De kjernevirksomheten er Step 02 (Autoorientering) og Step 05 (Servo Press Retting), som ikke bare overvinner presisjonskontrollen av deler med høyt L/D-forhold, men også bryter produksjonsflaskehalsen ved manuell lasting.
Koblingsstanghylse Komplett rettingsprosessflyt
| Behandle | Prosessnavn | Kjernemekanisme | Tid | Presisjon / Mål |
| 01 | Bulk lasting & Oppløftende | Trinnmater med høy kapasitet | Kontinuerlig | Tillater helt tilfeldig plassering |
| 02 | Autogjenkjenning & Orientering | Egendefinert stillings-ID & flip spor | 2s | Sikrer jevn lasteretning |
| 03 | Automatisk fôring & Klemming | Pneumatisk arm & roterende sentre | 2s | Stabil støtte for 6,35 mm stang |
| 04 | Rask utløpsskanning | Høypresisjons forskyvningssensor | 3s | Fanger nøyaktig bøyningshøydepunkt |
| 05 | Presisjonspressretting | Servo ram system | 5-8s | Retthet ≤0,2 mm |
| 06 | Sluttsjekk & Lossing | Sortering av utløpsrenne | 1s | Isolerer automatisk ukvalifiserte deler |
Kjerneprosessbeskrivelse
Trinn 1 & 2: Vilkårlig plassering & Autoorientering (Kjernefunksjon)
Prosessformål: Eliminer manuell sortering og oppnå helautomatisert, retningsriktig mating av bulk vevstagshylser.
Nøkkelpunkter:
- Operatører dumper ganske enkelt esker med hylser direkte i høykapasitetstrakten, uten å ta hensyn til retningen på hodet eller halen.
- Heismekanismen mater delene individuelt inn i gjenkjenningssporet. Utnytter de fysiske forskjellene i ytre diameter og tyngdepunkt mellom de to endene av hylsen (eller bruke optiske sensorer), de smart gjenkjenningsmekanisme bestemmer automatisk arbeidsstykkets stilling.
- Omvendte deler faller inn i en spesialdesignet vippesjakt som snur dem rundt, sikre at hvert stykke som kommer inn i rettestasjonen har sin drivende (sekskantskaft) vendt mot nøyaktig samme faste side.
Trinn 4 & 5: Skanning & Servo presisjonsretting
Prosessformål: Mål nøyaktig den totale bøyen til 200 mm skaftet og korriger den til innenfor en toleranse på 0,2 mm.
Nøkkelpunkter:
- For et arbeidsstykke kun 6,35 mm i diameter, støttemekanismer med ultralav friksjon brukes for å forhindre sekundær deformasjon under rotasjon.
- Sensorer skanner bøyeprofilen til arbeidsstykket i sanntid, og kontrollsystemet beregner den mikroskopiske reverserte deformasjonen som kreves.
- Servopressing på mikronnivå: I stedet for en hydraulisk slagpresse, en servomotor påfører trykk ekstremt sakte, nøyaktig kontrollert forskyvning. Ved å bruke en “flertrinns tilnærming” algoritme, den overvinner elastisk tilbakefjæring stabilt uten å skade overflaten, låser rettheten strengt innenfor 0,2 mm.
Maskineringsvansker og løsninger
Vanskelighet 1: Asymmetriske ender som forårsaker papirstopp ved automatisk lasting
Problembeskrivelse: Vevstangshylsen er ikke en standard glatt aksel; den ene enden er større enn den andre. Hvis de går inn i rettemekanismen i tilfeldige retninger, fastspenning vil mislykkes, eller sensorer vil krasje inn i arbeidsstykket.
Løsninger: Vi tilpasset en smart sorteringsbane basert på gravitasjonseksentrisitet og mekaniske profilgrenser. Uten behov for kompleks robotisk visjonsplukking, ren mekanisk oppfinnsomhet korrigerer retningen umiddelbart når delen glir ned. Det er svært kostnadseffektivt, ekstremt stabil, og eliminerer fullstendig lasting av papirstopp.
Vanskelighet 2: Ekstrem skjørhet av det slanke skaftet (31:1 L/D-forhold)
Problembeskrivelse: Et arbeidsstykke som måler 6,35 mm i diameter og 200 mm langt er som en lang spisepinne. Selv et lite overskudd av nedadgående trykk vil bøye den til en “V” form, ødelegger delen.
Løsninger: Systemet er innebygd med en Adaptiv Spring-back Compensation Algoritme designet spesielt for slanke stenger. Værens første trykk bruker en konservativ kraft for å lære den sanne tilbakefjæringskoeffisienten til den materialgruppen. Den bruker deretter mikroskopisk presise korrigerende presser, eliminerer helt risikoen for overbøying av skrot.
Produksjonskoffert
Kundebakgrunn
En velkjent OEM-produsent av maskinvareverktøy og festemidler, kraftig eksport til Europa og Amerika, mye brukt i tilbehør til elektroverktøy av profesjonell kvalitet.
Tekniske utfordringer
- Kunden mottok en ordre på millioner av vevstagshylser med spesifikasjoner på Ø6,35 mm × L200 mm, krever en streng retthet på 0,2 mm.
- Det gamle utstyret deres krevde at operatørene manuelt identifiserte retningen til hvert stykke og plasserte det i matesjakten. Mot massivt volum, manuell sortering ble den alvorlige flaskehalsen.
- Stor avhengighet av manuelt arbeid førte til fallende effektivitet under nattskift og hyppige utstyrskrasj når operatører ved et uhell satte inn deler bakover.
Løsninger
| Punkt | Parametere/konfigurasjon |
| Navn på arbeidsstykket | Koblingsstanghylse (Extension Bar) |
| Spesifikasjoner | Ø6,35mm × L200mm |
| Kjerneutstyr | Helautomatisk Servo Rettetang med Auto-orientering |
| Fôringssystem | Trinnmater med høy kapasitet + Smart vippespor |
| Presisjonsmål | Retthet ≤ 0,2 mm |
Implementeringsresultater
- Arbeidet er helt frigjort: Operatører gikk over fra “liksom” å rett og slett “lastere,” trenger bare å dumpe en kurv med deler i beholderen hver halvtime. En operatør kan nå administrere 5 maskiner samtidig.
- Yield rate skutt i været: Takket være automatisk orientering og servoretting på mikronnivå, menneskelige feil (bakoverbelastning og kraftig pressing) ble eliminert. Førstegangsutbyttet stabiliserte seg på et høyt nivå (prosjektrapportert).
- Presisjonslåst: Helautomatisk inspeksjon og sortering sjekket hver del som gikk til neste prosess mot 0.2 mm retthetsgrense, øker merkets omdømme betydelig i det internasjonale verktøymarkedet.
Vanlige spørsmål
Q1: Hva er suksessraten for den vilkårlige plasseringens auto-orientering? Vil eventuelle omvendte deler gli gjennom?
Stoler på våre tilpassede fysiske grense- og tyngdepunktsgjenkjenningsspor, deler orienteres automatisk. Selv om en defekt del med store grader eller unormale dimensjoner ikke kan snus, maskinen vil viderekoble den til en avvisningssjakt. Et reversert arbeidsstykke vil absolutt aldri komme inn i kjerneutrettingssonen for å forårsake en krasj.
Q2: Siden arbeidsstykket er så slankt, hvorfor ikke bruke en multi-roll pass-through rettetang?
Mens multi-roll rettetang er raske, en koblingsstanghylse har et sekskantskaft i den ene enden og en hul fatning i den andre. Multi-roll maskiner kan ikke behandle disse ulik diameter, asymmetriske ender. Videre, kontinuerlig rulling kan forvrenge rundheten til den hule sokkelveggen. Derfor, servopresseretting (punktskanning og lokalisert pressing) er den eneste levedyktige løsningen.
Q3: Kan denne maskinen romme koblingsstenger av andre lengder?
Ja. Maskinen har en modulær og justerbar design for sensoravstanden, senteravstand, og utløpsrenner. Ved ganske enkelt å justere mekaniske grenser og hente frem den tilsvarende arbeidsstykkeoppskriften på HMI-berøringsskjermen, den kan enkelt tilpasses forskjellige lengdespesifikasjoner, fra 100 mm og 150 mm opp til 300 mm.
Når vevstangshylsen prosessspørsmål er besvart, to sider forkorter vanligvis shortlisten: de straightener selection guide for shafts, rør og profiler og den hva en rettemaskin koster.