
Een zuigerpen - ook wel polspen of zuigerpen genoemd - is de korte, cilindrische pen met nauwe tolerantie die de zuiger verbindt met het kleine uiteinde van de drijfstang. Het is een van de zwaarst belaste onderdelen van een zuigermotor: de belasting keert elke omwenteling om, de buitendiameter dient als lagertap in de stangbus, en de boring dient als loopvlak voor volledig zwevende ontwerpen. Of de pin stevig is, voorzien van een middenlijngat, of aan elk uiteinde geboord voor smering, de geometrie moet binnen de toleranties op micrometerniveau voor diameter blijven, rondheid en rechtheid.
Omdat de pin kort en stijf is, het rechttrekken ervan is geen kwestie van brute kracht. Het is een kwestie van heel klein, zeer gecontroleerde plastische correcties aangebracht op precies de juiste punten, met een meetopstelling die een echte asbocht kan onderscheiden van rondheidsfouten en diametervariaties. Een oplossing voor het richten van zuigerpennen moet vijf vragen beantwoorden voordat een machine wordt geselecteerd:
- Is de pin stevig, met centrale kern of eindgeboord, en wat is de lengte-diameterverhouding?
- In welke procesfase treedt de afwijking op: na het slijpen, na warmtebehandeling, of na behandeling?
- Is de gemeten radiale slingering een echte hartlijnbocht?, of rondheids- en diameterfouten worden verkeerd geïnterpreteerd als buiging?
- Welke correctieroute is goedgekeurd voor de materiaal- en hardheidstoestand: precisiepuntpersen, roterende fijn-rechttrekken, of schroot?
- Hoe zal de geometrie worden vrijgegeven, oppervlakte-integriteit en vermoeidheidskritische acceptatiecriteria worden na correctie geverifieerd?
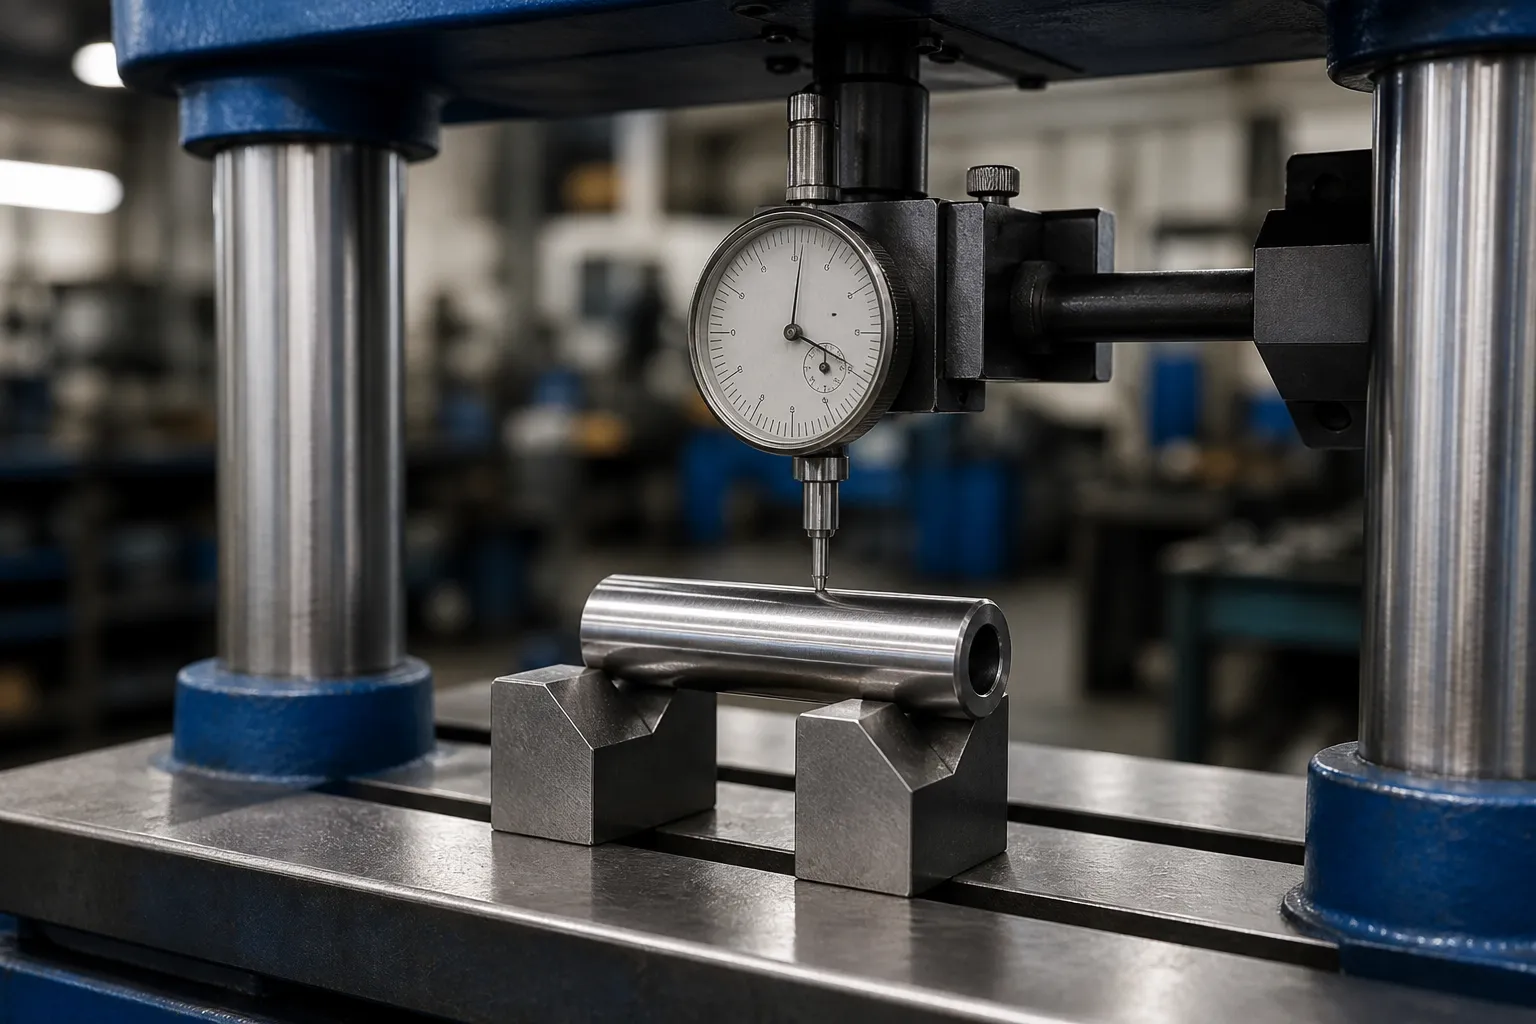
*Techniek concept illustratie: een geharde zuigerpen ondersteund en gemeten voor een gecontroleerd correctieonderzoek. Het is geen foto van de klantlocatie. Werkelijke contactzones, krachtlimieten en machinearchitectuur vereisen tekeningen en representatieve voorbeeldtests.*
Een zuigerpen is geen zuigerstang
Zoekresultaten voor het rechttrekken van de zuigerpen worden gedomineerd door autoforums - hobbyisten die vragen hoe ze een vastzittende pin kunnen losmaken of of een stijve polspin opnieuw kan worden gebruikt na een herbouw. Dat reparatiegesprek heeft vrijwel niets met het productieprobleem te maken: een speldenmaker die duizenden spelden per dag maalt en die een gecontroleerde correctiestap nodig heeft tussen de warmtebehandeling en het uiteindelijke slijpen. De twee bedoelingen mogen nooit één machinespecificatie delen.
Het is net zo belangrijk om de pin niet te verwarren met de zuigerstang (het lange onderdeel van de hydraulische cilinder dat op een aparte oplossingspagina wordt behandeld) of met de drijfstang (een gesmeed I-balkdeel, geen precisiecilinder). De zuigerpen is zijn eigen werkstukfamilie met zijn eigen beperkingen:
| Werkstuk | Typische geometrie | Karakter rechttrekken |
|---|---|---|
| Zuigerpen (deze pagina) | Korte cilinder, L/D ≈ 1,3–2,5, verhard, vaak kernachtig | Zeer stijf; kleine buigwaarden, hoge correctiekrachten, ovaliteitsrisico |
| Zuigerstang (hydraulisch) | Lange slanke staaf met draadeinden | Lage L/D-stijfheid; meerpuntscorrectie over een lange periode |
| Drijfstang | Gesmeed I-profiel met twee boringen | 3-D boring-tot-boring uitlijning, geen middenlijnprobleem |
| Motorklep | Lange steel met kop | Stengel rechtheid ten opzichte van het hoofdvlak; soortgelijke microcorrectielogica |
Hoe zuigerpennen vervormen
Productiepennen worden doorgaans gedraaid of koudgetrokken uit gehard staal, gecarboneerd en gehard, dan grond. Afwijkingen komen op voorspelbare punten binnen:
- Warmtebehandeling vervorming. Door opkolen en afschrikken worden de draaispanningen ongelijkmatig opgeheven. Een pen met kern kan naar de dunnere wandzijde buigen. Dit is de meest voorkomende en meest corrigeerbare bron van afwijkingen – zie rechttrekken na warmtebehandeling.
- Door slijpen veroorzaakte stress. Zware of eenzijdige verspaning op de buitendiameter brengt restspanningen uit balans, en de pin buigt nadat deze de molen verlaat.
- Schade door hantering en klemming. Pinnen zijn kort, hard en zwaar voor hun formaat. Een val op de rand van een bak kan een scherpe plaatselijke knik veroorzaken in een pin die bij de eindinspectie recht was - deze schadeklasse is meestal een schrootbeslissing, geen rechttrekkende beslissing.
- Ovaliteitsgroei in pennen met kern. De boring kan tijdens de warmtebehandeling vervormen, en de OD volgt het. Dit is een vormfout, geen bocht, en geen enkele drukcorrectie lost dit op.

Meting: De datumbeslissing komt op de eerste plaats
Een controle van de rechtheid van de pin heeft alleen betekenis ten opzichte van een gedefinieerde rotatie-as. Twee steunconventies domineren:
Tussen Centra
Als de pen middengaten draagt die zijn geproduceerd en geslepen als procesreferentiepunten, het meten tussen de middelpunten reproduceert de as die de slijpmachine gebruikte. Dit is doorgaans de schoonste conventie voor definitieve acceptatiebeslissingen. De middengaten zelf moeten schoon en onbeschadigd zijn - een ingekerfd midden veroorzaakt fantoomslingering die goede pinnen naar de pers stuurt.
Op V-blokken of roterende steunen
Voor gevulde pennen zonder middelpunt, de OD zelf wordt het referentiepunt. Een roterende V-blokopstelling met een meetklok of een meerpunts LVDT-meetkop kaarten slingering op verschillende axiale stations. Hier is de kritische discipline het scheiden van fouttypen: een eerste harmonische (eenmaal per omwenteling) component die zijn fase over de lengte behoudt, is een bocht; een tweede harmonische component is ovaliteit, en het moet gelezen worden tegen de onderscheid tussen rondheid en buiging. Als u op een ovale pin drukt om een uitloopnummer te achtervolgen, wordt het onderdeel vernietigd.
Geladen versus vrijgegeven
Omdat pinnen stijf zijn en de correcties klein zijn, zwaartekracht en doorbuiging van de steun zijn niet te verwaarlozen in verhouding tot de tolerantie. De meetvoorwaarde — ondersteunt op vaste stations, indicator op gedefinieerde vlakken — moet bevroren zijn in de werkinstructie, en post-press-verificatie moet dit exact herhalen. De algemene argumenten in geladen versus vrijgegeven rechtheidsmeting op deze schaal met volle kracht toepassen.
Procesroutes voor pinnen rechttrekken
Precisiepuntpersen
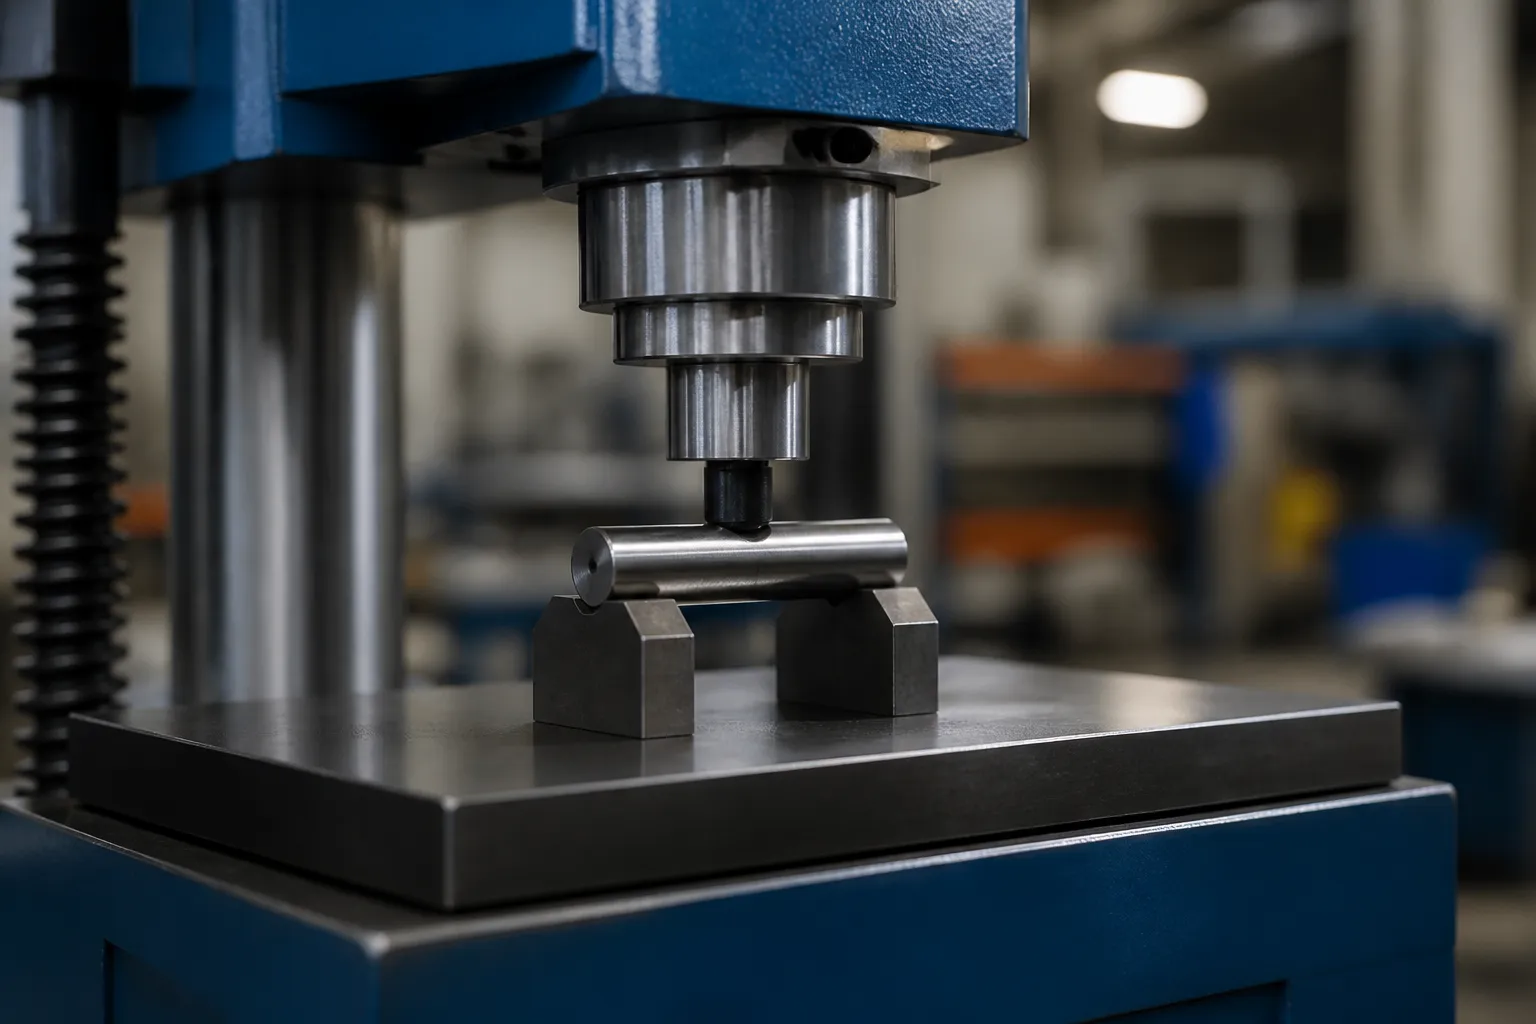
De standaardroute is a precisie point-press richtproces: de pin rust op twee smalle, geharde steunen die dicht bij de top van de bocht zijn geplaatst, en een kleine ram past een gecontroleerde slag toe - verplaatsingsbeperkt, niet krachtbeperkt - op het hoogste punt. Er zijn drie kenmerken die het penpersen onderscheiden van het gewone aspersen:
- Ondersteuningsafstand. Met L/D hieronder ongeveer 2.5, de steunen zitten dicht bij elkaar en de plaatselijke contactspanningen zijn hoog. Steuninzetstukken hebben een ontlast of afgerond contact nodig dat de buitendiameter van de pin vrijmaakt zonder deze te verbrijzelen.
- Slagresolutie. Corrigerende slagen worden gemeten in micrometers. De pers heeft een slagresolutie van minder dan een micrometer nodig en een stijfheid, spelingsvrije ramgeleiding, omdat de verhouding tussen terugvering en slag in een geharde pen groter kan zijn 10:1 in de verkeerde opstelling.
- Terugverende compensatie. Geharde pinnen veren krachtig terug; het proces moet te veel druk uitoefenen en ontspannen tot tolerantie, met compensatieregels zoals beschreven in compensatie voor het rechttrekken van de as.
Roterend fijn rechttrekken
Voor hogere volumes, pinnen kunnen door een kleine roterende richtkop worden gevoerd - schuine rollen die de pin in één keer aan afwisselende plastic bochten onderwerpen. Deze route, hetzelfde principe besproken in pers versus roller rechttrekken, is alleen economisch als de pingeometrie over de lengte uniform is (geen hoofden, groeven of abrupte kenmerken) en of de afwijking een vloeiende mondiale buiging is in plaats van een lokale knik. Lokale knikken overleven het rechttrekken van de rol en verschijnen bij de laatste inspectie opnieuw.
Wanneer niet rechttrekken
Een pin met een scherpe knik, zichtbare brinelling, scheuren, of ovaliteit buiten de tekening is een restje. Door vermoeidheid belaste motoronderdelen vergeven creatieve reddingspogingen niet. Een schriftelijke herbewerkingslimiet: hoeveel correctiecycli een pin mag ontvangen, en in welke procesfase — in het controleplan thuishoort; de redenering erin NOK sorteer- en herbewerkingslimieten rechtstreeks overmaakt.
Waarom kort, Stijve delen zijn harder dan ze lijken
Intuïtie zegt dat een kort deel gemakkelijk recht te trekken moet zijn. Het tegendeel is waar, en de reden is de relatie tussen de buigamplitude, sectiestijfheid en slagresolutie. Op een lange slanke schacht, A 0.5 mm boog wordt gecorrigeerd met een slag van enkele tienden van een millimeter, en de pers lost dat comfortabel op. Op een zuigerpen, de hele bevolking die buiten de tolerantie valt, kan ertussen zitten 0.005 mm en 0.020 mm boog. Het corrigeren ervan vergt slagen van enkele micrometers, toegepast op een sectie waarvan de buigstijfheid per eenheid doorbuiging een orde van grootte hoger is dan die van een slanke as. Er volgen drie gevolgen:
- Machineresolutie wordt het proces. Een pers met 0.01 De mm-slagresolutie kan niet bepalend zijn voor a 0.003 mm-correctie. Ram-begeleiding, geluid van de loadcel, thermische groei van het frame en de samendrukbaarheid van olie vallen allemaal binnen de tolerantieband. De machineselectie voor pennen begint bij de slagresolutie en de framestijfheid, nooit vanaf tonnage – een pinpers heeft bijna geen kracht nodig, alleen extreme controle.
- De ondersteuningsconditie domineert de mechanica. Met steunen dicht bij elkaar onder een stijf gedeelte, correctie wordt zowel bereikt door plaatselijke drukverdeling als door mondiale buiging. Een steun verplaatsen 2 mm verandert het effectieve recept, Daarom maken ondersteunende posities deel uit van het receptrecord, geen instellingsdetail dat aan de operator wordt overgelaten.
- Het lokale schaderisico is groot. Hoge stijfheid plus kleine contactzones staan gelijk aan hoge contactspanning. Elk aambeeld en raminzetstuk moet qua hardheid overeenkomen en een radius hebben; een plat stalen aambeeld op een geharde pin OD is een pekelmachine.
Bevries de procesfase voordat u het recept schrijft
Een correctierecept is slechts geldig voor één materiaaltoestand en één voorraadtoestand. De productie van pins doorkruist verschillende staten, en elk definieert een ander venster:
| Fase | Correctie mogelijkheid | Belangrijkste risico |
|---|---|---|
| Zachte blanco, vóór het carbureren | Zelden nodig; draaien houdt geometrie vast | Recept wordt niet overgedragen naar latere staten |
| Na verharding, vóór het slijpen | Boog grootste; correctie herstelt de verdeling van het maalmateriaal | Verrassingsverlies aan één kant als de boog door de voorraad werd gemaskeerd |
| Tussen ruw- en eindslijpen | Klassiek correctiepunt; voorraad nog aanwezig | Slijpspanning die na correctie wordt toegevoegd, buigt de pin opnieuw |
| Na het laatste slijpen | Alleen microcorrectie, strikt cyclusbeperkt | Oppervlaktebewijs op afgewerkt lageroppervlak; ovaliteit interactie |
| Bij inkomende inspectie van de klant | Geschilgebied – meet eerst opnieuw volgens overeengekomen conventie | Correctie tegen een niet-geverifieerde meting |
Het controleplan moet de correctiefase expliciet benoemen en correctie in elke andere fase verbieden. Een na het laatste slijpen gecorrigeerde pin heeft geen beschermende voorraad: eventueel drukteken, elke ovaliteitsgroei, elke overcorrectiecyclus is een functioneel defect aan een door vermoeidheid belast onderdeel.
Acceptatiecriteria
Op basis van bewijs wordt een proces voor het rechttrekken van de pin geaccepteerd, niet alleen op een passerend run-outnummer:
- Rechtheid of TIR op de in de tekening gespecificeerde vlakken en ondersteuningscondities, meestal in de lage micrometers voor aardpennen.
- Rondheid en diameter na correctie opnieuw gecontroleerd – het persen mag de buigtolerantie niet inruilen voor vormtolerantie.
- Oppervlakte-integriteit. Geen druktekens, brinells of aambeeld-getuigelijnen op het buitendiameter-lageroppervlak. Contactbewijs op een functioneel tijdschriftoppervlak is een afwijzing, geen cosmetisch probleem.
- Verificatie meetsysteem. De meter moet de tolerantie daadwerkelijk oplossen - voer een formeel onderzoek uit zoals beschreven in maat R&R voor het rechttrekken van lijnen.
- Procesmogelijkheden in de loop van de tijd gevolgd, waarbij het aantal herbewerkingen en uitvalredenen per warmtebehandelingspartij worden geregistreerd.
Veelvoorkomende faalmodi bij projecten voor het rechttrekken van pins
- Op zoek naar ovaliteit met de pers. Het slingerspoor toont een fout van tweemaal per toerental, de operator drukt toch, en de pin eindigt zowel ovaal als gebogen.
- Mismatch tussen hardheid en toestand. Een slagrecept ontwikkeld op zachte pinnen wordt toegepast op geharde pinnen; de terugvering verdrievoudigt en het procesvenster verdwijnt. Elk recept moet aan een materiële staat gebonden zijn.
- Cycli van overcorrectie. Door heen en weer te drukken op dezelfde top wordt het materiaal bewerkt en, op een vermoeidheidsgedeelte, is een latent faalrisico. Cycluslimieten moeten door de machinebesturing worden gehandhaafd, niet door het operatorgeheugen.
- Beschadigde datums. Getrommelde of vuile middengaten, of V-blokken met ingebed spanen, genereer valse buigkaarten en activeer correctie van rechte pinnen.
- Meten in een andere staat dan de klant. Uit uw inspectie blijkt dat het duidelijk is; de klant meet tussen schone centra op een andere overspanning en ziet slingering. Stem de meetconventies contractueel af.
Gerelateerde lectuur: de algemene machineselectielogica in hoe het automatisch richten van de as werkt, en de zusteroplossingspagina's voor zuigerstangen En motor kleppen. Voor een haalbaarheidsstudie van een pin-familie, tekeningen voorbereiden, de warmtebehandelingstoestand, huidige uitloopgegevens van ten minste 50 onderdelen, en de acceptatiespecificatie waaraan u na correctie moet voldoen.
Moving from manual piston pin correction toward automation? De selection guide for shaft, tube and profile work en de straightening machine cost breakdown are the natural next steps.