
Een tandwielas is een roterend onderdeel van de krachtoverbrenging dat geïntegreerde tandwieltanden draagt: een spoor, spiraalvormig of conisch rondsel — samen met astappen, spieën, draden en schouders op één as. De rechtheidsspecificatie wordt op die as gedefinieerd: de tappen en tandwielpitchcilinders moeten rond een gemeenschappelijke lijn draaien binnen een totale indicatorwaarde (TIR) limiet die wordt bepaald door de levensduur van het lager, tandwielkwaliteit en assnelheid. Het rechttrekken van een tandwielas betekent dus het herstellen van de rotatie-as van een getand onderdeel – een fundamenteel ander probleem dan het afvlakken van een getande staaf, en een probleem met gevestigde meet- en correctiemethoden.
Een oplossing voor het richten van tandwielassen moet vijf vragen beantwoorden voordat apparatuur wordt geselecteerd:
- Wat de meetas definieert: dagboeken, centra of spline grote diameter - en weerspiegelt het onderzoek de gemonteerde lageropstelling?
- Is de afwijking een boog met één vlak?, een plaatselijke buiging in een schouder, een draai, of een combinatie – en waar ligt het echte hoogtepunt?
- Wat is de staat van het materiaal en de warmtebehandeling – doorgehard, gecarboniseerd en geblust, inductiegeharde tijdschriften – en welke correctieroutes daarvoor zijn goedgekeurd?
- Is er nog slijpvoorraad beschikbaar, en is de correctie bedoeld om de voorraadverdeling of de uiteindelijke geometrie te herstellen?
- Hoe zal de geometrie worden vrijgegeven, integriteit van de tandflank en stabiliteit op lange termijn worden geverifieerd?
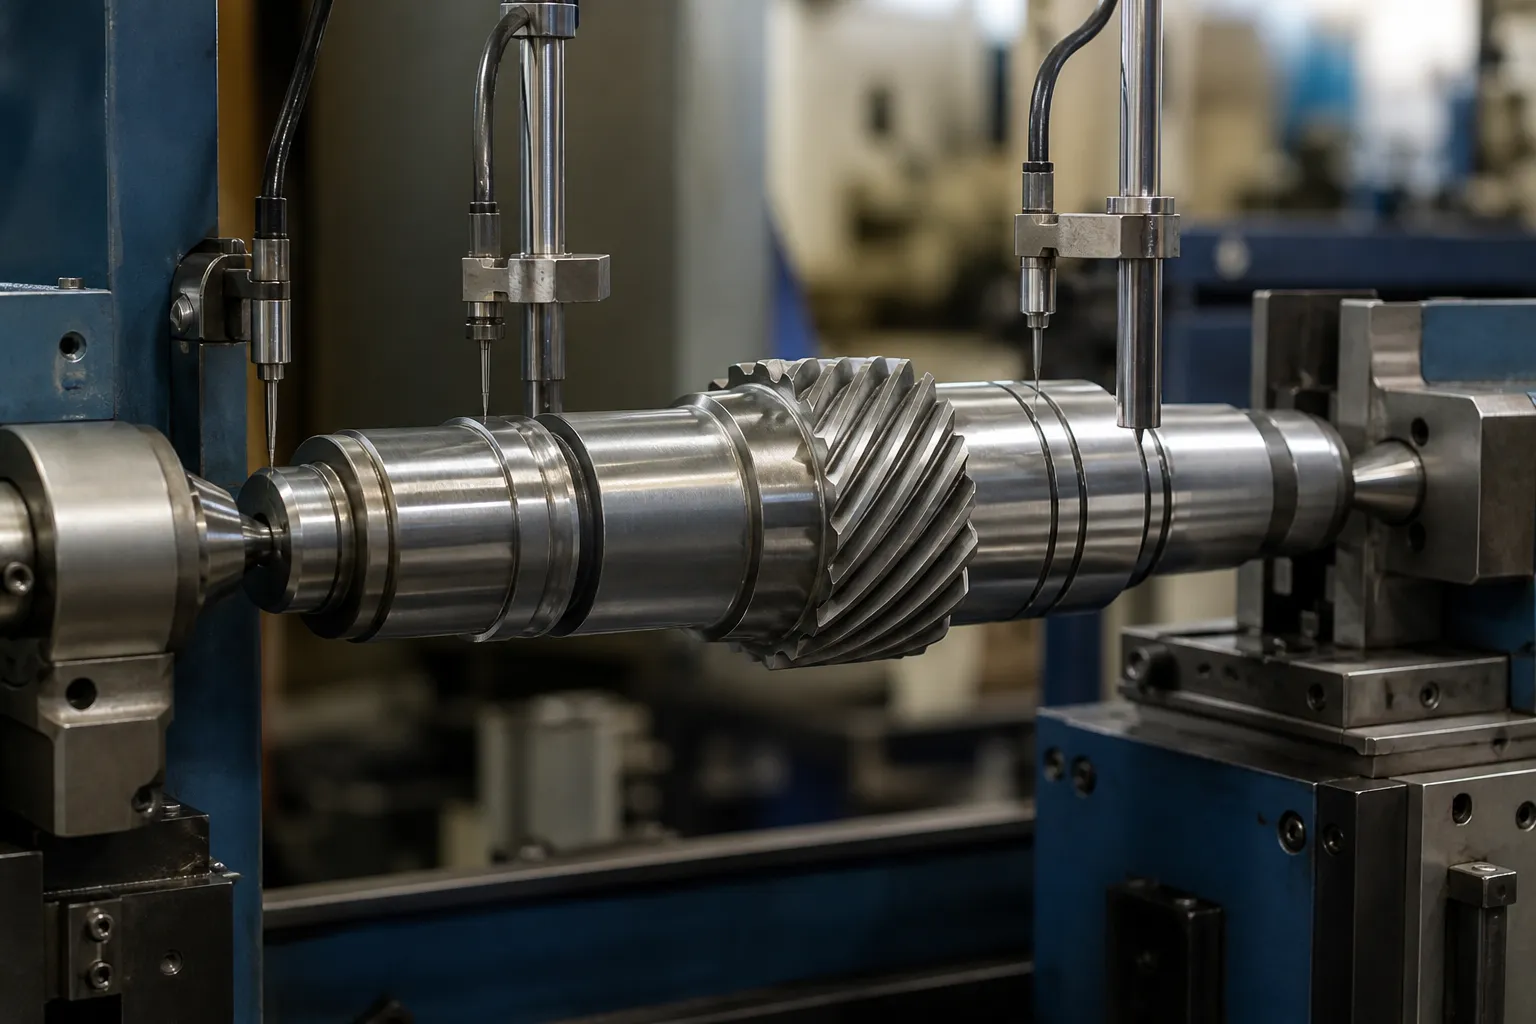
*Techniek concept illustratie: een tandwielas die tussen de middelpunten wordt ondersteund met sondes op de tappen tijdens een correctiestudie. Geen foto van de klantlocatie. Datumkeuze, krachtposities en acceptatielimieten vereisen de tekening en representatieve voorbeeldonderdelen.*
Tandwielas versus tandwielrek: Twee verschillende problemen
Deze site dekt al industriële tandheugel richten, en de twee werkstukken worden vaak verward omdat beide tandwieltanden dragen. Ze delen bijna geen technische inhoud:
| Tandwielrek | Versnellingbak | |
|---|---|---|
| Functie | Converteert rotatie naar lineaire beweging; getande rechte staaf | Brengt koppel over tussen roterende assen; getand cilindrisch deel |
| Definitie van rechtheid | Vlakheid en rechtheid van een referentieoppervlak in één vlak; vlakheid van de steeklijn | Afwijking van de rotatie-as: TIR gemeten rond de omtrek op gedefinieerde secties |
| Primaire meting | Lineair – richtliniaal, oppervlakte plaat, laserlijn, bemonstering in de lengterichting | Roterend — een deel dat tussen de middelpunten of op dagboeken wordt gerold, wijzerplaat of elektronische sondes, bocht overzichtskaart |
| Mislukking indien gebogen | Verbindend, ongelijkmatige tandaangrijping, positioneringsfout | Onbalans, trillingen, schade aan lagers en afdichtingen, verkeerde uitlijning van het tandwiel, vermoeidheid |
| Typische correctie | Drukken in het platte vlak; soms rek- of nivelleringsprocessen voor lange stellingvoorraad | Point-press-correctie op het in kaart gebrachte hoogste punt, selectief peenen, beperkte warmtemethoden |
Een rek wordt in een vlak gecorrigeerd; een tandwielas wordt rond een as gecorrigeerd. De meetwoordenschat, armaturen, machines en acceptatiecriteria zijn allemaal verschillend, Daarom worden de twee onderwerpen op aparte pagina's behandeld. Als het werkstuk een lange getande staaf is die in ingrijping is met een rondsel om een last lineair te verplaatsen, de rackpagina is van toepassing. Als het een as is met een tandwiel erop dat in lagers draait, lees verder.
Anatomie en waar vervorming vandaan komt
Noem de kenmerken die betrokken zijn bij de gegevensketen en het spanningssysteem:
- lagertappen — primaire functionele as;
- tandwielsegmenten: rechte of spiraalvormige tanden, tandwielbreedte, toonhoogte en wortelgeometrie;
- spieën, spiebanen, draden, conussen en koppelingsfuncties;
- schouders, borgringgroeven, dwarsboringen en oliegaten;
- centra of tijdelijke procesgegevens;
- maalmateriaal per sectie en procesfase.
Tandwielassen buigen om de klassieke asredenen, gedocumenteerd in de reparatieliteratuur: mechanische overbelasting tijdens het hanteren of monteren; asymmetrische bewerking die de interne spanning ongelijkmatig verlicht; warmtebehandeling, waar het blussen van een gecarboneerde of doorgeharde as bijna altijd een boog introduceert; en zware krimp- of perspassingen die een aanvankelijk rechte as als een stapel buigen. Specifiek op tandwielassen, hobbelen en scheren laten restspanning achter rond de tandgedeelten, en het slijpen na de warmtebehandeling van één dagboek kan de spanning verlichten en een ander gedeelte verplaatsen - het correctiepunt in het proces is net zo belangrijk als de correctie zelf.
Eerst meten: De Bend Survey-kaart

De reparatietechniek waarbij een gebogen as in kaart wordt gebracht voordat deze wordt aangeraakt, is volledig van toepassing op tandwielassen, en productiemachines automatiseren het:
- Ondersteun de as tussen de middelpunten of op zijn astappen en controleer of de steunen zelf een nulafwijking aangeven - een ondersteuningsfout corrumpeert de hele kaart.
- Markeer een rotatiereferentie; registreer TIR op gelijkmatig verdeelde axiale stations, omzetten in afbuiging (de helft van TIR) en klokhoek bij elk.
- Lees de kaart: een enkel dominant hoog punt met een consistente hoek duidt op een eenvoudige buiging; een variërende hoek over de lengte duidt op meerdere bochten of draaiingen; het moeilijkste geval is een combinatie van buigen en draaien.
- Zoek het echte hoogtepunt tussen stations - het maximum ligt waar de trend zegt, niet noodzakelijkerwijs waar een sonde zich bevond.
- Herhaal de kaart na elke correctiecyclus en aan het einde als inspectierecord.
In deze stap zitten twee versnellingsspecifieke vallen. Eerst, datum keuze: op een getrapte as is de juiste referentieketting meestal de astappen, niet de middelpunten - een schacht kan recht op de middelpunten lezen en gebogen op astappen, en de lagers geven niets om de middelpunten. De selectieregels worden uitgebreid besproken in meetreferentieselectie voor getrapte assen. Seconde, tandflankfout versus buiging: De slingering van de spoedcilinder gemeten over pennen of op een tandwielcontrole moet gescheiden zijn van de slingering van de asas, of een tandfabricagefout wordt ‘behandeld’ door de as te buigen. De algemene diagnostische logica voor het scheiden van vormfouten en buigingen wordt behandeld rondheid versus buiging bij roterende meting.
Correctieroutes
Mechanisch puntdrukken - de primaire route
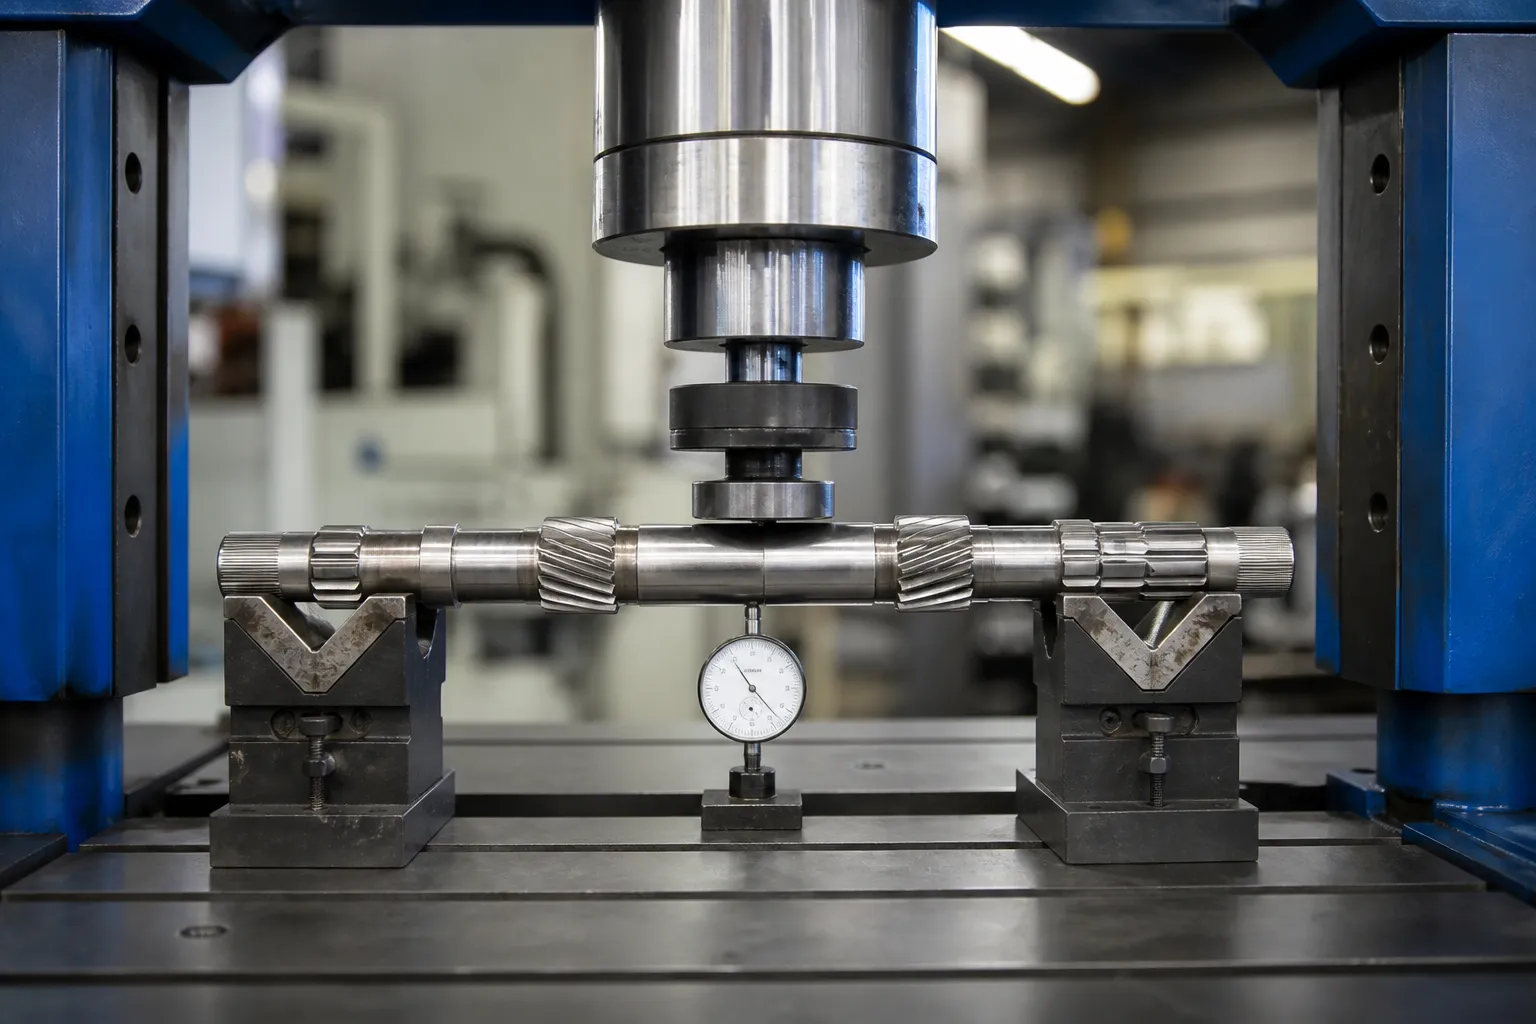
Met de kaart in de hand, de as is met het hoge punt naar boven geplaatst, dicht bij de bocht ondersteund, en geladen met een gewatteerde ram terwijl een sonde de live-afbuiging bewaakt. Werk in kleine bewegingen en accepteer terugvering: het doel is zo min mogelijk correcties op de tolerantie, omdat elke plastic cyclus restspanning toevoegt. Op productiemachines wordt deze lus in kaart gebracht, druk, opnieuw in kaart brengen — wordt automatisch uitgevoerd waarbij de terugveringscompensatie per onderdeelfamilie wordt geleerd. Het ambachtelijke gedeelte van het handmatig richten van assen wordt een controllerparameter; de fysica verandert niet.
Peening – waar drukken niet kan bereiken
Gecontroleerd shot- of naaldharden van de concave zijde comprimeert de oppervlaktevezels en laat ze lichtjes groeien, de as naar recht trekken. Op tandwielassen is 'peen' het gereedschap voor fijn trimmen: het corrigeert kleine resten na het persen, en het werkt op plaatsen waar een ram niet kan worden geladen – naast de schouders, in de buurt van getande delen — zonder enig risico op tandverbrijzeling. Het is langzaam per correctie en zelden de primaire route.
Spothitte – beperkt op geharde tandwielassen
Het puntsgewijs verwarmen van een kleine zone om lokale trekspanning te creëren bij afkoeling is een legitieme richtmethode op laag niveau- en medium-carbon assen in ongeharde staat. Op gecarbureerd, Voor doorgeharde of inductiegeharde tandwielassen is dit sterk beperkt of verboden: de door hitte beïnvloede zone kan lokaal materiaal verzachten of opnieuw uitharden, Creëer harde plekken en microscheurtjes, precies daar waar tand- en tandmoeheid de levensduur doorbrengt, en laat een verhoogde bult achter die moet worden verwijderd voordat het oppervlak in een lager of afdichting loopt. Waar warmtemethoden überhaupt worden overwogen, ze behoren tot een door de metallurg goedgekeurde reparatieprocedure, niet tot een productiecorrectiecyclus. De materiële regels zijn uitgewerkt in rechttrekken na warmtebehandeling.
Wat het indrukken van een tandwielas nooit omvat
Er worden belastingen uitgeoefend op de astap- of aslichaamsecties tussen de steunen, nooit op de tandwieltanden. Als u op het getande segment drukt, riskeert u tandvervorming die geen enkele richtoperatie ongedaan kan maken, en het rechttrekken van rollen van het type dat wordt gebruikt op gewone assen wordt niet over de tanden toegepast. Spline-secties volgen hun eigen regels, gedekt in onze Spline-as richtoplossing; de asfamilies hebben de binnenkant van versnellingsbakken gemeten en gecorrigeerd – invoer, uitvoer- en tussenschachten met hun acceptatielogica met meerdere dagboeken – worden afzonderlijk behandeld in de oplossing voor het richten van de versnellingsbakas.
Acceptatiecriteria

De praktijk van asreparatie levert een bruikbare basis op: over 0.001 in per voet lengte (0.083 mm/m) voor algemene roterende apparatuur, aanspannen naar 0.0005 in (0.013 mm) totaal op elk punt voor hogesnelheids-meertrapsmachines. Voor tandwielassen geldt de tekening, en de tolerantieklasse volgt de toepassing: een lage snelheid, Een tandwielas met lage tolerantie heeft een breder venster dan een tandwielas met een hoog toerental, rondsel met nauwe speling. De acceptatievolgorde zou moeten zijn:
- definitieve onderzoekskaart op alle stations, binnen de gespecificeerde TIR;
- kwaliteitscontroles van tandwielen - tandcontact, uitloop over pinnen, uitlijning van de helix — ongewijzigd door de correctie;
- scheurdetectie passend bij de materiaaltoestand na alle correctie;
- verificatie na de laatste slijp- of afwerkingsbewerking, niet alleen na het rechttrekken;
- stabiliteitsbevestiging wanneer de toepassing van cruciaal belang is: meet opnieuw na een rustinterval of temperatuurcyclus als het procesvenster nog geen stabiliteit heeft bewezen.
Het laatste punt is de eerlijke zwakte van het rechttrekken van alle assen: een correctie die alleen maar nieuwe spanning op de oude bocht legt, kan vandaag rechtuit lezen en in gebruik afdrijven. Daarom is het correctieaantal beperkt, waarom de kaart na voltooiing wordt herhaald, en waarom het aantal slagen tot tolerantie zelf een proceskwaliteitssignaal is – principes die lijnbreed worden toegepast automatisch rechttrekken van de as.
Veelvoorkomende valkuilen
- In kaart brengen op het verkeerde datum. Centra die niet langer de lageras vertegenwoordigen, produceren een kaart die niet kan worden gecorrigeerd tot een functionerende schacht.
- Druk op een station in plaats van op het hoogste punt. De maximale doorbuiging ligt doorgaans tussen sondestations; Zoek het voordat u het laadt.
- Laadtanden of geharde spieën. De ramkracht hoort bij gewone assecties; tanden vervormen permanent en onzichtbaar volgens de TIR-kaart.
- Op jacht naar twist met enkelvlakpersen. Gecombineerde buig-en-draaibewegingen hebben een geplande volgorde nodig, geen herhaling van dezelfde slag.
- Ik vertrouw alleen op de post-press-lezing. Resterende stress herverdeelt; de vrijgavecontrole hoort bij het eindslijpen, en daarna het veldresultaat.
Het scheiden van buiging en draaiing voordat u aan een reeks begint
De onderzoekskaart bepaalt niet alleen of er gecorrigeerd moet worden, maar ook in welke volgorde. Drie diagnostische handtekeningen bestrijken de meeste tandwielassen:
- Eenvoudige boog: afbuigingsgrootheden stijgen en dalen langs de lengte met een consistente klokhoek. Eén druk op het in kaart gebrachte hoogtepunt, terugspringen geleerd, gedaan – het gemakkelijkste geval en de enige handmatige oefening werkt goed.
- Tweevlaks of S-bocht: de klokhoek draait over de lengte. Er zijn achtereenvolgens twee correcties gepland, elk geverifieerd op een nieuwe kaart; het corrigeren van de grotere bocht eerst vereenvoudigt meestal de tweede.
- Buig met draai: hoekige kenmerken — splines, spiebanen, versnellingsfase ten opzichte van tappen - geef de torsieverplaatsing bovenop de boeg aan. Alleen drukken behandelt de bocht en laat de twist achterwege; twistcorrectie is een andere bewerking met zijn eigen validatie, en door het tegendeel te doen, ontstaan schachten die TIR passeren en niet faseren.
Automatische machines maken de eerste twee gevallen routine: de controller past op de gemeten stations, berekent de perspositie, overslag en steunafstand, en sluit de lus binnen twee of drie cycli. De twistcase blijft degene die een serieuze procesdefinitie scheidt van een pers met software, en het is precies zo dat de vijf openingsvragen zijn ontworpen om vroeg te vangen – voordat de schacht zijn correctiebudget heeft verbruikt bij slagen die op de verkeerde modus zijn gericht.
Wat een serieus onderzoek inhoudt
Er wordt een richtmachine of cel voor tandwielassen gespecificeerd: de tekening met referentieschema en TIR-limieten per sectie; materiaal- en warmtebehandelingstoestand op het correctiepunt; tandwielgegevens — module, spiraalhoek, hardheid - dus de uitsluitingen van lading zijn expliciet; de stroomvervormingsverdeling op het meetstation; monsteronderdelen over het afwijkingsbereik; eisen op het gebied van cyclustijd en traceerbaarheid; en het herwerklimietbeleid. Met die input komt het ondersteunings-en-onderzoeksplan tot stand, perskrachtklasse en springback-leerstrategie volgen direct, en het station kan worden gevalideerd op basis van onderdelen in plaats van op basis van beloften.
Every gear shaft straightening project eventually hits the same two questions – de selection guide for shaft, tube and profile work en de straightening machine cost breakdown answer them before your supplier meeting does.