
Oplossingen voor het rechttrekken van olieboorpijpen
Olieboorpijp is de kernuitrusting voor olieboringen, en de rechtheid en coaxialiteit ervan hebben rechtstreeks invloed op de boorefficiëntie en veiligheid. Onze richtoplossing maakt gebruik van grootschalige intelligente richtapparatuur uitgerust met een uiterst nauwkeurig lasermeetsysteem om ervoor te zorgen dat de richtnauwkeurigheid en coaxialiteit van alle soorten olieboorpijpen voldoen aan de vereisten van API-normen, wat de levensduur van boorgereedschappen en de boorefficiëntie aanzienlijk verbetert.
Toepassing van olieboorpijp

Standaard boorpijp
Standaard boorpijpen zijn het meest gebruikte boorgereedschap bij olieboringen en moeten een uitstekende coaxialiteit en rechtheid garanderen om de boorefficiëntie te verbeteren..
Sollicitatie:
- API standaard boorpijp
- diep-putboringsstaaf
- Directionele putboorpaal
- Horizontale putboorpaal
Technische parameters:
- Coaxialiteit: ≤0,08 mm/m
- Rechtheid: ≤0,2 mm/m
- Rondheid: ≤0,1 mm
- Productie-efficiëntie: 15-20 stuks/uur
Speciale boorpijp
Speciale boorpijpen worden gebruikt in speciale geologische omstandigheden en complexe werkomgevingen, die hogere materiaaleigenschappen en verwerkingsprecisie vereisen.
Sollicitatie:
- ultradiepe putboringen
- Zwavelhoudende O-put
- Boren van putten onder hoge druk
- Boren in harde vloeren
Technische parameters:
- Coaxialiteit: ≤0,05 mm/m
- Rechtheid: ≤0,15 mm/m
- Rondheid: ≤0,1 mm
- Productie-efficiëntie: 10-15 stuks/uur

Gereedschapsverbindingsbochten en het rechttrekken van hele buizen
De gereedschapsverbindingen aan elk uiteinde van een boorpijp zijn door wrijving gelast, dikwandige gesmede secties die de API-verbindingen dragen - het stijfste deel van een toch al stijve constructie. In de praktijk buigen ze vrijwel nooit alleen: wanneer inspectievlaggen uitlopen of buigen bij een gereedschapsverbinding, de werkelijke kromming bevindt zich meestal in het pijplichaam nabij de lasovergang of in het grensvlak tussen lichaam en verbinding, en de correctie wordt uitgevoerd op de hele buis met de verbindingen op hun plaats. Het rechttrekken van een gereedschapsverbinding in de zin van de werkplaats betekent dus het richten van de hele pijp, gemeten bij de gewrichten.
Dat meetpunt is van belang. Bij de aansluiting wordt een rechtgetrokken boorbuis geaccepteerd: de slingering tussen de as van de verbindingsdraad en de as van het pijplichaam is wat in de string loopt, het inspectiepunt is dus het gewricht, zelfs als de pers enkele meters verderop op het lichaam inwerkt. De correctieroute volgt de press-versus-roll-logica die wordt uitgelegd in onze druk rechttrekken versus rollen rechttrekken vergelijking, waarbij draadbeschermers vóór elk contact zijn geïnstalleerd en de steunafstand is ingesteld op basis van de gemeten bochtkaart in plaats van op basis van de pijplengtegewoonten.
Volgorde is de andere helft van het verhaal. Aannemers voor olieveldinspectie beschrijven reconditioneringsstromen waarbij het rechttrekken op de eerste plaats komt, vóór het reinigen en de daaropvolgende wanddikte, drift- en scheuronderzoeken – de geometrie moet worden hersteld voordat deze inspecties betekenisvolle resultaten opleveren (gerapporteerde servicevolgordebeschrijvingen van aanbieders van boorpijpreconditionering). Voor de zwaardere BHA-leden onder de pijp, correctielogica escaleert in krachtklasse: zie onze boorkraag rechttrekken En zwaar gewicht boorpijp rechttrekken pagina's voor de overgangszone- en halsbandfamilies.
Twee praktische regels zorgen ervoor dat het rechttrekken van gereedschapsverbindingen geen problemen oplevert. Eerst, bescherm eerst de verbindingen: Draadbeschermers blijven zitten tijdens het meten en persen, en geen steun, rol of klem ooit op een schouder rust, schroefdraad of roterende schouderafdichting: de verbinding is het meest waardevolle en minst herstelbare kenmerk van de buis. Seconde, behandel de wrijvingslaszone als een afzonderlijk inspectie-item: een bocht geconcentreerd nabij de las zou aanleiding moeten geven tot scheurinspectie van het overgangsgebied vóór elke perscyclus, omdat die zone zowel restspanningen van de las als de sectieverandering met zich meebrengt die de dienstbuiging concentreert. Een buis die een rechtheidscontrole doorstaat maar een beschadigde verbinding of een niet-geïnspecteerde lasafwijking vertoont, is niet gereviseerd; het is alleen moeilijker gemaakt om af te keuren.
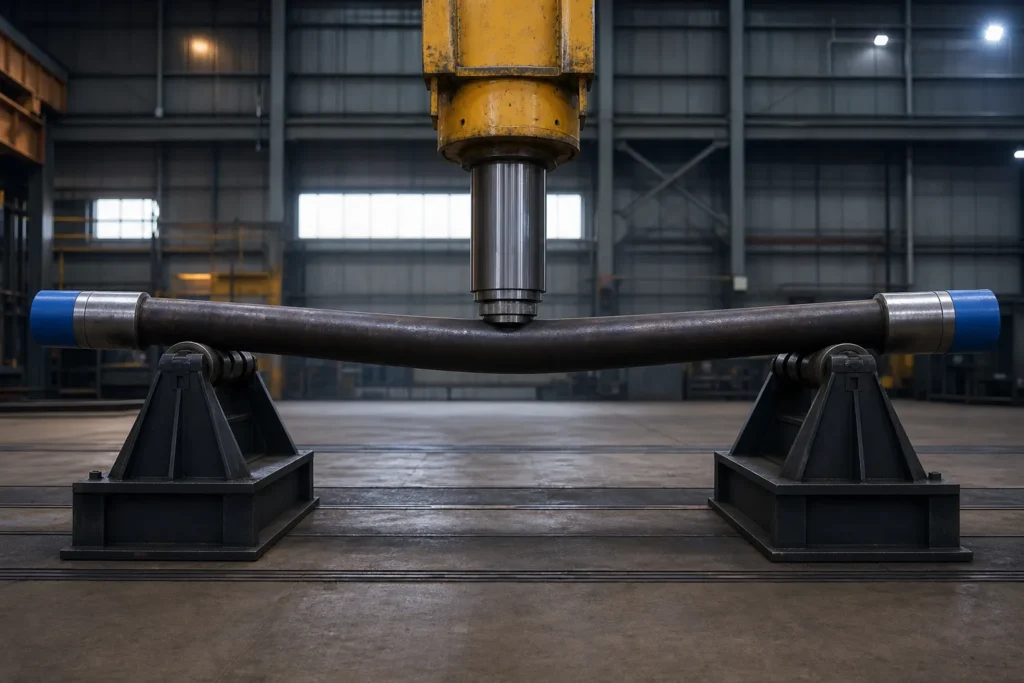
Een gedraaide pijp is geen gebogen pijp: het oordeel over de twist-off
Boorpijp accumuleert twee verschillende soorten geometrische schade, en slechts één ervan hoort op een pers. A kromming is een afwijking in een enkel vlak: de buis leest recht vanuit twee loodrechte gezichtspunten en is gebogen vanuit de andere. A twist is een permanente hoekverplaatsing rond de eigen as van de buis: teken een lengtelijn langs een gedraaide verbinding en de lijn roteert terwijl deze zich voortbeweegt - één dwarsdoorsnede is permanent tegen zijn buren geroteerd. Het onderscheid is van belang omdat de twee aandoeningen voortkomen uit verschillende gebeurtenissen en verschillende schade achterlaten.
Permanente draaiing is meestal een ongevalrecord: twist-off-evenementen, waar de opgeslagen torsie-energie van de snaar vrijkomt bij het scheiden en de pijp verder dan meegeeft, plus vastzittende pijp-back-offs en het aanhoudende koppel van directioneel werk. Tegen de tijd dat de draai zichtbaar is, de aangetaste lengte is bij torsie al voorbij de rekgrens belast - een metallurgisch feit, geen geometrieprobleem: geen enkele perscyclus spoelt het af, en het koud terugdraaien van het gedeelte zou een tweede plastic episode bovenop de eerste toevoegen.
Dit is de reden waarom druk op rechttrekken, als een proces, wijst de baan af. Een richtpers legt een gecontroleerde buiging in één vlak over elkaar heen; Draaicorrectie zou in plaats daarvan een gecontroleerd koppel rond de as over de gedraaide lengte vereisen – een andere machine en laadmodus – terwijl de vloeigeschiedenis die de draai veroorzaakte hoe dan ook in het staal blijft zitten. Het vonnis dat wel van toepassing is, loopt:
- Kwantificeer eerst de twist. Markeer of meet de hoekreferentie langs het gewricht (hoeveel graden over welke lengte) voordat u een beslissing neemt, dezelfde maatregel-eerst-discipline die het buigen regelt.
- Behandel zichtbare permanente twist als een materiële vlag. Het markeert een lengte die al een keer in gebruik heeft opgeleverd – een voorwaarde om door de keuringsnorm te kunnen beoordelen, geen vorm om te corrigeren.
- Controleer specifiek de aansluitingen. Een gewricht dat verdraaid is, concentreert de gevolgen bij de roterende schouderverbindingen, waar make-upreferentie en schouderafdichting onafhankelijk van het lichaam in gevaar komen - schade die leidt tot beslissingen over herbewerking of vervanging, niet aan de pers.
- Routeer het oordeel naar de keuringsnorm. Of een gedraaide verbinding wordt gedegradeerd, beperkt of afgekeurd wordt besloten op grond van de heersende inspectiepraktijk voor boorsteelelementen – het raamwerk dat in onze handleiding in kaart is gebracht Overzicht van API-rechtheidsnormen - niet in de winkel.
De praktische consequentie voor het reconditioneren van de stroom: twist wordt afgeschermd bij inkomende inspectie, voordat de joint ooit op de perstijd staat. Die sequencing – classificeren, corrigeer dan alleen wat classificatie vrijgeeft – is het organiserende principe van onze workflow voor het reconditioneren van boorpijpen artikel. Een winkel die na het rechttrekken een twist ontdekt, heeft perstijd verspild aan een joint die nooit in aanmerking kwam.
Eén grensgeval verdient eerlijkheid: een gewricht kan zowel een bocht als een lichte restdraaiing dragen, en de bocht alleen is legitiem corrigeerbaar. Corrigeer alleen wat de meting definieert: vlak-voor-vlak buigcorrectie op het referentiepunt van de verbindingsas, met de wending gedocumenteerd en doorgestuurd naar het inspectiebesluit - nooit “verbeterd” door harder te drukken in een diagonaal vlak.
De RSC-draadas is het rechtheidsgegeven
Vraag waar de rechtheid van een boorpijpverbinding wordt gemeten en het verkeerde antwoord is het meest voorkomende antwoord: het buitenoppervlak van de buis. Een krijtlijn langs de buitendiameter kan recht worden gelezen terwijl de verbinding nog steeds uitloopt in de snaar, en een verbinding met een zichtbare lichaamsboog kan kloppen – omdat de functionele as van de pijp niet de huid is. Het is de as die tot stand wordt gebracht door de roterende schouderverbindingen aan beide uiteinden. De RSC-draadas is het referentiepunt waar de snaar feitelijk om draait, en elke richtmeting die er toe doet, wordt ertegen uitgevoerd.
De redenering is mechanisch. In dienst, de positie van de verbinding in de boorkolom wordt volledig bepaald door de twee verbindingen: schouders zit, draden grijpen in, en de as van het volgende gewricht gaat verder vanaf de verbindingsas, niet vanaf de buitendiameter van het middenlichaam. Hoe de rig ervaart “kromme pijp” is de excentriciteit tussen die verbindingsassen en de buis ertussen. Een lichaamsrichtbeweging, beoordeeld op oppervlaktelijnen, kan die excentriciteit onaangeroerd laten - de buis ziet er beter uit en de snaar trilt precies als voorheen.
De meetpraktijk volgt het nulpunt:
- Simuleer de draadas aan beide uiteinden. Op schroefdraad gemonteerde houders, expanderende doornen of precisiecentrering in de verbindingsboring staan in voor de as die de schroefdraden bepalen, en de slingering wordt afgelezen van het buislichaam tegen die gesimuleerde as.
- Of draai de referentie om. Met de verbinding ondersteund op de verbindingsreferentievlakken, de lichaamsslingering wordt direct langs de buis gemeten; de ondersteuningsgeometrie vervangt de assen als deze niet beschikbaar zijn, tegen een bepaalde prijs in de nauwkeurigheid van de installatie.
- Lees op gedefinieerde stations, niet op de slechtst uitziende plek. Een rondloopprofiel langs de carrosserie – de meerpuntslogica beschreven in onze meerpunts asmeting artikel – is wat draait “het ziet er recht uit” in een getal dat de certificering kan dragen.
De wereld van verbindingsinspectie onderhoudt al een volwassen ijkecosysteem voor RSC-geometrie - draad met één element en meetpraktijk voor tapsheid, leiding en vorm – en het rechttrekken van acceptatie moeten worden opgevat als een tak van diezelfde, door verbindingen gedefinieerde metrologie. De meters certificeren de verbinding; de slingercontrole certificeert de carrosserie ten opzichte van de as van de verbinding; samen beantwoorden ze de enige vraag die de string stelt: Loopt dit gewricht rond de as die de schroefdraad definieert??
Op de pers, het gegeven heeft twee operationele consequenties. Steunen en drukpunten zijn zo gekozen dat de correctie op het lichaam inwerkt zonder ooit een verbinding te belasten, en de verificatie na de correctie wordt uitgevoerd op het referentiepunt van de verbindingsas voordat de verbinding wordt vrijgegeven - acceptatie op de werkvloer en acceptatie op stringniveau blijven dezelfde meting, zoals beschreven voor buisreparatiewerkzaamheden in onze workflow voor het reconditioneren van boorpijpen. Een rechtrichtrecord dat de lichaamsslingering laat zien, gemeten ten opzichte van de RSC-as, is het record dat een hercertificeringsbestand kan verdedigen; alles gemeten aan een oppervlaktelijn is geometriedocumentatie, niet acceptatie.
Oplossing voor het rechttrekken van olieboorpijpen Procesvideo
Producteigenschappen voor het rechttrekken van olieboorpijpen
- Om de testnauwkeurigheid te garanderen, gebruik een uiterst nauwkeurige verplaatsingssensor tijdens het construeren en verwerken van testopstellingen.
- Uitgerust met een zeer nauwkeurig laadsysteem voor positiecontrole om de uitlijningsnauwkeurigheid te verbeteren.
- Coördineren en aansturen van de verschillende componenten om het richtproces te verkorten.
- Perfecte alarminformatie over abnormale situaties om het onderhoud van de apparatuur te vergemakkelijken.
- heeft een 16g-geheugenkaart om verwerkingsinformatie op te slaan, gereserveerde communicatieverbinding met de hostcomputer.
- Snelwisselgereedschap en armaturen, geparametriseerde aanpassing en omschakeling, geautomatiseerde gereedschapsconfiguratie.


