
鉄道の車軸は、大きな断面変化を伴う安全性が重要な鍛造部品です, 車椅子, ベアリングジャーナル, 肩, フィレットとオプションのギアまたはブレーキ ディスク シート. 矯正作業は鍛造品がまだ熱いうちに行うことができます, 熱処理後, 荒加工中または機能面の仕上げ後. 各段階で、データム品質の異なる組み合わせが作成されます。, 物質的な反応, 表面リスクと検査責任.
したがって、信頼性の高い鉄道車軸矯正ソリューションは、プレストン数ではなくプロセス段階から始まります。. プロジェクトではアクスル ファミリを定義する必要があります, 温度条件, 許可された修正ゾーン, 重量部品の取り扱い, 測定基準, リリースされた部品の受け入れと、アクスルの矯正とその後のホイールセットの組み立てとの境界.
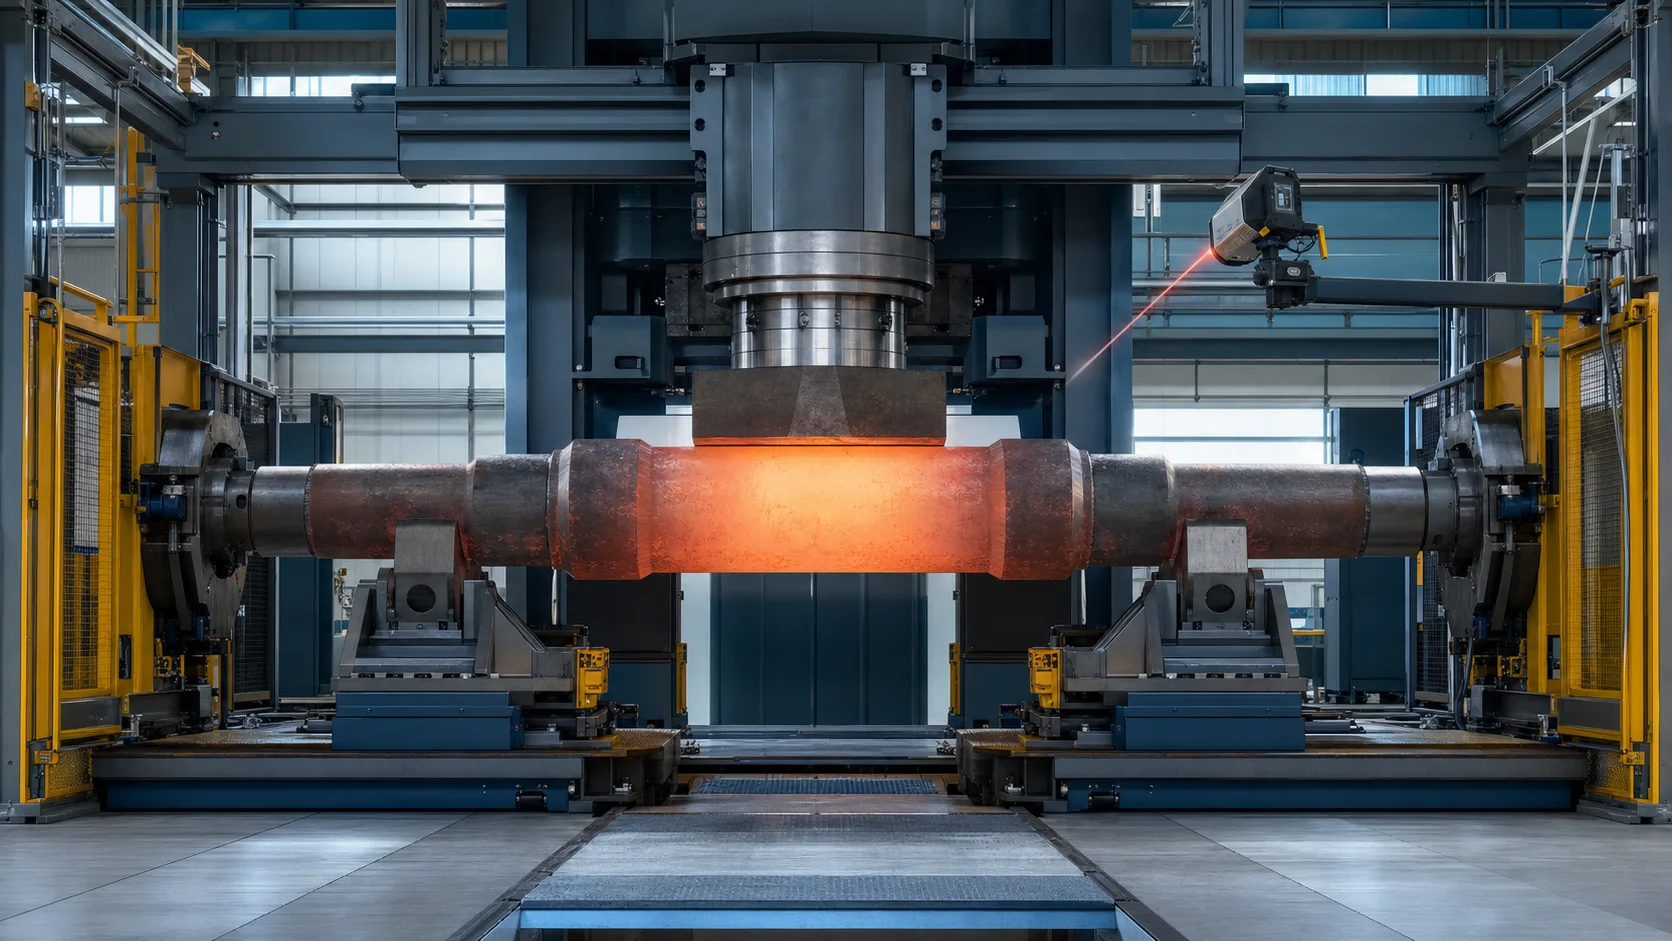
これはエンジニアリングの概念図です, 顧客現場の写真ではありません. 実際のアクスル形状, 温度ウィンドウ, プレス能力, レイアウトとツールの取り扱いには図面と代表的なサンプルテストが必要です.
鉄道の車軸矯正は輪軸のプレスではない
アクスルという用語, 初期のお問い合わせでは、アクスル シャフトとホイールセットが混在していることがよくあります, しかし、それらはさまざまなワークピースやプロセスについて説明しています.
| ワークまたはプロセス | 主なタスク | 矯正範囲 |
|---|---|---|
| 裸の鉄道車軸 | ホイールを組み立てる前に曲げや軸の関係を修正する | このページ |
| 組み立てられたホイールセット | ホイール, ブレーキディスク, ギアまたはベアリングはすでに取り付けられています | 個別のアセンブリ状態のリスクとデータムのレビューが必要 |
| ホイールセットのプレス | 車輪の取り付けまたは取り外し, 干渉を制御し、力と距離を記録するディスクとギア | 矯正プロセスではありません |
| 自動車用アクスルシャフト | スプラインを備えた小型車両駆動系コンポーネント, フランジまたはギアの特徴 | 専用のサービスでカバーされます 自動車用アクスルシャフト矯正ソリューション |
| ホイールセットのバランス調整または走行テスト | 組み立てられた回転システムの質量分布または機能的動作を評価します。 | アクスル矯正に代わるものではない |
MAE は、鋳造/鍛造部品の矯正中のホイールセット シャフトを、組み立てに使用されるホイールセット プレスから分離します. その区別は不可欠です: 裸の鍛造品を修正するように設計された機械は、自動的にホイールをプレスしたり、組み立てられたホイールセットを修正したりすることはできません。.
鉄道車軸ファミリーを定義する
見積書では完全な部品ファミリーを特定する必要があります, 最大長さと直径だけでなく. 関連するバリアントには次のものがあります。:
- 動力付きまたは非動力のアクスル;
- 中実車軸と部分的または完全な長手方向ボアを備えた車軸;
- インナーベアリングとアウターベアリングのレイアウト;
- シンプルな貨物車軸と複数座席の高速車軸;
- ホイールシートとギア, ブレーキディスクまたはその他の機能シート;
- 端が不規則な粗鍛造品と、中心穴が完成した機械加工された車軸;
- コーティングされた, 圧延または高周波焼き入れのバリエーション;
- 異なる鋼種, 熱処理ルートと硬さ条件;
- 新品のアクスルとメンテナンス部品の比較, 準拠仕様により修正が許可されている場合.
GHH-BONATRANS はソリッドをリストします, 中空, 動力を与えられた, 非電源, インナーベアリング, マルチシート, コーティングおよび高周波焼き入れを施したアクスル ファミリ. これらの変化により剛性が変化します, 安全な接触面, 信号の解釈と許容される補正エンベロープ. それらは 1 つの普遍的なレシピで表すことはできません.
機器を選択する前に製造段階を凍結する
鍛造後, 曲がる前に
車軸には目盛が付いている場合があります, 不規則な端, 高温および不完全なデータム面. ガルダビニは、鍛造直後および旋回前の自動鉄道車軸矯正について説明しています。, 不規則な端部用のマニピュレーター付き, 高温保護, 温度測定とスケールからの保護. この段階では, 解決策は熱間鍛造プロセスセルです, 精密最終検査機ではありません.
熱処理後
熱処理により、曲げや残留応力が導入または再分配される可能性があります. アクスルはよりクールでより立体的に定義されています, しかし、材料の強度, 硬度, 修正前に表面の状態と亀裂のリスクを把握する必要がある. 後の加工代がまだ残っている可能性があります.
荒加工後
センターホール, ジャーナルとシート トラックは、より安定した測定基準を提供できるようになりました。. 残りの在庫は最終表面を保護することができます, プロジェクトでは、仕上げ加工前にアクスル本体を将来の機能軸に関連付けることができます。.
仕上げ加工後
ベアリングジャーナル, 車椅子, フィレットとセンター穴は完成した機能フィーチャーです. ツーリングコンタクト, インデント, 引っかき傷や局所的なストレスが重大になる. 矯正限界には通常、より厳格な管理と承認された矯正後の検査ルートが必要です.
コーティング後, 表面圧延または局部硬化
修正ルートは表面処理仕様を尊重する必要があります. コーティング後の矯正は安全であるとは考えられません, 材料およびプロセスの承認なしでの圧延または高周波焼入れの強化.
| ステージ | 一般的なデータムの入手可能性 | 主要プロセスのリスク | 必要なプロジェクトの決定 |
|---|---|---|---|
| 熱間鍛造 | 不規則な本体と端 | 温度変化, 規模, 取り扱いと精度が制限されたデータム | 温度ウィンドウ, ホットコンタクトツーリングと下流側の加工代 |
| 熱処理ブランク | より安定したボディ, 未完成の機能 | より高い強度, 残留応力と亀裂のリスク | 資料封筒, 検査と許容塑性ひずみ |
| 粗加工済み | 中心と円筒形のトラックが存在する可能性があります | プロセスストックは最終的な機能的動作を隠す可能性がある | 基準軸, 在庫許容値と次の加工オペレーション |
| 仕上げ機械加工 | 機能的なジャーナルと座席が利用可能 | 表面の損傷, 局所降伏とデータムの過剰拘束 | 保護された連絡先, 最終測定とNDT/表面チェック |
ホット矯正 vs コールド矯正
ホット補正とコールド補正は、利便性だけを目的として選択された互換性のある動作モードではありません。.
| 決定要因 | ホット矯正 | 冷間矯正 |
|---|---|---|
| 典型的な位置 | 鍛造直後, 曲がる前に | 冷却後, 熱処理または機械加工 |
| ワークの状態 | スケーリング済み, 熱膨張する, おそらく端が不規則になる | より明確な円筒形の特徴により寸法安定性が向上 |
| 物質的な反応 | 承認されたプロセスウィンドウ内で高温可塑性を利用 | 検証された力が必要です, 変位とスプリングバックのエンベロープ |
| 測定の優先順位 | 温度, 総形状と下流在庫許容量 | リリース軸, 振れと同軸度の関係と機能データ |
| ツールの優先順位 | 耐熱性, スケール許容誤差と堅牢なマニピュレータ | 表面保護, 半径付き接触とデータムの再現性 |
| 許容境界 | 中間鍛造形状; 後の操作では再測定が必要です | 最終承認に近づく可能性があります, プロセス段階に応じて |
Galdabini 氏は、熱間矯正は鍛造後の材料の可塑性を利用できると述べています。. これはプロセスの概念をサポートします, しかし、それは普遍的な温度や力を定義するものではありません. 許容可能な窓は車軸の材質からのものでなければなりません, 鍛造・熱処理ルート, 冶金学的承認と代表的な試験.
図面上の「ストレート」の意味を定義する
1 つの振れ値では車軸全体を説明することはできません. 制御される特性には次のものが含まれます。:
- 指定された円筒面または導出された正中線の真直度;
- ベアリングジャーナルのラジアル振れ, 車椅子, ギアシートまたはブレーキディスクシート;
- 分離された機能シート間の同軸度または軸関係;
- 中心穴または別の製造軸との関係;
- 個々のシートの真円度と円筒度;
- 肩の位置, 面振れと遷移ジオメトリ;
- 該当する場合、長手方向の穴の位置または壁の分布;
- 表面状態, 硬さと許容残留応力の基準;
- 磁性粒子, 超音波またはその他の検査要件;
- 組み立て後のホイールセットレベルのジオメトリ, これは別の小切手のままです.
フォームを明確に区別するために, 軸と回転の表示, を使用してください シャフトの真直度 vs 振れ vs TIRガイド. 鉄道の車軸図面と該当する鉄道の仕様は、引き続き受入権限を持ちます。.
データム階層を確立する
ソリューションでは少なくとも 5 つの参照を区別する必要があります:
- 公差を定義する図面データム;
- 機械加工で使用されるセンター穴またはプロセスセンター;
- 矯正機で使用される物理的なサポートと回転装置;
- 測定された軸を再構築するために使用されるセンサー トラック;
- 最終的な相関関係に使用される顧客のゲージまたはホイールセットアセンブリリファレンス.
これらの参照は関連している可能性があります, しかし、それらは自動的に等価になるわけではありません. 安定した支持面により、機能的なホイールシートの軸とは無関係ながら、測定を再現可能にすることができます。. 逆に, 中心穴は製造上の参考にはなりますが、損傷する可能性があります。, 未完成、または最終基準として指定されていない.
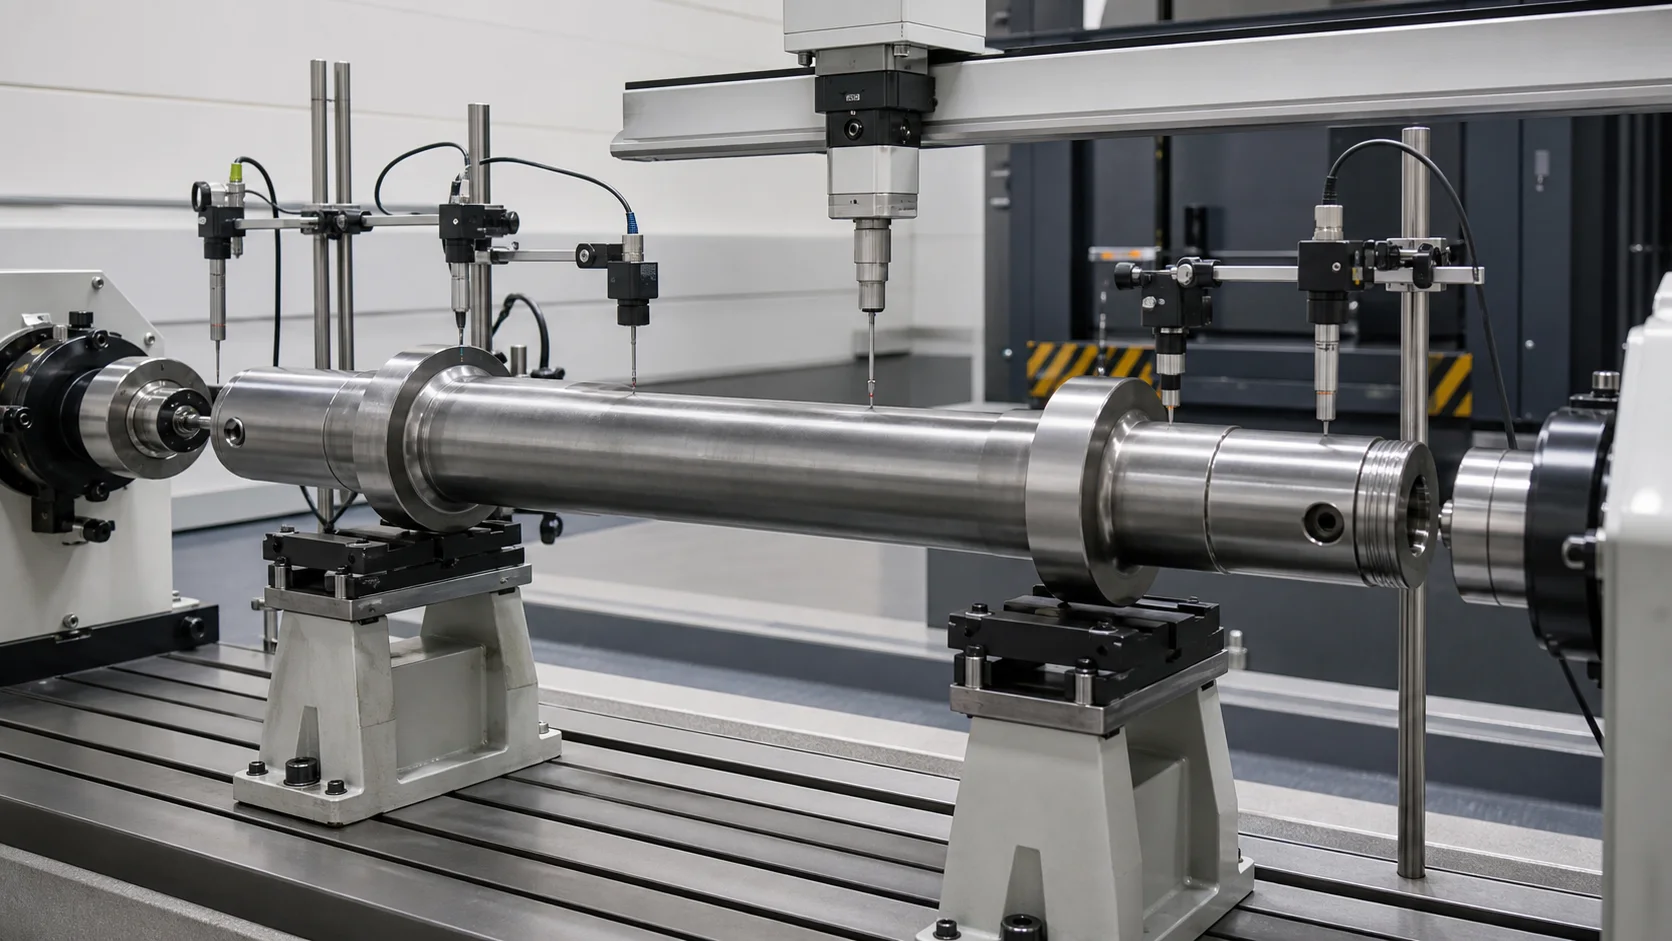
このエンジニアリングコンセプトの図は、ベアアクスル上の複数の測定トラックを示しています. センサーの数は規定されていません, 各軸の接触方法またはデータムの選択.
| 測定トラック | 可能な出力 | 主な解釈リスク |
|---|---|---|
| アクスル本体 | グローバルベンドカーブ | 規模, テーパーまたはストックの変動が曲がりとして現れる場合があります |
| ベアリングジャーナル | ジャーナル振れと軸の関係 | ローカルフォームエラーにより、単一プローブの結果が歪む可能性があります |
| 車椅子 | ホイールシートの軸と振れ | 仕上げ面には保護された接触または非接触センシングが必要です |
| ギアまたはブレーキディスクシート | 追加の機能軸関係 | 機能数と中断には正しいマスキングが必要 |
| センターホール | 加工軸相関 | 中心条件は図面データムを表していない可能性があります |
| 縦穴 | 内径と外軸の関係 | 別の内部測定または検査方法が必要 |
の 段付きシャフト測定データム選択ガイド データムの描画方法を説明します, レシピをプログラミングする前に、マシンサポートとセンサートラックを分離する必要があります.
リリースされたアクスルを測定する, ロードされた形状だけではない
重い車軸はそれ自体の質量でたわみます, サポート反応と測定力. 観察される曲線はサポート間隔によって変化します, 回転角度と温度. したがって、読み込まれたプレスの読み取り値は、最終的にリリースされた形状を証明することはできません。.
測定計画では次のことを定義する必要があります。:
- サポート座標, コンタクトの幅と高さ;
- 車軸の向きと回転順序;
- 温度条件と安定化ルール;
- サグ処理または顧客相関法;
- センサー力, 範囲, 解像度と機能マスク;
- 軸方向ステーションの数と位置;
- 複数の角度位置の評価;
- 毎回の補正後のリリース状態の測定;
- 最終ゲージまたは独立した検査の相関関係.
コントロールは、ローカルな真円度または表面信号をグローバルな曲がりから分離する必要があります。. さもないと, 矯正では修復できない局所的な特徴に応じて、大幅な補正を適用する場合があります。.
安全な報道とサポートのマップを構築する
車軸図面は、承認された基準に従って機械座標に変換する必要があります。, 接触が制限されている領域および禁止されている領域.
典型的な保護ゾーン
- ベアリングジャーナルとシール面;
- ホイールシートのエッジと仕上げられた干渉面;
- ギアおよびブレーキディスクシート;
- フィレ, ショルダーとセクションの移行;
- 中心穴とねじ端の特徴;
- 油穴, 穴, コーティングと識別マーク;
- 承認されていない限り、局所的に硬化または強化された領域;
- 既知の兆候または欠陥の場所.
ツーリングの原則
- 承認された直径に適合する、半径の広い靴とサドルを使用してください。;
- ショルダーまたはテーパーでのエッジ荷重を防止します;
- 曲げ方法で必要な長手方向の動きを制御できるようにする;
- 接触圧力を検証された表面限界内に維持する;
- ラムの位置だけに依存するのではなく、力と変位を監視します;
- アクスル ファミリまたは方向が間違っている場合、レシピの選択を防止します;
- 各バッチの前に工具の清浄度および埋め込まれたスケールを検査します.
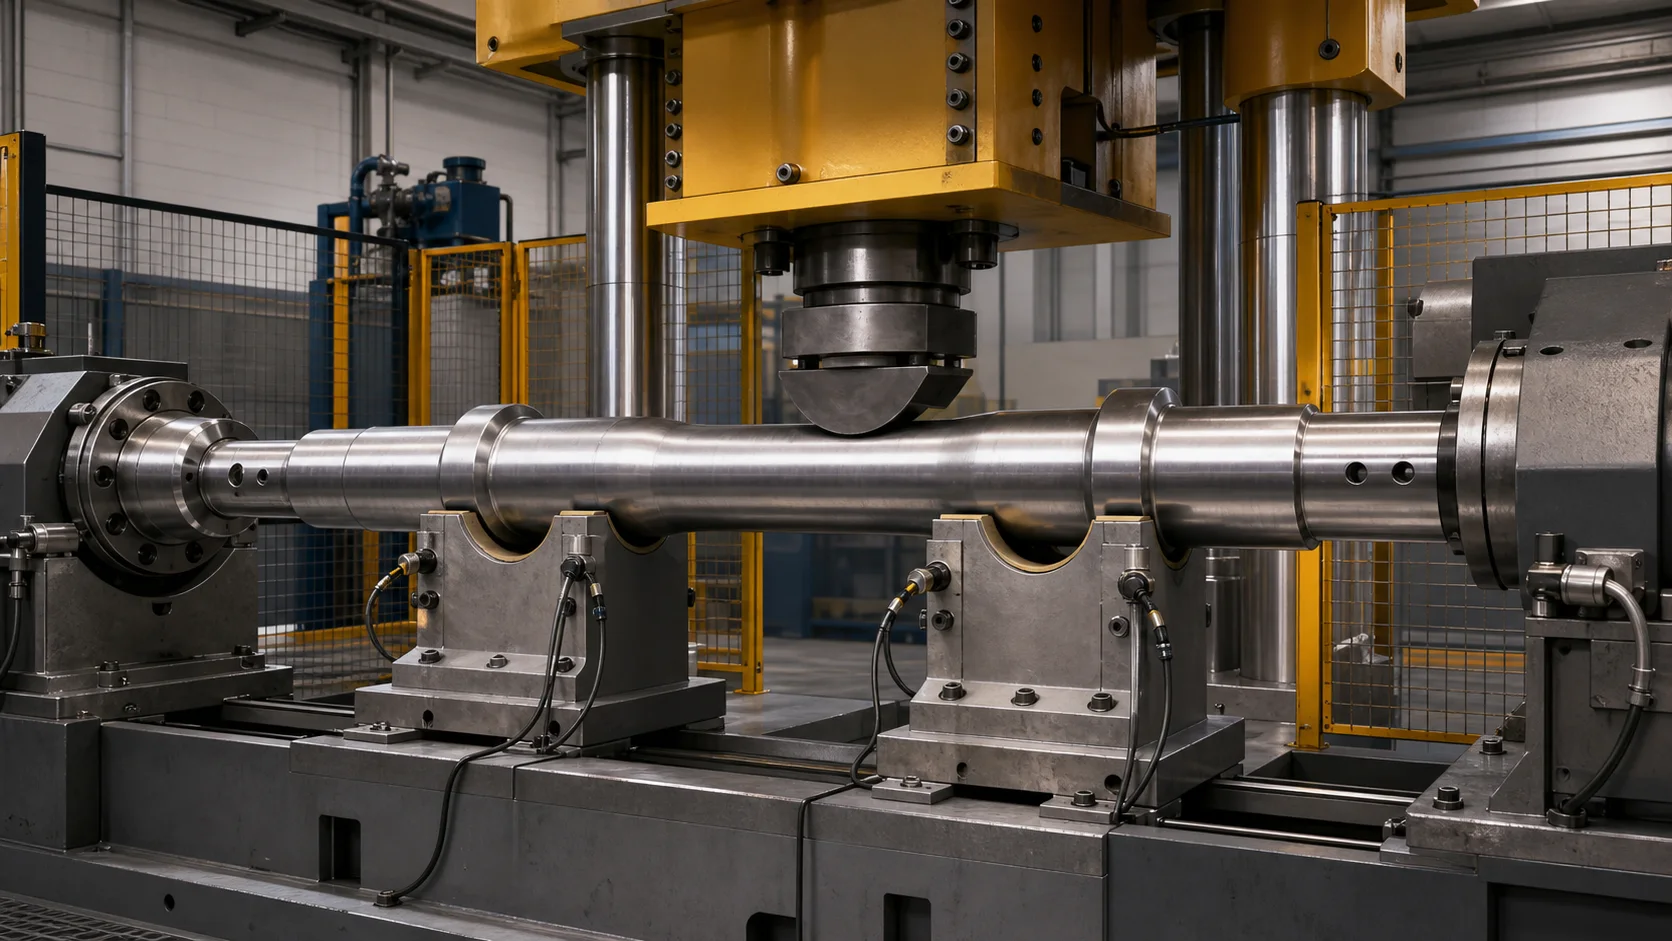
この概念図は、承認された円筒形ゾーンの修正を示しています. 実際のサポート数, スパン, 靴の半径, 力の限界と許容される修正方向はサンプルテストによって確立する必要があります.
温度, スケールと熱膨張
温度は機械の保護だけの問題ではありません. 寸法に影響します, 物質的な反応, 摩擦, センサーの動作と測定された偏差の意味.
ホットプロセス用, セルは定義する必要があります:
- 入力温度と最低補正温度;
- 温度はどこでどのように測定されるか;
- 車軸に沿っておよびその周囲で許容される温度変化;
- 車軸が窓の外で冷えたときの補正カットオフと処理;
- スケールの除去またはサポートとツールの下のスケールの公差;
- センサー用熱シールド, ケーブル, 警備員とオペレーター;
- 落下スケールの保護と回収;
- 鍛造間の移行時間, 測定, 修正と下流の操作.
冷間または仕上げ加工プロセス用, ソリューションでは、測定の安定化を定義し、相関なしに温かい部品が冷たいマスターに対して受け入れられるのを防ぐ必要があります。.
重量部品の取り扱いはプロセスの一部です
鉄道の車軸は通常の手で装填されるシャフトとして扱うことはできません. 読み込み, 回転, 翻訳と荷降ろしは安全性に影響を与えます, 表面状態とデータム再現性.
Galdabini は、不規則な鍛造端とオプションのチェーン/フォーク ローディング システム用の特定のマニピュレーターについて説明します。. MAE は同様に、ホイールセットのシャフトを厳しい環境で扱われる鍛造部品として特定しています. 譲渡可能なプロジェクトの要件には次のものがあります。:
- ロード前の部品の識別;
- あらゆるアクスルバリエーションで承認されたリフティングポイントとサポートポイント;
- 実際の質量と重心に合わせたサイズの同期マニピュレーターまたはコンベア;
- 完成したシートを引きずることなく回転を制御;
- 着座状態とクランプ状態を確実に検出;
- 貯蔵エネルギーおよび部品落下の危険に対する立ち入り禁止区域;
- 規模, オイルと切りくずの管理;
- 停電時の回復ロジック, センサーの故障または補正の中断;
- 不適合部品の安全な取り外し.
ホットラインでは、ハンドリング時間とアクスル温度損失を合わせて考慮する必要があります. 機械的に機能するプレスであっても、トランスファーと割出しによって鍛造品が承認された温度範囲を離れることができる場合、プロセスに失敗する可能性があります。.
閉ループ矯正シーケンスを使用する
1. 車軸を特定する
検証済みのレシピを部品番号からロードします, 図面の修正, プロセス段階, 材質/熱処理状態とアクスルファミリー.
2. 前提条件の検証
温度を確認する, 表面状態, スケールレベル, 機能の完成, 方向を確認し、車軸が必要なすべての上流ゲートを通過していることを確認します。.
3. 承認されたゾーンへのロード
定義されたリフティング ポイントとサポート ポイントを使用する. 着座を確認し、汚染された工具の上で仕上げ面が滑るのを防ぎます。.
4. 初期形状を測定する
レシピに従って車軸を回転またはスキャンします. 関連するボディまたは機能軸を再構築し、トランジションをマスクします。, 穴や不規則な特徴.
5. 修正可能な曲げを他のエラーから分離する
信号がローカル フォーム エラーを示している場合は、拒否するか個別にルーティングします。, 損傷したセンター, 表面欠陥, 間違った加工在庫, 過度の楕円性または修正不可能なフィーチャ関係.
6. 安全な補正位置の選択
サポート期間を選択してください, 承認された地図からの修正方向とプレスゾーン. 温度を適用する, 力, 変位と補正回数の制限.
7. 制御された過曲げを適用する
材料の応答とスプリングバックに検証済みのモデルを使用する. ストローク全体を通して力と変位を記録し、異常な兆候があれば停止します.
8. 完全にリリースして再測定
結果を判定する前に補正荷重を除去してください. 1 つの修正により別のステーションまたは軸の関係が変更される可能性があるため、すべての制御トラックを再チェックします。.
9. アクスルを点検する
必要な表面を実行します, 車軸図面に基づく寸法検査と非破壊検査, 工程仕様と修正履歴.
10. 記録とアンロード
車軸の ID を保存する, レシピの改訂, 温度, 前後のマップ, 補正座標, 力-変位曲線, トレーサビリティが必要な場合のアラームと最終処分.
自動の定義, 半自動および手動スコープ
| モード | いつに適していますか | 必要なコントロール |
|---|---|---|
| 自動 | 安定したアクスルファミリー, 再現可能な上流条件と定義された生産フロー | 部品ID, 自動測定, レシピ管理されたツール, 修正限界とトレーサビリティ |
| 半自動 | 複数のバリエーション、または再現可能な測定によるオペレータ支援による取り扱い | ガイド付きセットアップ, インターロック, レシピの許可と独立したリリース測定 |
| 手動プレス | 発達, 許可されている場合は修理または少量の作業 | 資格のあるオペレーター, 制御されたゲージ, 力/変位の表示と文書化された決定ルール |
自動化しても冶金限界やサンプル検証の必要性がなくなるわけではありません. 検証された決定ルートを再現可能にするだけです.
矯正と検査の責任を分離する
直線化するとグローバル ジオメトリが変更されます. すべての車軸の欠陥を修復するわけではありません.
| 状態 | 矯正で潜在的に解決できる可能性 | 別途検査や手続きが必要 |
|---|---|---|
| グローバルベンド | はい, 検証された材料と形状の範囲内で | リリースされた測定値と最終的な相関関係 |
| ジャーナルまたはシートのローカル フォーム エラー | 通常はありません | 加工・不合格の判定 |
| 割れ目, ラップまたは有害な兆候 | いいえ | 承認されたNDTと処分手順 |
| 縦穴の欠陥または位置 | 外部曲げ修正だけではない | 内部測定/NDTおよびエンジニアリングレビュー |
| 表面の損傷またはコーティングの欠陥 | いいえ | 表面修復または不合格ルート |
| 不適切なホイールしまりばめ | いいえ | ホイールセットのエンジニアリングと組立プロセス |
| ホイールセットのアンバランス | いいえ | 組み立て後のバランステストまたは機能テスト |
ルッキーニ RS は、統合されたアクスル生産ルートにおける明確な段階として検査を導入しています。. GHH-BONATRANS は、非破壊診断を可能にする長手方向のボアにも注目しています. 矯正セルは、質の高い作業とトレーサビリティ データを交換する必要があります。, ただし、直線ジオメトリの結果が必要な検査に代わることを意味するものではありません。.
提案された鉄道車軸矯正セル
プロジェクト固有のセルには以下が含まれる場合があります:
- サンプルの力のデータからサイズを決定した、ガード付きの頑丈なプレスまたは移動ガントリー;
- 調節可能な幅広いサポートと交換可能な丸みのあるシューズ;
- 不規則な鍛造品または機械加工された車軸の回転を保護するためのマニピュレーター;
- 熱間加工時の温度測定と熱/スケール保護;
- 実際の表面状態に合わせて選択された接触または非接触の幾何学センサー;
- 部品の識別とレシピ管理;
- 力, 変位と温度の取得;
- 完全リリースと自動再測定;
- コンベア, 鎖, プラントの流れに合わせたフォークまたはリフティングインターフェイス;
- リジェクトルーティングと安全なリカバリシーケンス;
- MES または必要に応じて品質記録用のトレーサビリティ インターフェイス.
最終的なアーキテクチャは、ターゲットが熱間鍛造ラインであるかどうかによって異なります。, 熱処理後の補正ステーションまたは精密機械加工されたアクスルセル.
サンプルテストと受け入れ計画
公称軸径だけで機械を選定しないでください。. 代表的なサンプル マトリックスは以下をカバーする必要があります。:
- 最小および最大の車軸セクション;
- 該当する場合、中実および中空のバリエーション;
- 最小および最大の長さと質量;
- 材料グレードと熱処理状態;
- 予想される入ってくる曲げの大きさと方向;
- 熱間プロセス温度範囲または冷間安定化条件;
- 不規則な鍛造エンドとすべての機能的なシートレイアウト;
- 代表的な表面とスケールの状態;
- 承認された修正領域と禁止された修正領域;
- 顧客ゲージまたは独立した検査の相関関係;
- 最大修正数と拒否ルール.
を使用します。 矯正サンプルのテストと合格ガイド 実現可能性の証拠を分離する, 脂肪, SAT と生産能力. 競合他社のマシンの評価をサイト全体の約束に変換するのではなく、実際の結果を記録します。.
技術提案に必要なデータ
提供してください:
- アクスルの図面と改訂;
- すべてのアクスルのバリエーションと年間/バッチ量;
- 矯正時の加工段階;
- 材料, 熱処理, 硬度と表面処理の詳細;
- 該当する場合、ホットプロセス温度ウィンドウ;
- 入ってくる曲げの分布, 最悪のサンプルだけではない;
- 制御された特性, データムと許容限界;
- 許可されたサポート, クランプゾーンとプレスゾーン;
- 禁止区域, コーティング, フィレ, 穴と硬化領域;
- 部質量, 重心とプラントハンドリングの制約;
- 必須NDT, 表面検査と修正の限界;
- カスタマーゲージ, 検査方法と相関サンプル;
- トレーサビリティ, MES とレポートの要件;
- 試験用の代表的な良品サンプルと不適合サンプル.
これらの入力が不完全な場合, 責任のある出力はコンセプトとテスト計画です, 無条件の精度またはサイクルタイムの保証ではありません.
よくある質問
1 台の機械で熱間鍛造品と完成したアクスルの両方を矯正できますか?
完全な二重プロセスのレビュー後にのみ. 暑さ対策, 規模, マニピュレーター, センサー方式, 表面保護, データムの品質と受け入れロジックは根本的に異なります. 共有プレスフレームだけでは両方のプロセスが適格になるわけではありません.
車軸はセンターまたはジャーナルから測定する必要がありますか?
図面で定義された機能要件と承認されたプロセスデータムを使用する. 中心は加工相関に役立つ場合があります, 一方、ジャーナルまたはホイールシートは、アセンブリ機能をより適切に表す可能性があります. プロジェクトでは、それらが同一であると仮定するのではなく、それらの関係を証明するために十分な特徴を測定する必要があります。.
組み立てられたホイールセットを同じセルで修正できますか?
別途エンジニアリング評価が必要. 取り付けられた車輪, ディスクとギアは質量を変化させます, サポートポイント, 剛性, アクセス可能なプレスゾーンと検査要件. ホイールセットのプレスとバランス調整は別個の操作のまま.
追い越し振れは車軸が安全であることを意味しますか?
いいえ. 振れは幾何学的結果の 1 つです. 材質の状態, 表面の完全性, NDT, 硬度, プロセス履歴と該当するすべての鉄道要件は独立した受け入れゲートのままです.
図面だけで正確性を保証できますか?
責任あるサプライヤーはそうすべきではありません. 図面でターゲットを定義する, しかし、代表的なサンプルは力を確立します, スプリングバック, サポートの影響力, 温度挙動, 表面リスク, 再現性とゲージ相関.
実際の車軸プロセスに基づいたソリューションを構築する
実際の鍛造または機械加工段階を中心に鉄道車軸矯正ソリューションを開発します。, 温度条件, アクスルファミリー, 関数データム, 安全な積載経路と受け入れ方法. その結果、ガントリーセルが高温になる可能性があります, 低温大型自動機械または制御された半自動プレス - ただし、選択は図面とサンプル試行からの証拠に従って行われます。.
初めての鉄道車軸矯正ラインの場合, を読んでください シャフトの選び方ガイド, チューブとプロファイルの作業 初め, 次に、予算に対してベンチマークを設定します。 矯正機の FAT チェックリスト.
アクスル図面を送る, プロセスルート, 材料の状態, 受信した曲げデータ, 温度窓と検査方法. 次に、測定戦略を定義します。, ツーリングマップ, ハンドリングコンセプト, 鉄道車軸アプリケーションのサンプル マトリックスと追跡可能な受け入れ計画.