
גל ארכובה הוא רכיב רב צירי קריטי לעייפות, לא פיר עגול רגיל. יומני המיסבים העיקריים שלו צריכים להקים ציר סיבוב משותף, בעוד שכל סיכת ארכובה של מוט חיבור עוקב בכוונה אחר מסלול אופסט. רשתות, משקלי נגד, פרצופים דחפים, רדיוסי פילה, חורי שמן, תכונות האף ואוגן גלגל התנופה כולם משפיעים על המדידה ועל נתיב העומס הבטוח.
פתרון אמין ליישור גל ארכובה חייב אפוא לענות על חמש שאלות לפני בחירת המכונה:
- האם זה גל ארכובה ייצור, חלק מחודש או תיקון מנוע קטן?
- איזה ציר ראשי ומצב תמיכה מגדירים את מפת העיקול?
- האם הסטייה היא עיקול גלובלי שניתן לתקן, שגיאת טופס יומן מקומי, בעיה במלאי שחיקה או מצב סדק/נזק?
- איזה לחץ, מסלול יישור גליל או חיטוי מאושר לשלב החומר והתהליך?
- איך תשתחרר גיאומטריה, שלמות פילה, קצבת הטחינה והאיזון הסופי יאומתו?
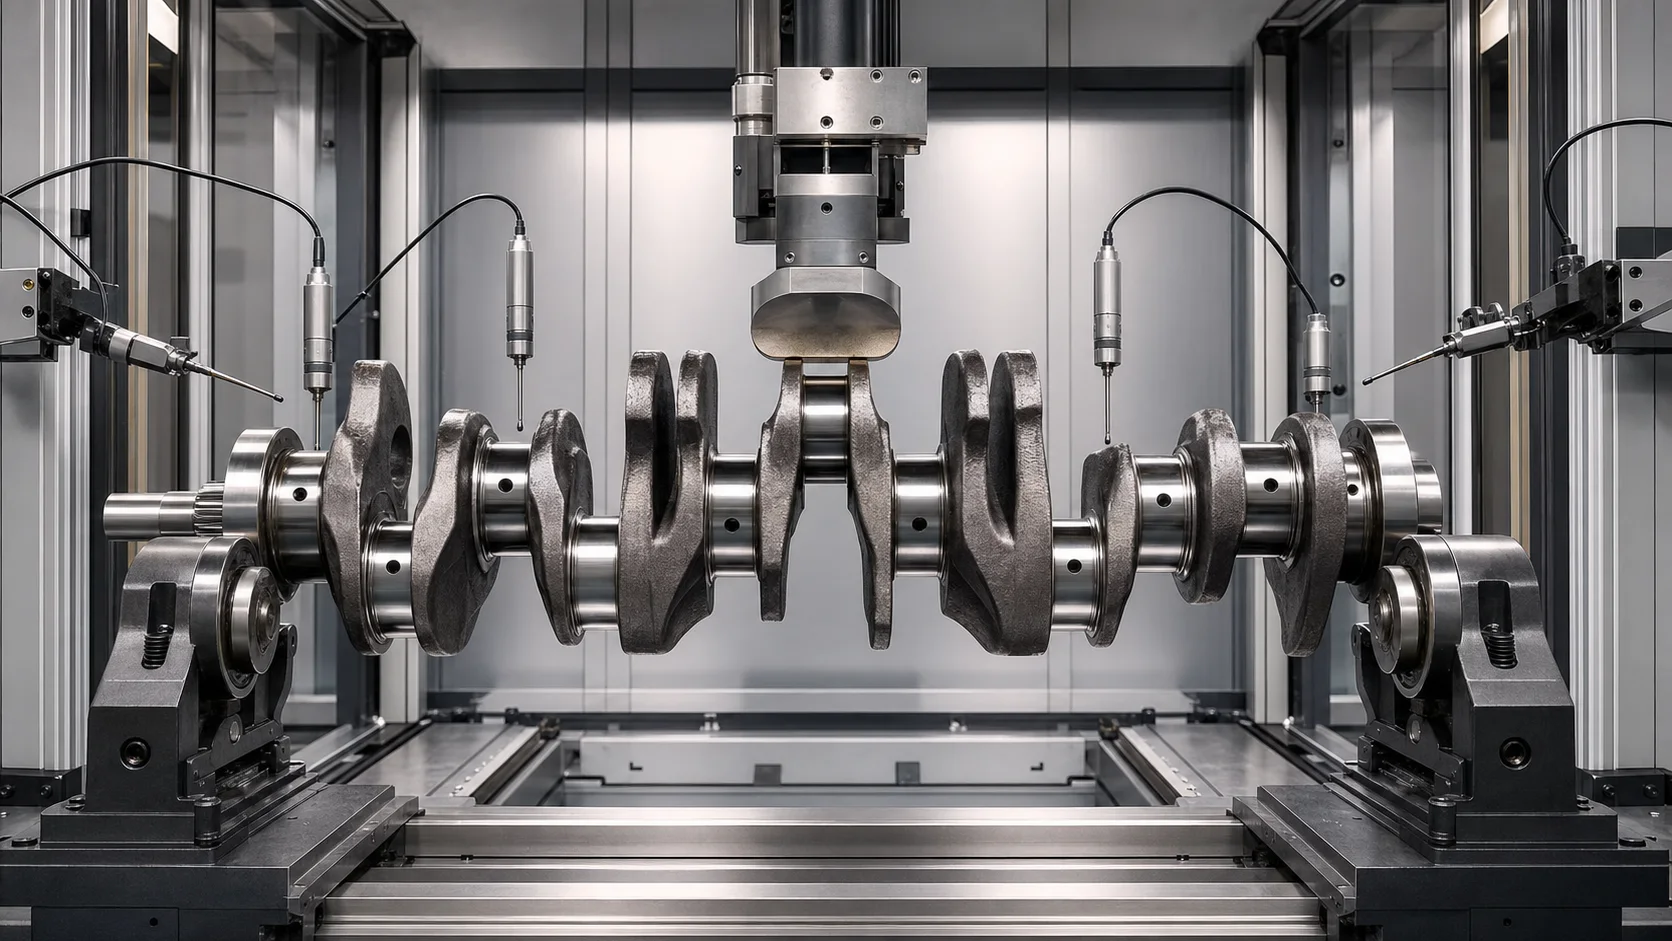
*איור קונספט הנדסי: גל ארכובה מרובה זריקות נתמך ונמדד עבור מחקר תיקון מבוקר. זה לא צילום של אתר לקוח. אזורי מגע בפועל, מגבלות כוח וארכיטקטורת מכונות דורשות שרטוטים ובדיקות מדגמיות מייצגות.*
יישור גל ארכובה אינו שוק אחד
תוצאות DataForSEO עבור crankshaft straightening machine הצג כמה כוונות חיפוש שונות באותו דף תוצאות: כלים לתיקון מנוע קטן, מכבשים הידראוליים בסדנה, ציוד גדול לתיקון גל ארכובה ומערכות גלגול/יישור-גלגול עמוק בייצור גבוה. אין לשלב אותם בהצעה גנרית אחת של מכונות.
| משפחת גל ארכובה | הקשר אופייני | מסלול הנדסה |
|---|---|---|
| גל ארכובה מזויף לרכב | ייצור מבוקר בין פעולות עיבוד שבבי | מדידה אוטומטית בתוספת לחץ או תהליך יישור גליל מאומת |
| דיזל גדול, גל ארכובה ימי או תעשייתי | ייצור חדש או תיקון מיוחד | טיפול כבד, תומכים מרובים ומסלול לחץ/גלגול ספציפי לפרויקט |
| גל ארכובה ייצור מחדש | לִלבּוֹשׁ, חוֹם, היסטוריית התרסקות או תקלות מיסבים | בְּדִיקָה, החלטת טחינה ותיקון לפני היישור |
| ארכובה קטן של מנוע גל אנכי | שוק כלי תיקון קומפקטיים | מוצר נפרד, מתקן ומעטפת בטיחות |
| גל ארכובה בנוי או לחוץ | קורים מורכבים מרובים, סיכות והתאמת הפרעות | תהליך יישור הרכבה; לא מתכון של כננת מזויפת מקשה אחת |
| גל ארכובה יצוק או נודולרי-ברזל | עייפות והתנהגות סדקים ספציפיים לחומר | אישור מתכות ומחקר תיקון מוגבל |
דף זה מתמקד בגל ארכובה תעשייתי ורכב מקשה אחת. מיישר דשא קטן או גל ארכובה בנוי לאופנוע זקוקים לפתרון אחר.
הגדר את אנטומיית גל הארכובה ושרשרת הדאטום
ההצעה הטכנית צריכה לזהות כל תכונה פונקציונלית:
- כל יומני הנושא העיקריים ומספורם;
- פיני ארכובה של מוט חיבור, שבץ ושלב זוויתי;
- קורים ומשקל נגד;
- אף קדמי, תִזמוּן, נתיב מפתח, תכונות ספליין או ציוד;
- אוגן אחורי, קדח טייס וממשק גלגל תנופה;
- פני דחף ונתון צירי;
- רָאשִׁי- ורדיוסי פילה סיכות;
- חורי שמן, קידוחים צולבים ומעברים פנימיים;
- אזורים מוקשים או מגולגלים עמוקים;
- חורי איזון, רפידות טחונות או תכונות איזון נוספות;
- מרכזים או נתוני תהליך זמניים;
- מלאי טחינה לפי יומן ושלב התהליך.
הציר המשותף הראשי שולט בדרך כלל בהחלטת הכיפוף הגלובלית. פיני ארכובה הם אקסצנטריים בכוונה ויש להעריך אותם ביחס לציר הראשי, שבץ ופאזה. התנועה הרדיאלית הגולמית של סיכת ארכובה אינה עדות ישירה לפיר כפוף.
הקפאת שלב הייצור או התיקון
לאחר פרזול ועיבוד גס
החלק עשוי להכיל אבנית, וריאציה של מלאי ותכונות דאטום לא גמורות. תיקון יכול לתמוך בעיבוד שבבי במורד הזרם, אבל מערכת המדידה חייבת להבחין בין וריאציות של מלאי לבין תזוזה של הציר בפועל.
אחרי מיין- ו-Pin-Journal Pre-Machining
מסלולי יומן פונקציונליים ונתוני תהליך זמינים בזמן שנותרו קצבת הטחינה. Hegenscheidt מתאר גלגול עמוק ויישור גליל לאחר עיבוד מקדים, עם TIR ראשי שנמדד לפני חישוב התיקון. זה מאשר ששלב התהליך ותוכנית המלאי אינם ניתנים להפרדה.
לאחר טיפול בחום או התקשות פני השטח
לחץ שאריות, הקשיות והקפיצה לאחור עשויים להשתנות. לא ניתן להעביר אוטומטית מתכון כוח/עקירה מחסר רך לגל ארכובה מוקשה. סיכון סדקים ובדיקה לאחר תהליך הופכים לשערי קבלה מפורשים.
לאחר גלגול עמוק של פילה
גלגול עמוק משמש כדי לגרום ללחץ שיורי דחיסה בפילטים טעונים מאוד. פעולת תיקון לאחר מכן אינה חייבת להרוס את מצב הפילה המיועד או להטיל נתיב עקה לא מאומת. מגע לחץ על הפילה אסור אלא אם כן מתכנן גל הארכובה מאשר תהליך ייעודי.
לפני השחזה הסופית
יישור עשוי להפחית את המניה הנדרשת ליצירת ציר ראשי משותף. המפה היוצאת חייבת להוכיח שלכל יומן עדיין יש קצבת טחינה נאותה.
לאחר השחזה הסופית
קוטר יומן, עֲגַלגַלוּת, גימור פני השטח, גיאומטריית פילה ופני דחף הם פונקציונליים. המגע נעשה מגביל יותר, ומסלול טחינה/תיקון/דחייה מחדש עשוי להיות בטוח יותר מתיקון לחץ נוסף.
החזרת שירות או ייצור מחדש
נזקי חום, התקף נושאות, מְנִיָה, סדקים, טחינה קודמת, הַלחָמָה, ציפוי או יישור מוקדם יכולים לשנות את הסיכון. יש צורך בהיסטוריית תיקונים ותיעוד בדיקה לפני הפעלת כוח.
| שָׁלָב | הזדמנות עיקרית | סיכון עיקרי | הוכחות נדרשות |
|---|---|---|---|
| פרזול גס | הפחתת חוסר איזון בעיבוד שבבי | וריאציות מלאי מסיכות גיאומטריה | נתוני תהליכים מוסמכים ומפת מלאי |
| מעובד מראש | מפת עיקול רב-יומן זמינה | התייחסות תמיכה שגויה | ראשי יומן TIR וקצבת טחינה |
| מטופל בחום | תקן עיוות של טיפול בחום | קפיצה חוזרת ותחילת סדק | ניסויי חומר/קשיות וכוח-עקירה |
| מגולגל עמוק | תיאום תהליך הרצה וחוזק פילה | פגיעה במצב פילה לוחץ | אישור בעלי תהליך והגנה על פילה |
| גימור-טחון | הצלה בתוך הגיאומטריה הסופית | נזקי משטח/טופס ואבדן מלאי | מגבלת בדיקת יומן/פילה מלאה ותיקון |
| החזרת שירות | שחזר רכיב הניתן לתיקון | עייפות נסתרת, נזק חום או תיקון קודם | NDT, הִיסטוֹרִיָה, כללי מלאי ודיפון |
הפרד כתבי עת ראשיים מאופסט ארכובה
Marposs מתאר מדידת גל ארכובה המודד הן קוטר של ציר ראשי המסתובב סביב הציר הגיאומטרי הראשי והן קוטר של ציר סיכה בעקבות נתיב מסלול סביב הציר הזה. זוהי דרישת הפרדת אותות בסיסית.
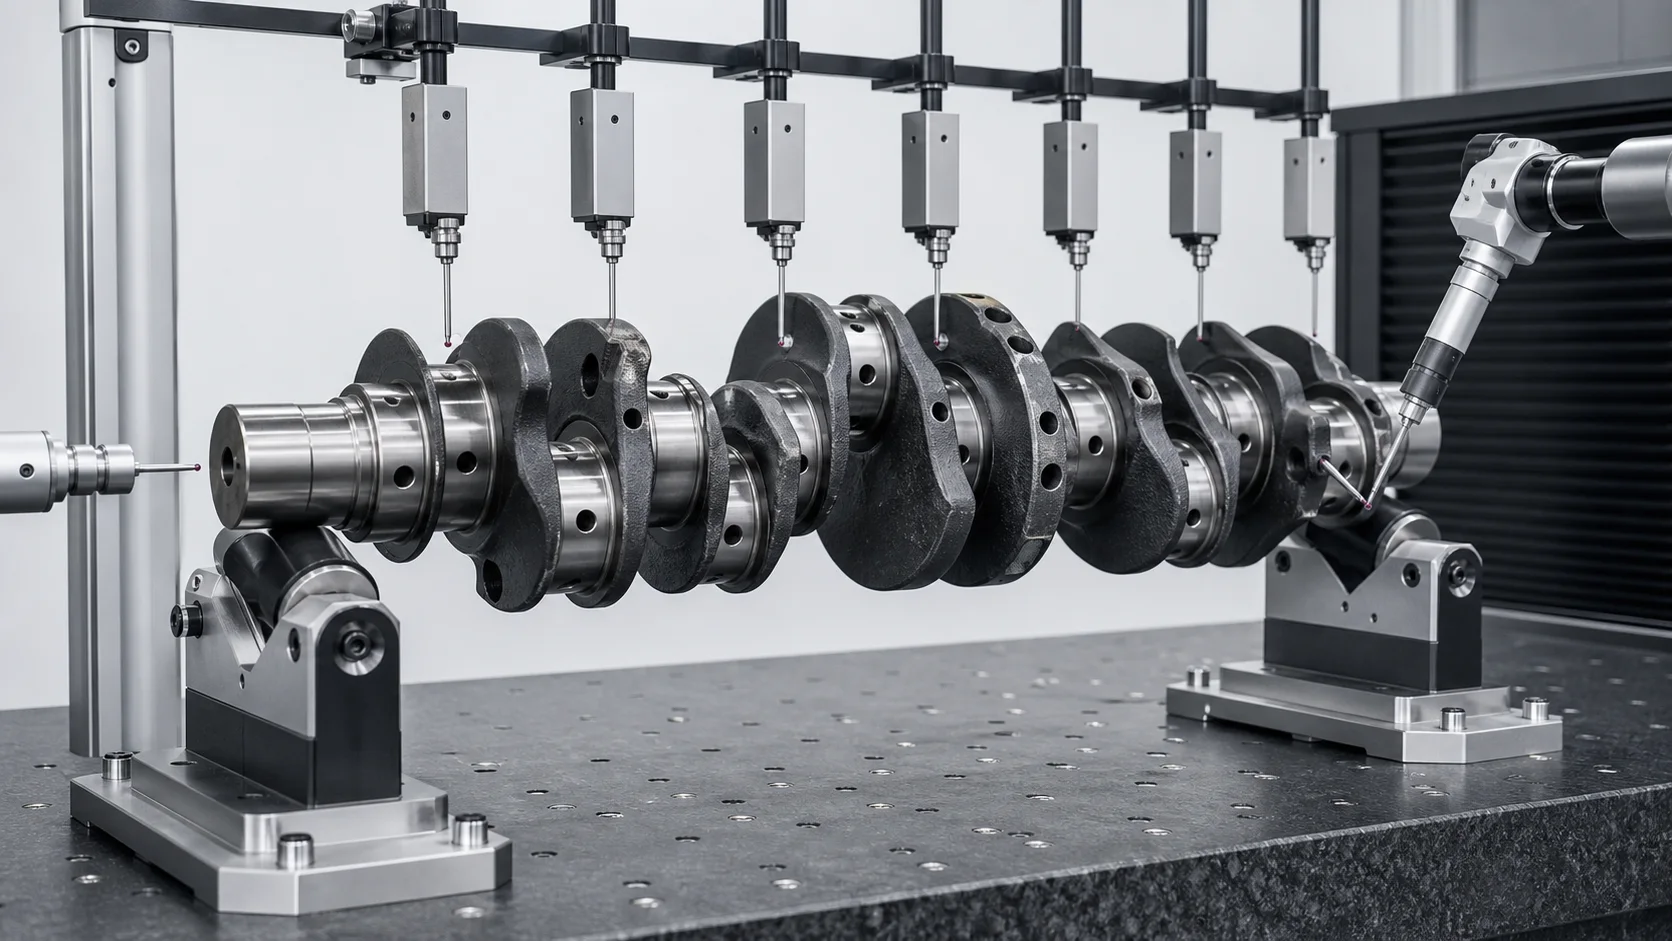
*איור קונספט הנדסי: מפת הכיפוף הראשית והגיאומטריה של סיכת האופסט דורשות מסלולי מדידה נפרדים. מיקומי הבדיקה בפועל, מודל סיבוב ומסכות תכונה עוקבות אחר תוכנית השרטוט והמתאם.*
| מסלול מדידה | מה זה קובע | שגיאה נפוצה אם נעשה בו שימוש לרעה |
|---|---|---|
| כל כתבי העת העיקריים | מפת יציאה וכיפוף בציר משותף | לובינג מקומי מתפרש כעיקול גלובלי |
| יומנים ראשיים מלפנים ומאחור | ציר תמיכה/התייחסות | נזק סוף מטה את המפה המלאה |
| סיכות ארכובה | קוֹטֶר, מַסלוּל, שבץ ויחס פאזה | אקסצנטריות מכוונת מתפרשת כאזנה |
| דחף פרצופים | מיקום צירי ופרצוף פנים | כתמים או בלאי מקומי שולטים בקריאה |
| חרטום קדמי ואוגן אחורי | קשר רכיב מחובר | שגיאת תכונה מטופלת ככיפוף פיר |
| עגלגלות/גליליות יומן | טופס מקומי | ערך TIR נמוך מסתיר שגיאת טופס מקומית |
| אזורי פילה וחור שמן | מצב מבני ומשטח | חסר פגם קריטי לעייפות |
| מישורי תיקון איזון | מצב ציר מסה | איזון הוא בטעות ישרות גיאומטרית |
מערכת המדידה של גל ארכובה של Nidec מדרגת בנפרד את הקוטר החיצוני של הג'ורן והסיכה. Marposs תומך גם במימד סופי או בין-תפעולי, מדידה גיאומטרית ולא הרסנית. השיעור הניתן להעברה אינו ערך דיוק של מתחרה; זה הצורך בתוכנית בדיקה מרובה מאפיינים מבוססת שרטוטים.
בחר בהפניה לתמיכה נכונה
ניתן למדוד את פעולת גל הארכובה:
- בין מרכזים מוסמכים;
- בסופו של דבר כתבי עת ראשיים;
- על גלילי V נבחרים;
- בתמיכות שוות ערך;
- במכונת שחיקה או במערך מד ייעודי.
Hegenscheidt מפרט את מדידת ה-runout בהתייחסות למרכזים או בלוקים V. הגדרות אלו אינן מייצרות תוצאות זהות באופן אוטומטי. הפתרון צריך להגדיר:
- יומני תמיכה פיזית וקואורדינטות;
- מצב המרכז ושיטת ההסמכה;
- פיצוי עגול יומן;
- ריסון צירי ותנועה מותרת;
- זווית ארכובה ואינדקס זוויתי;
- צניחת כוח הכבידה עבור גלי ארכובה גדולים;
- מסכות כוח חיישן ותכונות;
- חזרה על מצב משוחרר;
- מתאם למטחנה ולמד הלקוח.
אסור למכונה לשנות נתונים באמצע לולאת התיקון ללא מחקר טרנספורמציה ומתאם מבוסס.
לַחַץ, יישור גליל והצצה הם תהליכים שונים
יישור לחץ מבוקר
לחיצה מפעילה עומס מקומי של שלוש נקודות או עומס מוגבל באזור ראשי מאושר. ציוד התיקון הכבד של גליסון מדגים מסלול שוק אחד בו תומך, עצירות עיליות ואיל מזיז ממקמים את העבודה סביב יומן נבחר. הפריסה והקיבולת המדויקת של המתחרים אינם מפרט StraighteningTech.
יישור לחץ דורש:
- אבחנה גלובלית מאומתת;
- נתיב טעינה מאושר דרך יומנים/רשתות;
- כלי מגע עם רדיוס רחב;
- תקרות כוח ותזוזה;
- אפיון קפיצה חזרה;
- פריקה מלאה לפני הקבלה;
- לאחר תיקון בדיקות סדק ושטח.
יישור גליל
Hegenscheidt משלב גלגול עמוק תלוי זווית, מדידת TIR עם מיסב ראשי ויישור גליל. זוהי טכנולוגיית ייצור המקושרת לטיפול בפילה וגיאומטריה מקדימה של טחינה. אין לתאר אותו כיישר בר רב-גלגול גנרי.
מחפירה
SERP בשוק התיקונים מציגים גם שיטות הצפה. הפינינג משנה את המתח המקומי ודורש הוראת עבודה מוסמכת בנפרד, בקרות מפעיל, כללי שטח ובדיקה. זה לא תחליף אוטומטי ליישור לחץ, והמאמר הזה אינו טוען למתכון אוניברסלי להצפין.
| שִׁיטָה | התאמה פוטנציאלית | שליטה ראשונית | אל תניח |
|---|---|---|---|
| יישור לחץ | גל ארכובה חשוף מאושר עם נתיב עומס בטוח | כּוֹחַ, תְזוּזָה, תומך טווח ו-TIR שוחרר | פילטים/כתבי עת מוגמרים סובלים מגע |
| יישור גליל | תהליך ייצור משולב עם פעולות יומן/פילה | מפת גלגול ומפה ראשי תלוית זווית | אותו כלי עבודה מתאים לכל משפחת ארכובה |
| מחפירה | שיטת תיקון מומחה | מִקוּם, עָצמָה, מתח שיורי ובדיקת משטח | פטיש הוא מטבעו בטוח או ניתן לחזור על עצמו |
| שְׁחִיקָה | צורה/קוטר מקומיים ואקסצנטריות מוגבלת בתוך המלאי | גיאומטריית יומן והסרת מלאי | השחזה יכולה להסיר כל עיקול גלובלי |
| החלפה/דחייה | סֶדֶק, לִשְׂרוֹף, מלאי לא מספיק או נתיב עומס לא בטוח | נטייה הנדסית | כל גל ארכובה כפוף ניתן לתיקון |
בניית מפת אנשי קשר מוגנת
אזורי ברירת מחדל ללא לחיצה וללא תמיכה
- רָאשִׁי- ורדיוסי פילה סיכות;
- חורי שמן וקידוחים צולבים;
- אופסט פיני ארכובה אלא אם מסלול ייעודי מאשר אותם;
- פני דחף ופני אוגן מוגמרים;
- מסלולי מפתח, splines, חוטים ותכונות תזמון;
- חורי איזון ומאפייני תיקון מסה מקומיים;
- מעברי רשת חדים וקצוות משקל נגד דקים;
- מגולגל עמוק, מוקשה באינדוקציה, חנקתי, מְרוּתָך, אזורים מצופים או מתוקנים;
- סָדוּק, נשרף, משטחים מנוקבים או מושפעי חום;
- יומנים מוגמרים ללא אישור כלי עבודה מוגנים.
אזורים פוטנציאליים מאושרים
- קרקעות גסות או מוגמרות למחצה עם מלאי הולם;
- צווארוני תהליך או הרחבות הקרבה;
- נתיבי טעינה באינטרנט/יומן מאושרים על ידי מעצב;
- מיקומי מגעים מתגלגלים ייעודיים המוגדרים על ידי תהליך הייצור.
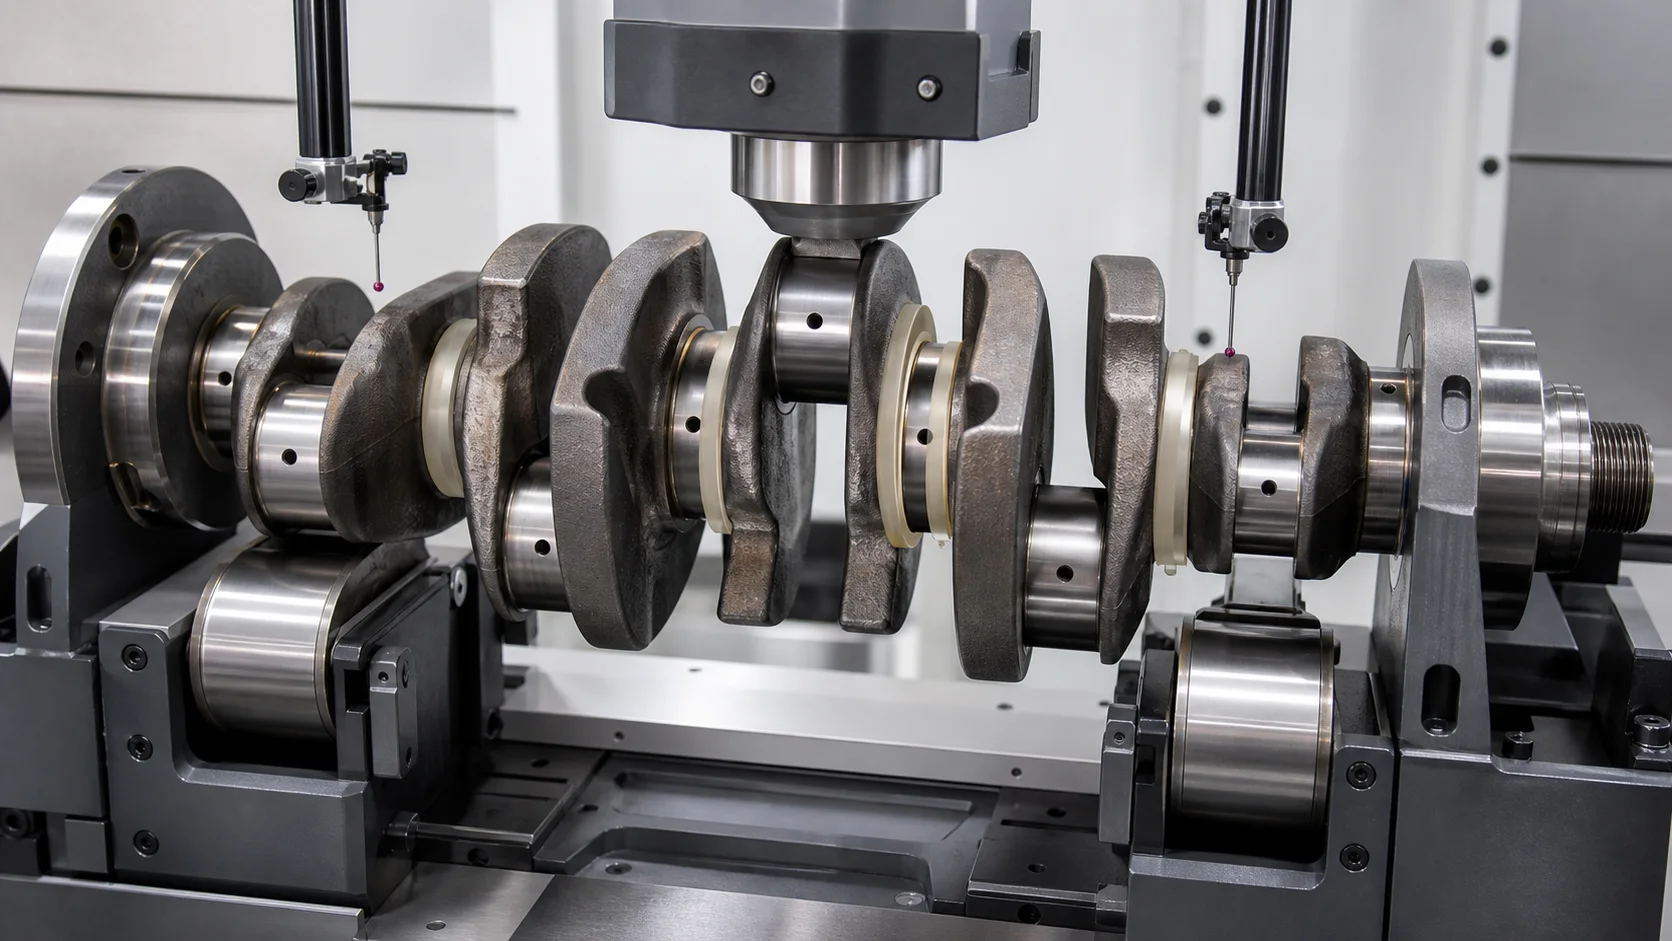
*איור קונספט הנדסי: התיקון מוגבל לנתיב עומס ראשי מאושר בזמן פילטים, חורי שמן, פיני הארכובה ופניות הדחף נשארות מוגנים. התמונה אינה מאשרת את המיקומים הללו עבור חלק אמיתי.*
יש לאחסן את מפת אנשי הקשר הבטוחה לפי מספר חלק ותיקון ציור. כתב עת בטוח לפני השחזה עשוי להפוך למשטח סופי מוגן מאוחר יותר.
שליטה בקפיצה ובצמוד צולב
תיקון ביומן ראשי אחד משנה את הצורה האלסטית של קורים ויומנים סמוכים. התהליך צריך להשתמש במפת עיקול ראשי שלמה במקום לרדוף אחרי שיא אינדיקטור אחד.
לכל שלב תיקון:
- לסובב ולמדוד את כל היומנים הראשיים המבוקרים;
- להפריד בין צורה מקומית לתזוזה במרכז;
- לזהות את קואורדינטת התיקון וזווית הארכובה;
- להחיל עומס מצטבר מאומת;
- שיא כוח ותזוזה;
- לפרוק לחלוטין;
- לסובב ולמדוד מחדש את המפה השלמה;
- בדוק את פיני הארכובה הסמוכים, דחף/אוגן ומשטחים מוגנים;
- להפסיק על נוקשות חריגה, אי-חזרה או אינדיקציה לבדיקה.
תזוזה עמוסה אינה התוצאה המוגמרת. רק המפה המשוחררת והחוזרת יכולה לקבוע אם קפיצה חוזרת פוצה בבטחה.
יישור לעומת גריסה
טחינה יכולה ליצור קוטר יומן, עֲגַלגַלוּת, גליליות וגימור פני השטח. זה יכול גם להסיר אקסצנטריות מוגבלת בזמן שנותר המלאי. לא ניתן להניח שישחזר ציר ראשי משותף אם הסרת המלאי הנדרשת תפר את הגודל, מגבלות פילה או קשיות.
ההחלטה זקוקה למפת מלאי יומן אחר יומן:
- קוטר נכנס וסירה;
- גודל מוגמר מינימלי;
- שכבה קשה שנותרה או ציפוי תיקון;
- דרגת תת-מידה/תיקון מותרת;
- גיאומטריית פילה וחזית דחף;
- תמיכת מטחנה והגדרת נתונים;
- המניה הצפויה לאחר פרסום היישור.
מדדי שחיקה בתהליך של Marposs מראים שלקוטר ראשי ופינים יש דרישות תנועה ומדידה ברורות. לכן יש לתכנן את היישור והשחזה כפעולות מחוברות אך נפרדות.
יישור מול איזון
איזון גל ארכובה מתקן את חלוקת המסה ביחס למישורי תיקון מוגדרים ו, ביישומי מנוע, עשוי להיות קשור למשקל עצם ולהנחות מסה מסתובבת/הדדית. זה לא מתקן קואקסיאליות של כתב העת הראשי, טופס יומן סיכה או ציר גלובלי כפוף.
אם מיישרים, שְׁחִיקָה, הִתעַמְלוּת, כִּרסוּם, הַלחָמָה, ציפוי או הסרת חומר מתרחשת לאחר איזון, יש לאמת מחדש את תנאי האיזון הסופי. גל ארכובה עשוי לעבור יציאה גיאומטרית ועדיין להיכשל בדרישת האיזון, או להעביר את האיזון בעוד יומן ראשי נעקר גיאומטרית.
סֶדֶק, בדיקת משטח ורגישות לעייפות
עמידה ביעד יציאה אינה מספיקה אם התיקון מציג אינדיקציה מזיקה או פוגע במשטח קריטי לעייפות. תוכנית הבדיקה צריכה להגדיר:
- ניקוי מקדים ובדיקה ויזואלית;
- חלקיק מגנטי, זרם מערבולת או נתיב NDT מאושר אחר לפי חומר/תהליך;
- כיסוי פילה וחורי שמן;
- שקע יומן, מגבלות חבורות וגימור פני השטח;
- בדיקת גריסה-צריבה או נזקי חום;
- בדיקות קשיות/עומק בעת הצורך;
- קריטריוני קבלה לריתוך קודם, ציפוי או תיקון;
- תזמון בדיקה לפני ואחרי תיקון/השחזה;
- נטייה הנדסית לאינדיקציות גבוליות.
טענת התהליך של הגנשיידט בנוגע לשימור חוזק עייפות שייכת למערכת הגלגול המאושרת שלה. אי אפשר להעביר את זה להצעה ליישור לחץ בלי דגימות משלנו, אישור חומר ואימות רגיש לעייפות.
תהליך יישור גל ארכובה במעגל סגור
1. זהה את החלק
טען את המתכון הנכון ממספר גל ארכובה, משפחת מנועים, חוֹמֶר, שלב התהליך, היסטוריית תיקון ותיקון ציור.
2. בדוק ונקה
נקה יומנים ומשטחי נתונים. בדוק חורי שמן, פילטים, משטחי יומן, רשתות, האף והאוגן. השלם NDT נדרש מראש בתהליך.
3. הכשיר את הגדרת התאריך
אמת מרכזים או יומני תמיכה, מיקום צירי, סיבוב וחזרה על ישיבה.
4. בנה את המפה הרב-עיתונית
מדוד כל יומן ראשי באמצעות סיבוב. הקלט יומן סיכה, דַחַף, מאפייני האף והאוגן בנפרד במידת הצורך.
5. סווגו את הסטייה
הפרד כיפוף גלובלי מ-lobing ביומן, לְהִתְחַדֵד, טעות במלאי שחיקה, שגיאת שלב/שבץ ארכובה, נזק לאוגן, סֶדֶק, עיוות חום או חוסר איזון.
6. בחר את השיטה המאושרת ואת נתיב הטעינה
בחר לחץ, גִלגוּל, מחפירה, שחיקה או דחייה בהתאם למסלול החלק המאושר. אשר את כל האזורים המוגנים.
7. החל תיקון מצטבר
כוח שליטה, תְזוּזָה, זווית ארכובה ומיקום כלי עבודה. תפסיק עם תגובה חריגה.
8. שחרור ומדידה מחדש
פרוק לחלוטין וסובב שוב את גל הארכובה. עדכן את מפת היומן הראשית המלאה במקום לבדוק רק את המיקום המתוקן.
9. בדוק ונתיב במורד הזרם
בצע לאחר תיקון בדיקות NDT / פני השטח ואשר את מלאי הטחינה. מסלול לטחינה, מדידה סופית, איזון ובדיקת הרכבה.
10. רשום את התוצאה
זהות החנות, עדכון מתכון, הגדרת הנתונים, מפות לפני/אחרי, קואורדינטות תיקון, עקומות כוח-תזוזה, אַזעָקָה, בדיקה וסילוק.
תא יישור גל ארכובה מוצע
מערכת ספציפית לפרויקט עשויה לכלול:
- יחידת תיקון אלקטרומכנית או הידראולית בגודל לפי בדיקה לדוגמה;
- גלילים ראשיים מתכווננים, מרכזים או תומכי V;
- סיבוב סרוו ואינדקס זווית הארכובה;
- חיישני יציאה מרובים עבור מפת היומן הראשי;
- סיכה נפרדת, דַחַף, מודולי מדידת האף והאוגן;
- נעלי עיתונות רחבות להחלפה ותמיכות מוגנות;
- הגיון שמירה אוטומטי על פילטים, חורי שמן ומשקולות נגד;
- ניטור כוח/תזוזה ופיצוי קפיצה;
- טעינת חלקים כבדים, הרמה ובטיחות נגד גלגול;
- בקרת מתכונים, עקיבות ויצוא נתונים באיכות;
- ממשקים לטחינה, NDT ורישומי איזון.
התצורה של גל ארכובה קטן לרכב אינה מתאימה אוטומטית לגל ארכובה ימי גדול או חלק מבית תיקון.
מבחן ותוכנית קבלה לדוגמה
דגימות מייצגות צריכות לכסות:
- אורך גל ארכובה הקטן והגדול ביותר, נַדְנֵדָה, מסה וקוטר יומן;
- ספירות שונות של כתבי עת ראשיים, משיכות סיכת ארכובה ופריסות משקל נגד;
- מְזוּיָף, תנאי תיקון יצוקים ומאושרים;
- מְחוּספָּס, מעובד מראש, מטופל בחום, שלבי גלגול עמוק וגימור קרקע;
- קיצוני חומר וקשיות;
- צורות עיקול וזוויות ארכובה צפויות;
- דוגמאות של שגיאת טופס ביומן שלא אמורות להפעיל תיקון;
- מינימום מלאי טחינה;
- אזורי מגע מאושרים ואסורים;
- כוח/עקירה ומעטפת קפיצה;
- צימוד צולב של יומן סמוך;
- מתאם ראשי ומדדי ארכובה;
- תוצאות לפני/אחרי NDT ומשטח;
- טחינה סופית ואימות איזון;
- יכולת חזרה וניתוב NOK.
השתמש ב- מבחן ומדריך קבלה לדוגמא יישור להפריד את ההיתכנות, שׁוּמָן, SAT ויכולת ייצור.
נתונים נדרשים עבור הצעה טכנית
אנא ספק:
- ציור ותיקון גל ארכובה;
- מנוע/יישום ומשפחת גל ארכובה;
- בנייה מחושלת/יצוקה או בנויה מקשה אחת;
- חוֹמֶר, טיפול בחום, קשיות וטיפול פילה;
- שלב הייצור או התיקון הנוכחי;
- כתב עת ראשי, סיכת ארכובה, דַחַף, מידות האף והאוגן;
- שָׁבָץ, שלב סיכה ופריסה של משקל נגד;
- חור שמן ומפת מעבר פנימי;
- מפה ראשונית נכנסת לפי זווית;
- עגלגלות יומן, תוצאות גליליות והתחדדות;
- שרטוט נתונים והגדרת מדידת לקוחות;
- אזורי תמיכה/תיקון מאושרים ותכונות אסורות;
- מלאי טחינה לפי יומן;
- סֶדֶק, לִשְׂרוֹף, קריטריוני קבלה משטח ותיקון;
- שחיקה במורד הזרם, איזון ורצף הרכבה;
- דרישות דיווח ומעקב;
- דגימות מייצגות לניסויים.
שאלות נפוצות
האם ניתן ליישר גל ארכובה?
ניתן לתקן כמה גלי ארכובה, אבל ההיתכנות תלויה בחומר, בְּנִיָה, שלב התהליך, צורת כיפוף, מלאי טחינה, מצב פילה ונתיב עומס בטוח. סדק, יומן פגום בחום או מלאי לא מספיק עשויים לדרוש תיקון או דחייה במקום זאת.
איך אתה יכול לדעת אם גל ארכובה כפוף?
מדוד את כל היומנים הראשיים במערך תמיכה מוסמך והפרד בין העגולות המקומית לעקירת המרכז. תנועה מסלולית של סיכת ארכובה, מאפייני יציאת פני הדחף ומאפייני האוגן/אף דורשים מסלולים נפרדים.
האם אתה יכול ללחוץ על סיכה או פילה?
אל תניח שכן. סיכות ארכובה הן תכונות אופסט והפילטים קריטיים לעייפות. מפת אנשי הקשר המוגדרת כברירת מחדל מגנה על סיכות, פילטים, חורי שמן ומשטחי דחף מוגמרים אלא אם אושר תהליך ייעודי.
האם עדיף להציץ מהיישור לחיצה?
הם תהליכי מתח ותיקון שונים. המסלול הנכון תלוי בתכנון גל ארכובה, חוֹמֶר, שלב ייצור/תיקון והוראות עבודה מאומתות. אין לבחור בשתיהן מהליך אינטרנט גנרי.
שימורים הסר את עיקול גל ארכובה?
טחינה יכולה להסיר אקסצנטריות מוגבלת בתוך קצבת המלאי וליצור טופס יומן סופי. זה לא יכול לפתור בבטחה כל שגיאת ציר משותף. השתמש במפת מלאי יומן אחר יומן.
האם עדיין נדרש איזון גל ארכובה?
כן כאשר צוין. יישור מתקן את הגיאומטריה; איזון מתקן את חלוקת המסה. בדוק מחדש את האיזון לאחר כל פעולה המשנה את הגיאומטריה או המסה.
האם צריך לבדוק גל ארכובה שירות לאיתור סדקים?
כֵּן, לפי החומר, תקן תיקון ודרישת הלקוח. אסור להשתמש ביישור כדי להסתיר סדק, לִשְׂרוֹף, התקף או מצב של תיקון קודם.
בנה את הפתרון סביב הציר הראשי של היומן
אנו מפתחים פתרונות יישור גל ארכובה סביב משפחת הארכובה האמיתית, תאריך יומן ראשי, גיאומטריית סיכת ארכובה אופסט, שלב התהליך, פילה מוגן, נתיב עומס בטוח, שפורסמה מפת עיקול, מלאי טחינה ורצף בדיקה סופית. ארכיטקטורת המכונה עוקבת אחר ראיות משרטטים וניסויים לדוגמה - לא מתכון פיר גנרי או מפרט מתחרה.
Next steps for a crankshaft project: confirm the machine concept with the פִּיר, מדריך לבחירת מחליק צינור ופרופיל, then frame the business case with the cost structure of a straightening machine.
שלח את ציור גל הארכובה, שלב התהליך, מצב חומרי, מפת יומן נכנס, קצבת טחינה, תקן בדיקה ודגימות מייצגות. לאחר מכן נוכל להגדיר את אסטרטגיית המדידה, לחץ או נתיב גלגול, מפת כלי עבודה, מעטפת תיקון ותוכנית קבלה הניתנת למעקב עבור יישום גל הארכובה שלך.
קָשׁוּר: Camshaft straightening follows the same datum logic — see the camshaft straightening solution.