
Ohjausnivel ei ole akseli. Se on kolmiulotteinen rakennekomponentti - valurauta, valettu alumiini tai taottu teräs – joiden toiminta riippuu useiden liitäntöjen suhteellisesta geometriasta, jotka eivät koskaan jaa yhtä pyörimisakselia: navan laakerin reikä ja navan pinta, ohjausvarsi sen raidetangon kannalla, tuen tai kingpin liitännät, jarrusatulan ulokkeet ja pallonivelet tai akselin aukot. Rystysten oikaisu ei siis koskaan tarkoita "yhden akselin saamista suoriksi". Se tarkoittaa joukon määritettyjen kulma- ja sijaintisuhteiden palauttamista piirteiden välille.
Toimivan ohjausnivelen oikaisuratkaisun on vastattava viiteen kysymykseen ennen kuin konetta tai kiinnitystä määritellään:
- Onko nivel tuotantoosa, jossa on koneistusvarastoa jäljellä, lämpökäsitelty osa prosessissa, tai jo valmis osa, jolla on vauriohistoria?
- Mikä ominaisuusjoukko määrittää peruspisteketjun – navan reiän, keskiön kasvot, kingpin- tai tukirajapinnat - ja missä järjestyksessä?
- Onko jokainen poikkeama kehon globaali vääristymä, yhden rajapinnan kulmakallistus, taivutettu ohjausvarsi, tai porauksen vääristymä, joka kuuluu mitoitusprosessiin eikä suoristukseen?
- Mikä korjausreitti on hyväksytty materiaalin ja lämpökäsittelyn tilalle: pisteen painaminen, käsivarren korjaus, kontrolloitu mitoitus, tai romua?
- Miten geometria vapautuu, halkeamien eheys ja työstön jälkeinen vakaus on tarkistettava ennen osan vapauttamista?
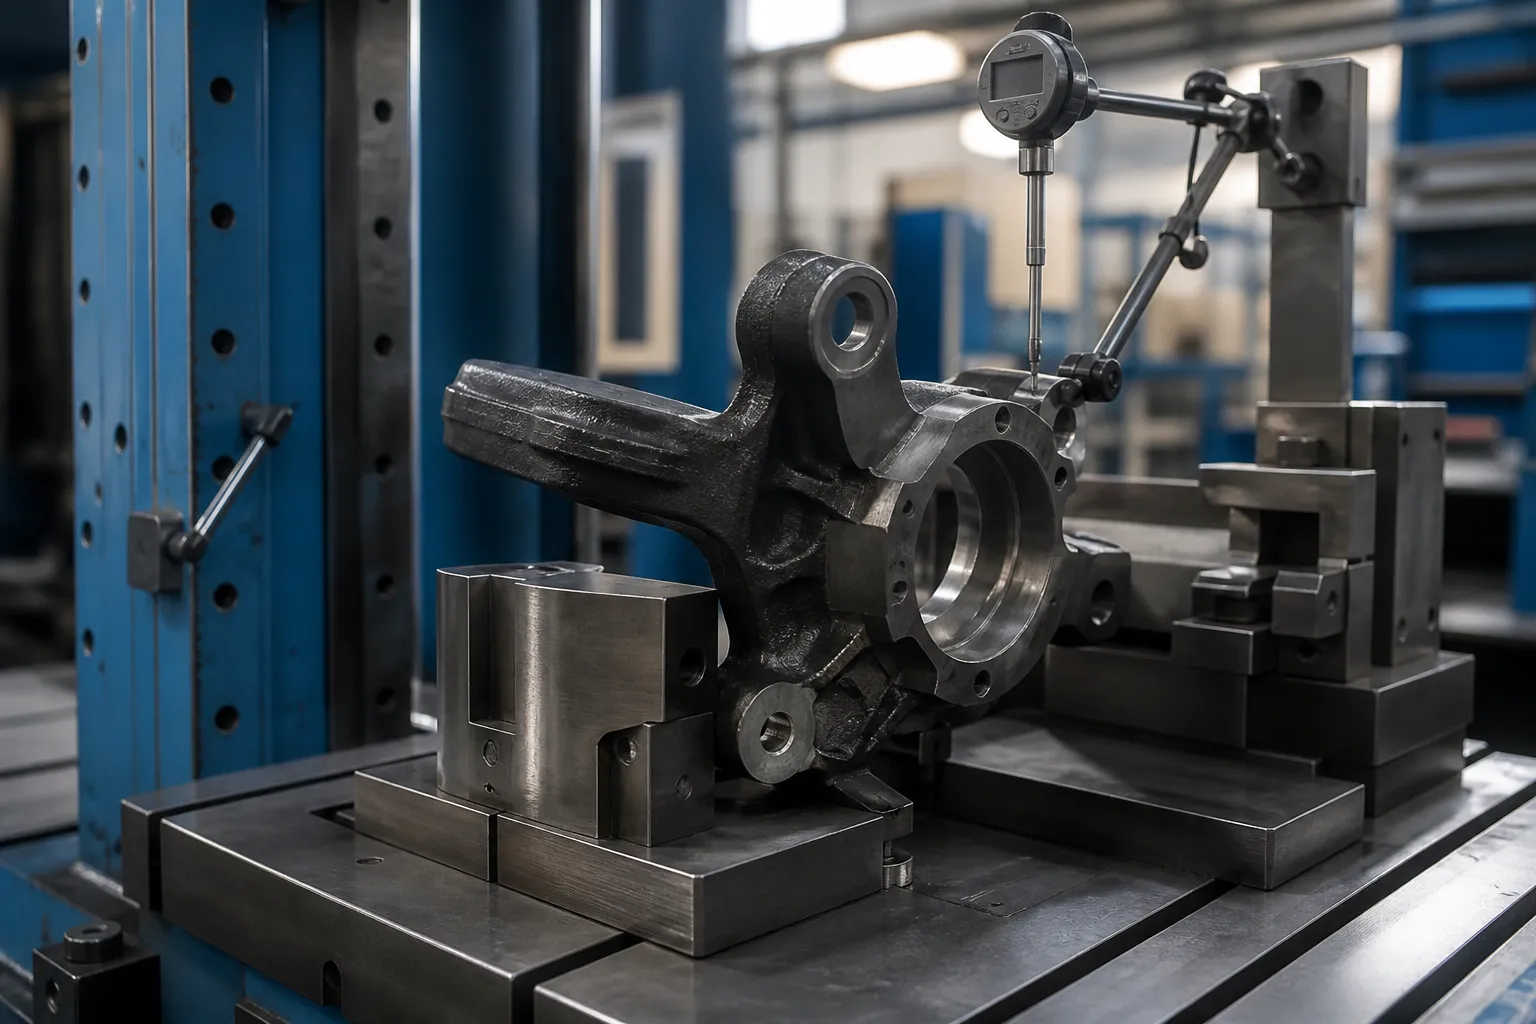
*Suunnittelukonseptin kuva: ohjausnivel, joka pidetään osakohtaisessa kiinnikkeessä, ja anturi tarkkailee napapintaa korjaustutkimuksen aikana. Se ei ole asiakkaan sivuston valokuva. Voimaasennot, peruspistevalinnat ja hyväksymisrajat edellyttävät piirustusta ja edustavia näyteosia.*
Kaksi erilaista ongelmaa piiloutuu yhden avainsanan taakse
DataForSEO tulokset haulle steering knuckle straightening niitä hallitsevat törmäyskorjaus- ja harrastajafoorumit: Reddit-ketjut kysyvät, "ajaako auto suoraan" rystytyön jälkeen, Bob Is The Oil Guy keskustelee taipuneen rystysen irrottamisesta, ja Facebook-ryhmän korjauspyynnöt. Ainoa olennainen tekninen sivu on FenderBender-artikkeli taipuneiden rystysten diagnosoinnista kohdistustietojen perusteella SAI:n avulla, camber- ja sisällytetty kulmakartat – ja sen johtopäätös törmäyskaupoista on tylsä: valetut rystyset "ei ole korjattavissa, ja ne on vaihdettava, jos ne ovat vaurioituneet."
Tämä oppi on oikea asiayhteydessään - törmäyskuormitettu turvaosa, jossa on tuntemattomia sisäisiä vaurioita - ja se on merkityksetön muussa kontekstissa: tuotanto- ja uudelleenvalmistusympäristö, jossa vääristymistä mitataan, toistettava prosessin artefakti. Näitä kahta maailmaa ei saa sekoittaa yhteen ratkaisutarjoukseen:
| Knuckle tilanne | Mistä vääristymä tulee | Insinöörin asema |
|---|---|---|
| Korjatun ajoneuvon törmäyksessä vaurioitunut nivel | Iskujen ylikuormitus, tuntematon crack-historia | Vaihto, ei suorista — osa on dokumentoitu turvakomponentti |
| Pallorauta- tai taottu rystys valmistuksessa, ennen koneistusta tai niiden välillä | Stressin lievitys valu tai takominen, koneistuksen jäännösjännitys, lämpökäsittely | Mitattavissa oleva vääristymän korjaus validoidussa prosessiikkunassa |
| Painevalettu alumiininen rystys (joustintuen tyyppi) koneistuksen tai lämpövanhentamisen jälkeen | Ikääntymisen stressin lievitys, vaimentaa vääristymiä | Rajoitettu kylmäkorjaus; riskinarviointi lejeeringin ja luonteen mukaan |
| Uudelleenvalmistettu rystysydin | Palvelu kulumista, aiempi kolari, laakerin vikalämpö | Täysi tarkastusportti: halkeamia, kovuus ja mitat ennen korjauksia |
Tämä sivu käsittelee toista riviä ja sen naapureita: rystysten mitattu vääristymän hallinta valmistus- tai uudelleenvalmistusprosessissa. Mikään tässä ei muuta törmäyksessä taipunutta niveltä takaisin turvallisuushyväksytyksi osaksi. Vierekkäisille rungon osille, joita korjataan rutiininomaisesti tuotannossa, katso meidän alustan oikaisun yleiskatsaus ja keskustelusta 3D Giga-valettujen rakenneosien oikaisu.
Määrittele peruspisteketju ennen kaikkea muuta
Kaikki rystysten toiminnalliset ominaisuudet on lueteltava ja liitettävä peruspisteen viitekehykseen piirustuksessa:
- navan laakerin poraus — pääakselin peruspiste A;
- napapinta — toissijainen tasopiste B, jarru-roottorin toiminnan ohjaaminen;
- ohjausvarren geometria — raidetangon kannan sijainti ja korkeus, kytkentäkulmien ja varpaan hallinta;
- kingpin porat (kiinteät akselin nivelet) tai tukihaarukka, puristuspultin ura ja ylempi asennuspinta (MacPherson rystyset);
- alempi pallonivel-aukko tai puristussovitusreikä;
- jarrusatulan kannakkeiden ulokkeet ja tukipinnat;
- ABS-anturin reiän ja laipan yksityiskohdat;
- prosessin peruspisteet — koneistuksessa käytettyjen tyynyjen ja kiinnityspisteiden paikannus.
Napareikä ankkuroi normaalisti rungon, koska pyörä ja roottori pyörivät sen päällä. FenderBender-diagnostiikkalogiikka — päättelee taipuneen nivelen ohjausakselin kaltevuuden perusteella, camber ja sisällytetty kulmapoikkeama - on saman geometrian kootun ajoneuvon varjo: rystys, jonka napareiän akseli on kallistunut suhteessa tuen tai pallonivelliitäntöihin, näkyy sisällytettynä kulmavirheenä, jota mikään kohdistussäätö ei voi absorboida. Tuotannossa sama poikkeama mitataan suoraan osasta auton sijaan.
Tunnista muodonmuutoskuviot erikseen
"Taivutetun rystyksen" käsitteleminen yhtenä tilana tuottaa vääriä korjauksia. Käytännössä neljä mallia hallitsee, jokaisella on erilainen toiminnallinen seuraus ja erilainen korjausreitti:
| Kuvio | Allekirjoitus | Toiminnallinen seuraus |
|---|---|---|
| Napapinnan kallistus reiän akseliin nähden | Pinta-ajo navan pinnalla, kun poraus ohjataan | Jarru-roottorin loppuminen, paksuuden vaihtelu, jarrujen tärinää |
| Navan reiän kulmapoikkeama jousitusrajapintoihin | SAI / sisällytetty kulma -tyyppivirhe mitattuna peruspisteiden välillä | Camber, jota ei voi kohdistaa ulos; renkaiden kuluminen |
| Ohjausvarren taivutus tai vääntö | Raidetangon ulkonema siirretty tai kierretty suhteessa käsivarren juureen | Toe ja Ackerman virheet; käsivarsien väsymys kuormituksen alaisena |
| Poraus vääristynyt tai ulokevirhe | Pyöreys- tai sijaintivirhe puristussovitusominaisuuksissa | Laakerin sovitus ja jarrusatula pultti-ongelmia; kuuluu mitoitukseen, ei taivuta |
Kaksi ensimmäistä ovat aitoja kehon geometrian suoristusongelmia. Kolmas on paikallinen käsivarren korjaus omalla tuki- ja kuormitussuunnitelmallaan. Neljäs tulee ohjata mitoitus- tai kalibrointioperaatioon – porauskierroksen painaminen "oikaisun" aikana saattaa peittää sovitusongelman, joka palaa asennuksen jälkeen. Sama erottelulogiikka koskee vastaavia ohjauslinjan komponentteja, kuten automaattinen ohjaustangon oikaisuprosessi ja pitkän pallon nastan korjaus.
Mittausstrategia: Vertaileva, Siis Absoluuttinen
Törmäysdiagnostiikka mittaa suhteellisesti vastakkaisen puolen osaa tai kohdistuskaaviota vastaan, koska liikkeessä ei ole piirustustietoja. Tuotannon mittaamisen ei pitäisi periä tätä kompromissia. Oikea järjestys on:
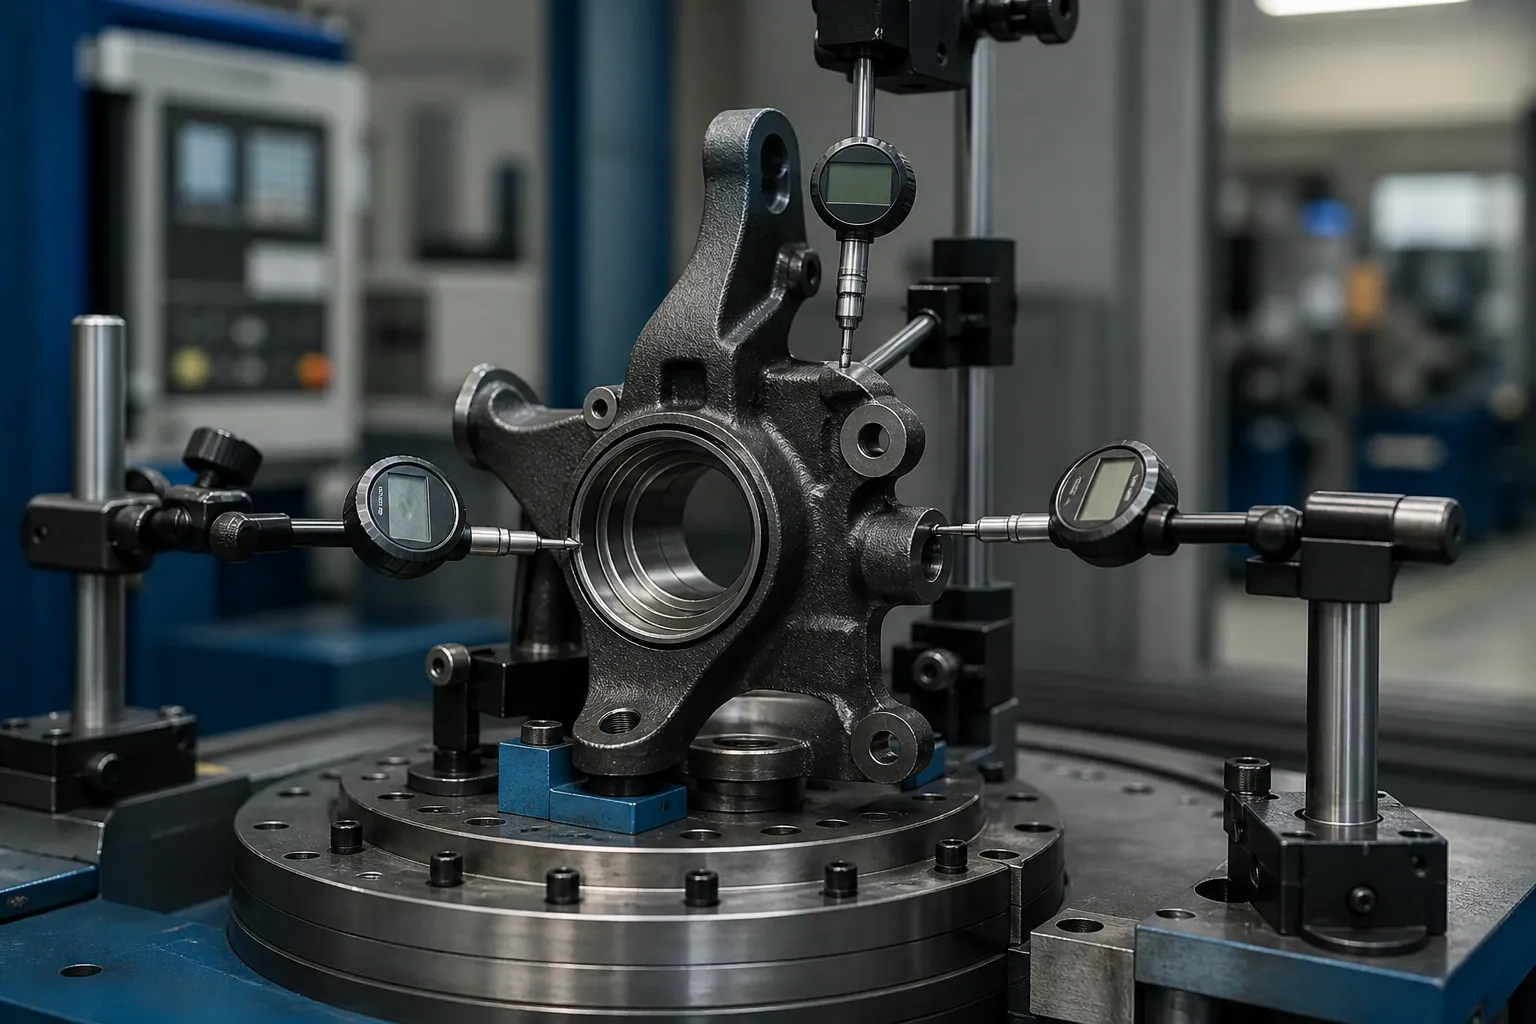
- Ohjaa osaa navan reiässä (tai työstön peruspisteen poraukseen) pyörivässä telineessä.
- Tarkista navan pinnasta kasvojen vuoto ja ohjausvarren pehmusteesta ja raidetangon ulokkeesta sijainti ja korkeus.
- Taltioi kingpin tai joustintuen ominaisuudet – poraukset karaan, tai tukihaarukka simuloiduilla liitäntäpinnoilla.
- Vertaa golden-sample- tai CMM-masteroituihin arvoihin, ei vastakkaista osaa vastaan.
- Tallenna kunkin ominaisuuden poikkeaman suuruus ja suunta ennen korjausyritystä.
Pienimääräisiin jatkotöihin, graniittilevy korkeusmittarilla ja CMM-raportti perhettä kohti saattaa riittää. Tuotantomäärille, kiinnikkeestä tulee asema pyörivällä indeksointikoneella: monipiste elektroniset anturit, servopuristinpää, ja ohjain, joka tallentaa kunkin osan poikkeamakartan ennen korjauksen tekemistä. Esikorjauskartta ei ole byrokratiaa – ilman sitä ei voida erottaa globaalia kehon vääristymää paikallisesta käsivarren virheestä, ja väärä ominaisuus ladataan.
Korjausreitit ja niiden rajat

Pallorautaa ja taottua terästä rystyt
Nämä materiaalit sietävät kontrolloitua kylmäpistepuristusta, kun korjausikkuna on validoitu. Lastaussuunnitelma on tärkeämpi kuin puristuskapasiteetti: tuet jäykän ulokerakenteen alla, kuormitus kohdistetaan korjattavan ominaisuuden kohdalle tai sen lähelle, lyhyet lyönnit, joiden takaisku mitataan jokaisen vedon jälkeen. Korjaukset ovat iteratiivisia - paina, vapauttaa, mittaa uudelleen – koska valukappaleet vapauttavat jännitystä epätasaisesti, ja korjaus käsivarressa voi muuttaa navan kasvojen lukemaa. Toista koko mittapään kartta jokaisen jakson jälkeen, ei vain yksi ominaisuus, joka oli ladattu.
Valetut alumiiniset rystyset
T6/T7-tyypin karkaisuissa painevaletuilla alumiininystyksillä on alhainen taipuisuus ja ansaittu maine halkeilusta hallitsemattoman kylmätaivutuksen aikana. Korjaukset, missä ollenkaan hyväksytty, ovat pienikulmaisia, hidas nopeus, ja validoitu lejeeringin ja pitoisuuden mukaan uhrautuneilla näytteillä, jota seuraa usein stabilointihoito. Monet alumiiniset rystysohjelmat yksinkertaisesti asettavat tiukemman alkupään prosessin ohjauksen ja romun vääristymisen sen sijaan – tämä päätös kuuluu metallurgille, ei koneen myyjälle.
Mitä kohtaa painamalla ei voi korjata
Ohjausvarret, jotka ottivat taivutusylikuormituksen, ovat väsymys- ja vastuukysymys, ei geometria kysymys. Valmiiden turvaosien törmäyskuormitettujen käsivarsien korjauksen tulisi olla poissa pöydästä, vaikka geometria lukee heti sen jälkeen – samaa korvausoppia sovelletaan törmäysteollisuudessa. Oikaisu ansaitsee paikkansa prosessin aiheuttamassa vääristymässä, jossa kuormitushistoria tunnetaan ja korjausikkuna validoidaan.
Hyväksyntäportit

Vapautetun rystysten oikaisuprosessin tulisi sisältää neljä porttia, järjestyksessä:
- Esiportti: halkeaman havaitseminen (magneettinen hiukkanen tai vastaava rautapitoisille osille) ennen korjausta - olemassa olevan halkeaman oikaiseminen tuhoaa todisteet ja osan.
- Geometrinen portti: täysi datam-ominaisuuskartta piirustusrajojen sisällä – napapinnan loppuminen, reiän ja ripustuksen väliset kulmat, käsivarren asento – mitattuna korjauksen jälkeen ja minkä tahansa jännityksenpoisto- tai stabilointivaiheen jälkeen.
- Vakausportti: uudelleenmittaus seuraavan koneistuksen tai lämmitystoimenpiteen jälkeen; selkää rentouttava korjaus oli stressin superpositio, ei korjausta.
- Jäljitettävyysportti: kunkin osan poikkeamakartta, korjausmäärä ja lopulliset lukemat, jotka on tallennettu sen sarjanumeroa vastaan, määritellyllä korjausrajalla, jonka ylittyessä osa romutetaan sen sijaan, että sitä puristetaan uudelleen.
Uudelleentyöstörajan rehellinen määrittäminen – ja sitä ympäröivät NOK:n lajittelusäännöt – erottaa oikaisulinjan nurkassa olevasta puristimesta. Yhteenvetomme aiheesta NOK lajittelu- ja korjausrajat oikaisulinjassa kattaa päätösrakenteen.
Yleiset sudenkuopat
- Väärä peruspistejärjestys. Korjaus navan pintaan, kun poraus on toiminnallinen akseli, tuottaa osan, joka läpäisee yhden tarkastuksen ja epäonnistuu asennuksessa.
- Yhden ominaisuuden uudelleenmittaus. Vain korjatun ominaisuuden tarkistaminen piilottaa ristiin kytketyt siirrot muualla kehossa.
- Ylipuristetut valukappaleet. Viimeisen millimetrin murto-osan jahtaaminen raskain vedoin vaihtaa näkyvän geometrian näkymättömiin mikrohalkeamiin.
- Ohita vakauden uudelleentarkistus. Vääristymä, joka palaa seuraavan koneistuksen jälkeen, on klassinen tunnusmerkki lievittämättömälle jäännösjännitykselle, ja se näkyy asiakkaalle, ei omassa sellissäsi.
- Ei halkeamaa porttia ennen korjausta. Aiemmin olemassa olevasta halkeamasta tulee kenttävika, jonka dokumentoitu syy on korjausisku.
Jäädytä prosessivaihe ennen korjaamista
Se, milloin korjaus tapahtuu reitillä, on yhtä ratkaisevaa kuin miten se tehdään. Välittömästi valun tai takomisen jälkeen mitattu rysty kantaa massan vaihtelua ja jäännösjännitystä, joka löystyy osittain koneistuksen aikana; korjaaminen lopulliseen geometriaan tässä vaiheessa tarkoittaa muuttumassa olevan kappaleen korjaamista. Käytännölliset ikkunat ovat:
- Karkean koneistuksen jälkeen, ennen puolimaalia: toiminnalliset perusominaisuudet ovat olemassa ja varasto säilyy - yleensä paras ikkuna, koska korjaus tukee hiomista ja tylsää sen sijaan, että niitä torjuttaisiin.
- Napareiän lämpökäsittelyn tai induktiokarkaisun jälkeen: vääristymä on huipussaan ja validoitu korjaus palauttaa osat, jotka muuten romutettaisiin, mutta materiaalitila rajoittaa ikkunaa.
- Koneistuksen jälkeen: korjaus rajoittuu pieniin kulmapoikkeamiin; jokainen vakausportin riski koskee ja voiton on perusteltava se.
Vaihe myös päättää mitä "suora" tarkoittaa. Ennen kuin lopetat tylsyyden, navan poraus ei ole vielä lopullinen ja peruspisteen on tultava koneistuksen peruspisteistä; tylsistyksen jälkeen, itse porauksesta tulee rehellinen referenssi. Oikaisumääritelmä, joka ei nimeä prosessikohtaansa, on spesifikaatio, jonka kaksi osastoa tulkitsee eri tavalla – näin osat korjataan oikein väärässä vaiheessa ja silti epäonnistuvat kokoonpanossa.
Mitä vakava kysely sisältää
Lainatakseni rystysten suoristusasemaa vastuullisesti, toimittaja tarvitsee: piirustus peruskaavion ja toleranssitaulukon kanssa; materiaalin ja lämpökäsittelyn tila korjauspisteessä; missä säröä mitataan nykyään ja millä tulosjakaumalla; näyteosat kattavat hyvät, raja- ja NOK ehdot; tarvittava sykliaika; ja uudelleenkäsittely- ja romutussäännöt, jotka tehdas hyväksyy. Näillä tuloilla kiinnityskonsepti, anturisuunnitelma ja puristusarkkitehtuuri seuraavat suoraan – ilman niitä, Jokainen koneehdotus on arvaus siitä, mikä ominaisuus todella määrittelee "suoran" sinulta.
Still weighing options for steering knuckle straightening? The koneen valintaopas akseleille, putket ja profiilit ja oikaisukoneiden hintaerittely are written for exactly this stage of the decision.