
Raudtee rööbas ei ole üldine I-tala, lineaarne juhik või telg. Selle pea, võrk ja jalg moodustavad asümmeetrilise funktsionaalse profiili, ja vertikaalne kumerus, külgmine pühkimine, väänata, otsa geomeetria ja jääkpinge juhtimine võivad nõuda erinevaid mõõtmis- ja korrigeerimisviise.
Töökindel raudteerööbaste sirgendamise lahendus peab enne masina valikut vastama viiele küsimusele:
- Millised Vignoles, soontega, kraana, keel, täisveebi või eriraudteeperekond?
- Kas ülesanne veski tootmine, valimisaktiivsuse valmistamine, töökoja tagasinõudmine, keevistsooni korrigeerimine või rööbastee hooldus?
- Kuidas mõõdetakse vertikaalset ja külgmist geomeetriat ilma kavandatud kumerust segi ajamata, profiili variatsioon, tugi viga või väänamine?
- Milline pea, võrk või jalg võib kokku puutuda tugede ja tööriistadega, ja mis jookseb, mõõdik, keevitada, augud või töödeldud alad on kaitstud?
- Kuidas täielikult vabastatud rööpa ümber mõõdetakse, kontrollitakse ja jälgitakse pärast parandamist?

*Statsionaarses sirgendus- ja mõõtmisliinis oleva Vignolesi rööpa tehniline kontseptsiooni illustratsioon. See ei ole kliendi saidi foto ega toimivusnõue. Masina tegelik jõud, tugilaiused, tööriistade ja vastuvõtupiirangute jaoks on vaja kontrollitud rööpa spetsifikatsiooni ja representatiivseid näidiskatseid.*
Määratlege raudtee perekond ja protsessi marsruut
| Raudtee või protsessi perekond | Peamine erinevus | Marsruut sellel lehel |
|---|---|---|
| Vignoles lamedapõhjaline siin | Ümar pea, kitsas võrk ja lai jalg | Esmane statsionaarne sirgendamine |
| Soonega siin | Soon ja asümmeetriline pea nõuavad spetsiaalset tugipunkti ja tööriistu | Eraldi pere- ja kaitstud kontaktide kaart |
| Keel või lülitussiin | Töödeldud või kitsenev funktsionaalne geomeetria | Funktsioonispetsiifiline mõõtmis- ja parandusplaan |
| Konn või ristumiskomponent | Keeruline lokaalne geomeetria ja koormusteed | Kohandatud kinnitus ja ülevaatuse marsruut |
| Kraana või tööstusraudtee | Profiil ja töövõime erinevad raudtee rööpast | Eraldi retsepti- ja vastuvõtusisendid |
| Uus veski rööbastee | Tootmisvoo ja jääkpinge kontroll | Rull või pressliin on valitud profiilist ja protsessi etapist |
| Taastatud raudtee | Kanda, kahju, keevisõmbluse ja hoolduse ajalugu | Ülevaatus-esimese töökoja marsruut |
| Rööbaste korrigeerimine | Kaasaskantav juurdepääs, rööbastee piiramine ja tööohutus | Väljaspool seda statsionaarset tehaseelemendi lehte |
| Raudtee telg | Pöörlev sepistatud võll, millel on tugipunktid | Kasutage raudteetelje lahendust |
| I/H kiir | Konstruktsiooniprofiil ääriku/võrgu valmistamise vigadega | Kasutage tala lahust, mitte raudtee retsept |
Stierli-Bieger loetleb Vignoles avalikult, soontega, keel, täisveebi- ja erirööpad, sealhulgas sirgendamine ja väände korrigeerimine. Geismar kirjeldab spetsiaalset pidevat horisontaalset rööbaste sirgendamise masinat, millel on valikuline marsruut teise tasapinna jaoks. Need allikad kinnitavad eriseadmete turgu; need ei muuda iga rööpaprofiili jaoks kehtivat ühte tööriistakomplekti.
Protsessi etapi külmutamine
Veski tootmine
Rööp võib pärast rullimist sirgendada, jahutamine või kuumtöötlus. Temperatuuri ajalugu, materjali klass, profiil ja ülesvoolu jääkpinge mõjutavad tagasitõmbumist ja vabanevat tulemust. Ettepanekus tuleb märkida, kas sirgendaja on inline tootmismasin või eraldi viimistlusjaam.
Pöörme ja ristmiku tootmine
Keelsiinid, konnad ja eriprofiilid võivad hõlmata töötlemist, augud, keevisõmblused või kavandatud kumerus. Heakskiidetud geomeetriat ei saa tuletada ainult sirge võrdlusjoone põhjal.
Raudtee taaskasutamine
Kasutatud siinil võib peas olla kulumist, lainestamine, lokaalne deformatsioon, keevistsoonid, korrosioon, poltide augud või kahjustused. Enne parandamist tuleb ülevaatus. Geismar positsioneerib spetsiaalse siinisirgendaja, et see integreerida taaskasutusliiniga, uue veski tootmisest erineva töökoja marsruudi toetamine.
Keevistsooni korrigeerimine
Kohaliku keevistsooni geomeetria viga nõuab keevisõmbluse identiteeti, kuumusest mõjutatud tsooni ülevaade, profiili mõõtmine ja kohaldatav kontrollitee. Sirgendamine ei saa asendada keevisõmbluse kontrolli ega parandada vastuvõetamatut keevisõmblust.
Enne mõõtmisvea määramist määrake rööpa nullpunkt
Rööpale tuleks viidata joonisel määratletud funktsionaalse geomeetria alusel, mitte seda, millist nägu on kõige lihtsam puudutada. Mõõtmiskava peaks määratlema:
- raudtee perekond, sektsioon ja orientatsioon;
- aksiaalne päritolu, lõppseisund ja kavandatud kumerus;
- toetuste arv, vahekaugus, kõrgus ja kontaktpind;
- vertikaalprofiil piki jooksusuunda;
- külgmine pühkimine viidates vajalikule peale, veebi- või jalafunktsioon;
- pearull või sektsiooni pöörlemine piki pikkust;
- kohalik juht, veebi- ja jalaprofiilide kontrollimine, kui see on vajalik;
- otsa sirgus ja välistatud otsa pikkus;
- keevitada, auk, töödeldud ja üleminekutsoonid;
- puhastamine, skaala, temperatuur ja stabiliseerimistingimused;
- korratavus pärast vabastamist, ümberpaigutamine ja tasapinna muutmine;
- correlation with the customer's rail gauge and final inspection system.
Lugege võlli sirgus vs väljavool vs TIR statsionaarse geomeetriaga profiili ja pöörleva näidu üldiseks eristamiseks. Raudtee rööpaid hinnatakse tavaliselt toetatud profiilina; võlli väljajooksu terminoloogia rakendamine loob vale nullpunkti mudeli.
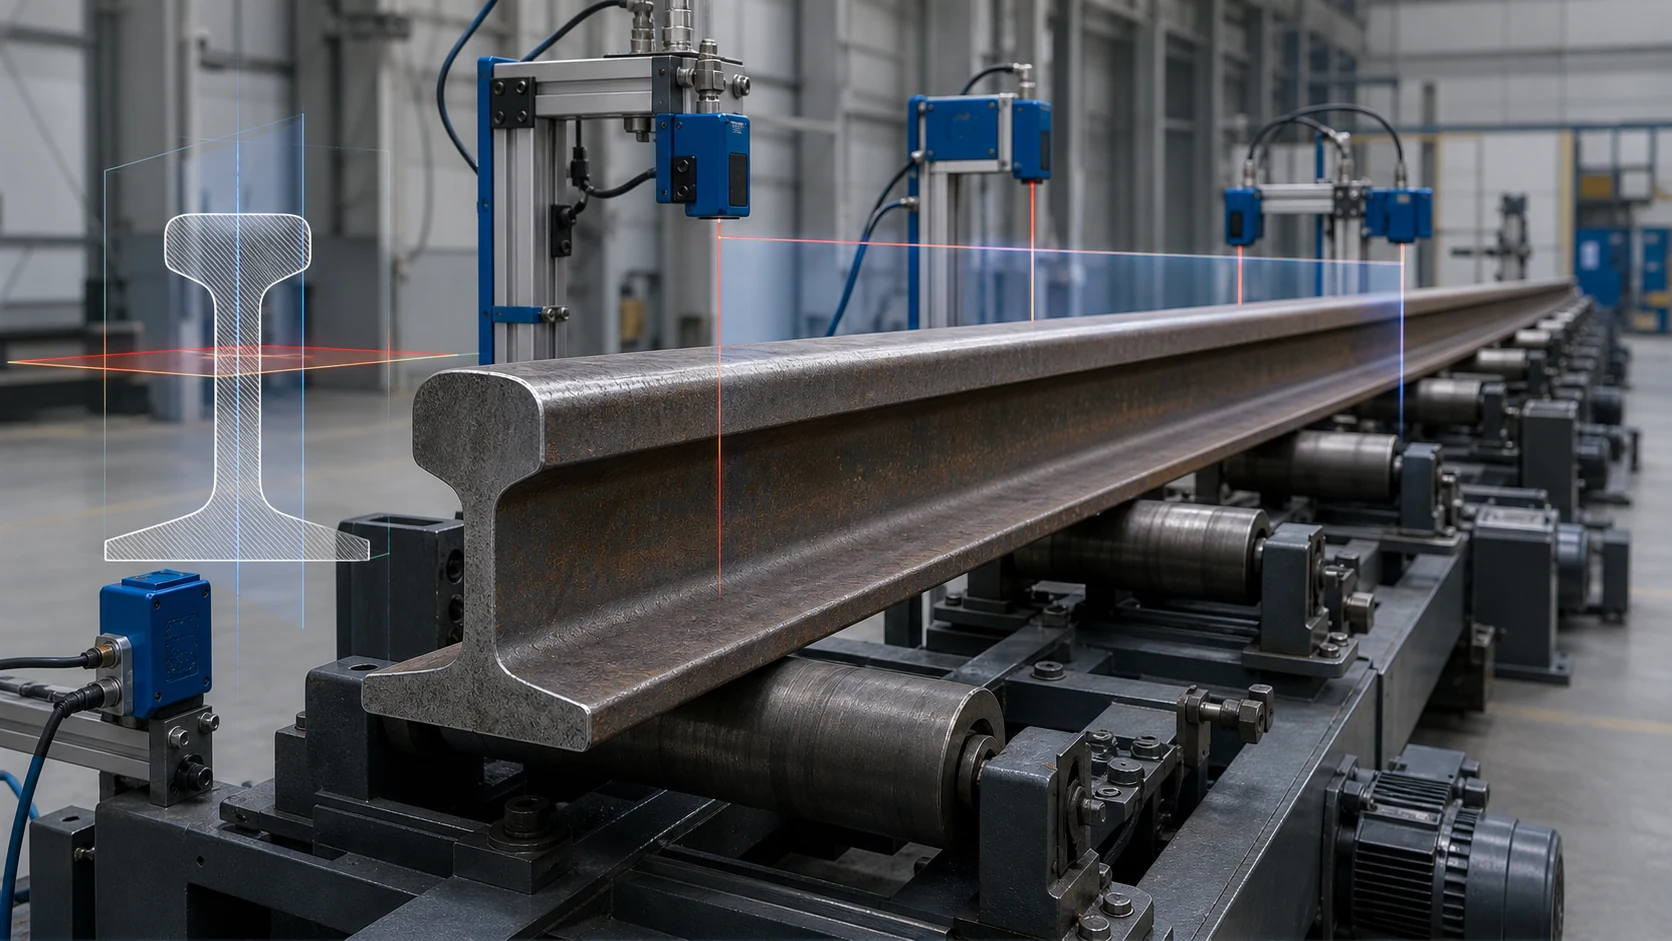
*Insenerikontseptsiooni illustratsioon vertikaalse ja külgmise mõõtmise kohta pea-võrgu-jala rööpa profiilil. See ei ole ette nähtud gabariidi paigutus. Anduri tegelikud jäljed, tugivahed, kavandatud kõverus- ja vastuvõturibad nõuavad kontrollitud rööpajoonist ja kliendi gabariidi korrelatsiooni.*
Enne jõu rakendamist eraldage vearežiimid
| Vaadeldav signaal | Võimalik põhjus | Nõutav marsruut |
|---|---|---|
| Sujuv vertikaalne kumerus korratakse pärast toe lähtestamist | Vertikaalne kumer või kaar | Valitud vertikaaltasandi korrektsiooni kandidaat |
| Pärast ümberpaigutamist korratakse sujuvat külgsuunalist kõrvalekallet | Külgmine pühkimine | Kõrvaltoime korrigeerimise kandidaat |
| Pea ja jalg nihkuvad kogu pikkuses vastassuundades | Sektsiooni pööramine või keeramine | Torsioonspetsiifiline mõõtmine ja tööriistad |
| Järsk kohalik suunamuutus | Kink, mõju või kohalik ülekoormus | Ülevaatus ja tehniline ülevaatus enne parandamist |
| Signaalimuutused tugivahedega | Toe läbipaine, longus või ebastabiilne käsitsemine | Külmutamise tugiseisund ja korrake mõõtmist |
| Suur viga ainult keevisõmbluse lähedal | Keevistsooni geomeetria või kuumusest tingitud moonutused | Keevispetsiifiline kontrolli- ja parandustee |
| Jooksupind on kulunud, kuni keskjoon on vastuvõetav | Pea kulumine või profiili kaotus | Marsruudi ümberprofileerimine või tagasilükkamine; sirgendamine ei taasta materjali |
| Geomeetria vastab kavandatud kõverale, kuid ei suuda sirgjoont kontrollida | Vale nominaalviide | Enne klassifitseerimist laadige kontrollitud disaini geomeetria |
| Kere on vastuvõetav, kuid lõpptsoon on väljas | Lõpeta jahutamine, saagimine, käitlemise või kohaliku protsessi viga | Lõpuspetsiifiline parandus või töötluse ülevaade |
Kaitske pead, Veeb ja jalg
Vaikimisi kaitstud või ülevaatustsoonid
- viimistletud jooksvad ja mõõtepinnad ilma kinnitatud kontaktkatseta;
- õhukesed veebiservad või toetamata veebipiirkonnad;
- jala servad, kus kontsentreeritud koormus võib tekitada lokaalseid kahjustusi;
- keevitada ja kuumusest mõjutatud tsoone seni, kuni ülevaatus võimaldab korrigeerimist;
- poldi augud, töödeldud lülitite omadused ja kinnitustsoonid;
- identifitseerimis- ja jälgitavusmärgid;
- kulunud, mõranenud, laialivalgunud, korrodeerunud või löökidest kahjustatud alad;
- tahtlikult kumerad või kitsenevad funktsionaalsed piirkonnad.
Potentsiaalselt heakskiidetud kontakttsoonid
- lai pea, struktuurianalüüsi ja näidiskatsete abil valitud võrk- või jalamaad;
- siiniprofiiliga sobitatud vahetatavad sadulad või sidevardad;
- juhitavad rullkontaktid, mis on kvalifitseeritud pinnasurveks ja märgistamiseks;
- lõpetamata või hiljem töödeldud tsoonid, kui protsessiplaan selgesõnaliselt lubab kontakti.
Iga survejõud vajab täielikku toe/reaktsiooni/koormuse teed. Tööriistade paigutus, mis töötab sümmeetrilise tala jaoks, võib rööpapead üle koormata, võrk või jalg, kuna rööpaosa on asümmeetriline.
Valige kahetasandiline parandusarhitektuur
Horisontaalne või külgtoimega press
Reguleeritavate tugipostidega horisontaalne hüdrauliline press võimaldab külgsuunas pühkida, lokaalne horisontaalne painutus ja kontrollitud rööpapain. Stierli-Bieger kirjeldab avalikult teisaldatavaid tugipunkte, lasertoega juhtimine ja võimalus muuta paindesuunda ilma siini pööramata mõnes konfiguratsioonis.
Ettepanekus tuleks määratleda:
- heaks kiidetud reaktsioonimaa ja pressipunkt;
- abutmentide vahekaugus ja reguleerimismeetod;
- jõudu, nihke ja ülepainde piirid;
- tagasilöögiloogika rööbastee perekonna ja protsessi oleku järgi;
- pika toote konveierid ja kraana juurdepääs;
- vabastatud külgmised mõõtmised pärast iga piiratud korrektsiooni.
Vertikaalne korrektsioon
Vertikaalne kumerus nõuab vertikaalset koormusteed või kinnitatud rööbaste kallutusjaama, mis kannab vajaliku tasapinna pressi. Juhtimissüsteem ei tohi rööpa pööramise või ümberpaigutamise ajal tekitada uut kurvi.
Rullide sirgendamine
Suure mahuga freesrööbas võib kasutada järjestikust horisontaalset- ja vertikaalteljelised rullsüsteemid. Fives kirjeldab avalikult rööbaste sirgendajaid, mis kasutavad mõlemat horisontaalset- ja vertikaalteljelised masinad, Iconsysi juhtumiuuringus kirjeldatakse kahte järjestikust masinat, millel on kontrollitud rulliasend, kiirus ja pöördemoment. See arhitektuur nõuab tootmisperekonna ümbrikut ja jääkpinge kontrollimist; see ei ole vahetatav töökoja punktipressiga.
Torsiooni sirgendamine
Väändumist ei saa usaldusväärselt parandada, käsitledes siini lihtsa vertikaalse kaarena. See vajab nurga mõõtmist piki sektsiooni, kontrollitud torsioontööriistad, piiramine ja vabastatud ümbermõõtmine.
Lugege presssirgendamine vs rullsirgendamine enne parandusperekonna valimist.
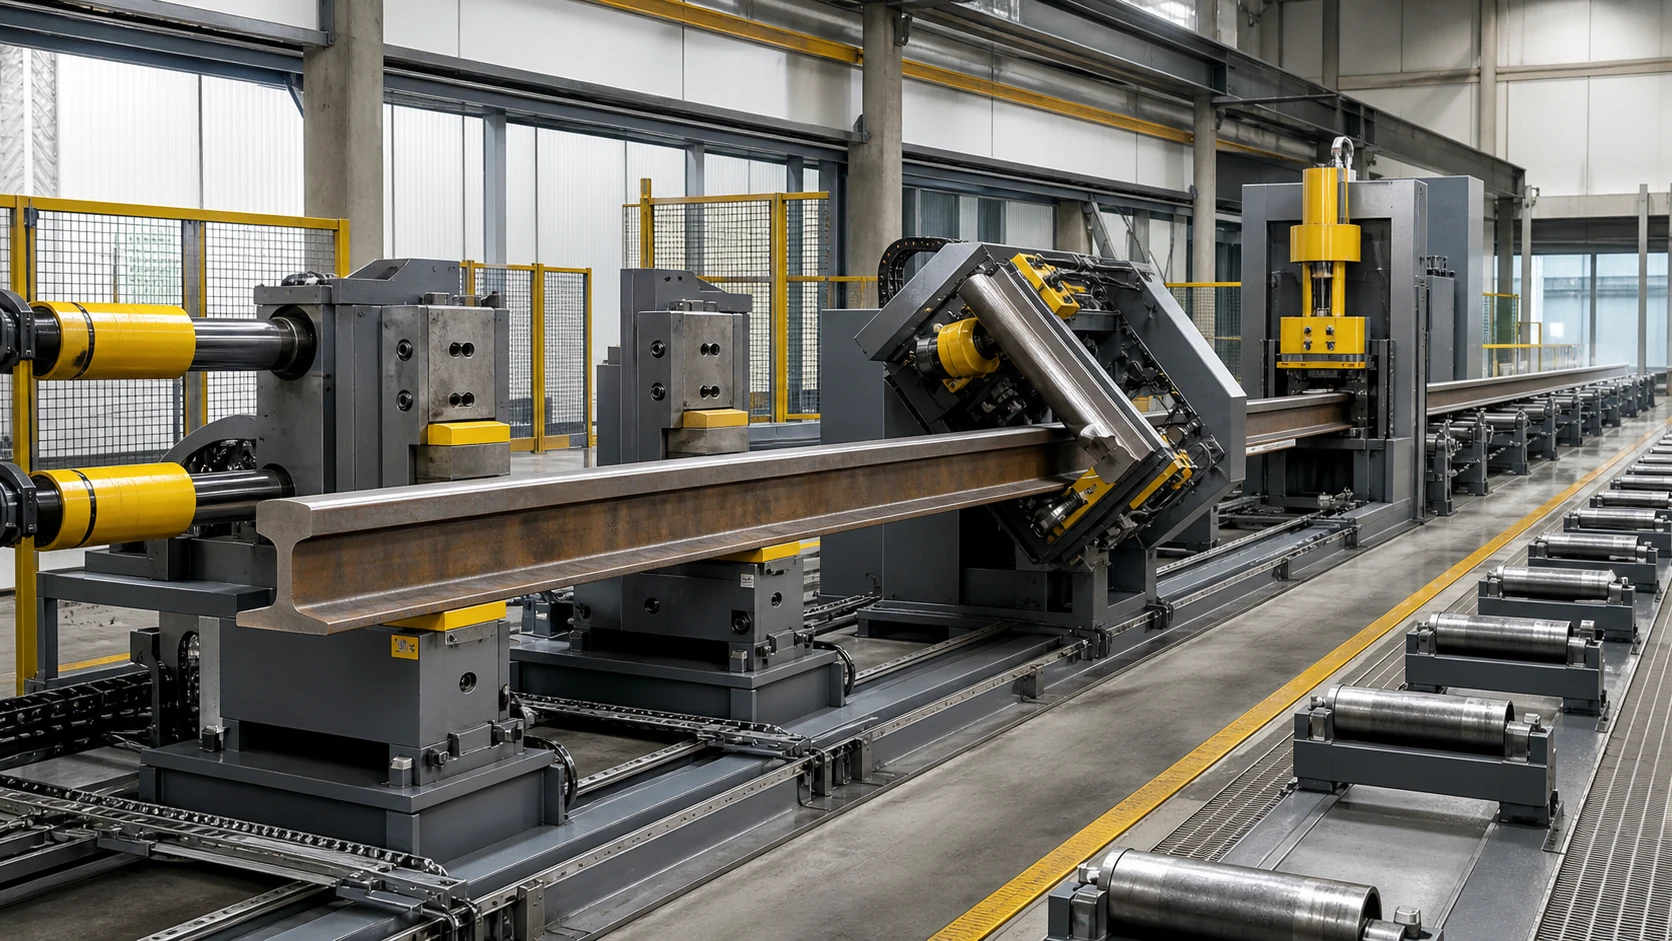
*Kõrvaltoimega korrektsiooni tehniline kontseptsiooni illustratsioon, tasapinna muutmine ja allavoolu kontroll. See ei ole universaalne masina paigutus. Tegelik raudteekäsitsemine, reaktsiooni geomeetria, jõudu, Rulli asend ja jääkpinge piirid nõuavad projekti kavandamist ja näidiskatseid.*
Integreerige protsessi raske juhitavus
Pikad rööpad vajavad kontrollitud liikumist mõõtmise ja korrigeerimise kaudu. Käitlemise kontseptsioon peaks sisaldama:
- mootoriga sisenemis- ja väljumisrullkonveierid;
- rööpapere juhikud, mis ei aja profiili segadusse ega kahjusta;
- positiivne aksiaalne positsioneerimine ja kontrollitud indekseerimine;
- turvaline kraana või teisaldatav juurdepääs seadistamiseks ja taastamiseks;
- määratletud meetod parandustasandi muutmiseks;
- katlakivi ja prahi haldamine juhikute ja andurite ümber;
- valvamine, blokeeringud ja ohutud keelutsoonid;
- toitekadu või katkenud parandustsükli taastumisloogika.
Käsitsemissüsteem on osa mõõtmiste korratavusest. Konveieri kõrguse või rulli seisukorra muutus võib muuta nähtavat profiili ja muuta salvestatud retsepti kehtetuks.
Kontrollige vabastatud rööpa, Mitte koormatud kuju
- Tuvastage raudteede perekond, joonise läbivaatamise ja protsessi etapp.
- Kinnitage ülevaatuse olek ja kavandatud sirge või kumer geomeetria.
- Puhastage heakskiidetud mõõte- ja kontakttsoonid.
- Laadige siin külmutatud toele ja käsitsemiskonfiguratsioonile.
- Mõõtke vertikaalselt, külg- ja väändesignaalid eraldi.
- Klassifitseerige vibu, pühkima, väänata, kink, keevistsooni viga, kulumis- ja seadistusviga.
- Vali vajuta, rull, torsioon, tagasilükkamise või inseneriülevaatuse tee.
- Rakendage ainult kinnitatud tasapinnale ja tsoonile määratud piiritletud parandust.
- Vabastage ja stabiliseerige rööbas täielikult.
- Mõõtke uuesti sama lähtepunkti ja tugitingimustega.
- Korrake ainult jõu piires, nihe, üle painutada, iteratsioon ja pinnapiirangud.
- Täitke nõutav profiil, pinnale, keevitada, jääkpinge või muu kontroll.
- Salvestage enne/pärast profiili, retsept, kvaliteedi dispositsioon ja jälgitavus.
Konfigureerige raudteeperekonna lahter
| Lahtri funktsioon | Raudtee-raudtee nõue |
|---|---|
| Identifitseerimine | Profiil, hinne, pikkus, protsessi etapp, kavandatud kumerus ja jälgitavus |
| Käitlemine | Pikad konveierid, aksiaalne positsioneerimine, lennukivahetus ja juurdepääs kraanale |
| Mõõtmine | Vertikaalne profiil, külgmine pühkimine, sektsioonide pööramine ja kohaliku profiili kontrollimine |
| Klassifikatsioon | Camber, pühkima, väänata, kink, keevistsooni viga, kulumis- ja seadistusviga |
| Parandus | Külgvajutus, vertikaalne press, rull- või torsioontööriistad perekonna kaupa |
| Kaitse | Jooksvad/gabariidipinnad, veebis, jala servad, keevisõmblused, augud ja töödeldud tsoonid |
| Kontrollimine | Täielikult vabastatud geomeetria pluss rakendatav pind, keevisõmbluse ja jääkpinge kontroll |
| Andmed | Enne/pärast profiilid, seadistamine, jõud/nihe, ülevaatus ja lõplik kõrvaldamine |
Vajame ettepanekuid
Enne varustuse valimist saatke järgmine:
- rööpaprofiili joonised ja perenimekiri;
- materjali klass, kuumtöötlemise ja protsessi etapp;
- pikkusvahemik ja aastane või vahetustega tootevalik;
- kavandatud sirgus või kavandatud kumerus;
- vertikaalne, külgmine, keerd- ja lõpptsooni aktsepteerimise määratlused;
- keevitada, auk, masinaga töödeldud, kitsenevad ja kaitstud pinnaga kaardid;
- lubatud pea, veebi- ja jalakontakt maandub;
- sissetulevate vigade jaotus ja teadaolevad kahjurežiimid;
- nõutav töötlemisjärgne pind, keevitada, jääk-stressi või NDT kontrollid;
- rida lööma, konveieri kõrgus ja saadaolevad kraana/käsitsemisliidesed;
- esinduslik hea, marginaalsed ja tagasilükatud proovid;
- kliendimõõtur, aruande vorming ja jälgitavusliides.
Proovi-testi vastuvõtmine enne tootmise väljalaskmist
Näidiskatse peaks hõlmama tegelikku rööpaperekonna ümbrist ja mõlemat parandustasandit. See peaks kontrollima toe korratavust, anduri korrelatsioon, kontakti märgistus, vertikaalse/külgmise/väändumise klassifikatsioon, tagasiminek, tasapinnamuutuste käsitlemine, vabastatud geomeetria ja nõutav allavoolu kontroll.
Kasutage sirgendamise proovikatse ja vastuvõtujuhend külmutada testmaatriks ja tõendite pakett.
Tehniline piir
Sirgendamine võib parandada sobiva rööpa kinnitatud geomeetrilist viga. See ei taasta kulunud peamaterjali, pragu parandama, kvalifitseerida vastuvõetamatu keevisõmblus, asendada ümberprofileerimine, või tõendama rööbastee sobivust ilma kehtiva raudteeasutuse ja kontrollimenetluseta.
Masina jõud, rulli paigutus, tugiava, tugivahed, täpsust, tsükli aeg, ülepainutamine ja iteratsioonide arv on ettepaneku väljundid. Nad peavad pärinema kontrollitud raudteede perekonnast, materiaalne seisund, joonistamine, näidised ja kliendimõõtur – mitte konkurendi spetsifikatsioonide tabelist.
Taotlege raudteede sirgendamise ülevaatust
Every railway rail straightening project eventually hits the same two questions – a võllide sirgendaja valiku juhend, torud ja profiilid ja mis sirgendusmasin maksab vastake neile enne tarnija kohtumist.
Saatke raudtee perekonna tabel, joonised, protsessi etapp, veakaardid, kontrollitee ja representatiivsed proovid. Me tagastame pakutud lähtepunkti ja tugimudeli, kaitstud kontaktkaart, kahetasandilise korrektsiooni kontseptsioon, käitlemise plaan, proovitesti maatriks ja seadmete konfiguratsioon ülevaatamiseks.