
We have completed sample testing for a client from South Korea: stepped medical drill bits held to a 0.05 mm sirguse nõue. This article is the engineering record of that trial – what the workpiece demanded, which decisions carried the result, and how the number was verified.
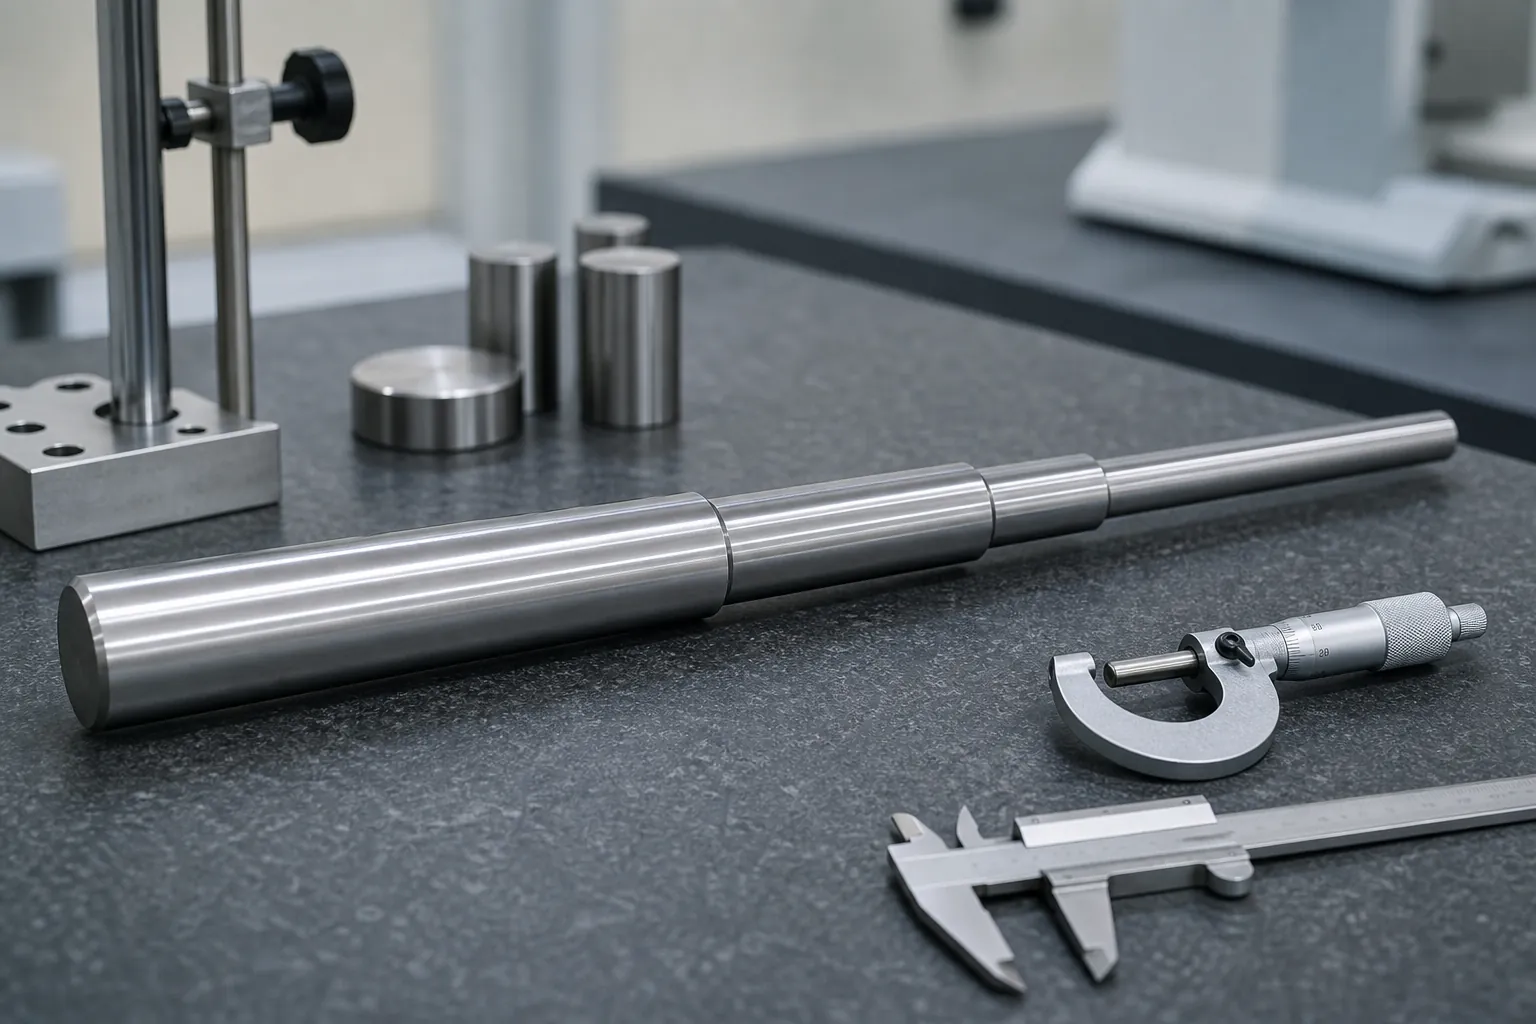
Medical Bitsi esitatud väljakutse
Projekt hõlmas spetsiaalsete meditsiiniliste bittide tootmist. Nendel komponentidel oli ainulaadne spetsifikatsioonide komplekt, mis esitas meie masinatele ja tehnilistele meeskondadele märkimisväärse väljakutse. Töödeldava detaili mõõdud olid täpsed 7.9*230, ja sellel oli varda läbimõõt, mis kitsenes 7.9 – 6.9 – 5.9, koos 3 selle pikkuses erinevad sammud. Sellised keerulised ja täpsed nõuded nõudsid meie tootmisprotsessides kõrgeimat täpsust ja täpsust.
Meditsiinikomponentide valmistamine pole lihtne. Kõik kõrvalekalded nõutavatest spetsifikatsioonidest võivad põhjustada tõsiseid tagajärgi, eriti meditsiinivaldkonnas, kus ohutus ja töökindlus on ülimalt olulised. Meie meeskonnal läks hästi – olles teadlik ülesande raskusest. Teadsime, et peame tegema kõik jõupingutused tagamaks, et lõpptoode vastaks kliendi rangetele kvaliteedistandarditele.
Tehnikaülevaade: Why a Stepped Medical Drill Is Hard to Straighten
Reading this project as engineers rather than storytellers, the workpiece specification explains the difficulty on its face. A 230 mm length stepping down through three diameters is not one slender rod but three slender rods joined in series, each with different stiffness. Correction force applied at one diameter produces different deflection per unit force at each step, the bend peak tends to sit near the stiffness transitions rather than at mid-length, ja mis tahes mõõtmine, mis käsitleb osa ühtlase võllina, loeb valesti geomeetriat, mida see peaks kontrollima. Peal jao probleem, meditsiiniliste tööriistade vastuvõtmine on andestamatu: aadressil a 0.05 mm sirguse nõue, mõõtmismeetod ise muutub esimest järku osalejaks, ja detaili funktsioon – etteaimatavalt pöörlev lõikeriist – jätab vähe ruumi jälgedele või jääkmoonutustele, mille hooletu parandustee geomeetria vastu vahetaks..
Datum Selection otsustab projekti enne esimest pressimist
Astmelisel võllil, millised tunnused määravad mõõtmise võrdlusaluse, ei ole detail – see on projekt. Otsa-keskavade tsentreerimine viitab teljele, mille ümber detail töö ajal pöörleb; viidates suurimale valmis läbimõõdule muudab suurima osa ankruks ja loeb väiksemad sammud sellele vastu; funktsionaalsele küljele või flöödialale viitamine annab vastuse, mida tööriist tegelikult vajab, kuid nõuab funktsiooniteadlikku mõõtmist. Iga valik annab samale osale erinevad numbrid, seega tuleb see enne katsetamist kliendiga kokku leppida, vastuvõtmisel ei avastatud. Täpselt selle otsuse raamistik – sealhulgas uuesti paigaldamise kontrollid, mis tõendavad, et lähtepunkt realiseeritakse korduvalt – on sätestatud astmelise võlli mõõtmise tugipunkti valik. Näidistesti jaoks, mis seejärel kinnitab parandusmarsruudi selle lähtepunkti suhtes, tõendid kehtivad sirgendamise proovi katse ja vastuvõtmine kohaldada muutmata kujul meditsiiniseadmetele.
Astmeüleminekud väärivad korrektsiooniplaanis austust. Sektsiooni vahetus koondab stressi õlale, so correction strokes are planned to avoid loading a shoulder in bending where an alternative press location exists, and the flank surfaces of a cutting tool are treated as protected zones in the same discipline described for püstolpuuri ja sügava auguga puuri sirgendamine — the closest industrial cousin of this workpiece family.
How the Trial Was Executed
The trial work concentrated on two things: the correction plan for a 0.05 mm tolerance, and inspection between stages. Tugipositsioonid, press points and stroke settings were fixed and recorded before the first correction, because the tolerance left no room for improvised strokes. Intermediate inspections after each stage caught deviations while they were still correctable, instead of inspecting defects in afterwards.
The Result: 0.05 mm as Required
Töödeldava detaili sirgus pärast sirgendamine reached 0.05 mm, on the mark of the client’s requirement. Kuidas seda numbrit mõõdeti, on dokumenteeritud allolevas kontrollijaotises.
Klient väljendas rahulolu tulemuste üle ja huvi edaspidise koostöö vastu. Ülekantavad inseneriõppetunnid on kokku võetud selle artikli viimases osas.
Vaadates ette
See juhtum on üks näidispartii ühel tooriku perekonnal; ülaltoodud jaotistes on kirjas, mida mõõdeti ja mis andis tulemuse. Järgmine projekt algab joonisest ja selle tolerantsi viitest, mitte sellest narratiivist.
Kuidas sellist tulemust pigem kinnitatakse kui deklareeritakse
Sirguse tulemus juures 0.05 mm tase on detaili ja mõõtesüsteemi ühisvara, seega on kontrolliahel see, mis annab numbrile tähenduse. Selle klassi väidet toetav kett töötab: kokkulepitud lähtepunkt ja tugitingimus, kontrollimisjuhendisse kirjutatud; gabariit, mille korratavus selles osade perekonnas on tõestatud – kuna väikeste tolerantside korral on gabariidi enda hajuvus piiri nähtav murdosa, distsipliini Gage R&R sirgendamiseks ei ole valikuline; vabastatud oleku mõõtmine pärast parandusjõu täielikku eemaldamist, per laaditud versus vabastatud praktika; ja korrelatsioon kliendi enda võrdlusmeetodiga sobitatud osade puhul, nii et saadetise mõlemad pooled loevad sama osa ühtemoodi. Selle ahela sees, tulemuseks on tarnija sisenäit ja kliendi vastuvõtugabariidi kokkulangevus – kummagi instrumendi individuaalne number üksi on vaid vahe.
Mis kandub sellest korpusest üle teistele toorikutele
Konkreetne toorik kuulub ühele kliendile, kuid inseneri muster kordub peredes. Esiteks: astmelistel või kitsenevatel sihvakatel osadel, ehitada parandusplaan ümber jäikuse kaardi, mitte kõige hullem lugemine. Teiseks: fikseerige nullpunkti määratlus kliendiga enne mis tahes proovitõmmet, ja tõestage selle korratavust uuesti istumiskontrolliga. Kolmandaks: töödelda funktsionaalseid pindu — flööte, lõikeservad, viimistlustsoonid — selgesõnaliste kontaktreeglitega kaitstud aladena, distsipliinis, kellega jagatud astmeline meditsiinilise puuri sirgendamine ja väikese läbimõõduga meditsiiniliste puuride rakendused. Neljandaks: lase aktsepteerimise tõendid - vabastatud oleku mõõtmine kokkulepitud gabariidil, eelnevalt määratletud ümbertöötamise piiride ja dispositsiooniga – ole vahekohtunik, mitte tootmispõranda optimism. Osad, mis järgivad neid nelja reeglit, koonduvad vähemate tõmmetega ja jäävad auditi läbi; osad, mis need vahele jätavad, kulutavad ümbertöötamise eelarveid, õppides uuesti samu õppetunde.
KKK
Miks astmelised võllid painduvad läbimõõdu üleminekute lähedal?
Kuna jäikus muutub järsult igal õlal. Käsitsemisest tulenev stress, kuumtöötlemine ja eelnev töötlemine kontsentreerib, kus sektsioon muutub, ja üleminek toimib iga hilisema koormuse korral hingena. Astmeliste osade parandusplaanid kaardistavad seetõttu selgesõnaliselt õlad ja asetavad pressipunktid nii, et jäikuse kaart on vaates., selle asemel, et eeldada ühtlast varrast.
Is 0.05 mm sirguse piirab masin või mõõt?
Sellel tasemel, vestluses domineerivad tavaliselt nii mateeria kui ka mõõt. Mõõdiku enda korratavus on tolerantsi nähtav murdosa, seega nullpunkt, Enne mis tahes parandustulemuse tõlgendamist tuleb näidata tugiseisundit ja mõõtevõimet. Seetõttu koormavad range tolerantsi projektid mõõtmistööd ette.
Kas flööditsoone saab korrektsiooni ajal kasutada kontaktpunktidena?
Üldiselt mitte. Flöödid ja lõikeservad on funktsionaalsed pinnad, ja seal kokkupuutel on oht servakahjustustele, mida ükski sirguse suurenemine ei õigusta. Õige harjutamine asetab toed ja pressikontakt tavalisele varrele või kokkulepitud mittefunktsionaalsetele tsoonidele, tööriistade geomeetriaga, mis jaotab koormust – kontakttsooni distsipliin, mis on jagatud tööriistade sirgendamise rakenduste vahel.
Kui see on teie esimene puuritera sirgendamine, loe läbi sirgendaja valiku ülevaade esiteks, seejärel võrrelge oma eelarvet uue masina vastuvõtutesti kontrollnimekiri.