
Klipni klin - koji se još naziva i ručni klin ili klin - je kratak, cilindrični klin sa malom tolerancijom koji spaja klip sa malim krajem klipnjače. To je jedan od najopterećenijih dijelova klipnog motora: opterećenje preokreće svaku revoluciju, vanjski prečnik služi kao nosač ležaja unutar čahure šipke, a provrt služi kao radna površina za potpuno plutajuće konstrukcije. Da li je igla čvrsta, sa jezgrom sa središnjom rupom, ili izbušeni na svakom kraju radi podmazivanja, njegova geometrija mora ostati unutar tolerancija na nivou mikrometara za prečnik, zaobljenost i ravnost.
Zato što je iglica kratka i čvrsta, ispravljanje nije stvar grube sile. Radi se o vrlo malim stvarima, veoma kontrolisane plastične korekcije primenjene na tačno pravim mestima, sa postavkom mjerenja koja može razlikovati pravo savijanje ose od greške zaobljenosti i varijacije promjera. Rješenje za ispravljanje klipnog klina mora odgovoriti na pet pitanja prije nego što se izabere bilo koja mašina:
- Da li je igla čvrsta, centralno izbušeno ili na kraju, i koliki je odnos dužine i prečnika?
- U kojoj fazi procesa se pojavljuje odstupanje — nakon mljevenja, nakon termičke obrade, ili nakon rukovanja?
- Da li je izmjereno radijalno odstupanje stvarna krivina središnje linije, ili se greška zaobljenosti i prečnika pogrešno tumači kao savijanje?
- Koji put korekcije je odobren za stanje materijala i tvrdoće — precizno presovanje u tački, rotaciono fino ravnanje, ili otpad?
- Kako će se izdati geometrija, integritet površine i kriterijumi prihvatljivosti koji su kritični za zamor se verificiraju nakon korekcije?
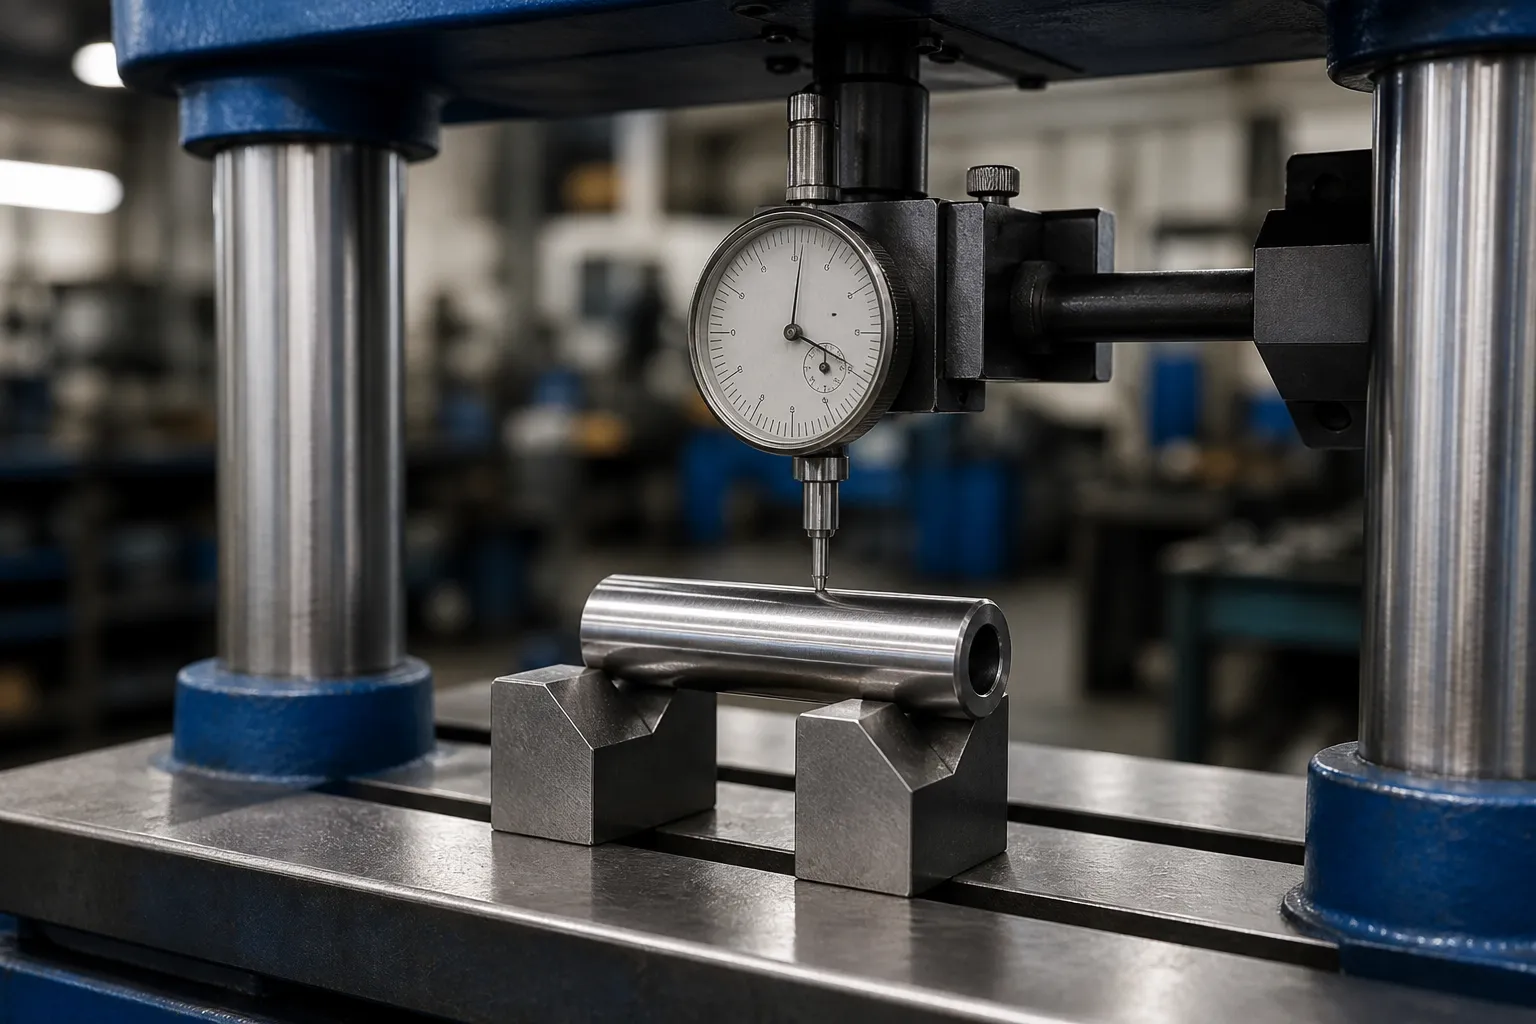
*Ilustracija inženjerskog koncepta: očvrsnu klipnu osovinu koja je podržana i izmjerena za kontroliranu studiju korekcije. To nije fotografija sa stranice korisnika. Stvarne kontaktne zone, Ograničenja sile i arhitektura mašine zahtevaju crteže i testove reprezentativnih uzoraka.*
Klipnjača nije klipnjača
Rezultati pretrage za ispravljanje klipnog klina dominiraju automobilskim forumima - hobisti koji se pitaju kako osloboditi zaglavljeni klin ili da li se kruti klin može ponovo koristiti nakon rekonstrukcije. Taj razgovor u radionici nema gotovo nikakve veze sa proizvodnim problemom: proizvođač iglica koji brusi hiljade iglica dnevno kome je potreban kontrolirani korak korekcije između toplinske obrade i završnog mljevenja. Dvije namjere nikada ne bi trebale dijeliti jednu specifikaciju stroja.
Jednako je važno da ne pobrkate iglu sa iglom klipnjača (duga komponenta hidrauličnog cilindra pokrivena na posebnoj stranici rješenja) ili sa klipnjača (kovani dio I-grede, nije precizni cilindar). Klipni klip je sopstvena familija izratka sa sopstvenim ograničenjima:
| Radni komad | Tipična geometrija | Ispravljajući karakter |
|---|---|---|
| Klipni klip (ovu stranicu) | Kratki cilindar, L/D ≈ 1,3–2,5, očvrsnuo, često sa jezgrom | Veoma krut; male vrijednosti savijanja, visoke sile korekcije, rizik ovalnosti |
| Klipnjača (hidraulični) | Dugačka vitka šipka sa krajevima sa navojem | Niska L/D krutost; korekcija u više tačaka tokom dugog perioda |
| Klipnjača | Kovani I-profil sa dva otvora | 3-D poravnanje od provrta do provrta, nije problem središnje linije |
| Ventil motora | Duga stabljika sa glavom | Pravost stabljike u odnosu na lice glave; slična logika mikrokorekcije |
Kako se klipni klinovi deformišu
Proizvodni klinovi su obično tokareni ili hladno vučeni od čelika koji se stvrdnjava, karburizirani i očvrsnuti, zatim mljeveno. Odstupanje ulazi u predvidljivim tačkama:
- Izobličenje termičke obrade. Pougljičenje i gašenje neravnomjerno oslobađaju naprezanja pri okretanju. Igla s jezgrom može se savijati prema tanjoj strani zida. Ovo je najčešći i najispravljiviji izvor odstupanja — vidi ispravljanje nakon termičke obrade.
- Stres izazvan brušenjem. Teško ili jednostrano uklanjanje zaliha na OD debalansira zaostalo naprezanje, i igla se savija nakon što napusti mlin.
- Oštećenja pri rukovanju i stezanju. Igle su kratke, tvrdi i težak za njihovu veličinu. Pad na ivicu kante može dovesti do oštrog lokalnog pregiba iglice koja je bila ravna pri završnoj inspekciji — ova klasa oštećenja je obično odluka o otpadu, nije odluka za ispravljanje.
- Rast ovalnosti kod klinova s jezgrom. Otvor se može izobličiti tokom termičke obrade, a OD ga prati. Ovo je greška u obrascu, ne krivina, i nikakva korekcija pritiska to ne popravlja.

Measurement: Odluka o datumu je na prvom mjestu
Provjera ravnosti igle ima smisla samo u odnosu na definiranu os rotacije. Dominiraju dvije konvencije podrške:
Između centara
Ako zatik nosi centralne rupe koje su proizvedene i brušene kao procesne podatke, mjerenje između centara reproducira osovinu koju koristi brusilica. Ovo je obično najčistija konvencija za odluke o konačnom prihvatanju. Same središnje rupe moraju biti čiste i neoštećene - izrezani centar stvara fantomsko ispadanje koje šalje dobre igle u presu.
Na V-blokovima ili rotirajućim nosačima
Za klinove s jezgrom bez centara, sam OD postaje datum. Rotirajuća postavka V-bloka sa indikatorom za testiranje brojčanika ili a LVDT mjerna glava sa više tačaka mapira istjecanje na nekoliko aksijalnih stanica. Ovdje je kritična disciplina odvajanje tipova grešaka: prvi harmonik (jednom po rev) komponenta koja zadržava svoju fazu duž dužine je savijanje; druga harmonična komponenta je ovalnost, i mora se čitati protiv razlika između zaobljenosti i savijanja. Pritiskom na ovalnu iglu kako bi se pronašao broj zaostajanja uništava se dio.
Učitano protiv oslobođenog
Zato što su igle krute i ispravke su male, gravitacija i otklon oslonca nisu zanemarljivi u odnosu na toleranciju. Stanje mjerenja — podržava na fiksnim stanicama, indikator na definisanim ravnima — mora biti zamrznut u uputstvu za rad, i verifikacija nakon štampe mora se tačno ponoviti. Opšti argumenti u mjerenje pravosti opterećenja i oslobađanja primijeniti punom snagom na ovoj skali.
Rute procesa ravnanja za klinove
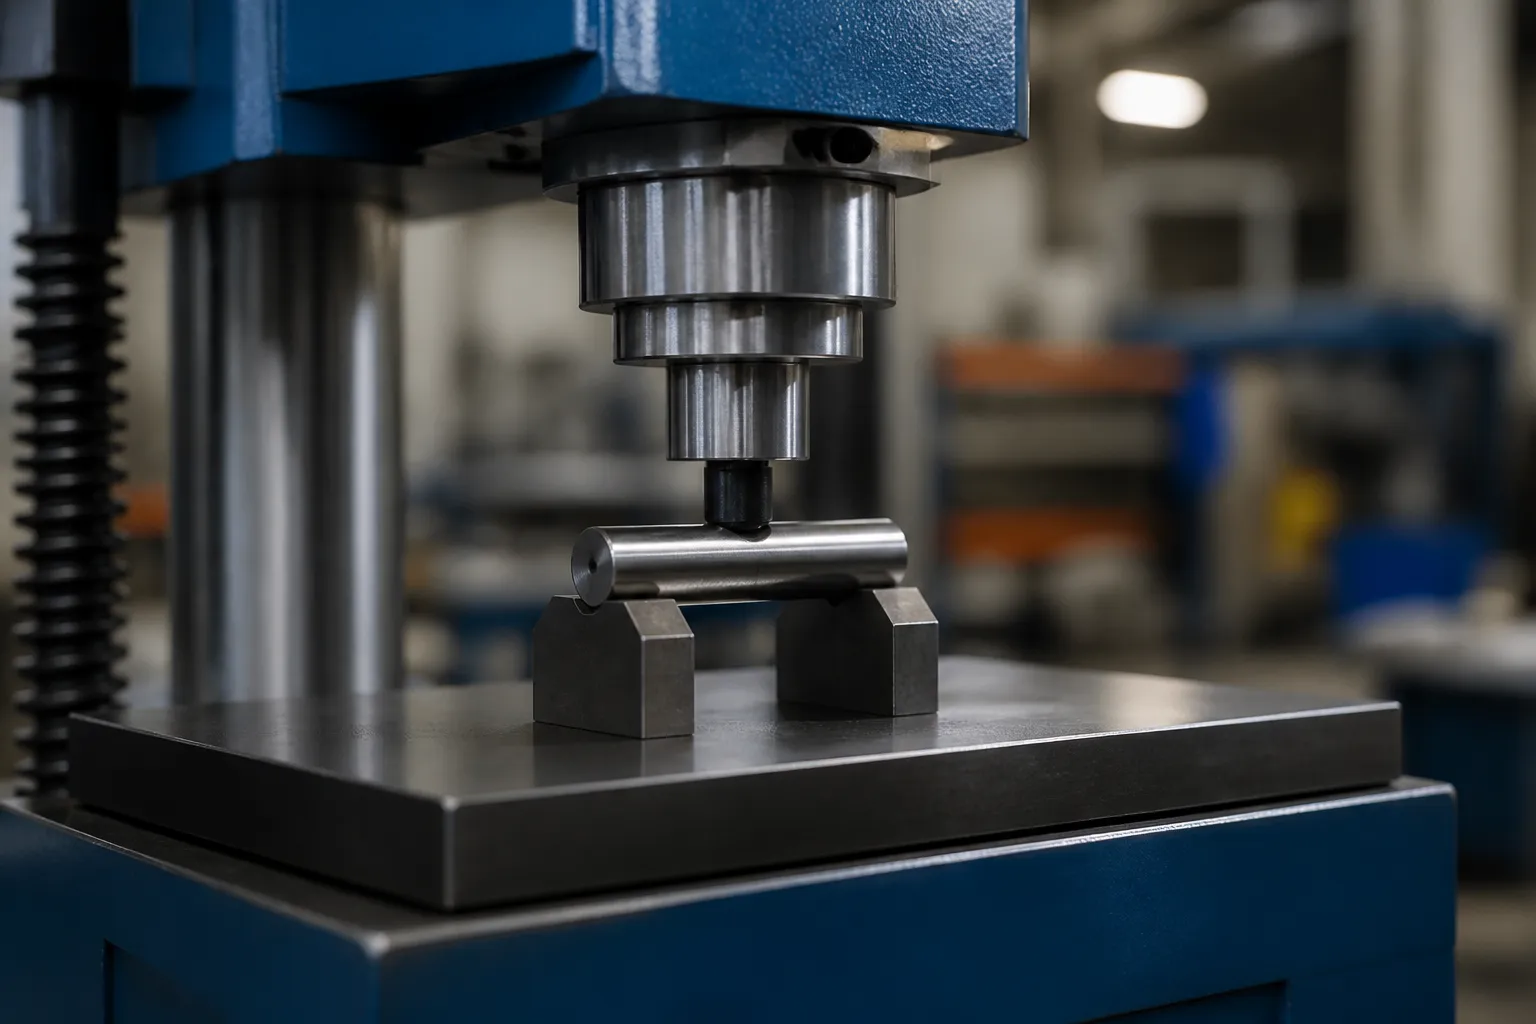
Precizno prešanje u tački
Zadana ruta je a precizan proces ispravljanja u tački pritiska: pin se oslanja na dva uska, kaljeni nosači postavljeni blizu vrha savijanja, a mali ram primjenjuje kontrolirani hod - ograničen pomakom, nije ograničeno na silu — na visokoj tački. Tri karakteristike razlikuju presovanje klinom od običnog presovanja osovinom:
- Podrška razmaka. Sa L/D ispod oko 2.5, oslonci sjede blizu jedan drugom i lokalna kontaktna naprezanja su visoka. Noseći umetci trebaju rasterećeni ili radijusirani kontakt koji čisti vanjski vanjski dio igle bez slamiranja.
- Rezolucija udara. Korektivni udarci se mjere u mikrometrima. Presi je potrebna rezolucija hoda ispod mikrometra i kruta, vođenje ram-a bez zazora, jer omjer povratnog i hoda u očvrslom klinu može premašiti 10:1 u pogrešnoj postavci.
- Kompenzacija opruge. Očvrsli klinovi snažno vraćaju nazad; proces mora preterano pritisnuti i opustiti se u toleranciju, sa pravilima o nadoknadi kako je obuhvaćeno u kompenzacija povratne opruge za ispravljanje osovine.
Rotaciono fino ravnanje
Za veće količine, igle se mogu uvlačiti kroz malu rotirajuću glavu za ravnanje — zakošene rolne koje podvrgavaju iglu naizmjeničnim plastičnim savijanjima u jednom prolazu. Ova ruta, isti princip o kome se govori u presa naspram ravnanja valjkom, je ekonomičan samo ako je geometrija igle ujednačena duž svoje dužine (bez glava, brazde ili nagle crte) i ako je odstupanje glatki globalni luk, a ne lokalni pregib. Lokalni pregibi prežive ravnanje kotrljanja i ponovo se pojavljuju pri završnoj inspekciji.
Kada se ne treba ispravljati
Igla sa oštrim pregibom za rukovanje, vidljivo salamurivanje, pukotine, ili ovalnost izvan crteža je otpadni dio. Dijelovi motora opterećeni umorom ne opraštaju kreativne pokušaje spašavanja. Napisano ograničenje dorade — koliko ciklusa korekcije pin može primiti, i u kojoj fazi procesa — spada u plan kontrole; rezonovanje u Ograničenja za sortiranje i preradu NOK-a direktno prenosi.
Zašto kratko, Čvrsti dijelovi su tvrđi nego što izgledaju
Intuicija kaže da bi kratki dio trebao biti lak za ispravljanje. Istina je upravo suprotno, a razlog je odnos između amplitude savijanja, krutost presjeka i rezolucija poteza. Na dugoj tankoj osovini, a 0.5 mm luk se koriguje potezom od nekoliko desetinki milimetra, i štampa to rešava udobno. Na klipnoj osovini, cijela populacija izvan tolerancije može sjediti između 0.005 mm i 0.020 mm pramca. Ispravljanje zahtijeva poteze od nekoliko mikrometara, primjenjuje se na dio čija je krutost na savijanje po jedinici progiba za red veličine veća od vitke osovine. Slijede tri posljedice:
- Rezolucija mašine postaje proces. Štampa sa 0.01 mm rezolucija hoda ne može upravljati a 0.003 mm korekcija. Ram navođenje, šum ćelije, toplinski rast okvira i kompresibilnost ulja ulaze u opseg tolerancije. Izbor mašine za igle počinje od rezolucije poteza i krutosti okvira, nikada od tonaže — presa za igle ne treba skoro nikakvu silu, samo ekstremna kontrola.
- Uslov podrške dominira mehanikom. Sa osloncima koji su bliski jedan uz drugi ispod krutog dijela, korekcija se postiže koliko lokaliziranom raspodjelom pritiska toliko i globalnim savijanjem. Pomeranje oslonca 2 mm mijenja efektivni recept, zbog čega su pozicije podrške dio zapisa recepta, nije detalj podešavanja prepušten operateru.
- Rizik od lokalnog oštećenja je visok. Velika krutost plus male kontaktne zone jednake su velikom kontaktnom naprezanju. Svaki umetak nakovanj i ram moraju biti usklađeni po tvrdoći i radijusa; ravni čelični nakovanj na kaljenom klinu OD je mašina za slamiranje.
Zamrznite fazu procesa prije pisanja recepta
Recept za korekciju vrijedi samo za jedno stanje materijala i jedno stanje zaliha. Proizvodnja iglica prelazi u nekoliko država, i svaki definiše drugačiji prozor:
| Stage | Mogućnost korekcije | Glavni rizik |
|---|---|---|
| Soft blank, prije karburizacije | Rijetko potreban; geometrija okretanja | Recept se neće prenijeti u kasnija stanja |
| Nakon stvrdnjavanja, prije mljevenja | Luk najveći; korekcija vraća distribuciju zaliha za mlevenje | Iznenađujući gubitak zaliha na jednoj strani ako je luk bio maskiran kundakom |
| Između grubog i završnog brušenja | Klasična tačka korekcije; zalihe još uvijek dostupne | Naprezanje brušenja dodano nakon korekcije ponovo savija iglu |
| Nakon završnog mljevenja | Samo mikrokorekcija, strogo ograničena ciklusom | Površinski dokaz na gotovoj nosivoj površini; ovalnost interakcije |
| Na ulaznom pregledu kupca | Teritorija spora — prvo ponovo izmjeriti prema dogovorenoj konvenciji | Korekcija prema neprovjerenom mjerenju |
Plan kontrole treba eksplicitno imenovati fazu korekcije i zabraniti korekciju u bilo kojoj drugoj fazi. Igla ispravljena nakon završnog brušenja nema zaštitni materijal: bilo koja oznaka za štampu, bilo kakav rast ovalnosti, svaki ciklus prekomjerne korekcije je funkcionalni nedostatak na dijelu opterećenom zamorom.
Kriterijumi prihvatanja
Proces ispravljanja igle je prihvaćen na osnovu dokaza, ne samo na broju prolaza:
- Pravost ili TIR u ravninama specificiranim na crtežu i uslovima potpore, obično u niskim mikrometrima za uzemljene igle.
- Zaobljenost i prečnik ponovo provjereno nakon korekcije — pritiskanje ne smije zamijeniti toleranciju savijanja za toleranciju oblika.
- Integritet površine. Nema otisaka, slanici ili nakovnji svjedoci na OD nosećoj površini. Dokaz o kontaktu na funkcionalnoj površini časopisa je odbijen, nije kozmetički problem.
- Sistem mjerenja verifikacije. Mjerač zapravo mora riješiti toleranciju - provesti formalnu studiju kako je opisano u gage R&R za ispravljanje linija.
- Sposobnost procesa praćeno tokom vremena, sa evidentiranim brojem prerade i razlozima otpada po seriji termičke obrade.
Uobičajeni načini kvara u projektima ravnanja iglica
- Traganje za ovalnošću pomoću štampe. Trag ispadanja pokazuje grešku dvaput po okretaju, operater svejedno pritisne, a igla završava i ovalna i savijena.
- Nepodudarnost stanja tvrdoće. Recept za udarce razvijen na mekim iglicama primjenjuje se na otvrdnute igle; springback se utrostručuje i prozor procesa nestaje. Svaki recept mora biti vezan za materijalno stanje.
- Ciklusi prekomjerne korekcije. Pritiskom naprijed-nazad na istom vrhu radi se materijal i, na delu umora, je latentni rizik od neuspjeha. Ograničenja ciklusa moraju biti nametnuta kontrolom stroja, ne po memoriji operatera.
- Oštećeni podaci. Prevrnute ili prljave središnje rupe, ili V-blokovi sa ugrađenim strugotinama, generirati lažne karte savijanja i pokrenuti korekciju ravnih iglica.
- Mjerenje u drugom stanju od kupca. Vaša inspekcija pokazuje pravo; kupac mjeri između čistih centara na različitom rasponu i vidi istezanje. Ugovorno uskladite konvencije mjerenja.
Povezano čitanje: opšta logika izbora mašine u kako funkcionira automatsko ispravljanje osovine, i sestrinske stranice rješenja za klipnjače i ventili motora. Za porodičnu studiju izvodljivosti, pripremiti crteže, stanje termičke obrade, trenutni podaci o istjecanju od najmanje 50 dijelovi, i specifikaciju prihvatanja koju morate ispuniti nakon ispravke.
Moving from manual piston pin correction toward automation? The selection guide for shaft, tube and profile work i straightening machine cost breakdown su prirodni sledeći koraci.