
Osovina zupčanika je rotirajuća komponenta za prijenos snage koja nosi integrirane zupce zupčanika - ostruga, spiralni ili konusni zupčanik — zajedno sa čapcima, splines, niti i ramena na jednoj osi. Na toj osi je definirana njegova specifikacija ravnosti: cilindri i cilindri zupčanika moraju se okretati oko zajedničke linije unutar ukupnog očitanja indikatora (TIR) granica postavljena vijekom ležaja, kvaliteta zupčanika i brzina osovine. Ispravljanje osovine zupčanika stoga znači vraćanje osi rotacije nazubljene komponente - suštinski drugačiji problem od izravnavanja zupčaste šipke, i problem sa dobro uspostavljenim metodama mjerenja i korekcije.
Rješenje za ispravljanje osovine zupčanika mora odgovoriti na pet pitanja prije odabira opreme:
- Ono što definira mjernu osu — časopisi, centrima ili glavnim prečnikom klina — i da li pregled odražava sastavljeni ležajni raspored?
- Da li je devijacija pramca u jednoj ravni, lokalni pregib na ramenu, preokret, ili kombinacija — i gdje je pravi vrh?
- Koji je materijal i stanje termičke obrade — kroz kaljenje, karburizirani i kaljeni, indukcijski kaljeni časopisi — i koji su pravci korekcije odobreni za njih?
- Da li je zaliha za mlevenje još dostupna, i je korekcija namijenjena povratu distribucije zaliha ili konačne geometrije?
- Kako će se izdati geometrija, Integritet boka zuba i dugotrajna stabilnost moraju biti provjereni?
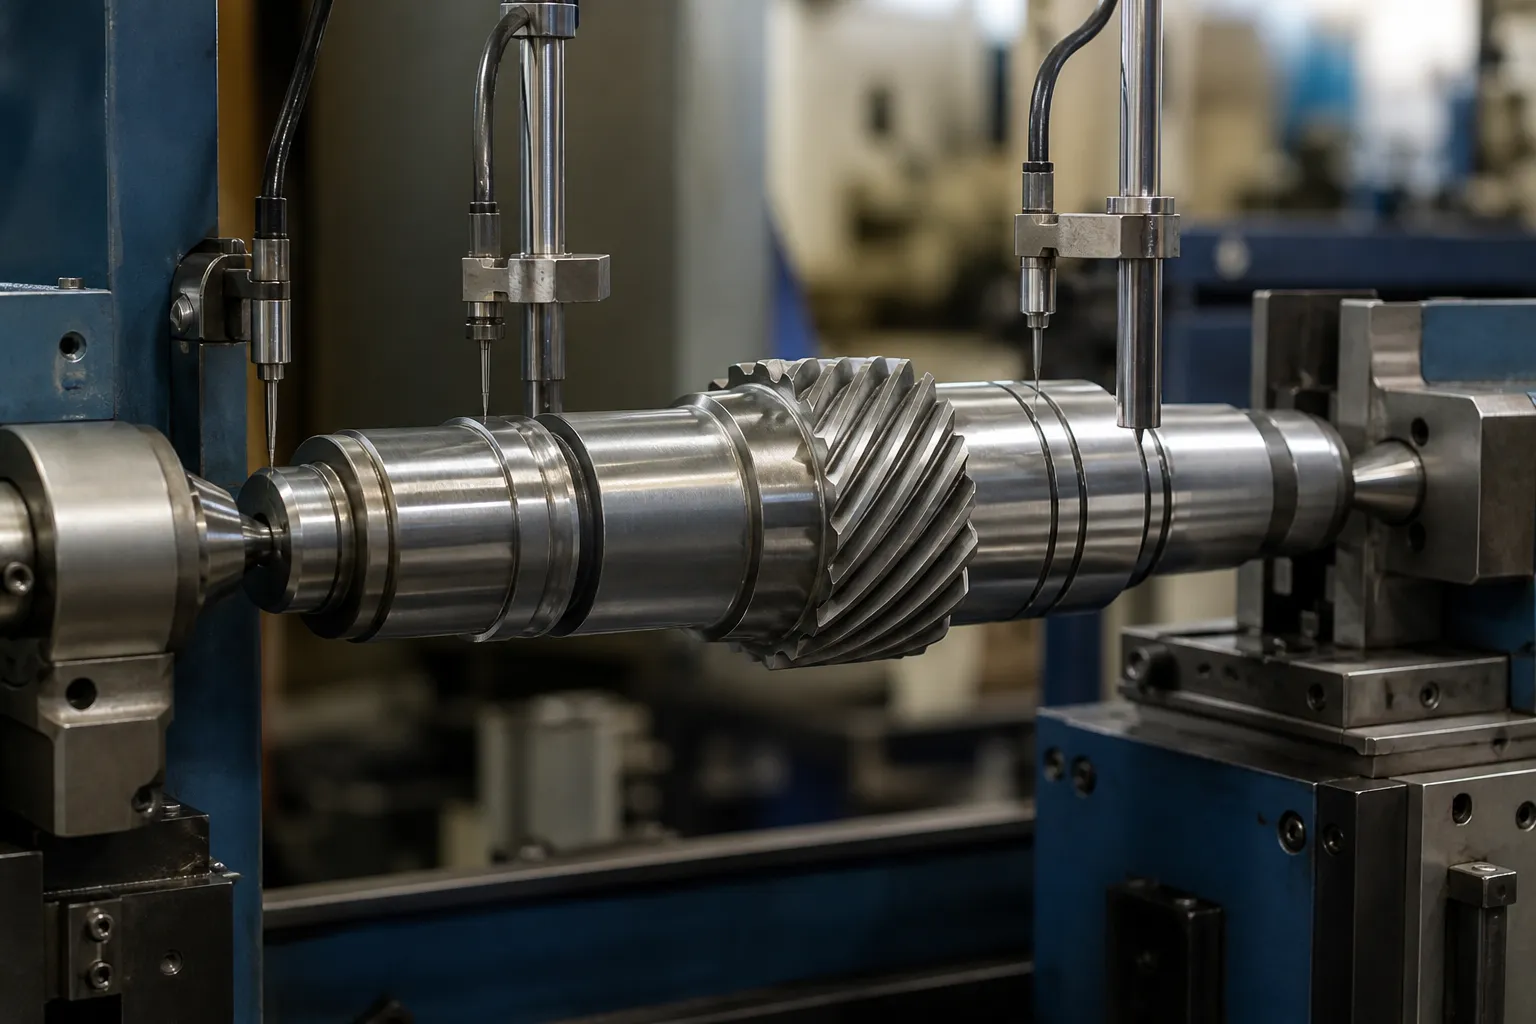
*Ilustracija inženjerskog koncepta: osovina zupčanika oslonjena između centara sa sondama na nosačima tokom studije korekcije. Nije fotografija sa stranice kupca. Izbor datuma, Položaji sile i granice prihvatljivosti zahtijevaju crtež i reprezentativne dijelove uzorka.*
Osovina zupčanika naspram zupčanika: Dva različita problema
Ova stranica već pokriva ravnanje industrijskih zupčanika, a dva obradaka se često brkaju jer oba nose zupce zupčanika. Ne dijele gotovo nikakav inženjerski sadržaj:
| Gear Rack | Gear Shaft | |
|---|---|---|
| Funkcija | Pretvara rotaciju u linearno kretanje; zupčasta ravna šipka | Prenosi moment između rotirajućih osa; zupčasti cilindrični dio |
| Definicija ravnosti | Ravnost i ravnost referentne površine u jednoj ravni; ravnost linije nagiba | Devijacija ose rotacije: TIR mjeren oko obima na definiranim dijelovima |
| Primarno mjerenje | Linearni — ravnalo, površinska ploča, laserska linija, uzorkovanje po dužini | Rotacijski — dio se kotrlja između centara ili na nosačima, brojčanika ili elektronske sonde, mapa savijanja |
| Kvar ako je savijen | Uvezivanje, neravnomerno zahvatanje zuba, greška u pozicioniranju | Neuravnoteženost, vibracija, oštećenje ležajeva i zaptivki, neusklađenost mreže zupčanika, umor |
| Tipična korekcija | Pritiskom u ravnoj ravni; ponekad procesi istezanja ili nivelisanja za dugačke police | Tačka-pritisnite korekciju na mapiranoj visokoj tački, selektivno peening, metode ograničene topline |
Rack je ispravljen u ravni; osovina zupčanika je korigirana oko ose. Rečnik merenja, fixtures, mašine i kriterijumi prihvatanja su različiti, zbog čega su te dvije teme obrađene na odvojenim stranicama. Ako je radni komad dugačka zupčasta šipka koja se spaja sa zupčanikom za linearno pomicanje tereta, primjenjuje se stranica s policama. Ako je to osovina sa zupčanikom na sebi koja se okreće u ležajevima, čitaj dalje.
Anatomija i odakle dolazi izobličenje
Navedite karakteristike koje učestvuju u lancu podataka i sistemu naprezanja:
- nosači ležaja — primarna funkcionalna os;
- segmentima zupčanika: šiljasti ili spiralni zubi, širina lica zupčanika, nagib i geometriju korijena;
- splines, ključevi, niti, konusi i karakteristike spajanja;
- ramena, žljebovi za uskočne prstenove, unakrsna bušenja i rupe za ulje;
- centri ili privremeni procesni datumi;
- brusni materijal po sekcijama i fazama procesa.
Osovine zupčanika se savijaju zbog klasičnih razloga osovine, dokumentovano u literaturi za popravke: mehaničko preopterećenje tokom rukovanja ili montaže; asimetrična obrada koja neravnomjerno oslobađa unutrašnje naprezanje; termička obrada, gdje gašenje karburizirane ili kaljene osovine gotovo uvijek uvodi luk; i teški skupljajući ili presovani spojevi koji savijaju prvobitno ravnu osovinu kao slaganje. Posebno na osovinama zupčanika, kuvanje i brijanje ostavljaju zaostali napon oko zupčastih dijelova, a brušenje jednog čapljenja nakon termičke obrade može opustiti stres i pomjeriti drugi dio — tačka korekcije u procesu je važna koliko i sama korekcija.
Prvo izmjerite: Mapa Bend Survey

Inženjersko-popravka praksa mapiranja savijenog vratila prije dodirivanja u potpunosti se primjenjuje na osovine zupčanika, a proizvodne mašine ga automatizuju:
- Podržite osovinu između centara ili na njenim nosačima i provjerite da sami oslonci očitaju nultu ispadanje — greška podrške kvari cijelu kartu.
- Označite rotirajuću referencu; snimati TIR na ravnomjerno raspoređenim aksijalnim stanicama, pretvaranje u otklon (pola TIR-a) i ugao sata na svakom.
- Pročitajte kartu: jedna dominantna visoka tačka sa doslednim uglom ukazuje na jednostavan luk; promjenjivi ugao duž dužine ukazuje na višestruka savijanja ili uvijanja; najteži slučaj je kombinovano savijanje i uvijanje.
- Pronađite pravu vrhunsku tačku između stanica - maksimum leži tamo gdje trend kaže, ne nužno na mjestu gdje se nalazi sonda.
- Ponovite kartu nakon svakog ciklusa korekcije i na kraju kao zapisnik o inspekciji.
Unutar ove stepenice se nalaze dvije zamke specifične za opremu. Prvo, izbor datuma: na stepenastom vratilu ispravan referentni lanac su obično rukavci, ne centri - osovina može čitati ravno na centrima i nagnuta na žljebovima, a ležajevi ne mare za centre. Pravila odabira su detaljno obrađena u Izbor referentne tačke za stepenaste osovine. Drugo, greška boka zuba u odnosu na savijanje: otpuštanje cilindra nagiba izmjereno preko klinova ili na kontrolnoj pločici zupčanika mora biti odvojeno od izbočenja osovine osovine, ili se greška u proizvodnji zuba „liječi“ savijanjem osovine. Opća dijagnostička logika za odvajanje greške forme od savijanja je pokrivena zaobljenost u odnosu na savijanje u rotirajućem mjerenju.
Correction Routes
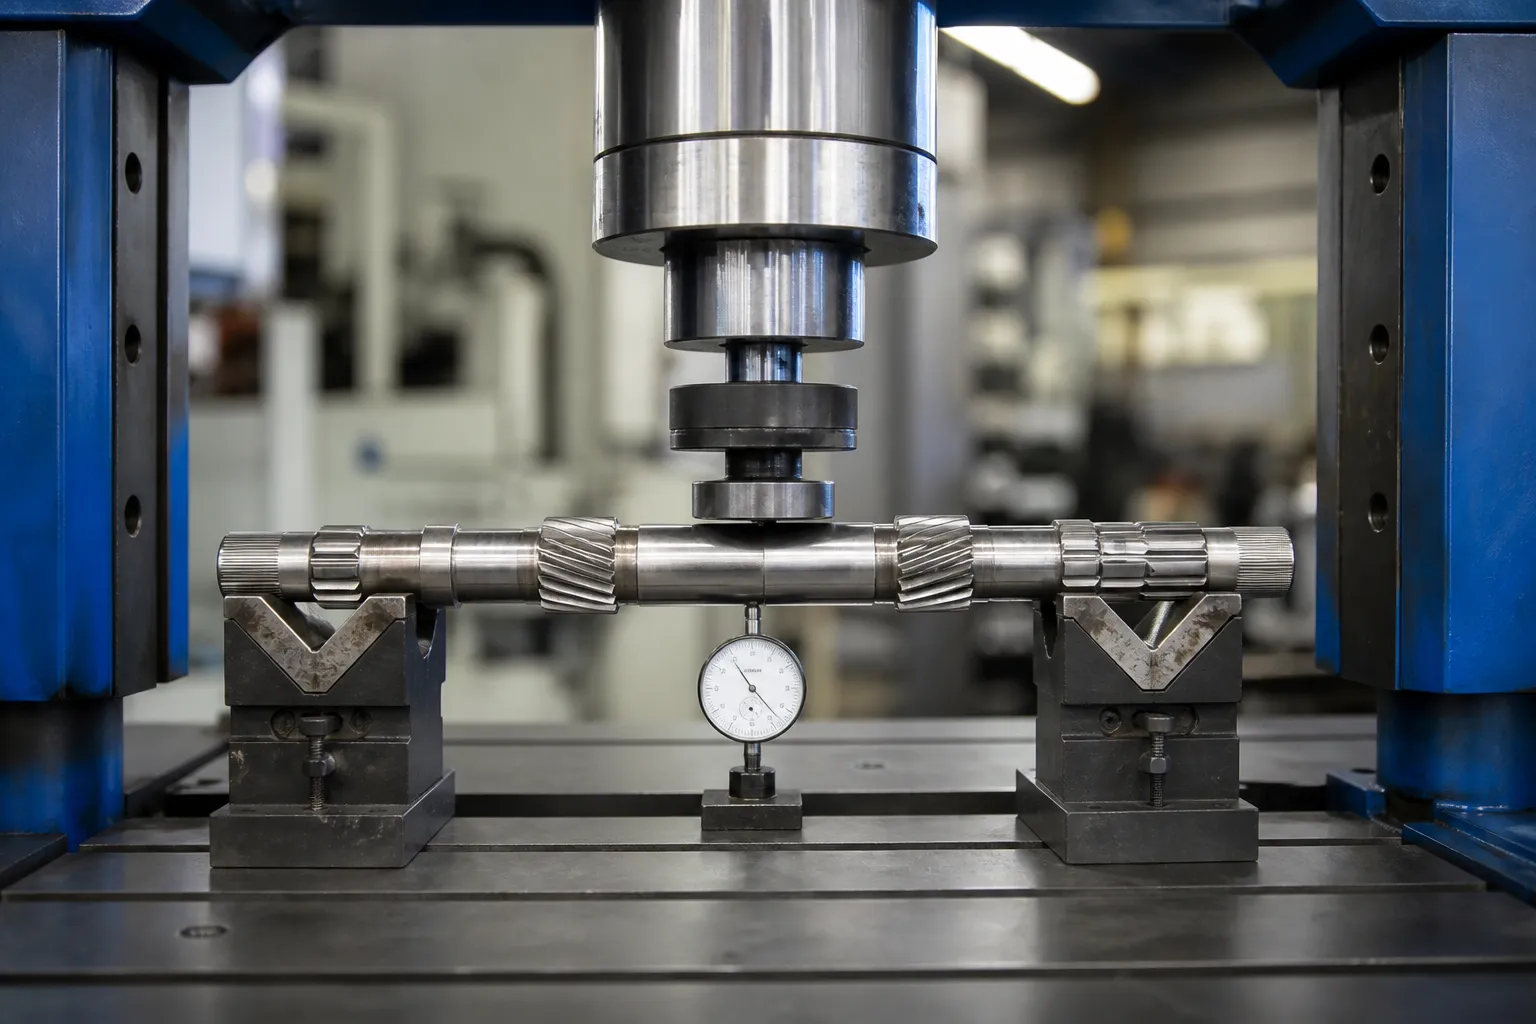
Mehanički pritisak na točku — Primarna ruta
Sa mapom u ruci, osovina je postavljena sa visokom tačkom prema gore, oslonjen blizu krivine, i napunjen podstavljenim ramom dok sonda prati deformaciju uživo. Radite malim potezima i prihvatite odskok: cilj je što manje korekcija tolerancije, jer svaki plastični ciklus dodaje zaostalo naprezanje. Na proizvodnim mašinama ova petlja — mapa, pritisnite, re-map — radi automatski sa naučenom kompenzacijom opruge po porodici delova. Dio zanatskih vještina ručnog ispravljanja osovine postaje parametar kontrolera; fizika se ne menja.
Peening — tamo gdje pritisak ne može doći
Kontrolisano probijanje ili iglom na konkavnoj strani komprimuje površinska vlakna i lagano ih raste, povlačenjem ose prema ravno. Na vratilima zupčanika, piling je alat za fino trimovanje: ispravlja male ostatke nakon pritiskanja, i radi na mjestima koja ovan ne može utovariti - uz ramena, u blizini nazubljenih dijelova — bez opasnosti od nagnječenja zuba. Sporo je po korekciji i rijetko primarni put.
Spot Heat — Ograničeno na kaljene osovine zupčanika
Točkovno zagrijavanje male zone za stvaranje lokalnog vlačnog naprezanja pri hlađenju je legitimna metoda ravnanja na niskim- i srednje ugljične osovine u neotvrdnutom stanju. On carburized, kroz kaljene ili induktivno kaljene osovine zupčanika strogo je ograničeno ili zabranjeno: zona zahvaćena toplinom može omekšati ili ponovno stvrdnuti lokalni materijal, stvaraju tvrda mjesta i mikropukotine upravo na mjestima na kojima se troši životni vijek zuba i zgloba, i ostavite izbočinu koja se mora ukloniti prije nego što površina uđe u ležaj ili brtvu. Gdje se uopće razmatraju toplinske metode, pripadaju postupku popravke koji je odobrio metalurg, ne ciklusu korekcije proizvodnje. Materijalna pravila su razrađena u ispravljanje nakon termičke obrade.
Šta pritisak na osovinu zupčanika nikada ne uključuje
Opterećenja se primjenjuju na dijelove osovine ili osovine između oslonaca - nikada na zupce zupčanika. Pritiskom na nazubljeni segment rizikuje se deformacija zuba koju nikakva operacija ispravljanja ne može poništiti, a ravnanje rolama koje se koristi na običnim vratilima se ne primjenjuje preko zuba. Spline sekcije slijede svoja vlastita pravila, pokriveno u našoj rješenje za ispravljanje osovine; porodice vratila izmjerene i ispravljene unutar mjenjača – unos, izlazna i međuosovina sa svojom logikom prihvatanja više lamela – tretiraju se odvojeno u rješenje za ispravljanje osovine mjenjača.
Kriterijumi prihvatanja

Praksa popravke osovine daje korisnu osnovu: o 0.001 u po stopi dužine (0.083 mm/m) za opštu rotirajuću opremu, stezanje prema 0.0005 in (0.013 mm) ukupno u bilo kom trenutku za višestepene mašine velike brzine. Za osovine zupčanika se primjenjuje crtež, a klasa tolerancije prati aplikaciju: mala brzina, Osovina zupčanika sa niskom tolerancijom nosi širi prozor od visokog obrtaja, zupčanik sa malim zazorom. Redoslijed prihvatanja bi trebao biti:
- konačna geodetska karta na svim stanicama, unutar navedenog TIR-a;
- provjere kvaliteta zupčanika — kontakt zubaca, ispadanje preko klinova, helix poravnanje — nepromijenjeno korekcijom;
- detekcija pukotina u skladu sa stanjem materijala nakon svih korekcija;
- provjeru nakon završne operacije brušenja ili završne obrade, ne samo nakon ispravljanja;
- potvrda stabilnosti tamo gdje je aplikacija kritična: ponovo izmjeriti nakon intervala stajanja ili temperaturnog ciklusa ako procesni prozor već nije dokazao stabilnost.
Posljednja tačka je iskrena slabost svih ispravljanja osovine: korekcija koja samo nadmašuje novi napon u odnosu na staru krivinu danas može očitati ravno i zalutati u radu. Zbog toga je broj korekcija ograničen, zašto se mapa ponavlja nakon završetka, i zašto je broj poteza do tolerancije sam po sebi signal kvalitete procesa - principi koji se primjenjuju na cijeloj liniji u automatsko ispravljanje osovine.
Common Pitfalls
- Mapiranje na pogrešan datum. Centri koji više ne predstavljaju osovinu ležaja proizvode mapu koja se ne može ispraviti u funkcionalnu osovinu.
- Pritisak na stanici umjesto na visokoj tački. Maksimalni otklon obično leži između stanica sonde; pronađite ga prije učitavanja.
- Utovarni zubi ili očvrsnuti ulošci. Sila cilindra pripada ravnim dijelovima osovine; zubi se trajno i nevidljivo deformiraju prema TIR karti.
- Gonjenje uvijanja sa presama u jednoj ravni. Kombinirano savijanje i uvijanje zahtijeva planirani slijed, ne ponavljanje istog poteza.
- Vjerovati samo čitanju nakon štampe. Zaostali stres se preraspoređuje; provjera otpuštanja pripada nakon završnog mljevenja, i rezultat na terenu nakon toga.
Odvajanje savijanja od uvijanja prije nego što se posvetite sekvenci
Mapa ankete odlučuje ne samo da li će se ispraviti već i kojim redoslijedom. Tri dijagnostička potpisa pokrivaju većinu osovina zupčanika:
- Jednostavan luk: veličine otklona rastu i padaju duž dužine sa konzistentnim časovnim uglom. Jedan pritisak na zacrtanu gornju tačku, springback naučio, gotovo — najlakši slučaj i jedna ručna vježba se dobro nosi.
- Dvoravni ili S-zavoj: ugao sata rotira po dužini. Planirane su dvije korekcije u nizu, svaka verifikovana na novoj mapi; prvo ispravljanje veće krivine obično pojednostavljuje drugu.
- Savijte se uvijanjem: ugaone karakteristike — spline, ključevi, faza zupčanika u odnosu na rukavce — označava torzijski pomak na vrhu pramca. Samo pritiskanje tretira krivinu i ostavlja zavoj; korekcija uvijanja je drugačija operacija sa vlastitom validacijom, a pretvaranje da je drugačije proizvodi osovine koje prolaze TIR i ne uspijevaju u fazi.
Automatske mašine čine prva dva slučaja rutinskim: kontroler odgovara mernim stanicama, izračunava poziciju štampe, razmak prekoračenja i potpore, i zatvara petlju unutar dva ili tri ciklusa. Slučaj zaokreta ostaje onaj koji odvaja ozbiljnu definiciju procesa od štampe sa softverom, i upravo je slučaj da je pet početnih pitanja dizajnirano da se uhvati rano - prije nego što osovina potroši svoj budžet za korekciju na udarce usmjerene na pogrešan način.
Šta ozbiljna istraga sadrži
Mašina za ispravljanje osovine zupčanika ili ćelija je navedena iz: crtež sa šemom podataka i TIR granicama po sekcijama; materijal i stanje termičke obrade na tački korekcije; podaci o zupčanicima — modul, ugao spirale, tvrdoća — tako da su isključenja opterećenja eksplicitna; distribucija strujne distorzije na mjernoj stanici; dijelovi uzorka u rasponu odstupanja; zahtjevi za vrijeme ciklusa i sljedivost; i politika ograničenja prerade. Sa tim ulazima plan podrške i sonde, klasa sile pritiska i strategija učenja uz povlačenje direktno slijede, a stanica se može potvrditi prema dijelovima, a ne prema obećanjima.
Every gear shaft straightening project eventually hits the same two questions – the selection guide for shaft, tube and profile work i straightening machine cost breakdown odgovorite na njih prije sastanka sa dobavljačima.