
Upravljački zglob nije osovina. To je trodimenzionalna strukturna komponenta - liveno nodularno gvožđe, liveni aluminij ili kovani čelik — čija funkcija ovisi o relativnoj geometriji nekoliko sučelja koji nikada ne dijele jednu os rotacije: otvor ležaja glavčine i lice glavčine, ruka upravljača sa svojim nastavkom, sučelja podupirača ili osovinice, otvore kočionih čeljusti i otvore na kugličnim zglobovima ili osovinama. Stoga, ispravljanje zgloba nikada ne znači "praviti jednu osu". To znači vraćanje skupa definiranih ugaonih i pozicijskih odnosa između karakteristika.
Djelotvorno rješenje za ispravljanje zglobova upravljača mora odgovoriti na pet pitanja prije nego što se specificira bilo koja mašina ili uređaj:
- Je li zglob proizvodni dio s preostalim zalihama za obradu, termički obrađeni dio u procesu, ili već završeni dio sa istorijom oštećenja?
- Koji skup karakteristika definira referentni lanac — otvor glavčine, hub face, sučelja na osovini ili opružnici — i kojim redoslijedom?
- Da li je svako odstupanje globalno izobličenje tijela, ugaoni nagib jednog interfejsa, savijena ruka upravljača, ili izobličenje provrta koje pripada procesu dimenzioniranja, a ne ispravljanju?
- Koji put korekcije je odobren za stanje materijala i termičke obrade: pritiskanje tačke, korekcija ruke, kontrolisano dimenzionisanje, ili otpad?
- Kako će se izdati geometrija, integritet pukotine i stabilnost nakon obrade moraju se provjeriti prije nego što se dio oslobodi?
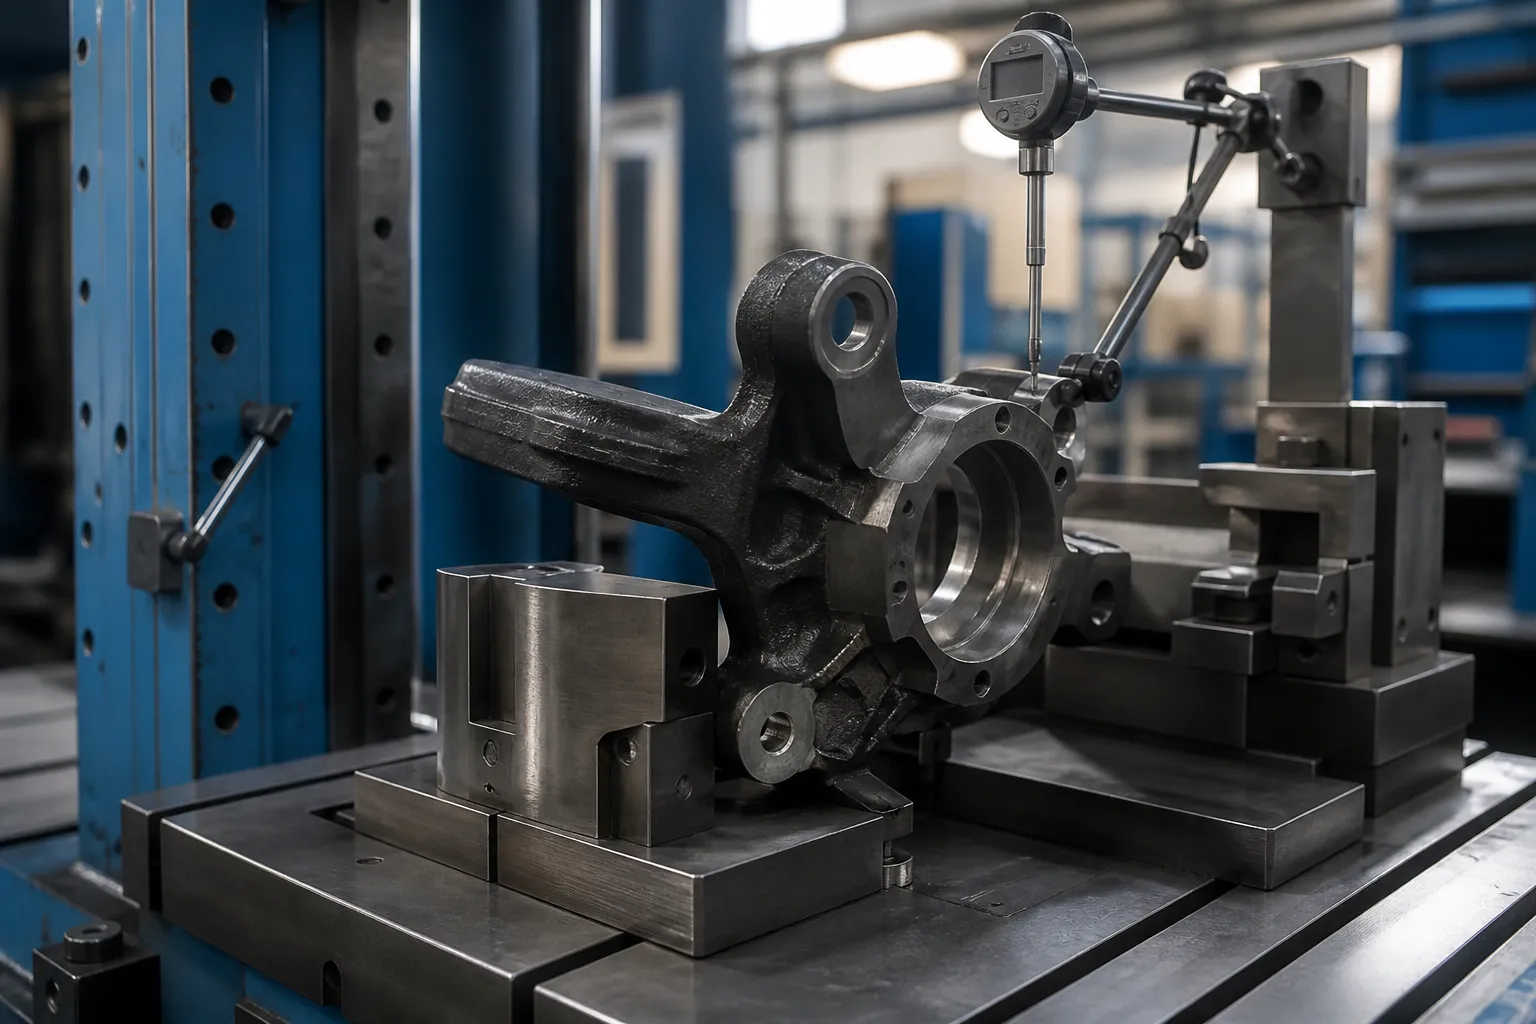
*Ilustracija inženjerskog koncepta: zglob upravljača koji se drži u učvršćenju specifičnom za dio sa sondom koja prati lice glavčine tokom studije korekcije. To nije fotografija sa stranice korisnika. Položaji snaga, Izbor datuma i granice prihvatljivosti zahtijevaju crtež i reprezentativne dijelove uzorka.*
Dva različita problema kriju se iza jedne ključne riječi
DataForSEO rezultati za steering knuckle straightening dominiraju forumi za popravke sudara i entuzijasti: Reddit teme koje pitaju da li automobil "vozi pravo" nakon rada na zglobovima, Bob Is The Oil Guy raspravlja o otpuštanju savijenog zgloba, i zahtjevi za popravku Facebook grupe. Jedina suštinska tehnička stranica je FenderBender članak o dijagnosticiranju savijenih zglobova na osnovu podataka o poravnanju koristeći SAI, dijagrami nagiba i uključenih uglova — a njegov zaključak za prodavnice sudara je tup: liveni zglobovi "ne mogu se popraviti i treba ih zamijeniti ako su oštećeni."
Ta doktrina je ispravna za svoj kontekst - sigurnosni dio napunjen sudarom s nepoznatim unutrašnjim oštećenjem - i irelevantna za drugi kontekst: proizvodno i prerađivačko okruženje u kojem se mjeri izobličenje, ponovljivi procesni artefakt. Ova dva svijeta ne smiju se miješati u jednoj ponudi rješenja:
| Knuckle Situation | Odakle dolazi distorzija | Inženjerska pozicija |
|---|---|---|
| U sudaru oštećen zglob na popravljenom vozilu | Preopterećenje udarcem, nepoznata istorija krekova | Zamjena, ne ispravlja — dio je dokumentirana sigurnosna komponenta |
| Nodularni ili kovani zglob u proizvodnji, prije ili između operacija obrade | Oslobađanje od stresa livenjem ili kovanjem, obradni rezidualni napon, termička obrada | Izmjerljiva korekcija izobličenja u validiranom prozoru procesa |
| Zglob od livenog aluminijuma (strut type) nakon mašinske obrade ili termičkog starenja | Oslobađanje od stresa starenja, ugasiti distorziju | Ograničena korekcija hladnoće; procjena rizika po leguri i temperamentu |
| Prerađeno jezgro zgloba | Servisna odjeća, prethodni udes, toplota kvara ležaja | Kompletna kapija za inspekciju: pukotine, tvrdoću i dimenziju prije bilo kakve korekcije |
Ova stranica se odnosi na drugi red i njegove susjede: izmjerena kontrola izobličenja zglobova unutar procesa proizvodnje ili ponovne proizvodnje. Ništa ovdje ne pretvara savijeni zglob nazad u sigurnosno odobren dio. Za susjedne komponente šasije koje se rutinski ispravljaju u proizvodnji, vidi naše pregled ispravljanja sistema šasije i rasprava o 3D ravnanje giga livenih konstrukcijskih dijelova.
Definirajte lanac datuma prije svega
Svaka funkcionalna karakteristika zgloba mora biti navedena i vezana u referentni okvir na crtežu:
- otvor ležaja glavčine — referentna točka A primarne ose;
- lice glavčine — sekundarni planarni datum B, kontrolisanje ispadanja rotora kočnice;
- geometrija kormila — položaj i visina naglavka anglijske poluge, kontrola uglova spone i prstiju;
- kingpin bores (čvrsti zglobovi osovine) ili viljuške, prorez za stezni vijak i gornju montažnu površinu (MacPherson zglobovi);
- donji otvor kugličnog zgloba ili provrt za presovanje;
- čeljusti nosača kočione čeljusti i uporišta;
- Provrt ABS senzora i detalji prirubnice;
- datumi procesa — jastučići za lociranje i tačke stezanja koje se koriste pri obradi.
Provrt glavčine obično učvršćuje okvir jer se točak i rotor okreću na njemu. Dijagnostička logika FenderBender-a - zaključivanje savijenog zgloba na osnovu nagiba osovine upravljanja, nagib i uključena odstupanja uglova — je senka sastavljenog vozila iste geometrije: zglob čija je os otvora glavčine nagnuta u odnosu na sučelje postolja ili kugličnog zgloba prikazuje se kao uključena greška ugla koju nijedno podešavanje poravnanja ne može apsorbirati. U proizvodnji se isto odstupanje mjeri direktno na dijelu umjesto na automobilu.
Odvojeno prepoznajte obrasce deformacije
Tretiranje "savijenog zgloba" kao jednog stanja dovodi do pogrešnih korekcija. U praksi dominiraju četiri obrasca, svaki s različitim funkcionalnim posljedicama i drugačijim putem korekcije:
| Uzorak | Potpis | Funkcionalna posljedica |
|---|---|---|
| Nagib lica glavčine u odnosu na osu provrta | Izbočenje lica na licu glavčine sa pilotiranim provrtom | Ispadanje rotora kočnice, varijacija debljine, treperenje kočnice |
| Kutno odstupanje provrta glavčine prema sučeljima ovjesa | VRI / greška tipa uključenog ugla izmerena između referentnih karakteristika | Izbočina koja se ne može poravnati; habanje guma |
| Ruka upravljača se savija ili uvija | Glava anglijske šipke pomaknuta ili rotirana u odnosu na korijen kraka | Toe i Ackerman greške; umor ruku pod opterećenjem |
| Izobličenje provrta ili neusklađenost glave | Zaobljenost ili greška u položaju na karakteristikama presovanja | Problemi s postavljanjem ležaja i pričvršćivanjem čeljusti; pripada dimenzioniranju, ne savijanje |
Prva dva su istinski problemi ispravljanja geometrije tijela. Treći je lokalna korekcija ruke s vlastitim planom potpore i opterećenja. Četvrti bi trebao biti usmjeren na operaciju dimenzioniranja ili kalibracije - pritiskanjem okruglog provrta uz "ravnanje" rizikuje se maskiranje problema prianjanja koji će se vratiti nakon montaže. Ista logika razdvajanja se primjenjuje na povezane komponente upravljačke linije kao što je proces automatskog ispravljanja letve upravljača i korekcija duge kugle.
Strategija mjerenja: Uporedni, Zatim Apsolutno
Dijagnostika sudara mjeri komparativno u odnosu na suprotni dio ili grafikon poravnanja jer u radnji ne postoje podaci o crtežu. Mjerenje proizvodnje ne bi trebalo naslijediti taj kompromis. Ispravan redosled je:
- Pilotirajte dio na provrtu glavčine (ili referentni otvor za obradu) u rotacionom uređaju.
- Ispitajte lice glavčine radi otpuštanja lica, a jastučić na ruci upravljača i glavak spojne šipke za položaj i visinu.
- Snimite referentne karakteristike osovine ili oslonca — provrta na trnu, ili viljuške na simuliranim površinama koje se spajaju.
- Uporedite sa zlatnim uzorkom ili vrednostima savladanim CMM, ne protiv suprotne strane.
- Zabilježite veličinu i smjer odstupanja za svaku karakteristiku prije pokušaja bilo kakve korekcije.
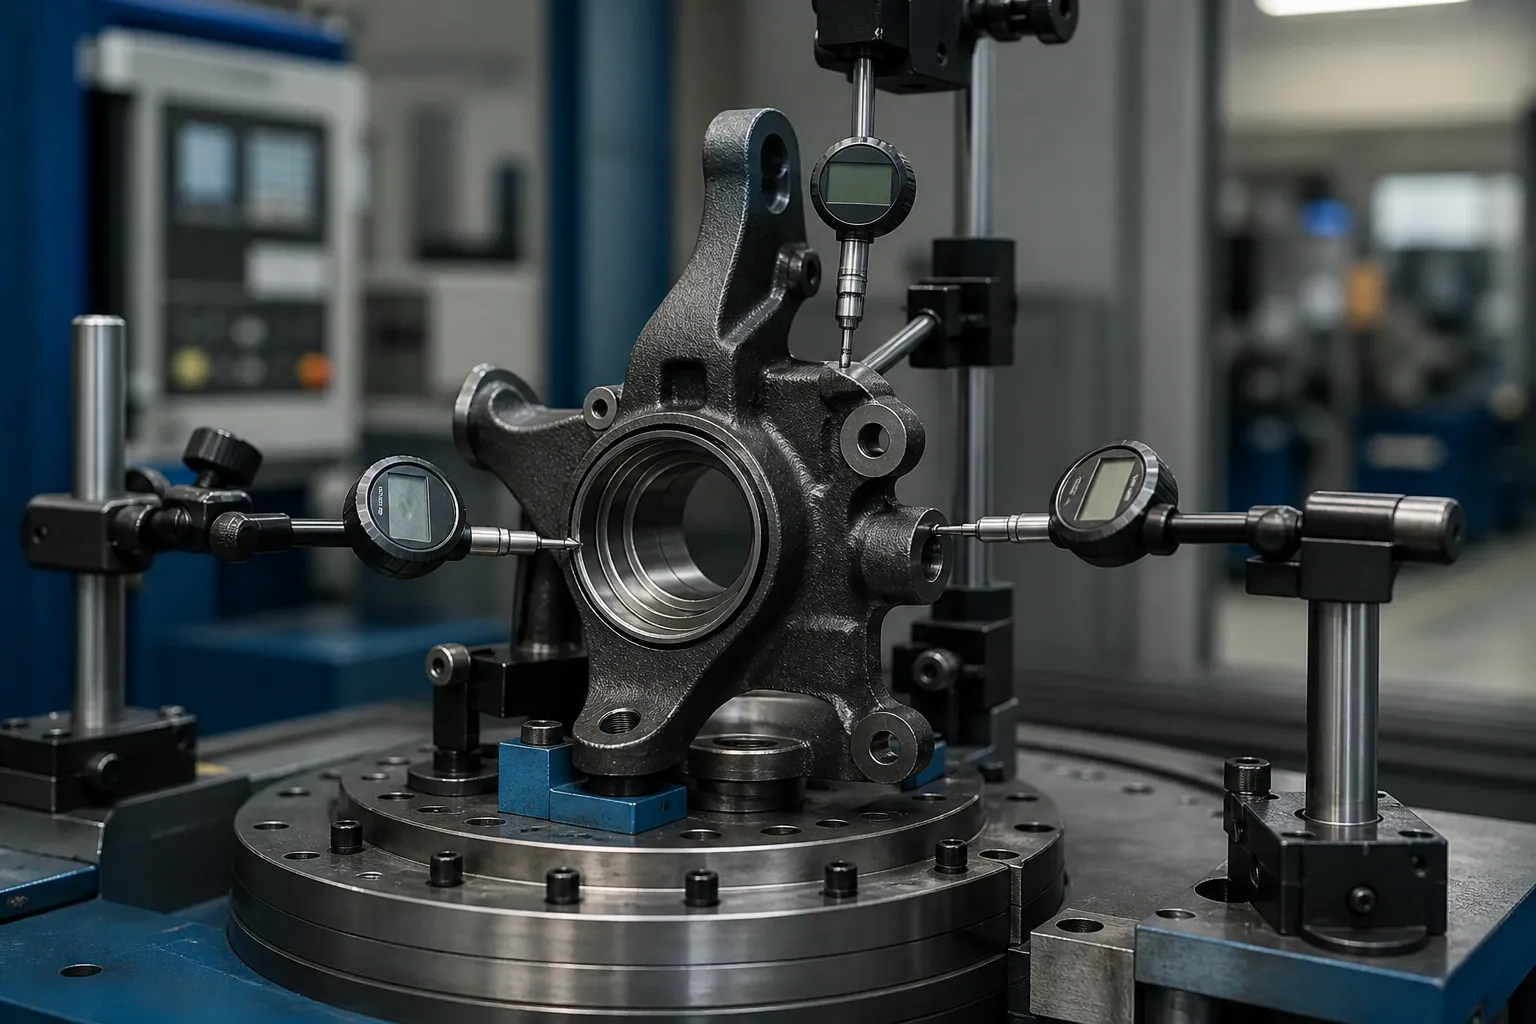
Za reman rad male količine, granitna ploča sa mjeračem visine i CMM izvještaj po porodici mogu biti dovoljni. Za obim proizvodnje, uređaj postaje stanica na rotacionoj mašini za indeksiranje: višestruke elektronske sonde, servo presa glava, i kontroler koji pohranjuje mapu odstupanja svakog dijela prije odlučivanja o korekciji. Mapa prije korekcije nije birokratija - bez nje ne postoji način da se razlikuje globalno izobličenje tijela od lokalne greške ruke, i pogrešna funkcija se učitava.
Putevi korekcije i njihova ograničenja

Nodularno gvožđe i kovani čelik
Ovi materijali tolerišu kontrolisano hladno prešanje kada je prozor za korekciju validiran. Plan utovara je važniji od kapaciteta prese: oslonci ispod krute glavčine, opterećenje primijenjeno na ili blizu karakteristike koja se korigira, kratki udarci sa oprugom mjereni nakon svakog zaveslaja. Ispravke su iterativne — pritisnite, osloboditi, ponovo izmjeriti — jer odljevci oslobađaju naprezanje neravnomjerno, a korekcija na ruci može pomjeriti očitavanje lica glavčine. Ponovite punu mapu sonde nakon svakog ciklusa, ne samo jednu funkciju koja je učitana.
Zglobovi od livenog aluminijuma
Zglobovi od livenog aluminijuma u T6/T7 tipu temperamenta imaju nisku duktilnost i dobro zasluženu reputaciju za pucanje pod nekontrolisanim hladnim savijanjem. Ispravke, gdje je uopće odobreno, su malog ugla, niske brzine, i validiran po leguri i temperamentu na žrtvenim uzorcima, često praćen stabilizacijskim tretmanom. Mnogi programi za aluminijske zglobove umjesto toga jednostavno postavljaju strožu kontrolu procesa uzvodno i izobličenje otpada — ta odluka pripada metalurgu, ne prodavcu mašine.
Koju tačku pritiskanje ne može popraviti
Ruke upravljača koje su pretrpjele preopterećenje pri savijanju su pitanje zamora i odgovornosti, nije pitanje geometrije. Korekcija krakova sa udarom na gotovim sigurnosnim dijelovima trebala bi biti izvan stola čak i kada se geometrija očita odmah nakon toga - ista doktrina zamjene koju primjenjuje industrija sudara. Ispravljanje zauzima svoje mjesto na procesom izazvanoj distorziji gdje je poznata istorija opterećenja i validiran je prozor korekcije.
Acceptance Gates

Otpušteni proces ispravljanja zglobova treba da sadrži četiri kapije, po redu:
- Pre-kapija: detekcija pukotina (magnetna čestica ili ekvivalent za željezne dijelove) prije korekcije — ispravljanje preko postojeće pukotine uništava dokaze i dio.
- Geometrijska kapija: puna karta sa karakteristikama podataka unutar granica crteža — izvlačenje lica glavčine, uglovi od provrta do ovjesa, položaj ruke — mjereno nakon korekcije i nakon bilo kojeg koraka za ublažavanje stresa ili stabilizaciju.
- Stability gate: ponovno mjerenje nakon sljedeće obrade ili grijanja; korekcija koja opušta leđa bila je superpozicija stresa, ne korekcija.
- Traceability gate: mapa odstupanja svakog dijela, broj korekcija i konačna očitanja pohranjena u odnosu na njegov serijski broj, sa definisanom granicom prerade preko koje se deo rastavlja, a ne ponovo pritiska.
Iskreno definiranje te granice prerade — i pravila sortiranja NOK-a oko toga — je ono što odvaja liniju za ravnanje od presa u kutu. Naš pregled Ograničenja za sortiranje i preradu NOK u liniji za ravnanje pokriva strukturu odlučivanja.
Common Pitfalls
- Pogrešan redosled podataka. Ispravljanjem na prednjoj strani glavčine dok je provrt funkcionalna osovina proizvodi dio koji prolazi jednu provjeru i ne uspijeva sastaviti.
- Ponovno mjerenje sa jednom funkcijom. Provjera samo ispravljene karakteristike skriva unakrsne pomake na drugim mjestima na tijelu.
- Presovanje odlivaka. Traganje za zadnjim djelićem milimetra teškim potezima mijenja vidljivu geometriju za nevidljive mikropukotine.
- Preskočite ponovnu provjeru stabilnosti. Izobličenje koje se vraća nakon sljedeće operacije obrade je klasičan potpis nespuštenog zaostalog naprezanja, i pojavljuje se kod kupca, ne u tvojoj ćeliji.
- Bez kapije za pukotinu prije korekcije. Već postojeća pukotina postaje kvar na terenu s vašim hodom korekcije kao dokumentiranim uzrokom.
Zamrznite fazu procesa prije ispravljanja
Kada se ispravka desi na ruti, jednako je odlučujuća kao i način na koji se ona radi. Zglob izmjeren neposredno nakon livenja ili kovanja nosi varijacije zaliha i zaostala naprezanja koja će se djelimično opustiti tokom obrade; ispravljanje konačne geometrije u toj fazi znači ispravljanje tijela koje će se promijeniti. Praktični prozori su:
- Nakon grube obrade, prije polufinala: funkcionalne referentne karakteristike postoje i zaliha ostaje — obično najbolji prozor, jer korekcija podržava brušenje i dosadu, a ne borbu protiv njih.
- Nakon termičke obrade ili indukcijskog očvršćavanja provrta glavčine: izobličenje je na svom vrhuncu i validirana korekcija obnavlja dijelove koji bi inače bili rashodovani, ali materijalno stanje ograničava prozor.
- Nakon završne obrade: korekcija je ograničena na mala ugaona odstupanja; svaki rizik kapije stabilnosti se primjenjuje i isplata ga mora opravdati.
Scena takođe odlučuje šta znači "ravno".. Prije nego završite dosadno, provrt glavčine još nije konačan i datum mora dolaziti iz referentnih podataka obrade; nakon završetka dosadno, sama bušotina postaje iskrena referenca. Specifikacija ispravljanja koja ne imenuje svoju točku procesa je specifikacija koju će dva odjela tumačiti različito - što je način na koji se dijelovi ispravno ispravljaju u pogrešnoj fazi i još uvijek ne uspijevaju pri sastavljanju.
Šta ozbiljna istraga sadrži
Odgovorno citirati stanicu za ispravljanje zglobova, dobavljač treba: crtež sa šemom podataka i listom tolerancije; materijal i stanje termičke obrade na tački korekcije; gdje se danas mjeri izobličenje i sa kakvom distribucijom rezultata; uzorak dijelova koji pokrivaju dobro, granični i NOK uslovi; potrebno vrijeme ciklusa; i pravila za preradu i otpatke koja će fabrika prihvatiti. Sa tim ulazima koncept uređaja, plan sonde i arhitektura štampe slijede direktno — bez njih, bilo koji prijedlog stroja je nagađanje o tome koja karakteristika zapravo definira "ravno" s vaše strane.
Still weighing options for steering knuckle straightening? The vodič za odabir mašine za osovine, cijevi i profili i pregled cijena mašina za ravnanje are written for exactly this stage of the decision.