Ovalnost cijevi i ravnost središnje linije su različiti geometrijski uvjeti. Ovalnost se odnosi na oblik poprečnog presjeka; središnja linija odnosi se na putanju cijevi duž njene dužine. Cev može imati prihvatljivu geometriju središnje linije, ali biti izvan kruga na jednoj stanici, ili može biti okrugla na svakom izmjerenom presjeku dok se njegova središnja linija savija preko dugog raspona. Tretiranje ovih stanja kao jedne vrijednosti „pravosti“ može dovesti do pogrešne odluke procesa.
Ovaj vodič je okvir za mjerenje i prihvatanje. Ne zahteva asortiman cevi StraighteningTech, mogućnost zida, gauge, senzor, tolerancije ili validirani proces korekcije. Konačni zahtjevi moraju proizaći iz kontroliranog crteža, referentnu metodu i reprezentativne uzorke.

*Ilustracija inženjerskog koncepta. Prikazuje kontekst procesa ravnanja cijevi, nije dokaz da se određena porodica cijevi ili stanje zida može obraditi.*
Definirajte svaku karakteristiku prije mjerenja bilo koje
Ovalnost je svojstvo po stanici: svaki izmjereni poprečni presjek ima svoju vrijednost, a cijev pregledana na dvanaest stanica ima dvanaest vrijednosti ovalnosti koje se mogu razlikovati. Pravost središnje linije je svojstvo cijele dužine: izvedena je iz putanje koju prate uzastopni centri tih poprečnih presjeka. Ove dvije karakteristike ne opisuju samo različite defekte – one žive na različitim nivoima mjernog lanca, a viši nivo se računa od nižeg.
Ta zavisnost je skrivena sprega. Središnja linija se ne mjeri direktno; izračunava se, stanicu po stanicu, od dijelova koji nikada nisu savršeno okrugli. Koje god pravilo pretvara izmjereni presjek u jednu središnju tačku - prosjek dva prečnika, centar kruga najmanjih kvadrata, centar kruga minimalne zone, ili sredina koju merač u dve tačke javlja - postaje deo definicije pravosti. Dvije metode inspekcije se stoga mogu ne slagati oko središnje linije iste fizičke cijevi dok je svaka interno konzistentna, jer su ugradili različita pravila za pronalaženje centra.
U dokumentima o prihvatanju treba navesti, za svaku karakteristiku: formula (ovalnost na osnovu prečnika, Ovalnost zasnovana na radijalnoj devijaciji, ili punu toleranciju oblika), pravilo za pronalaženje centra koje hrani izračunavanje središnje linije, i skup stanica na koji se primjenjuje svaka vrijednost. Samac “ravnost OK” zapis koji ne kaže koja su pravila proizvedena nije prenosiv između mjerača dobavljača i korisnika.
Izmjerite poprečni presjek i geometriju po dužini s odgovarajućim osloncima
Položaji potpore mogu uticati na prividnu središnju liniju kroz progib; stezanje može uticati na presek tankog zida; kontakt sonde može uticati na reakciju površine ili zida. Procedura bi stoga trebala definirati uvjete za svaku karakteristiku i ponoviti/ponovno postaviti provjere gdje je to potrebno.
| Kontrola mjerenja | Zašto je važno |
|---|---|
| Stanica poprečnog presjeka i orijentacija | Ovalnost može varirati po dužini i po obimu |
| Uzdužni raspon i oslonci | Očitavanja središnje linije mogu uključivati efekte gravitacije i fiksiranja |
| Datum i krajnji uvjet | Određuje da li se rezultat odnosi na predviđenu funkciju |
| Kontaktna ili optička metoda | Može uvesti različite površine, granice pristupa i nesigurnosti |
| Otpušteno stanje | Sprečava da se privremeno ograničenje prijavi kao konačna geometrija |
Razmak podrške Filtrira signal središnje linije
Na izmjerenom rasponu, nosači djeluju kao mehanički filter za očitavanje središnje linije: sadržaj savijanja s talasnom dužinom kraćom od razmaka potpore djelomično je potisnut ukrućenim dijelovima, dok luk duže talasne dužine prelazi u očitavanje. Ista cijev stoga može prijaviti drugačiji luk na kratkom rasponu učvršćenja nego na dugom, a da nijedno očitavanje nije pogrešno. Raspon oslonca nije pogodnost postavljanja – to je dio definicije ravnosti, i mora se poklapati, ili biti u eksplicitnoj korelaciji sa, raspon koji koristi kupac.
Razmak stanica igra analognu ulogu u domeni uzorkovanja. Široko raspoređene stanice uzimaju manje uzorka na središnjoj liniji i mogu promašiti lokalni pregib između stanica; veoma guste stanice počinju da mešaju varijacije površine i debljine zida u izračunatu osu. Plan uzorkovanja treba da navodi gdje se nalaze stanice — ne samo koliko — jer su informativne stanice tačke podrške, tačke stezanja, krajevi cijevi i susjedstva očekivanih vrhova krivine.
Na tankozidnim cijevima nosači nose drugi, neželjeni efekat: reakcija podrške može lokalno ovalizirati dio, tako da ovalnost izmjerena na potpornoj stanici uključuje doprinos uzrokovan mjerenjem. Upoređivanje očitanja na podržanim stanicama sa očitanjima koja se nalaze neposredno izvan utjecaja podrške je jeftina provjera za ovo; gde je razlika značajna, prihvatanje ovalnosti se mora procijeniti na definiranim slobodnim stanicama. Za razliku napunjenog naspram puštenog u konačnom prihvatanju, vidi mjerenje pravosti pod opterećenjem prema oslobođenom.
Nemojte ispravljati jednu grešku i pretpostaviti da je druga riješena
Proces korekcije koji je namijenjen smanjenju pramca može promijeniti ovalnost ili stanje zida. Proces koji je namijenjen poboljšanju oblika presjeka možda neće uspostaviti ravnost središnje linije. Plan uzorka mora definirati koja se geometrija kontrolira, koje se sekundarne karakteristike provjeravaju, gdje je kontakt dozvoljen i kada je potreban nezavisan proces.
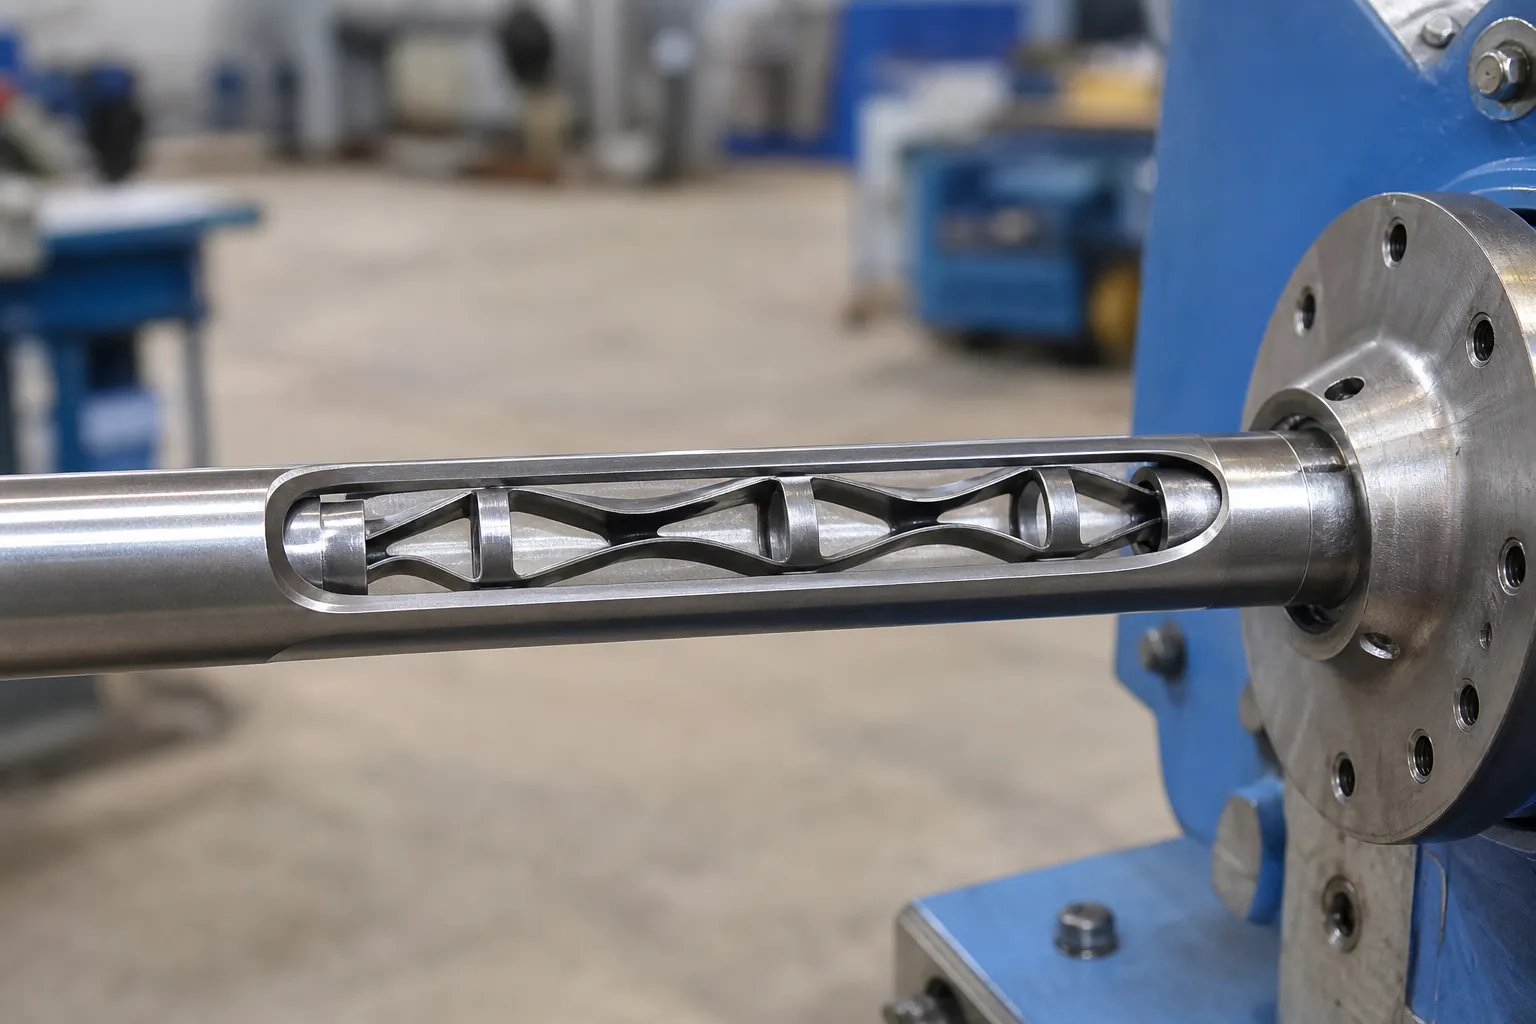
*Ilustracija inženjerskog koncepta. Internu podršku predstavlja kao inženjersko pitanje kandidata; ne tvrdi se da je unutrašnji alat standardni ili prikladan za svaku cijev.*
Za šuplje profile koji nisu okrugli, vidi ravnanje kvadratnih i pravokutnih cijevi. Za šuplje rotirajuće dijelove, vidi ispravljanje tankih zidova šupljeg vratila.
Odvojite dva signala prije nego što prihvatite bilo koje čitanje
The two characteristics contaminate each other's measurements in specific, dijagnostivi načini. U rotirajućem tragu jedne sonde na jednoj stanici, radijalni signal sadrži barem lokalnu grešku oblika presjeka i pomak centra presjeka od osi rotacije. Greška oblika u kojoj dominira ovalnost pojavljuje se prvenstveno kao drugi harmonik - trag se ponavlja dva puta po okretu, sa glavnom osom ovalnosti koja postavlja fazu. Centralni pomak se pojavljuje kao prvi harmonik - jedan udarac po okretu. Unutar jednog traga to dvoje je u principu odvojivo, ali sam prvi harmonik je dvosmislen: Pravo savijanje i pomak sjedenja ili chucking offset proizvode isti potpis jedne stanice. Diskriminatori žive van jedinstvenog traga. Preko stanica, krivina mijenja amplitudu s uzdužnim položajem i prati ravan savijanja, dok pomak sjedišta održava konstantnu amplitudu i fazu zaključanu na osi rotacije. Ta logika sa više stanica, zajedno sa harmonijskim otiscima prstiju lobiranja i efekta datuma, je razvijen u zaobljenost u odnosu na savijanje u rotirajućem mjerenju.
Kontaminacija ide i na drugu stranu. Sonda skenirana duž cijevi očitava lokalnu površinu, ne osovina: cijev koja je ravna na središnjoj liniji, ali koja se kreće u ovalnoj orijentaciji duž svoje dužine stvara uzdužni trag koji izgleda kao luk. Praktična provjera s dva skeniranja košta malo: skenirajte dužinu u jednom smjeru, zatim u ortogonalnom smjeru - rotiranjem cijevi za devedeset stupnjeva prema istoj sondi, ili korištenjem druge sonde pod pravim uglom. Uporedite dva traga. Središnji luk se razlaže u dva smjera kao projekcije jednog vektora: dva traga su sličnog oblika i istog znaka, svaki je umanjena kopija drugog. Forma sekcije radi suprotno: gdje glavna os ovalnosti leži u prvom smjeru skeniranja, ona leži preko nje u drugom, tako da vrh u jednom tragu odgovara dolini u drugom. Tragovi koji su istog oblika-isti znak nominiraju zavoj; tragovi koji su suprotnog predznaka na pojedinim stanicama određuju formu i varijaciju zida. Samo prva kategorija treba da ide na odluku o korekciji.
Ekscentricitet debljine zida dodaje treći sloj na izvučenu ili valjanu cijev: vanjska površina i provrt nisu koncentrični, tako da se središnja linija izračunata iz mjerenja vanjskog prečnika i ona izračunata iz mjerenja provrta neće poklopiti. Nije u redu; odgovaraju na različita funkcionalna pitanja. Onaj koji upravlja prihvatanjem mora pratiti funkciju dijela u svom sklopu - i crtež, ne bilo koji mjerač koji je dostupan, to definiše. Ponašanje tankih zidova tokom korekcije ima svoje načine kvara, pokrivena ravnanje tankozidne cijevi bez kolapsa.
Izradite plan korelacije između korisnika i mjerenja
U ispitivanju treba koristiti reprezentativne normalne i najgore epruvete, neobrađena očitanja za obje karakteristike, dogovoreni uslovi podrške i oslobađanja, ponovite podešavanje, provjere površine/zida, i poređenje sa meračem kupaca. U zapisu treba navesti da li je očitavanje vrijednost strojnog procesa, vrijednost prihvatljivosti kupca ili korelirani rezultat.
Koristi korelacija merača mašina naspram korisnika i ispitivanje i prihvatanje uzorka ispravljanja da se definiše paket dokaza.
Pokrenite dva odvojena lanca prihvatanja, Ne jedan
Jer definicije, podrška i načini kvara se razlikuju, Ovalnost i ravnost središnje linije zahtijevaju svaki svoj vlastiti lanac od jezika za crtanje do potpisanog zapisa. Sažimanje oba u jedan generički “geometrija OK” ostavlja svaki link ispod dvosmislenim:
| Lančana karika | Ovalni lanac | Središnji lanac |
|---|---|---|
| Karakteristika i formula | Koje pravilo odstupanja, primjenjuje se po stanici | Koji raspon upravlja, i koje pravilo za pronalaženje centra hrani putanju |
| Referentna metoda | Mjerenje dionica na definiranim stanicama | Uzdužno skeniranje ili rotirajući trag na definiranim nosačima |
| Podrška i oslobađanje | Besplatne stanice koje se razlikuju od podržanih stanica | Raspon definiran; efekti savijanja i stezanja adresirani ili povezani |
| Uzorkovanje | Pozicije stanica fiksirane specifikacijom, ne zbog pogodnosti | Razmak stanica dovoljno kratak da riješi najkraći očekivani zavoj |
| Mogućnost mjerenja | Ponovljivost dokazana protiv varijacija oblika unutar dijela | Ponovljivost dokazana u odnosu na varijacije od dijela do dijela i podešavanja |
| Korelacija | Mjerač mašine naspram gabarita korisnika na istim sekcijama | Mašinski merač u odnosu na merač korisnika na istom rasponu i nosačima |
| Zapis | Vrijednosti po stanici s pravilom i identitetom stanice | Rezultat putanje s navedenim rasponom podrške i filtriranjem |
Svaka karika je mjesto gdje se lanac tiho prekida. Nenavedena formula čini dva mjerača' neuporedivi brojevi. Uvjet podrške definiran na stroju, ali ne i kod kupca, ugrađuje sistematski pomak u svaki pokušaj korelacije. Nespecificirani set stanica čini da presuda zavisi od toga gdje je operater slučajno mjerio. A neprovjerena sposobnost mjerača pretvara buku mjerenja u očigledan pomak procesa, koju petlja korekcije zatim juri. Pokriveno je potvrđivanje mjernog sistema prije povjerenja u bilo koji od ovih brojeva gage R&R za ispravljanje linija.
FAQ
Može li cijev biti ravna, ali nije okrugla?
Da. Pravost i ovalnost središnje linije su različiti uvjeti i zahtijevaju odvojeno mjerenje. U praksi ova dva spadaju u isti zapisnik o inspekciji, ali pod različitim karakterističnim brojevima, svaki sa svojom formulom, korelacija skupa stanica i kolosijeka.
Da li okrugli poprečni presek dokazuje da je cijev ravna po svojoj dužini?
br. Cijev može biti okrugla na izmjerenim presjecima dok njena središnja linija ima pramen ili zamah. Uzdužno skeniranje čita površinu, a ne os, tako da je gorenavedeno ortogonalno poređenje dva skeniranja ono što drži efekte forme izvan presude o pravosti.
Može li proces korekcije garantirati oba rezultata?
Ne bez validacije specifične za radni komad. Proces mora izmjeriti i provjeriti svaku karakteristiku koju zahtijeva crtež. Posebno, proces validiran za luk ne govori ništa o njegovom uticaju na formu sekcije na kontaktima, podrške i besplatne stanice — za njih su potrebna vlastita očitanja prije i poslije.
Kako možemo reći da li je očitavanje pravosti kontaminirano ovalnošću?
Ponovite uzdužno skeniranje u ortogonalnom smjeru i uporedite tragove. Isti oblik i isti znak preko dva skeniranja je potpis središnje linije; suprotni znak na određenim stanicama ukazuje na oblik preseka ili varijaciju zida. Rotirajući tragovi jedne stanice dodaju drugi test: zavoj mijenja amplitudu između stanica, dok pomak sedišta nije.
Da li treba mjeriti ovalnost na svakom poprečnom presjeku?
Na to može odgovoriti samo specifikacija. Ono što plan prihvata mora garantovati je da je set stanica unaprijed fiksiran - obično uključujući nosače, stezaljke, krajevi i susjedstva vrhova krivine — tako da presuda ne ovisi o tome gdje je operater slučajno provjerio.
*Ilustracija inženjerskog koncepta.*