
Višestruka očitavanja pomaka mogu inspekciju duge osovine pretvoriti iz jednog vrha u kartu greške. Ta vrijednost ovisi o više od senzora: potporna geometrija, datum sjedišta, kontakt sonde, rotacija/indeksiranje, sinhronizacija, uslovi okoline i pravilo izračuna utiču na ono što se prijavljuje.

*Ilustracija inženjerskog koncepta. To nije specifikacija senzora, instaliran sistem ili verifikovani rezultat merenja.*
Definirajte karakteristiku prije odabira senzora
Prvo navedite da li je karakteristika prihvatanja ravnost središnje linije, lokalni luk, ispadanje u odnosu na datum, odstupanje profila ili drugi kontrolirani rezultat. Napon senzora ili trag pomaka nije sam po sebi zahtjev kupca. Plan inspekcije mora identifikovati karakteristike datuma, podržava, stanice, orijentacije, span, proračun, jedinice, granice i stanje u kojem je dio prihvaćen.
| Element | Pitanje za zatvaranje |
|---|---|
| Datum | Koje karakteristike uspostavljaju referentnu osu ili površinu? |
| Podrška | Da li replicira stanje kupca ili otpuštenog dijela? |
| Put sonde | Kontaktne tačke su funkcionalne površine i zaštićene od oštećenja? |
| Stanice | Da li snimaju poznate zone savijanja i prelaze karakteristika? |
| Rotacija/indeksiranje | Kako se održava orijentacija između čitanja? |
| Kalkulacija | Kako se očitanja pretvaraju u kontroliranu karakteristiku? |
Za kontrole podataka, vidi čišćenje centralne rupe osovine i priprema referentne tačke i ponovljivost učvršćenja i pozicioniranje.
How an LVDT Works, and Why Its Physics Matters
The linear variable differential transformer earns its place on production machinery through a short list of physical virtues. Inside the housing, a primary coil is excited with an alternating current, and two secondary coils sit either side of it; a ferromagnetic core, attached to the probe tip by a slim push rod, slides along the axis. With the core centered, the induced voltages in the two secondaries balance; displace the core and the balance tips in proportion to the movement. The electronics read the amplitude and phase of that imbalance and report displacement. Because the core never touches the coils, there is no friction or wear inside the sensor; because the coupling is inductive, the reading is largely indifferent to dust, oil mist and humidity that blind optical sensors; and because the moving mass is small, the tip can follow moderate surface motion faithfully. The trade-offs are equally physical: it needs signal conditioning and calibration against a reference, the raw output is relative rather than absolute, and the probe tip itself is a mechanical component with its own condition, force and wear story.
Where Errors Enter Between Probe and Number
Treating the chain as one system, as the section above demands, means knowing the specific doors through which error walks in. Thermal drift: the sensor body, the fixture and the part all expand and contract with temperature, and on a machine that warms through a shift, a morning zero and an afternoon reading are not the same event — hence reference checks on a master at intervals the procedure defines. Mounting: a probe on a long, unsupported bracket is a cantilever with its own compliance, and vibration or cable pull moves the whole assembly relative to the part, indistinguishable from part movement in the data. Dynamics: when the part or probe moves during scanning, the stylus mass and tip force set a speed limit beyond which the tip skips or lags, writing false features into the trace. Contact condition: tip wear flattens the intended radius and changes where the reading sits on a curved surface. None of these is exotic; each is controlled by written procedure — zero method, master check interval, scan speed, tip inspection — which is precisely what the validation framework above asks the system description to contain.
Tretirajte mjerni lanac kao jedan sistem
LVDT može biti prikladan za relativni pomak, ali izmjereni rezultat uključuje i montažu senzora, otklon učvršćenja, kondicioniranje signala, tajming, dio sjedišta i ponašanje operatera ili automatike. Zabilježite svaki element u lancu kako bi se kasnije moglo istražiti pomak u rezultatu.
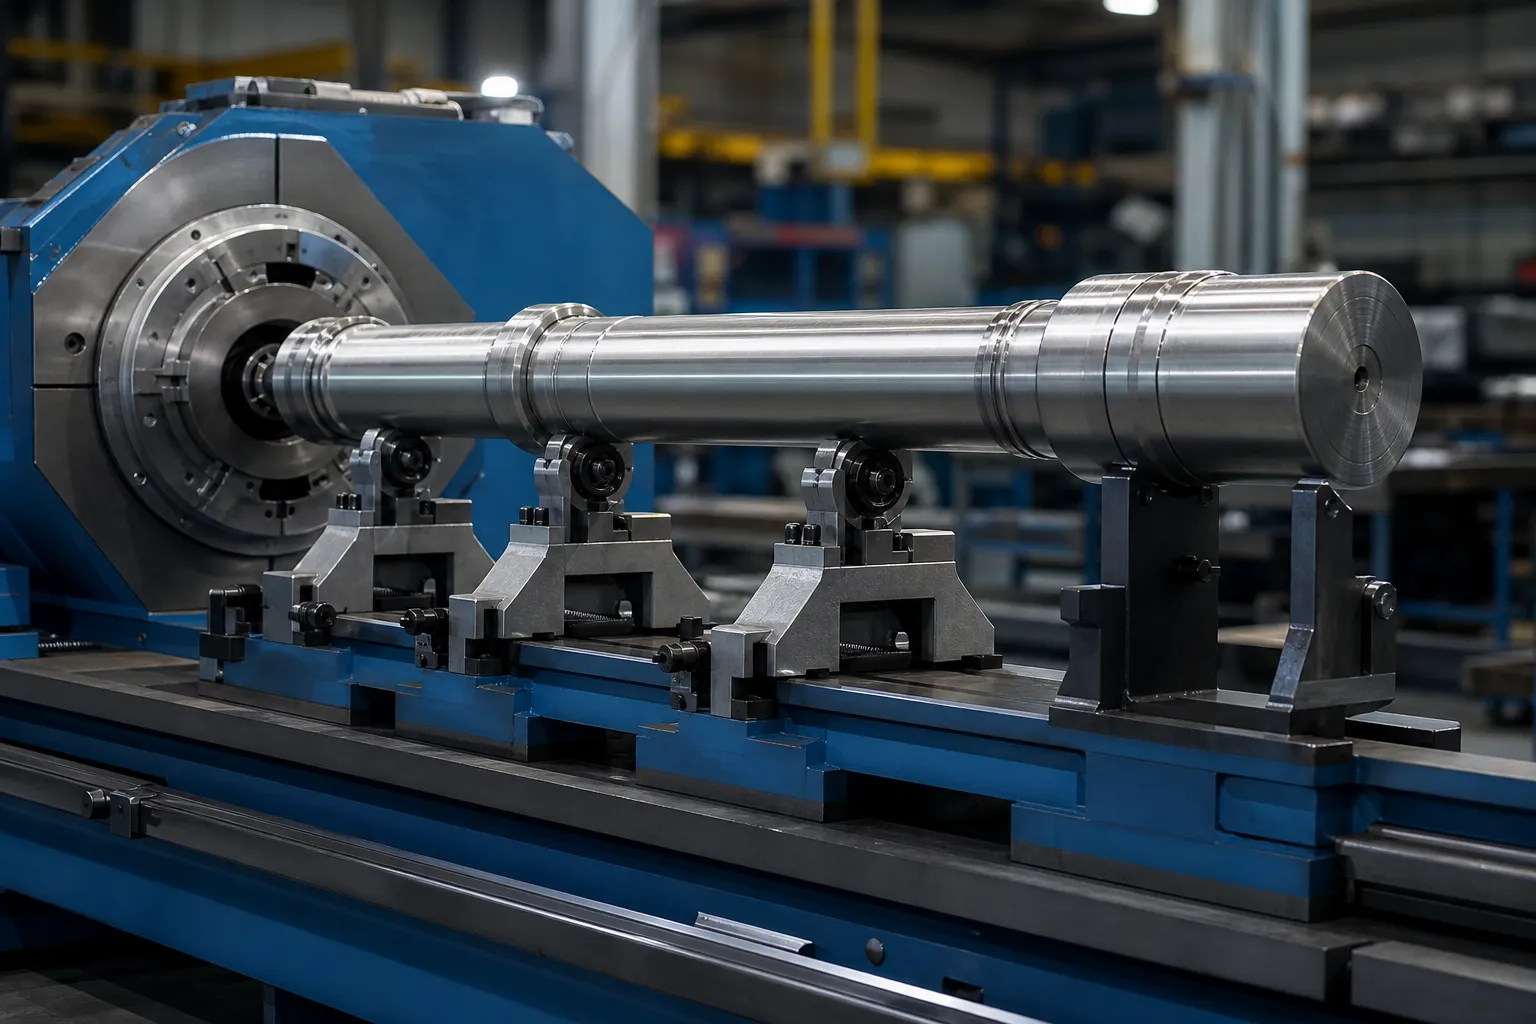
*Ilustracija inženjerskog koncepta. Krutost učvršćenja, Položaj senzora i zaštita zahtijevaju projektno-specifičan inženjering.*
Kontrolisani postupak treba da obuhvati identifikaciju senzora, referenca/master provjera, stanje montaže, zaštita kablova, nulti metod, orijentacija uzorka, podržavaju čistoću, postavke akvizicije podataka i zadržavanje podataka. Ponovljeno očitavanje s nestabilnog uređaja nije dokaz ponovljivosti.
Sinhroniziraj lokaciju, Orijentacija i čitanje
Podaci o više tačaka korisni su samo kada se svaka vrijednost može dodijeliti poznatoj poziciji i stanju. Ako se dio rotira ili pomiče, definirati koder/indeks, koordinata stanice, smjer kretanja, stanje zadržavanja ili uzorkovanja, i šta se dešava ako nedostaje signal. Rezultat bi trebao sačuvati sirove ili sljedljive izvorne podatke potrebne za rekonstrukciju karte.
Izbjegavajte tumačenje lokaliziranog vrha bez provjere sjedišta i kontakta. Ponovno postavljanje testova, obrnuta orijentacija gdje je prikladno i ponovljena očitavanja osnovne linije mogu razlikovati karakteristiku dijela od lažne indikacije.
Choosing Station Count and Placement
How many stations, and where, is a geometry question before it is a budget question. The error modes of slender parts are smooth in space: a bend is a low-frequency curve, so a modest number of stations — placed where the physics says the information lives — reconstructs it well, while doubling the count in uninformative positions buys data volume, not accuracy. Informative positions are predictable: mid-span between supports where a bow reaches its excursion; each stiffness transition on stepped parts, where peaks like to hide; immediately beside functional features whose relationship to the datum matters; and the free ends, which anchor the map. Način greške oskudnog postavljanja je aliasing u svojoj praktičnoj formi - kratka pregiba između dvije stanice doprinosi tome da nijedna ne čita čisto, a ispravka usmjerena na rekonstruisanu kartu pritisne se na pogrešno mjesto. Iskren način da se zatvori ovaj rizik nije beskonačna gustoća već validacija: jednom mapirati skup dijelova velike gustine, potvrditi da skup proizvodne stanice rekonstruiše iste vrhove i amplitude, i dokumentirati to poređenje kao opravdanje plana stanice.
Pretvaranje karte u odluku o korekciji
Mapa postoji da pokreće akciju, a njegov akcioni vokabular ima tri unosa: gde pritisnuti, u kom pravcu, i koliko je teško očekivati da će dio odgovoriti. Položaj i smjer vrha dolaze iz poređenja stanica oko maksimuma; on a part rotating between stations, preserving angular indexing — the synchronization discipline above — is what converts separate readings into a vector, not a pile of magnitudes. Expected response comes from the stiffness story the map already tells: a peak on a heavy section needs a different correction plan than the same amplitude on a thin one, and peaks at stiffness transitions deserve the respect described for separating bend from roundness and setup effects before any press follows. What the map must not do is trigger correction on unverified signals: a localized reading that has not survived a reseat check is a hypothesis, not a peak. That guard rail — map, verify, then correct, with released-state measurement closing the loop — is the same sequence that makes automatsko ispravljanje osovine converge in few strokes instead of many.
Povezati s prihvaćanjem izdanog dijela
Mjerenje tokom stezanja ili korekcije može biti korisno za kontrolu procesa, ali to ne dokazuje automatski da otpuštena osovina ispunjava zahtjev. Uporedite linijsku metodu sa odobrenom metodom oslobođenih delova na reprezentativnim uzorcima u odnosu na normalne varijacije. Vidi mjerenje pravosti opterećenja i oslobađanja za granicu.
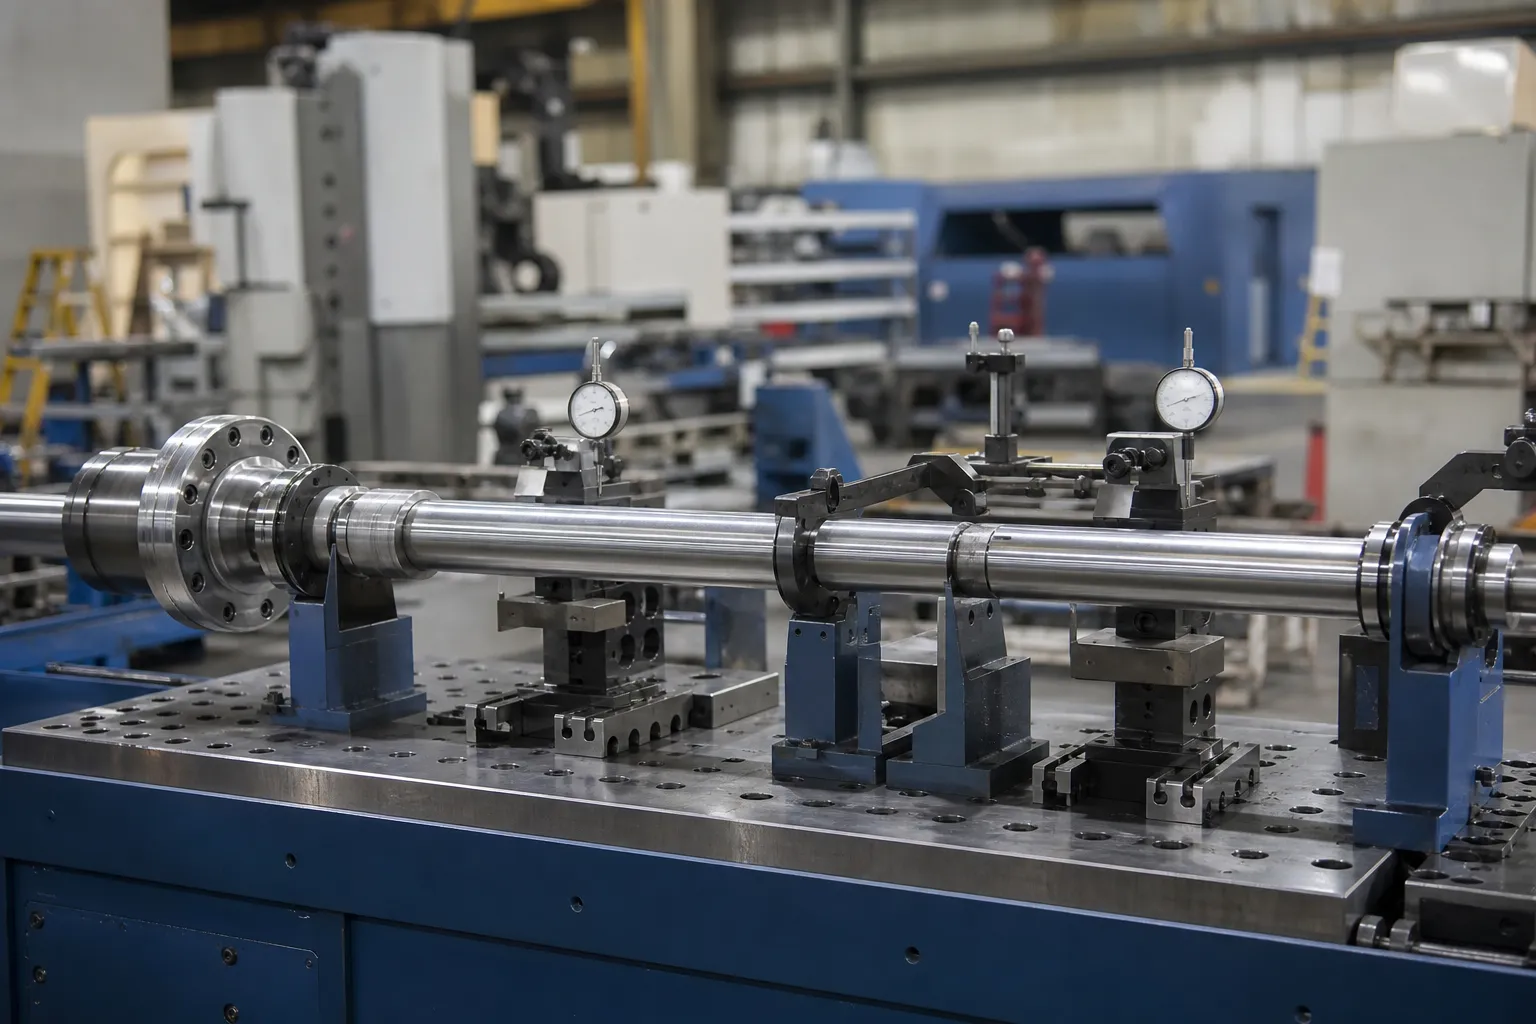
*Ilustracija inženjerskog koncepta. Referentna metoda, Izračun nosača i prihvatanja mora biti kontrolisan odobrenim planom kvaliteta.*
Plan korelacije treba da definiše podudarne uzorke, slijepo poređenje gdje je to praktično, ekvivalencija datuma/podrške, status kalibracije, bias review, pregled ponovljivosti/ponovljivosti, dozvoljena razlika, pravila eskalacije i kontrole promjena. Pogledajte korelacija merača mašina naspram korisnika i gage R&R za ispravljanje linija.
Ulazni podaci potrebni za studiju mjerenja
Navedite crtež i definiciju karakteristike, postojeće metode inspekcije, geometrija dijela i referentne karakteristike, materijal/faza proizvodnje, očekivane lokacije zavoja, uzorak populacije, ekološka ograničenja, željeni zapis podataka i način prihvatanja kupaca. Koristite Ispitivanje uzorka za ispravljanje i vodič za prihvatanje da se utvrdi zapisnik sa suđenja, onda kontaktirajte StraighteningTech za diskusiju o aplikaciji.
Potrebna validacija prije zahtjeva za sistem
Any multi-point measurement claim needs a defined probe and datum setup, kalibrirane reference, repeated or reseated readings on representative parts, and customer-gauge correlation. A generic machine capability is not a verified result.
FAQ
Does adding more measurement stations automatically improve accuracy?
br. Stations placed where the geometry has information — mid-span peaks, stiffness transitions, functional features, ends — improve the map. Stations added elsewhere add data volume and cost while leaving reconstruction essentially unchanged. Validate the chosen set once against a dense map and document the comparison.
Why do LVDT readings drift over a production shift?
Most often thermal: senzor, fixture and part expand at different rates as the cell warms, shifting the zero. Mechanical causes come next — bracket compliance, cable pull, tip wear. The control is procedural: a defined zero method and reference-master checks at set intervals, with any shift beyond the procedure’s limit triggering investigation rather than quiet re-zeroing.
Can multipoint LVDT data replace final inspection?
Only through correlation. In-process multipoint data drives the correction loop; the acceptance decision belongs to the released-state method the customer recognizes. When the two have a documented correlation on representative parts, the line method gains standing — until then it is process control, not release.
Povezani StraighteningTech Resursi
Vidi kako funkcionira automatsko ispravljanje osovine, ispitivanje i prihvatanje uzorka ispravljanja i ravnost osovine u odnosu na izbacivanje u odnosu na TIR za generičke granice kontrole koje se primjenjuju prije bilo kakvog zahtjeva za sposobnost LVDT multipoint shaft Measurement.
Multipoint measurement pays off at acceptance time – pair the FAT kontrolna lista sa GD&T straightness acceptance guide to agree measurement method and tolerance interpretation in one pass.