
Зъбният вал е въртящ се компонент за предаване на мощност, който носи интегрирани зъби на зъбно колело - шпора, спираловидно или конусно зъбно колело — заедно с шийки, шлици, нишки и рамене на една ос. Неговата спецификация за праволинейност е дефинирана на тази ос: шийките и цилиндрите на стъпката на зъбното колело трябва да се въртят около обща линия в рамките на общо показание на индикатора (ТИР) граница, зададена от живота на лагера, качество на зацепването на зъбното колело и скорост на вала. Следователно изправянето на зъбен вал означава възстановяване на оста на въртене на зъбен компонент - коренно различен проблем от сплескването на зъбна греда, и проблем с добре установени методи за измерване и корекция.
Решението за изправяне на зъбни колела трябва да отговори на пет въпроса, преди да бъде избрано оборудване:
- Какво определя оста на измерване — дневници, центрове или основен диаметър на шпонка — и дали проучването отразява сглобеното лагерно устройство?
- Дали отклонението е едноравнинен лък, локално огъване на рамото, обрат, или комбинация - и къде е истинската връхна точка?
- Какъв е материалът и състоянието на термична обработка - закалено, карбуризиран и закален, индукционно закалени шейни — и кои корекционни маршрути са одобрени за него?
- Наличен ли е още материал за смилане, и е корекцията, предназначена да възстанови разпределението на запасите или крайната геометрия?
- Как ще се освободи геометрията, целостта на ръба на зъба и дългосрочната стабилност трябва да бъдат проверени?
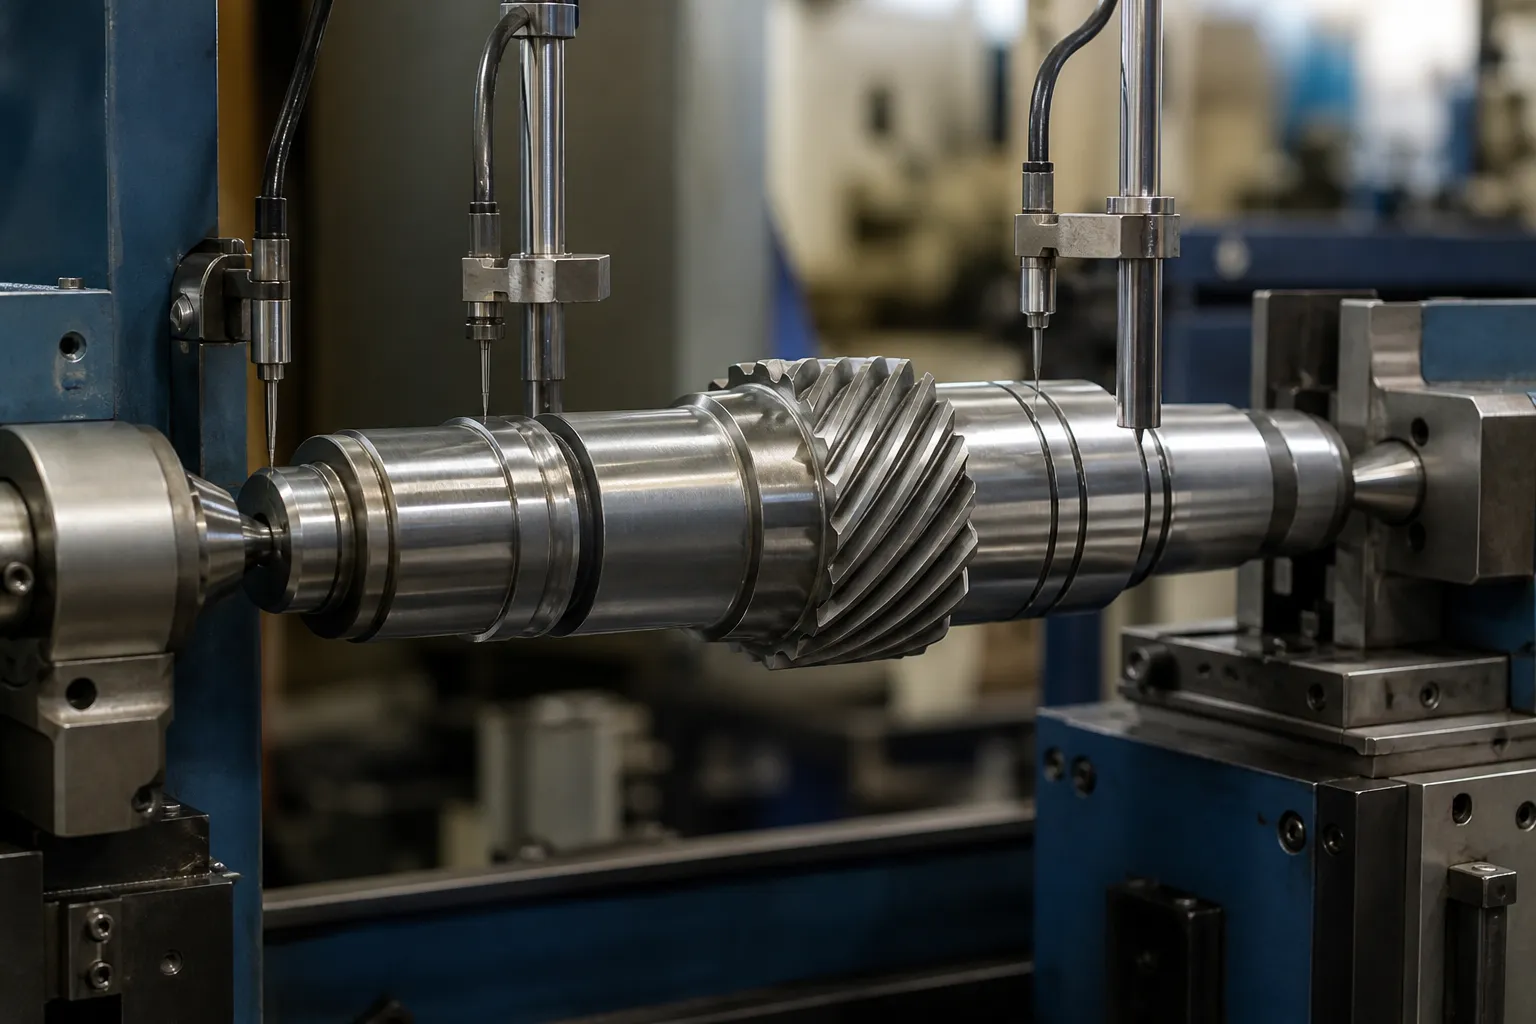
*Илюстрация на инженерна концепция: вал на зъбно колело, поддържан между центрове със сонди върху шийките по време на корекционно изследване. Не е снимка на сайта на клиента. Избор на дата, силовите позиции и допустимите граници изискват чертежа и представителните примерни части.*
Скоростен вал срещу зъбна рейка: Два различни проблема
Този сайт вече обхваща изправяне на индустриална зъбна рейка, и двата детайла често се бъркат, защото и двата носят зъбни колела. Те не споделят почти никакво инженерно съдържание:
| Скоростна стойка | Зъбен вал | |
|---|---|---|
| функция | Преобразува въртенето в линейно движение; назъбена права греда | Предава въртящ момент между въртящите се оси; назъбена цилиндрична част |
| Определение за праволинейност | Равност и праволинейност на референтна повърхност в една равнина; плоскост на линията на терена | Отклонение на оста на въртене: TIR, измерен около обиколката в определени участъци |
| Първично измерване | Линеен — линейка, повърхностна плоча, лазерна линия, вземане на проби по дължина | Ротационен — част, валцувана между центрове или върху гребените, циферблат или електронни сонди, карта за проучване на огънете |
| Повреда, ако се огъне | Подвързване, неравномерно зацепване на зъбите, грешка при позициониране | Дисбаланс, вибрация, повреда на лагера и уплътнението, несъосност на мрежата на зъбното колело, умора |
| Типична корекция | Натискане в плоска равнина; понякога процеси на разтягане или изравняване за дълги стелажи | Корекция с натискане на точка в картираната висока точка, селективно пилинг, методи с ограничена топлина |
Стелажът се коригира в равнина; зъбният вал се коригира около ос. Речник на измерванията, приспособления, машините и критериите за приемане са различни, поради което двете теми са разгледани на отделни страници. Ако детайлът е дълга назъбена греда, която се зацепва с пиньон, за да премести товар линейно, важи страницата на стелажа. Ако е вал със зъбно колело върху него, който се върти в лагери, прочетете нататък.
Анатомия и откъде идва изкривяването
Избройте характеристиките, които участват във веригата на данните и системата за напрежение:
- лагерни шийки — основна функционална ос;
- зъбни сегменти: шпора или винтови зъби, ширина на лицето на зъбното колело, стъпка и геометрия на корена;
- шлици, шпонкови канали, нишки, конуси и характеристики на свързване;
- рамене, жлебове за фиксиращи пръстени, напречни сондажи и маслени отвори;
- центрове или временни данни за процеса;
- материал за смилане по секция и етап на процеса.
Валовете на зъбните колела се огъват поради причините за класическия вал, документиран в литературата за ремонт: механично претоварване по време на работа или сглобяване; асиметрична обработка, която облекчава вътрешното напрежение неравномерно; термична обработка, където закаляването на карбуризиран или закален вал почти винаги въвежда лък; и тежко свиване или пресоване, които огъват първоначално прав вал като стек-нагоре. По-специално на зъбните колела, фрезоването и бръсненето оставят остатъчно напрежение около назъбените части, и шлайфането след термична обработка на една шийка може да облекчи напрежението и да премести друга секция - точката на корекция в процеса е толкова важна, колкото и самата корекция.
Първо измерете: Картата за изследване на завоите

Ремонтно-инженерната практика за картографиране на огънат вал, преди да го докоснете, се прилага изцяло за зъбни колела, а производствените машини го автоматизират:
- Подкрепете вала между центровете или на неговите шийки и проверете самите опори да отчитат нулево биене — грешка в опората поврежда цялата карта.
- Маркирайте ротационна референция; записвайте TIR на равномерно разположени аксиални станции, превръщайки се в отклонение (половината от ТИР) и часовников ъгъл на всеки.
- Прочетете картата: единична доминираща висока точка с постоянен ъгъл показва обикновен лък; променлив ъгъл по дължината показва множество завои или усукване; най-трудният случай е комбинирано огъване и усукване.
- Търсете истинската връхна точка между станциите - максимумът е там, където тенденцията казва, не непременно там, където е поставена сонда.
- Повторете картата след всеки цикъл на корекция и в края като запис на проверката.
Два капана, специфични за съоръженията, седят вътре в това стъпало. Първо, избор на данни: на стъпаловиден вал правилната базова верига обикновено са шийките, не центровете - валът може да чете направо върху центровете и да се наведе върху дневниците, а на лагерите не им пука за центровете. Правилата за избор са разгледани подробно в избор на измервателна точка за стъпаловидни валове. Второ, грешка на ръба на зъба срещу огъване: биенето на наклона на цилиндъра, измерено върху щифтове или на устройство за проверка на предавките, трябва да бъде отделено от биенето на оста на вала, или грешка при производството на зъб се „лекува“ чрез огъване на вала. Общата диагностична логика за разделяне на грешка във формата от огъване е разгледана в закръгленост срещу огъване при ротационно измерване.
Корекционни маршрути
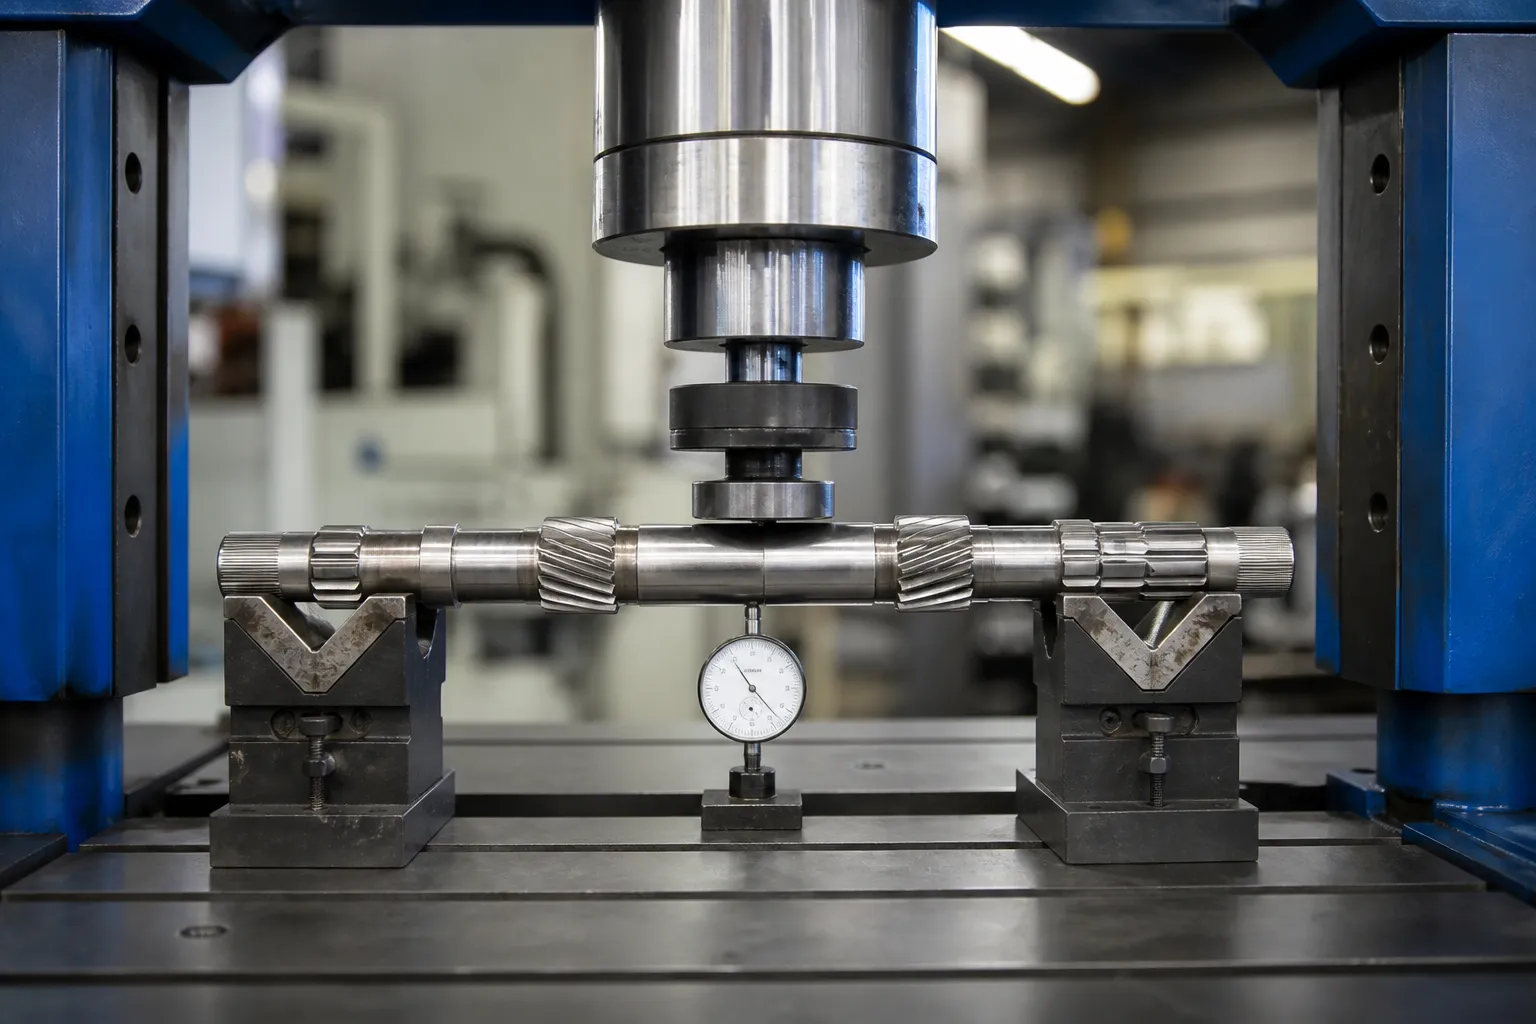
Механично натискане на точки — основният път
С картата в ръка, валът е поставен с високата точка нагоре, поддържан близо до завоя, и натоварен с подплатен овен, докато сонда следи деформацията на живо. Работете с малки удари и приемете пружиниращо връщане: целта е най-малко корекции на толерантността, защото всеки пластичен цикъл добавя остатъчно напрежение. На производствени машини този цикъл — карта, натиснете, re-map — работи автоматично с научена пружинна компенсация за фамилия части. Занаятчийската част от ръчното изправяне на валове се превръща в параметър на контролера; физиката не се променя.
Пинене — където натискането не може да достигне
Контролираното инжекторно или иглено пробиване на вдлъбнатата страна компресира повърхностните влакна и ги разраства леко, издърпване на оста към права. На зъбни колела пробиването е инструментът за фино подрязване: коригира малките остатъци след пресоване, и работи на места, които овенът не може да натовари - в близост до раменете, близо до назъбени участъци — без риск от смачкване на зъбите. Той е бавен за корекция и рядко е основният маршрут.
Точкова топлина — ограничено върху закалени зъбни колела
Точковото нагряване на малка зона за създаване на локално напрежение на опън при охлаждане е легитимен метод за изправяне при ниско ниво- и средно-карбонови валове в незакалено състояние. На карбуризиран, закалени или индукционно закалени зъбни колела е силно ограничено или забранено: засегнатата от топлина зона може да омекоти или повторно да втвърди местния материал, създават твърди петна и микропукнатини точно там, където зъбът и шийката преминават от умора, и оставят повдигната неравност, която трябва да се отстрани, преди повърхността да влезе в лагер или уплътнение. Къде изобщо се обмислят топлинни методи, те принадлежат към одобрена от металурзите ремонтна процедура, не към производствен цикъл на корекция. Материалните правила са разработени в изправяне след термична обработка.
Какво никога не включва пресоването на зъбен вал
Loads are applied to journal or shaft-body sections between supports — never onto gear teeth. Pressing on the toothed segment risks tooth deformation that no straightening operation can undo, и изправяне с ролка от вида, използван при обикновени валове, не се прилага върху зъбите. Сплайн секциите следват свои собствени правила, обхванати в нашия решение за изправяне на шлицов вал; семействата валове, измерени и коригирани вътре в скоростните кутии – вход, изходящи и междинни валове с тяхната логика за приемане с много лостове – се третират отделно в решение за изправяне на вал на скоростна кутия.
Критерии за приемане

Практиката за ремонт на валове дава използваема базова линия: около 0.001 в на фут дължина (0.083 mm/m) за общо въртящо се оборудване, затягане към 0.0005 в (0.013 мм) общо във всяка точка за високоскоростни многостепенни машини. За зъбни колела важи чертежът, и класът на толерантност следва приложението: ниска скорост, зъбният вал с нисък толеранс носи по-широк прозорец от този с високи обороти, пиньон с малък просвет. Последователността на приемане трябва да бъде:
- окончателна карта за проучване на всички станции, within the specified TIR;
- проверки на качеството на предавките — контакт на зъбите, runout over pins, подравняване на спиралата — непроменено от корекцията;
- откриване на пукнатини, съответстващо на състоянието на материала след всяка корекция;
- проверка след окончателното шлайфане или довършителната операция, не само след изправяне;
- потвърждаване на стабилността, когато приложението е критично: направете повторно измерване след интервал на престой или температурен цикъл, ако прозорецът на процеса вече не е доказал стабилност.
Последната точка е честната слабост на всяко изправяне на валове: корекция, която просто наслагва нов стрес срещу стария завой, може да се чете направо днес и да се отклонява в експлоатация. Ето защо броят на корекциите е ограничен, защо картата се повтаря след приключване, и защо броят на ударите до толеранс сам по себе си е сигнал за качество на процеса - принципи, прилагани за цялата линия в автоматично изправяне на валовете.
Често срещани клопки
- Картиране на грешна дата. Центровете, които вече не представляват оста на лагера, създават карта, която не може да бъде коригирана във функциониращ вал.
- Натискане на станция вместо висока точка. Максималното отклонение обикновено се намира между станциите на сондата; намерете го преди зареждане.
- Натоварващи зъби или закалени шлици. Силата на буталото принадлежи към равни секции на вала; зъбите се деформират трайно и невидимо за ТИР картата.
- Преследване на усукване с преси в една равнина. Комбинираното огъване и усукване се нуждае от планирана последователност, а не повторение на един и същ удар.
- Доверявайки се само на четенето след пресата. Остатъчното напрежение се преразпределя; проверката за освобождаване принадлежи след окончателното смилане, и полевият резултат след това.
Разделяне на огъване от усукване, преди да се ангажирате с последователност
Картата на изследването решава не само дали да коригира, но и в какъв ред. Три диагностични сигнатури покриват повечето зъбни колела:
- Прост лък: величините на отклонение нарастват и спадат по дължината с постоянен часовников ъгъл. Едно натискане на картографираната висока точка, Springback научен, готово — най-лесният случай и една ръчна практика се справя добре.
- Двуплоскостно или S-образно огъване: ъгълът на часовника се върти по дължината. Предвидени са две последователни корекции, всяка проверена на нова карта; коригирането на по-голямата чупка първо обикновено опростява второто.
- Огънете с усукване: ъглови характеристики — сплайни, шпонкови канали, фаза на зъбното колело спрямо цапфите — показва изместване при усукване в горната част на носа. Само натискането третира огъването и оставя усукването; корекцията на усукване е различна операция със собствено валидиране, и преструвайки се, че иначе произвежда валове, които преминават TIR и неуспешно фазиране.
Автоматичните машини правят първите два случая рутинни: контролерът пасва на измерваните станции, изчислява позицията на пресата, преход и опорно разстояние, и затваря цикъла в рамките на два или три цикъла. Корпусът с усукване остава този, който разделя сериозната дефиниция на процес от пресата със софтуер, и точно това е случаят, че петте начални въпроса са предназначени да хванат рано - преди валът да е изразходвал бюджета си за корекция при удари, насочени към грешен режим.
Какво съдържа едно сериозно запитване
Машина или клетка за изправяне на зъбни валове е посочена от: чертежа с базова схема и граници TIR по секции; материал и състояние на термична обработка в точката на корекция; данни за съоръженията — модул, ъгъл на спиралата, твърдост - така че изключванията при зареждане са изрични; разпределението на текущото изкривяване в измервателната станция; пробни части в диапазона на отклонение; изисквания за време на цикъл и проследимост; и политиката за ограничаване на преработката. С тези данни планът за поддръжка и сондиране, класът на силата на натискане и стратегията за отскачане на обучение следват директно, и станцията може да бъде валидирана спрямо части, а не срещу обещания.
Every gear shaft straightening project eventually hits the same two questions – на selection guide for shaft, tube and profile work и на straightening machine cost breakdown отговорете на тях преди вашата среща с доставчика.