
Шлицовият вал предава въртящия момент през страните на зъбите си, не само през външната му повърхност. Сплайн секцията, носещите заземяване шийки между шлиците, диаметрите на уплътнението, рамената и резбованите краища носят геометрична връзка към една ос на въртене, и напасването на съединителната втулка или главината зависи от това, че връзката е вярна по цялата дължина. Следователно изправянето на шлицов вал означава контролиране на оста, без изобщо да се докосва геометрията на фланга, което прави детайла ценен.
Работещо решение за изправяне на шлицов вал отговаря на четири въпроса, преди която и да е преса да се движи: чийто диаметър представлява функционалната ос на всяка станция, дали собствените зъби на шпонката могат да се използват като еталон за измерване, където коригиращата сила може да действа законно, and how the corrected part will be accepted — including the fit check with the mating component, not just an indicator reading.

Why Spline Shafts Break the Default Straightening Recipe
| Spline Shaft Feature | Риск при изправяне | Отговор на проекта |
|---|---|---|
| Spline teeth | Press or support contact can brinell, bend or mark flanks; damaged flanks destroy the fit and the torque capacity | No-contact rule: correction force and supports only on smooth diameters adjacent to the spline |
| Interrupted spline surface | A sensor riding on tooth tips reads tooth form and pitch error, не оста | Measure on journals or the minor diameter, or use a gauge sleeve/master to convert teeth to a continuous reference |
| Torque-twist history | Претоварването може да усуче вала; водещата и индексната грешка остават след всяка корекция на огъване | Измерете отвеждането/индекса на сплайн отделно; декларирам усукване извън обхвата на изправяне на пресата |
| Дълго стройно тяло | Дългото съотношение на дължина към диаметър означава провисване на собственото тегло и лесна свръхкорекция | Валидирайте опорното разстояние, използвайте фини увеличения на силата и измервайте отново след всяко преминаване |
| Изкривяване при термична обработка | Индукцията или чрез закаляване оставя многоточкова карта на огъване, често с обрати | Измерване с множество станции и последователна корекция, нито една преса в средата на обхвата |
| Характеристики на уплътнението и рамото | Локалното натоварване близо до рамото концентрира напрежението и може да маркира диаметъра на уплътнението | Подплатени или съответстващи на радиуса инструменти, точките на пресата се държат далеч от преходните зони |
Определете кой шлицов вал е в обхвата
| Семейство шлицови валове | Типичен контекст | Инженерен път |
|---|---|---|
| Предаване / изходящия вал на скоростната кутия | Обемно производство след термична обработка, преди завършване на сплайн | Автоматизирано многоточково измерване и корекция на пресата върху зоните на дневника |
| ВОМ и селскостопански карданен вал | Дълги стандартизирани профили, натоварен с ремонти пазар | Дългосрочна машина или целеви ръчен процес; проверка на годността с чифтосване |
| Вал на двигателя с пиньон или съединителен шлиц | Електродвигател и помпа | Изправяне на базата на цапфи, съответстващо на опорните точки на ротора и лагера |
| Аерокосмически и задвижващ шлицов вал | Умора-критична, тесни толеранси на преднината и индекса | Пълна метрология, ограничено отклонение, валидиране на документиран процес |
| Износен или повреден ремонтен вал | нервно, натъртени хълбоци, корозия, следи от чук | Първо проверете и изхвърлете; изправянето не може да възстанови геометрията на зъбите |
Съседните приложения не трябва да се сгъват в тази страница. Дългите кухи задвижващи линии със заварени скоби са проблем с изправянето на тръбите и балансирането, разгледан в нашата решение за изправяне на задвижващ вал, и закалените валове на скоростната кутия, чийто шлиц е само една характеристика сред зъбните колела и шийките, следват маршрута, описан в решение за изправяне на вал на скоростна кутия. Настоящата статия се занимава с валове, чийто шлиц е определящата характеристика.
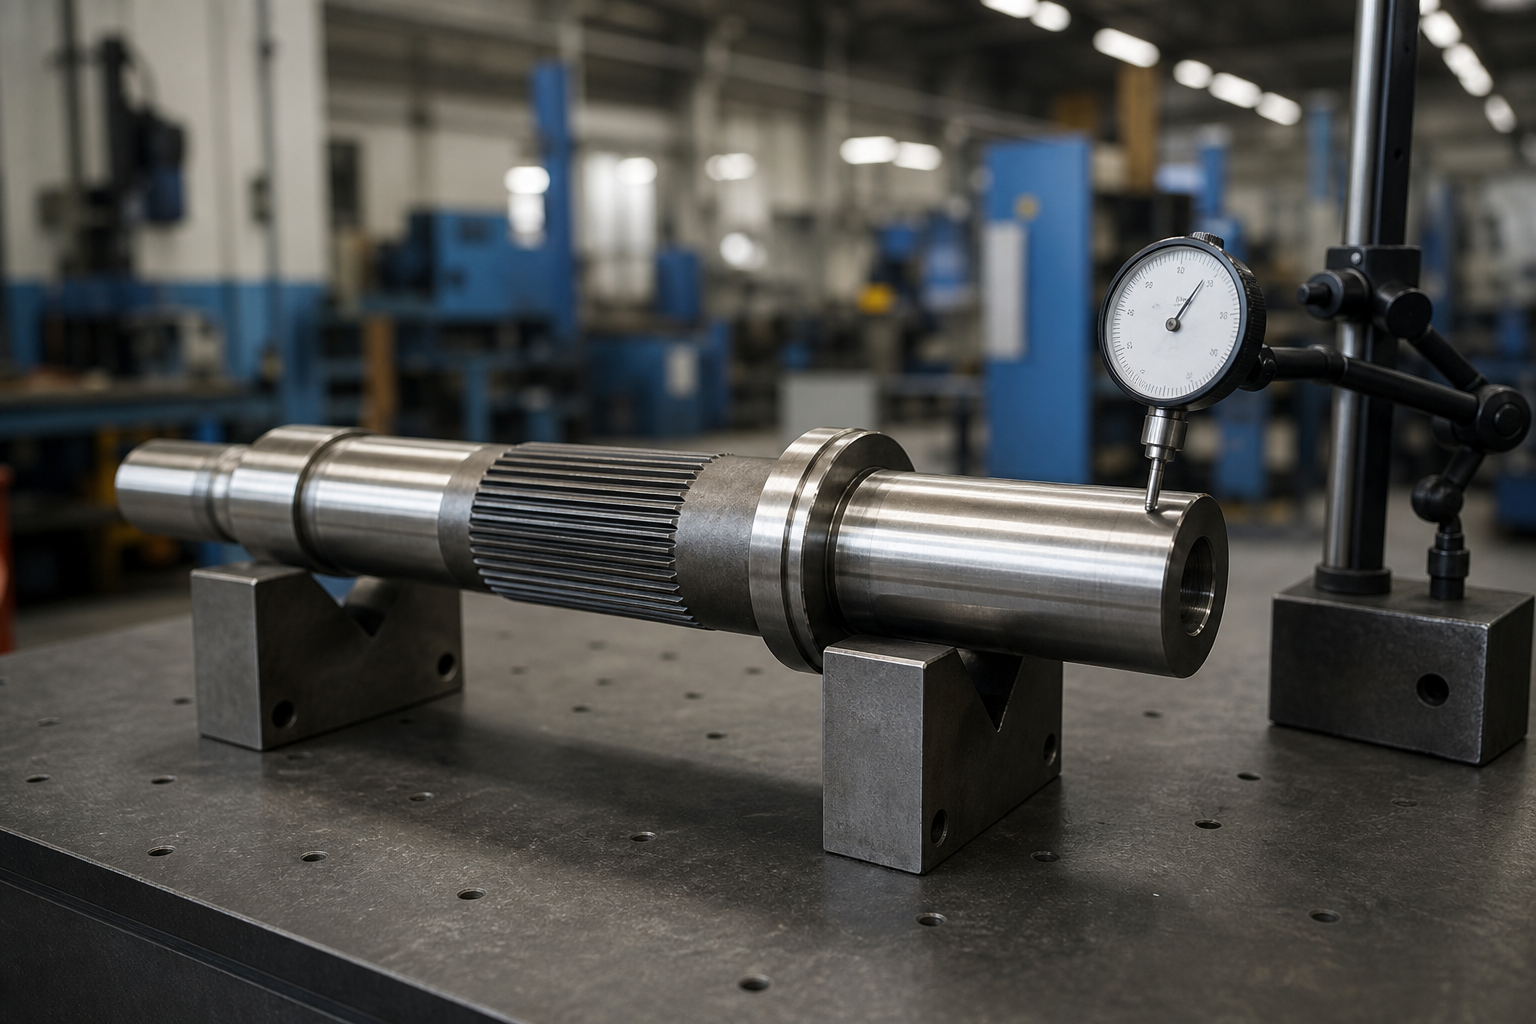
Изградете измерването върху защитима референция
Най-често срещаната грешка при измерване на шлицов вал е отчитането на индикатора на циферблата директно върху върховете на зъба и извикването на резултата като отклонение. Зъбният кръг е прекъснат, носеща форма повърхност; неговото четене смесва грешка на височината, водеща грешка, увреждане на зъба и истинска позиция на оста в едно безсмислено число. Защитимата измервателна верига използва една от трите референции:
- Заземителни шейни и центрове: където чертежът дефинира оста от лагерните шийки или централните отвори, мери там, и проверете връзката на сплайн само там, където чертежът го изисква.
- Малък диаметър или специален диаметър на габарита: кореновата окръжност между зъбите е непрекъсната на много шлици и може да носи опора на венец или тесен връх на сензора; квалифицирайте го първо, защото филетата на корените могат да бъдат навити или деформирани.
- Главна втулка или шлицов габарит: плъзнете прецизна втулка върху шлица и измерете външния му диаметър на земята. Това превръща зъбите в непрекъсната повърхност, и поведението на годност на самата втулка става функционална проверка на живо. Производствените шлицови изправящи машини използват точно този принцип - главно устройство за жлеб или шлицева секция за определяне на диаметъра на стъпката за точна корекция.
Състоянието на поддръжка е толкова важно, колкото и изборът на сензор. Дълъг шлицов вал, провиснал между отдалечени веобразни блокове, съобщава за огъване, което се променя с всяко движение на опората. Замразяване на поддържащи позиции, съпоставете ги с габарита на клиента, и запомни тази правота, runout и TIR отговарят на различни въпроси - разликите са изложени в нашата статия за изправеност на вала срещу биене срещу TIR.
Разделете трите условия, които изглеждат като едно огъване
| Състояние | Как се показва | Правилен отговор |
|---|---|---|
| Глобално огъване на оста | Показанията за биене се повишават и спадат последователно по дължината на вала в една равнина | Натиснете изправяне в картирани точки върху гладки участъци |
| Завъртане на въртящия момент | Изтичането на дневника е приемливо; шпонков проводник, грешка при индексиране или превъртане извън толеранса; главината приляга плътно от единия край | Не се коригира чрез натискане; изхвърляне чрез повторна машинна обработка, където запасът позволява, или отхвърлете |
| Локално увреждане на фланга или формата | Показанията скочат, когато сензорът пресече една зъбна зона; прилягането на ръкава е местно, не еднообразен | Огледайте фланговете; замени, повторно изрязване или смесване на чертеж - не огъвайте ствола, за да го скриете |
Twist заслужава акцент, защото идва от точно натоварването, за което е предназначен сплайнът. Претоварването на въртящия момент след протягането завърта единия край на шлица спрямо другия; отвън валът все още изглежда прав. Изправянето ще го предаде в отчета за изтичане и модулът все още ще се завързва или износва. Ако вашите части виждат събития на претоварване, Проверките на изхода и индекса принадлежат към същия цикъл на проверка като изтичането.

Точки за пресата и подкрепа: Правилото без контакт
Коригиращата сила върху страните на шлиците е събитие за скрап. Дори меката преса може да изравни гребена или да измести метала по хълбока, и произтичащият луфт или смущения се появяват месеци по-късно като раздразнение, износване или главина, която не се сглобява. Следователно контактната карта за шлицов вал е строга:
- Притискайте и поддържайте само върху гладка основа или струговани диаметри в близост до шлица, оразмерени така, че контактното петно да стои извън раменете и да уплътнява ръбовете.
- Когато шлицовият ход е толкова дълъг, че няма гладка зона близо до точката на корекция, използвайте съответстващ вмъкнат инструмент, който свързва корените на зъба, без да натоварва фланговете - и го валидирайте върху жертвените части преди производството.
- Поставете опорите симетрично около измерената висока точка, така че огъващият момент да бъде проектиран, неслучайно; дръжте участъците достатъчно къси, така че корекцията да е локална.
- Защитете краищата с резба, напречни пробивания и шпонкови канали със същата дисциплина, описана за закалени валове в нашето ръководство за изправяне след термична обработка.
Контролирайте пружинирането на тънък участък
Дългите шлицови валове са съвместими, така че оста се движи под действието на малки сили и пружинира назад почти толкова. Коригиращият цикъл, който оцелява в производството, третира всяка преса като експеримент с обратна връзка:
- Измерете пълната карта на огъване в една настройка.
- Първо коригирайте най-голямото отклонение, на картографираната висока точка, прекомерно пътуване от прогнозираното пружинно връщане.
- Измерете отново преди следващото натискане; тънките валове се свързват силно, и корекция на една станция измества показанията и на двете съседни.
- Обработете останалите точки в низходящ ред, повторна проверка на по-ранни станции след всяко преминаване.
- Приема се само когато всяка станция и проверката на функционалното прилягане преминават през едно и също затягане.
Прогнозата за прекомерно пътуване, поведението на свързване и класическите признаци на повреда на под- и прекомерната корекция се разглеждат в нашата статия за пружинна компенсация на изправяне на вала. Автоматизираните клетки изпълняват този цикъл затворен; нашият преглед на как работи автоматичното изправяне на валовете показва архитектурата на машината зад него.

Разберете защо валът се огъна на първо място
Изправянето връща геометрията; не премахва причината. Шлицовите валове пристигат в пресата поради кратък списък от повтарящи се причини, и всеки променя стойността на корекцията:
| Първопричина | Типично доказателство | Значение за изправяне |
|---|---|---|
| Изкривяване при термична обработка | Многоточково огъване след индукция или чрез закаляване; повторяемост в партида | Корпус за производство на ядро; коригирайте в прозореца, преди да завършите обработката |
| Облекчаване на напрежението при обработка | Прогресивен лък след тежко струговане или фрезоване на едната страна | Правилно, след това проверете стабилността след интервал за облекчаване на напрежението или следваща операция |
| Повреда при боравене и удар | Местна пречупване, чук или капка следи в близост до една станция | Острите локални завои концентрират напрежението; оценете радиуса на кривината преди натискане |
| Работно претоварване | Завъртете със или без огъване; свидетелски белези по страните на главината | Корекцията на геометрията не може да възстанови границата на провлачване след събитие на усукване |
| Несъответствие при обслужване | Износването на фланга е концентрирано от едната страна, фретинг корозия в интерфейса на главината | Износващите се повърхности означават, че валът е износваща се част, не е кандидат за изправяне |
Практиката за предотвратяване на неизправности в шлицовата индустрия постоянно поставя несъответствие, повреда при претоварване и работа в горната част на списъка с причини – точно поради тази причина предложението за изправяне трябва да изисква историята на неизправностите и процеса нагоре, преди да цитира цикъл на корекция. Вал, който се огъва по един и същи начин във всяка партида, е проблем на процеса с корекция за изправяне; вал, който пристига усукан, раздразнен или прегънат от удар е проблем с разположението при носене на костюм за изправяне.
Тестване на проби преди пускане в производство
Защото щетите по фланга са необратими, процесът на шлицов вал е валидиран върху проби, никога на първата производствена партида. Минимален набор от квалификации включва:
- Най-малко пет представителни части, измерени преди и след корекция, на всяка чертожна станция, в състояние на замразена опора.
- Проверка на годността с производствения габарит или главната втулка на всяка проба, преди и след последния преспас.
- Проверка на хълбока — визуална или оптична — за доказване на правилото за безконтактно спазване при реални позиции на инструмента.
- Записани стойности на пружиниране за точка на пресоване, които поставят началото на компенсационния модел за производство.
- Запис за приемане, подписан срещу допустимите отклонения на чертежа, включително водещ и индекс, където е посочено.
Приемането трябва да включва годността, Не само циферблата
| Елемент за приемане | Какво да посочите |
|---|---|
| Изтичане / TIR на определени гари | На станция, в заявено състояние на поддръжка, позоваване на дневници или квалифициран майсторски ръкав |
| Сплайн функционално прилягане | върви / забранен габарит, проверка на въртящия момент на главната втулка, или определен флангов просвет след корекция |
| Олово, индекс и ролка | Проверено там, където чертежът изисква; усукването е отделна характеристика от огъването |
| Състояние на фланга | Без саламиниране, сплескване на гребена, flank pickup or new marks from tooling |
| Surface integrity after hardening | Crack inspection where the part is hardened and fatigue-critical |
| Остатъчен материал за обработка | Verification that correction left allowance for any final grind or spline finish |
Често задавани въпроси
Can you press directly on the spline?
не. Direct press contact on teeth risks flank and crest damage that straightening cannot repair. Correction force belongs on smooth diameters adjacent to the spline, or through validated bridging tooling that loads only the root diameter.
How do you measure runout on a splined section?
Use the journals where the drawing allows, the minor diameter where it is continuous and qualified, or a precision master sleeve slipped over the teeth so the sensor reads a ground continuous surface. Четенето на индикатор върху върховете на зъбите смесва геометрията на зъбите с грешка на оста и дава фалшива карта на огъване.
Моят шлицов вал е прав, но главината се завързва. защо?
Вероятните причини са усукване, увреждане на фланга, или водеща/индексна грешка — всичко това е невидимо за проверка на изчерпване на дневника. Измерете водещия и индекса на сплайн, проверете хълбоците за натъртвания или натъртвания, и тествайте прилягането с измервателен уред или главна втулка преди и след всяка корекция.
Дали шлицовият вал се измерва и изправя като вал на мотор?
Машинният цикъл е същата последователност измерване-натискане-повторно измерване, използвана за решение за автоматично изправяне на валовете на двигателя, но референцията и правилата за контакт се различават: сплайнът добавя прекъсната повърхност за измерване, защитени зони за инструментална екипировка, и функционална проверка на годността, от която обикновеният вал никога не се нуждае.
Колко огъване може да се коригира на шлицов вал?
Работният диапазон зависи от съотношението дължина/диаметър, материално състояние и къде се намират гладките корекционни зони спрямо отклонението. Тънките валове понасят големи ъглови корекции по принцип, но се свързват силно между станциите; закалените къси валове понасят малка деформация на преминаване. Броят, който има значение, се задава за фамилия части по време на пробното тестване, не се чете от обща таблица.
Изградете решението от Fit, Не циферблата
Шлицовият вал се приема, когато свързващата главина или втулка се сглоби и предава въртящ момент, както е проектиран. Изправянето обслужва този резултат: мярка от дневници или квалифициран майстор, пазете всяка преса и подкрепа от фланговете, третирайте усукването като отделна характеристика, която не може да се натиска, и затворете цикъла с функционална проверка на годността. Замразете тези четири решения, и самата корекция се превръща в рутинно инженерство.
To turn this spline shaft guidance into a purchase decision, start with the инструкции за избор на преса and pressure-test the numbers with the бюджетна снимка за машина за изправяне.