
Изправянето с натиск е контролиран метод за локална корекция, не просто натискане, където една част изглежда огъната. Процесът трябва да свърже валидна геометрична карта с одобрена база данни, опорни точки, реакционен път, разрешени места за корекция, инкрементален контрол и повторно измерване на освободено състояние. Без тази примка, едно натискане може да създаде белег, преместете съседен елемент или намалете временно показание на индикатора, без да отговаряте на действителното изискване за приемане.
Това е рамка на процеса. Не изисква сила на притискане StraighteningTech, инсулт, алгоритъм за управление, гама от материали, точност, време на цикъл или съвместимост на детайла. Тези стойности изискват преглед на чертежа и валидирани проби.
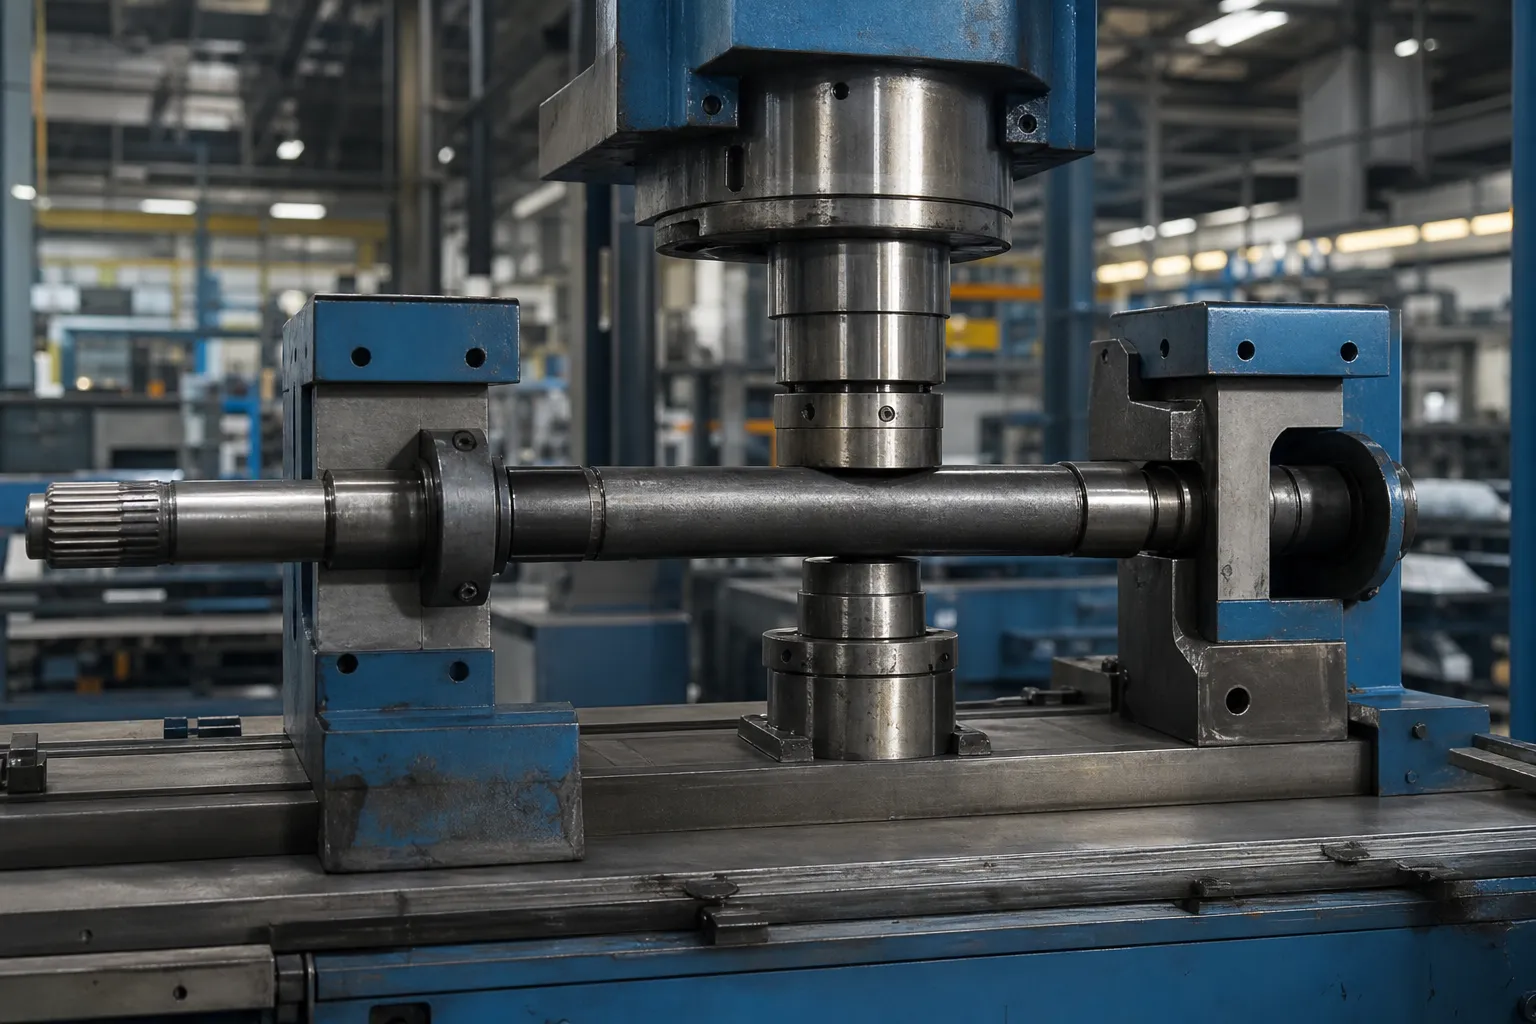
*Илюстрация на инженерна концепция. Той показва възможен контекст на корекция при пресоване за конкретна фамилия детайли, не е универсална рецепта за процес или проверен локален капацитет.*
Определете какво коригира процесът
Необходимата характеристика може да бъде праволинейност над един участък, радиално биене спрямо опорна ос, странично почистване, връзка на локални характеристики или друга контролирана геометрия. Тя трябва да бъде наименувана, преди да бъде избрана преса. Грешка в кръговрата, повърхностно прекъсване, сигналът за закрепване или умишленото изкривяване не могат да бъдат коригирани, сякаш става въпрос за същия вид завой.
Използвайте изправеност на вала, изтичане и ТИР когато частта се инспектира ротационно. тръба, профил, пролет, пръстеновидните и заварените детайли изискват собствена геометрия и граници на процеса.
Изградете първоначална карта на грешките
Планът за измерване трябва да идентифицира одобрената база, ориентация на частта, аксиални станции, условие за поддръжка, сензорен метод и повторение/проверка за сядане. Отчитането на една средна точка може да пропусне множество завои или да обърка гравитационното провисване и вариацията на приспособлението с геометрията на частта.

*Илюстрация на инженерна концепция. Той илюстрира карта на измерване преди корекция; действителните местоположения на гарите, сондите и опорните точки трябва да бъдат фиксирани от контролирания чертеж.*
| Вход за замразяване | Решението, което подкрепя |
|---|---|
| Основни данни на чертежа и правило за приемане | Установява какво трябва да представлява измерването |
| Карта на първоначалната геометрия | Идентифицира зони на кандидат за корекция и риск от взаимодействие |
| Одобрени опори и точки за реакция | Предотвратява силов път от създаване на нежелан сигнал |
| Защитени функции и граници на повърхността | Определя къде е забранен контактът |
| Етап на материал и процес | Определя възможния отговор, пружинни ограничения и ограничения надолу по течението |
The Mechanics of a Point-Press Stroke
A point-press correction is a three-point bend executed on purpose. Two supports and one press point form a loading frame: the press pushes the section toward the supports, bending moment peaks at the press point and falls toward the supports, and the outer fibers at the correction location pass yield while the core of the section stays elastic. When the force is released, the elastic core tries to spring the section back while the yielded fibers hold their new shape — the permanent set is the difference, and the art of the process is delivering just enough plastic work to land the released part inside tolerance. Three consequences follow directly from this picture. The correction is local: the plastic zone concentrates around the press point, which is why error maps guide where to press rather than intuition. The process is self-limiting only if treated incrementally: a single stroke sized optimistically cannot be un-pressed. And the section’s own geometry — its stiffness variation, its transitions, its prior deformation history — modulates everything, which is why identical stroke settings do not transfer blindly between diameters, materials or lots, and why reverse-loading effects, as described for ефектът на Баушингер, change the response of a part that has already been corrected once.
Support Span Is the Primary Tuning Parameter
Operators reach for force when they should reach for geometry. Moving the supports changes the correction before any force value is touched: supports spread wide give a long, gentle bending field — the same press force produces a larger deflection spread over a longer zone, appropriate for a single broad bow; supports close in around the correction point concentrate the same energy into a short, deep correction, appropriate for a local kink but harder on the surface and the section. Span also sets the mechanical advantage of the stroke: the closer the supports, the more force the same correction demands, which is why narrowing the span on a stiff section quickly reaches the machine’s or the part’s limits. Two practical rules fall out. Първо, choose span from the error map’s wavelength — long bows get long spans, kinks get short ones — and document the choice in the setup record, because span is a process parameter like any other. Второ, treat support condition as part of the tooling: контактна геометрия, cleanliness and wear change the reaction path silently, и на surface-protection tooling discipline applies to supports exactly as it does to the press nose.
Изберете опори и точки за корекция заедно
Точка на натискане не може да бъде избрана независимо от нейните опори. Подпорното разстояние, твърдост на секцията, посоката на силата и геометрията на контакта създават пътя на реакцията. Грешната поддръжка може да накара местната преса да изглежда ефективна, като същевременно прехвърли грешка другаде или повреди функция.
Преди пробна проба, документ:
- места за поддръжка и реакция, включително безконтактни зони;
- корекционна точка, посока на силата и разрешена ориентация;
- контактен материал, чистота и контрол на риска от маркиране;
- максимална инкрементална корекция и брой опити;
- план за измерване на пружиниране/освобождаване;
- условия за твърд брак и инженерен преглед.
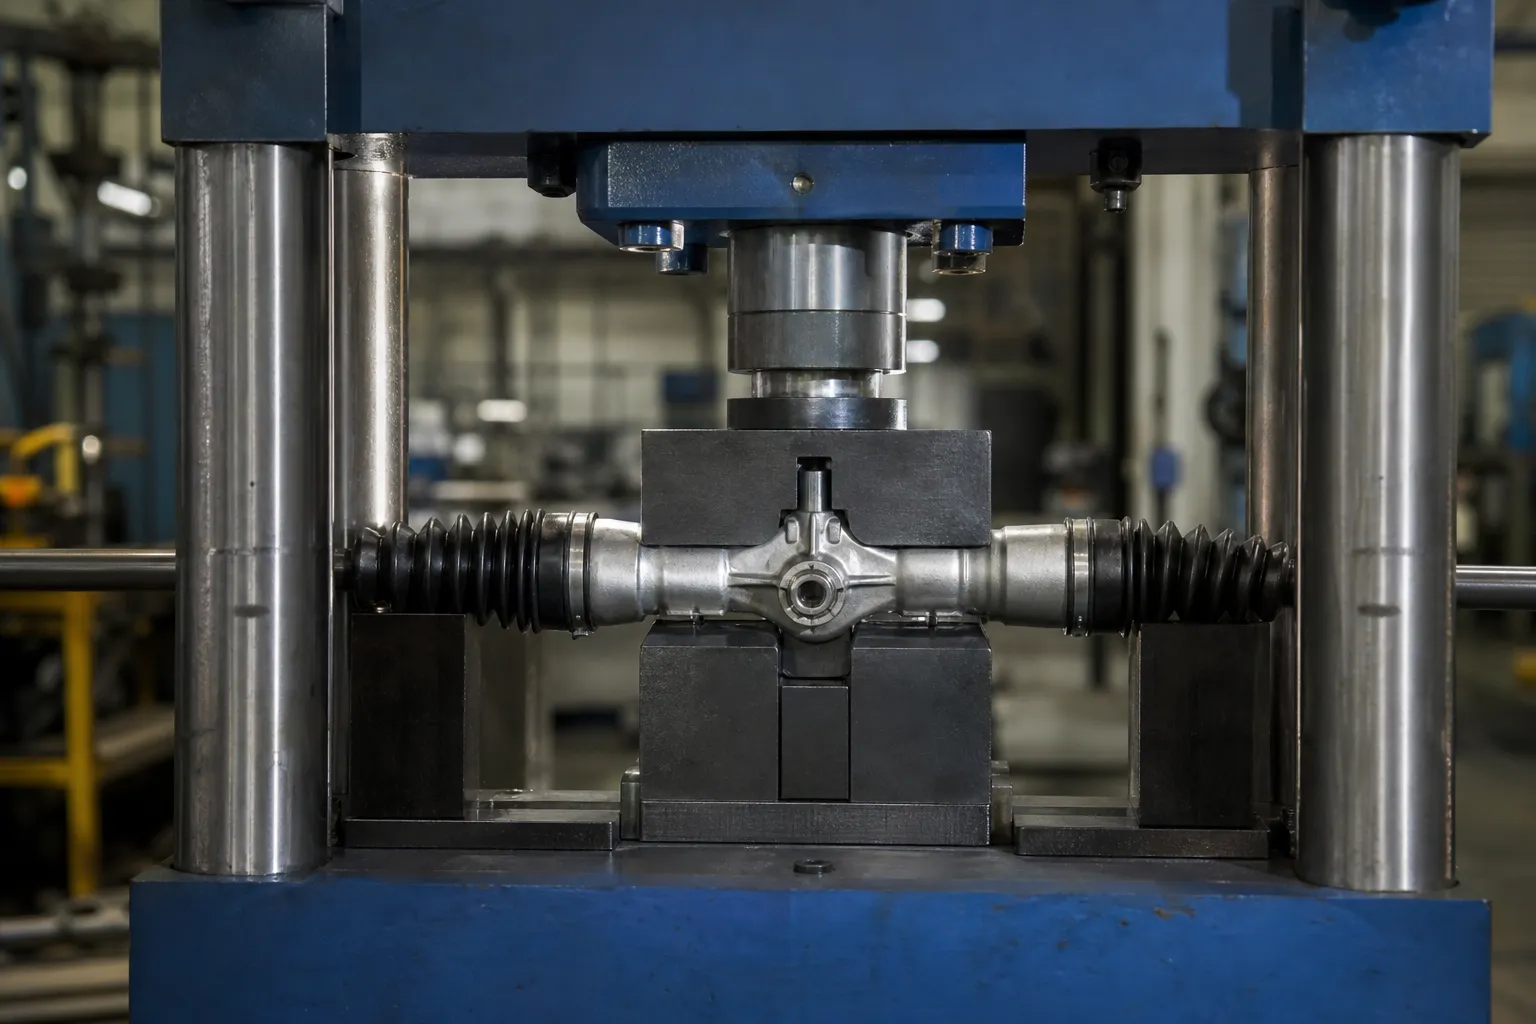
*Илюстрация на инженерна концепция. Той показва концепция за постепенна корекция; не предписва натоварване на пресата, инсулт, инструментална екипировка или одобрена корекционна точка за друг детайл.*
Коригирайте постепенно и проверете отново след освобождаване
Затворената последователност е:
- идентифицирайте фамилията контролирани детайли и ревизията на чертежа;
- огледайте за щети, грешна част, забранено състояние на повърхността или деформация извън обхвата;
- заредете одобрената базова точка и проверете позицията;
- измерване на първоначалната геометрична карта;
- изберете разрешения план за поддръжка и корекция;
- приложете постепенна корекция в рамките на границата проба-тест;
- напълно освободете силата, скоби и ограничител;
- измерете отново всички необходими писти и запишете резултата;
- насочете частта към OK, NOK или инженерен преглед.
Окончателното приемане е след освобождаване. Отчитане, докато частта остава под сила на натискане или задържане на приспособлението, не може да се използва като доказателство за крайния резултат.
Springback as a Process Variable, Not a Constant
Because the released shape is set by the competition between yielded fibers and the elastic core, the same stroke delivers different permanent set on parts that differ in material condition, section or prior history. That is springback as a process variable, and treating it as a fixed correction factor is how lines end up oscillating around tolerance. The discipline that handles it honestly is described for пружинна компенсация при изправяне на вала: learn the response on representative samples, correct incrementally, and re-learn when the material lot or part revision changes. A related trap deserves its own sentence: pressing a part past nominal on purpose — overshoot to pre-compensate springback — is legitimate within a validated recipe and a defined limit, but repeated overshoot-and-press-back cycles accumulate reverse-loading damage, and the correction-attempt limit exists precisely to stop that sequence before it becomes a cracking risk, пер the integrity-review framework.
Reading the Data Between Strokes
Each stroke in the incremental loop is also an experiment, and the data between strokes tells the operator when to continue and when to stop. A healthy convergence shows the remaining error shrinking by a decreasing amount each stroke — the response per stroke falling as the part approaches target, which is the natural signature of a stable correction. Three patterns break that signature and each demands stopping rather than pressing harder. No progress: the geometry stops responding, meaning the process is no longer engaging the error — the correction point, support condition or part state has changed under the operator. Diminishing returns with rising effort: each stroke moves the part less while the press works harder — the section is fighting back through strain hardening, and continuing trades diminishing geometry gain for accumulating material damage. Oscillation: the part crosses nominal in alternate directions stroke by stroke — the correction rule is over-reacting, often because it was calibrated on a different response, and the fix is the recipe, not the part. Building these three stop patterns into the operating procedure converts the between-stroke data from noise into the line’s earliest quality alarm.
Знайте кога натискането на точки не е правилният път
Точковото натискане не е метод по подразбиране за всеки продукт. Непрекъснат проводник, тънкостенна тръба, асиметричен профил, пръстен, пролет, критична към умора или чувствителна към заваряване част може да се нуждае от различен подход, специални инструменти или отделен преглед на процеса. Вижте преса срещу ролково изправяне за границата на избор на метод.
Примерен тест и приемане
Примерният план трябва да включва нормални и най-лоши входящи части, сурова геометрия преди/след, повтаряемост на повторно поставяне, проверка на повърхността, изисквани проверки на материалите/функциите, ограничение за максимален опит и корелация с референтния габарит на клиента. Ако пукнатини, твърдост, NDT, смилането или балансирането са подходящи, те остават независими отговорности за приемане.
Използвайте тест за изправяне на проби и приемане за определяне на необходимите доказателства преди иск за производство или решение за FAT/SAT.
ЧЗВ
Точковото пресоване може да гарантира специфична точност?
не. Постижимият резултат зависи от детайла, данни, материално състояние, подкрепа, контактни зони, примерен отговор и договорен метод за проверка.
Най-високата индикаторна точка винаги ли е точката на корекция?
не. Точката на корекция трябва да бъде избрана от картата на геометрията и одобрената пътека на реакция, не от изолирано визуално или индикаторно наблюдение.
Може ли преса да поправи пукнатина или да замени NDT?
не. Изправянето не поправя материални дефекти и не замества квалифицирани процеси на проверка.
Why does the same press stroke move two identical-looking parts differently?
Because released geometry depends on material condition, section detail and prior deformation, not on appearance. Different lots, heat-treatment states or a previous correction cycle all change the plastic-versus-elastic balance the stroke works against. The remedy is learning the response per family on samples and re-checking it when lots change.
When should supports be moved closer together?
When the error map shows a short, local kink rather than a broad bow. A narrow span concentrates the correction where the error lives; a broad span spreads it. The span choice belongs in the documented setup, because it changes both the correction shape and the force the part must carry.
What does it mean when a part stops responding to corrections?
The process is no longer engaging the error — a no-progress condition. Causes range from a changed correction point to a setup or part-state shift, and the defined response is to stop and route the part to review, not to increase force. Continuing to press spends the part’s deformation budget on nothing.
Изправяне преди и след шлифоване
Не се поддържа независима канонична страница изправяне преди или след шлифоване тъй като промишленото точно търсене е слабо. Секвениране на етапи, надбавка за запаси и прехвърляне на данни принадлежат към кованата лента, точково пресоване и многоточкови процесни страници. Потвърдете дали шлайфането премахва материал, който би обезсилил по-ранно отчитане на праволинейността, преди да заключите производствения маршрут.
Криви на изместване на силата при изправяне
Специална страница за водач на кривата на силата на изправяне не се поддържа без валидирано търсене на заявка. Интерпретация на Troke на Force, безопасните граници и условията за спиране на процеса са обяснени в точката, многоточкови страници и страници за откриване на пукнатини. Всяка аларма, базирана на крива, трябва да бъде валидирана върху представителни части, вместо да се копира от друга фамилия материали.
Point-press work lives or dies by stroke control – read why over-correction cracks parts before you size a machine, then use the инструкции за избор на преса to match press concepts to your part family.