
Мотовилката преобразува въртеливото движение в възвратно-постъпателно движение под товар, в напрежение, компресия и огъване, милиони пъти за работен час. За разлика от вала, той няма единична ос на въртене, която да се коригира. Геометрията му живее във връзката между два отвора - големият край на коляновия болт и малкият край на щифта на китката - и изправянето означава възстановяване на тази връзка: паралелизъм отвор до отвор, усукване, централно разстояние и геометрия на отвора, в сглобено и затегнато състояние прътът работи.
Тази статия е за изправяне на самото тяло на мотовилката. Два свързани ресурса на този сайт обхващат по-малка група детайли: на решение за изправяне на биелни втулки и на ZD90 машина за изправяне на биели изправете тънки връзки тип втулка и карфици (ø1,5–8 mm диаметър, 45–95 мм дължина) за електрически инструменти и възли — не тялото на пръта на двигателя. Обсъжданото тук тяло на пръта на двигателя се коригира на специални стендове и преси за подравняване на пръти в цехове за преработка на двигатели; процесът и логиката на приемане по-долу документира тази практика.
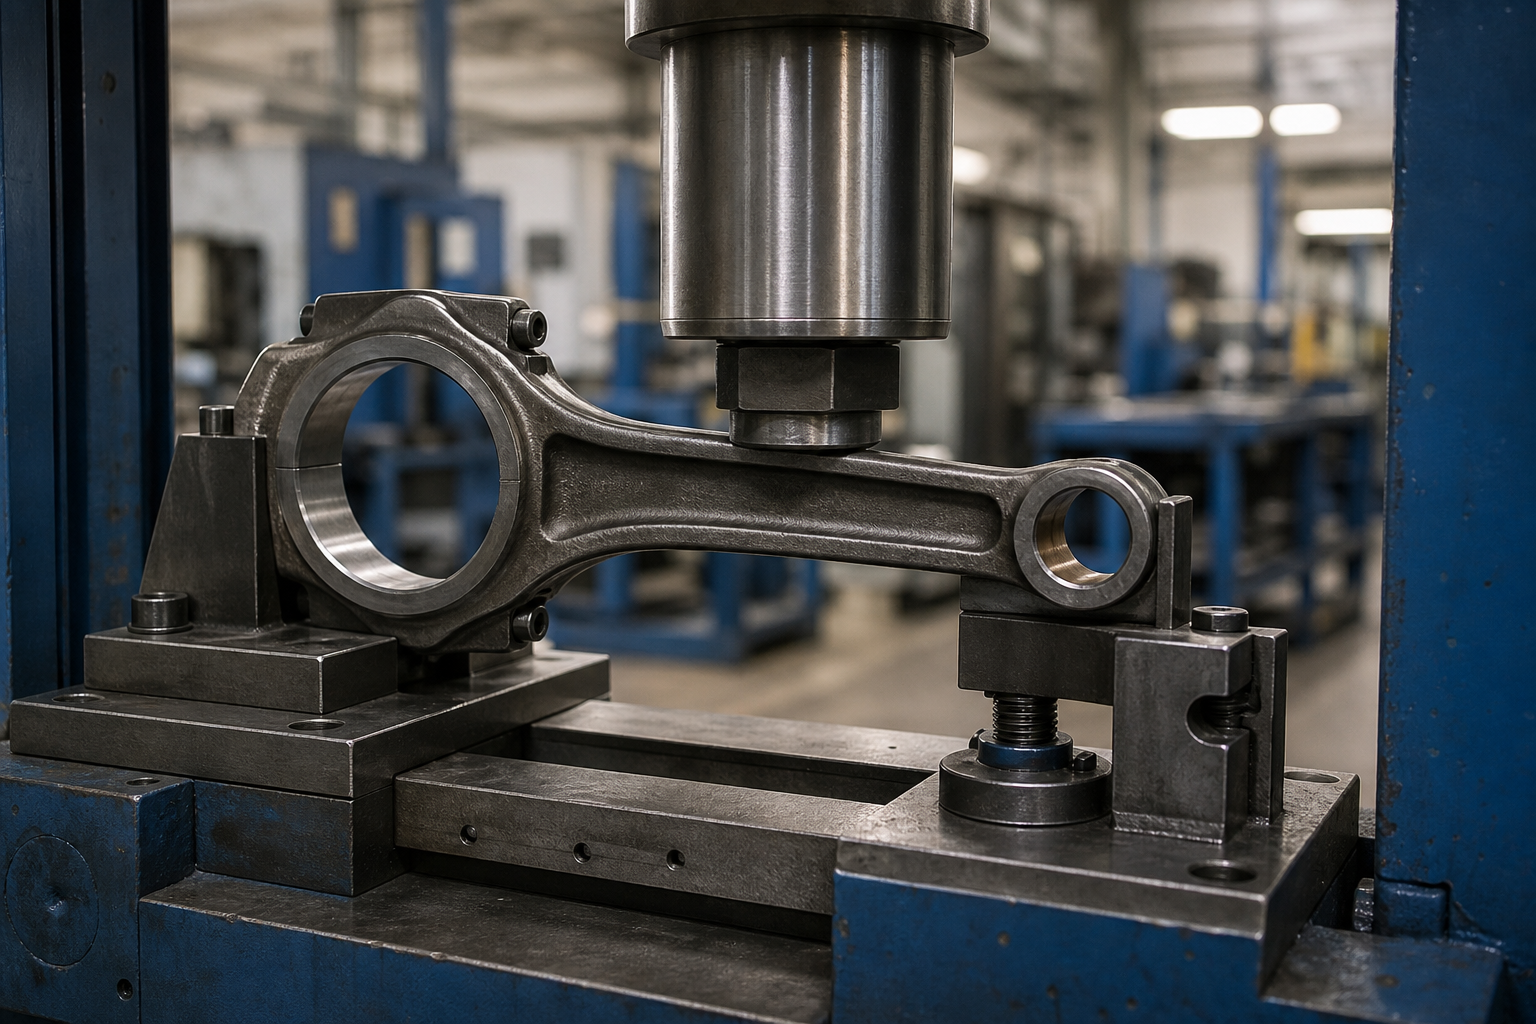
Какво “Наведен” Означава на свързващ прът
| Режим на деформация | Какви промени | Корекционен маршрут |
|---|---|---|
| Завой на лъча | Стъблото се извива между отворите; отворите остават успоредни, но изместени | Корекция на пресата върху стеблото на I-лъча между подплатени инструменти |
| Завъртане на лъча | Единият отвор се върти около оста на стеблото спрямо другия | Корекция на усукване в приспособление за прът с контролирано ограничаване на края |
| Грешка в успоредността на отвора (огънете в рамката на отвора) | Оста на малкия край се накланя извън паралел с оста на големия край в равнината на пръта | Натиснете корекция в определени точки; проверете на приспособлението за подравняване |
| Голямо изкривяване | Овалност или конусност в големия отвор, често след разтягане на болта или случай на повреда на прът-болт | Не е проблем с огъването: челна обработка и повторно пробиване/хонинговане, класическият път за възстановяване |
| Изкривяване в малък край | Извън кръгъл отвор или загуба на размер | Отвор и повторно втулка; вижте решението за изправяне на ръкави, посочено по-горе |
Първите три реда са работа по изправяне на тялото на пръта. Последните две принадлежат към възстановяването на машинната обработка. Магазините, които ги обединяват, натискат прът, за да принудят показанието на индикатора, изкривете още повече отворите, и губят частта - поради което стъпката на измерване по-долу разделя огъването и усукването от геометрията на отвора, преди нещо да бъде заредено.
Измерете в сглобено състояние, Състояние на въртящ момент
Мотовилката е част от две части от гледна точка на големия край. Капачката, разделящите се лица, болтовете и техният въртящ момент участват в окончателната геометрия на отвора, така че всяко надеждно измерване следва същата дисциплина:
- Първо проверете за пукнатини — проверка на опашката с магнитни частици, разделителни повърхности и уши за болтове. Изправянето на напукан прът превръща откриваемия дефект в бъдеща повреда.
- Сглобете капачката с нови или известни като добри болтове, завъртяни по спецификация. Незатегнат прът измерва отвор, който не съществува в експлоатация.
- Поставете пръта върху приспособление за подравняване: големият край на фиксирана беседка или между контролни плочи, щифт или беседка през малкия край.
- Прочетете огъване и усукване с индикатори за циферблат в определени точки на измерване - класическото устройство за подравняване на пръти, използвано при ремонт на двигатели от десетилетия.
- Измерете размерите на отвора, централно разстояние и състояние на лицето на капачката отделно; не позволявайте грешката на отвора да се маскира като огъване.

Приспособлението, не окото, определя истината. Работилниците без подравняващ прът се опитват да направят извод за огъване от показанията на опипващия апарат спрямо повърхностната плоча, което смесва грешка на приспособлението, грешка на плочата и грешка на отвора в едно число. Професионалният стандарт — отразен в практиката за повторно производство на двигатели от специализирани магазини за пръти до заводи за производство на двигатели — е специален стенд за центровка с двата отвора на хардуера на габарита.
Натиснете Корекция на I-Beam
Огъването на гредата и грешката на успоредността на отвора се коригират чрез натискане на стеблото между опорите, които захващат определени зони на пръта:
- Подкрепете и натиснете върху стеблото на I-гредата и втулките — никога през отвор, ухо за болт, разделителната повърхност или пробит маслен канал.
- Поставете точката на натискане в измерената висока точка на отклонението, с радиуси на инструмента, съвпадащи със сечението на гредата, така че контактът остава извън ръбовете на фланеца.
- Коригирайте на малки стъпки и проверявайте отново алайнера след всяко натискане; пръчка, която се измерва чисто след две леки преминавания, е по-добра част от една, натисната веднъж силно.
- Очаквайте пружиниране и го задайте умишлено: прилага се същата компенсационна логика, използвана при валовете, и късата твърда греда на пръта прави превишаването лесно.
- След последния преспас, проверете отново отворите, централно разстояние и въртящ момент на капака преди освобождаване на детайла — натискането на гредата измества геометрията на отвора с няколко десети, и последователността на възстановяване трябва да знае новата базова линия.

Твърдостта на приспособлението е половината от процеса. Менгемета за пейка flex, и коригиращата работа, извършена срещу движеща се основа, дава неповторими резултати - принцип на опитен машинен цех, който се прилага както за пръти, така и за всяка пресова работа. Специализираните устройства за изправяне на пръти решават проблема с твърда затягаща рамка и специфични за прътите инструменти. Същата дисциплина — твърдо закрепване плюс измерена обратна връзка — управлява нашите производствени преси като Изправач на биелни ZD90, който изпълнява автоматично изправяне в затворен цикъл (фураж, мярка, серво-правилен, прегледайте отново) на малки пръти от тип ръкав.
Следите от инструментите сами по себе си са качествен дефект. Пръчките са завършени части, докато стигнат до пресата - машинно обработени отвори, лицеви разделителни повърхности, понякога изстреляни стебла - така че наковалните и опорите се нуждаят от подплатени или съответстващи на радиуса вложки, и всеки свидетелски знак, оставен върху ухото на болта, маслен отвор или разделителна повърхност е основание за повторна проверка на засегнатия елемент, преди прътът да се придвижи.
Изправянето се намира в рамките на последователност за възстановяване
Практиката за повторно производство на двигатели извършва възстановяването на мотовилката като подредена последователност, и изправянето има фиксирано място в него:
- Проверка и почистване на пукнатини. Пръти с обозначения напускат линията тук.
- Изправяне. Огъването и усукването на лъча се коригират върху подравнителя и пресата; повторно проверено в приспособлението.
- Обработка на разделителна повърхност. Разделителните повърхности на капачката и пръта са верни, затваряне на отвора по-малък.
- Смяна на болтове и въртящ момент. Нови болтове по спецификация преди каквато и да е работа по пробиване.
- Възстановяване на отвора. Усъвършенствайте за малки корекции или пробийте/завъртете за по-големи, завършване на големия край до размера, кръглост и централно разстояние.
- Окончателна проверка и управление на теглото. Паралелизъм, усукване, централно разстояние, и съвпадение на теглото в комплекта двигател.
Редът има значение. Изправянето преди работа по раздялата означава, че операциите по пробиване завършват с права греда; изправянето след пробиване би извадило готовия отвор от позиция. И тъй като челната обработка плюс възстановяването на отвора премахват материала, контролът на централното разстояние е дисциплина за възстановяване, не изправяне - прътовият струг и хонин, не пресата, дръж го.

Познайте събитието, което огъна пръта
Решението за корекция започва с историята на грешките, защото едно и също показание на индикатора може да означава много различни неща:
| Неуспешно събитие | Типичен геометричен подпис | Логика на диспозицията |
|---|---|---|
| Хидрозаключване / поглъщане на отломки | Остър завой на лъча или отместване в малък край, често с повреда на буталото в комплекта | Ударно натоварена част; огледайте за пукнатини, клонят към замяна |
| Над обороти / контакт на клапана | Завой на лъча, комбиниран с усукване; изкривяване в малък край | Множество режими, заредени след добив; замяна, освен ако повредата е доказано лека |
| Изземване на лагера / завъртане | Обезцветяване в големия край и изкривяване на отвора, топлинен нюанс на дръжката | Топлината променя реакцията на материала; пълна проверка на MPI и твърдост преди каквото и да е решение |
| Разтягане на болта на пръта или неподходящ въртящ момент | Голяма овалност с изчистени разделителни повърхности | Маршрут за възстановяване: лица, нови болтове, пробиване и шлифоване |
| Машинна обработка / обработка на изкривяване | Малък последователен лък през производствена или ремонтна партида | Ясният случай на корекция; стабилен и повторяем |
Кои пръти изобщо могат да бъдат изправени
| Тип прът | Позиция при изправяне |
|---|---|
| Кована стоманена пръчка (автомобилен, дизел, земеделски) | Класическият кандидат за корекция; последователностите за възстановяване включват изправяне като стандарт |
| Прахообразен метал / синтерован прът | Като цяло сменен, не е огънат; поведението на напукване на материала прави корекцията на пресата рисково решение |
| Алуминиева пръчка (известна производителност и малки двигатели) | Поведението на умората на материала е аргумент за замяна; следвайте сервизната позиция на производителя на двигателя |
| Счупване-сплит (напукан) прът | Лицата на капачката не могат да се обработват, така че класическата рекондиционация отпада; корекцията на отвора и всяко огъване трябва да следва разположението на OEM |
| Прът с повреда на болта или история на засядане | Проверка на пукнатини и отстраняване преди всяка корекция; натоварването, което го е огънало, може да е причинило невидима повреда |
Това е и мястото, където честното инженерство побеждава оптимизма: някои теми във форума питат дали трябва да се изправи огънат прът от хидроблок или случай на превишаване на оборотите, и работният отговор в професионалното производство на двигатели е, че сериозността на събитието решава. светлина, измеримо огъване в иначе здраво коване е територия за възстановяване; прът, който е компресиран, усукана или ударно натоварена минала доходност е замяна, каквото показва индикаторът след натискане.
Критерии за приемане, които отразяват работещия двигател
| Елемент за приемане | Какво да посочите |
|---|---|
| Успоредност на отвора (огъване) | Граница на отклонение над посочената дължина, измерено на алайнера в състояние на завъртане |
| Twist | Граница на ъгловото отклонение между осите на отвора, същата настройка |
| Размер на отвора, закръгленост и конусност | На чертеж след окончателно хонинговане/пробиване, не след натискане |
| Централно разстояние | Минимум и максимум, контролирани на етапа на обработка със съвпадение на комплект пръти |
| Проверка на пукнатини | MPI преди изправяне и след окончателна корекция, където е посочено |
| Тегло и баланс | Клас на тегло в комплекта двигател; документирано влияние на бобтег, където следва балансиране |
| Състояние на болта | Нови или квалифицирани болтове, записан въртящ момент, без повторна употреба на опънати крепежни елементи |
Често задавани въпроси
Може ли огъната биела да се изправи безопасно?
Кована стоманена пръчка със светлина, чисто измерено огъване и чиста инспекция на пукнатини се изправят рутинно и възстановяват. Пръчки със сериозни завои, усукване от претоварване, повреди на болтовете, или направени от прахообразен метал, алуминиеви или счупени изковки са кандидати за замяна. Събитието, което е причинило огъването, има толкова голямо значение, колкото и самото огъване.
Защо да измервате със завъртяна капачка?
Тъй като големият отвор съществува само в своята работна геометрия с капачка, болтове и приложен въртящ момент. Отчитанията, взети върху разхлабена капачка, измерват хлабината на монтажа и наклона на отвора за болта толкова, колкото и при огъване.
Изправянето влияе ли на дупките?
да, леко, поради което изправянето идва преди възстановяването на отвора в последователността на възстановяване. Натискането на гредата може да измести геометрията на отвора с малки количества; операциите по разделяне и шлифоване, които следват възстановяването на размера, кръглост и централно разстояние на коригираната греда.
Как се коригира усукването на пръта?
Усукването се коригира усукващо: прътът е захванат в големия край в твърдо приспособление, и се прилага контролирано противоположно въртене около оста на лъча в малкия край, на стъпки, с повторна проверка на алайнера след всяка корекция. Корекцията на усукване заслужава допълнително внимание, защото работи с гредата при срязване, и на пръчка с история на припадъци или претоварване обикновено е по-скоро ситуация на замяна, отколкото корекция.
Свързано ли е изправянето на пръта с изправянето на коляновия вал?
Частите се срещат в двигателя, и двете са критични за умората, но метрологията се различава напълно. Коляновият вал е съобразен с основната си ос, както е описано в нашия решение за изправяне на колянов вал, докато свързващият прът изобщо няма ос на въртене - той се коригира до връзка отвор към отвор на приспособление за центриране.
Изградете решението около двете оси на отвора
Решението за изправяне на мотовилката се основава на четири фиксирани решения: проверка на пукнатини преди натоварване, измерване в състояние на въртящ момент върху реално приспособление за центриране, корекцията на пресата е ограничена до гредата между подплатените, инструментална екипировка с радиус, и контрол на последователността на възстановяване, така че отвори, лицата и централното разстояние са завършени, след като лъчът е верен. С тези на място, специалното оборудване за изправяне на пръти превръща трудоемката преценка за ремонт в повтарящ се процес в магазина — и ви казва честно кога прътът трябва да бъде сменен вместо това.
Независимо дали надграждате съществуваща линия от свързващи пръти или купувате нова, на инструкции за избор на преса и на бюджетна снимка за машина за изправяне очертайте компромисите, преди да говорите с доставчиците.