
Коляновият вал е критичен по отношение на умората многоосен компонент, не конвенционален кръгъл вал. Неговите основни лагерни шийки трябва да установят обща ос на въртене, докато всеки колянов болт умишлено следва изместена орбита. Мрежи, противотежести, тласък лица, радиуси на филе, маслени отвори, характеристиките на носа и фланеца на маховика влияят върху измерването и безопасния път на натоварване.
Следователно надеждното решение за изправяне на коляновия вал трябва да отговори на пет въпроса преди избора на машина:
- Това сериен колянов вал ли е, част за преработка или ремонт на малък двигател?
- Коя основна ос и опорно състояние определят картата на огъване?
- Дали отклонението е коригируемо глобално огъване, грешка във формуляра на местния дневник, проблем с шлифовъчния материал или състояние на пукнатина/повреда?
- Кое налягане, Маршрутът за изправяне на валцуване или уплътняване е одобрен за етапа на материала и процеса?
- Как ще се освободи геометрията, цялост на филето, надбавката за смилане и крайният баланс трябва да бъдат проверени?
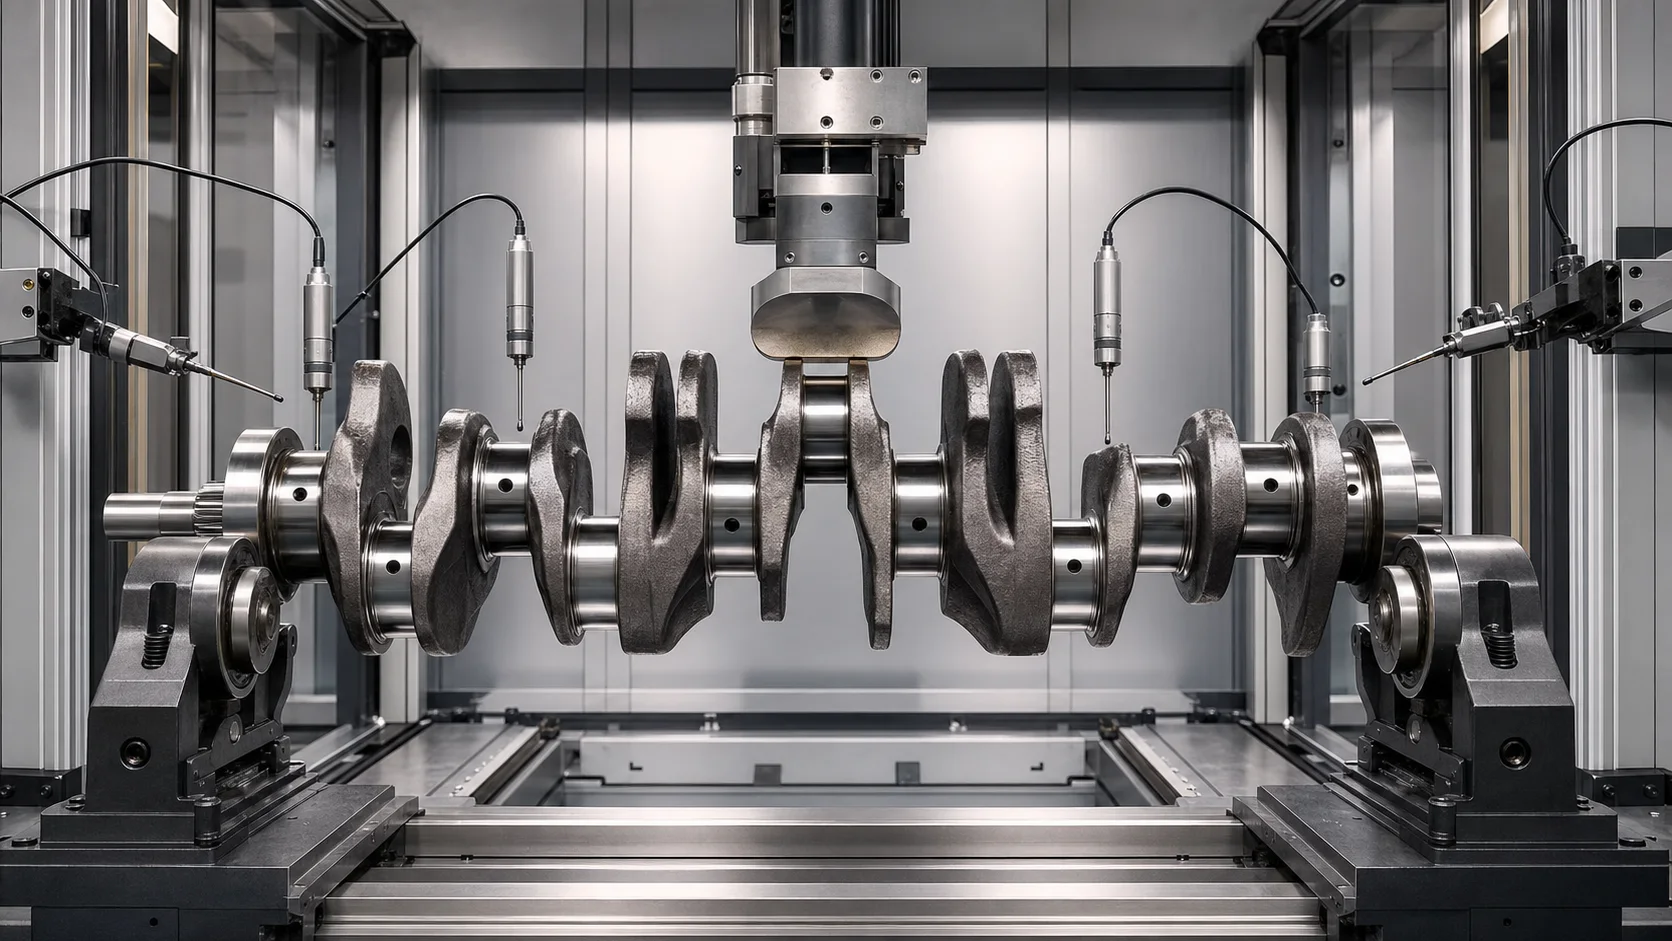
*Илюстрация на инженерна концепция: колянов вал с няколко хода, поддържан и измерен за контролирано корекционно изследване. Това не е снимка на сайта на клиента. Реални контактни зони, границите на силата и архитектурата на машината изискват чертежи и представителни примерни тестове.*
Изправянето на коляновия вал не е един пазар
DataForSEO резултати за crankshaft straightening machine показват няколко различни намерения за търсене на една и съща страница с резултати: инструменти за ремонт на малки двигатели, цехови хидравлични преси, голямо оборудване за ремонт на колянов вал и високопроизводителни системи за дълбоко валцоване/изправяне на валове. Те не трябва да се комбинират в една обща оферта за машина.
| Семейство колянов вал | Типичен контекст | Инженерен път |
|---|---|---|
| Кован автомобилен колянов вал | Контролирано производство между машинните операции | Автоматизирано измерване плюс валидиран процес на натиск или изправяне на ролка |
| Голям дизел, морски или индустриален колянов вал | Ново производство или специализиран ремонт | Тежко управление, множество опори и специфичен за проекта маршрут на натиск/търкаляне |
| Преработка на колянов вал | Носете, топлина, история на катастрофа или повреда на лагера | инспекция, шлифовъчен материал и решение за ремонт преди изправяне |
| Малка манивела на двигателя с вертикален вал | Компактен пазар на инструменти за ремонт | Отделен продукт, закрепване и предпазен плик |
| Натрупан или пресован колянов вал | Множество сглобени мрежи, щифтове и намеса | Процес на подравняване на монтажа; а не рецепта от едно парче кована манивела |
| Колянов вал от лят или чугунен чугун | Специфична за материала умора и поведение на пукнатини | Металургично одобрение и ограничено корекционно проучване |
Тази страница се фокусира върху монолитни промишлени и автомобилни колянови валове. Малка машина за изправяне на трева или вграден колянов вал на мотоциклет се нуждае от различно решение.
Определете анатомията на коляновия вал и базовата верига
Техническото предложение трябва да идентифицира всяка функционална характеристика:
- всички основни лагерни шийки и тяхното номериране;
- биелни щифтове, ход и ъглова фаза;
- мрежи и противотежести;
- преден нос, синхронизация, шпонков канал, шлицови или зъбни характеристики;
- заден фланец, интерфейс на пилотния отвор и маховика;
- напречни повърхности и аксиална база;
- основен- и радиуси на щифта;
- маслени отвори, напречни сондажи и вътрешни проходи;
- закалени или дълбоко валцувани региони;
- дупки за баланс, фрезовани подложки или добавени функции за баланс;
- центрове или временни данни за процеса;
- материал за смилане по дневник и етап на процеса.
Общата ос на главната греда обикновено контролира глобалното решение за огъване. Коляновите щифтове са умишлено ексцентрични и трябва да бъдат оценени спрямо главната ос, инсулт и фаза. Грубото радиално движение на коляновия болт не е пряко доказателство за огънат вал.
Замразете етапа на производство или ремонт
След коване и груба обработка
Частта може да съдържа котлен камък, вариация на запаса и незавършени характеристики на еталон. Корекцията може да поддържа обработка надолу по веригата, но системата за измерване трябва да разграничава вариацията на запаса от действителното изместване на оста.
След Главната- и Pin-Journal Pre-Machining
Функционалните релси и данните за процеса са налични, докато резервът за смилане остава. Hegenscheidt описва дълбоко валцуване и изправяне на валци след предварителна обработка, с основен лагер TIR, измерен преди изчислението на корекцията. Това потвърждава, че етапът на процеса и складовият план са неразделни.
След термична обработка или повърхностно втвърдяване
Остатъчно напрежение, твърдостта и еластичността могат да се променят. Рецепта за сила/изместване от мека заготовка не може автоматично да бъде прехвърлена към закален колянов вал. Рискът от пукнатини и инспекцията след процеса стават изрични пропуски за приемане.
След филе дълбоко валцуване
Deep rolling is used to induce compressive residual stress at highly loaded fillets. A subsequent correction operation must not destroy the intended fillet condition or impose an unvalidated strain path. Pressure contact on the fillet is prohibited unless the crankshaft designer approves a dedicated process.
Преди окончателно смилане
Straightening may reduce the stock required to generate a common main-journal axis. The outgoing map must prove that every journal still has adequate grinding allowance.
After Final Grinding
Journal diameter, закръгленост, повърхностно покритие, fillet geometry and thrust faces are functional. Contact becomes more restrictive, and a regrind/repair/reject route may be safer than further pressure correction.
Сервизно обслужване или връщане при повторно производство
Heat damage, bearing seizure, точкуване, пукнатини, previous grinding, заваряване, plating or prior straightening can alter the risk. Необходими са история на ремонта и запис на инспекция, преди да се приложи сила.
| Етап | Основна възможност | Основен риск | Необходими доказателства |
|---|---|---|---|
| Грубо коване | Намаляване на дисбаланса при обработката | Вариантът на акциите маскира геометрията | Квалифицирани данни за процеса и складова карта |
| Предварително обработени | Налична е карта за огъване с няколко цевия | Грешна справка за поддръжка | TIR на основната греда и надбавка за смилане |
| Термично обработени | Коригирайте изкривяването при термична обработка | Пружинно връщане и започване на пукнатини | Изпитвания за материал/твърдост и сила-преместване |
| Дълбоко валцувани | Координирайте процеса на изтичане и сила на филета | Увреждане на състоянието на компресионно филе | Одобрение от собственика на процеса и защита на филето |
| Финиш-шлайфане | Спасяване в рамките на крайната геометрия | Повреда на повърхността/формата и загубен запас | Пълен лимит за проверка и ремонт на шийка/филе |
| Връщане на услугата | Възстановете ремонтируем компонент | Скрита умора, топлина или повреда преди ремонт | NDT, история, правила за складиране и разпореждане |
Отделете главните шейни от офсетните колянови щифтове
Marposs описва измерване на коляновия вал, което измерва както диаметрите на основната шийка, въртящи се около главната геометрична ос, така и диаметрите на шийката на шийката, следващи орбитален път около тази ос. Това е основно изискване за разделяне на сигнала.
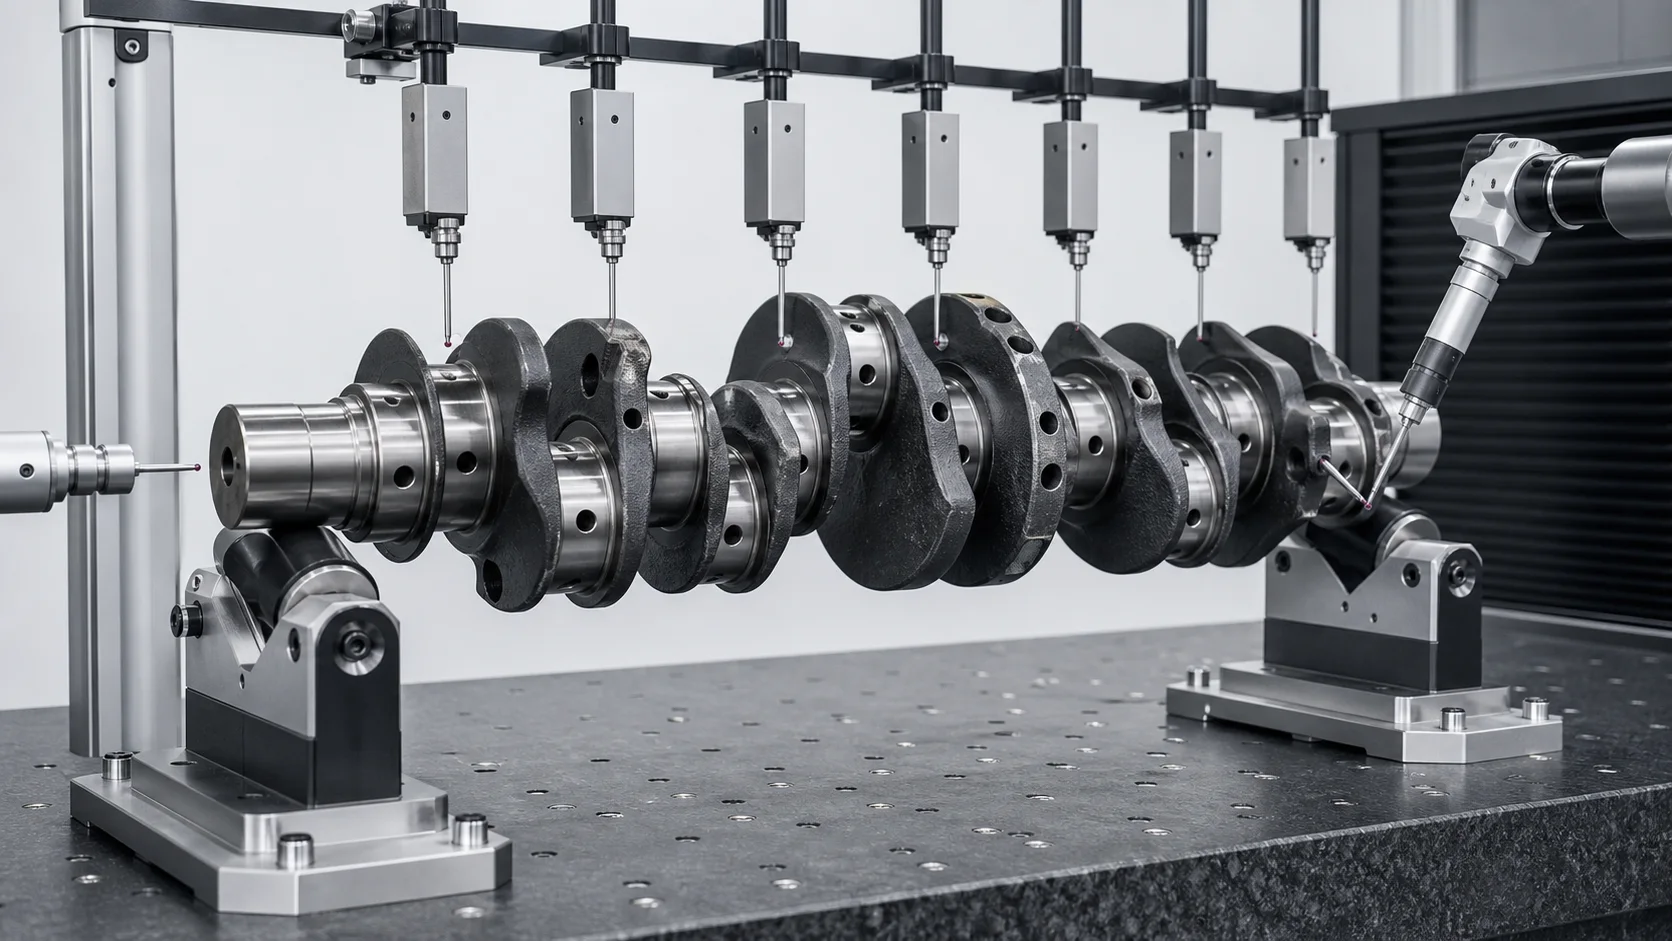
*Илюстрация на инженерна концепция: картата на огъване на основната шейна и изместената геометрия на коляновия болт изискват отделни измервателни пътеки. Действителните местоположения на сондата, ротационният модел и маските на характеристиките следват чертежа и плана за корелация на измервателния уред.*
| Измерване Track | Какво установява | Често срещана грешка при неправилна употреба |
|---|---|---|
| Всички основни списания | Карта на биене и огъване на общата ос | Локалното лобиране се тълкува като глобално огъване |
| Предни и задни основни шийки | Опорна/референтна ос | End damage променя цялата карта |
| Crankpins | Диаметър, орбита, ход и съотношение на фазите | Умишлената ексцентричност се тълкува като изтичане |
| Плъзгащи лица | Аксиално разположение и лицево изтичане | Неравностите или местното износване доминират в разчитането |
| Преден нос и заден фланец | Свързано-компонентна връзка | Грешката на характеристиката се третира като огъване на вала |
| Дневник закръгленост/цилиндричност | Местна форма | Ниската стойност на TIR крие локална грешка във формуляра |
| Области на филета и маслени дупки | Състояние на конструкцията и повърхността | Пропуснат е критичен за умората дефект |
| Равнини за корекция на баланса | Състояние на масата | Балансът се бърка с геометрична праволинейност |
Системата за измерване на коляновия вал на Nidec отделно оценява външните диаметри на шийката и щифта. Marposs също поддържа окончателно или междуоперативно измерение, геометрични и безразрушителни измервания. Урокът за прехвърляне не е стойност на точността на състезателя; това е необходимостта от базиран на чертеж многохарактеристичен план за проверка.
Изберете правилната справка за поддръжка
Биенето на коляновия вал може да бъде измерено:
- между квалифицирани центрове;
- в края на основните списания;
- върху избрани V-образни ролки;
- в опори, еквивалентни на лагери;
- в шлифовъчна машина или специална настройка на измервателния уред.
Hegenscheidt изброява измерванията на биенето, свързани с центрове или V-блокове. Тези настройки не дават автоматично идентични резултати. Решението трябва да дефинира:
- дневници и координати за физическа поддръжка;
- състояние на центъра и метод на квалификация;
- компенсация за закръгленост на дръжката;
- аксиално задържане и разрешено движение;
- ъгъл на коляно и ъглово индексиране;
- гравитационно провисване за големи колянови валове;
- сензорна сила и маски за функции;
- повторяемост на освободеното състояние;
- корелация с мелницата и габарита на клиента.
Машината не трябва да променя базовите точки по средата на коригиращия цикъл без установено изследване на трансформация и корелация.
налягане, Изправянето на ролката и избиването са различни процеси
Изправяне с контролирано налягане
Пресата прилага локализирано триточково или ограничено натоварване в одобрена област на основната греда. Оборудването за тежък ремонт на Gleason демонстрира един пазарен маршрут, в който поддържа, горните държачи и подвижната рама локализират работата около избран дневник. Точното оформление и капацитет на конкурента не са спецификация на StraighteningTech.
Изправяне под налягане изисква:
- потвърдена диагноза за глобално огъване;
- одобрен път на натоварване през дневници/мрежи;
- контактни инструменти с широк радиус;
- тавани за сила и преместване;
- характеристика на пружинното връщане;
- пълно разтоварване преди приемане;
- проверки на пукнатини и повърхности след корекция.
Roll Straightening
Hegenscheidt съчетава дълбоко валцуване в зависимост от ъгъла, TIR измерване на основен лагер и изправяне на ролка. Това е производствена технология, свързана с обработка на филета и геометрия на предварително смилане. Не трябва да се описва като универсална машина за изправяне на многоролкови щанги.
Пинене
SERPs на пазара за ремонт също показват методи за пробиване. Печенето променя локалното остатъчно напрежение и изисква отделно квалифицирана работна инструкция, операторски контроли, повърхностни правила и инспекция. Не е автоматичен заместител на изправянето под налягане, и тази статия не претендира за универсална рецепта за пиене.
| Метод | Потенциално прилягане | Първичен контрол | Не приемайте |
|---|---|---|---|
| Изправяне под налягане | Одобрен гол колянов вал с безопасен път на натоварване | Сила, денивелация, опорен обхват и пуснат ТИР | Завършените филета/журнали понасят контакт |
| Изправяне на ролка | Производствен процес, интегриран с операции по дневник/филе | Зависеща от ъгъл търкаляща се карта и карта на основната шейна | Едни и същи инструменти пасват на всяка фамилия манивела |
| Пинене | Специализиран метод за ремонт | Местоположение, интензивност, остатъчно напрежение и проверка на повърхността | Удрянето с чук е по своята същност безопасно или повторяемо |
| Смилане | Локална форма/диаметър и ограничен ексцентрицитет в запаса | Геометрия на дневника и премахване на стока | Шлифоването може да премахне всяко глобално огъване |
| Замяна/отхвърляне | Крак, изгарям, недостатъчен запас или опасен път на натоварване | Инженерно разположение | Всеки огънат колянов вал подлежи на ремонт |
Изградете защитена карта на контактите
Зони без натискане и без поддръжка по подразбиране
- основен- и радиуси на щифта;
- маслени отвори и напречни сондажи;
- офсетни колянови щифтове, освен ако специален маршрут не ги одобри;
- упорни повърхности и готови повърхности на фланци;
- шпонкови канали, шлици, нишки и функции за синхронизиране;
- дупки за баланс и функции за локална корекция на масата;
- остри преходи на мрежата и тънки ръбове на противотежест;
- дълбоко валцувани, индукционно закален, азотиран, заварени, покрити или ремонтирани региони;
- напукан, изгорени, набраздени или засегнати от топлина повърхности;
- завършени шейни без защитено одобрение за инструменти.
Потенциално одобрени зони
- необработени или полуобработени основни ленти с подходящ запас;
- процесни яки или жертвени разширения;
- одобрени от дизайнера пътища за зареждане на уеб/журнал;
- специални места за търкалящ контакт, определени от производствения процес.
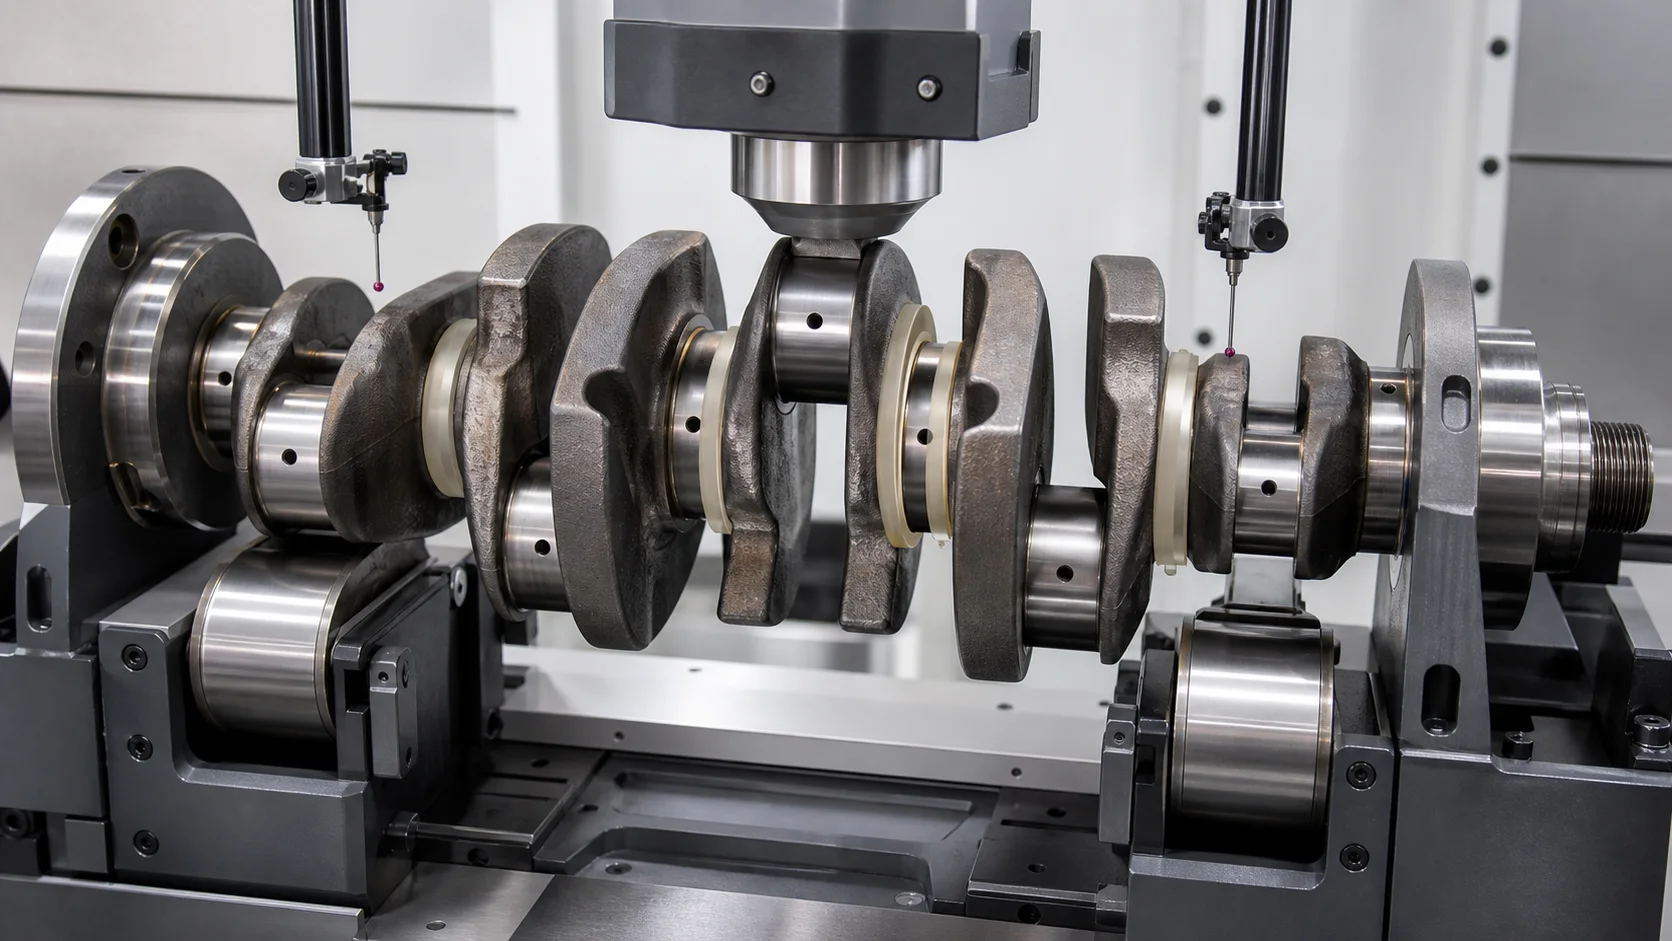
*Илюстрация на инженерна концепция: корекцията е ограничена до одобрен път на натоварване на основната греда, докато филетите, маслени отвори, коляновите щифтове и упорните повърхности остават защитени. Изображението не разрешава тези местоположения за реална част.*
Картата за безопасен контакт трябва да се съхранява по номер на част и ревизия на чертежа. Списание, което е безопасно преди шлайфане, може да се превърне в защитена крайна повърхност по-късно.
Контрол на пружинното връщане и кръстосаното свързване
Корекция на една главна шийка променя еластичната форма на съседните платна и шийките. Процесът трябва да използва пълна карта на огъване на главния журнал, вместо да преследва един пик на индикатора.
За всяка стъпка на корекция:
- завъртане и измерване на всички контролирани главни дневници;
- отделете локалната форма от изместването на центъра;
- идентифицирайте корекционната координата и ъгъла на коляновия вал;
- приложете валидирано нарастващо натоварване;
- рекордна сила и изместване;
- напълно разтоварете;
- завъртете и преизмерете цялата карта;
- проверете съседните колянови щифтове, тяга/фланец и защитени повърхности;
- спрете при необичайна скованост, индикация за неповторимост или проверка.
Натовареното изместване не е крайният резултат. Само освободената и повторена карта може да определи дали пружинното връщане е компенсирано безопасно.
Изправяне срещу шлифоване
Шлифоването може да генерира диаметър на шейната, закръгленост, цилиндричност и повърхностно покритие. Може също така да премахне ограничен ексцентрицитет, докато запасът остава. Не може да се приеме, че ще се възстанови обща ос на главната греда, ако необходимото отстраняване на запаса би нарушило размера, филе или граници на твърдост.
Решението се нуждае от складова карта за списание по списание:
- входящ диаметър и биене;
- минимален готов размер;
- оставащ твърд слой или ремонтно покритие;
- разрешени по-ниски размери/ремонтен клас;
- геометрия на заоблена и напречна повърхност;
- поддръжка на мелница и настройка на еталон;
- очаквана наличност след пуснато изправяне.
Уредите за шлайфане на Marposs в процеса показват, че диаметрите на основната и щифтовата шийка имат различни изисквания за движение и измерване. Следователно изправянето и шлайфането трябва да се планират като свързани, но отделни операции.
Изправяне срещу балансиране
Балансирането на коляновия вал коригира разпределението на масата спрямо дефинираните корекционни равнини и, в приложения на двигателя, може да се свърже с допусканията за бобтег и въртяща се/възвратно-постъпателна маса. Не коригира коаксиалността на основната шейна, форма на карфица или огъната глобална ос.
Ако изправяне, смилане, пробиване, фрезоване, заваряване, покритието или отстраняването на материала става след балансиране, условието на крайния баланс трябва да бъде проверено отново. Коляновият вал може да премине геометрично биене и пак да не изпълни изискването за баланс, или пасирайте баланс, докато основната шия е геометрично изместена.
Крак, Повърхностна и чувствителна към умора инспекция
Постигането на целта за биене не е достатъчно, ако корекцията въвежда вредна индикация или уврежда критична за умора повърхност. Планът за проверка трябва да дефинира:
- предварително почистване и визуална проверка;
- магнитно-частични, вихрови токове или друг одобрен NDT маршрут по материал/процес;
- филе и маслени отвори;
- дневник вдлъбнатина, граници на натъртвания и покритие на повърхността;
- инспекция при смилане, изгаряне или топлинна повреда;
- проверки на твърдост/дълбочина, когато е необходимо;
- критерии за приемане за предишна заварка, обшивка или ремонт;
- време за проверка преди и след корекция/шлифоване;
- инженерно разположение за гранични показания.
Претенцията на Hegenscheidt относно процеса на запазване на якостта на умора принадлежи на неговата валидирана система за търкаляне. Не може да се прехвърли към предложение за изправяне на натиск без нашите собствени проби, одобрение на материала и валидиране, чувствително към умора.
Процес на изправяне на коляновия вал със затворен цикъл
1. Идентифицирайте частта
Заредете правилната рецепта от номера на коляновия вал, семейство двигатели, материал, етап на процеса, ревизия на чертежа и история на ремонта.
2. Огледайте и почистете
Почистете гредите и базовите повърхности. Проверете отворите за масло, филета, повърхности на дневника, мрежи, нос и фланец. Изпълнете необходимия NDT предварителен процес.
3. Квалифицирайте настройката на датата
Проверете центровете или дневниците за поддръжка, аксиално разположение, въртене и повтаряемост на местата.
4. Изградете картата с множество списания
Измерете всеки основен журнал чрез ротация. Запишете пин-дневник, тяга, характеристики на носа и фланеца поотделно, когато е необходимо.
5. Класифицирайте отклонението
Отделете глобалното огъване от лобирането на дневника, конусност, грешка на материала за смилане, грешка на фазата/хода на коляновия болт, повреда на фланеца, пукнатина, топлинно изкривяване или дисбаланс.
6. Изберете одобрен метод и път на зареждане
Изберете натиск, валцуване, пиене, смилане или отхвърляне според валидирания маршрут на частта. Потвърдете всички защитени зони.
7. Прилагане на постепенна корекция
Контролна сила, денивелация, ъгъл на коляно и позиция на инструмента. Спрете при необичаен отговор.
8. Освободете и премерете
Разтоварете напълно и отново завъртете коляновия вал. Актуализирайте пълната карта на основния журнал, вместо да проверявате само коригираното местоположение.
9. Огледайте и направете маршрут надолу по течението
Извършете NDT/повърхностни проверки след корекция и потвърдете материала за смилане. Път за смилане, окончателно измерване, проверка на баланс и монтаж.
10. Запишете резултата
Идентичност на магазина, ревизия на рецепта, настройка на еталон, карти преди/след, корекционни координати, криви сила-преместване, аларми, проверка и изхвърляне.
Предложена клетка за изправяне на колянов вал
Специфична за проекта система може да включва:
- електромеханичен или хидравличен коригиращ блок, оразмерен чрез изпитване на проба;
- регулируеми основни ролки, центрове или V-образни опори;
- серво въртене и индексиране на ъгъла на коляно;
- множество сензори за отклонение за основната карта на дневника;
- отделен колянов щифт, тяга, модули за измерване на нос и фланец;
- широки сменяеми пресови обувки и защитени опори;
- автоматична логика за изключване за филета, маслени отвори и противотежести;
- Мониторинг на сила/преместване и компенсация на пружинното връщане;
- натоварване на тежки части, повдигане и безопасност срещу преобръщане;
- контрол на рецептата, проследимост и експорт на данни за качеството;
- интерфейси за смилане, NDT и балансови записи.
Конфигурацията за малък автомобилен колянов вал не е автоматично подходяща за голям морски колянов вал или част от сервиз.
Примерен тест и план за приемане
Представителните проби трябва да покриват:
- най-малката и най-голямата дължина на коляновия вал, люлка, маса и диаметър на шейната;
- различни преброявания в основния журнал, ходове на коляновия болт и противотежести;
- изковани, отливка и одобрени ремонтни условия;
- груб, предварително обработени, термично обработени, дълбоко валцувани и финално шлифовани етапи;
- крайности на материала и твърдостта;
- очаквани входящи форми на огъване и ъгли на коляно;
- образци за грешка във формуляра на дневника, които не трябва да задействат корекция;
- минимален запас за смилане;
- одобрени и забранени контактни зони;
- сила/изместване и пружинен плик;
- кръстосано свързване на съседна шина;
- корелация на манометъра на основната шейна и коляновия болт;
- преди/след NDT и повърхностни резултати;
- окончателно смилане и проверка на баланса;
- повторяемост и NOK маршрутизиране.
Използвайте Ръководство за тестване и приемане на проби за изправяне за отделяне на осъществимост, МАЗНИНИ, SAT и производствени възможности.
Необходими данни за техническо предложение
Моля, предоставете:
- чертеж и ревизия на колянов вал;
- двигател/приложение и семейство колянов вал;
- еднокомпонентна кована/отлята или вградена конструкция;
- материал, термична обработка, твърдост и обработка на филе;
- текущ етап на производство или ремонт;
- основен журнал, колянов щифт, тяга, размери на носа и фланеца;
- инсулт, фаза на щифта и разположение на противотежестта;
- карта на нефтени дупки и вътрешни проходи;
- входяща карта на изтичане на главния журнал по ъгъл;
- закръгленост на дневника, резултати от цилиндричност и конусност;
- изчертаване на данни и настройка на измерване на клиента;
- одобрени поддържащи/коригиращи зони и забранени функции;
- шлифовъчен материал по дневник;
- пукнатина, изгарям, критерии за приемане на повърхността и ремонта;
- смилане надолу по веригата, последователност на балансиране и сглобяване;
- изисквания за отчет и проследимост;
- представителни проби за опити.
Често задавани въпроси
Може ли колянов вал да се изправи?
Някои колянови валове могат да бъдат коригирани, но осъществимостта зависи от материала, строителство, етап на процеса, форма на огъване, шлайфане, състояние на филето и безопасен път на натоварване. Пукнатина, повредено от топлина дневник или недостатъчен запас може вместо това да изисква ремонт или отхвърляне.
Как можете да разберете дали коляновият вал е огънат?
Измерете всички основни шейни в квалифицирана поддръжка и отделете локалната закръгленост от централното изместване. Орбитално движение на коляновия болт, изтичането на натиск и характеристиките на фланеца/носа изискват отделни коловози.
Можете ли да натиснете колянов щифт или филет?
Не приемайте така. Коляновите щифтове са изместени, а филетата са критични по отношение на умората. Картата на контактите по подразбиране защитава коляновите щифтове, филета, маслени отвори и завършени натискащи повърхности, освен ако не е одобрен специален процес.
Пиенето е по-добро от изправянето на пресата?
Те са различни процеси на остатъчен стрес и корекция. Правилният маршрут зависи от конструкцията на коляновия вал, материал, производствен/ремонтен етап и валидирани работни инструкции. Нито едното не трябва да се избира от обща интернет процедура.
Може ли шлайфане да премахне огъването на коляновия вал?
Шлифоването може да премахне ограничената ексцентричност в рамките на запаса и да генерира окончателна форма на дневника. Не може безопасно да разреши всяка грешка на общата ос. Използвайте карта на запасите от дневник по дневник.
Необходим ли е все още баланс на коляновия вал?
Да, когато е посочено. Изправянето коригира геометрията; балансирането коригира разпределението на масата. Проверете отново баланса след всяка операция, която променя геометрията или масата.
Трябва ли сервизен колянов вал да се проверява за пукнатини?
да, според материала, стандарт за ремонт и изискване на клиента. Изправянето не трябва да се използва за скриване на пукнатини, изгарям, блокиране или състояние преди ремонт.
Изградете решението около оста на главния журнал
Ние разработваме решения за изправяне на колянов вал около действителното семейство колянов вал, дата на основния дневник, изместена геометрия на коляновия щифт, етап на процеса, защитени филета, безопасен път на натоварване, пусната карта на завой, шлайфане и последователност на крайна проверка. Архитектурата на машината следва доказателства от чертежи и изпитания на проби - не обща рецепта за вал или спецификация на конкурент.
Next steps for a crankshaft project: confirm the machine concept with the вал, Ръководство за избор на изправяне на тръби и профили, then frame the business case with the cost structure of a straightening machine.
Изпратете чертежа на коляновия вал, етап на процеса, материално състояние, карта на входящия журнал, надбавка за смилане, стандарт за проверка и представителни проби. След това можем да определим стратегията за измерване, натиск или търкаляне, карта на инструменталната екипировка, корекционен плик и проследим план за приемане за вашето приложение на коляновия вал.
Свързани: Camshaft straightening follows the same datum logic — see the camshaft straightening solution.