
Кормилният накрайник не е вал. Това е триизмерен структурен компонент - чугун от сферографитен чугун, лят алуминий или кована стомана - чиято функция зависи от относителната геометрия на няколко интерфейса, които никога не споделят една ос на въртене: отвора на лагера на главината и лицето на главината, кормилното рамо с главата на напречната щанга, интерфейсите на подпората или кралския болт, издатините на спирачния апарат и отворите на сферичните шарнири или осите. Следователно изправянето на кокалче никога не означава „изправяне на една ос“. Това означава възстановяване на набор от дефинирани ъглови и позиционни връзки между характеристиките.
Едно работещо решение за изправяне на кормилния накрайник трябва да отговори на пет въпроса, преди да бъде определена каквато и да е машина или приспособление:
- Кокалчето производствена част ли е с останал материал за обработка, термично обработена част в процес, или вече завършена част с история на повреди?
- Кой набор от функции определя базовата верига — отвор на главината, лице на главината, kingpin или strut интерфейси - и в какъв ред?
- Дали всяко отклонение е глобално изкривяване на тялото, ъглов наклон на един интерфейс, огънато кормилно рамо, или изкривяване на отвора, което принадлежи на процес на оразмеряване, а не на изправяне?
- Кой корекционен път е одобрен за материала и състоянието на термична обработка: точково натискане, корекция на ръцете, контролирано оразмеряване, или скрап?
- Как ще се освободи геометрията, целостта на пукнатините и стабилността след машинна обработка трябва да бъдат проверени преди частта да бъде освободена?
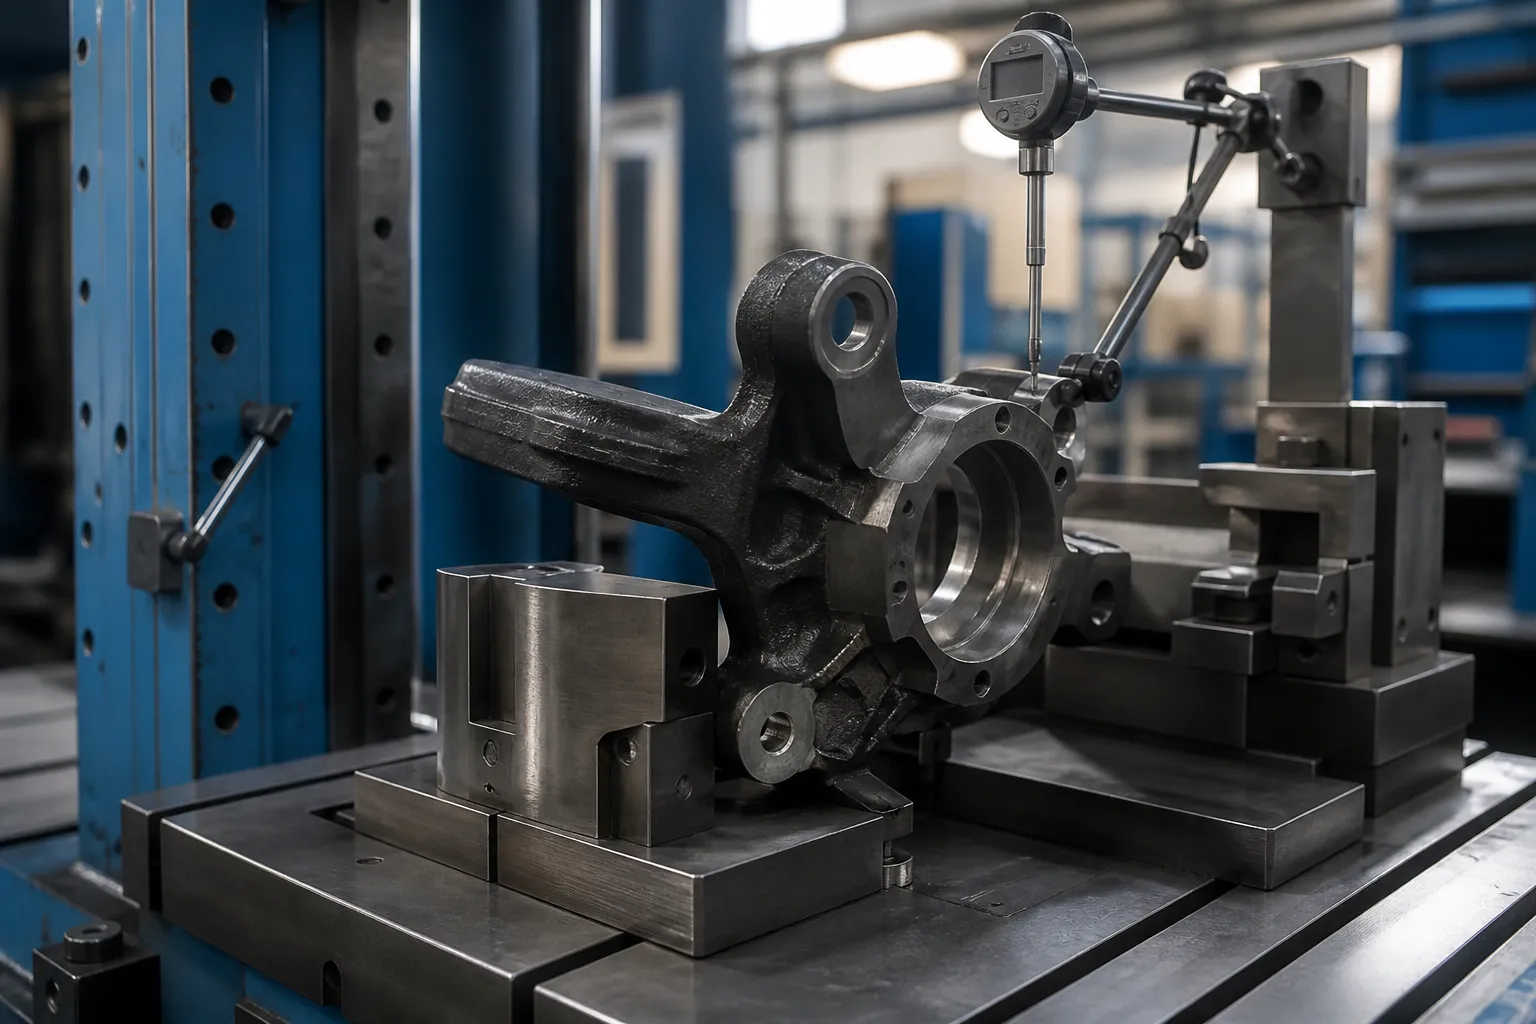
*Илюстрация на инженерна концепция: кормилен накрайник, държан в приспособление, специфично за част, със сонда, наблюдаваща челната част на главината по време на корекционно изследване. Това не е снимка на сайта на клиента. Силови позиции, Изборът на еталон и допустимите граници изискват чертежа и представителните примерни части.*
Два различни проблема се крият зад една ключова дума
DataForSEO резултати за steering knuckle straightening са доминирани от форуми за ремонт на сблъсъци и ентусиасти: Теми в Reddit, питащи дали колата „кара направо“ след работа с кокалчета, Bob Is the Oil Guy дебатира за неогъване на огънат кокал, и заявки за ремонт на групи във Facebook. Единствената съществена техническа страница е статия на FenderBender за диагностициране на огънати кокалчета от данни за подравняване с помощта на SAI, графики за наклон и включени ъгли - и заключението му за магазини за сблъсък е тъпо: лятите кокалчета „не подлежат на ремонт и трябва да се сменят, ако са повредени“.
Тази доктрина е правилна за нейния контекст - натоварена с катастрофа предпазна част с неизвестна вътрешна повреда - и не е от значение за друг контекст: производствената и преработената среда, където се измерва изкривяването, повтарящ се артефакт на процеса. Тези два свята не трябва да се смесват в едно предложение за решение:
| Ситуация на кокалчетата | Откъде идва изкривяването | Инженерна позиция |
|---|---|---|
| Повредено при сблъсък кокалче на ремонтиран автомобил | Ударно претоварване, неизвестна история на кракове | Замяна, не се изправя — частта е документиран предпазен компонент |
| В производство чугунен или кован кокал, преди или между машинните операции | Облекчаване на напрежението при леене или коване, остатъчно напрежение при обработка, термична обработка | Измерима корекция на изкривяването под валидиран прозорец на процеса |
| Кокалче от лят алуминий (тип подпора) след механична обработка или топлинно стареене | Облекчаване на стреса при стареене, потушаване на изкривяването | Ограничена студена корекция; оценка на риска по сплав и температура |
| Възстановена сърцевина на кокалчетата | Сервизно износване, предишен срив, топлина при повреда на лагера | Пълна ревизионна врата: пукнатини, твърдост и размер преди всяка корекция |
Тази страница се отнася до втория ред и неговите съседи: измерван контрол на изкривяването на кокалчетата в процеса на производство или повторно производство. Нищо тук не преобразува огънатия при катастрофа кокал обратно в одобрена за безопасност част. За съседни компоненти на шасито, които рутинно се коригират в производството, вижте нашите преглед на изправянето на системите на шасито и обсъждането на 3D изправяне на giga-cast структурни части.
Дефинирайте датичната верига преди всичко друго
Всяка функционална характеристика на кокалчето трябва да бъде изброена и свързана в референтна рамка на чертежа:
- отвор на лагера на главината — опорна точка A на основната ос;
- лицева повърхност на главината — вторична равнинна база B, контролиране на изтичането на спирачния ротор;
- геометрия на кормилното рамо — позиция и височина на главината на напречната щанга, контролиране на ъглите на връзката и петата;
- отвори за кралски щифтове (кокалчета на солидна ос) или стойка вилка, слот за щипка и горна монтажна повърхност (Кокалчетата на Макферсън);
- долен отвор на сферичната става или отвор за пресоване;
- издатини на скобата на спирачния апарат и опорни повърхности;
- Подробности за отвора на ABS сензора и фланеца;
- технологични бази — позициониращи подложки и точки на затягане, използвани при обработката.
Отворът на главината обикновено закрепва рамката, защото колелото и роторът се въртят върху него. Диагностичната логика на FenderBender — извеждане на огънат кокалче от наклона на оста на кормилното управление, наклон и отклонения на включени ъгли — е сянката на сглобеното превозно средство със същата геометрия: шарнир, чиято ос на отвора на главината е наклонена спрямо интерфейсите на подпората или сферичния шарнир, се показва като включена ъглова грешка, която никаква настройка на подравняването не може да покрие. В производството същото отклонение се измерва директно върху детайла, вместо върху автомобила.
Разпознайте моделите на деформация отделно
Третирането на „изкривеното кокалче“ като едно от условията води до грешни корекции. На практика доминират четири модела, всеки с различно функционално последствие и различен път на корекция:
| Модел | Подпис | Функционална последица |
|---|---|---|
| Наклон на челната страна на главината спрямо оста на отвора | Челно биене на челото на главината с пилотиран отвор | Изтичане на спирачния ротор, вариация на дебелината, трептене на спирачките |
| Ъглово отклонение на отвора на главината към интерфейсите на окачването | ВОИ / грешка тип включен ъгъл, измерена между еталонните характеристики | Наклон, който не може да бъде подравнен; износване на гуми |
| Огъване или усукване на волана | Главата на напречната щанга е изместена или завъртяна спрямо корена на рамото | Грешки на Toe и Ackerman; умора на ръката при натоварване |
| Изкривяване на отвора или разместване на главината | Закръгленост или грешка в позицията при пресоване | Проблеми с поставянето на лагера и болтовете на шублера; принадлежи към оразмеряването, не се огъват |
Първите две са истински проблеми с изправянето на геометрията на тялото. Третата е локална корекция на ръката със собствен план за опора и натоварване. Четвъртият трябва да бъде насочен към операция за оразмеряване или калибриране - натискането на отвора по време на "изправяне" рискува да маскира проблем с прилягането, който ще се върне след сглобяването. Същата логика на разделяне се прилага за свързани компоненти на кормилната линия, като например автоматичен процес на изправяне на кормилната рейка и корекция на шпилка с дълга топка.
Стратегия за измерване: Сравнителна, След това Абсолютно
Диагностиката на сблъсък измерва сравнително спрямо част от противоположната страна или диаграма за подравняване, тъй като в магазина няма данни за чертежи. Измерването на производството не трябва да наследява този компромис. Правилната последователност е:
- Насочете частта на отвора на главината (или базовия отвор за обработка) в ротационен уред.
- Проверете челната част на главината за челно биене и подложката на кормилното рамо и издатината на напречната щанга за позиция и височина.
- Заснемане на опорните елементи на цапфата или опората — отвори на дорник, или вилицата на подпората върху симулирани повърхности за чифтосване.
- Сравнете със стойности на златна проба или овладени от CMM, не срещу противоположната страна.
- Запишете величината и посоката на отклонение за всяка характеристика, преди да се опитате да коригирате.
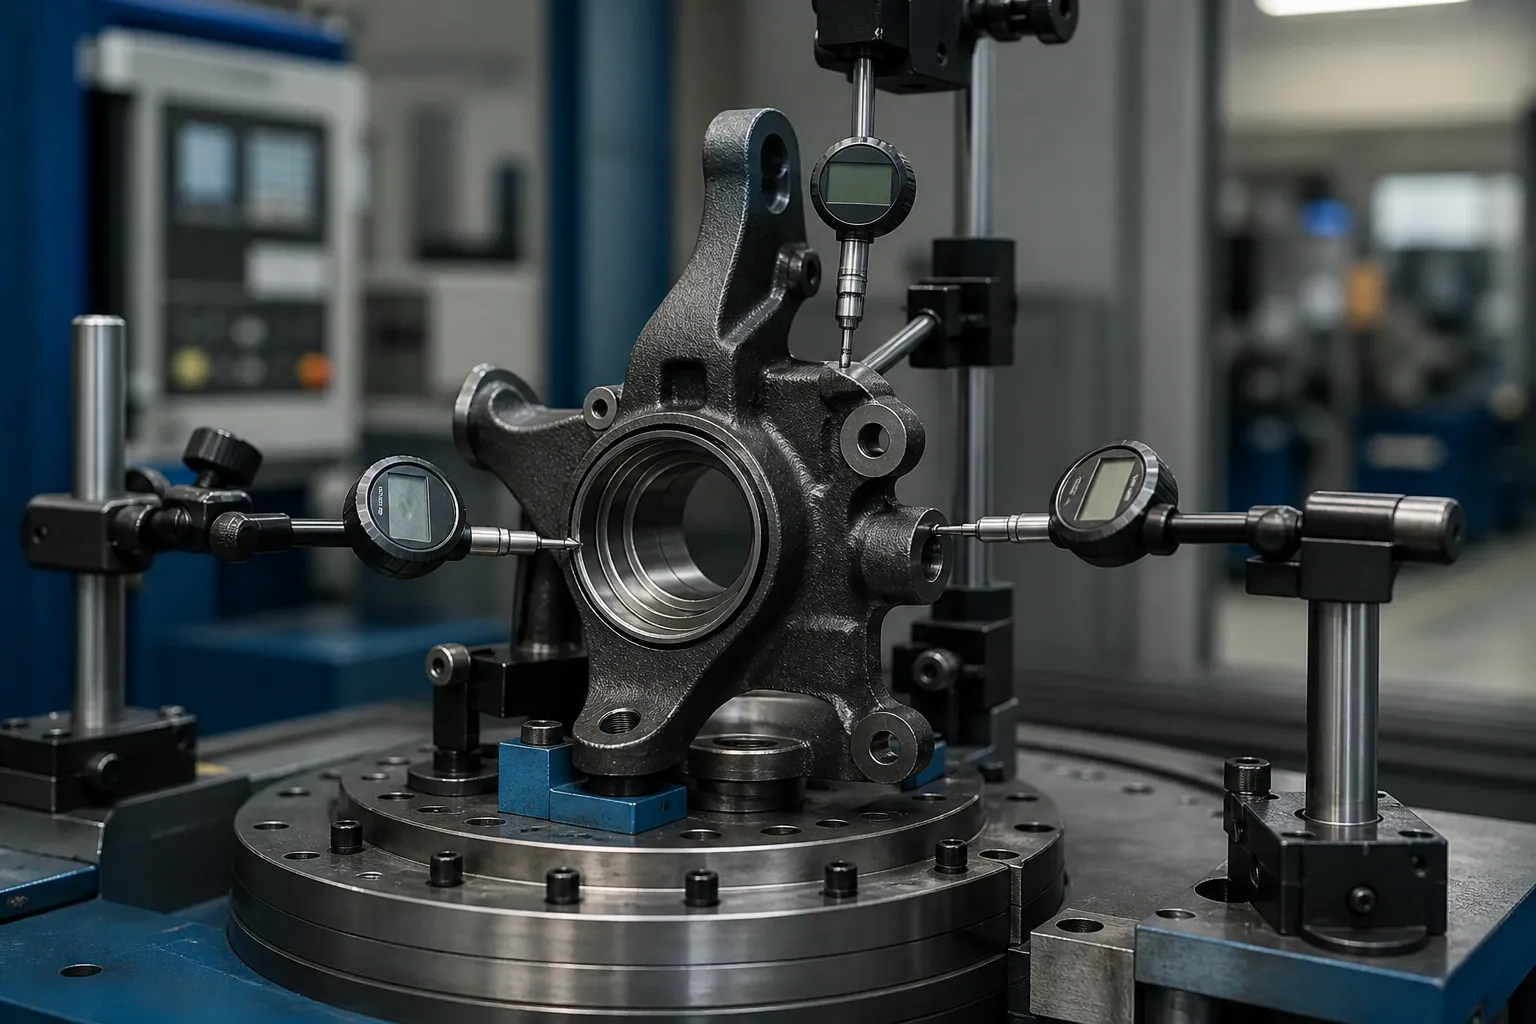
За работа в малък обем, гранитна плоча с измерване на височината и CMM отчет за семейство може да са достатъчни. За производствени обеми, приспособлението се превръща в станция на ротационна индексираща машина: многоточкови електронни сонди, серво пресова глава, и контролер, който съхранява картата на отклонението на всяка част, преди да реши корекцията. Картата за предварителна корекция не е бюрокрация - без нея няма начин да се разграничи глобалното изкривяване на тялото от локалната грешка на ръката, и грешната функция се зарежда.
Коригиращи маршрути и техните граници

Кокалчета от сферографитен чугун и кована стомана
Тези материали понасят контролирано студено точково пресоване, когато коригиращият прозорец е валидиран. Планът за зареждане е по-важен от капацитета на пресата: опори под твърдата структура на главата, натоварване, приложено към или близо до коригираната характеристика, къси загребвания с пружиниране, измерено след всеки загребване. Корекциите са повтарящи се - натиснете, освобождаване, повторно измерване — защото отливките освобождават напрежението неравномерно, и корекция на рамото може да измести показанията на лицето на главината. Повторете пълната карта на сондата след всеки цикъл, не само една заредена функция.
Ляти алуминиеви кокалчета
Кокалчетата от лят алуминий с темперирания тип T6/T7 имат ниска пластичност и заслужена репутация за напукване при неконтролирано студено огъване. Корекции, когато изобщо е одобрен, са малоъгълни, нискоскоростен, и валидирани за сплав и температура върху жертвени проби, често последвано от стабилизиращо лечение. Много програми за алуминиеви кокалчета просто задават по-строг контрол на процеса нагоре по веригата и изкривяване на скрап вместо това - това решение принадлежи на металурга, не на продавача на машината.
Коя точка натискането не може да коригира
Кормилните рамена, които претърпяха претоварване при огъване, са въпрос на умора и отговорност, не е геометричен въпрос. Корекцията на натоварени от сблъсък рамена на готови предпазни части не трябва да е на масата, дори когато геометрията се чете веднага след това - същата доктрина за подмяна се прилага в индустрията за сблъсъци. Изправянето печели своето място при изкривяване, предизвикано от процеса, където историята на натоварването е известна и прозорецът за корекция е валидиран.
Порти за приемане

Освободеният процес на изправяне на кокалчетата трябва да поддържа четири врати, в ред:
- Предварителна врата: откриване на пукнатини (магнитни частици или еквивалент за железни части) преди корекция — изправянето върху съществуваща пукнатина унищожава доказателствата и детайла.
- Геометрична врата: пълна карта на нулевите характеристики в границите на чертежа — изтичане на лицевата страна на главината, ъгли на отвора към окачването, позиция на ръката — измерена след корекция и след всяка стъпка за облекчаване на напрежението или стабилизиране.
- Порта за стабилност: повторно измерване след следващата операция по обработка или нагряване; корекция, която отпуска обратно, беше суперпозицията на стреса, не корекция.
- Порта за проследяване: карта на отклонението на всяка част, броят на корекциите и крайните показания, съхранени срещу неговия сериен номер, с дефинирана граница на преработване, след която частта се бракува, вместо да се пресова отново.
Честното дефиниране на този лимит за преработка – и правилата за сортиране на NOK около него – е това, което разделя линията за изправяне от пресата в ъгъл. Нашият преглед на NOK граници за сортиране и преработка в линия за изправяне обхваща структурата на решението.
Често срещани клопки
- Грешен ред на данните. Коригирането на лицето на главината, докато отворът е функционалната ос, произвежда част, която преминава една проверка и не успява да се сглоби.
- Повторно измерване с една функция. Проверката само на коригираната характеристика скрива кръстосано куплирани премествания на други места по тялото.
- Пресоване на отливки. Преследването на последната част от милиметъра с тежки удари разменя видимата геометрия за невидими микропукнатини.
- Пропуснете повторната проверка на стабилността. Изкривяването, което се връща след следващата операция по обработка, е класическата характеристика на неотстранено остатъчно напрежение, и се появява на клиента, не в килията си.
- Без crack gate преди корекция. Вече съществуваща пукнатина се превръща в повреда на място с вашия корекционен ход като документирана причина.
Замразете етапа на процеса преди коригиране
Кога се случва корекцията в маршрута е толкова решаващо, колкото и начина, по който се прави. Кокалче, измерено непосредствено след отливане или коване, носи вариация на материала и остатъчни напрежения, които частично ще се отпуснат по време на обработката; коригирането на окончателната геометрия на този етап означава коригиране на тяло, което е на път да се промени. Практичните прозорци са:
- След груба обработка, преди полуфинала: съществуват функционални базови характеристики и стоката остава - обикновено най-добрият прозорец, защото корекцията поддържа шлайфане и пробиване, вместо да се бори с тях.
- След термична обработка или индукционно закаляване на отвора на главината: изкривяването е в своя пик и валидираната корекция възстановява части, които иначе биха били бракувани, но материалното състояние ограничава прозореца.
- След завършване на обработката: корекцията е ограничена до малки ъглови отклонения; всеки риск от вратата за стабилност се прилага и печалбата трябва да го оправдае.
Сцената също така решава какво означава „прав“.. Преди да завършите скучно, отворът на главината все още не е окончателен и еталона трябва да идва от референтните точки за обработка; след като приключите скучно, самият отвор се превръща в честна справка. Спецификация за изправяне, която не назовава своята точка на процес, е спецификация, която два отдела ще интерпретират по различен начин - което е начинът, по който частите се коригират правилно на грешен етап и все още се провалят при сглобяването.
Какво съдържа едно сериозно запитване
Да цитирам станция за изправяне на кокалчета отговорно, нужди на доставчика: чертежа с базовата схема и листа с допуски; материал и състояние на термична обработка в точката на корекция; къде се измерва изкривяването днес и с какво разпределение на резултата; примерни части, покриващи добро, гранични и NOK условия; необходимото време за цикъл; и правилата за преработка и скрап, които заводът ще приеме. С тези входове концепцията на приспособлението, планът на сондата и архитектурата на пресата следват директно - без тях, всяко предложение за машина е предположение за това коя функция всъщност определя „право“ от ваша страна.
Still weighing options for steering knuckle straightening? The ръководство за избор на машина за валове, тръби и профили и на разбивка на цените за машини за изправяне are written for exactly this stage of the decision.