
Буталният щифт — наричан още щифт за китка или щифт — е късият, цилиндричен щифт с малък допуск, който свързва буталото с малкия край на мотовилката. Това е една от най-тежко натоварените части в бутален двигател: натоварването обръща всяко завъртане, външният диаметър служи като лагерна шийка вътре в втулката на пръта, а отворът служи като работна повърхност за напълно плаващи конструкции. Дали щифтът е здрав, сърцевина с централна дупка, или пробити във всеки край за смазване, неговата геометрия трябва да остане в рамките на допустимите отклонения на ниво микрометър за диаметър, закръгленост и праволинейност.
Тъй като щифтът е къс и твърд, изправянето му не е въпрос на груба сила. Става дума за много малък, много контролирани пластични корекции, прилагани точно в правилните точки, с настройка за измерване, която може да различи истинското огъване на оста от грешката на закръглеността и вариацията на диаметъра. Решението за изправяне на бутални щифтове трябва да отговори на пет въпроса, преди да бъде избрана машина:
- Щифтът здрав ли е, с централно сърцевина или пробиване в края, и какво е отношението дължина към диаметър?
- На кой етап от процеса се появява отклонението - след смилане, след топлинна обработка, или след обработка?
- Дали измереното радиално биене е реално огъване по централната линия, или грешката в закръглеността и диаметъра се чете погрешно като огъване?
- Кой път на корекция е одобрен за състоянието на материала и твърдостта — пресоване на прецизни точки, ротационно фино изправяне, или скрап?
- Как ще се освободи геометрията, целостта на повърхността и критичните за умората критерии за приемане трябва да бъдат проверени след корекция?
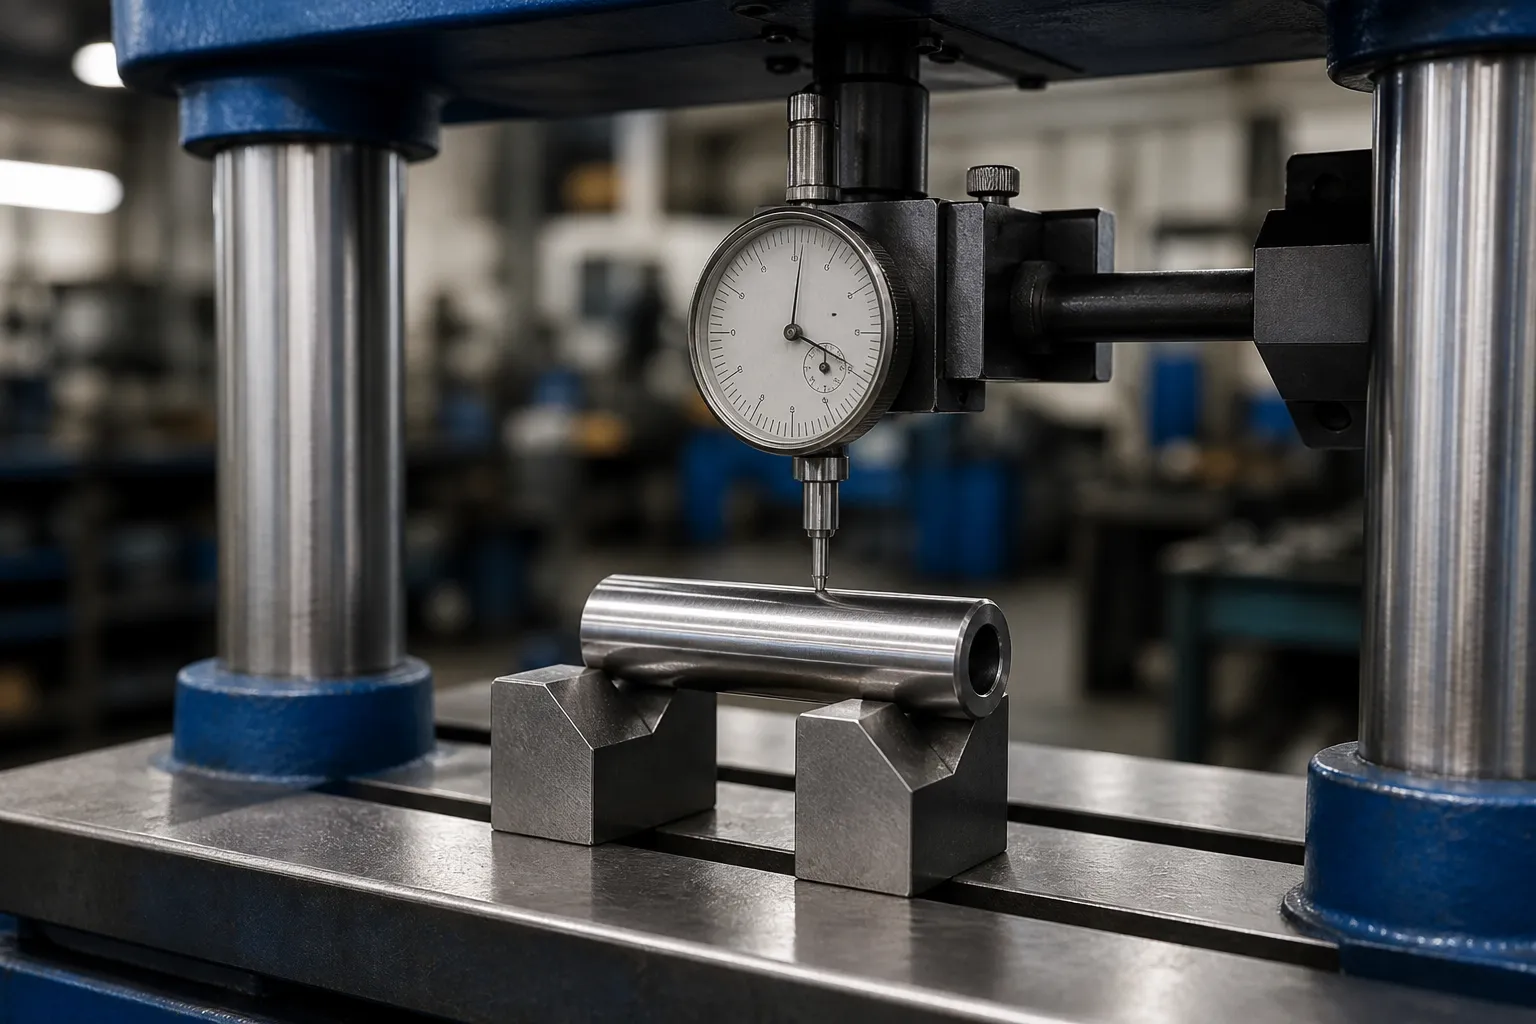
*Илюстрация на инженерна концепция: закален бутален щифт, поддържан и измерен за контролирано корекционно изследване. Това не е снимка на сайта на клиента. Реални контактни зони, границите на силата и архитектурата на машината изискват чертежи и представителни примерни тестове.*
Буталния болт не е бутален прът
Резултатите от търсенето за изправяне на бутални щифтове са доминирани от автомобилни форуми — любители, питащи как да освободят заклещен щифт или дали твърд щифт на китката може да се използва повторно след реконструкция. Този разговор в сервиза няма почти нищо общо с производствения проблем: производител на карфици, шлифоващ хиляди карфици на ден, който се нуждае от контролирана стъпка на корекция между термичната обработка и окончателното смилане. Двете намерения никога не трябва да споделят една спецификация на машината.
Също толкова важно е да не бъркате щифта с бутален прът (компонентът на дългия хидравличен цилиндър е описан в отделна страница с решение) или с мотовилка (кована част от I-лъч, не е прецизен цилиндър). Буталният щифт е собствено семейство детайли със свои собствени ограничения:
| Заготовка | Типична геометрия | Изправяне на характера |
|---|---|---|
| Бутален болт (тази страница) | Къс цилиндър, L/D ≈ 1,3–2,5, закалени, често със сърцевина | Много твърд; малки стойности на огъване, високи корекционни сили, риск от овалност |
| Бутален прът (хидравлични) | Дълъг тънък прът с резбовани краища | Ниска L/D коравина; многоточкова корекция за дълъг период |
| Свързващ прът | Кован I-профил с два отвора | 3-D подравняване отвор до отвор, не е проблем с централната линия |
| Клапан на двигателя | Дълго стъбло с глава | Изправеност на стъблото спрямо лицето на главата; подобна логика на микрокорекция |
Как се деформират буталните щифтове
Производствените щифтове обикновено са струговани или студено изтеглени от закалена стомана, карбуризиран и закален, след това се смила. Отклонението навлиза в предвидими точки:
- Изкривяване при термична обработка. Карбуризирането и закаляването освобождават неравномерно напрежението при въртене. Щифт със сърцевина може да се извива към по-тънката страна на стената. Това е най-често срещаният и най-коригируем източник на отклонение - вижте изправяне след термична обработка.
- Стрес, предизвикан от смилане. Тежко или едностранно отстраняване на материал върху OD дисбалансира остатъчното напрежение, и щифтът се покланя, след като напусне мелницата.
- Повреда при работа и затягане. Щифтовете са къси, твърди и тежки за размера си. Падане върху ръба на кошчето може да причини рязко локално извиване на щифт, който е бил прав при окончателната проверка - този клас на повреда обикновено е решение за скрап, не решение за изправяне.
- Растеж на овалност в щифтове със сърцевина. Отворът може да се изкриви по време на термична обработка, и OD го следва. Това е грешка във формуляра, не завой, и никаква корекция на пресата не го коригира.

Измерване: Решението за дата идва на първо място
Проверката на изправеността на щифта има смисъл само спрямо дефинирана ос на въртене. Доминират две конвенции за поддръжка:
Между центровете
Ако щифтът има централни отвори, които са били произведени и шлифовани като базови точки на процеса, измерването между центровете възпроизвежда оста, използвана от мелницата. Обикновено това е най-чистата конвенция за решения за окончателно приемане. Самите централни отвори трябва да са чисти и неповредени - нарязаният център произвежда фантомно оттичане, което изпраща добри щифтове към пресата.
На V-блокове или въртящи се опори
За щифтове със сърцевина без центрове, самата OD става дата. Настройка на въртящ се V-блок с тестов индикатор или a многоточкова LVDT измервателна глава картографира биенето на няколко аксиални станции. Тук критичната дисциплина е разделянето на видовете грешки: първа хармоника (веднъж на об) компонент, който запазва фазата си по дължината, е завой; вторият хармоничен компонент е овалността, и трябва да се чете срещу разграничение закръгленост срещу огъване. Натискането на овална карфица, за да се преследва номер, който се изчерпва, унищожава частта.
Заредено срещу освободено
Тъй като щифтовете са твърди и корекциите са малки, гравитацията и деформацията на опората не са незначителни спрямо допустимото отклонение. Състоянието на измерване — опори на стационарни станции, индикатор в определени равнини — трябва да се замрази в работната инструкция, и проверката след печата трябва да го повтори точно. Общите аргументи в измерване на натоварена спрямо освободена праволинейност прилагайте с пълна сила в този мащаб.
Маршрути на процеса на изправяне за щифтове
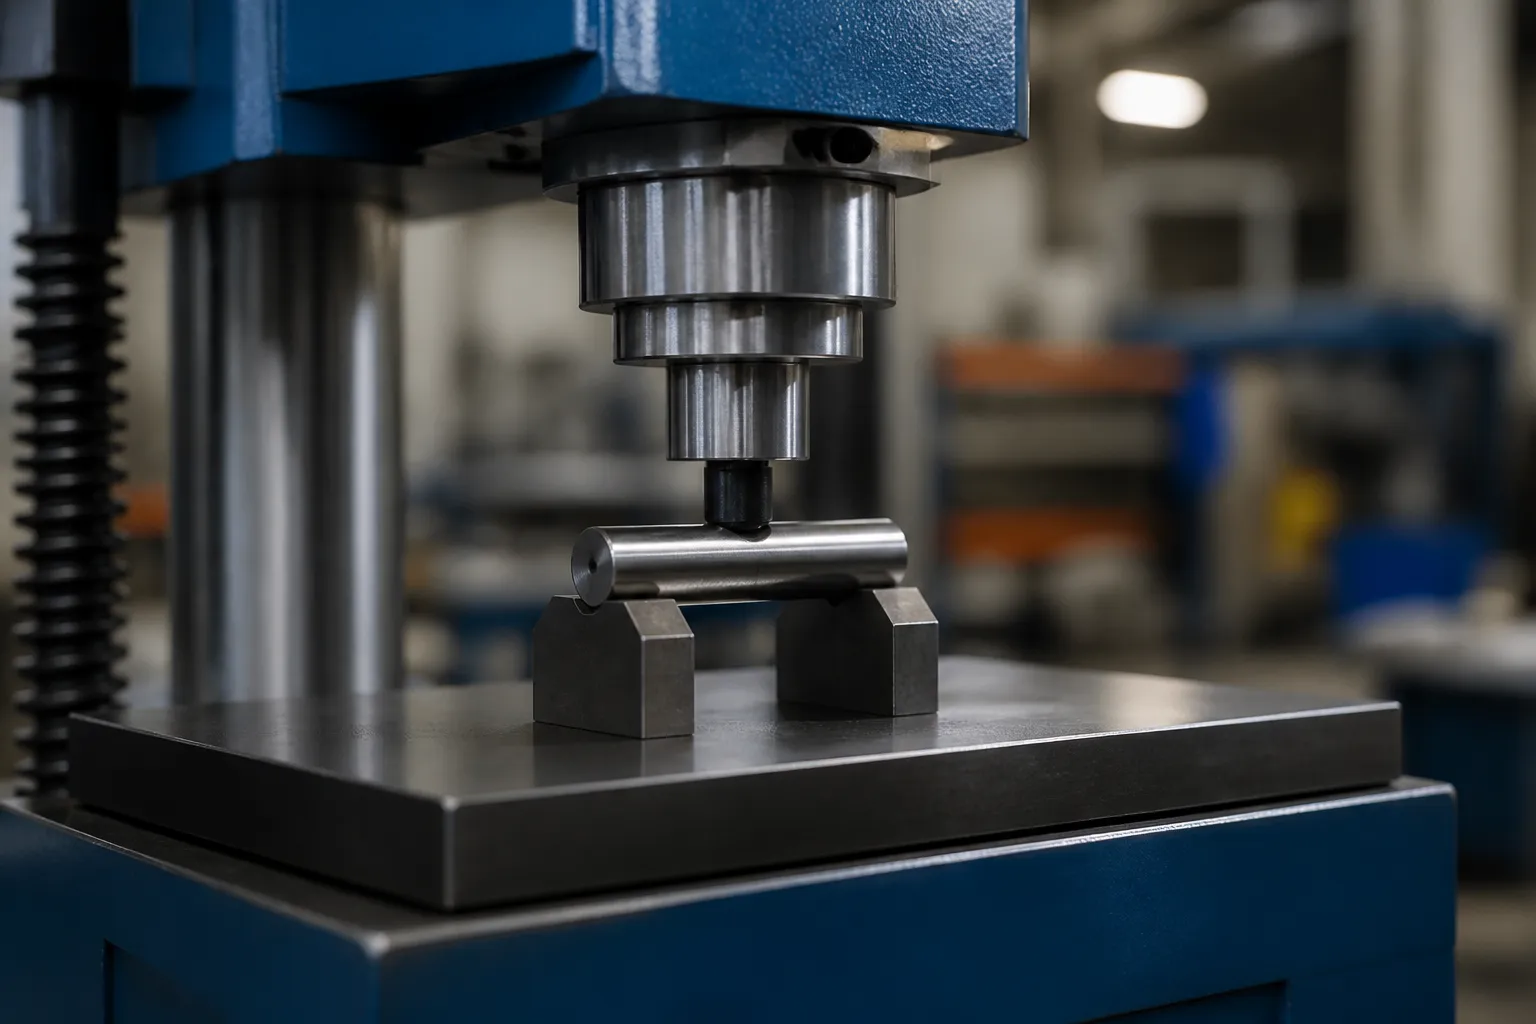
Прецизно натискане на точки
Маршрутът по подразбиране е a процес на прецизно изправяне на точката: щифтът лежи върху две тесни, закалени опори, поставени близо до върха на завоя, и малък таран прилага контролиран удар - ограничено изместване, не е ограничено по сила - във високата точка. Три характеристики отличават пресоването на щифта от обикновеното пресоване на вала:
- Подпорно разстояние. С L/D под около 2.5, опорите са близо една до друга и локалните контактни напрежения са високи. Поддържащите вложки се нуждаят от облекчен или радиусен контакт, който освобождава външния външен вид на щифта, без да го наранява.
- Разделителна способност на удара. Коригиращите ходове се измерват в микрометри. Пресата се нуждае от подмикрометрова разделителна способност и твърдост, безлюфтово насочване на буталото, тъй като съотношението пружинно връщане към ход в закален щифт може да надхвърли 10:1 в грешна настройка.
- Компенсация за пружиниране. Закалените щифтове пружинират силно; процесът трябва да пренапрегне и да се отпусне в толерантност, с правилата за компенсация, както е описано в пружинна компенсация на изправяне на вала.
Ротационно фино изправяне
За по-големи обеми, щифтовете могат да се подават през малка въртяща се глава за изправяне - ъглови ролки, които подлагат щифта на редуващи се пластмасови огъвания в едно преминаване. Този маршрут, същият принцип, обсъден в преса срещу ролково изправяне, е икономичен само ако геометрията на щифта е еднаква по дължината му (без глави, бразди или резки черти) и ако отклонението е плавен глобален лък, а не локално извиване. Местните прегъвания преживяват изправянето на ролката и се появяват отново при окончателната проверка.
Кога не трябва да се изправя
Щипка с остра извивка, видимо греене, пукнатини, или овалност извън чертежа е част от скрап. Натоварените от умора части на двигателя не прощават творчески опити за спасяване. Писмено ограничение за преработка — колко цикъла на корекция може да получи един щифт, и на кой етап от процеса — принадлежи към контролния план; разсъжденията в Граници за сортиране и преработка на NOK прехвърля директно.
Защо Кратък, Твърдите части са по-твърди, отколкото изглеждат
Интуицията казва, че късата част трябва лесно да се изправи. Точно обратното е, и причината е връзката между амплитудата на огъване, твърдост на секцията и разделителна способност на хода. На дълъг тънък ствол, а 0.5 mm лък се коригира с ход от няколко десети от милиметъра, и пресата разрешава това удобно. На бутален болт, цялото население извън толерантността може да седи между тях 0.005 mm и 0.020 мм дъга. Коригирането му изисква удари от няколко микрометра, приложен към секция, чиято коравина на огъване на единица деформация е с порядък по-висока от тази на тънък вал. Следват три последствия:
- Резолюцията на машината се превръща в процес. Преса с 0.01 разделителната способност на щриха mm не може да управлява a 0.003 mm корекция. Насочване на овен, шум от товарната клетка, термичното нарастване на рамката и свиваемостта на маслото влизат в диапазона на толеранс. Изборът на машина за щифтове започва от разделителната способност на хода и твърдостта на рамката, никога от тонажа — пресата за щифтове не се нуждае от почти никаква сила, само изключителен контрол.
- Условието за поддръжка доминира в механиката. С опори близо една до друга под твърда секция, корекцията се постига както чрез локализирано разпределение на налягането, така и чрез глобално огъване. Преместване на опора 2 mm променя ефективната рецепта, поради което позициите за поддръжка са част от записа на рецептата, не е детайл за настройка, оставен на оператора.
- Рискът от локални щети е висок. Високата твърдост плюс малките контактни зони се равняват на високо контактно напрежение. Всяка вложка на наковалнята и тавана трябва да бъде съгласувана по твърдост и радиус; плоска стоманена наковалня върху закален щифт OD е машина за саламура.
Замразете етапа на процеса, преди да напишете рецептата
Рецептата за корекция е валидна само за едно състояние на материала и едно състояние на склад. Производството на щифтове преминава през няколко държави, и всеки дефинира различен прозорец:
| Етап | Възможност за корекция | Основен риск |
|---|---|---|
| Мека заготовка, преди карбуризиране | Рядко е необходимо; обръщането държи геометрията | Рецептата няма да се прехвърли в по-късни състояния |
| След втвърдяване, преди смилане | Лък най-голям; корекцията възстановява разпределението на смилащия материал | Изненадваща загуба на приклад от едната страна, ако лъкът е бил маскиран от приклад |
| Между грубо и окончателно шлайфане | Класическа корекционна точка; запаси все още налични | Напрежението при смилане, добавено след корекцията, извива отново щифта |
| След окончателно смилане | Само микрокорекция, строго ограничен цикъл | Повърхностни доказателства върху завършена опорна повърхност; взаимодействие на овалността |
| При входящ преглед на клиента | Спорна територия — първо преизмерете според договорената конвенция | Корекция спрямо непроверено измерване |
Контролният план трябва изрично да назовава етапа на корекция и да забранява корекция на всеки друг етап. Щифт, коригиран след окончателното шлайфане, не носи защитен материал: всеки знак за натискане, всякакъв овален растеж, всеки цикъл на свръхкорекция е функционален дефект на натоварена от умора част.
Критерии за приемане
Процесът на изправяне на щифта се приема при доказателства, не само на преминаващ номер:
- Направо или ТИР при определените на чертежа равнини и опорни условия, обикновено в ниските микрометри за заземени щифтове.
- Закръгленост и диаметър повторно проверено след корекция — пресоването не трябва да променя толеранса на огъване за толеранс на формата.
- Целостта на повърхността. Без следи от преса, бримки или наковалня свидетелстващи линии върху OD лагерна повърхност. Доказателството за контакт върху функционална повърхност на дневник е отхвърляне, не е козметичен проблем.
- Система за измерване на проверка. Манометърът трябва действително да разреши толеранса - извършете официално проучване, както е описано в измервателен уред Р&R за изправяне на линии.
- Възможност за процес проследявани във времето, с броя на преработката и причините за скрап, записани за партида за термична обработка.
Често срещани режими на повреда в проекти за изправяне на щифтове
- Преследване на овалност с пресата. Проследяването на отклонението показва грешка два пъти на оборот, операторът все пак натиска, и щифтът завършва едновременно овален и огънат.
- Несъответствие на състоянието на твърдост. Рецепта за удар, разработена върху меки щифтове, се прилага върху закалени щифтове; springback се утроява и прозорецът на процеса изчезва. Всяка рецепта трябва да бъде обвързана с материално състояние.
- Цикли на свръхкоригиране. Натискането напред-назад на същия връх работи върху материала и, на уморна част, е скрит риск от провал. Ограниченията на цикъла трябва да се прилагат от управлението на машината, не от паметта на оператора.
- Повредени данни. Изтъркани или замърсени централни отвори, или V-блокове с вградена стружка, генерира фалшиви карти на огъване и задейства корекция на прави щифтове.
- Измерване в различно от клиентското състояние. Проверката ви показва ясно; клиентът измерва между чисти центрове на различен обхват и вижда биене. Съгласувайте договорно конвенциите за измерване.
Свързано четене: общата логика за избор на машина в как работи автоматичното изправяне на валовете, и страниците с решения за сестра бутални пръти и двигателни клапани. За проучване на осъществимостта на pin-family, подготви чертежи, състояние на термична обработка, текущи данни за изтичане от поне 50 части, и спецификацията за приемане, на която трябва да отговаряте след корекцията.
Moving from manual piston pin correction toward automation? The selection guide for shaft, tube and profile work и на straightening machine cost breakdown are the natural next steps.