
工具機主軸軸不僅僅是精密圓軸. 其前後軸承座建立旋轉支撐軸, 而工具介面, 規面, 驅動功能和內部拉桿或冷卻劑通道必須保持與該軸的功能相關. 同一軸也可能包含薄的空心截面, 交叉孔, 鍵, 樣條線, 執行緒, 平衡校正和局部硬化表面.
為此原因, 工具機主軸矯正解決方案必須從可行性決策開始: 工件是處於可控製造階段的裸主軸, 或者它已經是帶有軸承的成品主軸盒, 安裝馬達和夾緊系統? 對於具有經批准的製程區域的合適裸軸,可以考慮控制壓力矯正. 完整的主軸組件通常需要主軸評估, 在做出任何糾正決定之前進行拆卸和部件級診斷.

*工程概念圖: 裸露的粗加工主軸毛坯,用於在批准的加工場地上進行受控校正. 這不是客戶現場照片. 實際工裝, 支援地點, 負載限制和機器尺寸需要圖紙和代表性樣品測試。 *
首先定義正在拉直的內容
「主軸」一詞用於多種不同的產品. 他們不共用一條矯直路線.
| 工件 | 典型內容 | 壓力整頓決策 |
|---|---|---|
| 裸露的主軸軸或套筒 | 軸承座, 工具介面, 鑽孔, 驅動端 | 數據後可能可行, 材料和接觸區審查 |
| 粗加工主軸毛坯 | 機械加工餘量及指定加工區域 | 通常是受控樣本研究的最佳階段 |
| 精磨主軸 | 功能性座椅, 錐度, 面和表面光潔度 | 高度限制; 需要保護接觸和全面重新檢查 |
| 完整的主軸盒 | 軸, 軸承, 預載系統, 住房, 密封件和拉桿 | 請勿將其視為裸軸; 先評估再拆解 |
| 馬達主軸轉子總成 | 主軸加轉子套件, 磁鐵或繞組 | 需要轉子, 電力, 熱與平衡工程 |
| 刀架或心軸 | 獨立的可拆卸工具接口 | 不同的工件和驗收標準 |
| 車床卡盤或工件夾緊主軸鼻 | 工件夾具介面與組裝特徵 | 需要特定於介面的診斷, 不是通用軸配方 |
此頁面涵蓋 裸機床主軸軸. 它沒有聲稱組裝好的電主軸, 墨盒或軸承組可以放置在壓力機中並安全地校正.
識別主軸系列和接口
該提案應確定實際的主軸結構,而不是僅使用總長度和最大直徑:
- 銑削, 加工中心, 轉動, 磨削或專用主軸;
- 皮帶驅動, 齒輪驅動, 直接驅動或電動架構;
- 實心軸, 空心軸, 套筒式或套筒式結構;
- HSK, SK/大錐度, PSC, 莫爾斯電碼, 專有錐度, 外錐度, 卡盤安裝或配合孔接口;
- 單觸點或面錐接觸系統;
- 前後軸承佈置, 軸承座順序與預張力概念;
- 牽引桿孔, 冷卻劑通孔, 空氣通道, 潤滑孔和交叉鑽孔;
- 整體滑輪, 齒輪, 樣條線, 鍵槽, 編碼器軌道, 迷宮或封印之地;
- 滲碳, 氮化, 感應淬火, 塗層或選擇性硬化區域;
- 新生產零件, 修理退回或主軸再製零件.
GMN 描述了 HSK 等自動工具接口, SK 和 PSC 作為涉及工具介面和平面接觸面的系統. 可轉移的設計經驗是內部錐度或配合孔以及量規面都是功能特徵, 不方便的按壓面.
凍結製造或維修階段
熱處理和粗加工後
建立軸的幾何形狀和材料狀態,同時保留精磨原料. 如果中心穩定, 存在參考席位和核准的工藝用地, 這通常是可行性研究中最可控的階段.
軸承座和工具介面精磨之前
矯直可以減少在產生最終軸承座軸線和工具介面時消耗的庫存. 工藝計劃仍必須在每個功能特徵上保留足夠的磨削餘裕.
精磨後
軸承座, 錐度, 量規面, 密封面和肩部已經具有功能性幾何形狀和表面光潔度. 支持或媒體接觸可能會產生影響, 打磨或扭曲它們. 此階段的任何修正都需要受保護的工具, 受限負載圖和完整的後處理測量.
平衡後
拉直可以改變幾何形狀, 材料應力與修正平面之間的關係. 不得假設軸保持其先前的平衡狀態. 最終平衡應遵循最後一次實質上改變幾何形狀或質量的操作.
軸承或馬達組裝後
不要使用裸軸矯正配方. 軸承預緊力, 滾道狀況, 合身, 轉子位置, 鎖模力, 熱生長和外殼對齊都會影響主軸行為. 將組裝路由至主軸評估和受控拆卸.
服務或故障返回
損壞的主軸可能包含布氏軸承, 錐度損傷, 工具介面微動, 拉出的或喇叭口的錐體, 裂紋部分, 拉桿組件損壞, 局部屈服或熱應力. 僅低速靜態跳動不能將這些條件歸類為可校正的軸彎曲.
| 階段 | 現有證據 | 主要風險 | 預設路由 |
|---|---|---|---|
| 毛坯 | 製程數據和庫存圖 | 表面庫存可能會顯示為彎曲 | 建立穩定的數據和樣品測試校正 |
| 熱處理, 預研磨 | 材料狀態和功能幾何更加清晰 | 高迴彈或裂紋風險 | 驗證力/位移範圍和研磨材料 |
| 精磨軸 | 功能座椅及接口可測量 | 表面標記和形狀損壞 | 受限制的保護修正或重新研磨/拒絕 |
| 平衡軸 | 餘額記錄存在 | 之前的餘額可能會失效 | 首先糾正幾何形狀, 然後重新平衡 |
| 完整墨水匣 | 功能測試數據可能存在 | 隱藏式軸承, 預載, 轉子和熱效應 | 評估, 拆卸和診斷組件 |
| 崩潰/服務返回 | 故障歷史可能是已知的 | 損壞可能會被誤認為彎曲 | 修正前的檢查和修復/剔除路線 |
定義功能資料鏈
解決方案必須說明哪些特徵定義了零件,哪些特徵只是臨時製程參考.
- 繪圖日期 定義指定的幾何關係.
- 前後軸承座 定義安裝軸支撐軸線.
- 工具界面錐度或配合孔 定位工具或工件夾持系統.
- 量規面或主軸端面 控制軸向落座和端面跳動.
- 中心或流程期刊 可能支援轉彎, 磨削或矯直.
- 駕駛, 編碼器和密封特性 必須保持與軸承軸線相關.
- 平衡軸頸和校正平面 定義品質校正設定.
- 組裝好的主軸及工具機結構 定義最終操作條件.
這些參考文獻可能是相關的, 但它們不可互換. 準確的中心並不能證明兩個軸承座同軸. 外部軸頸處的低跳動並不能證明內部刀具錐度與軸承軸線正確相關. 好的平衡結果並不能證明幾何直線度.
分離直線度, 跳動, 形狀和主軸性能
單一指標讀數可以組合多個誤差來源. 圖紙及驗收計劃可分別控制:
- 軸體中心線直線度;
- 每個軸承座的徑向跳動;
- 前後軸承座軸線同軸度;
- 相對於軸承軸線的內部刀具錐度跳動;
- 主軸鼻端或量規面軸向跳動;
- 軸頸圓度和圓柱度;
- 錐角, 接觸模式, 喇叭口或局部磨損;
- 肩膀, 線, 樣條線, 滑輪或編碼器軌道跳動;
- 靜態和力偶不平衡;
- 不可重複跳動, 軸承狀況和組裝主軸振動;
- 刀點位移, 鎖模力和熱增長.
使用 軸直線度、跳動與 TIR 指南 將軸幾何形狀與旋轉指示分開. 拉直可能會改變全局彎曲或軸關係. 它不會自動校正局部圓度, 錐度損傷, 臉部損傷, 軸承缺陷, 不平衡, 鎖模力損失或熱不穩定性.
在施加力之前測量多個功能軌道
舍弗勒和 NTN 精密軸承引導處理軸座圓度, 圓柱度, 同軸度和跳動與主軸運轉精度相關. GMN 識別工具接口, 配合孔和主軸監控功能作為單獨的主軸功能. 實際意義是多軌測量計劃.
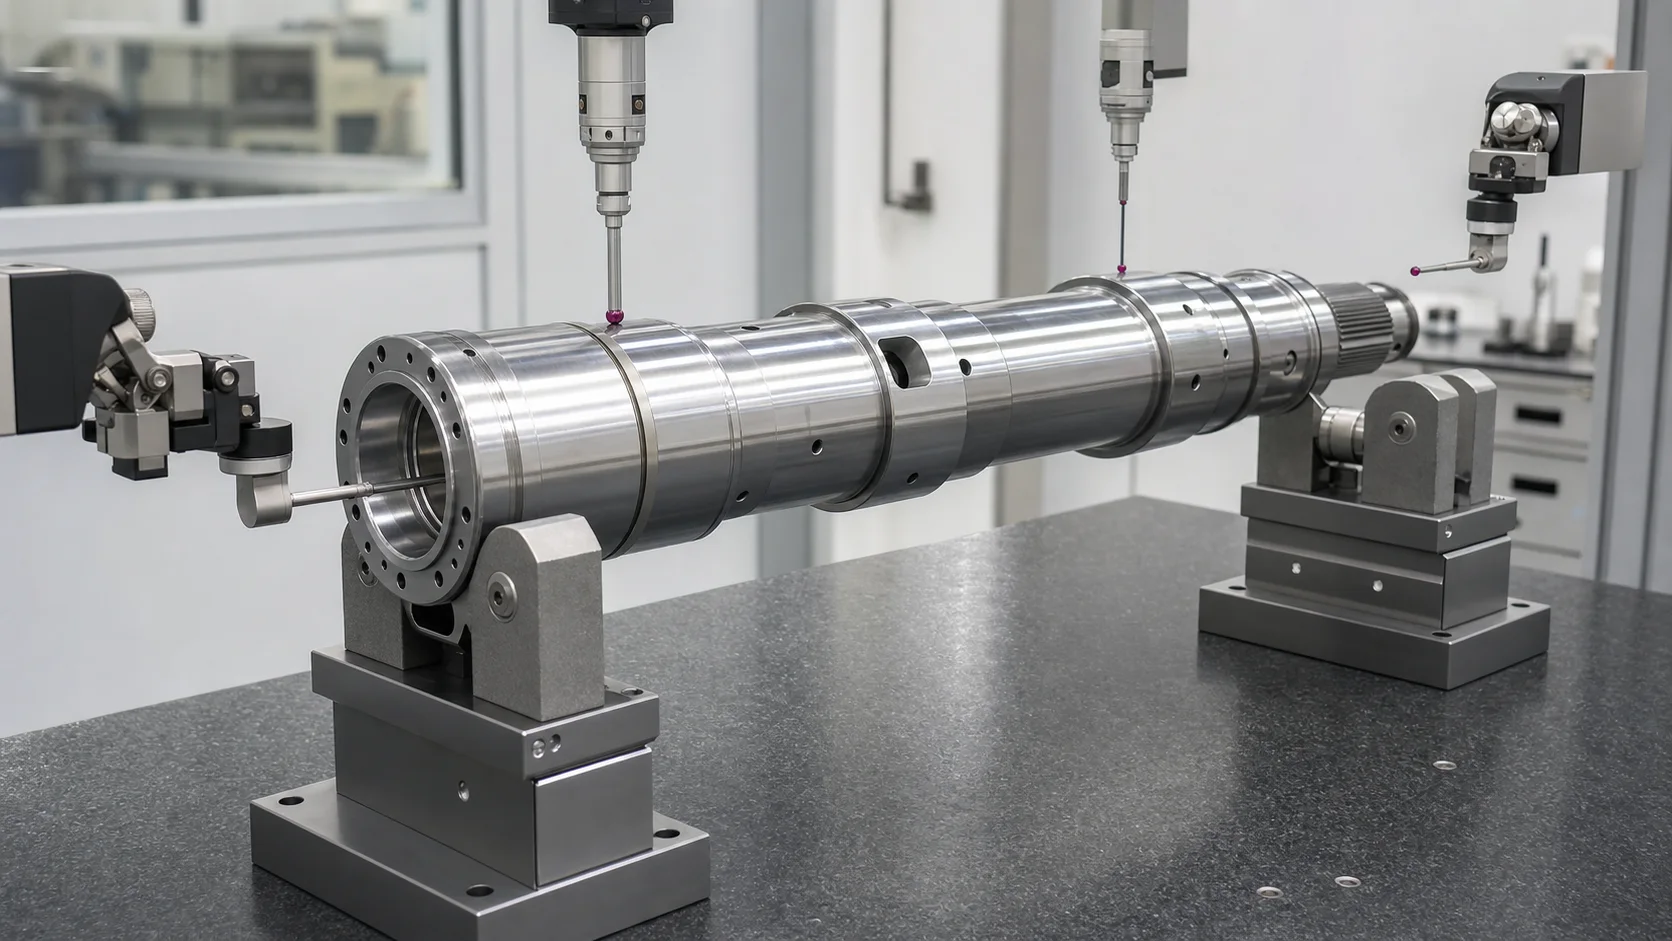
*工程概念圖: 軸承座軸頸的多道檢測, 在做出修正決定之前的內部工具介面與量規面. 探頭類型, 站間距, 主工具和允許的不確定性遵循圖紙和規格相關計劃。 *
| 測量軌道 | 主要問題 | 典型的錯誤分類風險 |
|---|---|---|
| 前軸承座 | 前支撐軸在哪裡? | 局部波瓣或損壞可能看起來像偏心 |
| 後軸承座 | 與前座同軸嗎? | 支撐誤差可以解釋為軸彎曲 |
| 中間軸土地 | 什麼是全局彎曲形狀? | 直徑變化可能會使接觸式探頭產生偏差 |
| 內刀具錐度或配合孔 | 刀具軸與軸承軸是否相關? | 錐度形式損壞可能表現為純跳動 |
| 量規面或軸鼻 | 軸向座是否垂直於軸線? | 毛刺, 微動和局部凹痕可能會影響讀數 |
| 通孔/拉桿孔 | 牆體分佈結構安全嗎? | 隱藏的薄壁或交叉孔會使負載路徑無效 |
| 驅動器/編碼器/密封件特性 | 連接的組件能否正常運作? | 特徵形狀錯誤可能被誤認為全局彎曲 |
| 平衡飛機 | 質量軸是否可以接受? | 天平本身無法辨識幾何形狀 |
軸應旋轉經過定義的角度位置, 校正前檢查重複性. 釋放狀態軌跡(而不是壓力下的偏轉讀數)決定幾何結果.
控制支援錯誤, 流掛和溫度
測量曲線取決於主軸的支撐方式. 中心, V型塊, 軸頸滾子, 軸承等效支撐和最終軸承不會產生相同的邊界條件.
測量配方應定義:
- 支援功能, 軸座標和接觸輪廓;
- 使用前參考期刊或中心是否合格;
- 軸方向和角度指數;
- 長軸或空心軸的重力下垂處理;
- 感測器力, 非接觸式間距和站間距;
- 孔周圍的濾光和特徵掩模, 鍵和中斷;
- 零件溫度和穩定時間;
- 掌握, 規格R&R 和與磨床或客戶量具的相關性;
- 每次校正步驟後完全卸載重新測量.
熱行為需要單獨決定. 舍弗勒主軸概念和 SKF 主軸評估材料區分熱增長, 軸位移, 軸承狀況, 刀尖跳動和振動相關行為. 透過冷靜態檢查但在預熱期間移動的軸可能帶有軸承, 預載, 住房, 轉子或熱對稱問題. 盲目冷壓校正不能取代運行狀態診斷.
建立受保護的聯絡人和禁止新聞地圖
預設禁止按下區域
- 內或外刀具錐度;
- 規面, 主軸鼻端和精密配合孔;
- 成品軸承座和軸承鄰接面;
- 海豹, 迷宮和編碼器軌道;
- 肩膀, 圓角和銳利截面過渡;
- 執行緒, 樣條線, 鍵, 鍵槽和齒輪齒;
- 交叉孔, 潤滑孔和冷卻液通道;
- 拉桿槽和薄空心型材;
- 平衡訓練, 平衡磨或增重位置;
- 感應淬火, 滲碳, 氮化, 塗層或修復區域;
- 疑似破解, 燒毀, 磨損或受到衝擊損壞的區域.
可能批准的接觸區
- 粗加工的圓柱形加工土地有充足的庫存;
- 犧牲支撐環或可拆卸的工藝擴展件;
- 透過圖紙和壁厚審查驗證的寬圓柱形截面;
- 經主軸設計師批准的專門設計的刀具接口.
聯繫批准是本地的且特定於階段的. 磨削或硬化後可能會禁止毛坯上安全的直徑.
保護通孔和橫斷面
許多主軸是空心的,用於拉桿, 冷卻劑輸送, 空氣吹掃或工件夾持功能. 僅外徑不足以確定校正負載的大小.
可行性審查應包括:
- 軸向工位的孔徑和壁厚;
- 錐孔和沈孔過渡;
- 交叉孔, 插槽, 港口和交叉通道;
- 內螺紋和拉桿特徵;
- 熱處理深度和硬度梯度;
- 熱縮配合, 袖子, 插頭或黏合組件;
- 校正後允許的橢圓度和孔對準.
校正外部中心線的三點載重仍然會使孔橢圓化, 扭曲錐度或將應變集中在交叉孔周圍. 寬圓角刀具, 必須在代表性樣品上驗證安全跨度和力/位移限制. 對於薄切片, 看 薄壁管矯直不塌陷 一般原則是中心線校正和截面保持必須一起控制.
確定矯直過程是否正確
| 觀察到的情況 | 可能的工藝路線 |
|---|---|
| 具有安全製程區的裸軸整體彎曲 | 受控矯直可行性試驗 |
| 軸承座局部不圓或錐形 | 磨削, 再加工, 電鍍/修理或拒絕 |
| 刀具錐度有微動, 喇叭口或接觸圖案損壞 | 接口研磨/修復和量規驗證 |
| 量規面局部損壞 | 端面修復或重磨, 非盲軸校正 |
| 整個主軸顯示振動或溫升 | 主軸評估: 軸承, 預載, 平衡, 諧振, 鎖模力和熱條件 |
| 軸是直的但平衡失敗 | 指定平面內的動平衡 |
| 熱弓僅在運作期間出現 | 熱和組裝研究 |
| 受保護的功能之間不存在安全負載點 | 重新設計流程階段, 機器/研磨, 或拒絕 |
| 裂縫, 燒傷, 懷疑局部屈服或嚴重碰撞損壞 | NDT/冶金評估與修復/報廢途徑 |
This decision boundary prevents the straightening machine from being used as a universal repair tool for every spindle symptom.
拉直, 研磨和平衡是不同的門
矯直可以潛在地解決
- 經批准的裸軸中的全局彈塑性彎曲;
- 最終磨削前的軸承座軸線關係;
- 毛坯彎曲導致庫存過度失衡;
- 熱處理後的中間幾何形狀.
磨削或機械加工可以解決
- 最終軸承座直徑, 圓度和圓柱度;
- 刀具錐度形狀和接觸幾何形狀;
- 量規面幾何形狀;
- 可用庫存內的偏心率有限;
- 表面光潔度和局部功能特徵.
平衡可以解決
- 定義的校正平面內的靜態和力偶不平衡;
- 最終幾何和質量改變操作後的質量軸誤差.
申克將主軸視為平衡工件. 這支援單獨的最終平衡門; 這並不意味著平衡可以糾正彎曲的幾何軸. 如果平衡後進行矯正或磨削, 必須重新驗證餘額.
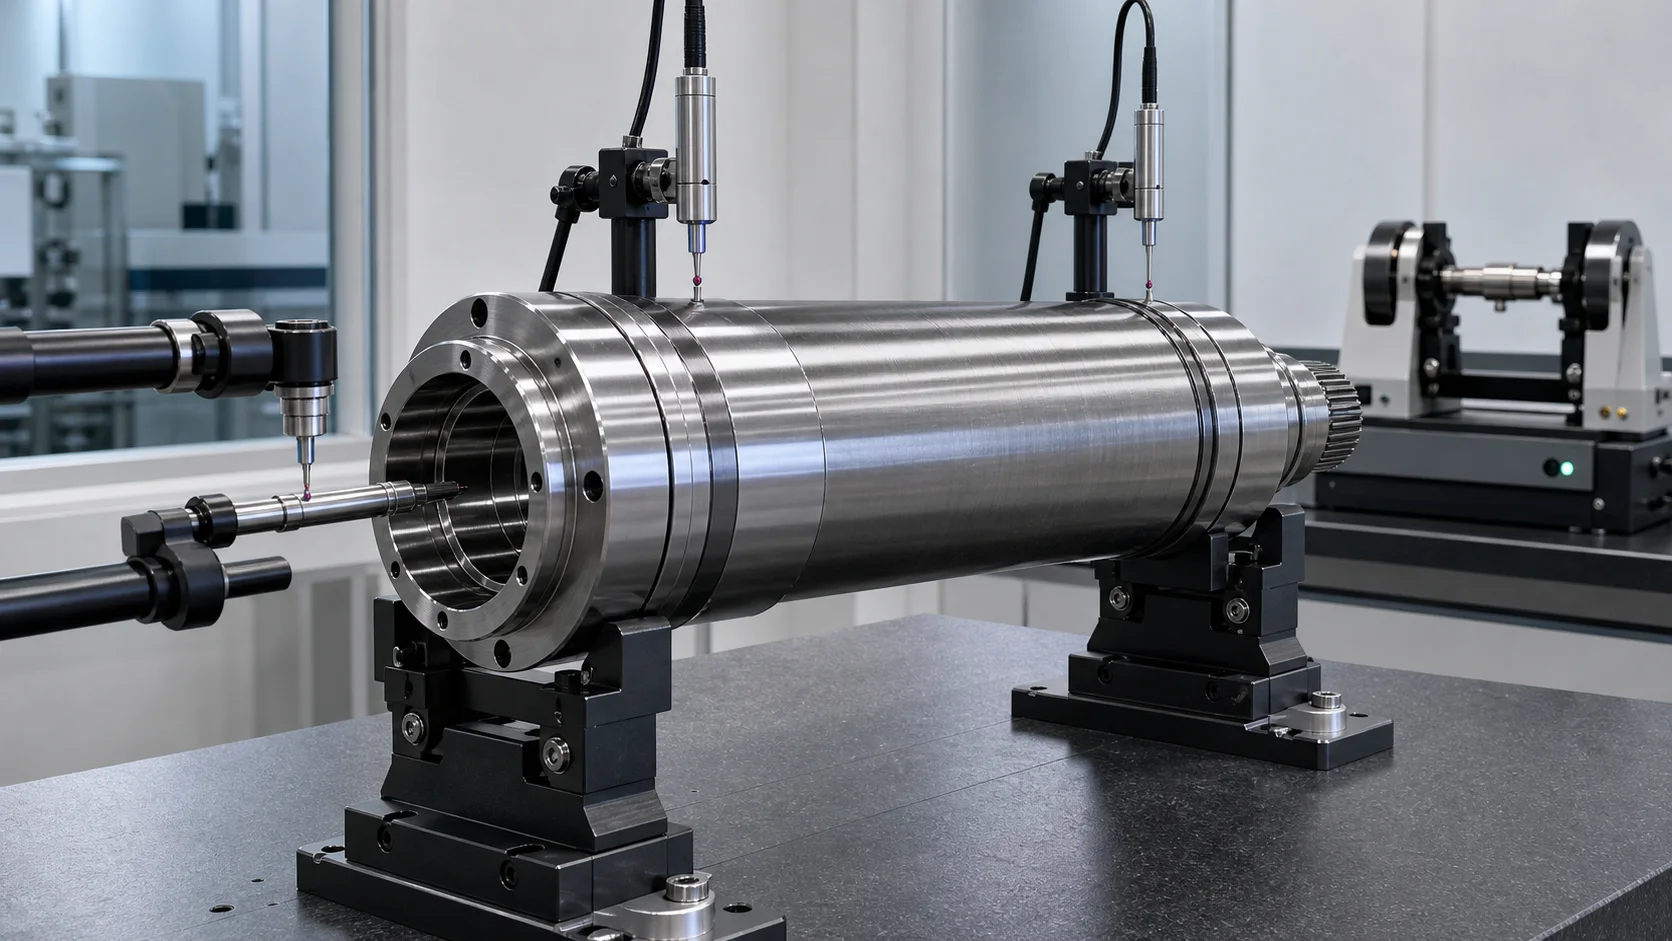
*工程概念圖: 最終軸跳動, 工具介面幾何和動態平衡是單獨的驗收門. 通過一扇門並不能證明其他門。 *
閉環主軸軸矯直工藝
1. 確定確切的零件和製程階段
從零件號碼中選擇經過驗證的配方, 圖紙修改, 紡錘家族, 材料, 熱處理, 硬度, 孔的幾何形狀和製造或修復階段.
2. 裝載前檢查
清潔基準面和允許的接觸面. 檢查軸承座, 錐度, 規面, 鑽孔, 洞, 鍵槽, 過渡和碰撞敏感區域. 在施力前對可疑損壞進行必要的檢查.
3. 建立基準設定
將軸支撐在認可的中心上, 製程軸頸或軸承座等效固定裝置. 確認座位, 軸向自由度和參考重複性.
4. 測量完整的功能圖
旋轉零件並記錄前/後軸承座行為, 中間軸平台, 工具介面跳動, 規面跳動和相關驅動特性. 屏蔽不連續性並驗證重複測量.
5. 對偏差進行分類
將全局彎曲與局部軸頸形式分開, 錐度損傷, 臉部損傷, 支援錯誤, 孔變形, 熱行為和不平衡. 僅修正已驗證配方所涵蓋的偏差類別.
6. 選擇安全的校正範圍
選擇經批准的工藝區域和廣泛的工具. 確認裝載路徑避開成品座椅, 錐度, 肩膀, 薄壁, 交叉孔和硬化過渡.
7. 施加受控力
使用經過驗證的支援範圍, 校正座標, 力上限, 位移上限和回彈模型. 監控完整的力-位移響應並在異常剛度時停止, 滑動或感測器行為.
8. 完全卸載並重新測量
僅在釋放狀態下判斷軸. 重建所有相關的測量軌跡,因為局部校正可以改變多個軸關係.
9. 檢查並路由下游
執行所需的破解, 表面, 孔徑或硬度檢查. 對零件進行佈線以完成磨削, 錐度/面驗證, 打掃, 工藝計劃定義的平衡和主軸裝配.
10. 記錄結果
儲存零件標識, 配方修改, 傳入和傳出地圖, 校正座標, 力-位移曲線, 警報, 需要時操作員/批次的可追溯性和最終處置.
建議的矯直單元配置
項目特定的主軸單元可能包括:
- 根據樣本力數據決定機電或液壓校正單元的尺寸;
- 與核准的基準相符的可調節支撐或中心;
- 伺服旋轉和角度分度;
- 多個非接觸式或低力跳動感測器;
- 專用工具介面與量規面測量站;
- 廣泛的可互換壓鞋和受保護的支撐工具;
- 力和位移監測;
- 自動回彈補償和釋放狀態重新測量;
- 配方控制, 圖紙修訂鎖定和零件識別;
- 磨削接口, 平衡和品質記錄;
- 守衛, 適合零件品質和表面狀況的負載輔助和防錯功能.
這 自動軸校直的工作原理 指南解釋一般閉環. 主軸專案仍然需要自己的數據鏈, 聯繫圖和接受邏輯.
樣品測試和驗收計劃
代表性樣品應涵蓋:
- 最小和最大軸長度, 直徑和質量;
- 最小壁厚和最大通孔;
- 每個刀具接口和主軸鼻系列;
- 材料, 熱處理和極限硬度;
- 粗糙的, 半成品和允許的成品階段;
- 跨孔, 鍵槽, 樣條曲線和過渡變化;
- 預期的傳入彎曲幅度與方向;
- 具有局部形狀誤差但無全域彎曲的穩定樣本;
- 批准和禁止的新聞地點;
- 修正後最小磨削餘量;
- 力/位移和回彈包絡線;
- 孔橢圓度和錐度/面保留;
- 修正後的裂痕/表面檢查;
- 與磨床和客戶量規的測量相關性;
- 最終幾何操作後的平衡驗證;
- 釋放狀態循環的可重複性.
使用 矯直樣品測試及驗收指南 分離樣本可行性, 胖的, SAT及生產能力. 沒有競爭對手的軸承, 主軸, 磨床或平衡機的性能值應轉換為 StraighteningTech 保證.
技術提案所需的數據
請提供:
- 主軸繪圖與修改;
- 主軸類型, 機器應用和最大操作條件;
- 裸軸, 轉子組件或完整墨水匣狀態;
- 矯直時的製造或修復階段;
- 材料, 熱處理, 硬度及表面處理;
- 前/後軸承佈置和軸承座基準;
- 工具介面類型, 錐度/配合孔和量規面要求;
- 長度, 按軸向站計算的質量和直徑;
- 通孔, 牽引桿孔, 跨孔和冷卻劑/潤滑細節;
- 輸入直線度和多軌跳動圖;
- 圓度, 圓柱度, 錐度和端面要求;
- 批准的支持和修正土地;
- 禁止表面和損壞標準;
- 研磨原料與下游製程順序;
- 平衡平面, 等級/方法和最終功能測試;
- 檢查, 報告和可追溯性要求;
- 試驗代表性樣品.
常見問題解答
整套工具機主軸能否在壓力機上校直?
不作為預設進程. 軸承, 預載, 外殼配合, 轉子組件, 拉桿和熱行為都會影響結果. 在決定裸軸是否適合矯直之前,請評估並拆卸墨盒.
軸承座可以作為支撐或壓點嗎?
成品軸承座是受保護的功能表面. 它們可以作為測量基準或精心設計的支撐, 但不應假定他們接受糾正壓力. 喜歡經過批准的粗加工土地或犧牲功能.
低刀尖跳動是否證明軸是直的?
不. 刀尖跳動結合支撐軸, 工具介面幾何, 臉部狀況和測量設置. 軸體和兩個軸承座軌道必須單獨評估.
可以平衡修復主軸跳動?
不. 平衡修正質量分佈. 它不會恢復軸承座同軸度, 錐度形式, 量規面幾何形狀或軸直線度.
最終磨削可以代替矯直嗎?
磨削可以產生最終形狀並消除有限的偏心率,同時保留庫存. 如果彎曲毛坯會消耗可用庫存或破壞所需的基準關係, 受控的預磨矯正可能有用. The stock map determines the route.
如果軸是空心的怎麼辦?
壁厚, 孔過渡和交叉孔成為載重計算的一部分. 矯直計畫必須驗證校正後的外部中心線和內部橫斷面.
What If Runout Increases Only After Warm-Up?
Investigate bearing preload, housing alignment, rotor heating, 冷卻, lubrication and thermal growth. 不要因溫度相關症狀而假設永久冷軸彎曲.
圍繞主軸的基準鏈建立解決方案
We develop machine tool spindle shaft straightening solutions around the actual workpiece stage, 軸承座基準軸, 工具介面, 孔結構, 受保護的聯繫圖, 磨削餘裕與最終平衡路線. 機器配置遵循圖紙中的工程證據, measurement correlation and sample trials—not a generic shaft recipe.
工具機主軸矯正供應商比較? 採取 軸矯直機選擇指南, 管材和型材 與你, 並根據合理性檢查定價 矯正機 FAT 檢查表.
發送主軸圖紙, 製造階段, 物質條件, 軸承和工具介面要求, 鑽孔圖, 傳入的測量軌跡和代表性樣本. 然後我們可以定義可行性門, 感測器佈局, 安全工具, correction envelope and traceable acceptance plan for your spindle-shaft application.