
Trục bánh răng là một bộ phận truyền lực quay mang các răng bánh răng tích hợp - răng thúc đẩy, bánh răng xoắn ốc hoặc bánh răng côn - cùng với các tạp chí, đường trục, chủ đề và vai trên một trục. Thông số độ thẳng của nó được xác định trên trục đó: các trục và trụ bước bánh răng phải quay quanh một đường chung trong phạm vi chỉ số tổng của chỉ báo (TIR) giới hạn do tuổi thọ vòng bi đặt ra, chất lượng lưới bánh răng và tốc độ trục. Do đó, làm thẳng trục bánh răng có nghĩa là khôi phục trục quay của một bộ phận có răng - một vấn đề cơ bản khác với việc làm phẳng một thanh răng, và một vấn đề với các phương pháp đo lường và hiệu chỉnh đã được thiết lập tốt.
Giải pháp nắn thẳng trục bánh răng phải trả lời được 5 câu hỏi trước khi lựa chọn thiết bị:
- Điều gì xác định trục đo lường - tạp chí, tâm hoặc đường kính chính của trục - và việc khảo sát có phản ánh cách bố trí vòng bi đã lắp ráp không?
- Độ lệch có phải là cung một mặt phẳng không, một khúc cua cục bộ ở vai, một bước ngoặt, hoặc sự kết hợp - và đâu là điểm cao thực sự?
- Trạng thái vật liệu và xử lý nhiệt - được làm cứng hoàn toàn là gì, được cacbon hóa và làm nguội, tạp chí được làm cứng bằng cảm ứng - và lộ trình chỉnh sửa nào được phê duyệt cho nó?
- Hàng máy mài còn hàng không, và là sự điều chỉnh nhằm phục hồi việc phân phối hàng tồn kho hoặc hình dạng cuối cùng?
- Hình học sẽ được phát hành như thế nào, tính toàn vẹn của sườn răng và độ ổn định lâu dài được xác minh?
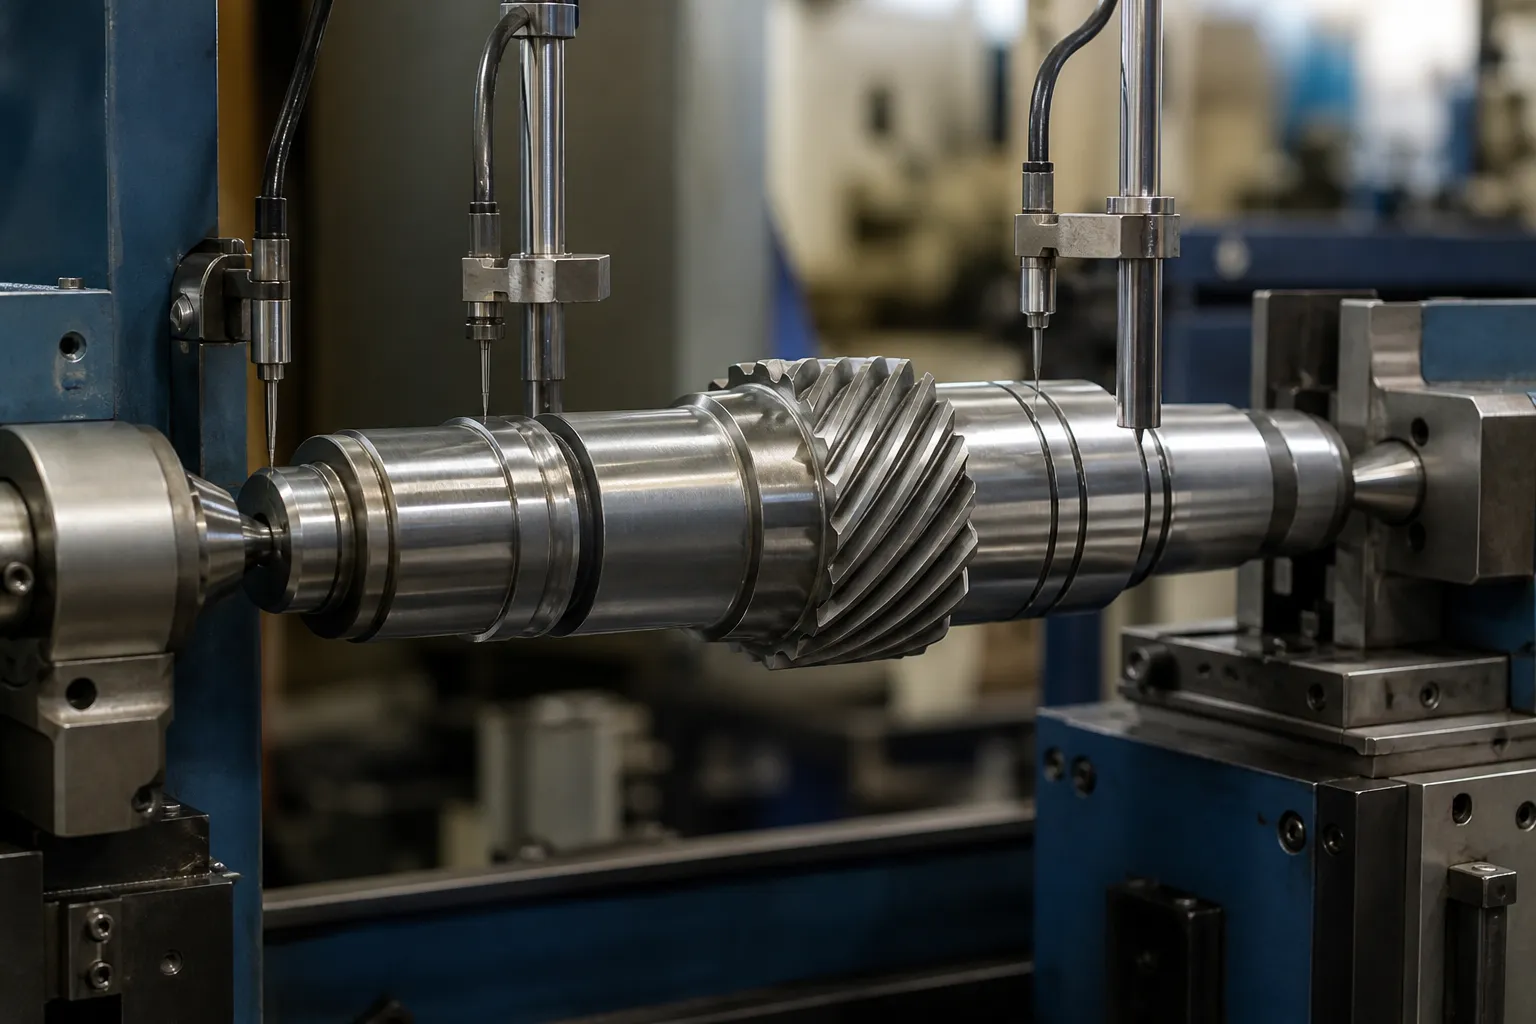
*Minh họa khái niệm kỹ thuật: một trục bánh răng được hỗ trợ giữa các tâm bằng đầu dò trên các ổ trục trong quá trình nghiên cứu hiệu chỉnh. Không phải là ảnh chụp tại địa điểm của khách hàng. Lựa chọn mốc thời gian, vị trí lực và giới hạn chấp nhận yêu cầu bản vẽ và các bộ phận mẫu đại diện.*
Trục bánh răng so với giá đỡ bánh răng: Hai vấn đề khác nhau
Trang web này đã bao gồm nắn thẳng giá đỡ bánh răng công nghiệp, và hai phôi thường bị nhầm lẫn vì cả hai đều mang răng bánh răng. Họ hầu như không chia sẻ nội dung kỹ thuật:
| Giá đỡ bánh răng | Trục bánh răng | |
|---|---|---|
| Chức năng | Chuyển đổi chuyển động quay thành chuyển động tuyến tính; thanh răng thẳng | Truyền mô-men xoắn giữa các trục quay; phần hình trụ có răng |
| độ thẳng định nghĩa | Độ phẳng và độ thẳng của bề mặt tham chiếu trong một mặt phẳng; độ phẳng của đường cao độ | Độ lệch của trục quay: TIR đo xung quanh chu vi tại các phần xác định |
| Đo sơ cấp | Tuyến tính - đường thẳng, tấm bề mặt, dòng tia laze, lấy mẫu theo chiều dài | Xoay - phần cuộn giữa các trung tâm hoặc trên tạp chí, đầu dò quay số hoặc điện tử, bản đồ khảo sát uốn cong |
| Thất bại nếu bị uốn cong | Ràng buộc, răng mọc không đều, lỗi định vị | Mất cân bằng, rung động, hư hỏng vòng bi và con dấu, lệch lưới bánh răng, Mệt mỏi |
| Hiệu chỉnh điển hình | Nhấn trong mặt phẳng; đôi khi có quá trình kéo dài hoặc san bằng đối với hàng hóa có giá dài | Chỉnh sửa điểm nhấn ở điểm cao được ánh xạ, sự chọn lọc, phương pháp nhiệt hạn chế |
Một giá đỡ được sửa trong mặt phẳng; một trục bánh răng được điều chỉnh quanh một trục. Từ vựng đo lường, đồ đạc, máy móc và tiêu chí chấp nhận đều khác nhau, đó là lý do tại sao hai chủ đề này được xử lý trên các trang riêng biệt. Nếu phôi là một thanh răng dài ăn khớp với bánh răng nhỏ để di chuyển tải theo đường thẳng, trang giá áp dụng. Nếu đó là một trục có bánh răng quay trong ổ trục, đọc tiếp.
Giải phẫu và sự biến dạng đến từ đâu
Liệt kê các đặc điểm tham gia vào chuỗi chuẩn và hệ thống ứng suất:
- tạp chí vòng bi - trục chức năng chính;
- phân đoạn bánh răng: răng thúc đẩy hoặc xoắn ốc, chiều rộng mặt bánh răng, hình học cao độ và gốc;
- đường trục, rãnh then, chủ đề, côn và tính năng khớp nối;
- vai, rãnh vòng khóa, khoan chéo và lỗ dầu;
- trung tâm hoặc dữ liệu quy trình tạm thời;
- nghiền đá theo từng phần và giai đoạn xử lý.
Trục bánh răng uốn cong vì lý do trục cổ điển, được ghi lại trong tài liệu sửa chữa: quá tải cơ học trong quá trình xử lý hoặc lắp ráp; gia công không đối xứng giúp giảm ứng suất bên trong một cách không đồng đều; xử lý nhiệt, trong đó việc làm nguội một trục được cacbon hóa hoặc được làm cứng gần như luôn tạo ra cung; và các khớp nối co hoặc ép nặng làm uốn cong một trục thẳng ban đầu như một chồng lên nhau. Đặc biệt trên trục bánh răng, mài và cạo để lại ứng suất dư xung quanh các phần có răng, và quá trình mài sau xử lý nhiệt của một tạp chí có thể làm giảm căng thẳng và di chuyển phần khác - điểm điều chỉnh trong quy trình cũng quan trọng như chính việc điều chỉnh đó.
Đo lường đầu tiên: Bản đồ khảo sát Bend

Thực hành kỹ thuật sửa chữa lập bản đồ trục bị cong trước khi chạm vào nó áp dụng đầy đủ cho trục bánh răng, và máy móc sản xuất tự động hóa nó:
- Hỗ trợ trục giữa các trung tâm hoặc trên các tạp chí của nó và xác minh các hỗ trợ tự đọc độ lệch bằng 0 - lỗi hỗ trợ làm hỏng toàn bộ bản đồ.
- Đánh dấu một tham chiếu luân phiên; ghi TIR tại các trạm trục cách đều nhau, chuyển đổi sang độ lệch (một nửa TIR) và góc đồng hồ ở mỗi.
- Đọc bản đồ: một điểm cao nổi bật duy nhất với góc nhất quán biểu thị một cánh cung đơn giản; góc thay đổi dọc theo chiều dài biểu thị nhiều chỗ uốn cong hoặc xoắn; trường hợp khó nhất là kết hợp uốn cong và xoắn.
- Săn điểm cao thực sự giữa các trạm - mức tối đa nằm ở nơi xu hướng nói, không nhất thiết phải đặt tàu thăm dò ở đâu.
- Lặp lại bản đồ sau mỗi chu kỳ hiệu chỉnh và cuối cùng là biên bản kiểm tra.
Hai bẫy dành riêng cho thiết bị nằm trong bước này. Đầu tiên, sự lựa chọn mốc thời gian: trên một trục bậc thang, chuỗi dữ liệu chính xác thường là các tạp chí, không phải tâm - một trục có thể đọc thẳng vào tâm và cúi đầu trên tạp chí, và vòng bi không quan tâm đến tâm. Nguyên tắc lựa chọn được trình bày chi tiết trong đo lựa chọn mốc cho trục bước. Thứ hai, lỗi sườn răng so với uốn cong: Độ đảo của trụ trụ đo trên chốt hoặc trên bộ kiểm tra bánh răng phải được tách biệt khỏi độ đảo trục trục, hoặc lỗi chế tạo răng được “xử lý” bằng cách uốn trục. Logic chẩn đoán chung để tách lỗi hình thức khỏi uốn cong được trình bày trong độ tròn so với độ uốn cong trong phép đo quay.
Lộ trình sửa chữa
Nhấn điểm cơ học - Con đường chính
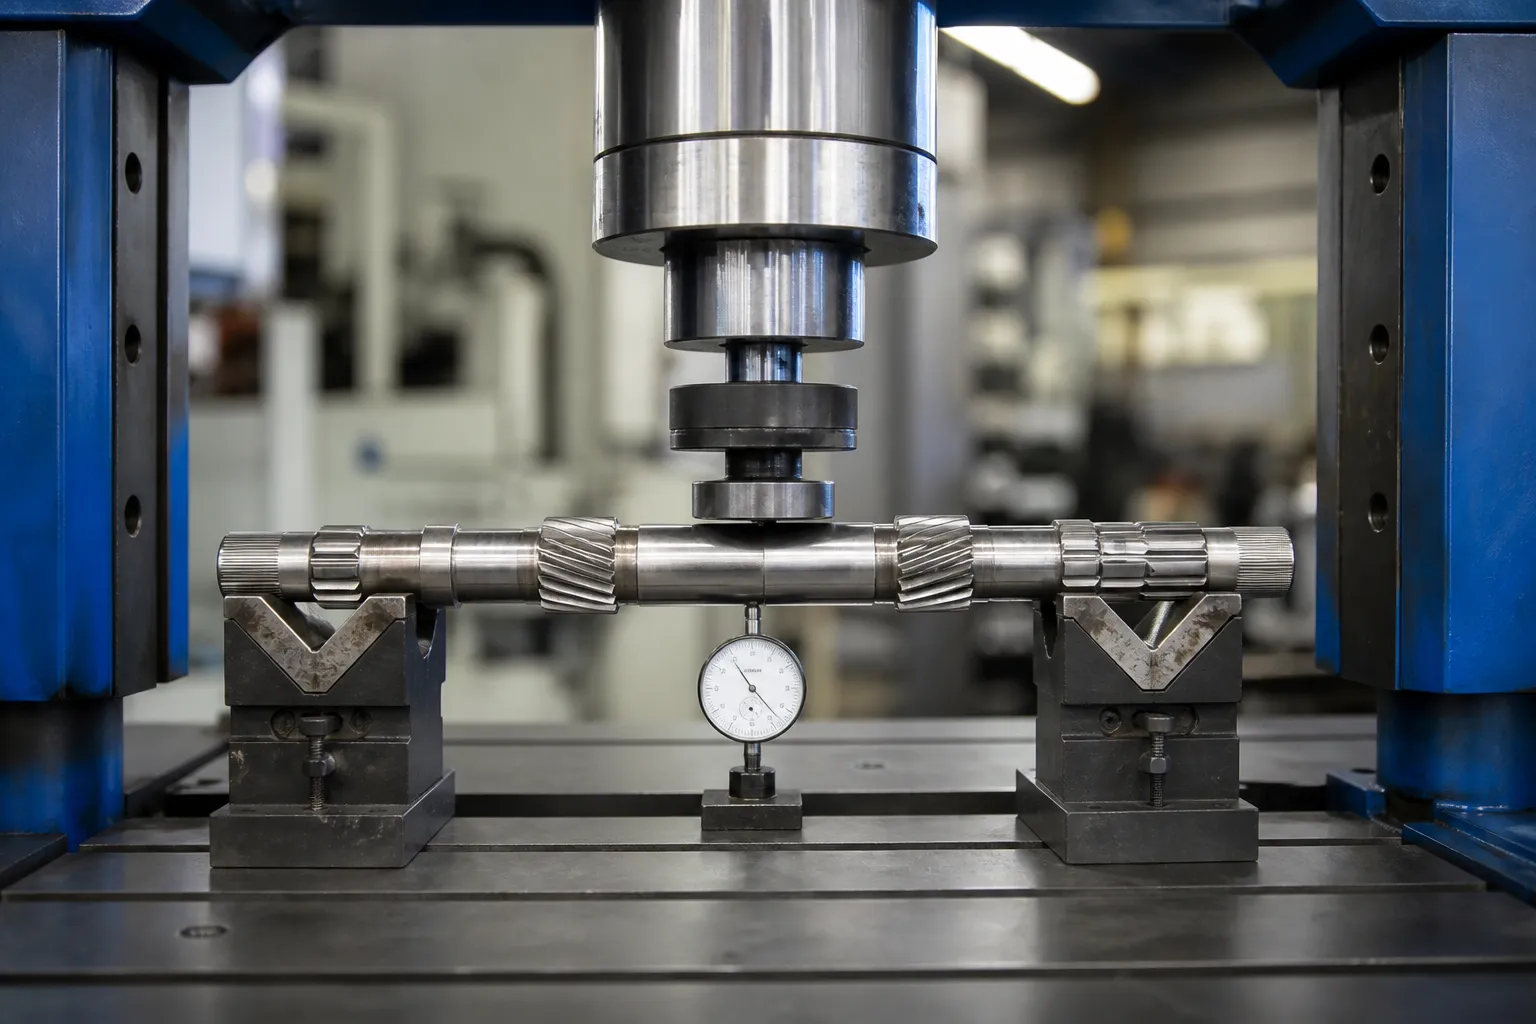
Với bản đồ trong tay, trục được đặt với điểm cao hướng lên, được hỗ trợ gần khúc cua, và được nạp với một thanh đệm trong khi đầu dò theo dõi độ lệch trực tiếp. Làm việc theo những nét nhỏ và chấp nhận sự hồi phục: mục tiêu là sự điều chỉnh ít nhất đối với khả năng chịu đựng, bởi vì mỗi chu trình nhựa đều tăng thêm ứng suất dư. Trên máy sản xuất vòng lặp này — bản đồ, nhấn, ánh xạ lại - chạy tự động với tính năng bù hồi xuân đã học cho mỗi họ bộ phận. Phần kỹ năng thủ công của việc làm thẳng trục thủ công trở thành tham số của bộ điều khiển; vật lý không thay đổi.
Peening - Nơi nhấn không thể đạt tới
Việc bắn hoặc đâm kim có kiểm soát ở mặt lõm sẽ nén các sợi bề mặt và làm chúng phát triển nhẹ, kéo trục về phía thẳng. Trên trục bánh răng là công cụ cắt tinh xảo: nó sửa các phần dư nhỏ sau khi nhấn, và nó hoạt động ở những nơi mà ram không thể tải - liền kề với vai, phần gần răng - không có nguy cơ làm nát răng. Tốc độ điều chỉnh chậm và hiếm khi là tuyến đường chính.
Nhiệt điểm - Bị hạn chế trên trục bánh răng cứng
Làm nóng tại chỗ một vùng nhỏ để tạo ra ứng suất kéo cục bộ khi làm mát là một phương pháp làm thẳng hợp lý ở nhiệt độ thấp.- và trục cacbon trung bình ở trạng thái chưa được đông cứng. Trên cacbon hóa, trục bánh răng được tôi cứng hoàn toàn hoặc được tôi cứng bằng cảm ứng, nó bị hạn chế hoặc bị nghiêm cấm: vùng ảnh hưởng nhiệt có thể làm mềm hoặc làm cứng lại vật liệu cục bộ, tạo ra các vết cứng và vết nứt nhỏ chính xác ở nơi mà răng và tạp chí đã trải qua tuổi thọ mỏi, và để lại vết lồi lên phải được loại bỏ trước khi bề mặt chạy trong ổ trục hoặc vòng đệm. Trường hợp các phương pháp nhiệt đang được xem xét, chúng thuộc về quy trình sửa chữa được nhà luyện kim phê duyệt, không đến chu kỳ điều chỉnh sản xuất. Các quy định trọng yếu được xây dựng trong làm thẳng sau khi xử lý nhiệt.
Việc ép trục bánh răng không bao giờ bao gồm những gì
Tải trọng được tác dụng lên các phần trục hoặc phần thân trục giữa các trụ đỡ - không bao giờ tác dụng lên các răng bánh răng. Việc ấn vào đoạn răng có nguy cơ gây biến dạng răng mà không thao tác nắn chỉnh nào có thể khắc phục được, và việc làm thẳng bằng cuộn loại được sử dụng trên trục trơn không được áp dụng trên răng. Các phần Spline tuân theo quy tắc riêng của chúng, bao phủ trong của chúng tôi giải pháp làm thẳng trục spline; các họ trục được đo và hiệu chỉnh bên trong hộp số – đầu vào, trục đầu ra và trục trung gian với logic chấp nhận nhiều tạp chí của chúng – được xử lý riêng biệt trong giải pháp nắn thẳng trục hộp số.
Tiêu chí chấp nhận

Thực hành sửa chữa trục đưa ra một đường cơ sở có thể sử dụng được: Về 0.001 tính bằng mỗi foot chiều dài (0.083 mm/m) cho thiết bị quay thông thường, thắt chặt về phía 0.0005 TRONG (0.013 mm) tổng tại bất kỳ điểm nào đối với máy nhiều tầng tốc độ cao. Đối với trục bánh răng, bản vẽ chi phối, và lớp dung sai tuân theo ứng dụng: tốc độ thấp, trục bánh răng có dung sai thấp mang cửa sổ rộng hơn trục bánh răng có vòng tua máy cao, bánh răng có khoảng hở gần. Trình tự chấp nhận phải là:
- bản đồ khảo sát cuối cùng tại tất cả các trạm, trong TIR được chỉ định;
- kiểm tra chất lượng bánh răng - tiếp xúc với răng, hết chân, căn chỉnh xoắn ốc - không thay đổi bởi sự điều chỉnh;
- phát hiện vết nứt phù hợp với điều kiện vật liệu sau khi hiệu chỉnh;
- xác minh sau hoạt động mài hoặc hoàn thiện cuối cùng, không chỉ sau khi duỗi thẳng;
- xác nhận tính ổn định trong đó ứng dụng rất quan trọng: đo lại sau một khoảng thời gian chờ hoặc chu kỳ nhiệt độ nếu cửa sổ quy trình chưa được chứng minh là ổn định.
Điểm cuối cùng là điểm yếu thực sự của tất cả các phương pháp nắn thẳng trục: một sự điều chỉnh chỉ đơn thuần là tạo ra ứng suất mới lên khúc cua cũ có thể được áp dụng ngay hôm nay và được đưa vào sử dụng. Đó là lý do tại sao số lần chỉnh sửa bị giới hạn, tại sao bản đồ được lặp lại sau khi hoàn thành, và tại sao bản thân số hành trình đạt tới dung sai lại là một tín hiệu về chất lượng quy trình — các nguyên tắc được áp dụng trên toàn dòng trong làm thẳng trục tự động.
Những cạm bẫy phổ biến
- Ánh xạ sai mốc thời gian. Các tâm không còn đại diện cho trục ổ trục tạo ra một bản đồ không thể sửa thành trục hoạt động.
- Nhấn vào một trạm thay vì điểm cao. Độ lệch cực đại thường nằm giữa các trạm thăm dò; tìm nó trước khi tải.
- Tải răng hoặc chốt cứng. Lực Ram thuộc về tiết diện trục trơn; răng biến dạng vĩnh viễn và vô hình trên bản đồ TIR.
- Đuổi xoắn bằng máy ép mặt phẳng đơn. Việc uốn cong và xoắn kết hợp cần một trình tự có kế hoạch, không lặp lại cùng một nét.
- Chỉ tin tưởng vào việc đọc sau báo chí. Ứng suất dư phân phối lại; việc kiểm tra phát hành thuộc về sau lần mài cuối cùng, và kết quả hiện trường sau đó.
Tách phần uốn cong khỏi phần xoắn trước khi thực hiện trình tự
Bản đồ khảo sát không chỉ quyết định có sửa hay không mà còn theo thứ tự nào. Ba chữ ký chẩn đoán bao gồm hầu hết các trục bánh răng:
- Nơ đơn giản: độ lệch tăng và giảm dọc theo chiều dài với góc đồng hồ nhất quán. Một lần nhấn vào điểm cao được ánh xạ, đã học được hồi xuân, đã xong - trường hợp dễ nhất và cách thực hành thủ công duy nhất sẽ xử lý tốt.
- Hai mặt phẳng hoặc uốn cong chữ S: góc đồng hồ quay dọc theo chiều dài. Hai lần điều chỉnh được lên kế hoạch theo trình tự, từng được xác minh trên bản đồ mới; việc sửa phần uốn lớn hơn trước thường đơn giản hóa phần thứ hai.
- Uốn cong với xoắn: đặc điểm góc cạnh - splines, rãnh then, pha bánh răng so với cổ trục - biểu thị chuyển vị xoắn trên đỉnh mũi tàu. Chỉ nhấn một mình sẽ xử lý được phần uốn cong và để lại phần xoắn; hiệu chỉnh xoắn là một hoạt động khác với xác nhận riêng của nó, và giả vờ khác tạo ra các trục vượt qua TIR và không phân pha.
Máy tự động thực hiện hai trường hợp đầu tiên một cách thường xuyên: bộ điều khiển phù hợp với các trạm đo, tính toán vị trí nhấn, khoảng cách vượt quá và hỗ trợ, và đóng vòng lặp trong vòng hai hoặc ba chu kỳ. Trường hợp xoắn vẫn là trường hợp tách biệt giữa định nghĩa quy trình nghiêm túc với máy in bằng phần mềm, và đó chính xác là trường hợp năm câu hỏi mở đầu được thiết kế để nắm bắt sớm - trước khi trục tiêu tốn hết ngân sách điều chỉnh cho các cú đánh nhắm sai chế độ.
Nội dung của một cuộc điều tra nghiêm túc
Máy hoặc ô làm thẳng trục bánh răng được chỉ định từ: bản vẽ với sơ đồ mốc và giới hạn TIR theo từng phần; trạng thái vật liệu và xử lý nhiệt tại điểm hiệu chỉnh; dữ liệu bánh răng - mô-đun, góc xoắn, độ cứng - vì vậy việc loại trừ tải là rõ ràng; phân bố biến dạng dòng điện tại trạm đo; các bộ phận mẫu trên phạm vi độ lệch; yêu cầu về thời gian chu kỳ và truy xuất nguồn gốc; và chính sách giới hạn làm lại. Với những đầu vào đó, kế hoạch hỗ trợ và thăm dò, lớp ép lực và chiến lược học hồi xuân theo trực tiếp, và trạm có thể được xác nhận dựa trên các bộ phận thay vì lời hứa.
Mọi dự án làm thẳng trục bánh răng cuối cùng đều gặp phải hai câu hỏi giống nhau – cái hướng dẫn lựa chọn trục, công việc ống và hồ sơ và phân tích chi phí máy làm thẳng trả lời chúng trước cuộc họp với nhà cung cấp của bạn.