
Khớp tay lái không phải là trục. Nó là một thành phần cấu trúc ba chiều - gang dẻo, nhôm đúc hoặc thép rèn - có chức năng phụ thuộc vào hình dạng tương đối của một số giao diện không bao giờ chia sẻ một trục quay: lỗ ổ trục và mặt trục, tay lái với ông chủ thanh giằng của nó, giao diện thanh chống hoặc kingpin, các đầu kẹp phanh và các lỗ khớp bi hoặc trục. Do đó, duỗi thẳng khớp ngón tay không bao giờ có nghĩa là “làm cho một trục thẳng”. Nó có nghĩa là khôi phục một tập hợp các mối quan hệ góc và vị trí được xác định giữa các đối tượng địa lý..
Một giải pháp làm thẳng khớp tay lái khả thi phải trả lời được năm câu hỏi trước khi chỉ định bất kỳ máy hoặc thiết bị cố định nào:
- Khớp nối có phải là một bộ phận sản xuất với phôi gia công còn lại không, một phần được xử lý nhiệt trong quá trình, hoặc một phần đã hoàn thành có lịch sử hư hỏng?
- Bộ tính năng nào xác định chuỗi mốc - lỗ trung tâm, mặt trung tâm, giao diện kingpin hoặc strut - và theo thứ tự nào?
- Có phải mỗi sai lệch là một sự biến dạng tổng thể của cơ thể, độ nghiêng góc của một giao diện, tay lái bị cong, hoặc biến dạng do quá trình định cỡ chứ không phải do làm thẳng?
- Lộ trình điều chỉnh nào được phê duyệt cho trạng thái vật liệu và xử lý nhiệt: nhấn điểm, chỉnh sửa cánh tay, kích thước được kiểm soát, hoặc phế liệu?
- Hình học sẽ được phát hành như thế nào, tính toàn vẹn của vết nứt và độ ổn định sau gia công được xác minh trước khi bộ phận được giải phóng?
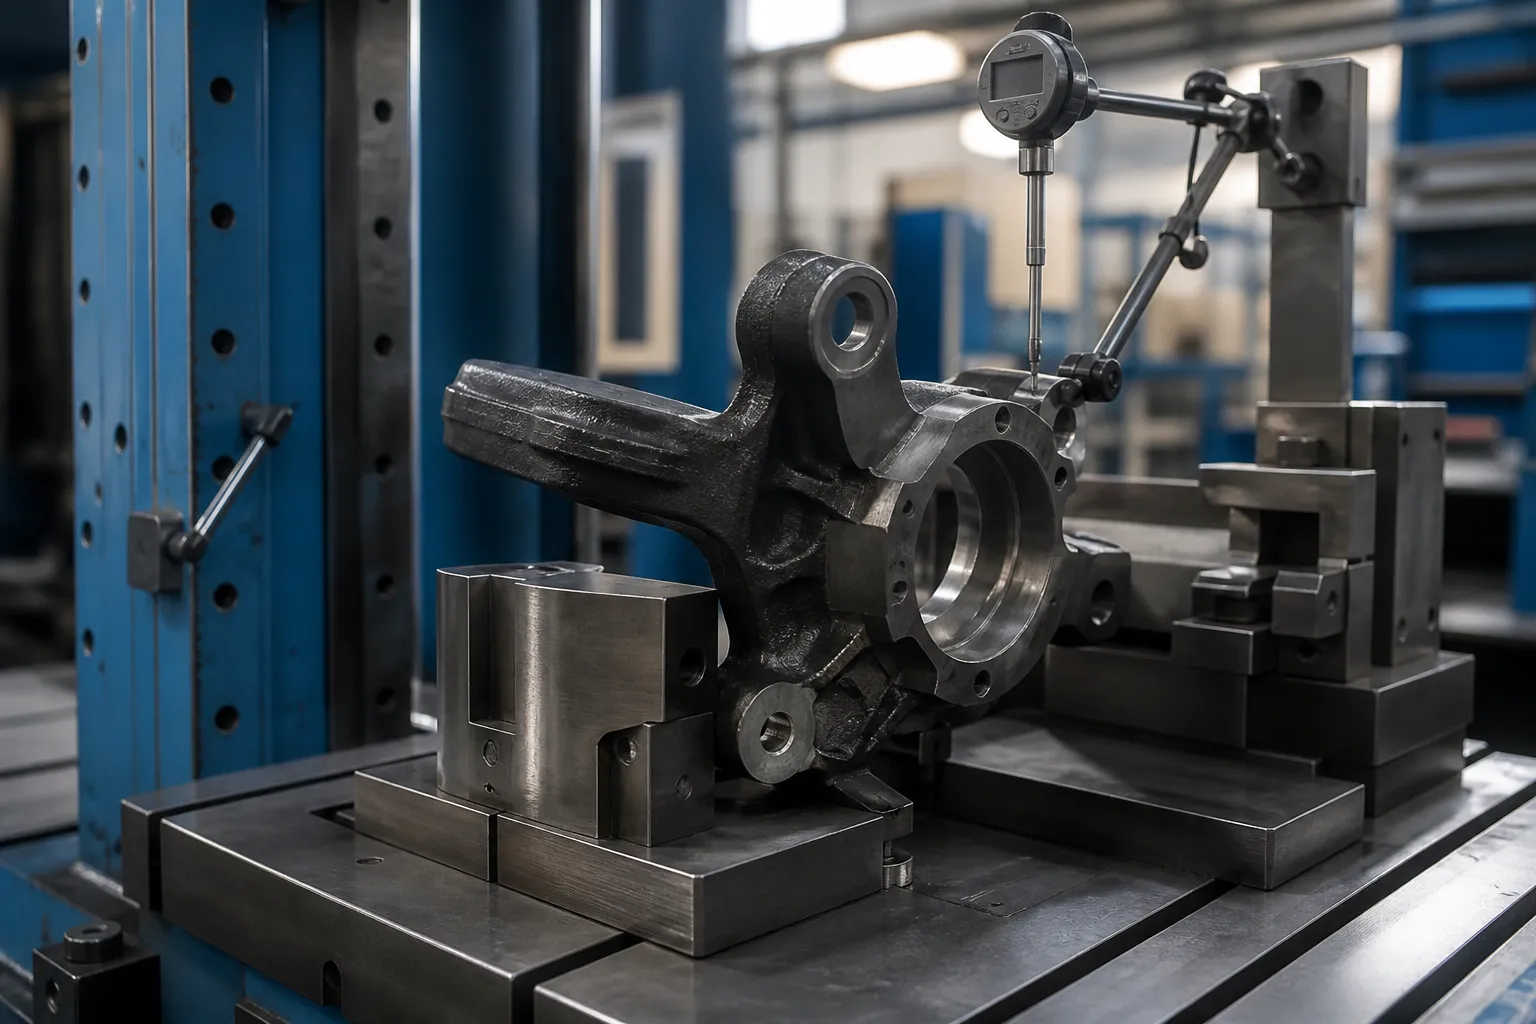
*Minh họa khái niệm kỹ thuật: một khớp tay lái được giữ trong một thiết bị cố định dành riêng cho từng bộ phận có đầu dò theo dõi mặt trục trong quá trình nghiên cứu hiệu chỉnh. Nó không phải là một bức ảnh trang web của khách hàng. Lực lượng vị trí, Các lựa chọn chuẩn và giới hạn chấp nhận yêu cầu bản vẽ và các bộ phận mẫu đại diện.*
Hai vấn đề khác nhau ẩn sau một từ khóa
Kết quả DataForSEO cho steering knuckle straightening bị thống trị bởi các diễn đàn đam mê và sửa chữa va chạm: Chủ đề Reddit hỏi liệu một chiếc ô tô có “lái thẳng” sau khi đốt ngón tay hoạt động không, Bob Is The Oil Guy tranh luận về việc không uốn cong một đốt ngón tay, và yêu cầu sửa chữa nhóm Facebook. Trang kỹ thuật thực chất duy nhất là bài viết của FenderBender về chẩn đoán khớp ngón tay bị cong từ dữ liệu căn chỉnh bằng SAI, biểu đồ khum và góc xen kẽ - và kết luận của nó đối với các trường hợp va chạm là thẳng thừng: các đốt ngón tay được đúc “không thể sửa chữa được và cần được thay thế nếu bị hư hỏng.”
Học thuyết đó đúng với bối cảnh của nó - một bộ phận an toàn bị va chạm với thiệt hại bên trong chưa xác định - và không liên quan đến bối cảnh khác: môi trường sản xuất và tái sản xuất trong đó sự biến dạng được đo lường, tạo tác quá trình lặp lại. Hai thế giới này không được trộn lẫn trong một giải pháp đưa ra:
| Tình huống đốt ngón tay | Sự biến dạng đến từ đâu | Vị trí kỹ thuật |
|---|---|---|
| Khớp nối bị hư hỏng do va chạm trên xe đã được sửa chữa | Tác động quá tải, lịch sử vết nứt không xác định | thay thế, không thẳng - bộ phận này là thành phần an toàn được ghi lại |
| Khớp nối bằng gang dẻo hoặc rèn trong sản xuất, trước hoặc giữa các hoạt động gia công | Đúc hoặc rèn giảm căng thẳng, ứng suất dư gia công, xử lý nhiệt | Hiệu chỉnh biến dạng có thể đo lường được trong cửa sổ quy trình được xác thực |
| Tay cầm bằng nhôm đúc (loại thanh chống) sau khi gia công hoặc lão hóa nhiệt | Giảm căng thẳng lão hóa, dập tắt sự biến dạng | Hạn chế điều chỉnh lạnh; đánh giá rủi ro trên mỗi hợp kim và tính khí |
| Lõi đốt ngón tay được tái sản xuất | Dịch vụ mặc, sự cố trước đó, mang nhiệt thất bại | Cổng kiểm tra đầy đủ: vết nứt, độ cứng và kích thước trước khi điều chỉnh |
Trang này đề cập đến hàng thứ hai và hàng xóm của nó: đo kiểm soát độ biến dạng của các khớp ngón tay trong quá trình sản xuất hoặc tái sản xuất. Không có gì ở đây có thể chuyển đổi một đốt ngón tay bị cong thành một bộ phận được chứng nhận an toàn. Đối với các bộ phận khung liền kề được sửa chữa thường xuyên trong quá trình sản xuất, xem của chúng tôi tổng quan về việc làm thẳng hệ thống khung gầm và cuộc thảo luận của 3D làm thẳng các bộ phận kết cấu giga-cast.
Xác định chuỗi dữ liệu trước bất cứ điều gì khác
Mọi đặc điểm chức năng của đốt ngón tay phải được liệt kê và gắn vào hệ quy chiếu chuẩn trên bản vẽ:
- lỗ ổ trục trung tâm - mốc trục chính A;
- mặt trung tâm - mốc phẳng thứ cấp B, kiểm soát độ đảo rôto phanh;
- hình học tay lái - vị trí và chiều cao của thanh giằng, kiểm soát các góc liên kết và ngón chân;
- lỗ khoan kingpin (khớp nối trục rắn) hoặc thanh chống ngã ba, khe cắm chốt và mặt lắp phía trên (đốt ngón tay MacPherson);
- lỗ mở khớp bi dưới hoặc lỗ khoan vừa khít;
- các đầu khung kẹp phanh và các mặt trụ;
- Chi tiết lỗ và mặt bích cảm biến ABS;
- quy trình xử lý - miếng đệm định vị và điểm kẹp được sử dụng khi gia công.
Lỗ trục thường giữ khung vì bánh xe và rôto quay trên đó. Logic chẩn đoán FenderBender - suy ra khớp ngón tay bị cong do độ nghiêng của trục lái, độ lệch của góc khum và góc nghiêng - là bóng của xe đã lắp ráp có cùng hình dạng: một khớp nối có trục lỗ khoan trung tâm bị nghiêng so với các giao diện thanh chống hoặc khớp cầu xuất hiện dưới dạng lỗi góc bao gồm mà không điều chỉnh căn chỉnh nào có thể giải quyết được. Trong sản xuất, độ lệch tương tự được đo trực tiếp trên bộ phận thay vì trên ô tô.
Nhận biết các mẫu biến dạng riêng biệt
Xử lý “đốt ngón tay cong” như một tình trạng dẫn đến việc điều chỉnh sai. Trong thực tế bốn mô hình chiếm ưu thế, mỗi loại có một hệ quả chức năng khác nhau và một lộ trình điều chỉnh khác nhau:
| Mẫu | Chữ ký | Hậu quả chức năng |
|---|---|---|
| Độ nghiêng của mặt trung tâm so với trục lỗ khoan | Độ đảo mặt trên mặt trục với lỗ khoan đã được điều khiển | Độ lệch rôto phanh, sự thay đổi độ dày, phanh rung |
| Độ lệch góc của lỗ trục với các bề mặt tiếp xúc của hệ thống treo | SAI / lỗi loại góc bao gồm được đo giữa các đối tượng chuẩn | Camber không thể căn chỉnh được; mòn lốp |
| Tay lái uốn cong hoặc xoắn | Trùm thanh giằng dịch chuyển hoặc xoay so với gốc cánh tay | Lỗi Toe và Ackerman; mỏi cánh tay khi chịu tải |
| Sự biến dạng của lỗ khoan hoặc độ lệch của ông chủ | Lỗi độ tròn hoặc vị trí tại các tính năng vừa khít với báo chí | Các vấn đề về lắp vòng bi và bu-lông kẹp phanh; thuộc về kích thước, không uốn cong |
Hai vấn đề đầu tiên là các vấn đề làm thẳng thực sự của hình dạng cơ thể. Thứ ba là điều chỉnh cánh tay cục bộ với kế hoạch tải và hỗ trợ riêng. Bước thứ tư nên chuyển sang thao tác định cỡ hoặc hiệu chỉnh - nhấn vòng khoan trong khi “làm thẳng” có nguy cơ che giấu vấn đề về độ khít sẽ quay trở lại sau khi lắp ráp. Logic phân tách tương tự áp dụng cho các bộ phận liên quan của đường lái như quá trình làm thẳng giá lái tự động Và chỉnh sửa đinh bóng dài.
Chiến lược đo lường: so sánh, Sau đó tuyệt đối
Đo lường chẩn đoán va chạm so với phần đối diện hoặc biểu đồ căn chỉnh vì không có dữ liệu bản vẽ trong cửa hàng. Đo lường sản xuất không nên kế thừa sự thỏa hiệp đó. Trình tự đúng là:
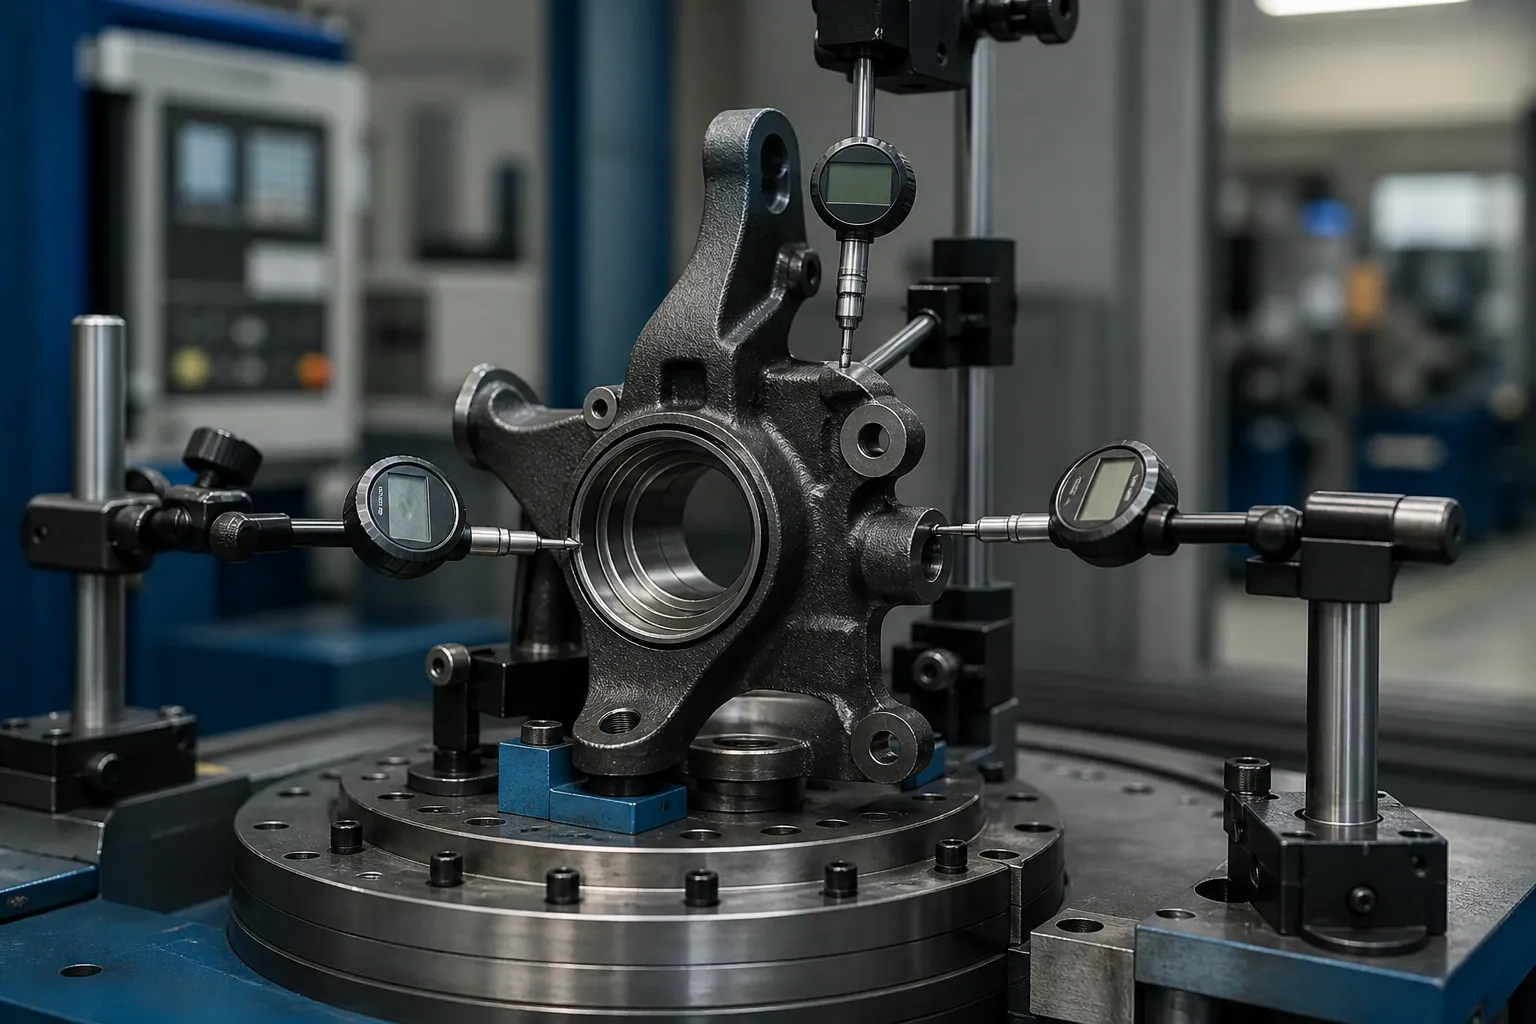
- Thí điểm bộ phận trên lỗ trung tâm (hoặc lỗ khoan chuẩn gia công) trong một thiết bị xoay.
- Thăm dò mặt trục để tìm độ đảo mặt và đệm tay lái và trùm thanh giằng để biết vị trí và chiều cao.
- Ghi lại các đặc điểm của chốt hoặc thanh chống — các lỗ trên trục gá, hoặc thanh chống trên bề mặt tiếp xúc mô phỏng.
- So sánh với các giá trị mẫu vàng hoặc CMM, không chống lại phần đối diện.
- Ghi lại độ lớn và hướng sai lệch cho từng đặc điểm trước khi thực hiện bất kỳ chỉnh sửa nào.
Đối với công việc reman khối lượng thấp, một tấm đá granit có thước đo chiều cao và báo cáo CMM cho mỗi gia đình có thể là đủ. Đối với khối lượng sản xuất, thiết bị cố định trở thành một trạm trên máy lập chỉ mục quay: đầu dò điện tử đa điểm, một đầu ép servo, và bộ điều khiển lưu trữ bản đồ sai lệch của từng bộ phận trước khi quyết định chỉnh sửa. Bản đồ trước khi chỉnh sửa không phải là quan liêu - nếu không có nó thì không có cách nào để phân biệt sự biến dạng toàn bộ với lỗi cánh tay cục bộ, và tính năng sai được tải.
Các lộ trình điều chỉnh và giới hạn của chúng

Gang dẻo và thép rèn
Những vật liệu này chịu được lực ép điểm nguội có kiểm soát khi cửa sổ hiệu chỉnh được xác nhận. Kế hoạch tải quan trọng hơn công suất báo chí: hỗ trợ theo cấu trúc ông chủ cứng nhắc, tải được áp dụng tại hoặc gần đối tượng được sửa, những cú đánh ngắn với độ đàn hồi được đo sau mỗi cú đánh. Việc sửa chữa được lặp đi lặp lại - nhấn, giải phóng, đo lại - vì vật đúc giải phóng ứng suất không đồng đều, và sự điều chỉnh ở cánh tay có thể làm thay đổi số đọc mặt trục. Lặp lại bản đồ thăm dò đầy đủ sau mỗi chu kỳ, không chỉ một tính năng được tải.
Đòn tay nhôm đúc
Các khớp nối bằng nhôm đúc ở nhiệt độ loại T6/T7 có độ dẻo thấp và nổi tiếng là dễ bị nứt khi uốn nguội không kiểm soát. Sửa chữa, nơi đã được phê duyệt ở tất cả, là góc nhỏ, tốc độ thấp, và được xác nhận trên mỗi hợp kim và nhiệt độ trên các mẫu hy sinh, thường được theo sau bởi một điều trị ổn định. Thay vào đó, nhiều chương trình khớp nối bằng nhôm chỉ đơn giản là thiết lập kiểm soát quy trình ngược dòng chặt chẽ hơn và biến dạng phế liệu - quyết định đó thuộc về nhà luyện kim, không phải cho nhà cung cấp máy.
Nhấn điểm nào không khắc phục được
Tay lái bị uốn quá tải là một vấn đề mệt mỏi và trách nhiệm pháp lý, không phải là một câu hỏi hình học. Việc sửa chữa các cánh tay chịu tải va chạm trên các bộ phận an toàn đã hoàn thiện sẽ không còn cần thiết ngay cả khi hình học đọc ngay sau đó - cùng một học thuyết thay thế mà ngành va chạm áp dụng. Việc làm thẳng giành được vị trí của nó đối với sự biến dạng do quá trình gây ra trong đó lịch sử tải được biết và cửa sổ hiệu chỉnh được xác thực.
Cổng tiếp nhận

Quá trình làm thẳng các đốt ngón tay được giải phóng sẽ giữ được bốn cổng, theo thứ tự:
- Cổng trước: phát hiện vết nứt (hạt từ tính hoặc tương đương cho các bộ phận bằng sắt) trước khi sửa chữa - làm thẳng vết nứt hiện tại sẽ phá hủy bằng chứng và phần đó.
- Cổng hình học: bản đồ tính năng dữ liệu đầy đủ bên trong giới hạn bản vẽ - hết mặt trung tâm, góc từ lỗ khoan tới hệ thống treo, vị trí cánh tay - được đo sau khi hiệu chỉnh và sau bất kỳ bước giảm căng thẳng hoặc ổn định nào.
- Cổng ổn định: đo lại sau lần gia công hoặc gia nhiệt tiếp theo; một sự điều chỉnh giúp thư giãn trở lại là sự chồng chất căng thẳng, không sửa.
- Cổng truy xuất nguồn gốc: bản đồ sai lệch của từng phần, số lần hiệu chỉnh và số đọc cuối cùng được lưu trữ theo số sê-ri của nó, với giới hạn làm lại được xác định mà vượt quá giới hạn đó thì bộ phận đó sẽ bị loại bỏ thay vì được ép lại.
Xác định giới hạn làm lại đó một cách trung thực - và các quy tắc sắp xếp NOK xung quanh nó - là điểm khác biệt giữa đường thẳng và máy ép ở một góc. Tổng quan của chúng tôi về Giới hạn phân loại và làm lại NOK trên dây chuyền làm thẳng bao gồm cấu trúc quyết định.
Những cạm bẫy phổ biến
- Thứ tự thời gian sai. Việc hiệu chỉnh mặt trục trong khi lỗ khoan là trục chức năng sẽ tạo ra một bộ phận vượt qua một lần kiểm tra và lắp ráp không thành công.
- Đo lại một tính năng. Chỉ kiểm tra tính năng đã sửa sẽ ẩn các dịch chuyển được ghép chéo ở những nơi khác trên cơ thể.
- Vật đúc quá ép. Đuổi theo phần cuối cùng của milimet bằng những cú đánh nặng nề sẽ đánh đổi hình học có thể nhìn thấy được để tạo ra những vết nứt vi mô vô hình.
- Bỏ qua việc kiểm tra lại độ ổn định. Biến dạng quay trở lại sau nguyên công gia công tiếp theo là dấu hiệu kinh điển của ứng suất dư không được giảm bớt, và nó xuất hiện trước mặt khách hàng, không có trong phòng giam của bạn.
- Không có cổng crack trước khi sửa. Vết nứt tồn tại từ trước sẽ trở thành lỗi hiện trường do hành trình chỉnh sửa của bạn được coi là nguyên nhân được ghi lại.
Đóng băng giai đoạn xử lý trước khi sửa chữa
Khi việc điều chỉnh xảy ra trên tuyến đường cũng mang tính quyết định như cách nó được thực hiện. Khớp nối được đo ngay sau khi đúc hoặc rèn mang theo sự biến đổi phôi và ứng suất dư sẽ giãn ra một phần trong quá trình gia công; sửa hình học cuối cùng ở giai đoạn đó có nghĩa là sửa một vật thể sắp thay đổi. Các cửa sổ thực tế là:
- Sau khi gia công thô, trước khi bán kết: các tính năng dữ liệu chức năng tồn tại và vẫn còn hàng - thường là cửa sổ tốt nhất, bởi vì việc chỉnh sửa hỗ trợ mài và nhàm chán hơn là chiến đấu với chúng.
- Sau khi xử lý nhiệt hoặc làm cứng cảm ứng lỗ khoan trung tâm: độ biến dạng đang ở mức cao nhất và sự điều chỉnh đã được xác thực sẽ khôi phục các phần lẽ ra sẽ bị loại bỏ, nhưng trạng thái vật chất giới hạn cửa sổ.
- Sau khi gia công xong: sự hiệu chỉnh được giới hạn ở những sai lệch góc nhỏ; mọi rủi ro của cổng ổn định đều được áp dụng và kết quả phải trả phải phù hợp với điều đó.
Sân khấu cũng quyết định “thẳng” nghĩa là gì. Trước khi kết thúc nhàm chán, lỗ khoan trung tâm vẫn chưa phải là cuối cùng và mốc chuẩn phải đến từ mốc gia công; xong chán quá, bản thân lỗ khoan trở thành tài liệu tham khảo trung thực. Một thông số kỹ thuật làm thẳng không nêu tên điểm xử lý của nó là một thông số kỹ thuật mà hai bộ phận sẽ diễn giải khác nhau - đó là cách các bộ phận được sửa đúng ở giai đoạn sai và vẫn bị lỗi khi lắp ráp.
Nội dung của một cuộc điều tra nghiêm túc
Trích dẫn trạm nắn khớp ngón tay một cách có trách nhiệm, một nhà cung cấp cần: bản vẽ với sơ đồ chuẩn và bảng dung sai; trạng thái vật liệu và xử lý nhiệt tại điểm hiệu chỉnh; hôm nay độ méo được đo ở đâu và kết quả phân bổ như thế nào; các bộ phận mẫu bao phủ tốt, điều kiện đường biên giới và NOK; thời gian chu kỳ cần thiết; và các quy tắc làm lại và phế liệu mà nhà máy sẽ chấp nhận. Với những đầu vào đó, khái niệm vật cố định, kế hoạch thăm dò và kiến trúc báo chí được thực hiện trực tiếp — không có chúng, bất kỳ đề xuất máy nào cũng là sự phỏng đoán về tính năng nào thực sự xác định "thẳng thắn" từ phía bạn.
Vẫn cân nhắc phương án duỗi thẳng khớp tay lái? Các hướng dẫn lựa chọn máy cho trục, ống và hồ sơ và bảng giá máy làm thẳng được viết cho chính xác giai đoạn này của quyết định.