
اسٹیئرنگ نوکل ایک شافٹ نہیں ہے۔. یہ ایک سہ جہتی ساختی جزو ہے - کاسٹ ڈکٹائل آئرن, کاسٹ ایلومینیم یا جعلی سٹیل - جس کا فنکشن متعدد انٹرفیس کے رشتہ دار جیومیٹری پر منحصر ہے جو کبھی ایک گردش محور کا اشتراک نہیں کرتے ہیں۔: حب بیئرنگ بور اور حب کا چہرہ, اپنے ٹائی راڈ باس کے ساتھ اسٹیئرنگ بازو, سٹرٹ یا کنگ پن انٹرفیس, بریک کیلیپر مالکان اور بال جوائنٹ یا ایکسل کے سوراخ. انگلی کو سیدھا کرنے کا مطلب یہ نہیں ہے کہ "ایک محور کو سیدھا کرنا". اس کا مطلب ہے خصوصیات کے درمیان متعین کونیی اور پوزیشنی تعلقات کے سیٹ کو بحال کرنا.
کسی بھی مشین یا فکسچر کی وضاحت کرنے سے پہلے ایک قابل عمل اسٹیئرنگ ناکل سیدھا کرنے والے حل کو پانچ سوالات کے جوابات دینے چاہئیں۔:
- کیا دستک ایک پیداواری حصہ ہے جس میں مشینی اسٹاک باقی ہے۔, عمل میں گرمی کا علاج کرنے والا حصہ, یا نقصان کی تاریخ کے ساتھ پہلے سے تیار شدہ حصہ?
- کون سا فیچر سیٹ ڈیٹم چین — ہب بور کی وضاحت کرتا ہے۔, مرکز چہرہ, کنگ پن یا سٹرٹ انٹرفیس - اور کس ترتیب میں?
- کیا ہر انحراف جسم کی عالمی تحریف ہے۔, ایک انٹرفیس کا کونیی جھکاؤ, ایک جھکا ہوا اسٹیئرنگ بازو, یا بور کی مسخ جو سیدھا کرنے کے بجائے سائز سازی کے عمل سے تعلق رکھتی ہے۔?
- مواد اور گرمی کے علاج کی حالت کے لیے کون سا اصلاحی راستہ منظور کیا جاتا ہے۔: پوائنٹ دبانا, بازو کی اصلاح, کنٹرول سائز, یا سکریپ?
- جیومیٹری کیسے جاری کی جائے گی۔, حصہ جاری ہونے سے پہلے کریک کی سالمیت اور پوسٹ مشینی استحکام کی تصدیق کی جائے۔?
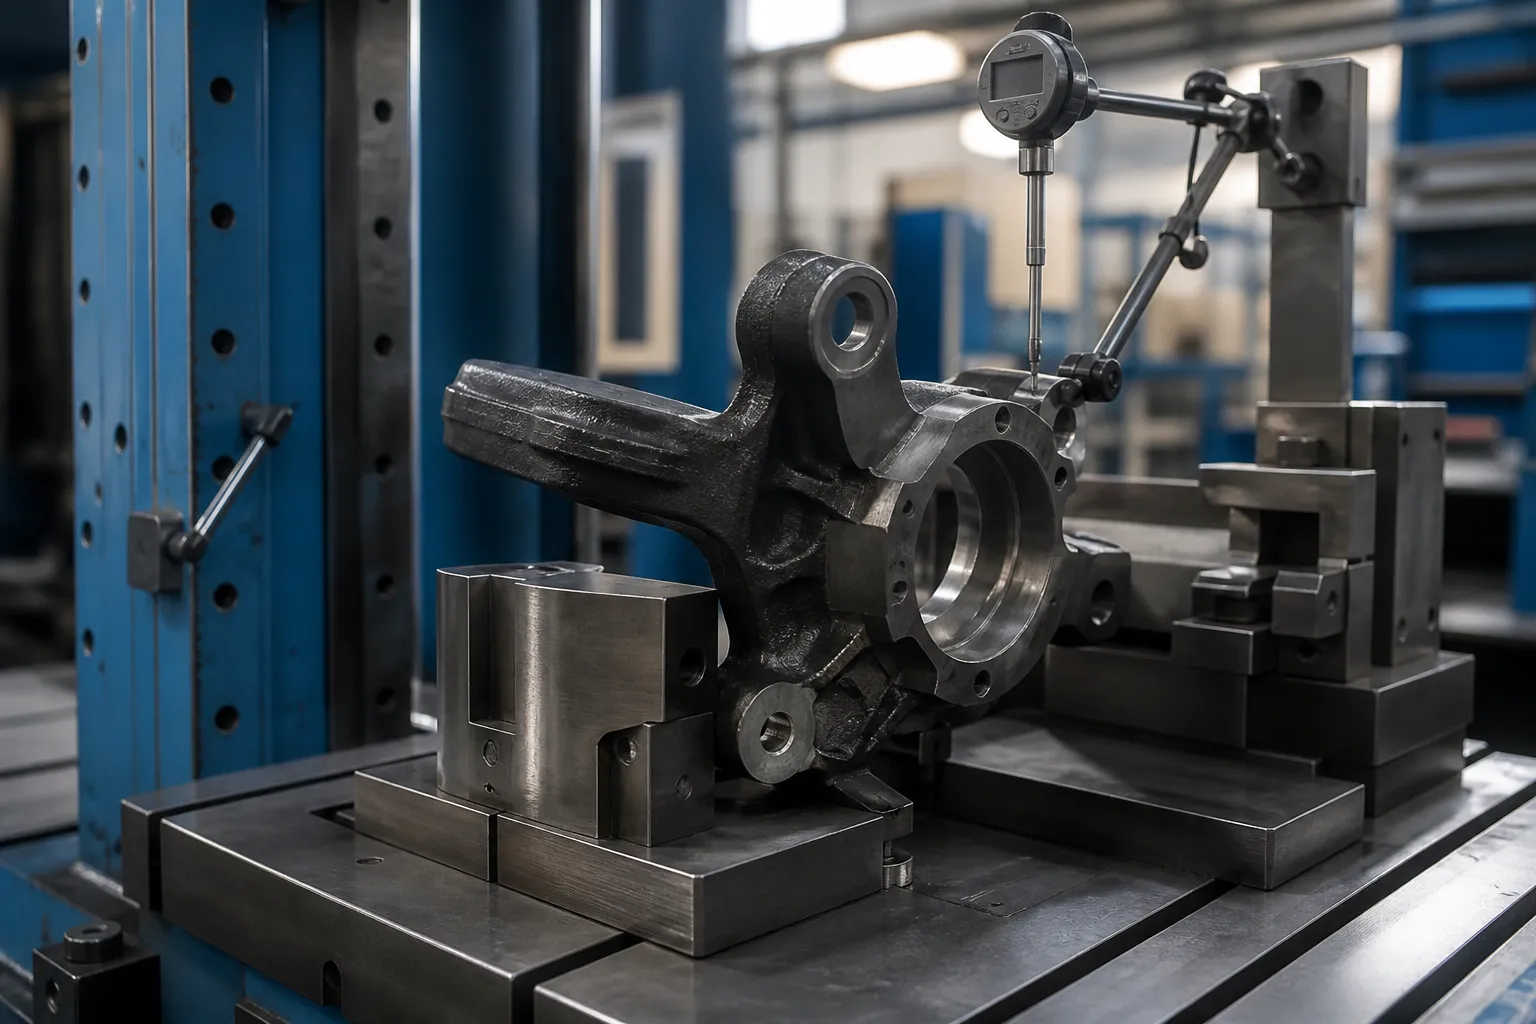
*انجینئرنگ تصور کی مثال: تصحیح کے مطالعے کے دوران حب کے چہرے کی نگرانی کرنے والی تحقیقات کے ساتھ جزوی مخصوص فکسچر میں رکھی ہوئی اسٹیئرنگ ناک. یہ گاہک کی سائٹ کی تصویر نہیں ہے۔. فورس پوزیشنز, ڈیٹم انتخاب اور قبولیت کی حدود کے لیے ڈرائنگ اور نمائندہ نمونے کے پرزوں کی ضرورت ہوتی ہے۔*
دو مختلف مسائل ایک کلیدی لفظ کے پیچھے چھپ جاتے ہیں۔
DataForSEO کے نتائج steering knuckle straightening تصادم کی مرمت اور پرجوش فورمز کا غلبہ ہے۔: Reddit تھریڈز یہ پوچھ رہے ہیں کہ کیا کوئی کار دستک کے کام کے بعد "سیدھی چلتی ہے", Bob Is The Oil Guy ایک جھکی ہوئی ناک کو موڑنے پر بحث کرتا ہے۔, اور فیس بک گروپ کی مرمت کی درخواستیں۔. واحد اہم تکنیکی صفحہ SAI کا استعمال کرتے ہوئے الائنمنٹ ڈیٹا سے مڑے ہوئے دستوں کی تشخیص پر ایک FenderBender مضمون ہے۔, کیمبر اور شامل زاویہ چارٹ - اور تصادم کی دکانوں کے لئے اس کا نتیجہ دو ٹوک ہے: کاسٹ نوکلز "مرمت کے قابل نہیں ہیں اور اگر خراب ہو جائیں تو اسے تبدیل کیا جانا چاہئے۔"
یہ نظریہ اپنے سیاق و سباق کے لیے درست ہے — ایک حادثے سے بھرا ہوا حفاظتی حصہ جس میں نامعلوم اندرونی نقصان ہے — اور دوسرے سیاق و سباق کے لیے غیر متعلقہ ہے۔: پیداوار اور ری مینوفیکچرنگ ماحول جہاں مسخ کی پیمائش کی جاتی ہے۔, دوبارہ قابل عمل artifact. ان دونوں جہانوں کو ایک حل کی پیشکش میں نہیں ملانا چاہیے۔:
| نوکلی صورتحال | تحریف کہاں سے آتی ہے۔ | انجینئرنگ پوزیشن |
|---|---|---|
| مرمت شدہ گاڑی پر تصادم سے تباہ شدہ دستک | اثر اوورلوڈ, نامعلوم شگاف کی تاریخ | متبادل, سیدھا نہیں - حصہ ایک دستاویزی حفاظتی جزو ہے۔ |
| پیداوار میں ڈکٹائل آئرن یا جعلی دستک, مشینی آپریشن سے پہلے یا اس کے درمیان | کاسٹنگ یا فورجنگ تناؤ سے نجات, مشینی بقایا کشیدگی, گرمی کا علاج | ایک توثیق شدہ عمل ونڈو کے تحت قابل پیمائش تحریف کی اصلاح |
| ڈائی کاسٹ ایلومینیم نوکل (سٹرٹ کی قسم) مشینی یا گرمی کی عمر بڑھنے کے بعد | عمر بڑھنے کے تناؤ سے نجات, مسخ بجھانا | محدود سردی کی اصلاح; کھوٹ اور مزاج کے مطابق خطرے کی تشخیص |
| نوکل کور کو دوبارہ تیار کیا گیا۔ | سروس پہننا, حادثے سے پہلے, برداشت کی ناکامی گرمی | مکمل معائنہ گیٹ: دراڑیں, کسی بھی اصلاح سے پہلے سختی اور طول و عرض |
یہ صفحہ دوسری قطار اور اس کے پڑوسیوں کو مخاطب کرتا ہے۔: مینوفیکچرنگ یا ری مینوفیکچرنگ کے عمل کے اندر نوکلز کے مسخ کنٹرول کی پیمائش. یہاں کوئی بھی چیز حادثے سے جھکی ہوئی ناک کو واپس حفاظتی منظور شدہ حصے میں تبدیل نہیں کرتی ہے۔. ملحقہ چیسس اجزاء کے لیے جو پیداوار میں معمول کے مطابق درست کیے جاتے ہیں۔, ہمارے دیکھیں چیسس سسٹم سیدھا کرنے کا جائزہ اور کی بحث 3ڈی گیگا کاسٹ ساختی حصوں کو سیدھا کرنا.
کسی بھی چیز سے پہلے ڈیٹم چین کی وضاحت کریں۔
دستک کی ہر فنکشنل خصوصیت کو ڈرائنگ پر درج اور ڈیٹم ریفرنس فریم میں باندھنا ضروری ہے:
- حب بیئرنگ بور - بنیادی محور ڈیٹم اے;
- حب چہرہ - سیکنڈری پلانر ڈیٹم بی, بریک روٹر رن آؤٹ کو کنٹرول کرنا;
- اسٹیئرنگ آرم جیومیٹری - ٹائی راڈ باس پوزیشن اور اونچائی, ربط کے زاویوں اور پیر کو کنٹرول کرنا;
- kingpin بور (ٹھوس درا کی ہڈیاں) یا سٹرٹ فورک, چوٹکی بولٹ سلاٹ اور اوپری بڑھتے ہوئے چہرہ (میک فیرسن نوکلز);
- نچلے بال جوائنٹ اوپننگ یا پریس فٹ بور;
- بریک کیلیپر بریکٹ مالکان اور abutment چہرے;
- ABS سینسر بور اور فلینج کی تفصیلات;
- پراسیس ڈیٹمز - مشیننگ میں استعمال ہونے والے پیڈ اور کلیمپنگ پوائنٹس کا پتہ لگانا.
ہب بور عام طور پر فریم کو اینکر کرتا ہے کیونکہ وہیل اور روٹر اس پر گھومتے ہیں۔. FenderBender تشخیصی منطق - اسٹیئرنگ محور کے جھکاؤ سے جھکی ہوئی ناک کا اندازہ لگانا, کیمبر اور شامل زاویہ انحراف - ایک ہی جیومیٹری کا اسمبلڈ وہیکل شیڈو ہے: ایک دستک جس کا مرکز بور کا محور اسٹرٹ یا بال جوائنٹ انٹرفیس کی نسبت جھکا ہوا ہے ایک شامل زاویہ کی خرابی کے طور پر ظاہر ہوتا ہے جسے کوئی سیدھ ایڈجسٹمنٹ جذب نہیں کر سکتی. پیداوار میں ایک ہی انحراف کار کے بجائے براہ راست حصے پر ماپا جاتا ہے۔.
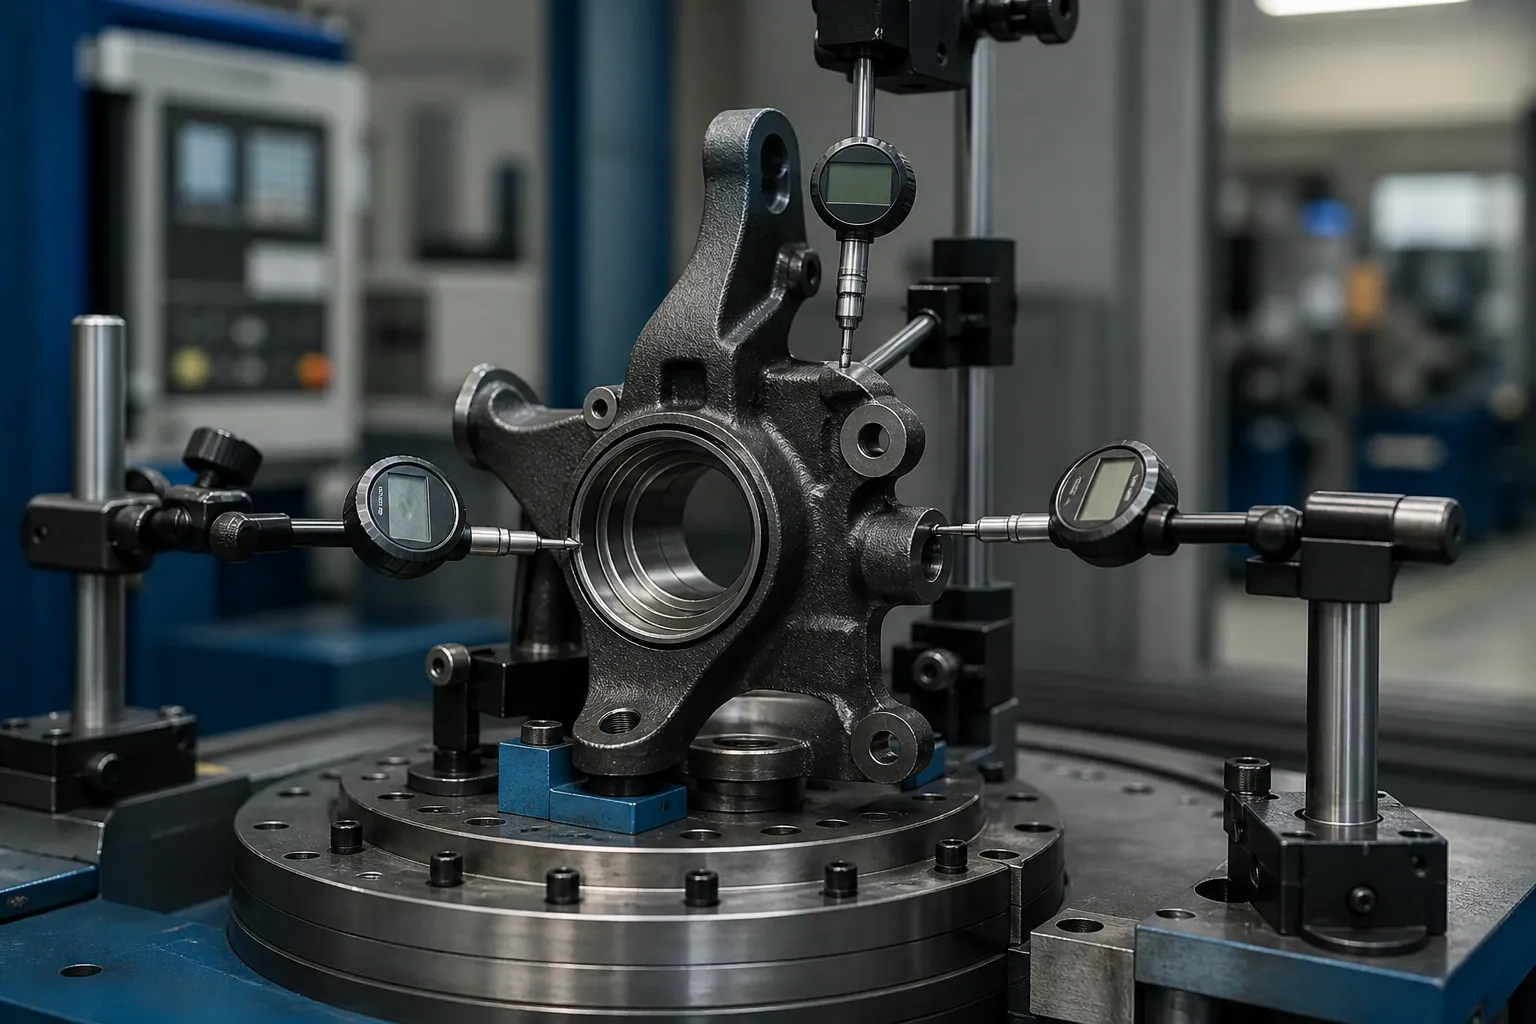
اخترتی کے نمونوں کو الگ سے پہچانیں۔
ایک شرط کے طور پر "مڑی ہوئی ناک" کا علاج غلط اصلاحات پیدا کرتا ہے۔. عملی طور پر چار نمونوں کا غلبہ ہے۔, ہر ایک مختلف فنکشنل نتیجہ اور مختلف اصلاحی راستے کے ساتھ:
| پیٹرن | دستخط | فنکشنل نتیجہ |
|---|---|---|
| حب کے چہرے کا جھکاؤ بور کے محور کی نسبت | ہب کے چہرے پر رن آؤٹ کے ساتھ بور پائلٹ کیا گیا۔ | بریک روٹر رن آؤٹ, موٹائی کی تبدیلی, بریک جوڈر |
| حب کا کونیی انحراف سسپنشن انٹرفیس سے ہوتا ہے۔ | SAI / ڈیٹام خصوصیات کے درمیان ماپا گیا شامل زاویہ کی قسم کی غلطی | کیمبر جو سیدھ میں نہیں آ سکتا; ٹائر پہننا |
| اسٹیئرنگ بازو موڑنا یا موڑنا | ٹائی راڈ کا باس بازو کی جڑ کے نسبت بے گھر یا گھمایا گیا۔ | پیر اور ایکرمین کی غلطیاں; بوجھ کے تحت بازو کی تھکاوٹ |
| بور کی تحریف یا باس کی غلط ترتیب | پریس فٹ خصوصیات میں گول پن یا پوزیشن کی خرابی۔ | بیئرنگ فٹ اور کیلیپر بولٹ اپ کے مسائل; سائز سے تعلق رکھتا ہے, نہیں جھکنا |
پہلے دو جسمانی جیومیٹری کو سیدھا کرنے کے حقیقی مسائل ہیں۔. تیسرا ایک مقامی بازو کی اصلاح ہے جس کی اپنی مدد اور لوڈ پلان ہے۔. چوتھے کو سائزنگ یا کیلیبریشن آپریشن کی طرف لے جانا چاہئے - "سیدھا" کرتے وقت بور کے گول کو دبانے سے ایک فٹ مسئلہ چھپانے کا خطرہ ہے جو اسمبلی کے بعد واپس آجائے گا۔. اسی علیحدگی کی منطق متعلقہ اسٹیئرنگ لائن اجزاء پر لاگو ہوتی ہے جیسے کہ خودکار اسٹیئرنگ ریک سیدھا کرنے کا عمل اور لمبی گیند سٹڈ اصلاح.
پیمائش کی حکمت عملی: تقابلی, پھر مطلق
تصادم کی تشخیص نسبتاً مخالف سمت والے حصے یا سیدھ میں آنے والے چارٹ کے خلاف پیمائش کرتی ہے کیونکہ دکان میں کوئی ڈرائنگ ڈیٹا موجود نہیں ہے۔. پیداوار کی پیمائش کو یہ سمجھوتہ وراثت میں نہیں ملنا چاہیے۔. صحیح ترتیب ہے۔:
- حب بور کے حصے کو پائلٹ کریں۔ (یا مشینی ڈیٹم بور) ایک گردش فکسچر میں.
- چہرے کے رن آؤٹ کے لیے حب چہرے کی جانچ کریں اور پوزیشن اور اونچائی کے لیے اسٹیئرنگ آرم پیڈ اور ٹائی راڈ باس.
- کنگ پین یا سٹرٹ ڈیٹم کی خصوصیات پر قبضہ کریں - ایک مینڈریل پر بور, یا نقلی ملاوٹ کی سطحوں پر سٹرٹ فورک.
- گولڈن سیمپل یا CMM میں مہارت والی اقدار سے موازنہ کریں۔, مخالف ہاتھ والے حصے کے خلاف نہیں۔.
- Record deviation magnitude and direction for each feature before any correction is attempted.
For low-volume reman work, a granite plate with height gauge and a CMM report per family may be enough. For production volumes, the fixture becomes a station on a rotary indexing machine: multipoint electronic probes, a servo press head, and a controller that stores each part’s deviation map before deciding the correction. A pre-correction map is not bureaucracy — without it there is no way to distinguish a global body distortion from a local arm error, and the wrong feature gets loaded.
Correction Routes and Their Limits

Ductile Iron and Forged Steel Knuckles
These materials tolerate controlled cold point-pressing when the correction window is validated. The loading plan matters more than the press capacity: supports under the rigid boss structure, load applied at or near the feature being corrected, short strokes with springback measured after every stroke. Corrections are iterative — press, رہائی, re-measure — because castings release stress unevenly, and a correction at the arm can shift the hub face reading. Repeat the full probe map after each cycle, not just the one feature that was loaded.
Cast Aluminum Knuckles
Die-cast aluminum knuckles in T6/T7-type tempers have low ductility and a well-earned reputation for cracking under uncontrolled cold bending. Corrections, where approved at all, are small-angle, low-speed, اور قربانی کے نمونوں پر فی مصرع اور مزاج کی توثیق کی جاتی ہے۔, کثرت سے استحکام کے علاج کے بعد. بہت سے ایلومینیم نوکل پروگرام اس کے بجائے سخت اپ اسٹریم پروسیس کنٹرول اور سکریپ ڈسٹورشن کو سیٹ کرتے ہیں - یہ فیصلہ میٹالرجسٹ کا ہے۔, مشین فروش کو نہیں۔.
کون سا پوائنٹ دبانے سے ٹھیک نہیں ہو سکتا
اسٹیئرنگ بازو جنہوں نے موڑنے والے اوورلوڈ کو لے لیا ایک تھکاوٹ اور ذمہ داری کا سوال ہے۔, جیومیٹری کا سوال نہیں۔. تیار شدہ حفاظتی حصوں پر کریش سے بھرے ہوئے ہتھیاروں کی درستگی میز سے باہر ہونی چاہیے یہاں تک کہ جب جیومیٹری سیدھے بعد میں پڑھتی ہے - وہی متبادل نظریہ جو تصادم کی صنعت پر لاگو ہوتا ہے۔. سیدھا کرنا عمل کی حوصلہ افزائی کی تحریف پر اپنا مقام حاصل کرتا ہے جہاں لوڈ کی تاریخ معلوم ہوتی ہے اور اصلاحی ونڈو کی توثیق ہوتی ہے۔.
قبولیت گیٹس

انگلیوں کے لیے جاری کردہ سیدھا کرنے کے عمل میں چار دروازے ہونا چاہیے۔, ترتیب میں:
- پری گیٹ: کریک کا پتہ لگانا (مقناطیسی ذرہ یا فیرس حصوں کے برابر) اصلاح سے پہلے - موجودہ شگاف کو سیدھا کرنے سے ثبوت اور حصہ تباہ ہو جاتا ہے۔.
- جیومیٹری گیٹ: ڈرائنگ کی حدود کے اندر مکمل ڈیٹم فیچر کا نقشہ - حب فیس رن آؤٹ, بور سے معطلی کے زاویے, بازو کی پوزیشن - اصلاح کے بعد اور کسی بھی تناؤ سے نجات یا استحکام کے قدم کے بعد ماپا جاتا ہے۔.
- استحکام گیٹ: اگلی مشینی یا ہیٹنگ آپریشن کے بعد دوبارہ پیمائش; ایک اصلاح جو واپس آرام کرتی ہے تناؤ سپرپوزیشن تھی۔, اصلاح نہیں.
- ٹریس ایبلٹی گیٹ: ہر حصے کا انحراف کا نقشہ, تصحیح کی گنتی اور حتمی ریڈنگ اس کے سیریل نمبر کے خلاف محفوظ کی جاتی ہے۔, ایک متعین دوبارہ کام کی حد کے ساتھ جس سے آگے حصہ دوبارہ دبانے کے بجائے ختم کر دیا جاتا ہے۔.
اس دوبارہ کام کی حد کو ایمانداری سے بیان کرنا — اور اس کے ارد گرد NOK چھانٹنے کے اصول — وہی ہے جو ایک کونے میں پریس سے سیدھی لائن کو الگ کرتا ہے۔. کا ہمارا جائزہ سیدھی لائن میں NOK چھانٹنے اور دوبارہ کام کرنے کی حدود فیصلے کے ڈھانچے کا احاطہ کرتا ہے۔.
عام نقصانات
- غلط ڈیٹم آرڈر. جب کہ بور فنکشنل محور ہو تو حب کے چہرے کو درست کرنا ایک ایسا حصہ پیدا کرتا ہے جو ایک چیک پاس کرتا ہے اور اسمبلی میں ناکام ہوجاتا ہے۔.
- ایک خصوصیت کی دوبارہ پیمائش. صرف درست شدہ خصوصیت کو چیک کرنے سے جسم پر دوسری جگہوں پر کراس کپل شفٹ چھپ جاتی ہے۔.
- زیادہ دبانے والی کاسٹنگ. بھاری اسٹروک کے ساتھ ایک ملی میٹر کے آخری حصے کا پیچھا کرنا غیر مرئی مائکرو کریکس کے لیے مرئی جیومیٹری کو تجارت کرتا ہے۔.
- استحکام کی دوبارہ جانچ کو چھوڑ دیں۔. مسخ جو اگلی مشینی کارروائی کے بعد واپس آجاتی ہے وہ ناقابل تسخیر بقایا تناؤ کا کلاسک دستخط ہے۔, اور یہ گاہک پر ظاہر ہوتا ہے۔, آپ کے سیل میں نہیں.
- اصلاح سے پہلے کوئی کریک گیٹ نہیں۔. پہلے سے موجود شگاف آپ کے تصحیح اسٹروک کے ساتھ دستاویزی وجہ کے طور پر فیلڈ کی ناکامی بن جاتا ہے۔.
درست کرنے سے پہلے عمل کے مرحلے کو منجمد کریں۔
جب راستے میں اصلاح ہوتی ہے تو یہ اتنا ہی فیصلہ کن ہوتا ہے کہ اسے کیسے کیا جاتا ہے۔. کاسٹ کرنے یا جعل سازی کے فوراً بعد ناپا جانے والا ایک دستک اسٹاک کی مختلف حالتوں اور بقایا تناؤ کو لے کر جاتا ہے جو مشینی کے دوران جزوی طور پر آرام کرے گا۔; اس مرحلے پر حتمی جیومیٹری کو درست کرنے کا مطلب ہے ایک ایسے جسم کو درست کرنا جو تبدیل ہونے والا ہے۔. عملی ونڈوز ہیں۔:
- کسی نہ کسی طرح مشینی کے بعد, نیم ختم ہونے سے پہلے: فنکشنل ڈیٹم کی خصوصیات موجود ہیں اور اسٹاک باقی ہے - عام طور پر بہترین ونڈو, کیونکہ اصلاح ان سے لڑنے کے بجائے پیسنے اور بور کرنے کی حمایت کرتی ہے۔.
- ہیٹ ٹریٹمنٹ یا حب بور کے انڈکشن سخت ہونے کے بعد: تحریف اپنے عروج پر ہے اور توثیق شدہ تصحیح ان حصوں کو بازیافت کرتی ہے جو بصورت دیگر ختم کردیئے جائیں گے۔, لیکن مادی حالت کھڑکی کو محدود کرتی ہے۔.
- ختم مشین کے بعد: اصلاح چھوٹے کونیی انحراف تک محدود ہے۔; استحکام کے دروازے کا ہر خطرہ لاگو ہوتا ہے اور ادائیگی کو اس کا جواز پیش کرنا چاہیے۔.
مرحلہ یہ بھی طے کرتا ہے کہ "سیدھے" کا کیا مطلب ہے۔. بورنگ ختم کرنے سے پہلے, ہب بور ابھی حتمی نہیں ہے اور ڈیٹم مشینی ڈیٹم سے آنا چاہئے۔; بورنگ ختم کرنے کے بعد, بور خود ہی ایماندار حوالہ بن جاتا ہے۔. ایک سیدھا کرنے والی تصریح جو اس کے عمل کے نقطہ کا نام نہیں لیتی ہے ایک تصریح ہے دو محکمے مختلف طریقے سے تشریح کریں گے - جس طرح غلط مرحلے پر حصوں کو صحیح طریقے سے درست کیا جاتا ہے اور پھر بھی اسمبلی میں ناکام ہوجاتا ہے۔.
کیا ایک سنجیدہ انکوائری پر مشتمل ہے
ذمہ داری کے ساتھ ایک دستک کو سیدھا کرنے والے اسٹیشن کا حوالہ دینا, ایک سپلائر کی ضرورت ہے: ڈیٹم اسکیم اور رواداری شیٹ کے ساتھ ڈرائنگ; اصلاح کے مقام پر مواد اور گرمی کے علاج کی حالت; آج کہاں مسخ کی پیمائش کی جاتی ہے اور کس نتیجہ کی تقسیم کے ساتھ; نمونے کے حصے اچھے ڈھکتے ہیں۔, بارڈر لائن اور NOK حالات; مطلوبہ سائیکل کا وقت; اور دوبارہ کام اور سکریپ کے قواعد پلانٹ قبول کرے گا۔. ان پٹ کے ساتھ فکسچر کا تصور, پروب پلان اور پریس آرکیٹیکچر براہ راست فالو کریں — ان کے بغیر, کوئی بھی مشین پروپوزل اس بات کا اندازہ ہے کہ کون سی خصوصیت دراصل آپ کی طرف سے "سیدھی" کی وضاحت کرتی ہے۔.
Still weighing options for steering knuckle straightening? دی شافٹ کے لیے مشین سلیکشن گائیڈ, ٹیوبیں اور پروفائلز اور مشینوں کو سیدھا کرنے کی قیمتوں میں کمی are written for exactly this stage of the decision.