
گیئر شافٹ ایک گھومنے والا پاور ٹرانسمیشن جزو ہے جو مربوط گیئر کے دانت لے جاتا ہے — اسپر, ہیلیکل یا بیول پنین - جرائد کے ساتھ, splines, ایک محور پر دھاگے اور کندھے. اس کی سیدھے پن کی وضاحت اس محور پر کی گئی ہے۔: جرنل اور گیئر پچ سلنڈرز کو کل اشارے پڑھنے کے اندر ایک عام لائن کے گرد گھومنا چاہیے (ٹی آئی آر) زندگی کو برداشت کرنے کی حد مقرر کی گئی ہے۔, گیئر میش معیار اور شافٹ کی رفتار. اس لیے گیئر شافٹ کو سیدھا کرنے کا مطلب ہے دانت والے جزو کی گردش کے محور کو بحال کرنا - ایک بنیادی طور پر دانت والی بار کو چپٹا کرنے سے مختلف مسئلہ, اور اچھی طرح سے قائم پیمائش اور اصلاح کے طریقوں کے ساتھ ایک مسئلہ.
گیئر شافٹ سیدھا کرنے والے حل کو سامان کے انتخاب سے پہلے پانچ سوالات کے جوابات دینے چاہئیں:
- کیا پیمائش کے محور کی وضاحت کرتا ہے - جرائد, مراکز یا سپلائن میجر ڈائی میٹر — اور کیا سروے اسمبل بیئرنگ کے انتظامات کی عکاسی کرتا ہے۔?
- انحراف ایک واحد جہاز کمان ہے, کندھے پر ایک مقامی موڑ, ایک موڑ, یا ایک مجموعہ — اور حقیقی اعلیٰ مقام کہاں ہے۔?
- مواد اور گرمی کے علاج کی حالت کیا ہے - کے ذریعے سخت, کاربرائزڈ اور بجھا ہوا, شامل کرنے والے سخت جرائد — اور اس کے لیے کون سے اصلاحی راستے منظور کیے گئے ہیں۔?
- پیسنے والا اسٹاک اب بھی دستیاب ہے۔, اور اس کا مقصد اسٹاک کی تقسیم یا حتمی جیومیٹری کو بازیافت کرنا ہے۔?
- جیومیٹری کیسے جاری کی جائے گی۔, دانت کے کنارے کی سالمیت اور طویل مدتی استحکام کی تصدیق کی جائے۔?
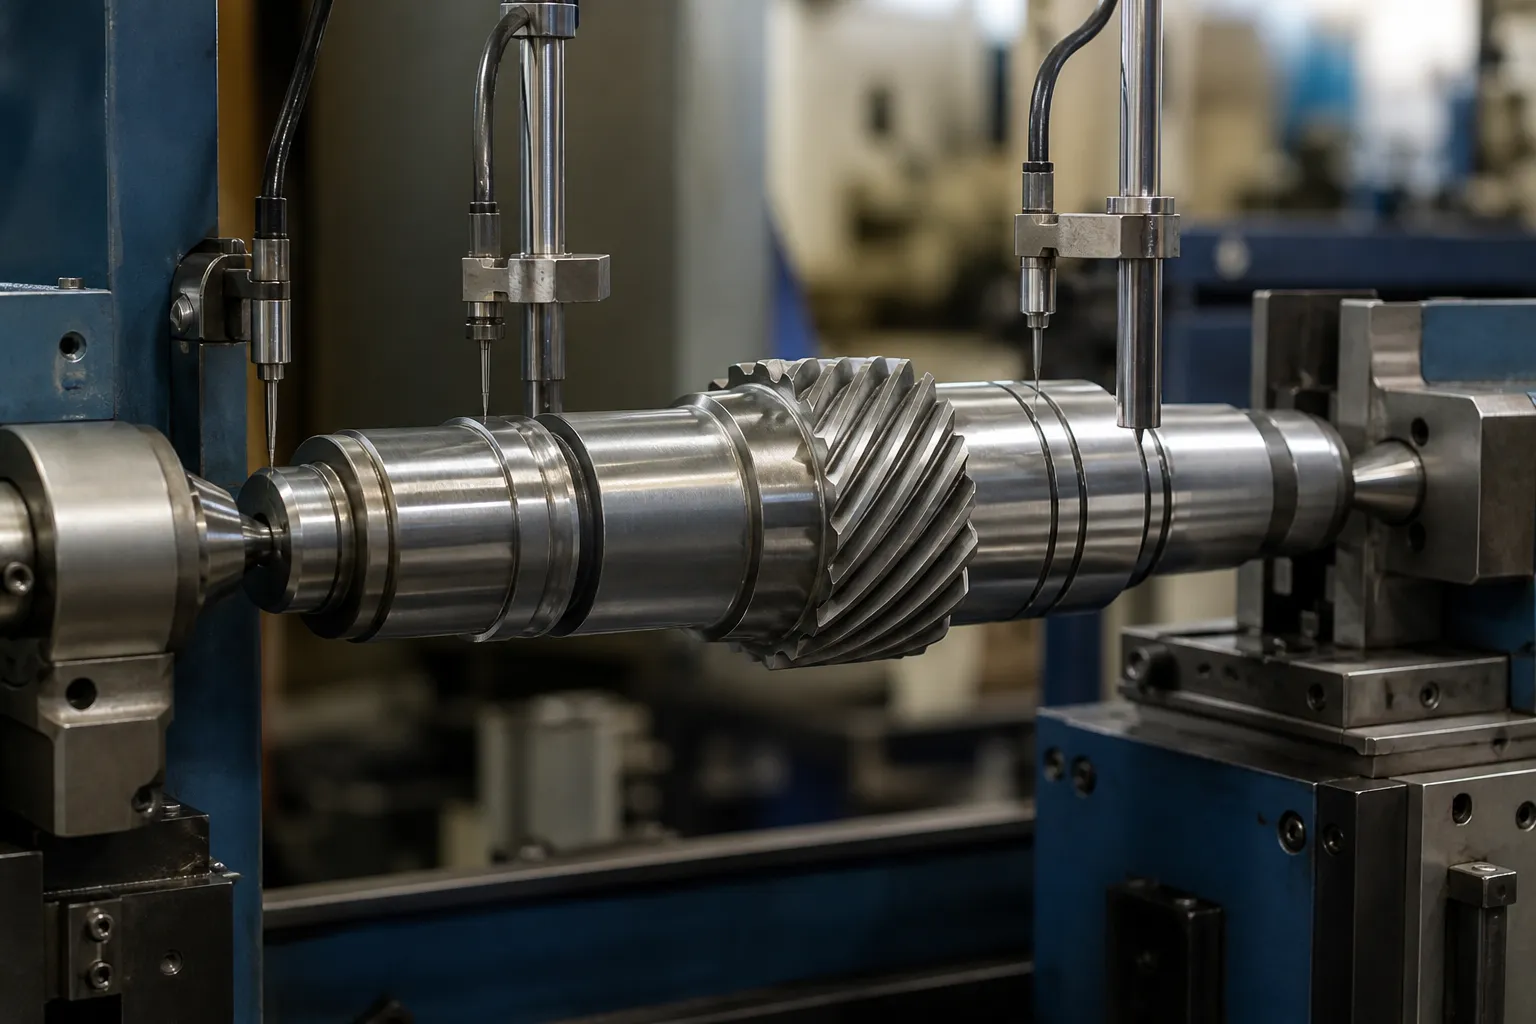
*انجینئرنگ تصور کی مثال: اصلاحی مطالعہ کے دوران جرائد پر تحقیقات کے ساتھ مراکز کے درمیان معاون گیئر شافٹ. گاہک کی سائٹ کی تصویر نہیں۔. ڈیٹم انتخاب, فورس پوزیشنز اور قبولیت کی حدود کے لیے ڈرائنگ اور نمائندہ نمونے کے پرزوں کی ضرورت ہوتی ہے۔*
گیئر شافٹ بمقابلہ گیئر ریک: دو مختلف مسائل
یہ سائٹ پہلے ہی احاطہ کرتی ہے۔ صنعتی گیئر ریک سیدھا کرنا, اور دونوں ورک پیس اکثر الجھ جاتے ہیں کیونکہ دونوں میں گیئر دانت ہوتے ہیں۔. وہ انجینئرنگ کا تقریباً کوئی مواد شیئر نہیں کرتے:
| گیئر ریک | گیئر شافٹ | |
|---|---|---|
| فنکشن | گردش کو لکیری حرکت میں تبدیل کرتا ہے۔; دانتوں والی سیدھی بار | گھومنے والے محوروں کے درمیان ٹارک منتقل کرتا ہے۔; دانتوں والا بیلناکار حصہ |
| صراط مستقیم کی تعریف | ایک جہاز میں حوالہ کی سطح کی ہمواری اور سیدھا پن; پچ لائن چپٹی | گردش کے محور کا انحراف: TIR طے شدہ حصوں میں فریم کے گرد ماپا جاتا ہے۔ |
| بنیادی پیمائش | لکیری - سیدھا کنارہ, سطح پلیٹ, لیزر لائن, لمبائی کے لحاظ سے نمونے لینے | گردشی - مراکز کے درمیان یا روزناموں پر گھمایا ہوا حصہ, ڈائل یا الیکٹرانک تحقیقات, موڑ سروے کا نقشہ |
| اگر جھکا تو ناکامی۔ | پابند کرنا, دانتوں کی ناہمواری, پوزیشننگ کی خرابی | عدم توازن, کمپن, بیئرنگ اور مہر کا نقصان, گیئر میش غلط ترتیب, تھکاوٹ |
| عام اصلاح | فلیٹ ہوائی جہاز میں دبانا; کبھی کبھی لمبے ریک اسٹاک کے لیے کھینچنے یا برابر کرنے کے عمل | نقشے والے ہائی پوائنٹ پر پوائنٹ پریس تصحیح, منتخب peening, گرمی کے محدود طریقے |
ہوائی جہاز میں ریک کو درست کیا جاتا ہے۔; ایک گیئر شافٹ ایک محور کے ارد گرد درست کیا جاتا ہے. پیمائش کی ذخیرہ الفاظ, فکسچر, مشینیں اور قبولیت کے معیار سب مختلف ہیں۔, یہی وجہ ہے کہ دونوں موضوعات کو الگ الگ صفحات پر رکھا گیا ہے۔. اگر ورک پیس ایک لمبی دانت والی بار ہے جو بوجھ کو لکیری طور پر منتقل کرنے کے لیے پنین کے ساتھ میش کرتی ہے, ریک صفحہ لاگو ہوتا ہے۔. اگر یہ ایک شافٹ ہے جس پر گیئر ہے جو بیرنگ میں گھومتا ہے۔, پر پڑھیں.
اناٹومی اور بگاڑ کہاں سے آتا ہے۔
ان خصوصیات کی فہرست بنائیں جو ڈیٹم چین اور تناؤ کے نظام میں حصہ لیتے ہیں۔:
- bearing journals — primary functional axis;
- gear segments: spur or helical teeth, gear face width, pitch and root geometry;
- splines, کلیدی راستے, دھاگے, tapers and coupling features;
- کندھے, snap-ring grooves, cross-drillings and oil holes;
- مراکز یا عارضی عمل کا ڈیٹا;
- grinding stock by section and process stage.
Gear shafts bend for the classic shaft reasons, documented in the repair literature: mechanical overload during handling or assembly; asymmetric machining that relieves internal stress unevenly; گرمی کا علاج, where quenching a carburized or through-hardened shaft almost always introduces bow; and heavy shrink or press fits that bend an initially straight shaft as a stack-up. On gear shafts specifically, hobbing and shaving leave residual stress around the toothed sections, اور ایک جریدے کو گرم کرنے کے بعد پیسنا تناؤ کو کم کر سکتا ہے اور دوسرے حصے کو منتقل کر سکتا ہے - اس عمل میں اصلاحی نقطہ اتنا ہی اہمیت رکھتا ہے جتنا کہ خود اصلاح.
پہلے پیمائش کریں۔: موڑ سروے کا نقشہ

مڑے ہوئے شافٹ کو چھونے سے پہلے اس کی نقشہ سازی کی مرمت انجینئرنگ کی مشق گیئر شافٹ پر پوری طرح لاگو ہوتی ہے۔, اور پیداواری مشینیں اسے خودکار کرتی ہیں۔:
- مراکز کے درمیان یا اس کے جریدے پر شافٹ کو سپورٹ کریں اور اس کی تصدیق کریں کہ سپورٹ خود پڑھتے ہیں صفر رن آؤٹ — سپورٹ کی خرابی پورے نقشے کو خراب کر دیتی ہے۔.
- گردشی حوالہ کو نشان زد کریں۔; یکساں فاصلے والے محوری اسٹیشنوں پر TIR ریکارڈ کریں۔, انحراف میں تبدیل کرنا (TIR کا نصف) اور ہر ایک پر گھڑی کا زاویہ.
- نقشہ پڑھیں: مسلسل زاویہ کے ساتھ ایک واحد غالب اونچی نقطہ ایک سادہ کمان کی نشاندہی کرتا ہے۔; لمبائی کے ساتھ مختلف زاویہ متعدد موڑ یا موڑ کی نشاندہی کرتا ہے۔; سب سے مشکل کیس مشترکہ موڑ اور موڑ ہے.
- اسٹیشنوں کے درمیان حقیقی اونچے مقام کا شکار کریں — زیادہ سے زیادہ جھوٹ جہاں رجحان کہتا ہے۔, ضروری نہیں کہ تحقیقات کہاں بیٹھیں۔.
- نقشہ کو ہر تصحیح سائیکل کے بعد اور آخر میں معائنہ ریکارڈ کے طور پر دہرائیں۔.
اس قدم کے اندر دو گیئر مخصوص ٹریپس بیٹھتے ہیں۔. سب سے پہلے, ڈیٹم انتخاب: ایک قدم والے شافٹ پر درست ڈیٹم چین عام طور پر جرائد ہوتا ہے۔, مراکز نہیں - ایک شافٹ سیدھا مراکز پر پڑھ سکتا ہے اور جرائد پر جھک سکتا ہے۔, اور بیرنگ مراکز کی پرواہ نہیں کرتے. انتخاب کے قواعد میں تفصیل سے احاطہ کیا گیا ہے۔ قدمی شافٹ کے لئے ڈیٹم انتخاب کی پیمائش. دوسرا, دانت کے کنارے کی خرابی بمقابلہ موڑنا: پچ سلنڈر رن آؤٹ کو پنوں کے اوپر یا گیئر چیکر پر ماپا جانے والا شافٹ ایکسس رن آؤٹ سے الگ ہونا چاہیے۔, یا دانت بنانے والی غلطی کا شافٹ کو موڑنے سے "علاج" کیا جاتا ہے۔. شکل کی غلطی کو موڑ سے الگ کرنے کے لیے عمومی تشخیصی منطق کا احاطہ کیا گیا ہے۔ گھومنے والی پیمائش میں گول پن بمقابلہ موڑ.
اصلاحی راستے
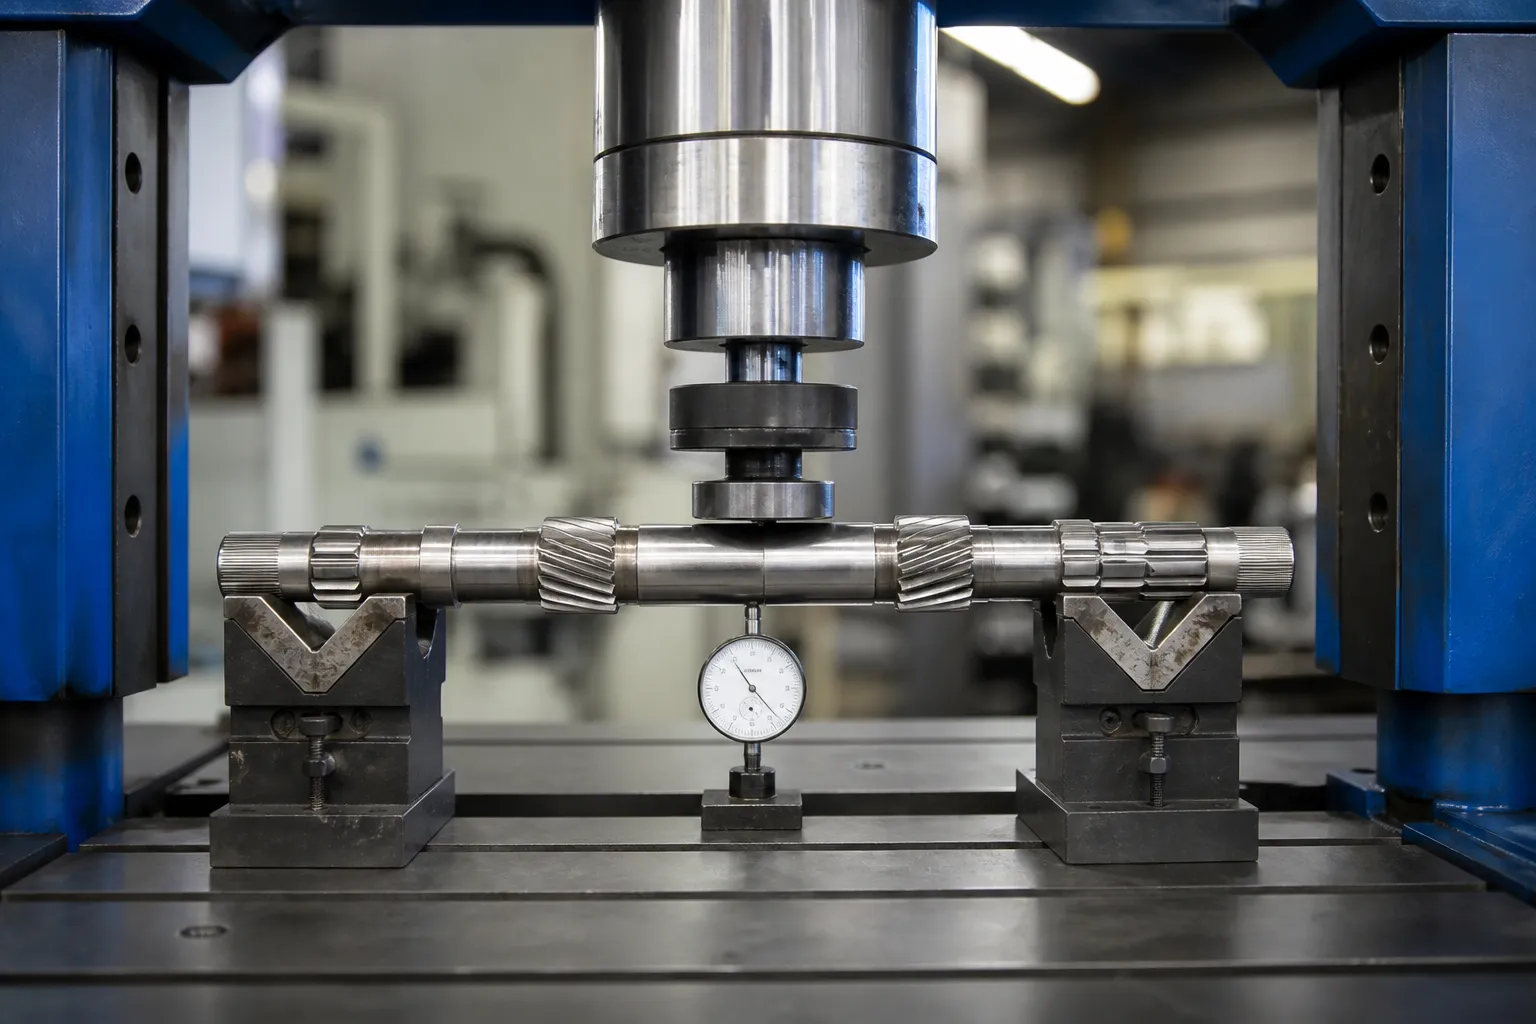
مکینیکل پوائنٹ پریسنگ - بنیادی راستہ
ہاتھ میں نقشہ کے ساتھ, شافٹ اونچی جگہ کے ساتھ سیٹ کیا جاتا ہے۔, موڑ کے قریب کی حمایت کی, اور ایک پیڈڈ رام کے ساتھ بھری ہوئی ہے جب کہ ایک پروب لائیو ڈیفلیکشن کی نگرانی کرتا ہے۔. چھوٹے اسٹروک میں کام کریں اور اسپرنگ بیک کو قبول کریں۔: مقصد رواداری میں سب سے کم اصلاحات ہے۔, کیونکہ ہر پلاسٹک سائیکل بقایا تناؤ میں اضافہ کرتا ہے۔. پروڈکشن مشینوں پر یہ لوپ — نقشہ, دبائیں, re-map — اسپرنگ بیک معاوضے کے ساتھ خود بخود چلتا ہے جو فی حصہ خاندان کے لیے سیکھا جاتا ہے۔. دستی شافٹ سیدھا کرنے کا کرافٹ ہنر والا حصہ ایک کنٹرولر پیرامیٹر بن جاتا ہے۔; طبیعیات تبدیل نہیں ہوتی.
Peening — جہاں دبانے سے نہیں پہنچ سکتا
مقعر کی طرف سے کنٹرول شدہ شاٹ یا سوئی کا چھلکا سطح کے ریشوں کو دباتا ہے اور انہیں تھوڑا سا بڑھاتا ہے, محور کو سیدھے کی طرف کھینچنا. گیئر شافٹ پر پینینگ باریک ٹرم ٹول ہے۔: یہ دبانے کے بعد چھوٹی باقیات کو درست کرتا ہے۔, اور یہ ان جگہوں پر کام کرتا ہے جہاں ایک مینڈھا لوڈ نہیں کر سکتا — کندھوں سے ملحق, دانتوں والے حصوں کے قریب - دانت کچلنے کے خطرے کے بغیر. یہ فی اصلاح سست ہے اور شاذ و نادر ہی بنیادی راستہ ہے۔.
اسپاٹ ہیٹ — سخت گیئر شافٹ پر پابندی
ٹھنڈک پر مقامی تناؤ پیدا کرنے کے لیے چھوٹے زون کو گرم کرنا کم پر سیدھا کرنے کا ایک جائز طریقہ ہے۔- اور درمیانے کاربن شافٹ غیر سخت حالت میں. کاربرائزڈ پر, سخت یا انڈکشن سخت گیئر شافٹ کے ذریعے یہ بہت زیادہ محدود یا ممنوع ہے: گرمی سے متاثرہ زون مقامی مواد کو نرم یا دوبارہ سخت کر سکتا ہے۔, سخت دھبوں اور مائیکرو کریکس بنائیں جہاں دانتوں اور جرنل کی تھکاوٹ کی زندگی گزرتی ہے۔, اور ایک ابھرا ہوا ٹکرانا چھوڑ دیں جسے بیئرنگ یا سیل میں سطح کے چلنے سے پہلے ہٹا دینا چاہیے۔. جہاں گرمی کے طریقوں پر بالکل غور کیا جا رہا ہے۔, ان کا تعلق میٹالرجسٹ سے منظور شدہ مرمت کے طریقہ کار سے ہے۔, پیداوار کی اصلاح کے چکر میں نہیں۔. مادی قوانین میں وضاحت کی گئی ہے۔ گرمی کے علاج کے بعد سیدھا کرنا.
گیئر شافٹ کو دبانے میں کیا شامل نہیں ہے۔
سپورٹ کے درمیان جرنل یا شافٹ باڈی سیکشنز پر بوجھ لگائے جاتے ہیں — کبھی بھی گیئر دانتوں پر نہیں۔. دانت والے حصے پر دبانے سے دانتوں کی خرابی کا خطرہ ہوتا ہے جسے سیدھا کرنے کا کوئی آپریشن رد نہیں کر سکتا, اور سادہ شافٹ پر استعمال ہونے والی قسم کا رول سیدھا کرنا دانتوں پر نہیں لگایا جاتا ہے۔. سپلائن سیکشنز اپنے اصولوں پر عمل کرتے ہیں۔, ہمارے میں احاطہ کرتا ہے سپلائن شافٹ سیدھا کرنے کا حل; شافٹ فیملیز کو گیئر باکس کے اندر ناپا اور درست کیا گیا۔ – ان پٹ, آؤٹ پٹ اور انٹرمیڈیٹ شافٹ اپنی ملٹی جرنل قبولیت منطق کے ساتھ – میں الگ سے علاج کیا جاتا ہے۔ گیئر باکس شافٹ سیدھا کرنے کا حل.
قبولیت کا معیار

شافٹ کی مرمت کی مشق ایک قابل استعمال بیس لائن فراہم کرتی ہے۔: کے بارے میں 0.001 لمبائی کے فی فٹ میں (0.083 ملی میٹر/م) عام گھومنے والے سامان کے لئے, کی طرف سخت 0.0005 میں (0.013 ملی میٹر) تیز رفتار ملٹی اسٹیج مشینری کے لیے کسی بھی مقام پر کل. گیئر شافٹ کے لیے ڈرائنگ حکومت کرتی ہے۔, اور رواداری کی کلاس درخواست کی پیروی کرتی ہے۔: ایک کم رفتار, کم رواداری والے گیئر شافٹ میں ایک اعلی rpm سے زیادہ وسیع کھڑکی ہوتی ہے۔, قریبی کلیئرنس پنین. قبولیت کی ترتیب ہونی چاہیے۔:
- تمام اسٹیشنوں پر حتمی سروے کا نقشہ, مخصوص TIR کے اندر;
- گیئر کے معیار کی جانچ - دانتوں سے رابطہ, پنوں پر رن آؤٹ, ہیلکس الائنمنٹ - تصحیح کے ذریعہ کوئی تبدیلی نہیں۔;
- تمام تصحیح کے بعد مادی حالت کے مطابق شگاف کا پتہ لگانا;
- حتمی پیسنے یا ختم کرنے کے آپریشن کے بعد تصدیق, نہ صرف سیدھا کرنے کے بعد;
- استحکام کی تصدیق جہاں درخواست اہم ہے۔: کھڑے وقفے یا درجہ حرارت کے چکر کے بعد دوبارہ پیمائش کریں اگر عمل ونڈو نے پہلے سے ہی استحکام ثابت نہیں کیا ہے۔.
آخری نقطہ تمام شافٹ سیدھا کرنے کی ایماندارانہ کمزوری ہے۔: ایک تصحیح جو پرانے موڑ کے خلاف محض نئے تناؤ کو سپرپوز کرتی ہے آج سیدھی پڑھ سکتی ہے اور خدمت میں بڑھ سکتی ہے۔. یہی وجہ ہے کہ تصحیح کی تعداد محدود ہے۔, کیوں نقشہ ختم کرنے کے بعد دہرایا جاتا ہے, اور کیوں رواداری کے لیے اسٹروک کی تعداد بذات خود ایک پراسیس کوالٹی سگنل ہے — اصولوں کا اطلاق لائن وائڈ میں خودکار شافٹ سیدھا کرنا.
عام نقصانات
- غلط ڈیٹم پر نقشہ سازی کرنا. وہ مراکز جو اب بیئرنگ محور کی نمائندگی نہیں کرتے ہیں ایک نقشہ تیار کرتے ہیں جسے کام کرنے والی شافٹ میں درست نہیں کیا جاسکتا.
- اونچی جگہ کے بجائے اسٹیشن پر دبانا. زیادہ سے زیادہ انحراف عام طور پر پروب اسٹیشنوں کے درمیان ہوتا ہے۔; لوڈ کرنے سے پہلے اسے تلاش کریں۔.
- لوڈنگ دانت یا سخت splines. رام فورس کا تعلق سادہ شافٹ حصوں پر ہے۔; TIR نقشے پر دانت مستقل اور پوشیدہ طور پر خراب ہو جاتے ہیں۔.
- سنگل پلین پریس کے ساتھ موڑ کا پیچھا کرنا. مشترکہ موڑ اور موڑ کو ایک منصوبہ بند ترتیب کی ضرورت ہے۔, ایک ہی اسٹروک کی تکرار نہیں.
- صرف پوسٹ پریس پڑھنے پر بھروسہ کرنا. بقایا تناؤ دوبارہ تقسیم کرتا ہے۔; رہائی کا چیک حتمی پیسنے کے بعد ہوتا ہے۔, اور اس کے بعد فیلڈ کا نتیجہ.
کسی ترتیب کا ارتکاب کرنے سے پہلے موڑ سے موڑ کو الگ کرنا
سروے کا نقشہ نہ صرف یہ فیصلہ کرتا ہے کہ اسے درست کرنا ہے بلکہ کس ترتیب سے کرنا ہے۔. تین تشخیصی دستخط زیادہ تر گیئر شافٹ کا احاطہ کرتے ہیں۔:
- سادہ کمان: مسلسل گھڑی کے زاویے کے ساتھ انحراف کی شدت لمبائی کے ساتھ ساتھ بڑھتی اور گرتی ہے۔. میپ شدہ ہائی پوائنٹ پر ایک پریس, springback سیکھا, ہو گیا - سب سے آسان کیس اور ایک دستی پریکٹس اچھی طرح سے ہینڈل کرتی ہے۔.
- دو ہوائی جہاز یا ایس موڑ: گھڑی کا زاویہ لمبائی کے ساتھ ساتھ گھومتا ہے۔. ترتیب میں دو اصلاحات کی منصوبہ بندی کی گئی ہے۔, ہر ایک تازہ نقشے پر تصدیق شدہ; پہلے بڑے موڑ کو درست کرنا عام طور پر دوسرے کو آسان بنا دیتا ہے۔.
- موڑ کے ساتھ جھکنا: کونیی خصوصیات - splines, کلیدی راستے, جرائد کی نسبت گیئر کا مرحلہ - کمان کے اوپری حصے میں ٹورسنل نقل مکانی کی نشاندہی کرتا ہے۔. اکیلے دبانے سے موڑ کا علاج ہوتا ہے اور موڑ نکل جاتا ہے۔; موڑ کی اصلاح اس کی اپنی توثیق کے ساتھ ایک مختلف عمل ہے۔, اور دوسری صورت میں دکھاوا کرنے سے شافٹ پیدا ہوتے ہیں جو TIR کو پاس کرتے ہیں اور مرحلہ وار ناکام ہو جاتے ہیں۔.
خودکار مشینیں پہلے دو معاملات کو معمول بناتی ہیں۔: کنٹرولر ناپے ہوئے اسٹیشنوں پر فٹ بیٹھتا ہے۔, پریس پوزیشن کا حساب لگاتا ہے۔, اوور اسٹروک اور سپورٹ سپیسنگ, اور لوپ کو دو یا تین چکروں میں بند کر دیتا ہے۔. ٹوئسٹ کیس وہی رہتا ہے جو ایک سنجیدہ عمل کی تعریف کو سافٹ ویئر کے ساتھ پریس سے الگ کرتا ہے۔, اور یہ بالکل ایسا ہی ہے کہ پانچ ابتدائی سوالات کو جلد پکڑنے کے لیے ڈیزائن کیا گیا ہے — اس سے پہلے کہ شافٹ غلط موڈ کے مقصد سے اسٹروک پر اپنا اصلاحی بجٹ استعمال کر لے۔.
کیا ایک سنجیدہ انکوائری پر مشتمل ہے
ایک گیئر شافٹ سیدھا کرنے والی مشین یا سیل سے مخصوص کیا گیا ہے۔: سیکشن کے لحاظ سے ڈیٹم اسکیم اور TIR کی حدود کے ساتھ ڈرائنگ; اصلاح کے مقام پر مواد اور گرمی کے علاج کی حالت; گیئر ڈیٹا - ماڈیول, ہیلکس زاویہ, سختی - لہذا لوڈنگ کے اخراج واضح ہیں۔; پیمائش اسٹیشن پر موجودہ مسخ کی تقسیم; انحراف کی حد میں نمونے کے حصے; سائیکل کے وقت اور ٹریس ایبلٹی کی ضروریات; اور دوبارہ کام کی حد کی پالیسی. ان پٹ کے ساتھ سپورٹ اور پروب پلان, پریس فورس کلاس اور اسپرنگ بیک سیکھنے کی حکمت عملی کی براہ راست پیروی کریں۔, اور اسٹیشن کو وعدوں کے بجائے حصوں کے خلاف توثیق کیا جاسکتا ہے۔.
Every gear shaft straightening project eventually hits the same two questions – دی شافٹ کے لئے انتخاب گائیڈ, ٹیوب اور پروفائل کام اور straightening machine cost breakdown آپ کی سپلائر میٹنگ سے پہلے ان کا جواب دیں۔.