
ایک کنیکٹنگ راڈ گھومنے والی حرکت کو بوجھ کے نیچے بدلتی ہوئی حرکت میں بدل دیتی ہے۔, تناؤ میں, کمپریشن اور موڑنے, فی آپریٹنگ گھنٹے لاکھوں بار. شافٹ کے برعکس اس میں درست ہونے کے لیے کوئی ایک گردشی محور نہیں ہے۔. اس کی جیومیٹری دو بوروں کے درمیان تعلق میں رہتی ہے — کرینک پن پر بڑا سرا اور کلائی کے پن پر چھوٹا سرا — اور سیدھا کرنے کا مطلب ہے اس تعلق کو بحال کرنا۔: بور سے بور متوازی, موڑ, مرکز کا فاصلہ اور بور جیومیٹری, جمع اور ٹارک حالت میں چھڑی اندر چلتی ہے۔.
یہ مضمون کنیکٹنگ راڈ باڈی کو خود سیدھا کرنے کے بارے میں ہے۔. اس سائٹ پر دو متعلقہ وسائل ایک چھوٹے ورک پیس فیملی کا احاطہ کرتے ہیں۔: دی کنیکٹنگ راڈ آستین سیدھا کرنے والا حل اور ZD90 کنیکٹنگ راڈ سیدھا کرنے والی مشین سیدھا slender sleeve-type link rods اور پن (ø1.5–8 ملی میٹر قطر, 45-95 ملی میٹر کی لمبائی) پاور ٹولز اور اسمبلیوں کے لیے — انجن راڈ باڈی کے لیے نہیں۔. یہاں زیر بحث انجن راڈ باڈی کو انجن ری مینوفیکچرنگ شاپس میں مخصوص راڈ الائنمنٹ اسٹینڈز اور پریسوں پر درست کیا گیا ہے۔; عمل اور قبولیت کی منطق ذیل میں دستاویزات جو مشق کرتی ہے۔.
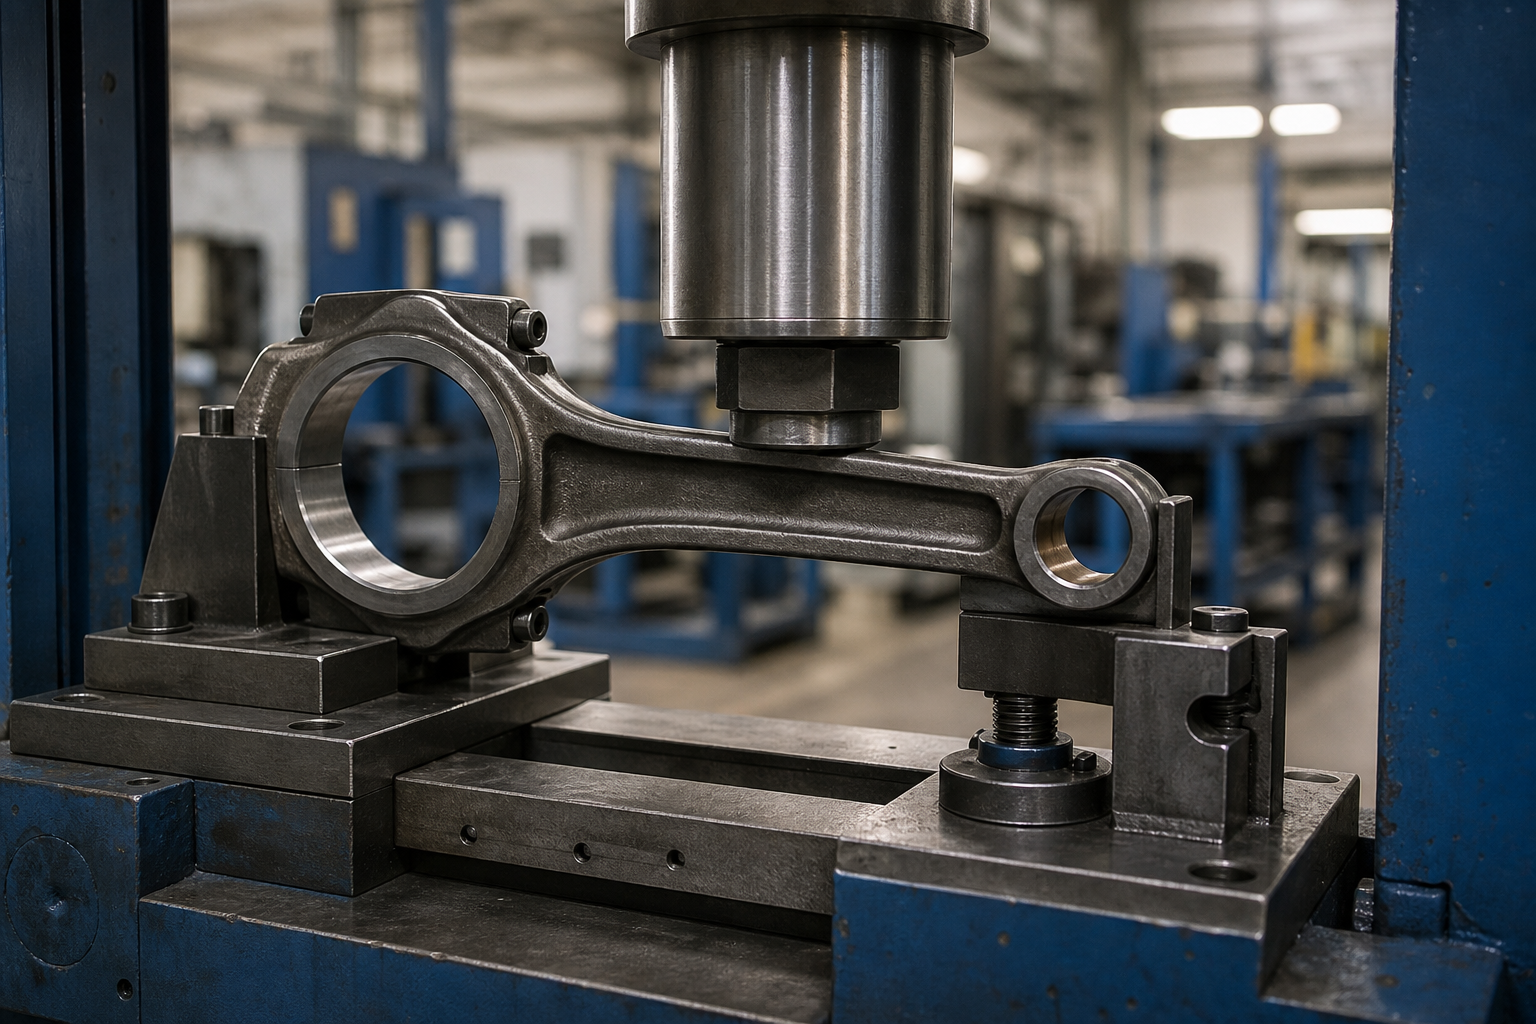
کیا “جھکا ہوا” ایک کنیکٹنگ راڈ پر کا مطلب ہے
| اخترتی موڈ | کیا تبدیلیاں | اصلاحی راستہ |
|---|---|---|
| بیم موڑنا | پنڈلی بوروں کے درمیان جھکتی ہے۔; بور متوازی رہتے ہیں لیکن آفسیٹ | پیڈڈ ٹولنگ کے درمیان آئی بیم پنڈلی پر تصحیح دبائیں۔ |
| بیم موڑ | ایک بور دوسرے کی نسبت پنڈلی کے محور کے گرد گھومتا ہے۔ | کنٹرول اینڈ ریسٹرینٹ کے ساتھ راڈ فکسچر میں ٹورسینل اصلاح |
| بور متوازی غلطی (بور فریم میں جھکنا) | چھڑی کے جہاز میں چھوٹے سرے کا محور بڑے سرے والے محور کے متوازی سے باہر جھک جاتا ہے۔ | متعین پوائنٹس پر تصحیح دبائیں۔; الائنمنٹ فکسچر پر تصدیق کریں۔ |
| بڑے آخر میں بگاڑ | بڑے سرے والے بور میں اوولٹی یا ٹیپر, اکثر بولٹ اسٹریچ یا راڈ بولٹ کی ناکامی کے واقعے کے بعد | موڑنے کا مسئلہ نہیں ہے۔: کیپ فیس مشیننگ اور ریبور/ہون, کلاسک ری کنڈیشنگ کا راستہ |
| چھوٹے آخر میں تحریف | بور آؤٹ آف راؤنڈ یا سائز کا نقصان | بور اور دوبارہ آستین; اوپر حوالہ دیا گیا آستین سیدھا کرنے والا حل دیکھیں |
پہلی تین قطاریں چھڑی کے جسم پر پریس سیدھی کرنے کا کام ہیں۔. آخری دو کا تعلق مشینی ری کنڈیشننگ سے ہے۔. وہ دکانیں جو ان کو آپس میں ملاتی ہیں وہ اشارے پڑھنے پر مجبور کرنے کے لیے چھڑی دباتی ہیں۔, بوروں کو مزید مسخ کریں۔, اور حصہ کھو دیں - یہی وجہ ہے کہ نیچے کی پیمائش کا مرحلہ کچھ بھی لوڈ ہونے سے پہلے بور جیومیٹری سے موڑ اور موڑ کو الگ کرتا ہے۔.
جمع میں پیمائش, ٹارکڈ حالت
کنیکٹنگ راڈ بڑے سرے کے نقطہ نظر سے ایک دو ٹکڑا حصہ ہے۔. ٹوپی, جدا ہونے والے چہرے, بولٹ اور ان کا ٹارک سب بور کی آخری جیومیٹری میں حصہ لیتے ہیں۔, لہذا ہر معتبر پیمائش اسی نظم و ضبط کی پیروی کرتی ہے۔:
- پہلے دراڑوں کا معائنہ کریں - پنڈلی کا مقناطیسی ذرہ معائنہ, جدا ہوتے چہرے اور بولٹ لگ. پھٹے ہوئے چھڑی کو سیدھا کرنا قابل شناخت عیب کو مستقبل کی ناکامی میں بدل دیتا ہے۔.
- ٹوپی کو نئے یا معلوم اچھے بولٹ کے ساتھ جوڑیں۔, تفصیلات کے لئے torqueed. بغیر ٹرک والی چھڑی ایک بور کی پیمائش کرتی ہے جو خدمت میں موجود نہیں ہے۔.
- ایک سیدھ فکسچر پر چھڑی سیٹ کریں: the big end on a fixed arbor or between check plates, a pin or arbor through the small end.
- Read bend and twist with dial indicators at defined gage points — the classical rod aligner arrangement used in engine reconditioning for decades.
- Measure bore dimensions, center distance and cap face condition separately; do not let bore error masquerade as bend.

The fixture, not the eye, defines the truth. Workshops without a rod aligner try to infer bend from feeler readings against a surface plate, which mixes fixture error, plate error and bore error into one number. پیشہ ورانہ معیار - ماہر راڈ شاپس سے لے کر پروڈکشن انجن پلانٹس تک انجن ری مینوفیکچرنگ پریکٹس میں جھلکتا ہے - گیج ہارڈویئر پر دونوں بوروں کے ساتھ ایک سرشار الائنمنٹ اسٹینڈ ہے۔.
I-Beam پر تصحیح دبائیں۔
بیم موڑ اور بور کے متوازی غلطی کو سپورٹ کے درمیان پنڈلی کو دبانے سے درست کیا جاتا ہے جو چھڑی کے متعین زون کو گرفت میں لے لیتا ہے۔:
- آئی بیم پنڈلی اور باس سیکشنز کو سپورٹ کریں اور دبائیں — کبھی بھی بور کے پار نہیں۔, ایک بولٹ لگ, علیحدگی کا چہرہ یا سوراخ شدہ تیل کا راستہ.
- پریس پوائنٹ کو انحراف کے ناپے ہوئے اونچے مقام پر رکھیں, ٹولنگ ریڈی کے ساتھ بیم سیکشن سے مماثل ہے تاکہ رابطہ فلینج کناروں سے دور رہے۔.
- چھوٹے اضافے میں درست کریں اور ہر پریس کے بعد الائنر کو دوبارہ چیک کریں۔; ایک چھڑی جو دو روشنی گزرنے کے بعد صاف کی جاتی ہے ایک بار زور سے دبانے سے بہتر حصہ ہے۔.
- اسپرنگ بیک کی توقع کریں اور اسے جان بوجھ کر سیٹ کریں۔: شافٹ پر استعمال ہونے والی ایک ہی معاوضہ منطق لاگو ہوتی ہے۔, اور چھڑی کی چھوٹی سخت بیم اوور شوٹ کو آسان بناتی ہے۔.
- فائنل پریس پاس کے بعد, بوروں کی دوبارہ تصدیق کریں۔, اس حصے کو جاری کرنے سے پہلے مرکز کا فاصلہ اور کیپ ٹارک — بیم کو دبانے سے جیومیٹری چند دسویں حصے میں بدل جاتی ہے۔, اور دوبارہ ترتیب دینے کی ترتیب کو نئی بنیادی لائن کا علم ہونا چاہیے۔.

فکسچر کی سختی نصف عمل ہے۔. بنچ vices فلیکس, اور حرکت پذیر اڈے کے خلاف کیا جانے والا اصلاحی کام ناقابل تکرار نتائج پیدا کرتا ہے - مشین شاپ کا ایک تجربہ کار اصول جو چھڑیوں پر اتنا ہی لاگو ہوتا ہے جتنا کہ کسی بھی پریس کے کام پر. وقف شدہ راڈ سٹریٹنرز اسے سخت کلیمپنگ فریم اور راڈ کے لیے مخصوص ٹولنگ سے حل کرتے ہیں۔. وہی نظم و ضبط — سخت فکسچرنگ پلس ماپا فیڈ بیک — ہمارے پروڈکشن سٹریٹنرز کو کنٹرول کرتا ہے جیسے کہ ZD90 کنیکٹنگ راڈ سیدھا کرنے والا, جو بند لوپ خودکار سیدھا چلاتا ہے۔ (کھانا کھلانا, پیمائش, امدادی درست, دوبارہ معائنہ کریں) چھوٹی آستین کی قسم کے لنک سلاخوں پر.
ٹولنگ مارکس اپنے طور پر ایک معیار کی خرابی ہیں۔. سلاخوں کے پرزے مکمل ہو جاتے ہیں جب تک وہ پریس تک پہنچ جاتے ہیں - مشینی بور, علیحدگی کی سطحوں کا سامنا کرنا پڑا, بعض اوقات شاٹ پینڈ پنڈلیوں - اس لیے اینولز اور سپورٹ کو پیڈڈ یا رداس سے مماثل داخل کرنے کی ضرورت ہوتی ہے, اور کسی بھی گواہ کا نشان بولٹ لگ پر رہ گیا ہے۔, تیل کا سوراخ یا جدا ہونے والا چہرہ چھڑی کے چلنے سے پہلے متاثرہ خصوصیت کے دوبارہ معائنہ کی بنیاد ہے۔.
سیدھا کرنا ایک ری کنڈیشننگ ترتیب کے اندر بیٹھتا ہے۔
انجن ری مینوفیکچرنگ پریکٹس ایک ترتیب شدہ ترتیب کے طور پر کنیکٹنگ راڈ ری کنڈیشننگ کو چلاتی ہے, اور سیدھا کرنے کی اس میں ایک مقررہ جگہ ہے۔:
- کریک کا معائنہ اور صفائی. اشارے والی سلاخیں یہاں سے لکیر چھوڑتی ہیں۔.
- سیدھا کرنا. الائنر اور پریس پر بیم موڑ اور موڑ درست کیا گیا۔; فکسچر میں دوبارہ چیک کیا.
- جدا کرنے والے چہرے کی مشینی. ٹوپی اور چھڑی کو الگ کرنے والے چہرے سچے سامنے آئے ہیں۔, چھوٹے بور کو بند کرنا.
- بولٹ کی تبدیلی اور ٹارک. کسی بھی بور کے کام سے پہلے تفصیلات کے لیے نئے بولٹ.
- بور کی بحالی. چھوٹی اصلاح کے لیے ہون یا بڑے کے لیے بور/ٹرن, سائز کے بڑے سرے کو ختم کرنا, گول پن اور مرکز کا فاصلہ.
- حتمی تصدیق اور وزن کا انتظام. متوازی, موڑ, مرکز کا فاصلہ, اور انجن سیٹ کے اندر وزن کا ملاپ.
آرڈر کی اہمیت ہے۔. علیحدگی کے چہرے کے کام سے پہلے سیدھا کرنے کا مطلب ہے کہ بور کے آپریشن سیدھے بیم کو ختم کرتے ہیں۔; بورنگ کے بعد سیدھا کرنے سے ایک تیار شدہ بور پوزیشن سے باہر ہو جائے گا۔. اور کیونکہ چہرہ مشینی پلس بور کی بحالی مواد کو ہٹا دیں, سینٹر فاصلہ کنٹرول ایک ری کنڈیشننگ ڈسپلن ہے۔, سیدھا کرنے والا نہیں - راڈ لیتھ اور ہون, پریس نہیں, اسے پکڑو.

وہ واقعہ جانیں جس نے چھڑی کو موڑ دیا۔
اصلاح کا فیصلہ ناکامی کی تاریخ سے شروع ہوتا ہے۔, کیونکہ ایک ہی اشارے پڑھنے کا مطلب بہت مختلف چیزیں ہو سکتی ہیں۔:
| ناکامی کا واقعہ | عام جیومیٹری دستخط | ڈسپوزیشن لاجک |
|---|---|---|
| ہائیڈرولاک / ملبہ ادخال | تیز بیم موڑ یا چھوٹے آخر آفسیٹ, اکثر سیٹ میں پسٹن کے نقصان کے ساتھ | جھٹکے سے بھرا ہوا حصہ; کریکنگ کے لئے معائنہ کریں, متبادل کی طرف جھکاؤ |
| اوور ریو / والو رابطہ | موڑ کے ساتھ مل کر بیم موڑنا; چھوٹے آخر میں تحریف | ایک سے زیادہ طریقوں نے ماضی کی پیداوار کو لوڈ کیا۔; متبادل جب تک کہ نقصان ہلکا نہ ہو۔ |
| بیئرنگ ضبط / گھماؤ | بڑے آخر میں رنگت اور بور کی مسخ, پنڈلی پر گرمی کا رنگ | حرارت مادی ردعمل کو بدل دیتی ہے۔; کسی بھی فیصلے سے پہلے مکمل MPI اور سختی کی جانچ کریں۔ |
| راڈ بولٹ اسٹریچ یا غلط ٹارک | صاف جدا ہونے والے چہروں کے ساتھ بڑی اوولٹی | ری کنڈیشننگ روٹ: چہرے, نئے بولٹ, بور اور ہون |
| مشینی / تحریف سے نمٹنے | پروڈکشن یا مرمت کے بیچ میں چھوٹا مسلسل کمان | سیدھا اصلاحی کیس; مستحکم اور دوبارہ قابل |
کون سی سلاخیں بالکل سیدھی ہوسکتی ہیں۔
| چھڑی کی قسم | سیدھا کرنے کی پوزیشن |
|---|---|
| جعلی سٹیل کی چھڑی (آٹوموٹو, ڈیزل, زرعی) | کلاسک اصلاحی امیدوار; دوبارہ ترتیب دینے کے سلسلے میں معیاری کے طور پر سیدھا کرنا شامل ہے۔ |
| پاؤڈر دھات / sintered چھڑی | عام طور پر تبدیل کیا گیا۔, جھکا نہیں; مواد کی کریکنگ رویہ پریس کی اصلاح کو ایک خطرے کا فیصلہ بناتا ہے۔ |
| ایلومینیم کی چھڑی (کچھ کارکردگی اور چھوٹے انجن) | مادی تھکاوٹ کا رویہ متبادل کی دلیل ہے۔; انجن بنانے والے کی سروس پوزیشن پر عمل کریں۔ |
| ٹوٹ پھوٹ (پھٹے) چھڑی | ٹوپی کے چہرے مشینی نہیں ہو سکتے, تو کلاسیکی ری کنڈیشننگ باہر ہے۔; بور کی اصلاح اور کسی بھی موڑنے کو OEM کے طرز عمل کی پیروی کرنا ضروری ہے۔ |
| بولٹ کی ناکامی یا قبضے کی تاریخ کے ساتھ چھڑی | کسی بھی اصلاح سے پہلے کریک انسپیکشن اور ڈسپوزیشن; بوجھ واقعہ جس نے اسے جھکا دیا ہو سکتا ہے پوشیدہ نقصان پہنچا ہو۔ |
یہ وہ جگہ ہے جہاں ایماندار انجینئرنگ امید کو مات دیتی ہے۔: کچھ فورم تھریڈز پوچھتے ہیں کہ کیا ہائیڈرولاک یا اوور ریو ایونٹ سے جھکی ہوئی چھڑی کو سیدھا کیا جانا چاہیے, اور پیشہ ورانہ انجن کی تعمیر میں کام کرنے کا جواب یہ ہے کہ واقعہ کی شدت فیصلہ کرتی ہے۔. روشنی, دوسری صورت میں صوتی جعل سازی میں قابل پیمائش موڑ علاقے کو دوبارہ ترتیب دینا ہے۔; ایک چھڑی جو سکیڑ دی گئی ہے۔, بٹی ہوئی یا جھٹکے سے بھری ہوئی ماضی کی پیداوار ایک متبادل ہے۔, جو بھی اشارے دبانے کے بعد کہتا ہے۔.
قبولیت کا معیار جو رننگ انجن کی عکاسی کرتا ہے۔
| قبولیت کا عنصر | کیا وضاحت کرنا ہے |
|---|---|
| بور متوازی (جھکنا) | بیان کردہ گیج کی لمبائی سے زیادہ انحراف کی حد, ٹارک کی حالت میں سیدھا کرنے والے پر ماپا جاتا ہے۔ |
| موڑ | بور کے محوروں کے درمیان کونیی انحراف کی حد, ایک ہی سیٹ اپ |
| بور کا سائز, گولپن اور ٹیپر | فائنل ہون/بور کے بعد فی ڈرائنگ, دبانے کے بعد نہیں۔ |
| مرکز کا فاصلہ | کم سے کم اور زیادہ سے زیادہ, مشینی مرحلے پر راڈ سیٹ میچنگ کے ساتھ کنٹرول کیا جاتا ہے۔ |
| کریک کا معائنہ | MPI سیدھا کرنے سے پہلے اور حتمی اصلاح کے بعد جہاں بیان کیا گیا ہو۔ |
| وزن اور توازن | انجن سیٹ کے اندر وزن کی کلاس; بوب ویٹ اثر کو دستاویزی کیا گیا ہے جہاں توازن برقرار رہتا ہے۔ |
| بولٹ کی حالت | نئے یا اہل بولٹ, ٹارک ریکارڈ کیا گیا۔, کھینچے ہوئے فاسٹنرز کا دوبارہ استعمال نہ کریں۔ |
اکثر پوچھے گئے سوالات
کیا مڑی ہوئی کنیکٹنگ راڈ کو محفوظ طریقے سے سیدھا کیا جا سکتا ہے؟?
روشنی کے ساتھ ایک جعلی سٹیل کی چھڑی, صاف طور پر ماپا موڑ اور صاف شگاف معائنہ کو معمول کے مطابق سیدھا اور دوبارہ ترتیب دیا جاتا ہے۔. شدید موڑ کے ساتھ سلاخیں, اوورلوڈ سے موڑ, بولٹ کی ناکامی, یا پاؤڈر دھات سے بنایا گیا ہے۔, ایلومینیم یا فریکچر اسپلٹ فورجنگز متبادل امیدوار ہیں۔. وہ واقعہ جس کی وجہ سے موڑ ہوا اتنا ہی اہمیت رکھتا ہے جتنا کہ خود موڑنا.
کیپ torqueed کے ساتھ کیوں پیمائش?
کیونکہ بڑے آخر والا بور صرف اس کی ٹوپی کے ساتھ چلنے والی جیومیٹری میں موجود ہے۔, بولٹ اور ٹارک کا اطلاق ہوتا ہے۔. ڈھیلے ٹوپی پر لی گئی ریڈنگ اسمبلی کلیئرنس اور بولٹ ہول ڈھلوان جتنی موڑتی ہے۔.
کیا سیدھا کرنے سے بوروں کو متاثر ہوتا ہے؟?
جی ہاں, تھوڑا سا, یہی وجہ ہے کہ ری کنڈیشننگ ترتیب میں بور کی بحالی سے پہلے سیدھا کرنا آتا ہے۔. بیم کو دبانے سے بور جیومیٹری کو تھوڑی مقدار میں تبدیل کیا جاسکتا ہے۔; علیحدگی کے چہرے اور ہوننگ آپریشنز جو بحالی کے سائز کی پیروی کرتے ہیں۔, درست بیم پر گول پن اور مرکز کا فاصلہ.
چھڑی کے موڑ کو کیسے درست کیا جاتا ہے۔?
موڑ torsionally درست کیا جاتا ہے: چھڑی کو بڑے سرے پر ایک سخت فکسچر میں بند کیا جاتا ہے۔, اور کنٹرول شدہ کاؤنٹر روٹیشن چھوٹے سرے پر بیم کے محور کے بارے میں لاگو کیا جاتا ہے۔, اضافہ میں, ہر اصلاح کے بعد الائنر پر دوبارہ چیک کریں۔. موڑ کی اصلاح اضافی احتیاط کا مستحق ہے کیونکہ یہ قینچ میں بیم کا کام کرتا ہے۔, اور کسی بھی دورے یا اوورلوڈ کی تاریخ کے ساتھ چھڑی پر یہ عام طور پر اصلاح کی بجائے متبادل صورت حال ہوتی ہے۔.
کیا راڈ سیدھا کرنا کرینک شافٹ سیدھا کرنے سے متعلق ہے۔?
پرزے انجن میں ملتے ہیں۔, اور دونوں تھکاوٹ کے لیے اہم ہیں۔, لیکن میٹرولوجی بالکل مختلف ہے۔. ایک کرینک شافٹ کو اس کے مرکزی جریدے کے محور پر درست کیا جاتا ہے جیسا کہ ہمارے میں بیان کیا گیا ہے۔ کرینک شافٹ سیدھا کرنے کا حل, جب کہ ایک کنیکٹنگ راڈ کا کوئی گردش محور نہیں ہوتا ہے — اسے ایک الائنمنٹ فکسچر پر بور سے بور کے رشتے میں درست کیا جاتا ہے۔.
دو بور محوروں کے ارد گرد حل بنائیں
کنیکٹنگ راڈ سیدھا کرنے والا حل چار طے شدہ فیصلوں پر کھڑا ہے۔: لوڈ کرنے سے پہلے شگاف معائنہ, ایک حقیقی سیدھ فکسچر پر ٹارک کی حالت میں پیمائش, بولڈ کے درمیان شہتیر تک محدود پریس اصلاح, رداس سے مماثل ٹولنگ, اور reconditioning ترتیب کنٹرول تو بور, بیم درست ہونے کے بعد چہرے اور مرکز کا فاصلہ ختم ہو جاتا ہے۔. ان کے ساتھ جو جگہ پر ہیں۔, وقف شدہ راڈ کو سیدھا کرنے کا سامان محنت کی ضرورت کے مطابق مرمت کے فیصلے کو دوبارہ قابل دکان کے عمل میں بدل دیتا ہے — اور آپ کو ایمانداری سے بتاتا ہے کہ اس کے بجائے چھڑی کو کب تبدیل کیا جانا چاہیے۔.
Whether you are upgrading an existing connecting rod line or buying new, دی سیدھا کرنے والا سلیکشن واک تھرو اور سیدھا کرنے والی مشین کے لیے بجٹ کی تصویر سپلائرز سے بات کرنے سے پہلے تجارتی معاہدوں کو ترتیب دیں۔.