
V priemysle výroby spojovacích materiálov, ohýbanie v dlhých skrutkách po tepelnom spracovaní je univerzálnym bodom bolesti. Tradičné “ručné kladivo” je nielen neefektívne, ale tiež nezaručuje konzistentnú presnosť. Tento článok zdieľa špecializované Riešenie na automatické vyrovnávanie skrutiek: demonštrovanie nahláseného prípadu klienta, v ktorom automatizácia priviedla 8-člennú manuálnu linku k jednému operátorovi dohliadajúcemu na štyri stroje, s priamosťou vo vnútri 0.1 mm na akceptačných záznamoch klienta.
Čo je Bolt?
Skrutky sú základné upevňovacie prvky pre strojové zariadenia, výstavby, a automobilovom priemysle. Typickým obrobkom pre toto riešenie je dlhá skrutka s vysokou pevnosťou: 15priemer mm, 340dĺžka mm.
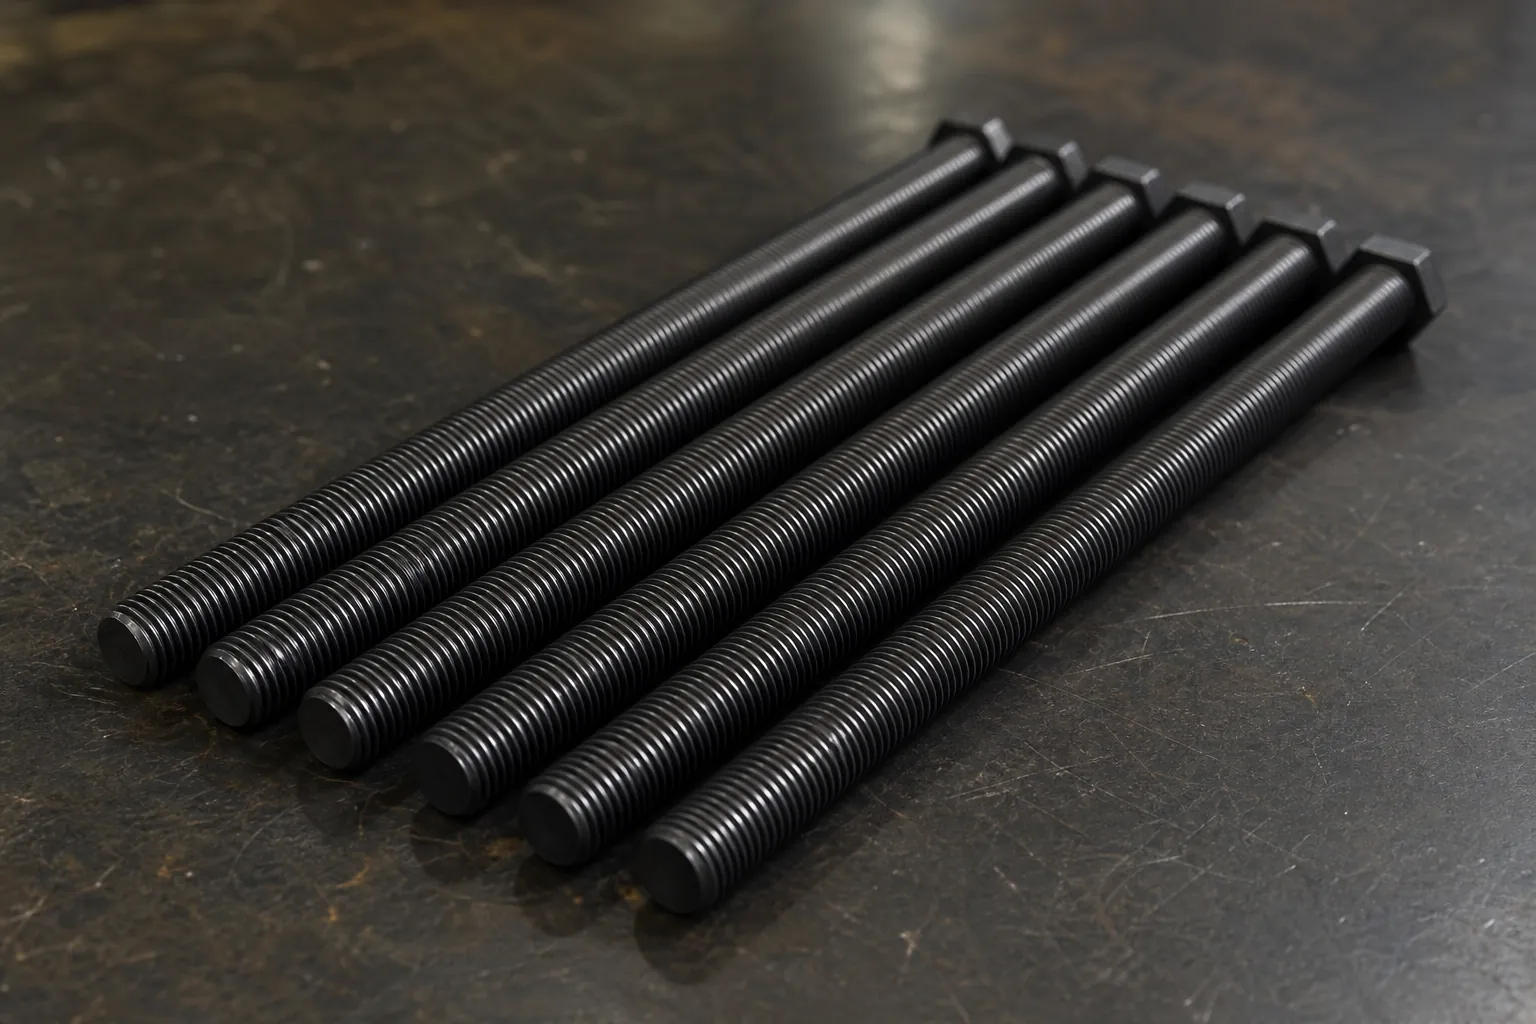
Štrukturálne vlastnosti a výzvy
- Vysoký pomer L/D: Vďaka dĺžke 340 mm je skrutka veľmi citlivá na počiatočný ohyb 0,5 mm – 1.5mm po tepelnom spracovaní.
- Požiadavky na presnosť: Klient požadoval vo vnútri rovnosť 0.2 mm; záznamy o prijatí prípadu boli vedené pod 0.1 mm.
- Požiadavky na ochranu: Proces vyrovnávania musí zabezpečiť nulové poškodenie presnosti závitu a kvality povrchu.
Prečo tepelné spracovanie ohýba dlhé skrutky na prvom mieste
Pochopenie zdroja skreslenia je to, čo robí proces korekcie obhájiteľným namiesto dekoratívneho. Počas kalenia, dlhý upevňovací prvok chladne nerovnomerne: sekcia sa ochladzuje rôznymi rýchlosťami v závislosti od orientácie v koši alebo prípravku, agitačný kontakt, a miestne hmotnostné rozdiely medzi hladkou stopkou, dĺžka závitu a hlava. Každá chladiaca dráha sa chce stiahnuť o inú hodnotu, a výsledné zablokované napätia ohýbajú časť, keď sa uvoľní. Efekt sa mení s dĺžkou – preto krátke skrutky nechávajú tepelné spracovanie použiteľné, zatiaľ čo dlhé skrutky rovnakého stupňa sú systematicky ohnuté. Valcovanie závitov a obrábanie pred úpravou pridávajú svoju vlastnú históriu namáhania, a akékoľvek vyrovnávanie vykonané v tepelnom spracovaní sa počíta ako predchádzajúca deformácia pre všetko, čo sa vykoná potom.
Z toho vyplývajú dva praktické dôsledky. Po prvé, Vstupná kontrola na dlhých tepelne upravených skrutkách nie je voliteľnou papierovou dokumentáciou – veľkosť ohybu a vzor prichádzajúci do vyrovnávacej stanice určujú plán korekcie aj akúkoľvek konverzáciu s dodávateľom, a interakcia predchádzajúcej deformácie s korekčnou odozvou je dôvodom, prečo je správanie pri spätnom zaťažení dôležité, ako je zahrnuté pod Bauschingerov efekt pri narovnávaní. Po druhé, procesné rozhodnutia upstream – ako sú diely skladované alebo košované cez kalenie, či sa použije uvoľnenie napätia — zmeňte rozloženie, ktoré vyrovnávacia stanica vidí, a sú zvyčajne najlacnejším miestom na zníženie celkovej korekčnej práce.
Prečítajte si ohyb pred jeho opravou
Dlhé spojovacie prvky prichádzajú s malým slovníkom ohybových vzorov, a pomenovanie vzoru je prvým krokom efektívnej korekčnej slučky. Jednooblúkový luk — jedna jemná krivka, maximum blízko stredu – je najbežnejším znakom tepelného spracovania a najpriamočiarejšie sa koriguje pomocou podpier umiestnených okolo vrcholu. Dvojitý oblúk v tvare S má dva protiľahlé vrcholy, zvyčajne odráža dva obmedzujúce body počas kalenia, a vyžaduje skôr dve koordinované opravy než jedno veľké stlačenie pri najväčšom čítaní. Miestne zalomenie v blízkosti hlavy alebo hádzania závitu koncentruje deformáciu tam, kde sa mení tuhosť sekcie, a správa sa inak ako rozložený luk. Konečne, krútenie okolo osi občas sprevádza ohýbanie na častiach s asymetrickými znakmi. Každý vzor vyžaduje svoju vlastnú mapu merania a postupnosť korekcií, to je dôvod, prečo automatická stanica, ktorá skenuje celú dĺžku a zostavuje mapu pred stlačením – namiesto toho, aby hľadala jediné najhoršie čítanie – konverguje menej ťahmi. Meracia a korekčná slučka za tým je opísaná pre automatické vyrovnávanie hriadeľa všeobecne, a pre rodinu s dlhými skrutkami konkrétne v automatický proces vyrovnávania dlhých skrutiek.
Prečo sa musí vyrovnávanie skrutiek odsťahovať “Ručné kladivo”
Tradičný proces vs. Automatizované riešenie
Nižšie uvedené údaje predstavujú základné hodnoty a hodnoty po uvedení do prevádzky tohto klienta, nie je univerzálnym štandardom pre každú líniu spojovacích materiálov.
| Bod bolesti | Ručné kladivo / Manuálne stlačenie | Riešenie na automatické vyrovnávanie |
| Pracovná požiadavka | 8 pracovníkov za zmenu (manuálna základná línia, nahlásený prípad) | 1 operátor pre 4 stroje (nahlásený prípad) |
| Priamosť | 0.2 – 0.5 šírenie mm (hlásený manuálny základ) | ≤ 0,1 mm (záznamy o prijatí klienta) |
| Čas cyklu | 120 – 180 s/kus (hlásený manuálny základ) | 10 – 15 s/kus (nahlásený prípad) |
| Celkové náklady | Vysoké mzdové náklady na opravený diel | Pracovná sila znížená z 8 operátorom 1 dohliadanie 4 stroje (nahlásený prípad) |
Proces automatického vyrovnávania skrutiek
Toto riešenie pokrýva plne uzavretý automatizovaný proces od podávania až po triedenie, zabezpečenie toho, aby každá skrutka spĺňala vysoké štandardné požiadavky na dodávku.
Popis základných procesov
- Automatické kŕmenie: Ohnuté skrutky sú automaticky podávané zo zásobníka do vyrovnávacej stanice bez ľudského zásahu.
- Dynamické meranie: Vysoko presné snímače snímajú rotujúci obrobok v reálnom čase, presné zachytenie maximálneho bodu ohybu po celej dĺžke.
- Servo lisovanie: Inteligentný systém automaticky vypočíta pruženie na základe materiálu (uhlíková oceľ/legovaná oceľ), a servomechanizmus aplikuje presný tlak na jednopriechodovú korekciu.
- Automatické triedenie: Kvalifikované skrutky postupujú do ďalšej fázy, pričom nezhodné diely sú automaticky izolované predtým, ako opustia stroj.

Stroj na vyrovnávanie skrutiek UBJ-80
Táto rovnačka je ideálna pre tepelne spracované hotové diely (napr., komponenty lisovacích/kancelárskych strojov, diely na auto/motocykle, nástrojov, skrutky) a bary (oceľ, meď, hliník, nehrdzavejúca oceľ, zliatina titánu) s dĺžkou 60-600 mm & Priemer φ3–φ25 mm. Zvyšuje presnosť a kvalitu produktu.
Hlavné výzvy a riešenia narovnania
Výzva 1: Manning and the Reported “1 Operátor pre 4 Stroje” Prípad
Popis problému: Ručné kladivo a korekcia lisu závisia od zručnosti operátora, výdrž a posunová disciplína, takže úroveň personálu zostáva vysoká a výsledky sa líšia od operátora k operátorovi.
Riešenie:
Naše riešenie implementuje plne uzavretá automatizácia. Prevádzková logika je mimoriadne jednoduchá, so vstavanými receptami pre rôzne špecifikácie skrutiek. Bežnému pracovníkovi stačí pravidelne dopĺňať zásobník; zvyšok - meranie, rovnanie, a kontrola – stroj spracuje automaticky. To rieši nedostatok pracovnej sily a eliminuje poklesy presnosti spôsobené únavou.
Výzva 2: Zaručenie konzistencie s presnosťou 0,1 mm
Popis problému: Keď je skrutka vystavená úderom kladiva, vnútorné rozloženie napätia sa stáva nerovnomerným, často vedie k nadmernej korekcii v lokalizovaných oblastiach.
Riešenie:
Riešenie využíva a plne parametrizovaný servo riadiaci systém. Na rozdiel od vágneho ľudského úsudku, senzory detegujú axiálnu krivku skrutky s presnosťou na úrovni mikrónov. Prostredníctvom viackrokových servo algoritmov, systém presne prekonáva elastické odpruženie S45C alebo legovaných ocelí, uzamykanie konečnej priamosti v rámci 0.1 mm okno dosiahnuté na kvalifikovanom recepte tohto klienta.
Ako sú počas korekcie chránené zóny závitu a hlavy
Ochrana závitu je technický problém kontaktnej zóny, a princípy sú tie isté, ktoré vládnu nástroje na ochranu povrchu pri vyrovnávacích aplikáciách. Korekčná sila aj reakčné sily potrebujú niekde žiť, a na dlhej skrutke je hladký driek oblasťou určenou na prenášanie zaťaženia, pričom dĺžka závitu a filé pod hlavou sú oblasti, ktoré sa najľahšie poškodia. Koncepcia ochrany má preto tri časti: umiestnite podpery na driek v polohách s riadeným rozpätím okolo vrcholu ohybu; priamy lisovací kontakt na stopku pomocou nástroja, ktorý sa prispôsobí sekcii, namiesto toho, aby sa dotýkal hrebeňov závitu; a ponechajte každú hranu, ktorá by sa mohla dotýkať obrobku, veľkoryso zaoblenú, aby sa zaťaženie šírilo namiesto sústredenia. Čistota patrí do tej istej vety – úlomky zachytené medzi lisovacím nástrojom a bokom závitu sú generátorom škrabancov, a na pokovených alebo potiahnutých skrutkách trieda povrchovej úpravy definuje, aký veľký kontakt povrchová úprava vôbec znesie.
Strana validácie je rovnako konkrétna. Nárok na ochranu nite je dokázaný kontrolou dohodnutou pred skúškou – meradlá nite stále fungujú, stav boku posúdený podľa metódy špecifikovanej funkciou kvality – spolu s výsledkom priamosti v uvoľnenom stave, na reprezentatívnych častiach, po opakovaných nastaveniach. Ochrana a geometria sa akceptujú spolu alebo vôbec.
Čo by mal obsahovať balík akceptačných kritérií
Proces vyrovnávania skrutiek je len taký dobrý, ako je dobrá definícia prijatia, na ktorú zodpovedá, a úplný odpovedá písomne na päť otázok. Aká charakteristika riadi - priamosť osi, meral ako: na strediskách, na podperách, otáčanie, v akom stave, pretože čítanie pod obmedzením nie je uvoľneným výsledkom, za zaťažená versus uvoľnená prax merania. Aký je limit, a tam, kde to platí – plná dĺžka alebo špecifikované rozpätia. Čo ešte musí tento proces prežiť — niť fit, povrchová úprava, náter, označenie hlavy. Ako sa vzorkuje zhoda – každá časť prostredníctvom automatického meradla, alebo plán odberu vzoriek s definovanou reakciou na poruchu. A čo sa stane s nezhodnými časťami – limity prepracovania, segregačná a dispozičná autorita, po Rámec na triedenie a prepracovanie NOK. Kupujúcim, ktorí porovnávajú dodávateľov vyrovnávania, sa odporúča, aby požiadali presne o tento balík; schopnosť vyrobiť ho hovorí viac o dodávateľovi ako ktorákoľvek špecifikácia stroja.
Výrobný kufrík: Štvrtá voľba indického klienta
Zázemie zákazníka
Známy indický dodávateľ spojovacích materiálov poskytujúci komponenty pre svetové značky stavebných strojov.
Výsledky implementácie
- Opakované objednávky: Na základe vynikajúceho výkonu prvých troch jednotiek, klient si ich nedávno zakúpil 4stroj.
- Konsolidácia operátorov: Klient uviedol, že jeden operátor spravoval všetky 4 stroje po uvedení do prevádzky, s podstatným zvýšením výkonu na operátora.
- Referenčná hodnota kvality: Záznamy klienta uvádzajú, že priamosť sa pohybuje od 0.2 mm až pod 0.1 mm po uvedení do prevádzky.
často kladené otázky
- Q: Poškodí vyrovnávací piest závity skrutiek?
- Nie. Navrhli sme bezkontaktne, polstrované ochranné formy špeciálne na vyrovnávanie skrutiek. Lisovacie bloky dokonale zodpovedajú zakriveniu skrutky, zaisťuje rovnomerné rozloženie sily a zabraňuje prehĺbeniu povrchu.
- Q: Môže sa zariadenie integrovať do systému MES našej továrne?
- áno. Náš riadiaci systém obsahuje štandardné dátové rozhrania na zaznamenávanie a export údajov o vyrovnávaní v reálnom čase pre každú skrutku, spĺňa moderné požiadavky na sledovateľnosť.
Ďalšie procesné otázky
Prečo sa skrutky z rovnakej série tepelného spracovania dodávajú s rôznymi vzormi ohybov?
Pretože poloha každej časti v koši alebo stojane jej poskytla inú cestu chladenia. Skreslenie zhášania je citlivé na orientáciu, lokálny masový a agitačný kontakt, takže aj identické skrutky opúšťajú ošetrenie s rôznymi zablokovanými vzormi napätia. Praktickou odpoveďou je mapovanie prichádzajúcich častí namiesto predpokladania jednotnej chyby, a to je dôvod, prečo stanice založené na skenovaní zostavujú plán korekcie podľa časti.
Koľko korekčných prejdení potrebuje dlhá skrutka?
Závisí to od vzoru, nie pevné číslo. Jednooblúkový luk sa zvyčajne zbieha v jednom plánovanom lise; S-ohyb potrebuje dve koordinované korekcie; miestne zlomy v blízkosti zmien sekcií reagujú opäť inak. Riadiacim pravidlom je limit prepracovania stanovený pred výrobou – diely, ktoré prestanú reagovať, sú smerované na kontrolu, nie je opakovane stlačené, pretože každý ďalší plastový cyklus spotrebúva únavovú životnosť a mení odozvu materiálu.
Vyrovnávanie by malo nastať pred alebo po valcovaní závitu?
Trasa patrí technikovi spojovacieho procesu, ale kompromis je jasný: korekcia pred valcovaním závitu umožňuje následné operácie pracovať z rovného polotovaru, pričom korekcia po tepelnom spracovaní hotovými závitmi vyžaduje vyššie popísanú ochranu kontaktnej zóny. Bez ohľadu na zvolenú trasu, akceptačný balík musí definovať, na ktorý stav sa vzťahuje limit priamosti, a overenie korekcie sa musí spustiť na častiach nesúcich tento stav.
Zhrnutie
Pre továrne na spojovací materiál, ktoré sledujú vysokú účinnosť a kvalitu, an Riešenie na automatické vyrovnávanie skrutiek je základnou cestou k zvýšeniu konkurencieschopnosti. Či je cieľom nižšie obsadenie resp 0.1 presnosť dodávky mm, údaje v tomto článku sú nahláseným prípadom jedného klienta; vaše vlastné výsledky závisia od skupiny skrutiek, prichádzajúce skreslenie a definícia prijatia.
Prechod od manuálnej korekcie skrutiek k automatizácii? The manuálna vs automatická logika výberu a ROI puzdro pre automatické vyrovnávanie sú prirodzené ďalšie kroky.
Ak čelíte problémom s riadením práce alebo problémom s presnosťou, kľudne Kontaktuj nás pre prispôsobený technický návrh.