
Un arbore canelat transmite cuplul prin flancurile dinților săi, nu numai prin suprafața sa exterioară. Secțiunea spline, jurnalele de rezemare a solului dintre caneluri, diametrele garniturii, umerii și capetele filetate au fiecare o relație geometrică cu o axă de rotație, iar potrivirea manșonului sau butucului de împerechere depinde de acea relație care este valabilă pe toată lungimea. Îndreptarea unui arbore canelat înseamnă, prin urmare, controlul axei fără a atinge niciodată geometria flancului care face piesa valoroasă.
O soluție funcțională de îndreptare a arborelui canelat răspunde la patru întrebări înainte ca orice presă să se miște: care diametru reprezintă axa funcţională la fiecare staţie, dacă dinții proprii ai splinei pot fi utilizați ca referință de măsurare, unde forţa de corectare poate acţiona în mod legal, și cum va fi acceptată piesa corectată — inclusiv verificarea potrivirii cu componenta de împerechere, nu doar un indicator de citire.

De ce arborii spline rup rețeta implicită de îndreptare
| Caracteristica arborelui spline | Îndreptarea riscului | Răspuns la proiect |
|---|---|---|
| Dinți spline | Presa sau contactul de asistență poate brinell, îndoiți sau marcați flancurile; flancurile deteriorate distrug potrivirea și capacitatea de cuplu | Regula fără contact: forta de corectie si sprijini numai pe diametre netede adiacente splinei |
| Suprafață spline întreruptă | Un senzor care se află pe vârfurile dinților citește forma și eroarea de pas, nu axa | Măsurați pe jurnal sau pe diametrul minor, sau utilizați un manșon/master pentru a transforma dinții într-o referință continuă |
| Istoricul cuplu-torsionare | Suprasarcina poate răsuci arborele; eroarea de plumb și index rămân după orice corecție de îndoire | Măsurați cablul/indicele spline separat; declarați răsucirea în afara domeniului de aplicare al presării |
| Corp lung și zvelt | Raportul lung lungime-diametru înseamnă căderea greutății proprii și supracorecția ușoară | Validați distanța dintre suport, utilizați incremente fine de forță și măsurați din nou după fiecare trecere |
| Distorsiunea tratamentului termic | Inducția sau călirea prin întărire lasă o hartă de îndoire în mai multe puncte, adesea cu inversări | Măsurare cu mai multe stații și corecție secvențială, nici o singură presă de mijloc |
| Caracteristici de sigiliu și umăr | Încărcarea locală în apropierea unui umăr concentrează stresul și poate marca diametrul de etanșare | Scule căptușite sau potrivite cu raza, puncte de apăsare ținute departe de zonele de tranziție |
Definiți ce arbore spline este în domeniu
| Familia arborelui spline | Context tipic | Traseul Ingineriei |
|---|---|---|
| Transmitere / arborele de ieșire al cutiei de viteze | Producția de volum după tratamentul termic, înainte de finisarea spline | Măsurare automată în mai multe puncte și corecție de apăsare pe zonele jurnalului |
| PTO și arbore de transmisie agricol | Profiluri lungi standardizate, piață grea de reparații | Mașină de lungă durată sau proces manual țintit; se potrivesc cu jugul de împerechere |
| Arborele motorului cu pinion sau caneluri de cuplare | Motor electric și ansambluri pompe | Îndreptare pe bază de jurnal în concordanță cu datele rotorului și ale rulmenților |
| Aerospațial și arbore canelat al actuatorului | Oboseală critică, toleranțe strânse de plumb și index | Metrologie completă, deformare restrânsă, validarea procesului documentat |
| Arborele de reparație uzat sau deteriorat | Frumoasa, flancuri învinețite, coroziune, urme de ciocan | Inspectați și eliminați mai întâi; îndreptarea nu poate restabili geometria dintelui |
Aplicațiile învecinate nu ar trebui să fie pliate în această pagină. Liniile de transmisie goale lungi, cu juguri sudate, reprezintă o problemă de îndreptare și echilibrare a tuburilor acoperită în documentul nostru. soluție pentru îndreptarea arborelui de transmisie, iar arborii întăriți ai cutiei de viteze a căror spline este doar o caracteristică printre angrenaje și suporturi urmează traseul descris în soluție pentru îndreptarea arborelui cutiei de viteze. Articolul de față rămâne cu arbori a căror spline este caracteristica definitorie.
Construiți măsurarea pe o referință defensabilă
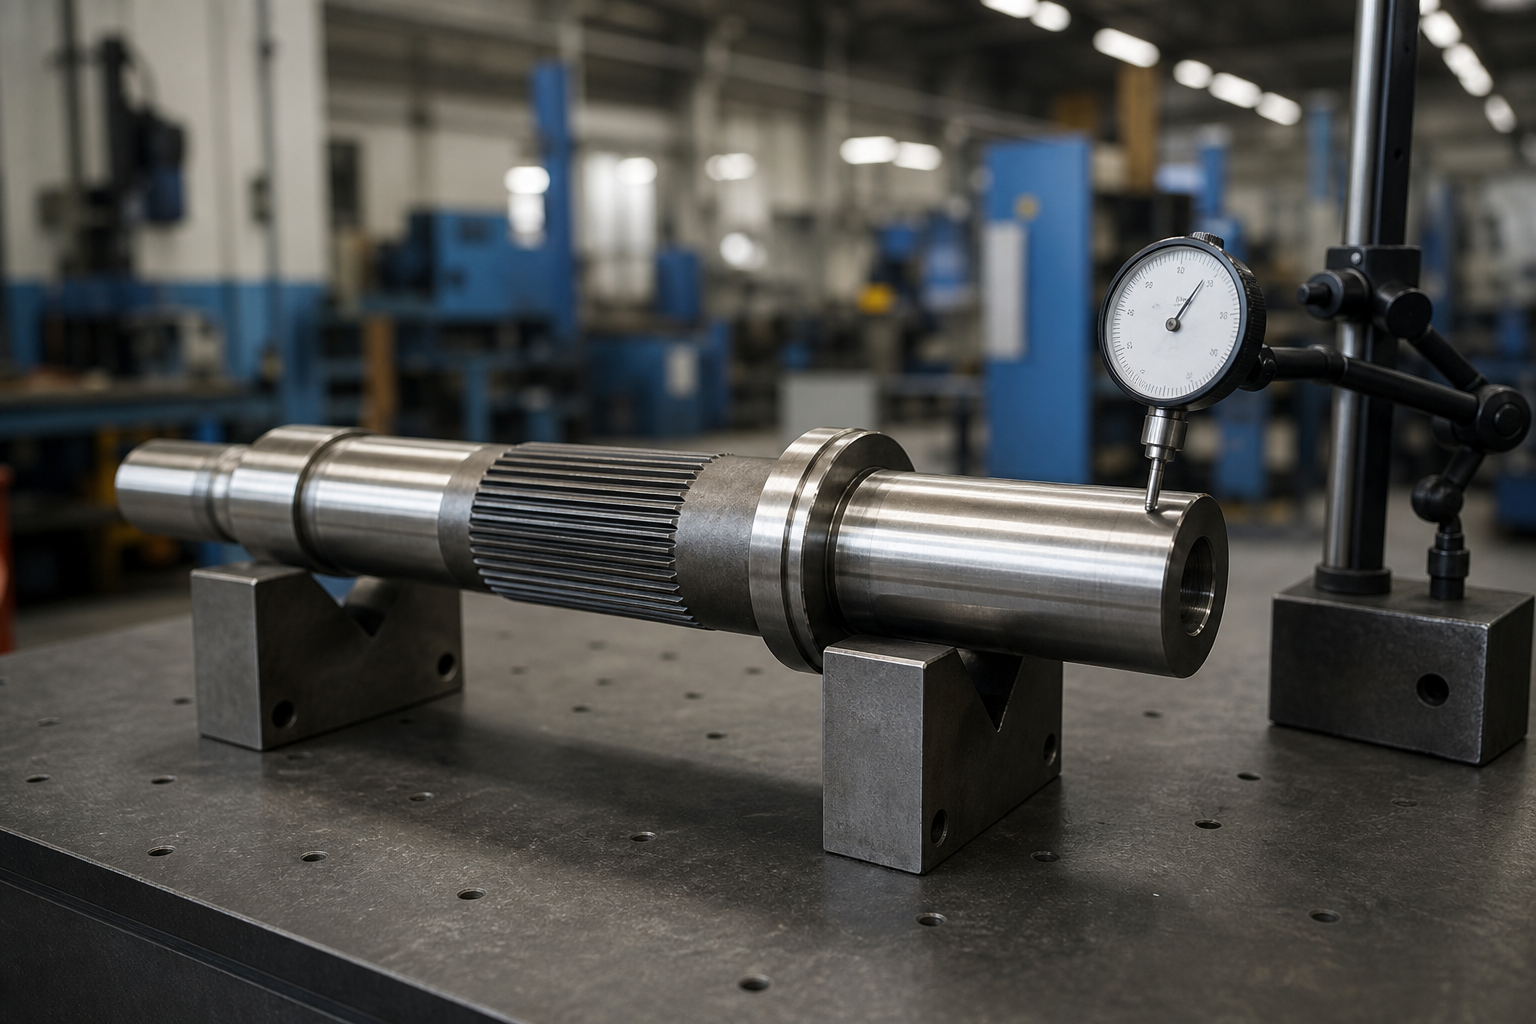
Cea mai frecventă eroare în măsurarea arborelui canelat este citirea unui indicator cu cadran direct pe vârfurile dinților și apelarea curgerii rezultatului. Cercul dinților este întrerupt, suprafață purtătoare a formei; citirea sa amestecă eroarea de ton, eroare de plumb, deteriorarea dinților și poziția adevărată a axei într-un număr fără sens. Un lanț de măsurare protejabil folosește una dintre cele trei referințe:
- Reviste de teren și centre: unde desenul definește axa de la rulmenți sau găuri centrale, măsura acolo, și verificați relația spline numai acolo unde desenul o cere.
- Diametru minor sau diametru dedicat: cercul rădăcinii dintre dinți este continuu pe multe caneluri și poate purta un suport în V sau un vârf îngust al senzorului; califică-l mai întâi, deoarece fileurile de rădăcină pot fi rulate sau malformate.
- Un manșon principal sau un ecartament cu spline: glisați un manșon de precizie peste spline și măsurați pe sol diametrul exterior al acesteia. Acest lucru transformă dinții într-o suprafață continuă, iar comportamentul de potrivire al manșonului în sine devine o verificare funcțională în direct. Dispozitivele de îndreptat cu caneluri de producție folosesc exact acest principiu - un dispozitiv principal pe canelură sau secțiune canelară pentru a rezolva diametrul pasului pentru o corecție precisă.
Condiția suportului contează la fel de mult ca alegerea senzorului. Un arbore canelat lung care se înclină între blocurile în V îndepărtate raportează o îndoire care se schimbă cu fiecare mișcare de sprijin. Înghețați pozițiile de sprijin, corelați-le cu gabaritul clientului, și amintiți-vă de acea dreptate, runout și TIR răspund la diferite întrebări — distincțiile sunt stabilite în articolul nostru despre dreptatea arborelui vs runout vs TIR.
Separați cele trei condiții care arată ca o singură curbă
| Stare | Cum arată | Răspuns corect |
|---|---|---|
| Îndoirea globală a axei | Citirile runout cresc și scad constant de-a lungul arborelui într-un singur plan | Apăsați îndreptarea în punctele mapate pe secțiuni netede |
| Rasucire cuplu | Runout jurnal acceptabil; plumb spline, eroare de index sau rulare în afara toleranței; butucul se potrivește strâns la un capăt | Nu se poate corecta prin apăsare; dispunerea prin re-prelucrare acolo unde stocul permite, sau respinge |
| Deteriorarea locală a flancului sau a formei | Citirile sar atunci când senzorul traversează o zonă dentară; potrivirea mânecilor este locală, nu uniforme | Inspectați flancurile; înlocui, re-tăiați sau amestecați pe desen - nu îndoiți arborele pentru a-l ascunde |
Twist merită accent, deoarece vine exact de la încărcarea pentru care este proiectată o spline. O suprasarcină de cuplu trecută de curgere rotește un capăt al splinei față de celălalt; din exterior arborele încă arată drept. Îndreptarea îl va trece pe raportul de curățare și ansamblul se va lega sau se va uza în continuare. Dacă piesele dumneavoastră văd evenimente de supraîncărcare, verificările de plumb și index aparțin aceluiași ciclu de inspecție ca și runout.

Apăsați Puncte și suporturi: Regula fără contact
Forța de corecție pe flancurile spline este un eveniment rebut. Chiar și o apăsare moale poate aplatiza o creastă sau poate deplasa metalul pe un flanc, iar clearance-ul sau interferența rezultată apare luni mai târziu ca fretting, uzură sau un butuc care nu se va asambla. Harta de contact pentru un arbore canelat este așadar strictă:
- Apăsați și sprijiniți numai pe teren neted sau diametre răsucite adiacente canelurii, dimensionate astfel încât plasturele de contact să rămână de pe umeri și să sigileze marginile.
- Când rularea spline este atât de lungă încât nicio zonă netedă nu se află lângă punctul de corecție, utilizați scule inserate conforme care leagă rădăcinile dinților fără a încărca flancurile - și validați-le pe piesele de sacrificiu înainte de producție.
- Așezați suporturi simetrice în jurul punctului înalt măsurat, astfel încât momentul încovoietor să fie proiectat, nu întâmplător; mențineți intervalele suficient de scurte pentru ca corectarea să fie locală.
- Protejați capetele filetate, găuri încrucișate și canale de cheie cu aceeași disciplină descrisă pentru arbori căliți în ghidul nostru pentru îndreptarea după tratamentul termic.
Controlați Springback pe o secțiune subțire
Arborii canelați lungi sunt conformi, astfel încât axa se mișcă sub forțe mici și se întoarce aproape la fel de departe. Ciclul de corecție care supraviețuiește producției tratează fiecare presă ca pe un experiment cu feedback:
- Măsurați harta completă a curbei într-o singură configurație.
- Corectați mai întâi cea mai mare abatere, la punctul culminant cartografiat, supra-călătorie prin răsturnarea anticipată.
- Măsurați din nou înainte de următoarea apăsare; arborii subțiri se cuplează puternic, iar o corecție la o stație schimbă citirile la ambii vecini.
- Reduceți punctele rămase în ordine descrescătoare, reverificarea stațiilor anterioare după fiecare trecere.
- Acceptați numai atunci când fiecare stație și verificarea potrivirii funcționale trec în aceeași prindere.
Predicția de deplasare excesivă, comportamentul de cuplare și semnăturile clasice de defecțiune a sub- și supracorectarea sunt tratate în articolul nostru despre compensarea spatelui îndreptarea arborelui. Celulele automate rulează această buclă închisă; privirea noastră de ansamblu asupra cum funcționează îndreptarea automată a arborelui arată arhitectura mașinii din spatele acesteia.

Aflați de ce arborele s-a îndoit în primul rând
Îndreptarea returnează geometria; nu înlătură cauza. Arborii spline ajung la presă pentru o listă scurtă de motive repetabile, și fiecare schimbă cât valorează o corectare:
| Cauza de bază | Dovezi tipice | Implicație pentru îndreptare |
|---|---|---|
| Distorsiunea tratamentului termic | Îndoire în mai multe puncte după inducție sau prin călire; repetabilitate într-un lot | Caz de producție de bază; corectă în fereastră înainte de a termina prelucrarea |
| Reducerea tensiunilor de prelucrare | Arc progresiv după strunjirea grea sau frezarea unei laturi | Corecta, apoi verificați stabilitatea după un interval de detensionare sau următoarea operație |
| Daune la manipulare și impact | Îndoială locală, ciocan sau urme de aruncare lângă o stație | Îndoirile locale ascuțite concentrează tensiunea; evaluați raza de curbură înainte de a apăsa |
| Suprasarcină de funcționare | Răsuciți cu sau fără îndoire; semne de martor pe flancurile butucului | Corecția geometriei nu poate restabili puterea de curgere după un eveniment de torsiune |
| Nealiniere în serviciu | Uzura flancului concentrată pe o parte, coroziunea prin frecare la interfața butucului | Suprafețele de uzură înseamnă că arborele este o piesă de uzură, nu un candidat de îndreptare |
Practica de prevenire a eșecurilor în industria spline pune în mod constant alinierea greșită, suprasarcină și daune de manipulare în partea de sus a listei de cauze - tocmai de aceea o propunere de îndreptare ar trebui să solicite istoricul defecțiunilor și procesul din amonte înainte de a cita un ciclu de corecție. Un arbore care se îndoaie în același mod în fiecare lot este o problemă de proces cu o soluție de îndreptare; un arbore care ajunge răsucit, fretted sau impact-kinked este o problemă de dispoziție purtarea unui costum de îndreptare.
Testare eșantion înainte de lansarea în producție
Deoarece deteriorarea flancului este ireversibilă, un proces cu arbore canelat este validat pe probe, niciodată la primul lot de producție. Un set minim de calificare include:
- Cel puțin cinci părți reprezentative măsurate înainte și după corecție, la fiecare post de desen, în stare de sprijin înghețat.
- O verificare a potrivirii cu indicatorul de producție sau un manșon principal pe fiecare probă, înainte și după trecerea finală de presă.
- Inspecție de flanc - vizuală sau optică - pentru a dovedi regula fără contact menținută în poziții reale de scule.
- Valori înregistrate de retur pentru fiecare punct de apăsare, care sămânță modelul de compensare pentru producție.
- Un proces verbal de acceptare semnat cu toleranțele de desen, inclusiv plumb și index acolo unde este specificat.
Acceptarea trebuie să includă potrivirea, Nu numai cadranul
| Elementul de acceptare | Ce trebuie specificat |
|---|---|
| A alerga afară / TIR la stațiile definite | Pe stație, într-o stare de sprijin declarată, referite la jurnale sau la un manșon calificat |
| Potrivire funcțională spline | Merge / indicator de interzicere, verificarea cuplului master al manșonului, sau jocul de flanc specificat după corecție |
| Duce, indexați și rulați | Verificat acolo unde desenul cere; răsucirea este o caracteristică separată de îndoire |
| Stare de flanc | Fara saramurare, aplatizarea crestelor, pickup pe flanc sau noi semne de la scule |
| Integritatea suprafeței după întărire | Inspecția fisurilor în cazul în care piesa este întărită și critică la oboseală |
| Stoc de prelucrare rămas | Verificați că corectarea a lăsat permisiunea pentru orice finisare finală șlefuită sau spline |
Întrebări frecvente
Puteți apăsa direct pe spline?
Nu. Contactul direct de apăsare pe dinți riscă deteriorarea flancurilor și a crestei pe care îndreptarea nu le poate repara. Forța de corecție aparține diametrelor netede adiacente splinei, sau prin scule validate de punte care încarcă doar diametrul rădăcinii.
Cum măsori curajul pe o secțiune canelată?
Utilizați jurnalele acolo unde desenul permite, diametrul minor unde este continuu si calificat, sau un manșon principal de precizie alunecat peste dinți, astfel încât senzorul să citească o suprafață continuă de sol. Citirea unui indicator pe vârfurile dinților amestecă geometria dintelui cu eroarea axei și oferă o hartă falsă a îndoirii.
Arborele meu canelat este drept, dar butucul se leagă. De ce?
Cauzele probabile sunt răsucirea, deteriorarea flancului, sau eroare de lead/index — toate invizibile pentru o verificare a runout-ului de jurnal. Măsurați avansul și indicele splinei, inspectați flancurile pentru vânătăi sau fretari, și testați potrivirea cu un go gauge sau un manșon principal înainte și după orice corecție.
Este un arbore spline măsurat și îndreptat ca un arbore de motor?
Bucla mașinii este aceeași secvență de măsurare-apăsare-re-măsurare utilizată pentru soluție automată de îndreptare a arborelui motorului, dar referința și regulile de contact diferă: spline adaugă o suprafață întreruptă pentru măsurare, zone protejate pentru scule, și o potrivire funcțională verificați de care un arbore simplu nu are nevoie niciodată.
Câtă îndoire poate fi corectată pe un arbore canelat?
Intervalul de lucru depinde de raportul lungime-diametru, starea materialului și unde zonele netede de corecție se află în raport cu deviația. Arborii subțiri tolerează în principiu corecții unghiulare mari, dar se cuplează puternic între stații; arborii scurti întăriți tolerează o deviere mică pe trecere. Numărul care contează este stabilit pentru fiecare familie de părți în timpul testării eșantionului, nu este citit dintr-un tabel generic.
Construiește soluția din Fit, Nu cadranul
Un arbore canelat este acceptat atunci când butucul sau manșonul de împerechere se asamblează și transmite cuplul așa cum este proiectat. Îndreptarea servește acestui rezultat: măsura din reviste sau un maestru calificat, ține fiecare apăsare și sprijin de pe flancuri, tratați răsucirea ca pe o caracteristică separată și care nu poate fi apăsată, și închideți bucla cu o verificare a potrivirii funcționale. Înghețați cele patru decizii, iar corectarea în sine devine inginerie de rutină.
To turn this spline shaft guidance into a purchase decision, start with the straightener selection walkthrough and pressure-test the numbers with the budget picture for a straightening machine.