
Îndreptarea arborelui nu este un proces universal de mașină. Un bar simplu, arborele motor treptat, ax cu flanșă, arborele de transmisie angrenat și arborele lung de antrenare tubular pot apărea toate „îndoite,” dar nu împărtășesc același datum funcțional, zone de contact sigure, metoda de măsurare sau răspunsul de corecție.
StraighteningTech evaluează proiectele de îndreptare a arborelui din desenul piesei de prelucrat, deformare de intrare, etapa procesului și metoda de acceptare. Acest hub compară arhitecturi consacrate de îndreptare a arborelui și direcționează o anchetă; nu afirmă că fiecare familie de piese de prelucrat sau arhitectură de mașini listată se află în gama noastră actuală de aprovizionare verificată. O capacitate specifică proiectului, timpul ciclului și configurația echipamentului pot fi specificate numai după revizuirea desenului, corelația gabaritului, testări reprezentative și rezultate de acceptare publicate.
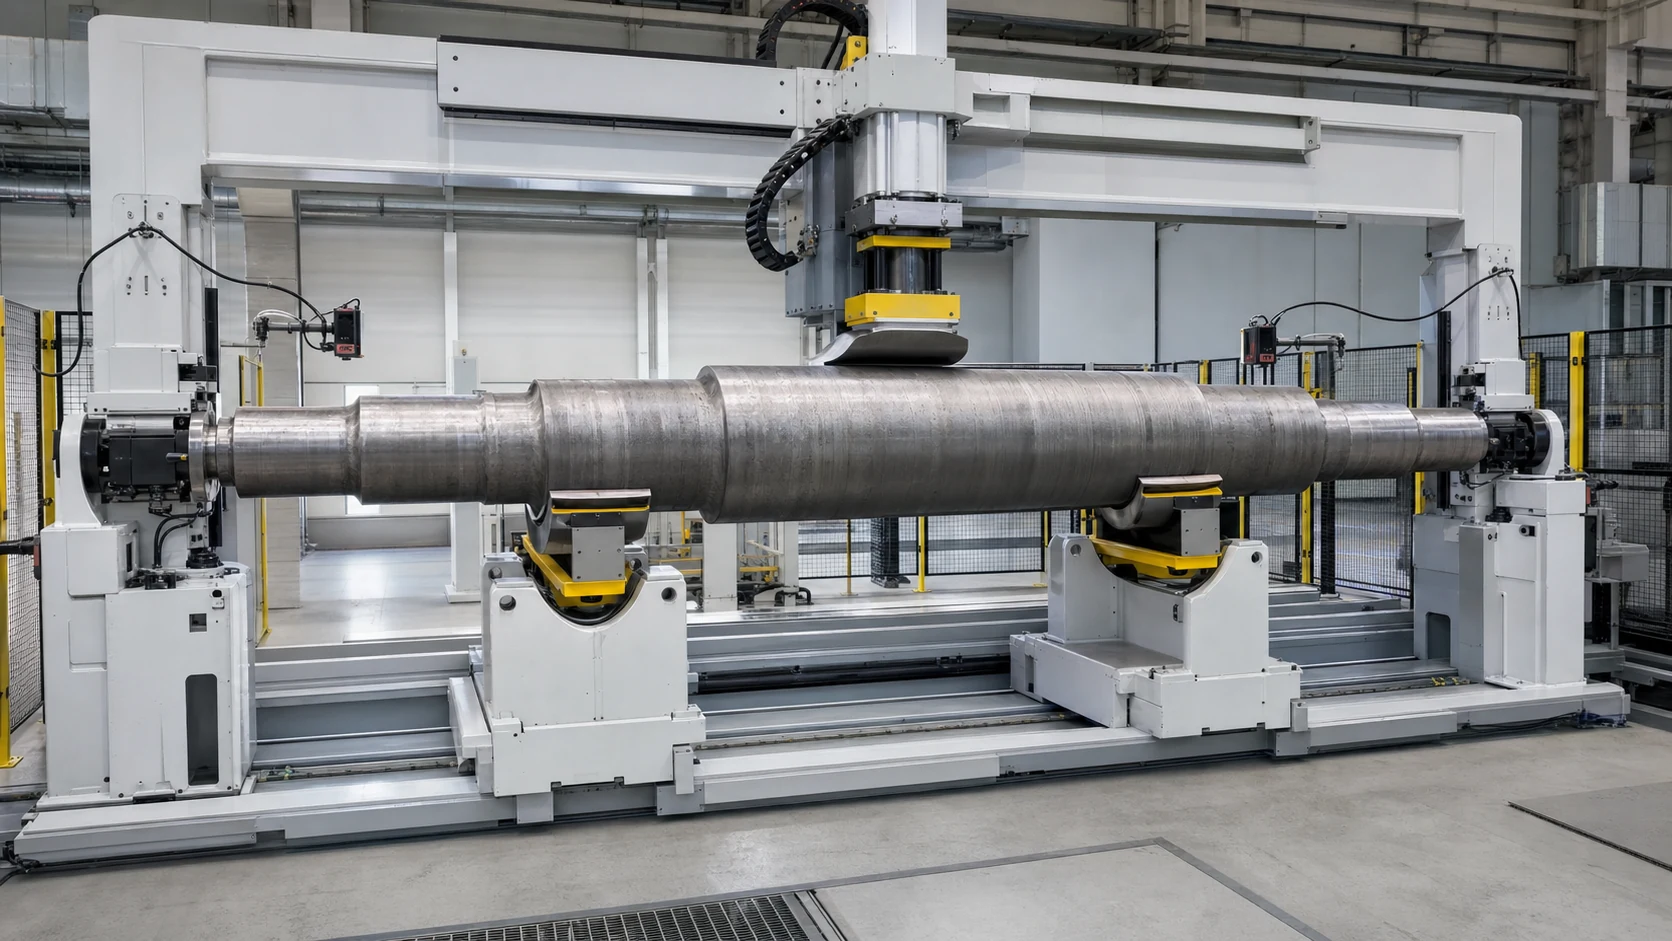
*Ilustrație de concept de inginerie. Nu reprezintă o mașină livrată, proiect client, configurația verificată a senzorului, precizie sau durata ciclului.*
Găsiți traseul potrivit pentru puțul dvs
Începeți cu geometria și funcția. Întrebarea utilă nu este doar „Care este diametrul arborelui?” ci „Care caracteristici definesc axa în următoarea operație de prelucrare sau asamblare?”
| Familia arborelui | Caracteristici tipice | Risc de inginerie primară | Metoda de pornire probabilă |
|---|---|---|---|
| Arbore simplu sau semifabricat | Diametru constant, suprafata nefinisata | Suport de lungă durată și mai multe coturi | Îndreptare cu role sau presare punct, in functie de lungime si toleranta |
| Motor treptat sau arbore pompe | Jurnalele de rulment, scaunul rotorului, umerii, canalul cheii | Runout fals de la data greșită; semnele pe jurnalele terminate | Măsurare automată și îndreptare prin presare punct |
| Cutie de viteze sau arbore canelat | Jurnalele, angrenaje, spline, orificii radiale | Runout funcțional, măsurarea dinților și zonele sensibile la fisuri | Măsurare în mai multe puncte și corecție controlată a punctului |
| Axă sau arbore cu flanșă | Corp lung, flanşă, spline, fir | Rotație stabilă, data flanșei și rigiditatea asimetrică | Suport dedicat, rotație și corecție punct |
| Vierme, plumb sau șurub cu bile | Secțiune funcțională cu filet, jurnale, span zvelt | Perturbarea sondei, deteriorarea firului și înapoi elastic | Realizarea datelor definite de desen - cum ar fi jurnalele aprobate, centre sau un ecartament funcțional — cu zone de corecție protejate |
| Arborele cu came sau arborele excentric | Lobii, jurnale și secțiunea de schimbare | Suprafețe de măsurare neregulate și modificări locale ale rigidității | Măsurare conștientă de caracteristici și corecție specifică modelului |
| Arborele sau tubul de antrenare tubular | Perete subțire, suduri, juguri sau flanşe | Colaps, îndoaie, relație de fază și interacțiune de echilibru | Scule de protecție a tuburilor; îndreptarea și echilibrarea tratate separat |
| Crema de direcție sau arbore asimetric | Jurnale netede plus cremalieră | Secțiune non-rotunda, funcția de viteză și zone de apăsare restricționate | Asistență conștientă de profil, măsurare și corectare |
Dacă piesa combină mai multe familii, cea mai sensibilă caracteristică funcțională controlează soluția. Un arbore de antrenare canelat tubular, de exemplu, nu poate fi tratată ca o simplă bară rotundă.
Aceste rute sunt ipoteze de screening, nu misiuni universale. Desenul, etapa procesului, zonele de contact permise și studiile reprezentative decid metoda finală.
Definiți măsurarea corectă înainte de îndreptare
Corectitudine, curgere circulară, runout total și TIR-ul din atelier sunt legate, dar nu sunt interschimbabile. Desenul trebuie să identifice sistemul și ediția ISO sau ASME care guvernează. Straightness este un control al formularului și nu utilizează o referință externă de date. Curățarea circulară și totală sunt evaluate în raport cu o axă de referință specificată; suportul fizic și axa de rotație a mașinii trebuie arătate pentru a realiza acea dată.
| Cerință de desen | Ce trebuie să fie de acord | De ce contează pentru mașină |
|---|---|---|
| Rectitudinea axei sau a suprafeței | Linie controlată, zona de toleranță și lungimea de evaluare | Definește pozițiile de măsurare și obiectivul de corecție |
| Curătură circulară | Axa datei, suprafața sondei, stație axială și o rotație completă | Controlează citirea la secțiunea circulară specificată |
| Runout total | Axa datei, suprafata controlata, calea sondei și regula de rotație | Extinde evaluarea pe suprafața specificată |
| TIR magazin | Date, stație sau potecă, rotație și regula de citire max-min | Nu se presupune că TIR înseamnă GD&T epuizare totală |
| Relația jurnal-datum-axă | Caracteristica exactă a desenului, caracteristicile datelor și jurnalele controlate | Evită utilizarea „coaxialității” ca înlocuitor nedefinit la atelier |
| Funcția roată sau spline | Metoda cu diametrul pasului sau gabaritul funcțional | Numai măsurarea fluidă a jurnalului poate pierde o eroare funcțională |
| Comportamentul asamblarii finale | Rulment, sigiliu, cuplare, interfețe de rotor sau angrenaj | Împiedică optimizarea unei dimensiuni convenabile care nu controlează ansamblul |
Înainte de citare, marca fiecare suport, zona de masurare si presare pe desen. Marcați, de asemenea, canalele cheie, caneluri, fire, orificii de ulei, găuri în cruce, lobii, dintii, pereți subțiri, suduri, acoperiri și suprafețe de finisare care nu trebuie contactate fără aprobare.
Pentru rezultate apropiate de limita de toleranță, mașina și metodele clientului ar trebui să documenteze același măsurand și model de măsurare, împreună cu regula aplicabilă de decizie privind incertitudinea și conformitatea.
Presă punctuală sau îndreptare cu role?
Alegerea depinde de geometrie, process stage and acceptance method—not on a generic preference for one machine type.
| Factorul de decizie | Automatic Point Press Straightening | Roller or Through-Feed Straightening |
|---|---|---|
| Best starting fit | Discrete stepped or feature-rich shafts | Constant-section bars, tubes and shaft blanks |
| Măsurare | Rotation at defined journals with one or more probes | Offline or integrated straightness/runout measurement |
| Corecţie | Local controlled over-bending at an approved axial and angular position | Repeated bending through arranged rolls |
| Feature protection | High flexibility for no-press and no-support zones | Limited when steps, angrenaje, flanges or finished features enter the rolls |
| Schimbarea modelului | Reţetă, support and tooling changes | Roll setting, guide and line setup changes |
| Typical advantage | Closed-loop correction linked to the measured bend | Continuous processing and efficient handling of uniform material |
| Main validation need | Model Springback, marcajele de contact și limitele maxime de corecție | Geometria rolei, protecție a suprafeței și rezultat pe toată lungimea |
Unele rute de producție folosesc ambele metode în etape diferite. Un semifabricat cu diametru constant poate fi îndreptat cu role înainte de prelucrare, în timp ce arborele în trepte finit primește o corecție a punctului bazată pe date după tratamentul termic sau șlefuire.
Proces de îndreptare automată a arborelui în buclă închisă
Pentru un arbore bogat în caracteristici, secvența comună de inginerie este măsura, calcula, corectează și remăsoară. Senzorii exacti, suporturi, forța de presare și modulele de automatizare sunt selectate pentru familia de piese reale.
Videoclipul prezintă un concept automat de curgere a materialului cu arbore mic și îndreptare prin presare. Demonstrează doar structura și secvența echipamentelor vizibile; metadatele sale publice nu stabilesc o identitate a arborelui motor, tip de senzor, vigoare, toleranță sau timp de ciclu.
1. Identificați piesa și selectați o rețetă validată
Rețeta propusă definește realizarea datumului, pozitii de sprijin, statii de masura, zone de corectare permise, caracteristica țintă și limitele maxime de corecție. Cod de bare, DMC sau selecția comenzii de producție este o arhitectură opțională care poate reduce erorile de model mixt atunci când sunt incluse în domeniul de aplicare a proiectului confirmat.
2. Încărca, Sprijiniți și rotiți arborele
Încărcare manuală, o tavă, transportor, robotul sau portalul sunt arhitecturi de manipulare candidate, mai degrabă decât un domeniu implicit. Piesa de prelucrat trebuie să se rotească stabil într-un aranjament de sprijin verificat care realizează data specificată. Centrele, Suporturi în V, rolele și axa de rotație a mașinii nu sunt interschimbabile automat.
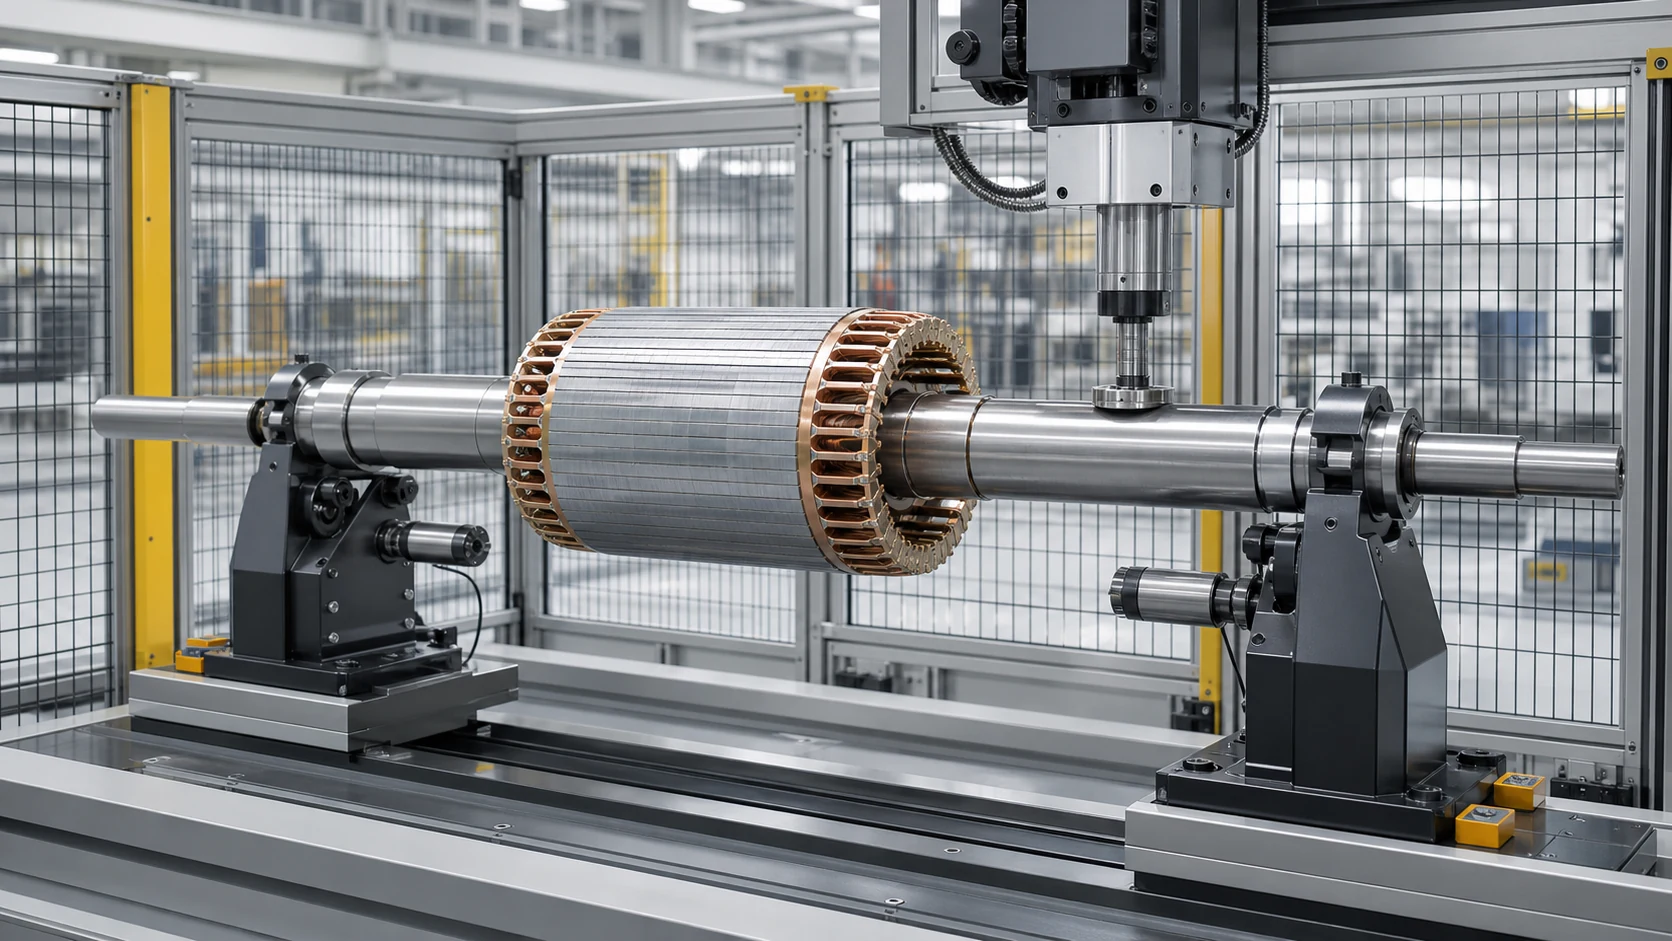
*Ilustrație de concept de inginerie. Geometriile sunt exemple de screening generice, neverificate piese pentru clienți StraighteningTech sau acoperirea actuală a mașinii.*
3. Măsurați abaterea de intrare
Sonde de contact, senzorii fără contact sau manometrele funcționale înregistrează abaterea la pozițiile aprobate. Sistemul ar trebui să distingă o îndoire adevărată de contaminare, un şanţ, o tranziție de diametru sau așezare instabilă.
4. Calculați poziția și direcția de corecție
Controlerul identifică poziția dominantă de îndoire axială și unghiulară. Pentru arbori cu mai multe coturi, secvența trebuie să evite corectarea unei locații în timp ce creează un rezultat inacceptabil în alta.
5. Aplicați supra-îndoire controlată
Presa se deplasează numai într-o zonă aprobată și îndoaie arborele dincolo de poziția finală dorită, astfel încât elasticul elastic să îl lase mai aproape de țintă. Accident vascular cerebral și, acolo unde este cazul, limitele de forță sunt dezvoltate din răspunsul eșantionului.
6. Remăsurați și decideți
Sunt utilizate din nou aceleași stații de referință și de măsurare. Dacă rezultatul rămâne în afara țintei, dar rămâne în limitele de corecție validate, poate fi permisă o altă corecție controlată. Piese care ajung la un ciclu, accident vascular cerebral, forța sau limita de plauzibilitate sunt trimise la NOK sau la revizuirea de inginerie.
7. Înregistrați și descărcați
Dacă trasabilitatea este inclusă în domeniul de aplicare a controlului confirmat, o celulă configurată poate stoca valori înainte/după, reţetă, numărul de corecție și rezultatul OK/NOK. Interfața de date necesară rămâne supusă ingineriei și acceptării proiectului.
Protejați caracteristicile funcționale și suprafețele
Un arbore poate atinge o valoare de curgere și poate fi încă inutilizabil dacă procesul marchează un rulment, deteriora un fir, deformează un perete gol sau inițiază o crăpătură. Prin urmare, regulile de scule și corecție au nevoie de un plan de protecție a caracteristicilor.
| Caracteristică | Risc tipic | Control necesar |
|---|---|---|
| Lagăr de împământare sau jurnal de etanșare | Suport sau apăsați semne | Curățați contactele conturate și presiunea de contact aprobată |
| Dinți angrenaj sau spline | Deteriorarea dinților sau semnal înșelător al sondei | Măsurare funcțională acolo unde este necesar; nici un contact de presă necontrolat |
| Calea cheii, canelura sau gaura radiala | Concentrarea stresului și inițierea fisurilor | Zona de excludere și limite de corecție conservatoare |
| Ață sau secțiune de vierme | Deteriorarea flancului și măsurare instabilă | Măsură pe jurnalele aprobate; protejați secțiunea filetată |
| Flanşă | Suport instabil sau deformare a feței | Concept de localizare și suport dedicat |
| Secțiune goală sau cu perete subțire | Ovalitatea, zdrobirea sau prăbușirea | Suport distribuit și scule specifice tubului |
| Tranziție întărită | Răspuns fragil sau risc de fisurare | Revizuirea durității/lotului, probe de probe și limite de oprire |
| Suprafață acoperită sau finisată | Deteriorări cosmetice sau funcționale | Materiale de contact compatibile și control al curățeniei |
O platformă poate acoperi mai multe modele cu arbore
O celulă flexibilă poate acoperi o familie de arbori atunci când mașina se deplasează, forța și intervalul senzorului se suprapun și sculele de schimbare pot reproduce datele corecte. Acoperirea modelului trebuie dovedită pe întregul plic, nu numai pe un eşantion nominal.
*Ilustrație de concept de inginerie. Acesta arată un posibil aranjament de verificare a stării de eliberare fără a revendica o dată, incertitudine, toleranță sau rezultat acceptat.*
| Modulul celular | Întrebări de rezolvat |
|---|---|
| Mașină de bază și presă | Deplasare obligatorie, fereastră de forță/rezoluție și acces de corecție |
| Suporturi și rotație | Date, span, protecția suprafeței și metoda de schimbare a modelului |
| Sistem de măsurare | Tip senzor, numarul de statii, forța sondei și corelația manometrului |
| Manipulare | Manual, tavă, transportor, portal sau robot; orientare și dimensiunea tamponului |
| Controale | Managementul retetelor, model de corectare, limitele de oprire și logica pieselor anormale |
| Date de calitate | Valori înainte/după, trasabilitate, export și interfață client |
| Siguranţă | paza, interblocări, protecţie la suprasarcină şi acces la întreţinere |
Căi de aplicare a arborelui
Acest butuc organizează întrebările arborelui pe piesă de prelucrat, deoarece fiecare familie are reguli diferite de date și de protecție a caracteristicilor. Exemplele publicate revizuite includ în prezent arbori de motor, arbori de osie pentru autovehicule și arbori melcat mici pentru motoare. Alte familii — inclusiv arbori textile, șuruburi cu plumb sau cu bile, arbori de transmisie, rotoare, arbori de role, arborii cotit, arbori cu came și tije de piston - rămân trasee de evaluare a căror potrivire în proiect trebuie stabilită din dovezi directe și mostre reprezentative. Axe de cale ferată, fusurile de mașini-unelte și șuruburile de plastificare nu sunt reprezentate aici ca capabilități StraighteningTech verificate în prezent. Arbore solid, Identitățile tubului tubular și ale barelor lungi trebuie confirmate înainte de a atribui o piesă de prelucrat cilindric unei familii de soluții.
Pentru exemple publicate revizuite, vedea Soluție de îndreptare automată a arborelui motorului, Soluție de îndreptare ax axului auto şi Soluție pentru îndreptarea arborelui melcat cu motor mic. Fiecare proiect nou necesită în continuare desenul său propriu și revizuirea eșantionului.
Validarea eșantionului înainte de o propunere finală
Încercările reprezentative transformă un concept de mașină într-o specificație de proiect care poate fi pusă în aplicare. Setul de mostre ar trebui să includă scurt/lung, diametru mic/mare, normal/cel mai prost cot de intrare, și materiale relevante sau loturi de tratament termic.
| Element de validare | Dovezi de înregistrat |
|---|---|
| Acord de măsurare | Date, pozițiile sondelor, metoda gauge și rezultatul corelației |
| Stare de intrare | Distribuția îndoirii, starea suprafeței și probele anormale |
| Răspuns de corectare | Răspuns la cursă/forță, retur și număr de corecție |
| Rezultatul final | Toate stațiile de măsurare necesare, nu numai cel mai rău punct inițial |
| Integritatea părții | Semne de contact, fisuri, starea filetului/dintelui/flanșei și alte riscuri |
| Potrivire de producție | Încărcare, schimbarea, distribuția ciclului, Manipularea NOK și nevoile de date |
| Limita de acceptare | Familia de piese testate și condițiile acoperite de oferta finală |
Pentru fiecare arbore nu se aplică nicio acuratețe universală sau durata ciclului. O garanție finală ar trebui să menționeze familia piesei de prelucrat, etapa procesului, interval de intrare, datum, metoda de masurare, probe de probă și condiții de acceptare.
Informații necesare pentru o propunere de îndreptare a arborelui
Vă rugăm să furnizați:
- 2D desen și, dacă este disponibil, 3modelul D;
- materialul arborelui, duritatea și starea de tratament termic;
- diametrul minim/maxim, lungimea și matricea modelului;
- centre, jurnalele de rulment, scaunele rotorului, angrenaje, spline, flanse, fire și alte caracteristici funcționale;
- cotul de intrare sau distribuția curbei, inclusiv cele mai grave cazuri;
- caracteristica ceruta, toleranţă, data și metoda de inspecție a clientului;
- sprijin permis, zone de măsurare și presare;
- suprafețe sensibile și zone de contact interzise;
- etapa curentă a procesului și următoarea etapă de fabricație sau asamblare;
- volumul producției, țintă takt hour, direcția de încărcare și nevoile de schimbare;
- mostre reprezentative care acoperă întreaga familie.
FAQ
O singură mașină de îndreptat arbore poate gestiona orice tip de arbore?
Nu. O platformă poate acoperi o familie validată atunci când se deplasează, vigoare, senzori, suporturile și sculele se potrivesc cu plicul complet. Un angrenat, flanșată, Arborele tubular sau foarte subțire poate necesita un alt concept de măsurare sau corecție.
Este dreptatea aceeași cu TIR?
Nu. Rectitudinea este un control al formei independent de date. O citire TIR este o indicație max-min la atelier a cărei date, stație sau cale de sondă, rotația și regula de citire trebuie documentate; nu este automat GD&T epuizare totală. Metoda desenului și ecartamentului clientului trebuie să determine ce măsoară și acceptă mașina.
Dacă un arbore în trepte folosește o placă de îndreptat cu role?
Îndreptarea cu role este un candidat obișnuit de pornire pentru materialul cu secțiune constantă. După ce caracteristicile funcționale sunt terminate, un arbore în trepte poate necesita în schimb măsurarea bazată pe date, zonele de contact protejate și corectarea punctului local; desenele și probele decid traseul.
Arborele întărite pot fi îndreptate fără fisuri?
Poate fi fezabil, dar duritatea, geometrie, concentrațiile de stres și îndoirea de intrare modifică riscul. Limite de corecție conservatoare, trebuie convenite încercări reprezentative și cerințe de inspecție a fisurilor sau a suprafeței.
Îndreptarea arborelui înlocuiește echilibrarea?
Nu. Îndreptarea controlează geometria sau deformarea; echilibrarea controlează distribuția masei în timpul rotației. Un arbore de antrenare sau un rotor poate necesita ambele procese, cu o secvență definită și criterii de acceptare separate.
Care este cel mai rapid mod de a primi o propunere utilă?
Trimite desenul, material/duritate, măsurători de intrare și țintă, datum, zone protejate, cerința de producție și mostre reprezentative. Acest lucru permite echipei de ingineri să recomande un concept de proces și mașină în loc să ghicească din diametru și lungime.
Construiți soluția din piesa de prelucrat
Calea de încredere este clasificarea piesei de prelucrat, definirea măsurătorilor, selectarea metodei, proiectarea zonei protejate și validarea eșantionului. Acest lucru împiedică selectarea unei mașini în jurul unei declarații de toleranță incomplete sau a unei date convenabile, dar nefuncționale.
Contactați StraighteningTech cu desenul arborelui și informații despre eșantion. Echipa noastră de soluții poate pregăti o măsurătoare propusă, corecţie, concept de manipulare și validare pentru revizuirea ingineriei; domeniul final rămâne supus desenului și validării mostrelor.
Limită de referință tehnică
Acest hub folosește material tehnic public din cadrul de specificații dimensionale ISO/ASME și producători consacrați de mașini de îndreptat pentru a descrie terminologia din industrie, familii de piese de prelucrat și posibile arhitecturi de proces. Aceste surse nu dovedesc gama de mașini StraighteningTech, senzori, algoritmi de control, precizie, timpul ciclului, funcții de trasabilitate sau istoric de livrare. Afirmațiile specifice proiectului necesită desene StraighteningTech, înregistrările de configurare, încercări reprezentative și dovezi de acceptare eliberate.