
Un arbore de viteză este o componentă rotativă de transmisie a puterii care poartă dinți integrați ai angrenajului - pinten, pinion elicoidal sau conic — împreună cu jurnalele, spline, fire și umeri pe o singură axă. Specificația sa de dreptate este definită pe axa respectivă: jurnalele și cilindrii cu pasul angrenajului trebuie să se rotească în jurul unei linii comune în cadrul unei citiri totale a indicatorului (TIR) limita stabilită de durata de viață a rulmentului, calitatea ochiurilor de viteză și viteza arborelui. Prin urmare, îndreptarea unui arbore dințat înseamnă restabilirea axei de rotație a unei componente dintate - o problemă fundamental diferită de aplatizarea unei bare dințate, și o problemă cu metodele de măsurare și corecție bine stabilite.
O soluție de îndreptare a arborelui angrenajului trebuie să răspundă la cinci întrebări înainte de selectarea echipamentului:
- Ceea ce definește axa de măsurare — jurnale, centrele sau diametrul major al splinei — și studiul reflectă aranjamentul lagărelor asamblat?
- Este abaterea un arc cu un singur plan, o îndoire locală la un umăr, o răsucire, sau o combinație - și unde este adevăratul punct culminant?
- Care este materialul și starea de tratare termică - întărire, carburat și stins, jurnale întărite prin inducție — și care rute de corecție sunt aprobate pentru aceasta?
- Este încă disponibil stocul de măcinat, și este corecția menită să recupereze distribuția stocului sau geometria finală?
- Cum va elibera geometria, să fie verificate integritatea flancului dintelui și stabilitatea pe termen lung?
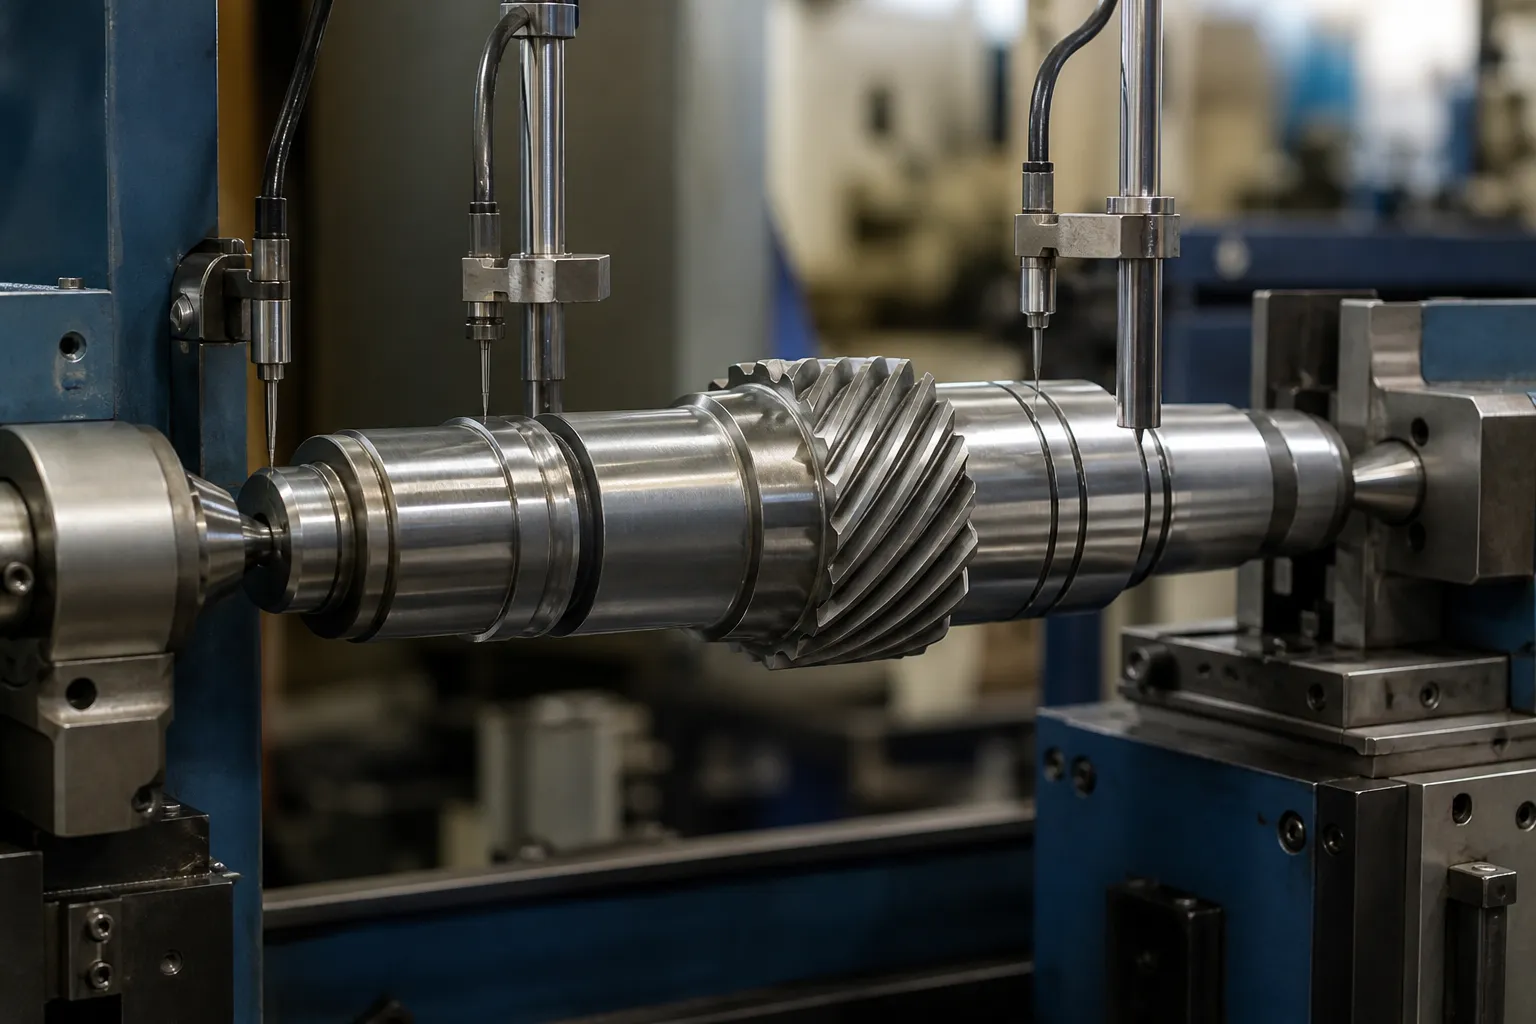
*Ilustrație de concept de inginerie: un arbore de viteză sprijinit între centre cu sonde pe jurnale în timpul unui studiu de corecție. Nu este o fotografie a site-ului clientului. Alegerea originii, pozițiile de forță și limitele de acceptare necesită desenul și părțile eșantionului reprezentativ.*
Arborele de viteză versus cremalieră: Două probleme diferite
Acest site acoperă deja îndreptarea cremalierelor industriale, iar cele două piese de prelucrat sunt frecvent confundate, deoarece ambele poartă dinți de angrenaj. Nu au aproape niciun conținut de inginerie:
| Raft de viteze | Schimbătorul de viteze | |
|---|---|---|
| Funcţie | Transformă rotația în mișcare liniară; bară dreaptă dintata | Transmite cuplul între axele de rotație; parte cilindrică dinţată |
| Definirea dreptății | Planeitatea și rectitudinea unei suprafețe de referință într-un singur plan; planeitatea liniei de pas | Abaterea axei de rotație: TIR măsurat în jurul circumferinței la secțiuni definite |
| Măsurare primară | Liniar — dreptar, placa de suprafata, linie laser, eșantionare pe lungime | Rotațional - piesa rulată între centre sau pe jurnale, cadran sau sonde electronice, hartă de sondaj îndoit |
| Eșec dacă este îndoit | Legare, angrenare neuniformă a dinților, eroare de pozitionare | Dezechilibra, vibratie, deteriorarea rulmentului și a etanșării, alinierea greșită a ochiurilor de viteză, oboseală |
| Corecție tipică | Apăsare în plan plat; uneori procese de întindere sau nivelare pentru stocuri lungi de rafturi | Corecție punct-apăsare la punctul înalt mapat, peeling selectiv, metode restrânse de căldură |
Un rack este corectat într-un plan; un arbore de viteză este corectat în jurul unei axe. Vocabularul de măsurare, corpuri de fixare, mașinile și criteriile de acceptare sunt toate diferite, motiv pentru care cele două subiecte sunt tratate pe pagini separate. Dacă piesa de prelucrat este o bară cu dinți lungi care se angrenează cu un pinion pentru a deplasa o sarcină liniar, se aplică pagina rack. Dacă este un arbore cu un angrenaj pe el care se rotește în rulmenți, citeste mai departe.
Anatomia și de unde vine distorsiunea
Enumerați caracteristicile care participă la lanțul de date și sistemul de stres:
- rulmenți — axa funcțională primară;
- segmente de viteză: dinți pinten sau elicoidal, lățimea feței angrenajului, geometria pasului și rădăcinii;
- spline, canalele cheie, fire, conici și caracteristici de cuplare;
- umerii, caneluri pentru inele elastice, foraje încrucișate și găuri de ulei;
- centre sau date de proces temporare;
- stoc de măcinare pe secțiuni și etape de proces.
Arborele angrenajului se îndoaie din motivele clasice ale arborelui, documentate în literatura de reparații: suprasarcină mecanică în timpul manipulării sau asamblarii; prelucrare asimetrică care ameliorează stresul intern în mod neuniform; tratament termic, unde stingerea unui arbore carburat sau întărit aproape întotdeauna introduce arcul; și potriviri grele de contracție sau prin presare care îndoaie un arbore inițial drept ca o stivuire. În special pe arborii de viteză, frecarea și bărbierirea lasă stres rezidual în jurul secțiunilor dintate, and post-heat-treatment grinding of one journal can relax stress and move another section — the correction point in the process matters as much as the correction itself.
Measure First: The Bend Survey Map

The repair-engineering practice of mapping a bent shaft before touching it applies fully to gear shafts, and production machines automate it:
- Support the shaft between centers or on its journals and verify the supports themselves read zero runout — support error corrupts the whole map.
- Mark a rotational reference; record TIR at evenly spaced axial stations, converting to deflection (half of TIR) and clock angle at each.
- Read the map: a single dominant high point with consistent angle indicates a simple bow; unghiul variabil de-a lungul lungimii indică mai multe îndoiri sau răsuciri; cel mai greu caz este combinat îndoirea și răsucirea.
- Căutați adevăratul punct culminant între stații - maximul se află acolo unde spune tendința, nu neapărat acolo unde s-a întâmplat să stea o sondă.
- Repetați harta după fiecare ciclu de corecție și la sfârșit ca înregistrarea inspecției.
Două capcane specifice uneltei stau în interiorul acestui pas. Primul, alegerea datei: pe un arbore în trepte, lanțul de date corect este de obicei jurnalele, nu centrele — un arbore poate citi drept pe centre și înclinat pe jurnal, iar lagărelor nu le pasă de centre. Regulile de selecție sunt tratate în detaliu în selectarea datelor de măsurare pentru arbori trepți. Doilea, eroarea flancului dintelui versus îndoire: pasajul cilindrului măsurat peste știfturi sau pe un verificator al angrenajului trebuie separat de curățarea axei arborelui, sau o eroare de fabricație a dintelui este „tratată” prin îndoirea arborelui. Logica generală de diagnosticare pentru separarea erorii de formă de îndoire este acoperită rotunjime versus îndoire în măsurarea rotativă.
Rute de corectare
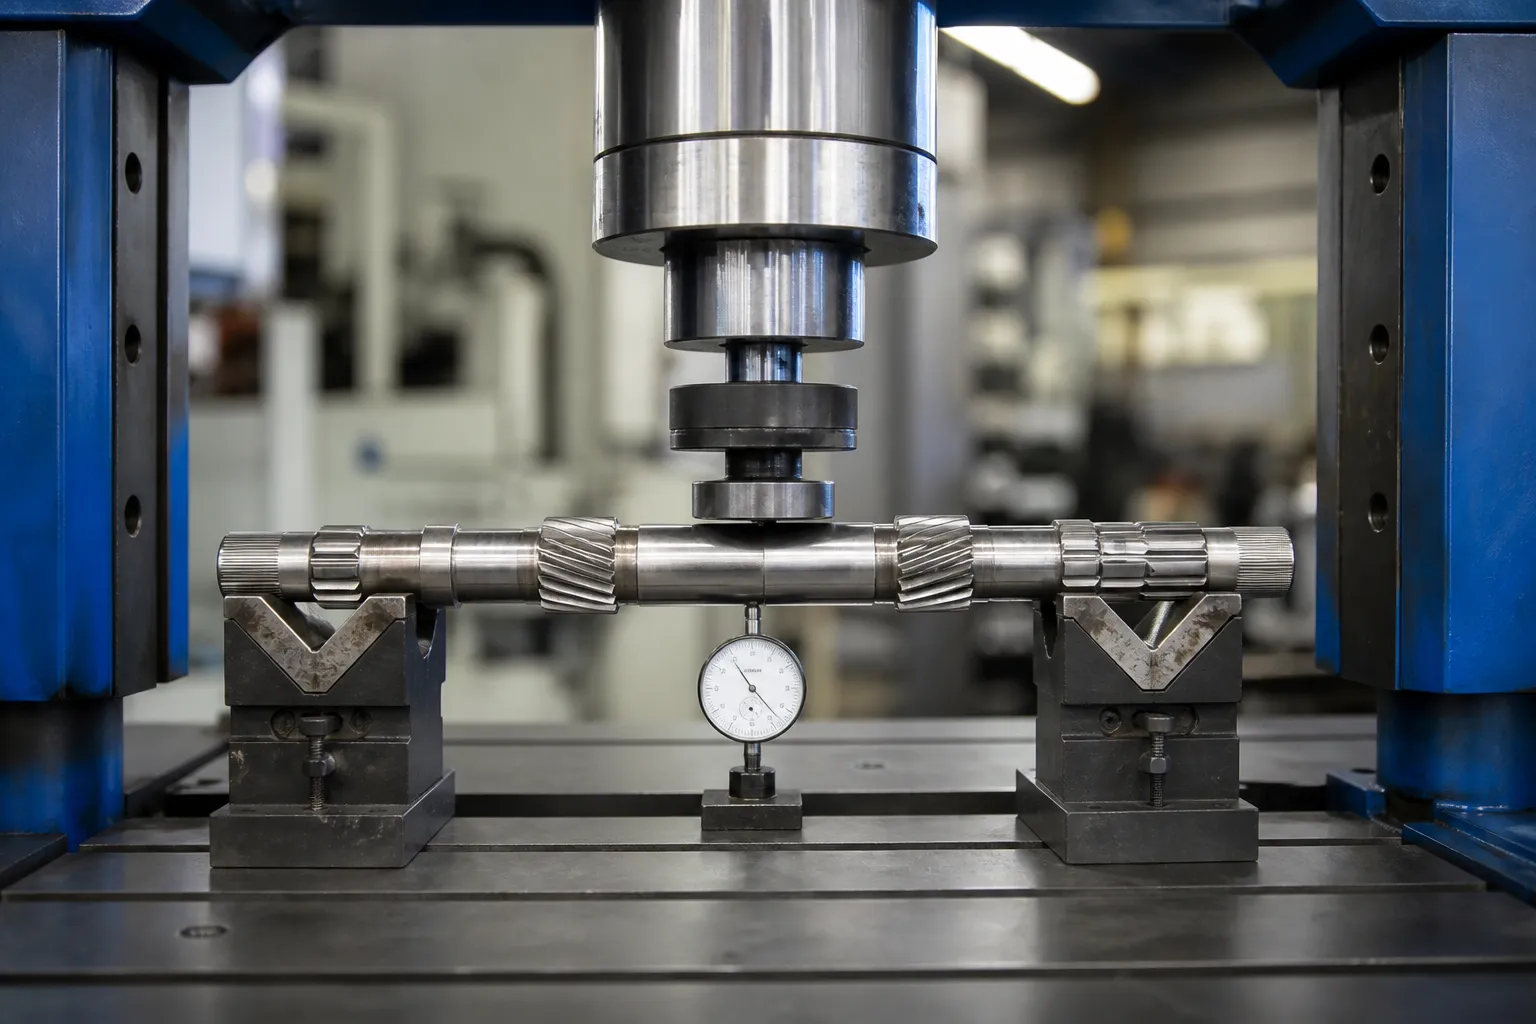
Presare mecanică a punctelor - traseul primar
Cu harta în mână, arborele este setat cu punctul înalt în sus, sprijinit aproape de cot, și încărcat cu un berbec căptușit în timp ce o sondă monitorizează deviația în timp real. Lucrați în mișcări mici și acceptați înapoi: scopul este cele mai puține corecții ale toleranței, deoarece fiecare ciclu plastic adaugă stres rezidual. Pe mașinile de producție această buclă — harta, presa, re-map — rulează automat cu compensarea returului învățat pentru fiecare familie de părți. Partea de îndemânare manuală a îndreptării manuale a arborelui devine un parametru de control; fizica nu se schimba.
Peening – Unde apăsarea nu poate ajunge
Golitul controlat sau peeningul cu ac al părții concave comprimă fibrele de suprafață și le crește ușor, trăgând axa spre drept. Pe arborii angrenajului, șlefuirea este instrumentul de tăiere fină: corectează mici reziduuri după presare, și funcționează în locuri pe care un berbec nu poate încărca - adiacente umerilor, în apropierea secțiunilor dintate — fără niciun risc de strivire a dinților. Este lent după corecție și rareori calea principală.
Căldură punctuală — Limitată pe arborii angrenajelor întărite
Încălzirea punctuală a unei zone mici pentru a crea tensiuni locale de tracțiune la răcire este o metodă legitimă de îndreptare la nivel scăzut- și arbori cu carbon mediu în stare neîntărită. Pe carburat, arbori angrenaj căliți prin călire sau căliți prin inducție este puternic restricționat sau interzis: zona afectată de căldură poate înmuia sau reîntări materialul local, creați puncte dure și microfisuri exact acolo unde se petrece viața de oboseală a dinților și a jurnalului, și lăsați o denivelare ridicată care trebuie îndepărtată înainte ca suprafața să ruleze într-un rulment sau etanșare. Acolo unde metodele de căldură sunt luate în considerare, acestea aparțin unei proceduri de reparații aprobate de metalurgist, nu la un ciclu de corecție a producției. Regulile materiale sunt elaborate în îndreptarea după tratamentul termic.
Ce nu include niciodată apăsarea unui arbore de viteză
Sarcinile sunt aplicate pe secțiunile fustei sau a corpului arborelui dintre suporturi - niciodată pe dinții angrenajului. Apăsarea pe segmentul dintat riscă deformarea dintelui pe care nicio operație de îndreptare nu o poate anula, iar îndreptarea prin rulare de tipul celor utilizate pe arbori simpli nu se aplică peste dinți. Secțiunile spline își urmează propriile reguli, acoperite în nostru soluție de îndreptare a arborelui canelat; familiile de arbori măsurate și corectate în interiorul cutiilor de viteze – intrare, arborii de ieșire și intermediari cu logica lor de acceptare multi-jurnal – sunt tratate separat în soluție pentru îndreptarea arborelui cutiei de viteze.
Criterii de acceptare

Practica de reparare a arborelui oferă o linie de bază utilizabilă: despre 0.001 in pe picior de lungime (0.083 mm/m) pentru echipamente rotative generale, strângându-se spre 0.0005 în (0.013 mm) total în orice punct pentru mașinile cu mai multe etape de mare viteză. Pentru arborii de viteză, desenul guvernează, iar clasa de toleranță urmează aplicației: o viteză mică, arborele de viteză cu toleranță scăzută poartă o fereastră mai largă decât o turație mare, pinion cu joc apropiat. Secvența de acceptare ar trebui să fie:
- hartă de inspecție finală la toate stațiile, în limitele TIR specificate;
- verificări de calitate a angrenajului — contact cu dinții, curgere peste ace, alinierea helixului — neschimbată de corecție;
- detectarea fisurilor adecvate stării materialului după toate corectările;
- verificarea dupa operatia finala de slefuire sau finisare, nu numai după îndreptare;
- confirmarea stabilității acolo unde aplicația este critică: Măsurați din nou după un interval de repaus sau un ciclu de temperatură dacă fereastra procesului nu și-a dovedit deja stabilitatea.
Ultimul punct este slăbiciunea sinceră a tuturor îndreptării arborelui: o corecție care doar suprapune un nou stres cu vechiul îndoire se poate citi drept astăzi și poate deriva în funcțiune. De aceea, numărul de corecții este limitat, de ce harta se repetă după terminare, și de ce numărul de curse până la toleranță este în sine un semnal de calitate a procesului - principii aplicate la nivelul întregii linii îndreptarea automată a arborelui.
Capcane comune
- Cartografiere pe date greșite. Centrele care nu mai reprezintă axa rulmentului produc o hartă care nu poate fi corectată într-un arbore funcțional.
- Apăsați la o stație în loc de punctul culminant. Deviația maximă se află de obicei între stațiile de sondă; găsiți-l înainte de încărcare.
- Dinții de încărcare sau caneluri întărite. Forța pistonului aparține secțiunilor simple ale arborelui; dintii se deformeaza permanent si invizibil fata de harta TIR.
- Urmărirea răsucirii cu prese cu un singur plan. Îndoirea și răsucirea combinate necesită o secvență planificată, nu repetarea aceluiaşi accident vascular cerebral.
- Aveți încredere numai în citirea post-presă. Stresul rezidual se redistribuie; verificarea eliberarii aparține după șlefuirea finală, iar rezultatul câmpului după aceea.
Separarea îndoirii de răsucire înainte de a se angaja într-o secvență
Harta sondajului decide nu numai dacă corectează, ci și în ce ordine. Trei semnături de diagnosticare acoperă majoritatea arborilor de viteză:
- Arc simplu: mărimile deflexiunii cresc și scad de-a lungul lungimii cu un unghi de ceas constant. O apăsare în punctul culminant mapat, springback învăţat, gata — cel mai simplu caz și cea manuală se descurcă bine.
- Două planuri sau îndoire în S: unghiul ceasului se rotește pe lungime. Două corecții sunt planificate în succesiune, fiecare verificat pe o hartă nouă; corectarea îndoirii mai mari mai întâi simplifică de obicei pe a doua.
- Îndoiți cu răsucire: caracteristici unghiulare — spline, canalele cheie, faza angrenajului în raport cu jurnalele — indică deplasarea de torsiune în partea superioară a arcului. Apăsarea singură tratează îndoirea și lasă răsucirea; corecția răsucirii este o operațiune diferită cu propria sa validare, și pretinderea altfel produce arbori care trec TIR și eșuează fazarea.
Mașinile automate fac rutină primele două cazuri: controlerul se potrivește stațiilor măsurate, calculează poziţia presei, depășire și distanță între sprijin, și închide bucla în două sau trei cicluri. Carcasa twist rămâne cea care separă o definiție de proces serioasă de o presă cu software, și este exact cazul în care cele cinci întrebări de deschidere sunt concepute pentru a se prinde devreme - înainte ca arborele să-și consume bugetul de corecție pentru lovituri care vizează modul greșit.
Ce conține o anchetă serioasă
O mașină sau o celulă de îndreptat arborele angrenajului este specificată de la: desenul cu schema de date si limite TIR pe sectiune; starea materialului și a tratamentului termic la punctul de corecție; date viteze — modul, unghiul helixului, duritate - deci excluderile de încărcare sunt explicite; distribuția distorsiunii curente la stația de măsurare; piese de eșantionare în intervalul de abatere; cerinţele privind durata ciclului şi trasabilitatea; și politica de reluare-limită. Cu aceste intrări, planul de sprijin și sondare, Urmează direct clasa de forță de presă și strategia de învățare cu retur, iar stația poate fi validată în raport cu piese mai degrabă decât cu promisiuni.
Every gear shaft straightening project eventually hits the same two questions – cel selection guide for shaft, tube and profile work iar cel straightening machine cost breakdown answer them before your supplier meeting does.