
O articulație de direcție nu este un arbore. Este o componentă structurală tridimensională - fontă ductilă, aluminiu turnat sau oțel forjat - a cărui funcție depinde de geometria relativă a mai multor interfețe care nu împart niciodată o axă de rotație: alezajul rulmentului butucului și suprafața butucului, brațul de direcție cu boful de tirant, interfețele strut sau kingpin, boșele etrierului de frână și orificiile articulației sferice sau ale osiilor. Prin urmare, a îndrepta un deget nu înseamnă niciodată „a face o axă dreaptă”. Înseamnă restaurarea unui set de relații unghiulare și poziționale definite între caracteristici.
O soluție funcțională de îndreptare a articulației de direcție trebuie să răspundă la cinci întrebări înainte de a specifica orice mașină sau dispozitiv de fixare:
- Este articulația o piesă de producție cu stoc de prelucrare rămas?, o piesă tratată termic în proces, sau o piesă deja terminată cu un istoric de deteriorare?
- Care set de caracteristici definește lanțul de referință - alezajul butucului, fata butucului, interfețe kingpin sau strut — și în ce ordine?
- Este fiecare abatere o distorsiune globală a corpului, o înclinare unghiulară a unei interfețe, un braț de direcție îndoit, sau distorsiunea alezajului care aparține unui proces de dimensionare mai degrabă decât îndreptare?
- Care cale de corecție este aprobată pentru starea materialului și a tratamentului termic: apăsarea punctului, corectarea brațului, dimensionare controlată, sau fier vechi?
- Cum va elibera geometria, integritatea fisurilor și stabilitatea după prelucrare să fie verificate înainte de eliberarea piesei?
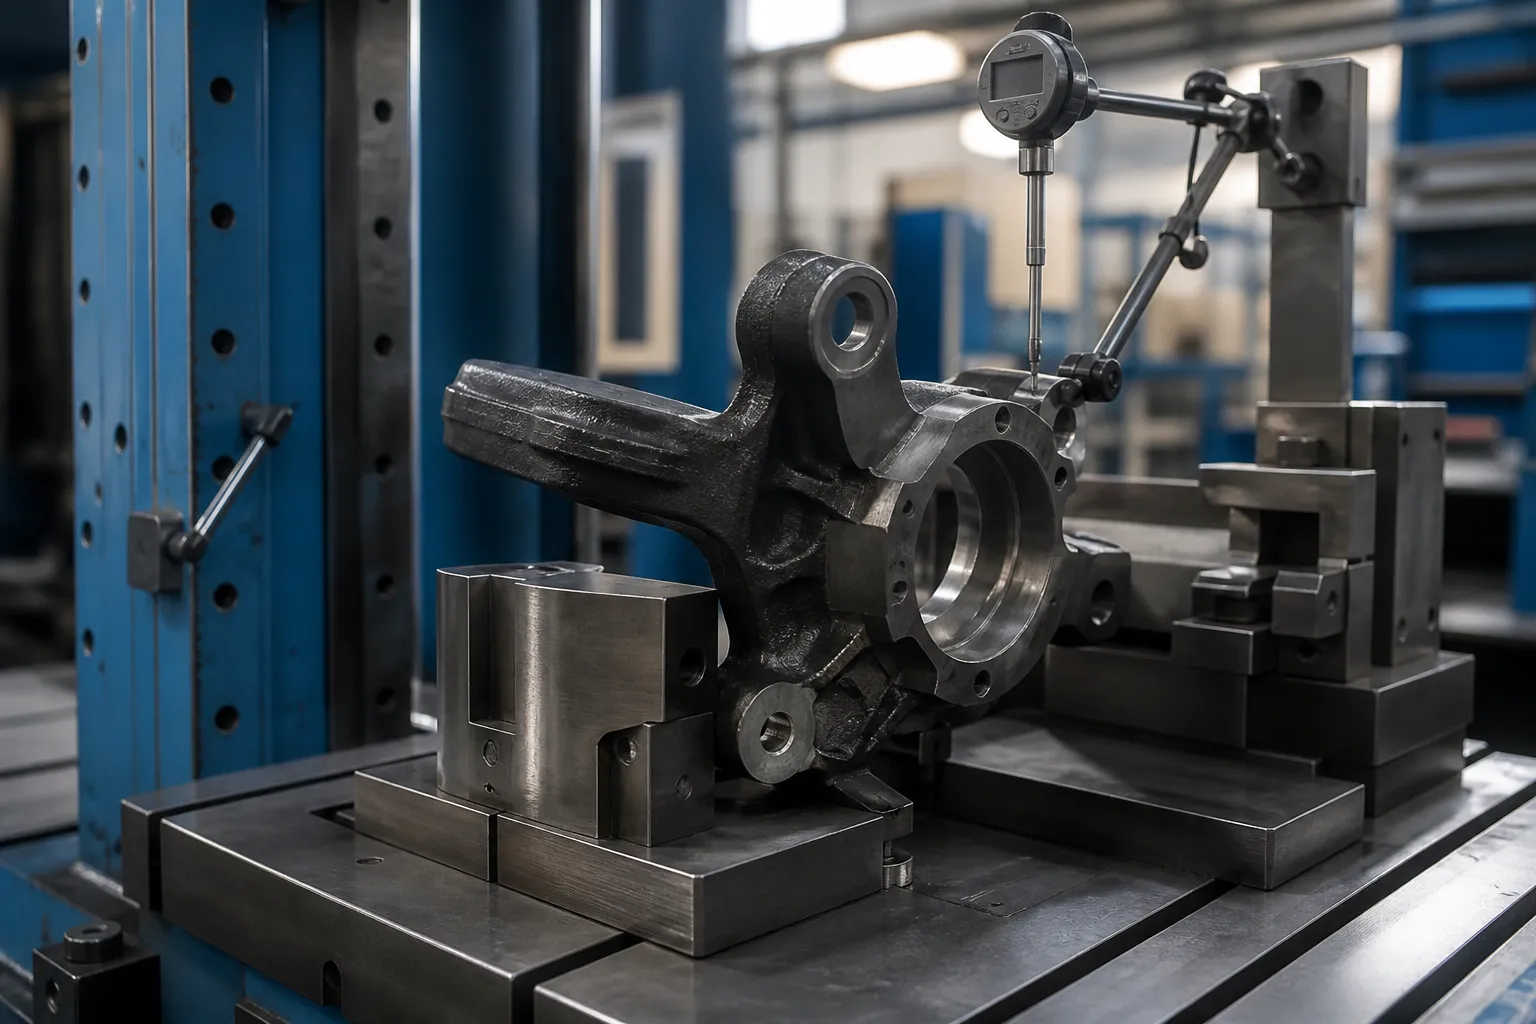
*Ilustrație de concept de inginerie: o articulație de direcție menținută într-un dispozitiv de fixare specific unei piese cu o sondă care monitorizează fața butucului în timpul unui studiu de corecție. Nu este o fotografie a site-ului clientului. Poziții de forță, alegerile de date și limitele de acceptare necesită desenul și părțile eșantionului reprezentativ.*
Două probleme diferite se ascund în spatele unui cuvânt cheie
Rezultatele DataForSEO pentru steering knuckle straightening sunt dominate de forumuri de pasionați și reparații de coliziuni: Firele Reddit întreabă dacă o mașină „conduce drept” după lucrul cu articulația, Bob Is The Oil Guy dezbate despre desfacerea unui deget îndoit, și solicitări de reparații ale grupului Facebook. Singura pagină tehnică de fond este un articol FenderBender despre diagnosticarea degetelor îndoite din datele de aliniere folosind SAI, diagrame camber și unghi incluse — iar concluzia sa pentru atelierele de coliziune este neclintită: articulațiile turnate „nu sunt reparabile și ar trebui înlocuite dacă sunt deteriorate”.
Această doctrină este corectă pentru contextul său - o parte de siguranță încărcată de accident cu daune interne necunoscute - și irelevantă pentru alt context: mediul de producție și remanufactură în care distorsiunea este măsurată, artefact de proces repetabil. Aceste două lumi nu trebuie amestecate într-o singură ofertă de soluție:
| Situație Knuckle | De unde vine distorsiunea | Poziția de Inginerie |
|---|---|---|
| Degetul avariat prin coliziune a unui vehicul reparat | Supraîncărcare de impact, istorie necunoscută a fisurilor | Înlocuire, nu se îndreaptă — piesa este o componentă de siguranță documentată |
| Fontă ductilă sau articulație forjată în producție, înainte sau între operaţiile de prelucrare | Reducerea stresului prin turnare sau forjare, stres rezidual de prelucrare, tratament termic | Corecție măsurabilă a distorsiunii într-o fereastră de proces validată |
| Articulatie din aluminiu turnat sub presiune (tip strut) după prelucrare sau îmbătrânire termică | Îmbătrânirea stresului, stinge distorsiunea | Corecție limitată la rece; evaluarea riscului pe aliaj și temperatură |
| Miez articulat remanufacturat | Uzura de service, accident anterior, căldură de defecțiune a rulmentului | Poarta de inspectie completa: fisuri, duritatea și dimensiunea înainte de orice corectare |
Această pagină se adresează celui de-al doilea rând și vecinii acestuia: controlul măsurat al distorsiunii articulațiilor în interiorul unui proces de fabricație sau remanufactură. Nimic aici nu transformă o articulație îndoită într-o piesă aprobată de siguranță. Pentru componentele șasiului adiacente care sunt corectate în mod obișnuit în producție, vezi noastre Privire de ansamblu îndreptarea sistemelor de șasiu si discutia despre 3D îndreptarea pieselor structurale giga turnate.
Definiți lanțul de date înainte de orice altceva
Fiecare caracteristică funcțională a articulației trebuie listată și legată într-un cadru de referință de referință pe desen:
- Alezajul rulmentului butucului - originea axei primare A;
- fața butucului - origine plană secundară B, controlul rulării rotorului de frână;
- geometria brațului de direcție — poziția și înălțimea șefului tirantului, controlarea unghiurilor de legătură și a vârfului;
- găuri de pivot (articulații ale osiilor solide) sau strut furca, fantă pentru șuruburi și fața superioară de montare (MacPherson dă cu degetele);
- deschidere inferioară a articulației sferice sau orificiu prin presare;
- bofurile suportului etrierului de frână și fețele de bont;
- Alezajul senzorului ABS și detaliile flanșei;
- date de proces — tampoane de localizare și puncte de prindere utilizate la prelucrare.
Alezajul butucului ancorează în mod normal cadrul, deoarece roata și rotorul se rotesc pe el. Logica de diagnosticare FenderBender - deducerea unei articulații îndoite din înclinarea axei de direcție, camber și deviații de unghi incluse — este umbra vehiculului asamblat cu aceeași geometrie: o articulație a cărei axă a găurii butucului s-a înclinat în raport cu interfețele barei sau articulației sferice apare ca o eroare de unghi inclusă pe care nicio ajustare de aliniere nu o poate absorbi. În producție, aceeași abatere este măsurată direct pe piesă, nu pe mașină.
Recunoașteți modelele de deformare separat
Tratarea „articulației îndoite” ca pe o condiție produce corecții greșite. În practică domină patru modele, fiecare cu o consecinţă funcţională diferită şi o cale de corectare diferită:
| Model | Semnătura | Consecință funcțională |
|---|---|---|
| Înclinarea feței butucului față de axa alezajului | Denivelare frontală pe fața butucului cu alezajul pilotat | Runout rotor de frână, variatie de grosime, tresărirea frânei |
| Deviația unghiulară a alezajului butucului față de interfețele suspensiei | SAI / eroare de tip unghi inclus măsurată între caracteristicile de referință | Camber care nu poate fi aliniat; uzura anvelopelor |
| Îndoiți sau răsuciți brațul de direcție | Botul tirantului a fost deplasat sau rotit față de rădăcina brațului | Erorile degetului de la picioare și Ackerman; oboseala brațului sub sarcină |
| Distorsiunea alezajului sau dezalinierea bossului | Eroare de rotunjire sau de poziție la caracteristicile prin presare | Probleme de fixare a rulmentului și de șuruburi ale etrierului; aparține dimensionării, neaplecat |
Primele două sunt probleme reale de îndreptare ale geometriei corpului. A treia este o corecție locală a brațului cu propriul plan de sprijin și încărcare. Al patrulea ar trebui direcționat către o operațiune de dimensionare sau calibrare - apăsarea unei găuri în timp ce „îndreptați” riscă să mascheze o problemă de potrivire care va reveni după asamblare. Aceeași logică de separare se aplică componentelor aferente liniei de direcție, cum ar fi proces automat de îndreptare a cremalierelor de direcție şi corectare cu bile lungi.
Strategia de măsurare: Comparativ, Apoi Absolut
Diagnosticarea coliziunii măsoară comparativ cu partea opusă sau cu o diagramă de aliniere deoarece nu există date de desen în magazin. Măsurarea producției nu ar trebui să moștenească acest compromis. Secvența corectă este:
- Pilotează piesa pe alezajul butucului (sau alezajul de referință de prelucrare) într-un dispozitiv de rotație.
- Sondați fața butucului pentru deplasarea frontală și placa brațului de direcție și boful tijei pentru poziție și înălțime.
- Capturați caracteristicile de referință a pivotului sau a lonjeriei - găuri pe un dorn, sau furca cu lonjeroane pe suprafețele de împerechere simulate.
- Comparați cu valorile eșantionului de aur sau dominate de CMM, nu împotriva părții mâinii opuse.
- Înregistrați magnitudinea și direcția abaterii pentru fiecare caracteristică înainte de a încerca orice corecție.
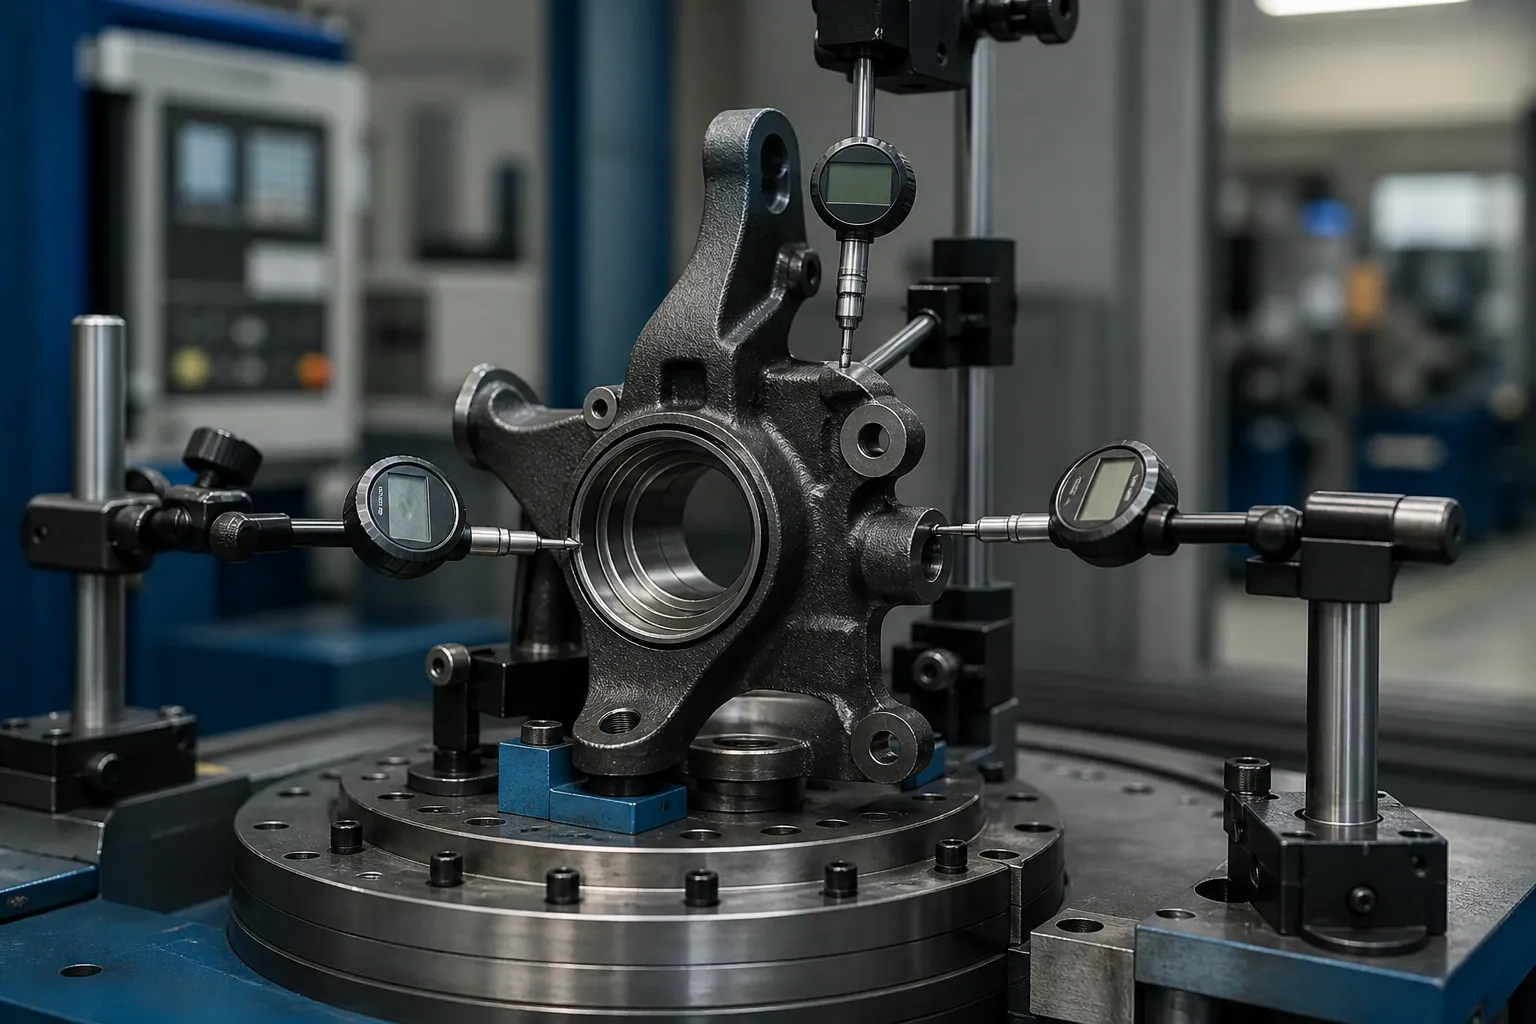
Pentru lucrări reman de volum redus, o placă de granit cu indicator de înălțime și un raport CMM per familie poate fi suficient. Pentru volumele de producție, dispozitivul devine o stație pe o mașină de indexare rotativă: sonde electronice multipunct, un cap de presare servo, și un controler care stochează harta de deviație a fiecărei părți înainte de a decide corecția. O hartă de pre-corecție nu este birocrație - fără ea nu există nicio modalitate de a distinge o distorsiune globală a corpului de o eroare locală de braț, iar caracteristica greșită se încarcă.
Căile de corecție și limitele lor

Fieră ductilă și articulații din oțel forjat
Aceste materiale tolerează presarea controlată în punct de rece atunci când fereastra de corecție este validată. Planul de încărcare contează mai mult decât capacitatea presei: suporturi sub structura boss rigid, sarcina aplicată la sau în apropierea caracteristicii care se corectează, curse scurte cu retur elastic măsurat după fiecare cursă. Corecțiile sunt iterative - apăsați, eliberare, re-măsurați — deoarece piese turnate eliberează stresul inegal, iar o corecție la braț poate schimba citirea feței butucului. Repetați harta completă a sondei după fiecare ciclu, nu doar singura caracteristică care a fost încărcată.
Knuckles din aluminiu turnat
Articolele din aluminiu turnat sub presiune cu temperatură de tip T6/T7 au o ductilitate scăzută și o reputație bine câștigată de fisurare la îndoire la rece necontrolată. Corecții, unde a fost aprobat, sunt cu unghi mic, cu viteză mică, și validat pe aliaj și temperare pe probe de sacrificiu, urmat frecvent de un tratament de stabilizare. Multe programe de articulație din aluminiu pur și simplu stabilesc un control mai strict al procesului în amonte și o distorsiune a deșeurilor - această decizie aparține metalurgistului, nu vânzătorului de mașini.
Ce punct nu se poate remedia apăsarea
Brațele de direcție care au suportat o suprasarcină de îndoire sunt o problemă de oboseală și răspundere, nu o întrebare de geometrie. Corectarea brațelor încărcate la impact pe piesele de siguranță finite ar trebui să fie în afara mesei chiar și atunci când geometria se citește imediat după aceea - aceeași doctrină de înlocuire se aplică industria coliziunilor. Îndreptarea își câștigă locul în cazul distorsiunii induse de proces, unde istoricul de încărcare este cunoscut și fereastra de corecție este validată.
Porțile de acceptare

Un proces de îndreptare eliberat pentru articulații ar trebui să aibă patru porți, în ordine:
- Pre-poarta: detectarea fisurilor (particule magnetice sau echivalent pentru piese feroase) înainte de corectare — îndreptarea peste o fisură existentă distruge probele și piesa.
- Poarta de geometrie: Hartă completă a caracteristicilor de referință în interiorul limitelor de desen — curățarea feței butucului, unghiurile dintre alezaj și suspensie, poziția brațului — măsurată după corecție și după orice etapă de eliberare a tensiunilor sau de stabilizare.
- Poarta de stabilitate: re-măsurare după următoarea operație de prelucrare sau încălzire; o corecție care relaxează spatele a fost suprapunerea stresului, nu corectare.
- Poarta de trasabilitate: harta de deviație a fiecărei părți, numărul de corecții și citirile finale stocate față de numărul său de serie, with a defined rework limit beyond which the part is scrapped rather than pressed again.
Defining that rework limit honestly — and the NOK sorting rules around it — is what separates a straightening line from a press in a corner. Prezentarea noastră de ansamblu asupra Limite de sortare și reprelucrare NOK într-o linie de îndreptare covers the decision structure.
Capcane comune
- Wrong datum order. Correcting to the hub face while the bore is the functional axis produces a part that passes one check and fails assembly.
- One-feature re-measurement. Checking only the corrected feature hides cross-coupled shifts elsewhere on the body.
- Over-pressing castings. Chasing the last fraction of a millimetre with heavy strokes trades visible geometry for invisible microcracks.
- Skip the stability re-check. Distortion that returns after the next machining operation is the classic signature of unrelieved residual stress, si apare la client, nu in celula ta.
- Nicio poarta de fisurare inainte de corectare. O fisură preexistentă devine o defecțiune a câmpului cu cursa de corecție ca cauză documentată.
Înghețați etapa procesului înainte de corectare
Când are loc corectarea pe traseu este la fel de decisiv ca și modul în care se face. O articulație măsurată imediat după turnare sau forjare prezintă variații de stoc și tensiuni reziduale care se vor relaxa parțial în timpul prelucrării; corectarea la geometria finală în acea etapă înseamnă corectarea unui corp care este pe cale să se schimbe. Ferestrele practice sunt:
- După prelucrarea brută, înainte de semifinisare: caracteristicile de date funcționale există și stocul rămâne - de obicei cea mai bună fereastră, pentru că corecția sprijină șlefuirea și plictisirea mai degrabă decât combaterea lor.
- După tratamentul termic sau călirea prin inducție a alezajului butucului: distorsiunea este la apogeu și o corecție validată recuperează părțile care altfel ar fi casate, dar starea materială limitează fereastra.
- După terminarea prelucrarii: corecția se limitează la mici abateri unghiulare; fiecare risc al porții de stabilitate se aplică și recompensa trebuie să-l justifice.
Etapa decide și ce înseamnă „drept”.. Înainte de a termina plictisitul, alezajul butucului nu este încă definitiv și data trebuie să provină din datele de prelucrare; după ce a terminat de plictisitor, orificiul însuși devine referința sinceră. O specificație de îndreptare care nu își denumește punctul de proces este o specificație pe care două departamente o vor interpreta diferit - care este modul în care piesele sunt corectate corect în faza greșită și totuși eșuează la asamblare.
Ce conține o anchetă serioasă
Pentru a cita în mod responsabil o stație de îndreptare a degetelor, are nevoie de un furnizor: desenul cu schema de date și foaia de toleranță; starea materialului și a tratamentului termic la punctul de corecție; unde se măsoară astăzi distorsiunea și cu ce distribuție a rezultatului; piese de probă care acoperă bine, condiții limită și NOK; timpul de ciclu necesar; iar regulile de reprelucrare și deșeuri pe care uzina le va accepta. Cu aceste intrări conceptul de fixare, planul probei și arhitectura presei urmează direct — fără ele, orice propunere de mașină este o ghicire despre care caracteristică definește de fapt „drept” din partea dvs.
Still weighing options for steering knuckle straightening? The machine selection guide for shafts, tuburi si profile iar cel price breakdown for straightening machines are written for exactly this stage of the decision.