
Um eixo de engrenagem é um componente rotativo de transmissão de potência que carrega dentes de engrenagem integrados - dentes retos, pinhão helicoidal ou cônico — junto com munhões, estrias, fios e ombros em um eixo. Sua especificação de retilinidade é definida nesse eixo: os munhões e os cilindros de passo da engrenagem devem girar em torno de uma linha comum dentro de uma leitura total do indicador (TIR) limite definido pela vida útil do rolamento, qualidade da malha da engrenagem e velocidade do eixo. Endireitar um eixo de engrenagem significa, portanto, restaurar o eixo de rotação de um componente dentado – um problema fundamentalmente diferente do achatamento de uma barra dentada, e um problema com métodos de medição e correção bem estabelecidos.
Uma solução de endireitamento de eixo de engrenagem deve responder a cinco perguntas antes de o equipamento ser selecionado:
- O que define o eixo de medição — diários, centros ou diâmetro maior da estria — e o levantamento reflete o arranjo de rolamentos montado?
- O desvio é um arco de plano único, uma curva local em um ombro, uma reviravolta, ou uma combinação - e onde está o verdadeiro ponto alto?
- Qual é o material e o estado do tratamento térmico - totalmente endurecido, carburado e temperado, diários endurecidos por indução - e quais rotas de correção são aprovadas para isso?
- O material de moagem ainda está disponível, e a correção visa recuperar a distribuição do estoque ou a geometria final?
- Como será liberada a geometria, integridade do flanco do dente e estabilidade a longo prazo sejam verificadas?
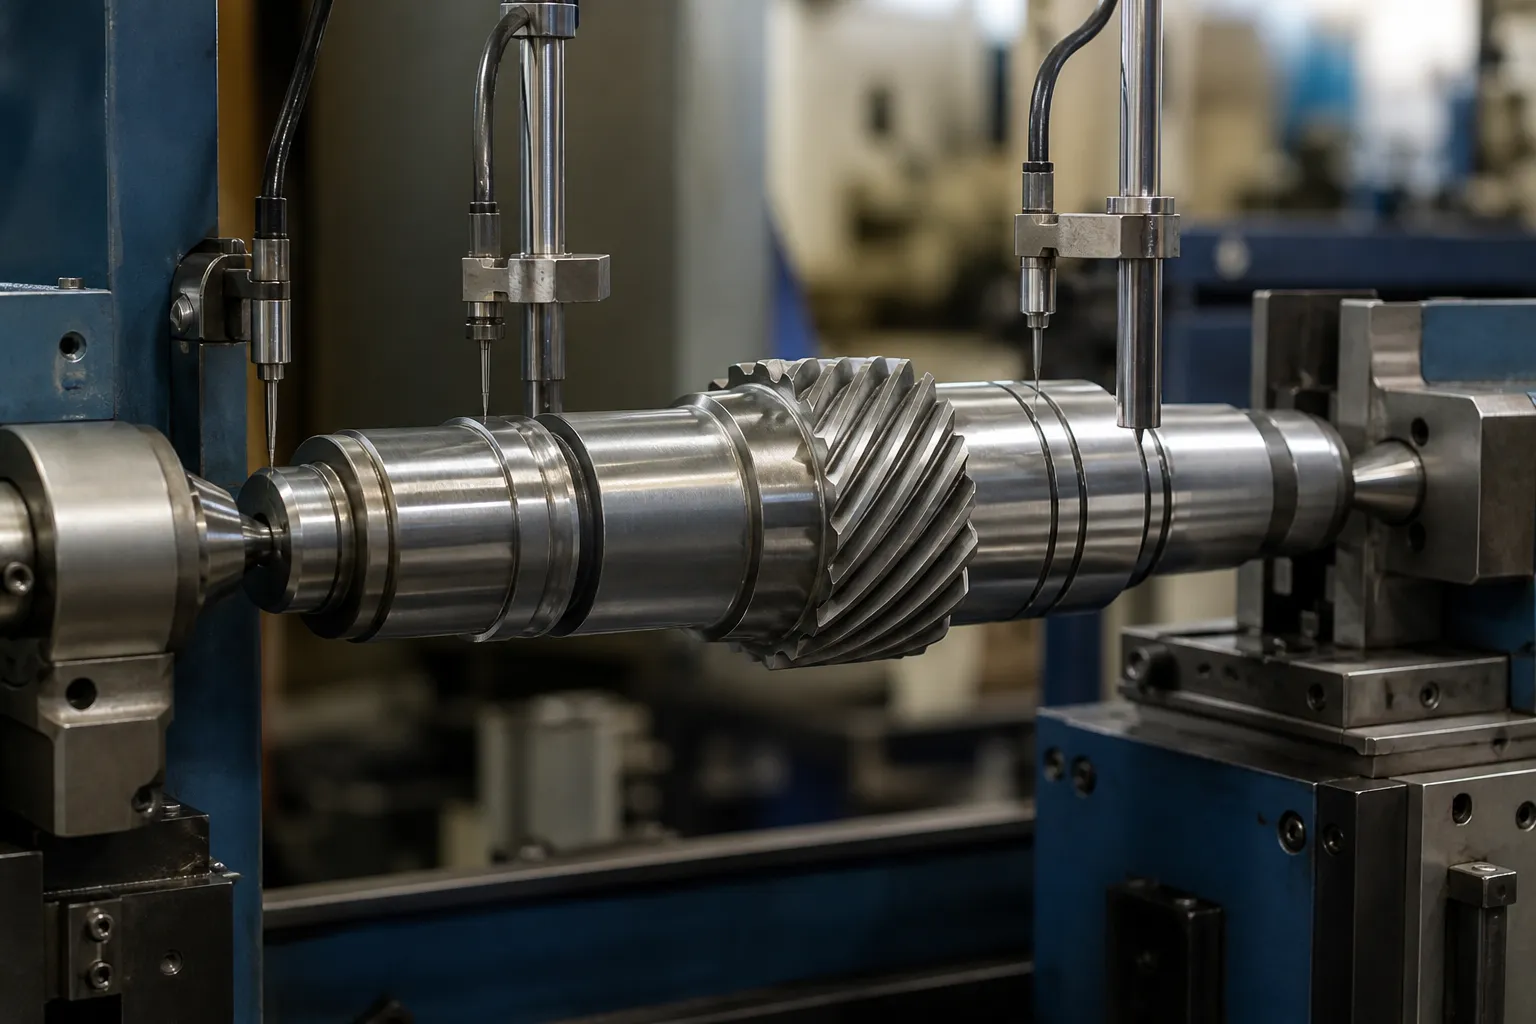
*Ilustração do conceito de engenharia: um eixo de engrenagem apoiado entre centros com sondas nos munhões durante um estudo de correção. Não é uma fotografia do site do cliente. Escolha de dados, posições de força e limites de aceitação exigem desenho e peças de amostra representativas.*
Eixo de engrenagem versus cremalheira: Dois problemas diferentes
Este site já cobre endireitamento de cremalheira industrial, e as duas peças são frequentemente confundidas porque ambas possuem dentes de engrenagem. Eles quase não compartilham conteúdo de engenharia:
| Cremalheira de engrenagens | Eixo de engrenagem | |
|---|---|---|
| Função | Converte rotação em movimento linear; barra reta dentada | Transmite torque entre eixos rotativos; peça cilíndrica dentada |
| Definição de retidão | Planicidade e retilineidade de uma superfície de referência em um plano; planicidade da linha de pitch | Desvio do eixo de rotação: TIR medido em torno da circunferência em seções definidas |
| Medição primária | Linear - régua, placa de superfície, linha laser, amostragem longitudinal | Rotacional — peça rolada entre centros ou em diários, dial ou sondas eletrônicas, mapa de pesquisa de curvatura |
| Falha se dobrado | Vinculativo, engate desigual dos dentes, erro de posicionamento | Desequilíbrio, vibração, danos no rolamento e na vedação, desalinhamento da malha de engrenagem, fadiga |
| Correção típica | Pressionando no plano plano; às vezes, processos de alongamento ou nivelamento para estoques de racks longos | Correção de pressão de ponto no ponto alto mapeado, peening seletivo, métodos de calor restrito |
Uma cremalheira é corrigida em um plano; um eixo de engrenagem é corrigido em torno de um eixo. O vocabulário de medição, jogos, máquinas e critérios de aceitação são todos diferentes, é por isso que os dois tópicos são tratados em páginas separadas. Se a peça de trabalho for uma barra dentada longa que engrena com um pinhão para mover uma carga linearmente, a página do rack se aplica. Se for um eixo com uma engrenagem que gira em rolamentos, continue lendo.
Anatomia e de onde vem a distorção
Liste os recursos que participam da cadeia de dados e do sistema de tensões:
- mancais de rolamento - eixo funcional primário;
- segmentos de engrenagem: esporão ou dentes helicoidais, largura da face da engrenagem, geometria de passo e raiz;
- estrias, rasgos de chaveta, tópicos, recursos de cones e acoplamento;
- ombros, ranhuras para anéis elásticos, perfurações cruzadas e furos de óleo;
- centros ou dados de processo temporários;
- material de moagem por seção e estágio do processo.
Os eixos de engrenagem dobram pelas razões clássicas do eixo, documentado na literatura de reparo: sobrecarga mecânica durante o manuseio ou montagem; usinagem assimétrica que alivia a tensão interna de maneira desigual; tratamento térmico, onde a têmpera de um eixo carburado ou endurecido quase sempre introduz arco; e ajustes pesados ou de pressão que dobram um eixo inicialmente reto como um empilhamento. Em eixos de engrenagem especificamente, fresar e raspar deixam tensão residual ao redor das seções dentadas, e a retificação pós-tratamento térmico de um diário pode relaxar o estresse e mover outra seção — o ponto de correção no processo é tão importante quanto a correção em si.
Meça primeiro: O Mapa de Levantamento de Bend

A prática de engenharia de reparo de mapear um eixo torto antes de tocá-lo se aplica totalmente aos eixos de engrenagem, e as máquinas de produção o automatizam:
- Apoie o eixo entre os centros ou em seus munhões e verifique se os próprios suportes apresentam desvio zero - o erro de suporte corrompe todo o mapa.
- Marcar uma referência rotacional; registrar TIR em estações axiais uniformemente espaçadas, convertendo para deflexão (metade do TIR) e ângulo do relógio em cada.
- Leia o mapa: um único ponto alto dominante com ângulo consistente indica um arco simples; ângulo variável ao longo do comprimento indica múltiplas dobras ou torções; o caso mais difícil é combinar dobrar e torcer.
- Procure o verdadeiro ponto alto entre as estações – o máximo está onde a tendência diz, não necessariamente onde uma sonda estava.
- Repita o mapa após cada ciclo de correção e no final como registro de inspeção.
Duas armadilhas específicas para equipamentos ficam nesta etapa. Primeiro, escolha de dados: em um eixo escalonado, a cadeia de referência correta geralmente são os munhões, não os centros - uma haste pode ler diretamente nos centros e curvar-se nos diários, e os rolamentos não se importam com os centros. As regras de seleção são abordadas em detalhes em seleção de referência de medição para eixos escalonados. Segundo, erro de flanco do dente versus curvatura: O desvio do cilindro de passo medido sobre os pinos ou em um verificador de engrenagens deve ser separado do desvio do eixo-eixo, ou um erro de fabricação do dente é “tratado” dobrando o eixo. A lógica geral de diagnóstico para separar o erro de forma da dobra é abordada em circularidade versus curvatura na medição rotativa.
Rotas de correção
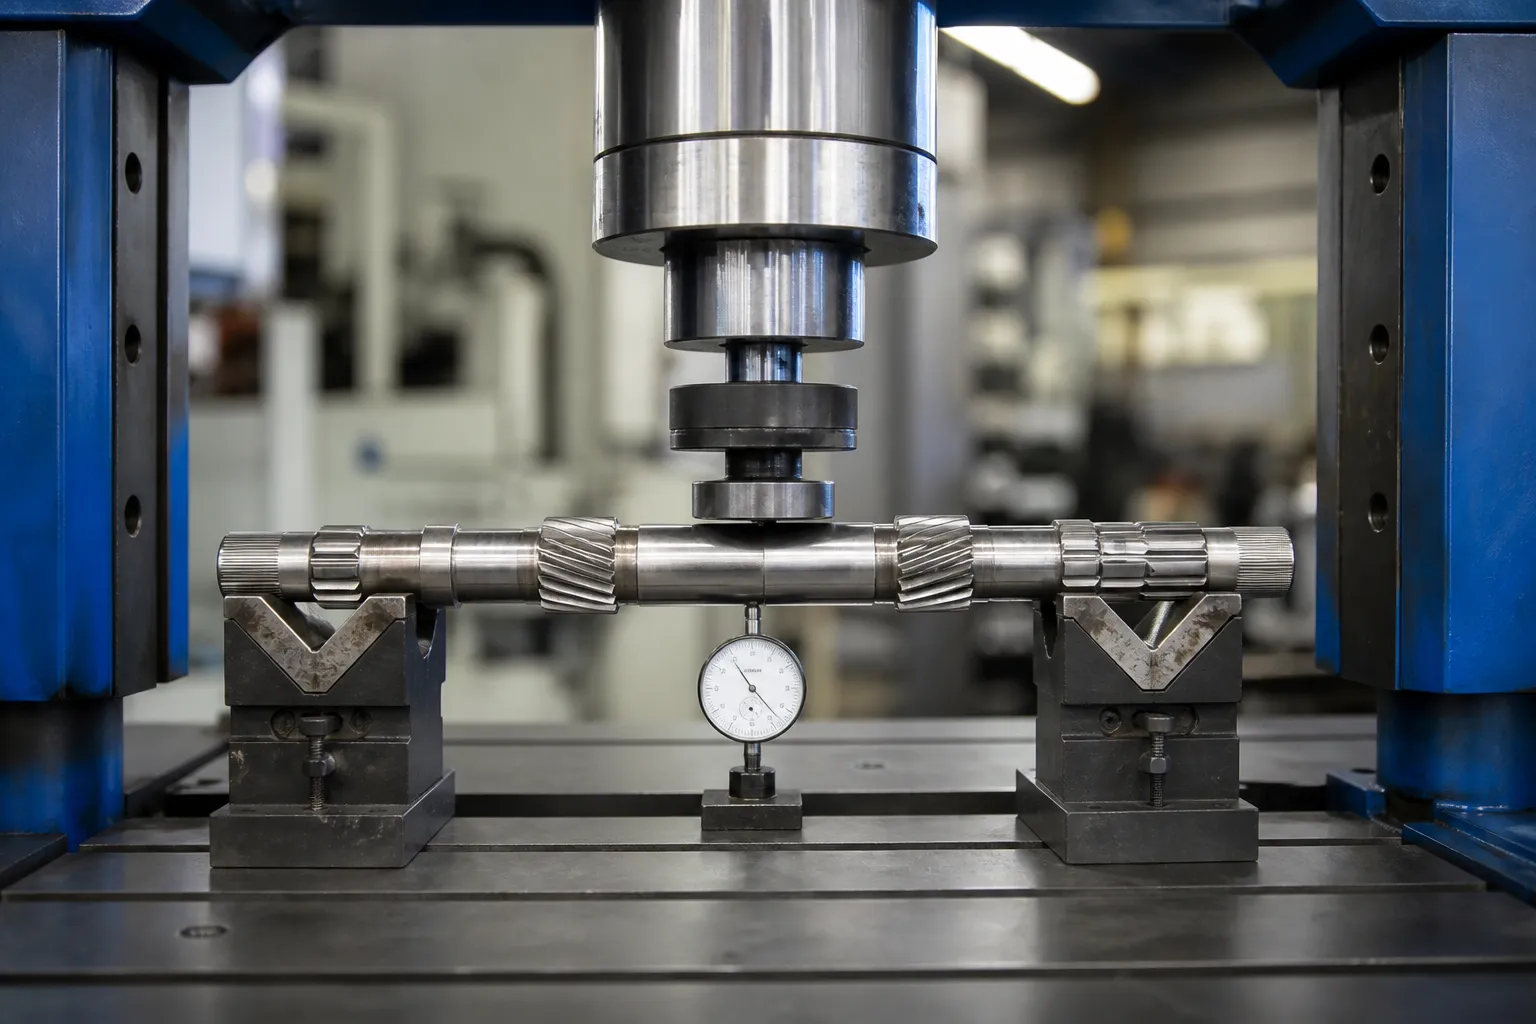
Pressão Mecânica de Ponto – a Rota Primária
Com o mapa em mãos, o eixo é ajustado com o ponto alto para cima, apoiado perto da curva, e carregado com um aríete acolchoado enquanto uma sonda monitora a deflexão ao vivo. Trabalhe em pequenos movimentos e aceite o retorno elástico: o objetivo é o menor número de correções à tolerância, porque cada ciclo plástico adiciona tensão residual. Em máquinas de produção este loop — mapa, imprensa, remapear — é executado automaticamente com compensação de retorno elástico aprendida por família de peças. A parte artesanal do endireitamento manual do eixo torna-se um parâmetro do controlador; a física não muda.
Peening – Onde a pressão não consegue alcançar
O disparo controlado ou o peening de agulha do lado côncavo comprime as fibras da superfície e as faz crescer ligeiramente, puxando o eixo em direção reta. Nos eixos de engrenagem, o martelamento é a ferramenta de corte fino: corrige pequenos resíduos após pressionar, e funciona em locais que um aríete não pode carregar – adjacente aos ombros, perto de seções dentadas — sem qualquer risco de esmagamento de dentes. É lento por correção e raramente é a rota principal.
Calor pontual — Restrito em eixos de engrenagens endurecidos
O aquecimento pontual de uma pequena zona para criar tensão de tração local no resfriamento é um método legítimo de alisamento em baixas temperaturas.- e eixos de carbono médio em condições não endurecidas. Em carburado, eixos de engrenagens totalmente endurecidos ou endurecidos por indução, é fortemente restrito ou proibido: a zona afetada pelo calor pode amolecer ou endurecer novamente o material local, criam pontos duros e microfissuras exatamente onde a vida útil da fadiga do dente e da revista é gasta, e deixar uma saliência que deve ser removida antes que a superfície entre em um rolamento ou vedação. Onde os métodos de calor estão sendo considerados, eles pertencem a um procedimento de reparo aprovado pelo metalúrgico, não para um ciclo de correção de produção. As regras materiais são elaboradas em alisamento após tratamento térmico.
O que pressionar um eixo de engrenagem nunca inclui
As cargas são aplicadas às seções do munhão ou do corpo do eixo entre os suportes – nunca nos dentes da engrenagem. Pressionar o segmento dentado corre o risco de deformação do dente que nenhuma operação de endireitamento pode desfazer, e o endireitamento por rolo do tipo usado em eixos lisos não é aplicado sobre os dentes. As seções do Spline seguem suas próprias regras, coberto em nosso solução de endireitamento de eixo estriado; as famílias de eixos medidas e corrigidas dentro das caixas de engrenagens – entrada, eixos de saída e intermediários com sua lógica de aceitação multi-journal – são tratados separadamente no solução de endireitamento de eixo de caixa de engrenagens.
Critérios de Aceitação

A prática de reparo de eixo fornece uma linha de base utilizável: sobre 0.001 em por pé de comprimento (0.083 mm/m) para equipamentos rotativos em geral, apertando em direção 0.0005 em (0.013 milímetros) total em qualquer ponto para máquinas multiestágios de alta velocidade. Para eixos de engrenagem o desenho rege, e a classe de tolerância segue a aplicação: uma velocidade baixa, o eixo da engrenagem de baixa tolerância possui uma janela mais ampla do que um eixo de alta rotação, pinhão de folga estreita. A sequência de aceitação deve ser:
- mapa final do levantamento em todas as estações, dentro do TIR especificado;
- verificações de qualidade das engrenagens – contato com os dentes, excentricidade sobre pinos, alinhamento da hélice – inalterado pela correção;
- detecção de trincas apropriada à condição do material após toda correção;
- verificação após a operação final de retificação ou acabamento, não só depois de alisar;
- confirmação de estabilidade onde a aplicação é crítica: medir novamente após um intervalo de repouso ou ciclo de temperatura se a janela do processo ainda não tiver estabilidade comprovada.
O último ponto é a fraqueza honesta de todo endireitamento de eixo: a correction that merely superposes new stress against the old bend can read straight today and drift in service. That is why correction count is capped, why the map is repeated after finishing, and why the number of strokes to tolerance is itself a process-quality signal — principles applied line-wide in automatic shaft straightening.
Armadilhas Comuns
- Mapping on the wrong datum. Centers that no longer represent the bearing axis produce a map that cannot be corrected into a functioning shaft.
- Pressing at a station instead of the high point. The maximum deflection usually lies between probe stations; find it before loading.
- Loading teeth or hardened splines. Ram force belongs on plain shaft sections; teeth deform permanently and invisibly to the TIR map.
- Chasing twist with single-plane presses. Combined bend-and-twist needs a planned sequence, not repetition of the same stroke.
- Trusting the post-press reading only. Residual stress redistributes; the release check belongs after final grinding, and the field result after that.
Separating Bend From Twist Before Committing to a Sequence
The survey map decides not only whether to correct but in what order. Three diagnostic signatures cover most gear shafts:
- Arco simples: deflection magnitudes rise and fall along the length with a consistent clock angle. One press at the mapped high point, springback learned, done — the easiest case and the one manual practice handles well.
- Two-plane or S-bend: the clock angle rotates along the length. Two corrections are planned in sequence, each verified on a fresh map; correcting the larger bend first usually simplifies the second.
- Dobre com torção: recursos angulares - splines, rasgos de chaveta, fase da engrenagem em relação aos munhões - indica o deslocamento torcional no topo do arco. Pressionar sozinho trata a curvatura e deixa a torção; correção de torção é uma operação diferente com validação própria, e fingir o contrário produz eixos que passam no TIR e falham no faseamento.
Máquinas automáticas tornam rotina os dois primeiros casos: o controlador se adapta às estações medidas, calcula a posição da imprensa, overstroke e espaçamento de suporte, e fecha o ciclo em dois ou três ciclos. O twist case continua sendo aquele que separa uma definição de processo séria de uma prensa com software, e é precisamente o caso que as cinco questões iniciais são projetadas para serem detectadas antecipadamente - antes que o eixo tenha consumido seu orçamento de correção em golpes direcionados ao modo errado.
O que contém uma investigação séria
Uma máquina ou célula de endireitamento de eixo de engrenagem é especificada a partir de: o desenho com esquema de dados e limites TIR por secção; estado do material e do tratamento térmico no ponto de correção; dados da engrenagem - módulo, ângulo de hélice, dureza — portanto, as exclusões de carregamento são explícitas; a distribuição de distorção atual na estação de medição; amostras de peças em toda a faixa de desvio; requisitos de tempo de ciclo e rastreabilidade; e a política de limite de retrabalho. Com essas informações, o plano de suporte e sondagem, classe de força de imprensa e estratégia de aprendizagem elástica seguem diretamente, e a estação pode ser validada com base em peças em vez de promessas.
Every gear shaft straightening project eventually hits the same two questions – o guia de seleção para eixo, trabalho de tubos e perfis e o análise de custos da máquina de endireitamento answer them before your supplier meeting does.