
Um eixo estriado transmite torque através dos flancos de seus dentes, não apenas através de sua superfície externa. A seção spline, the ground bearing journals between splines, the seal diameters, shoulders and threaded ends each carry a geometric relationship to one rotation axis, and the fit of the mating sleeve or hub depends on that relationship holding true along the whole length. Straightening a splined shaft therefore means controlling the axis without ever touching the flank geometry that makes the part valuable.
A workable spline shaft straightening solution answers four questions before any press moves: which diameter represents the functional axis at each station, whether the spline’s own teeth may be used as a measurement reference, where correction force may legally act, e como a peça corrigida será aceita — incluindo a verificação de ajuste com o componente correspondente, não apenas uma leitura de indicador.

Por que os eixos spline quebram a receita de endireitamento padrão
| Recurso de eixo spline | Endireitando o risco | Resposta do Projeto |
|---|---|---|
| Dentes estriados | Contato de imprensa ou suporte pode brinell, dobrar ou marcar flancos; flancos danificados destroem o ajuste e a capacidade de torque | Regra de não contato: força de correção e suporte apenas em diâmetros lisos adjacentes ao spline |
| Superfície spline interrompida | Um sensor montado nas pontas dos dentes lê a forma do dente e o erro de inclinação, não o eixo | Meça em diários ou no diâmetro menor, ou use uma luva de manômetro/mestre para converter os dentes em uma referência contínua |
| História de torção e torque | A sobrecarga pode torcer o eixo; erros de avanço e índice permanecem após qualquer correção de dobra | Meça o avanço/índice do spline separadamente; declarar torção fora do escopo de endireitamento de imprensa |
| Corpo longo e esbelto | Longa relação comprimento/diâmetro significa queda de peso próprio e fácil correção excessiva | Validar espaçamento de suporte, use incrementos de força finos e meça novamente após cada passagem |
| Distorção do tratamento térmico | A indução ou o endurecimento deixam um mapa de curvatura multiponto, muitas vezes com reversões | Medição multiestação e correção sequencial, nem uma única pressão no meio do vão |
| Recursos de vedação e ombro | A carga local perto de um ressalto concentra a tensão e pode marcar o diâmetro da vedação | Ferramentas acolchoadas ou com raio correspondente, pontos de imprensa mantidos afastados das zonas de transição |
Definir qual eixo spline está no escopo
| Família de eixos spline | Contexto Típico | Rota de Engenharia |
|---|---|---|
| Transmissão / eixo de saída da caixa de velocidades | Produção de volume após tratamento térmico, before spline finish | Automated multi-point measurement and press correction on journal zones |
| PTO and agricultural driveline shaft | Long standardized profiles, repair-heavy market | Long-span machine or targeted manual process; fit check with mating yoke |
| Motor shaft with pinion or coupling spline | Electric motor and pump assemblies | Journal-based straightening consistent with rotor and bearing datums |
| Aerospace and actuator splined shaft | Fadiga crítica, tight lead and index tolerances | Full metrology, restricted deflection, documented process validation |
| Worn or damaged repair shaft | Fretting, bruised flanks, corrosão, hammer marks | Inspect and disposition first; straightening cannot restore tooth geometry |
Neighboring applications should not be folded into this page. Long hollow drivelines with welded yokes are a tube-straightening and balancing problem covered in our solução de endireitamento do eixo de transmissão, e eixos de caixa de engrenagens endurecidos cuja estria é apenas uma característica entre engrenagens e munhões seguem a rota descrita no solução de endireitamento de eixo de caixa de engrenagens. O presente artigo fica com eixos cujo spline é a característica definidora.
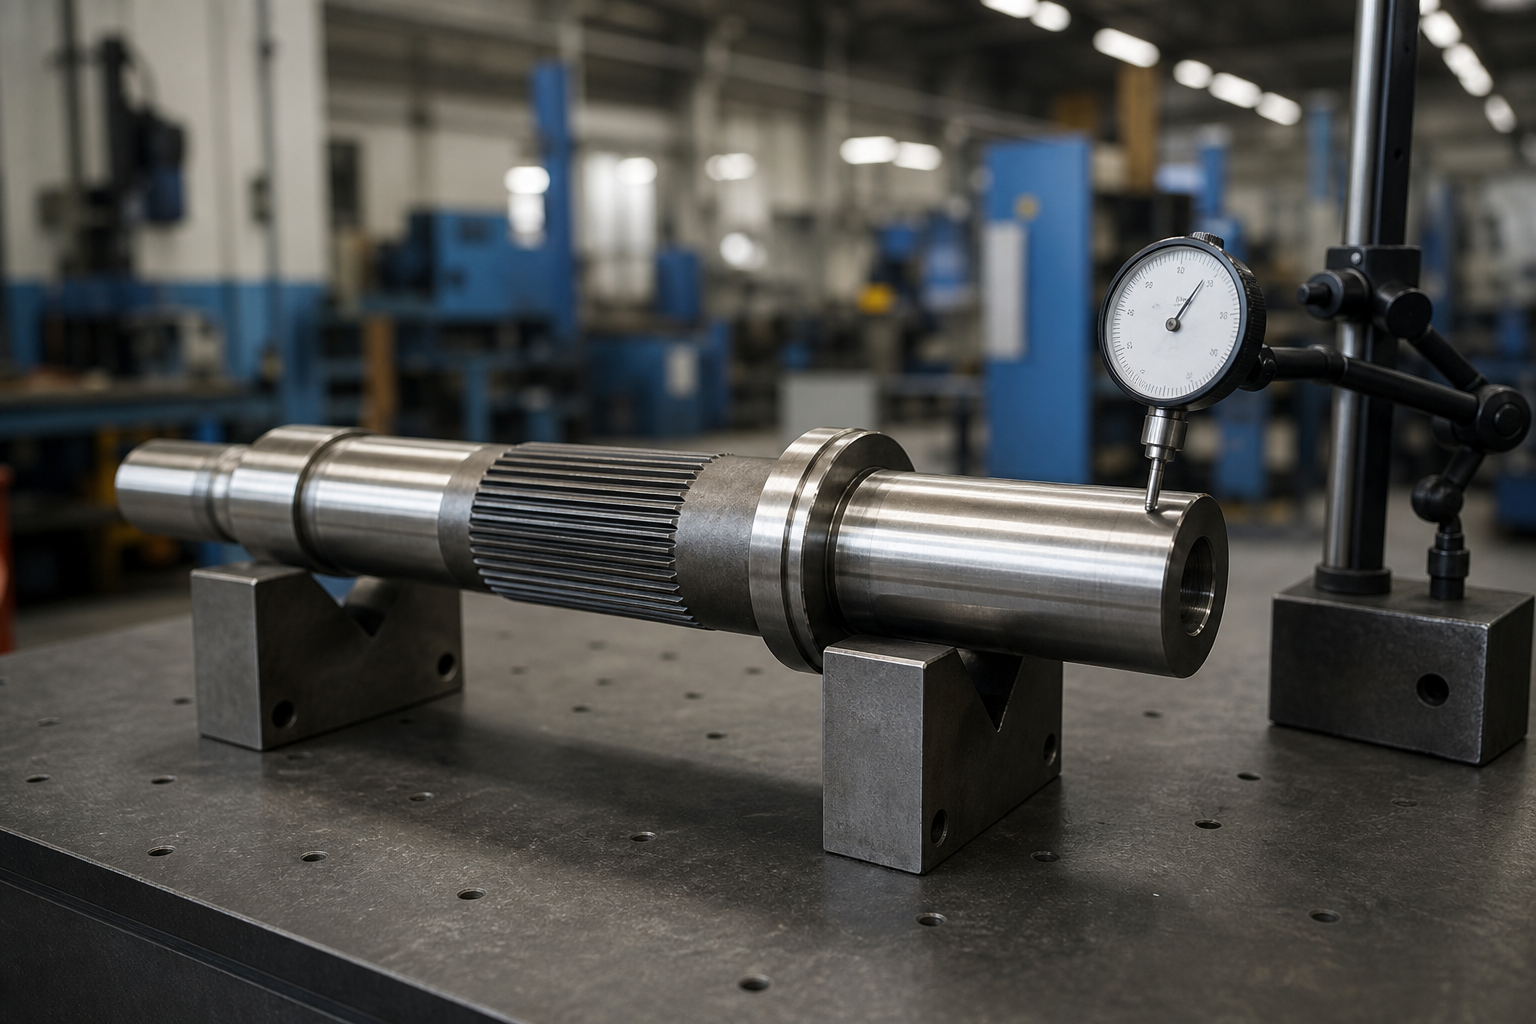
Construa a medição em uma referência defensável
O erro mais comum na medição de eixo estriado é ler um relógio comparador diretamente nas pontas dos dentes e chamar o desvio do resultado. O círculo dentário é interrompido, superfície portadora de forma; sua leitura mistura erro de pitch, erro de lead, danos nos dentes e posição verdadeira do eixo em um número sem sentido. Uma cadeia de medição defensável usa uma das três referências:
- Diários e centros terrestres: onde o desenho define o eixo a partir de mancais ou furos centrais, meça aí, e verifique a relação do spline somente onde o desenho exigir.
- Diâmetro menor ou diâmetro de medição dedicado: o círculo radicular entre os dentes é contínuo em muitas estrias e pode ter um suporte em V ou uma ponta de sensor estreita; qualifique-o primeiro, porque os filetes de raiz podem ser enrolados ou malformados.
- Uma luva mestre ou medidor estriado: deslize uma luva de precisão sobre a ranhura e meça em seu diâmetro externo. Isso converte os dentes em uma superfície contínua, e o comportamento de ajuste da própria manga torna-se uma verificação funcional ao vivo. Os endireitadores de spline de produção usam exatamente este princípio: um dispositivo mestre por canal ou seção de spline para determinar o diâmetro primitivo para uma correção precisa.
A condição do suporte é tão importante quanto a escolha do sensor. Um longo eixo estriado que flacidez entre blocos em V distantes relata uma curvatura que muda a cada movimento do suporte. Congelar posições de suporte, correlacioná-los com o medidor do cliente, e lembre-se dessa retidão, runout e TIR respondem a perguntas diferentes - as distinções são definidas em nosso artigo sobre retilineidade do eixo vs desvio vs TIR.
Separe as três condições que parecem uma curva
| Doença | Como isso mostra | Resposta Correta |
|---|---|---|
| Curvatura global do eixo | As leituras de desvio aumentam e diminuem consistentemente ao longo do eixo em um plano | Pressione o endireitamento em pontos mapeados em seções suaves |
| Torção de torque | Excentricidade do diário aceitável; avanço spline, índice ou erro de rolagem fora da tolerância; o cubo se ajusta firmemente em uma extremidade | Não corrigível pressionando; disposição por reusinagem onde o estoque permitir, ou rejeitar |
| Flanco local ou dano de forma | As leituras saltam quando o sensor cruza uma zona dentária; o ajuste da manga é local, não uniforme | Inspecione os flancos; substituir, recortar ou mesclar de acordo com o desenho - não dobre a haste para escondê-la |
Twist merece destaque porque vem exatamente do carregamento para o qual um spline foi projetado.. Uma sobrecarga de torque além do rendimento gira uma extremidade da estria em relação à outra; visto de fora, o eixo ainda parece reto. O endireitamento passará no relatório de desvio e a montagem ainda irá emperrar ou desgastar. Se suas peças apresentarem eventos de sobrecarga, as verificações de lead e índice pertencem ao mesmo ciclo de inspeção que o runout.

Pontos de Imprensa e Apoios: A regra de não contato
Correction force on spline flanks is a scrap event. Even a soft press can flatten a crest or shift metal on a flank, e a liberação ou interferência resultante aparece meses depois como preocupação, desgaste ou um cubo que não monta. O mapa de contato para um eixo estriado é, portanto, rigoroso:
- Pressione e apoie apenas em terreno liso ou em diâmetros torneados adjacentes à ranhura, dimensionado para que a área de contato fique fora dos ombros e vede as bordas.
- Quando a execução do spline é tão longa que nenhuma zona suave fica perto do ponto de correção, use ferramentas inseridas em conformidade que unam as raízes dos dentes sem sobrecarregar os flancos — e valide-as em peças de sacrifício antes da produção.
- Coloque apoios simétricos em torno do ponto alto medido para que o momento fletor seja projetado, não acidental; mantenha os intervalos curtos o suficiente para que a correção seja local.
- Proteja as extremidades roscadas, perfurações transversais e rasgos de chaveta com a mesma disciplina descrita para eixos endurecidos em nosso guia para alisamento após tratamento térmico.
Controle Springback em uma seção delgada
Eixos estriados longos são compatíveis, então o eixo se move sob pequenas forças e recua quase tanto. O ciclo de correção que sobrevive à produção trata cada impressão como um experimento com feedback:
- Meça o mapa de curvatura completo em uma configuração.
- Corrija primeiro o maior desvio, no ponto alto mapeado, viajando demais pelo retorno elástico previsto.
- Meça novamente antes da próxima pressão; eixos delgados se acoplam fortemente, e uma correção em uma estação muda as leituras em ambos os vizinhos.
- Trabalhe os pontos restantes em ordem decrescente, verificar novamente as estações anteriores após cada passagem.
- Aceite somente quando todas as estações e a verificação de ajuste funcional passarem na mesma fixação.
A previsão de viagem excessiva, o comportamento de acoplamento e as assinaturas de falha clássicas de sob- e correção excessiva são tratadas em nosso artigo sobre endireitamento do eixo compensação de retorno elástico. Células automatizadas executam este loop fechado; nossa visão geral de como funciona o endireitamento automático do eixo mostra a arquitetura da máquina por trás disso.

Saiba por que o eixo dobrou em primeiro lugar
O endireitamento retorna a geometria; não remove a causa. Os eixos estriados chegam à impressora por uma pequena lista de motivos repetíveis, e cada um muda quanto vale uma correção:
| Causa raiz | Evidência Típica | Implicação para alisamento |
|---|---|---|
| Distorção do tratamento térmico | Curvatura multiponto após indução ou endurecimento; repetibilidade em um lote | Caso de produção principal; corrija na janela antes de terminar a usinagem |
| Alívio de tensões de usinagem | Arco progressivo após torneamento pesado ou fresamento de um lado | Correto, em seguida, verifique a estabilidade após um intervalo de alívio de tensão ou próxima operação |
| Manuseio e danos por impacto | Torção local, marcas de martelo ou queda perto de uma estação | Curvas locais acentuadas concentram tensão; avaliar o raio de curvatura antes de pressionar |
| Sobrecarga operacional | Torça com ou sem dobra; marcas de testemunhas nos flancos do cubo | A correção da geometria não pode restaurar o limite de escoamento após um evento de torção |
| Desalinhamento em serviço | Desgaste de flanco concentrado em um lado, corrosão por contato na interface do cubo | Superfícies de desgaste significam que o eixo é uma peça de desgaste, não é um candidato endireitador |
A prática de prevenção de falhas na indústria de splines coloca consistentemente o desalinhamento, sobrecarga e tratamento de danos no topo da lista de causas - e é exatamente por isso que uma proposta de correção deve solicitar o histórico de falhas e o processo upstream antes de citar um ciclo de correção. Um eixo que dobra da mesma maneira em todos os lotes é um problema de processo com uma correção de endireitamento; um eixo que chega torcido, desgastado ou torcido pelo impacto é um problema de disposição ao usar uma fantasia de alisamento.
Teste de amostra antes do lançamento da produção
Porque o dano no flanco é irreversível, um processo de eixo estriado é validado em amostras, nunca no primeiro lote de produção. Um conjunto mínimo de qualificação inclui:
- Pelo menos cinco peças representativas medidas antes e depois da correção, em cada estação de desenho, na condição de suporte congelado.
- Uma verificação de ajuste com o medidor de produção ou uma luva mestre em cada amostra, antes e depois do passe de imprensa final.
- Inspeção de flanco — visual ou óptica — para comprovar a regra de não contato realizada em posições reais de ferramentas.
- Valores de springback registrados por ponto de pressão, que semeiam o modelo de compensação para a produção.
- Um registro de aceitação assinado de acordo com as tolerâncias do desenho, incluindo lead e índice quando especificado.
A aceitação deve incluir o ajuste, Não apenas o mostrador
| Elemento de aceitação | O que especificar |
|---|---|
| Acabar / TIR em estações definidas | Por estação, em uma condição de suporte declarada, referenciado a periódicos ou uma capa mestre qualificada |
| Ajuste funcional Spline | Ir / medidor proibido, verificação de torque da luva mestre, ou folga de flanco especificada após correção |
| Liderar, indexar e rolar | Verificado onde o desenho exige; torção é uma característica separada da curvatura |
| Condição de flanco | Sem brinelagem, achatamento da crista, coleta de flanco ou novas marcas de ferramentas |
| Integridade da superfície após o endurecimento | Inspeção de trincas onde a peça está endurecida e crítica à fadiga |
| Estoque restante de usinagem | Verificação de que a correção deixou margem para qualquer desbaste final ou acabamento estriado |
Perguntas frequentes
Você pode pressionar diretamente no spline?
Não. O contato direto da pressão sobre os dentes pode causar danos nos flancos e na crista que o endireitamento não pode reparar. A força de correção pertence aos diâmetros lisos adjacentes à ranhura, ou através de ferramentas de ponte validadas que carregam apenas o diâmetro da raiz.
Como você mede o desvio em uma seção estriada?
Use os diários onde o desenho permitir, o diâmetro menor onde é contínuo e qualificado, ou uma luva mestra de precisão colocada sobre os dentes para que o sensor leia uma superfície contínua retificada. A leitura de um indicador nas pontas dos dentes mistura a geometria do dente com o erro do eixo e fornece um falso mapa de curvatura.
Meu eixo estriado é reto, mas o cubo emperra. Por que?
As causas prováveis são torção, dano no flanco, ou erro de lead/índice — tudo invisível para uma verificação de esgotamento do diário. Medir o avanço e o índice do spline, inspecionar os flancos em busca de hematomas ou desgaste, e teste o ajuste com um medidor ou luva mestre antes e depois de qualquer correção.
Um eixo estriado é medido e endireitado como um eixo de motor?
O loop da máquina é a mesma sequência de medir-pressionar-remedir usada para o solução de endireitamento automático do eixo do motor, mas a referência e as regras de contato são diferentes: o spline adiciona uma superfície interrompida para medição, zonas protegidas para ferramentas, e uma verificação de ajuste funcional que um eixo liso nunca precisa.
Quanta curvatura pode ser corrigida em um eixo estriado?
A faixa viável depende da relação comprimento/diâmetro, condição do material e onde as zonas de correção suaves ficam em relação ao desvio. Em princípio, eixos delgados toleram grandes correções angulares, mas acoplam-se fortemente entre estações; eixos curtos endurecidos toleram pouca deflexão por passagem. O número que importa é definido por família de peças durante o teste de amostra, não lido de uma tabela genérica.
Construa a solução a partir do ajuste, Não o mostrador
Um eixo estriado é aceito quando o cubo ou luva correspondente é montado e transmite torque conforme projetado. O alisamento serve esse resultado: medir a partir de diários ou de um mestre qualificado, mantenha toda pressão e apoio longe dos flancos, tratar a torção como uma característica separada e não pressionável, e feche o loop com uma verificação de ajuste funcional. Congele essas quatro decisões, e a própria correção se torna engenharia de rotina.
To turn this spline shaft guidance into a purchase decision, comece com o passo a passo de seleção de alisador e teste de pressão os números com o imagem de orçamento para uma máquina de endireitamento.