
O endireitamento por pressão pontual é um método controlado de correção local, não simplesmente pressionando onde quer que uma peça pareça dobrada. O processo deve conectar um mapa geométrico válido a um dado aprovado, pontos de apoio, caminho de reação, locais de correção permitidos, controle incremental e uma nova medição do estado liberado. Sem esse ciclo, um toque de pressão pode criar uma marca, mover um recurso adjacente ou reduzir uma leitura temporária do indicador sem atender ao requisito de aceitação real.
Esta é uma estrutura de processo. Não reivindica uma força de imprensa StraighteningTech, AVC, algoritmo de controle, gama de materiais, precisão, tempo de ciclo ou compatibilidade da peça. Esses valores exigem uma revisão de desenho e amostras validadas.
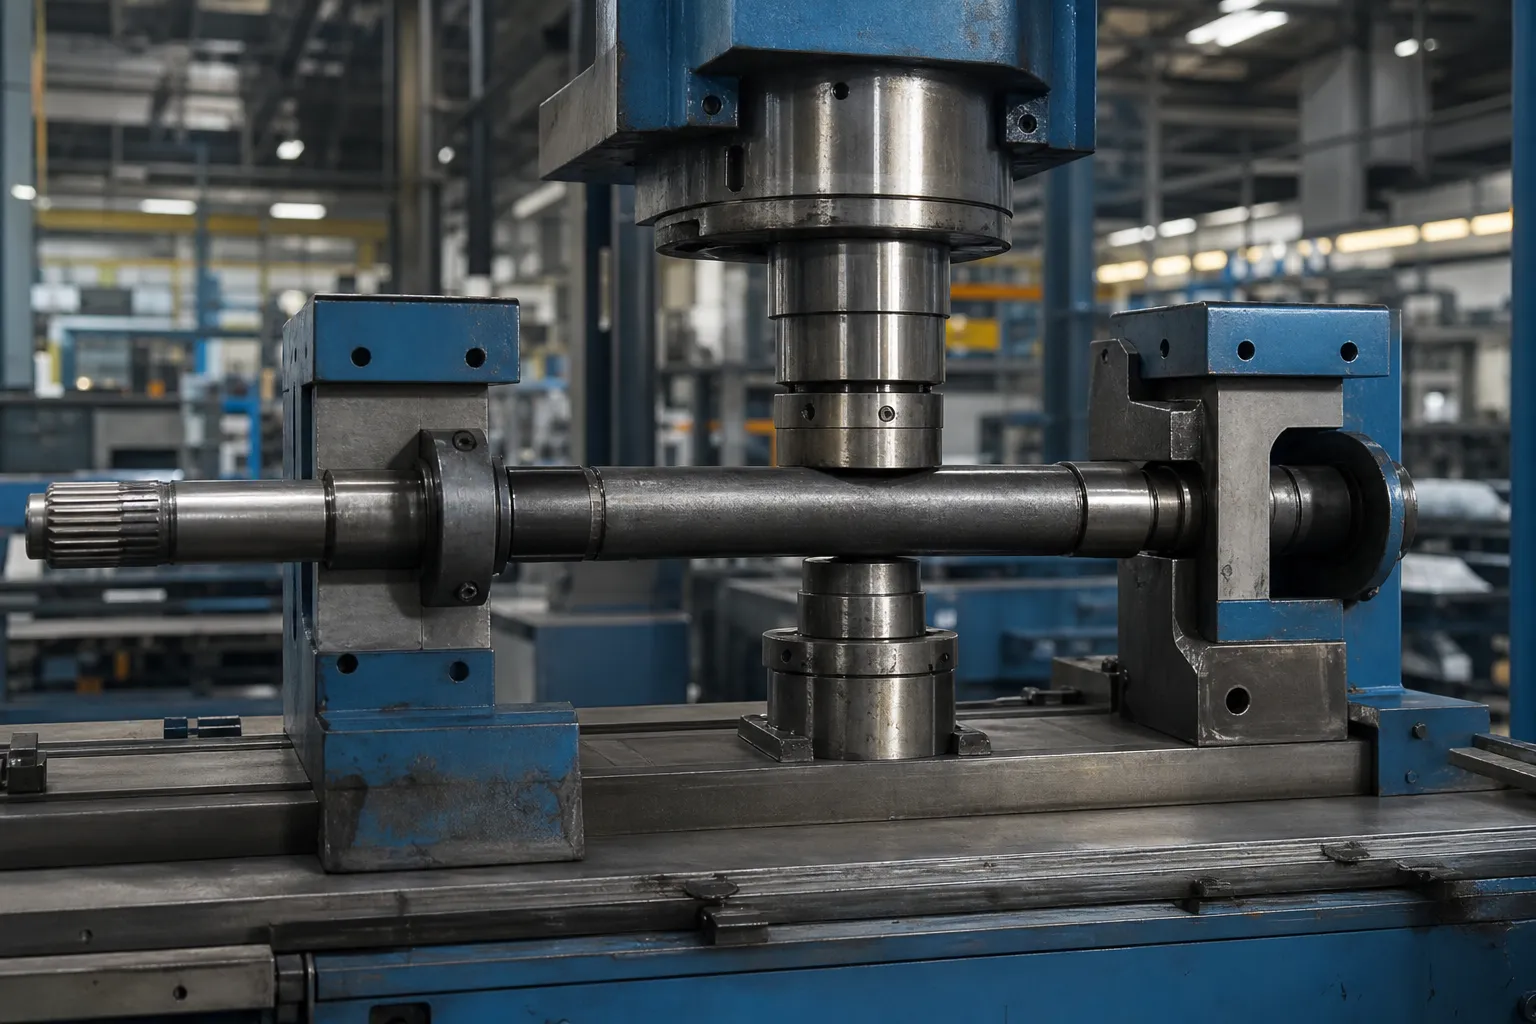
*Ilustração do conceito de engenharia. Mostra um possível contexto de correção de prensa para uma família de peças específica, não é uma receita de processo universal ou capacidade local verificada.*
Defina o que o processo está corrigindo
A característica exigida pode ser a retilineidade ao longo de um vão, desvio radial em relação a um eixo de referência, varredura lateral, uma relação de recurso local ou outra geometria controlada. Deve ser nomeado antes de uma impressora ser selecionada. Um erro de circularidade, interrupção de superfície, sinal de fixação ou curvatura intencional não pode ser corrigida como se fosse o mesmo tipo de curvatura.
Usar retidão do eixo, runout e TIR quando a peça é inspecionada rotacionalmente. Tubo, perfil, primavera, peças de anel e soldadas exigem sua própria geometria e limites de processo.
Construa um mapa de erros inicial
O plano de medição deve identificar o dado aprovado, orientação da peça, estações axiais, condição de suporte, método do sensor e verificação de repetição/assento. Uma única leitura de ponto médio pode perder múltiplas dobras ou confundir queda de gravidade e variação de fixação com geometria da peça.

*Ilustração do conceito de engenharia. Ilustra um mapa de medição antes da correção; localizações reais das estações, sondas e dados devem ser fixados a partir do desenho controlado.*
| Entrada para congelar | Decisão que apoia |
|---|---|
| Dados de desenho e regra de aceitação | Estabelece o que a medição deve representar |
| Mapa geométrico inicial | Identifica zonas de correção candidatas e risco de interação |
| Suportes e pontos de reação aprovados | Impede que um caminho de força crie um sinal não intencional |
| Recursos protegidos e limites de superfície | Determina onde o contato é proibido |
| Estágio de material e processo | Define a resposta possível, restrições de springback e downstream |
A mecânica de um golpe de pressão
Uma correção de pressão de ponto é uma dobra de três pontos executada propositalmente. Dois suportes e um ponto de pressão formam uma estrutura de carga: a prensa empurra a seção em direção aos suportes, O momento fletor atinge o pico no ponto de pressão e cai em direção aos apoios, e as fibras externas no local de correção passam pelo rendimento enquanto o núcleo da seção permanece elástico. Quando a força é liberada, o núcleo elástico tenta fazer a seção voltar enquanto as fibras cedidas mantêm sua nova forma - o conjunto permanente é a diferença, e a arte do processo é entregar trabalho plástico suficiente para colocar a peça liberada dentro da tolerância. Três consequências decorrem diretamente desta imagem. A correção é local: a zona plástica concentra-se em torno do ponto de pressão, é por isso que os mapas de erros orientam onde pressionar, em vez da intuição. O processo é autolimitado apenas se tratado de forma incremental: um único traço dimensionado de forma otimista não pode ser pressionado. E a própria geometria da seção — sua variação de rigidez, suas transições, sua história de deformação anterior - modula tudo, é por isso que configurações de curso idênticas não são transferidas cegamente entre diâmetros, materiais ou lotes, e por que os efeitos do carregamento reverso, conforme descrito para o efeito Bauschinger, alterar a resposta de uma parte que já foi corrigida uma vez.
A extensão de suporte é o parâmetro de ajuste principal
Os operadores buscam a força quando deveriam buscar a geometria. Mover os suportes altera a correção antes que qualquer valor de força seja tocado: suporta ampla distribuição dá um longo, campo de flexão suave – a mesma força de pressão produz uma deflexão maior espalhada por uma zona mais longa, apropriado para um único arco largo; suportes próximos ao ponto de correção concentram a mesma energia em um curto, correção profunda, apropriado para uma torção local, mas mais difícil na superfície e na seção. Span também define a vantagem mecânica do curso: quanto mais próximos os suportes, mais força a mesma correção exige, é por isso que estreitar o vão em uma seção rígida atinge rapidamente os limites da máquina ou da peça. Duas regras práticas surgem. Primeiro, escolha a extensão no comprimento de onda do mapa de erro – arcos longos obtêm extensões longas, as torções ficam curtas - e documente a escolha no registro de configuração, porque span é um parâmetro de processo como qualquer outro. Segundo, tratar a condição de suporte como parte do ferramental: geometria de contato, limpeza e desgaste alteram o caminho de reação silenciosamente, e o disciplina de ferramentas de proteção de superfície aplica-se aos suportes exatamente como se aplica ao nariz da prensa.
Escolha suportes e pontos de correção juntos
Um ponto de pressão não pode ser selecionado independentemente dos seus suportes. O espaçamento do suporte, rigidez da seção, direção da força e geometria de contato criam o caminho de reação. Um suporte errado pode fazer com que uma imprensa local pareça eficaz enquanto transfere erros para outro lugar ou danifica um recurso.
Antes de um teste de amostra, documento:
- locais de suporte e reação, incluindo zonas sem contato;
- ponto de correção, direção da força e orientação permitida;
- material de contato, controles de limpeza e risco de marcação;
- correção incremental máxima e contagem de tentativas;
- plano de medição de retorno elástico/liberação;
- condições de rejeição difícil e revisão de engenharia.
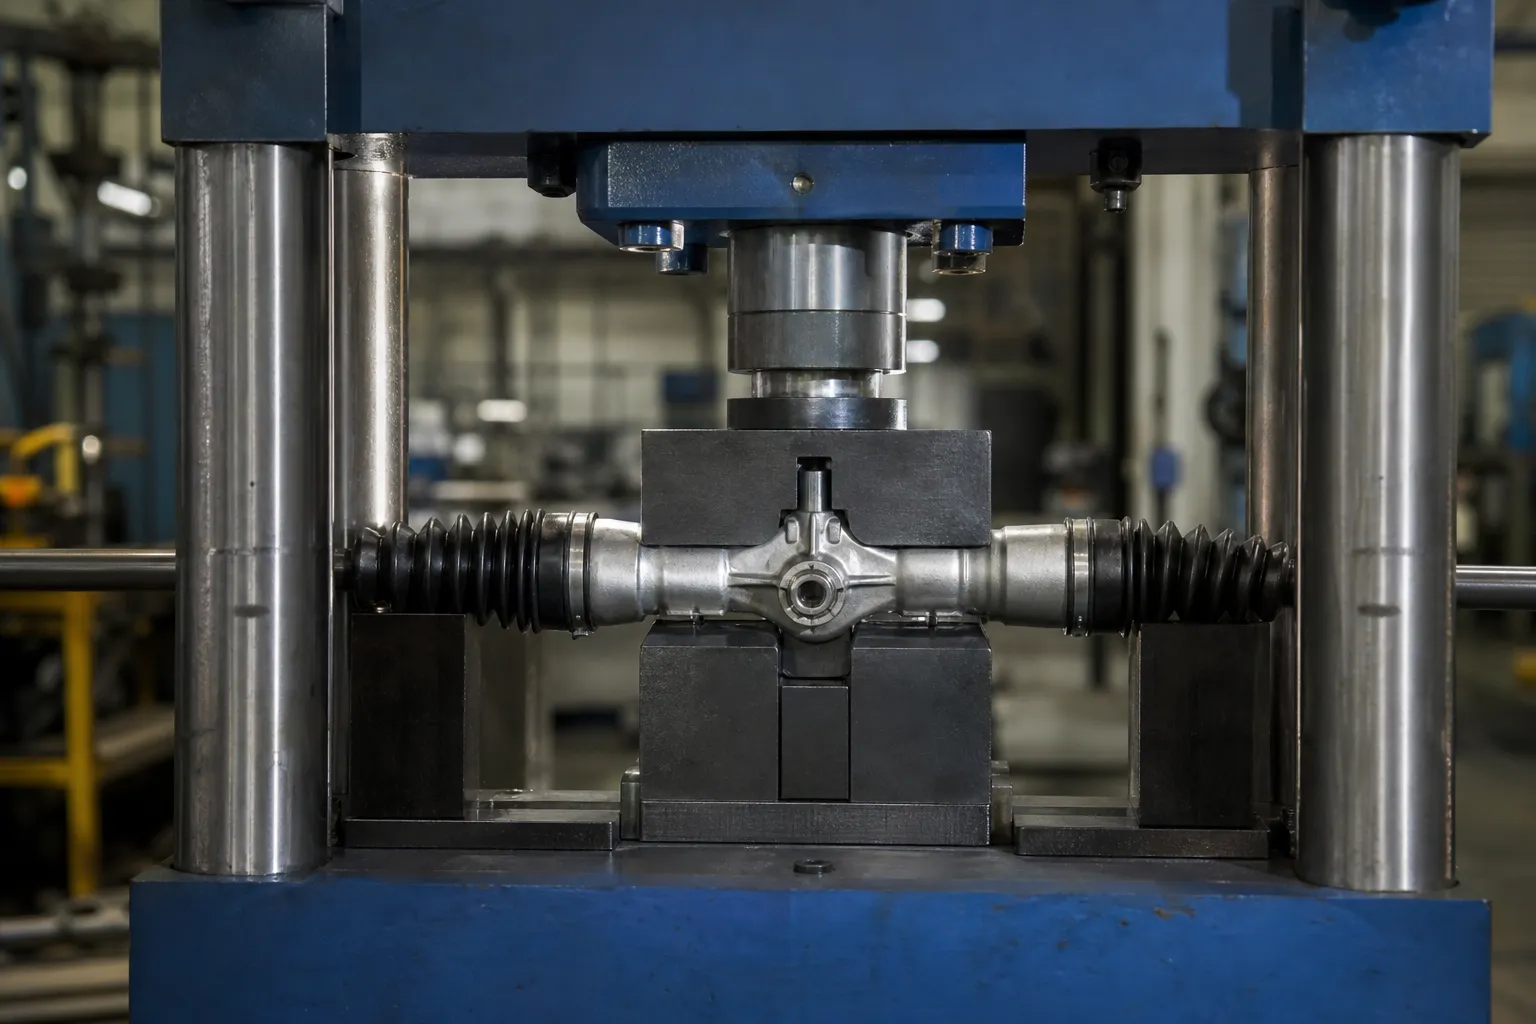
*Ilustração do conceito de engenharia. Mostra um conceito de correção incremental; não prescreve carga de imprensa, AVC, ferramenta ou um ponto de correção aprovado para outra peça.*
Corrija incrementalmente e verifique novamente após o lançamento
A sequência em malha fechada é:
- identificar a família de peças controladas e a revisão do desenho;
- inspecionar quanto a danos, parte errada, condição de superfície proibida ou deformação fora do escopo;
- carregue o dado aprovado e verifique o assentamento;
- medir o mapa geométrico inicial;
- selecione o plano de suporte e correção permitido;
- aplicar uma correção incremental dentro do limite de teste de amostra;
- liberar totalmente a força, braçadeiras e contenção;
- meça novamente todas as faixas necessárias e registre o resultado;
- encaminhe a peça para OK, NOK ou revisão de engenharia.
A aceitação final é após o lançamento. Uma leitura enquanto a peça permanece sob pressão ou restrição de fixação não pode ser usada como prova do resultado final.
Springback como variável de processo, Não é uma constante
Porque a forma liberada é definida pela competição entre as fibras cedidas e o núcleo elástico, o mesmo curso proporciona um conjunto permanente diferente em peças que diferem em condições de material, seção ou história anterior. Isso é springback como uma variável de processo, e tratá-lo como um fator de correção fixo é como as linhas acabam oscilando em torno da tolerância. A disciplina que lida com isso honestamente é descrita para compensação de retorno elástico no endireitamento do eixo: aprenda a resposta em amostras representativas, corrigir incrementalmente, e reaprender quando o lote de material ou a revisão da peça for alterado. Uma armadilha relacionada merece sua própria sentença: pressionar uma peça além do valor nominal propositalmente — ultrapassagem para pré-compensar o retorno elástico — é legítimo dentro de uma receita validada e de um limite definido, mas ciclos repetidos de overshoot e press-back acumulam danos de carga reversa, e o limite de tentativa de correção existe precisamente para interromper essa sequência antes que se torne um risco de cracking, por a estrutura de revisão de integridade.
Lendo os dados entre traços
Cada golpe no loop incremental também é um experimento, e os dados entre os golpes informam ao operador quando continuar e quando parar. Uma convergência saudável mostra que o erro restante diminui em uma quantidade decrescente a cada golpe – a resposta por golpe cai à medida que a peça se aproxima do alvo, que é a assinatura natural de uma correção estável. Três padrões quebram essa assinatura e cada um exige parar em vez de pressionar com mais força. Sem progresso: a geometria para de responder, o que significa que o processo não está mais envolvendo o erro – o ponto de correção, condição de suporte ou estado da peça mudou sob o operador. Retornos decrescentes com esforço crescente: cada golpe move menos a peça enquanto a prensa trabalha mais - a seção está reagindo ao endurecimento por deformação, e negociações contínuas diminuindo o ganho de geometria por acumular danos materiais. Oscilação: a peça cruza o valor nominal em direções alternadas, golpe por golpe — a regra de correção está reagindo exageradamente, muitas vezes porque foi calibrado em uma resposta diferente, e a solução é a receita, não a parte. A incorporação desses três padrões de parada no procedimento operacional converte os dados entre os cursos do ruído no alarme de qualidade mais antigo da linha.
Saiba quando pressionar o ponto não é o caminho certo
A pressão pontual não é um método padrão para todos os produtos. Fio contínuo, tubo de parede fina, perfil assimétrico, anel, primavera, peça crítica à fadiga ou sensível à solda pode precisar de uma abordagem diferente, ferramentas dedicadas ou uma revisão de processo separada. Ver prensa versus endireitamento com rolo para o limite de seleção de método.
Teste de amostra e aceitação
O plano de amostra deve incluir peças de entrada normais e de pior caso, geometria crua antes/depois, repetibilidade de reassentamento, inspeção de superfície, verificações de materiais/recursos necessários, um limite máximo de tentativas e correlação com o medidor de referência do cliente. Se rachaduras, dureza, END, moagem ou balanceamento são relevantes, eles permanecem responsabilidades de aceitação independente.
Usar endireitando teste de amostra e aceitação para definir as evidências exigidas antes de uma reclamação de produção ou decisão FAT/SAT.
Perguntas frequentes
A pressão pontual pode garantir uma precisão específica?
Não. O resultado alcançável depende da peça de trabalho, dado, estado material, apoiar, zonas de contato, resposta da amostra e método de inspeção acordado.
O ponto mais alto do indicador é sempre o ponto de correção?
Não. O ponto de correção deve ser escolhido no mapa geométrico e no caminho de reação aprovado, não de uma observação visual ou indicadora isolada.
Uma prensa pode reparar uma rachadura ou substituir o END?
Não. O endireitamento não repara defeitos de material e não substitui processos de inspeção qualificados.
Por que o mesmo golpe de pressão move duas peças de aparência idêntica de maneira diferente??
Porque a geometria liberada depende da condição do material, detalhe da seção e deformação anterior, não na aparência. Lotes diferentes, estados de tratamento térmico ou um ciclo de correção anterior alteram o equilíbrio plástico versus elástico contra o qual o curso trabalha. A solução é aprender a resposta por família nas amostras e verificá-la novamente quando os lotes mudam..
Quando os suportes devem ser aproximados?
Quando o mapa de erros mostra um breve, torção local em vez de um arco largo. Um intervalo estreito concentra a correção onde reside o erro; um amplo vão o espalha. A escolha do intervalo pertence à configuração documentada, porque altera tanto a forma de correção quanto a força que a peça deve suportar.
O que significa quando uma peça para de responder às correções?
O processo não está mais envolvendo o erro – uma condição de não progresso. As causas variam desde um ponto de correção alterado até uma configuração ou mudança de estado parcial, e a resposta definida é parar e encaminhar a peça para revisão, não aumentar a força. Continuar a prensar gasta o orçamento de deformação da peça em nada.
Alisamento antes e depois do lixamento
Nenhuma página canônica independente é mantida para alisamento antes vs depois do lixamento porque a demanda industrial por correspondência exata é pequena. Sequenciamento de palco, a concessão de estoque e a transferência de dados pertencem à barra forjada, páginas de processo de impressão pontual e multiponto. Confirme se a retificação remove material que invalidaria uma leitura anterior de retilinidade antes de bloquear a rota de produção.
Curvas de deslocamento de força no endireitamento
Uma página dedicada para guia de curva de deslocamento de força de endireitamento não é mantido sem demanda de consulta validada. Interpretação do Troke da Força, limites seguros e condições de parada do processo são explicados no ponto de pressão, páginas multiponto e de detecção de crack. Qualquer alarme baseado em curva deve ser validado em peças representativas, em vez de copiado de outra família de materiais.
O trabalho de pressão pontual vive ou morre pelo controle do curso – leia por que peças de rachaduras de correção excessiva antes de dimensionar uma máquina, então use o passo a passo de seleção de alisador para combinar conceitos de imprensa com sua família de peças.