
Uma biela converte o movimento rotativo em movimento alternativo sob carga, em tensão, compressão e flexão, milhões de vezes por hora de operação. Ao contrário de um eixo, ele não possui um único eixo de rotação para ajustar. Sua geometria vive da relação entre dois furos – a extremidade grande no moente e a extremidade menor no pino de pulso – e endireitar significa restaurar essa relação: paralelismo furo a furo, torção, distância central e geometria do furo, na condição montada e apertada, a haste funciona.
Este artigo é sobre como endireitar o próprio corpo da biela. Dois recursos relacionados neste site cobrem uma família menor de peças de trabalho: o solução de endireitador de manga de biela e o Máquina endireitadora de biela ZD90 endireitar slender sleeve-type link rods e alfinetes (ø1,5–8 mm de diâmetro, 45–95 mm de comprimento) para ferramentas elétricas e conjuntos - não para o corpo da haste do motor. O corpo da haste do motor discutido aqui é corrigido em suportes e prensas dedicados para alinhamento da haste em oficinas de remanufatura de motores; o processo e a lógica de aceitação abaixo dos documentos que praticam.
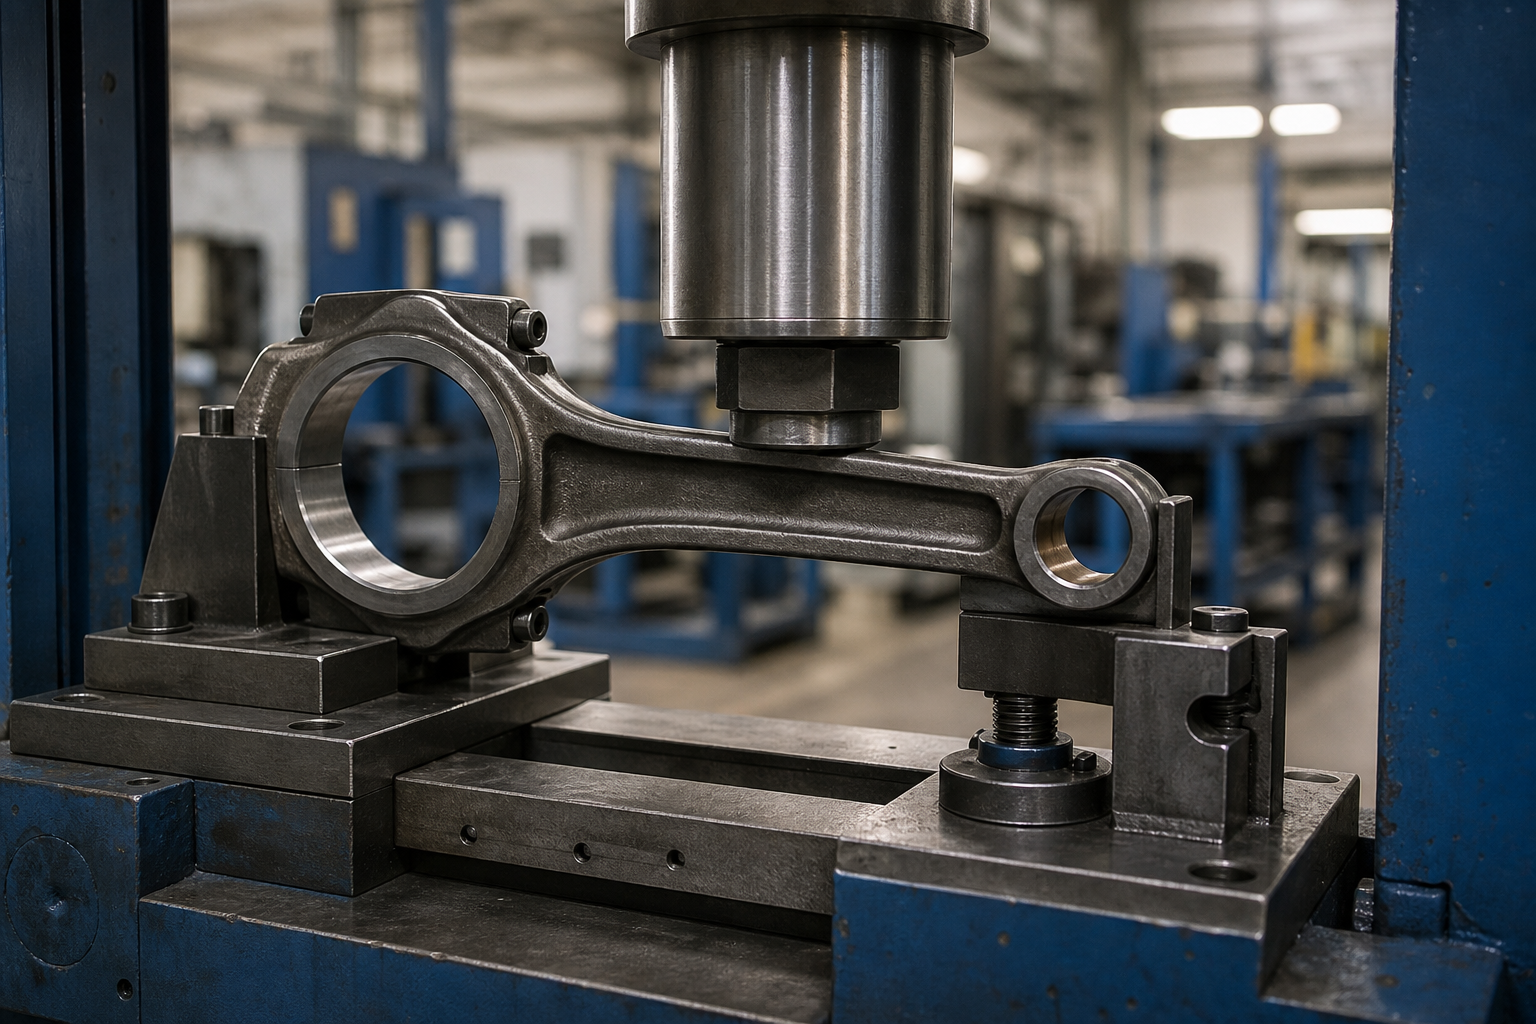
O que “Dobrado” Meios em uma biela
| Modo de deformação | O que muda | Rota de correção |
|---|---|---|
| Curvatura do feixe | A haste se curva entre os furos; os furos permanecem paralelos, mas deslocados | Correção de prensa na haste da viga I entre ferramentas acolchoadas |
| Torção do feixe | Um furo gira em torno do eixo da haste em relação ao outro | Correção de torção em uma fixação de haste com restrição de extremidade controlada |
| Erro de paralelismo de furo (dobre na estrutura do furo) | O eixo da extremidade menor se inclina para fora do paralelo com o eixo da extremidade maior no plano da haste | Correção de prensa em pontos definidos; verifique no dispositivo de alinhamento |
| Distorção de ponta | Ovalidade ou conicidade no furo big-end, frequentemente após o estiramento do parafuso ou um evento de falha do parafuso da haste | Não é um problema de flexão: usinagem de tampa e reperfuração/afiação, a rota clássica de recondicionamento |
| Distorção de ponta pequena | Furo fora do círculo ou perda de tamanho | Furo e nova manga; veja a solução de alisador de manga mencionada acima |
As três primeiras linhas são trabalhos de endireitamento por pressão no corpo da haste. Os dois últimos pertencem ao recondicionamento de usinagem. As lojas que os fundem pressionam uma haste para forçar a leitura do indicador, distorcer ainda mais os furos, e perder a peça — é por isso que a etapa de medição abaixo separa a dobra e a torção da geometria do furo antes que qualquer coisa seja carregada.
Medir na montagem, Condição Torqueada
Uma biela é uma peça de duas peças do ponto de vista da extremidade grande. A tampa, os rostos de despedida, os parafusos e seu torque participam da geometria final do furo, então toda medição confiável segue a mesma disciplina:
- Inspecione primeiro se há rachaduras – inspeção por partículas magnéticas da haste, faces de separação e terminais de parafusos. Endireitar uma haste rachada converte um defeito detectável em uma falha futura.
- Monte a tampa com parafusos novos ou em boas condições, apertado de acordo com a especificação. Uma haste sem torque mede um furo que não existe em serviço.
- Coloque a haste em um dispositivo de alinhamento: a extremidade grande em um mandril fixo ou entre placas de verificação, um alfinete ou mandril através da extremidade pequena.
- Leia curvas e torções com relógios comparadores em pontos de medição definidos - o arranjo clássico de alinhador de haste usado no recondicionamento de motores há décadas.
- Meça as dimensões do furo, distância central e condição da face da tampa separadamente; não deixe que o erro do furo se disfarce de curvatura.

O dispositivo elétrico, não o olho, define a verdade. Oficinas sem alinhador de haste tentam inferir a curvatura a partir das leituras do apalpador contra uma placa de superfície, que mistura erro de fixture, erro de placa e erro de furo em um número. O padrão profissional - refletido na prática de remanufatura de motores, desde oficinas especializadas em hastes até fábricas de motores de produção - é um suporte de alinhamento dedicado com ambos os furos nas ferragens do medidor.
Pressione Correção no I-Beam
A curvatura da viga e o erro de paralelismo do furo são corrigidos pressionando a haste entre os suportes que prendem zonas definidas da haste:
- Apoie e pressione a haste da viga I e as seções de ressalto - nunca através de um furo, um parafuso, a face de partição ou uma passagem de óleo perfurada.
- Coloque o ponto de pressão no ponto alto medido do desvio, com raios de ferramenta correspondentes à seção da viga para que o contato permaneça fora das bordas do flange.
- Corrija em pequenos incrementos e verifique novamente o alinhador após cada pressão; uma haste que fica limpa após duas passagens leves é uma parte melhor do que uma pressionada uma vez com força.
- Espere o retorno elástico e configure-o deliberadamente: a mesma lógica de compensação usada em eixos se aplica, e a viga curta e rígida da haste facilita a ultrapassagem.
- Após o último passe de imprensa, verificar novamente os furos, distância central e torque da tampa antes de liberar a peça — pressionar a viga altera a geometria do furo alguns décimos, e a sequência de recondicionamento deve conhecer a nova linha de base.

A rigidez do dispositivo é metade do processo. Tornos de bancada flexíveis, e o trabalho de correção realizado contra uma base móvel produz resultados irrepetíveis — um princípio de oficina mecânica experiente que se aplica tanto a hastes quanto a qualquer trabalho de prensagem. Endireitadores de haste dedicados resolvem isso com uma estrutura de fixação rígida e ferramentas específicas para haste. A mesma disciplina – fixação rígida mais feedback medido – rege nossos endireitadores de produção, como o Endireitador de biela ZD90, que executa endireitamento automático em circuito fechado (alimentar, medir, servo-correto, inspecionar novamente) em pequenos tirantes tipo luva.
Marcas de ferramentas são um defeito de qualidade por si só. As hastes são peças acabadas quando chegam à prensa – furos usinados, superfícies de separação enfrentadas, às vezes, hastes shotpeened - portanto, bigornas e suportes precisam de inserções acolchoadas ou com raio correspondente, e qualquer marca de testemunha deixada na alça do parafuso, furo de óleo ou face de partição é motivo para reinspeção do recurso afetado antes que a haste se mova.
O endireitamento fica dentro de uma sequência de recondicionamento
A prática de remanufatura de motores executa o recondicionamento da biela como uma sequência ordenada, e o alisamento tem um lugar fixo nele:
- Inspeção e limpeza de fissuras. Varetas com indicações saem da linha aqui.
- Alisamento. Curvatura e torção do feixe corrigidas no alinhador e prensa; verificado novamente no aparelho.
- Usinagem de face de corte. As faces de separação da tampa e da haste são superficiais, fechando o furo menor.
- Substituição de parafusos e torque. Novos parafusos de acordo com a especificação antes de qualquer trabalho de perfuração.
- Restauração de furo. Aprimore para pequenas correções ou fure/torneie para correções maiores, terminando o big end no tamanho, circularidade e distância central.
- Verificação final e gerenciamento de peso. Paralelismo, torção, distância central, e correspondência de peso dentro do conjunto do motor.
A ordem importa. O endireitamento antes do trabalho de corte significa que as operações de furo terminam uma viga reta; endireitar após o mandrilamento tiraria um furo acabado da posição. E porque a usinagem de face e a restauração do furo removem material, controle de distância central é uma disciplina de recondicionamento, não é um endireitamento - a haste torno e afia, não a imprensa, segure.

Conheça o evento que dobrou a vara
A decisão de correção começa com o histórico de falhas, porque a mesma leitura do indicador pode significar coisas muito diferentes:
| Evento de falha | Assinatura de geometria típica | Lógica de Disposição |
|---|---|---|
| Hidrobloqueio / ingestão de detritos | Curvatura acentuada do feixe ou deslocamento de extremidade pequena, muitas vezes com danos no pistão do conjunto | Parte carregada de choque; inspecionar quanto a rachaduras, inclinar-se para a substituição |
| Rotação excessiva / contato da válvula | Curvatura do feixe combinada com torção; distorção de extremidade pequena | Multiple modes loaded past yield; replacement unless damage is provably light |
| Bearing seizure / spin | Big-end discoloration and bore distortion, heat tint on the shank | Heat alters material response; full MPI and hardness check before any decision |
| Rod bolt stretch or improper torque | Big-end ovality with clean parting faces | Reconditioning route: rostos, new bolts, bore and hone |
| Machining / handling distortion | Small consistent bow across a production or repair batch | The straightforward correction case; stable and repeatable |
Which Rods May Be Straightened at All
| Tipo de haste | Position on Straightening |
|---|---|
| Forged steel rod (automotivo, diesel, agricultural) | The classic correction candidate; reconditioning sequences include straightening as standard |
| Powdered-metal / sintered rod | Generally replaced, not bent; cracking behavior of the material makes press correction a risk decision |
| Aluminum rod (algum desempenho e motores pequenos) | O comportamento de fadiga do material defende a substituição; siga a posição de serviço do fabricante do motor |
| Divisão de fratura (rachado) haste | As faces das tampas não podem ser usinadas, então o recondicionamento clássico está fora de questão; a correção do furo e qualquer flexão devem seguir a disposição do OEM |
| Haste com falha no parafuso ou histórico de convulsão | Inspecione e descarte rachaduras antes de qualquer correção; o evento de carga que o dobrou pode ter causado danos invisíveis |
É também aqui que a engenharia honesta vence o otimismo: alguns tópicos do fórum perguntam se uma haste dobrada de um evento hidrolock ou de rotação excessiva deve ser endireitada, e a resposta funcional na construção profissional de motores é que a gravidade do evento decide. Luz, curvatura mensurável em uma forja sólida é um território de recondicionamento; uma haste que foi comprimida, rendimento passado distorcido ou carregado de choque é uma substituição, o que quer que o indicador diga depois de pressionar.
Critérios de aceitação que refletem o motor em funcionamento
| Elemento de aceitação | O que especificar |
|---|---|
| Paralelismo furo (dobrar) | Limite de desvio ao longo de um comprimento padrão declarado, medido no alinhador na condição de torque |
| Torção | Limite de desvio angular entre eixos de furo, mesma configuração |
| Tamanho do furo, redondeza e conicidade | Por desenho após o afiamento/furo final, não depois de pressionar |
| Distância central | Mínimo e máximo, controlado na fase de usinagem com conjunto de hastes correspondente |
| Inspeção de rachaduras | MPI antes do alisamento e após a correção final, quando especificado |
| Peso e equilíbrio | Classe de peso dentro do conjunto de motores; influência bobweight documentada onde o equilíbrio segue |
| Condição do parafuso | Parafusos novos ou qualificados, torque registrado, sem reutilização de fixadores esticados |
Perguntas frequentes
Uma biela dobrada pode ser endireitada com segurança?
Uma haste de aço forjado com luz, curvatura medida de forma limpa e uma inspeção de fissura limpa é rotineiramente endireitada e recondicionada. Hastes com curvas severas, torcer por sobrecarga, falhas de parafusos, ou feito de metal em pó, peças forjadas de alumínio ou fraturadas são candidatas a substituição. O evento que causou a curvatura é tão importante quanto a própria curvatura.
Por que medir com a tampa apertada?
Porque o furo big-end só existe em sua geometria de funcionamento com tampa, parafusos e torque aplicado. As leituras feitas em uma tampa solta medem a folga do conjunto e a inclinação do furo do parafuso, tanto quanto a curvatura.
O endireitamento afeta os furos?
Sim, um pouco, é por isso que o endireitamento vem antes da restauração do furo na sequência de recondicionamento. Pressionar a viga pode alterar a geometria do furo em pequenas quantidades; as operações de corte e brunimento que seguem o tamanho da restauração, circularidade e distância central no feixe corrigido.
Como a torção da haste é corrigida?
A torção é corrigida torcionalmente: a haste é fixada na extremidade grande em um acessório rígido, e a contra-rotação controlada é aplicada em torno do eixo do feixe na extremidade pequena, em incrementos, com uma nova verificação do alinhador após cada correção. A correção de torção merece cuidado extra porque trabalha a viga em cisalhamento, e em uma haste com qualquer histórico de convulsão ou sobrecarga, geralmente é uma situação de substituição e não uma correção.
O endireitamento da haste está relacionado ao endireitamento do virabrequim?
As peças se encontram no motor, e ambos são críticos para a fadiga, mas a metrologia difere completamente. Um virabrequim é fiel ao seu eixo do munhão principal conforme descrito em nosso solução de endireitamento de virabrequim, enquanto uma biela não tem nenhum eixo de rotação - ela é corrigida para uma relação furo a furo em um acessório de alinhamento.
Construa a solução em torno dos dois eixos internos
Uma solução de endireitamento de biela baseia-se em quatro decisões fixas: inspeção de rachaduras antes do carregamento, medição na condição de torque em um dispositivo de alinhamento real, correção de pressão restrita ao feixe entre acolchoados, ferramentas com raio correspondente, e controle de sequência de recondicionamento para que seja chato, faces e distância central são finalizadas depois que o feixe é verdadeiro. Com aqueles no lugar, equipamento dedicado para endireitamento de haste transforma um julgamento de reparo trabalhoso em um processo de oficina repetível - e informa honestamente quando uma haste deve ser substituída.
Whether you are upgrading an existing connecting rod line or buying new, o passo a passo de seleção de alisador e o imagem de orçamento para uma máquina de endireitamento estruture as compensações antes de falar com os fornecedores.