
Um virabrequim é um componente crítico de fadiga multieixo, não é um eixo redondo convencional. Seus mancais principais devem estabelecer um eixo de rotação comum, enquanto cada pino da biela segue intencionalmente uma órbita deslocada. Teias, contrapesos, faces de impulso, raios de filé, buracos de óleo, as características do nariz e o flange do volante influenciam a medição e o caminho seguro da carga.
Uma solução confiável de endireitamento de virabrequim deve, portanto, responder a cinco perguntas antes da seleção da máquina:
- Este é um virabrequim de produção, uma peça de remanufatura ou um reparo de motor pequeno?
- Qual eixo do diário principal e condição de suporte definem o mapa de dobras?
- O desvio é uma curva global corrigível, erro no formulário do diário local, problema de material de moagem ou condição de rachadura/dano?
- Qual pressão, a rota de endireitamento ou martelamento é aprovada para a etapa de material e processo?
- Como será liberada a geometria, integridade do filé, a margem de moagem e o saldo final sejam verificados?
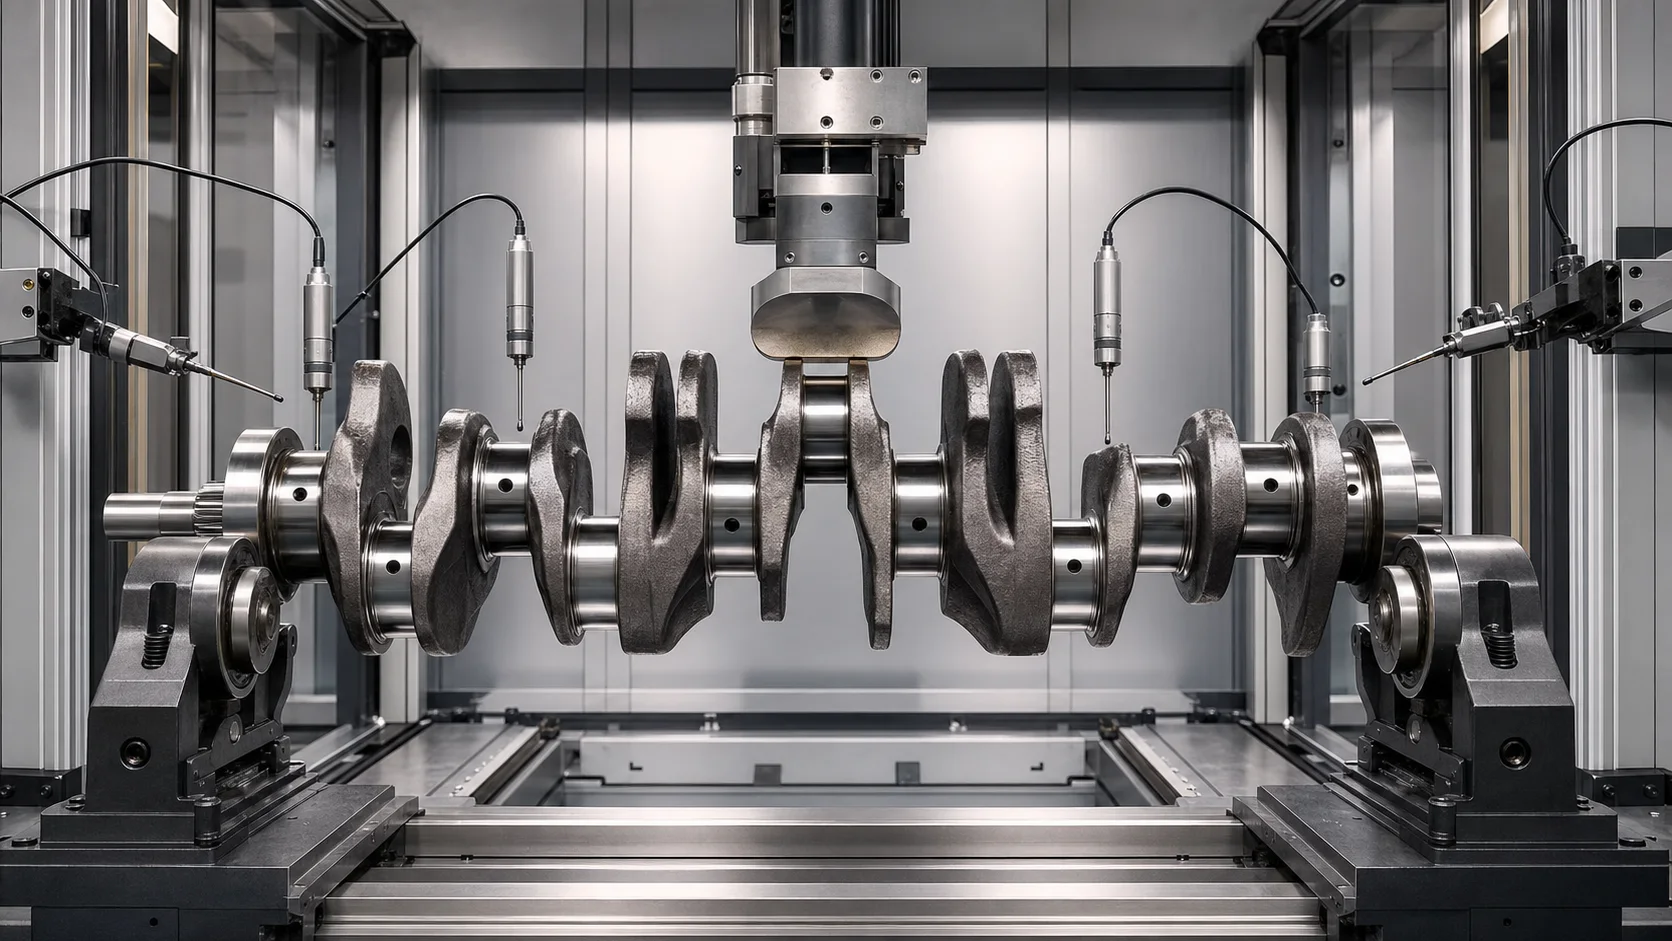
*Ilustração do conceito de engenharia: um virabrequim multi-lance apoiado e medido para um estudo de correção controlada. Não é uma fotografia do site do cliente. Zonas de contato reais, os limites de força e a arquitetura da máquina exigem desenhos e testes de amostras representativas.*
O endireitamento do virabrequim não é um mercado
Resultados DataForSEO para crankshaft straightening machine mostrar várias intenções de pesquisa diferentes na mesma página de resultados: ferramentas de reparo de motores pequenos, prensas hidráulicas de oficina, grandes equipamentos de reparo de virabrequins e sistemas de laminação profunda/endireitamento de rolos de alta produção. Estes não devem ser combinados em uma oferta genérica de máquinas.
| Família de virabrequim | Contexto Típico | Rota de Engenharia |
|---|---|---|
| Virabrequim automotivo forjado | Produção controlada entre operações de usinagem | Medição automatizada mais pressão validada ou processo de endireitamento por rolo |
| Diesel grande, virabrequim marítimo ou industrial | Nova produção ou reparo especializado | Manuseio pesado, vários suportes e rota de pressão/rolamento específica do projeto |
| Refabricação de virabrequim | Vestir, aquecer, histórico de acidente ou falha de rolamento | Inspeção, decisão sobre material de moagem e reparo antes de endireitar |
| Manivela de motor com eixo vertical pequeno | Mercado de ferramentas de reparo compactas | Produto separado, fixação e envelope de segurança |
| Virabrequim embutido ou prensado | Múltiplas teias montadas, pinos e ajustes de interferência | Processo de alinhamento de montagem; não é uma receita de manivela forjada de uma só peça |
| Virabrequim em ferro fundido ou nodular | Fadiga específica do material e comportamento de trincas | Aprovação metalúrgica e estudo de correção restrito |
Esta página se concentra em virabrequins industriais e automotivos de peça única. Um pequeno alisador de equipamento de gramado ou um virabrequim de motocicleta precisa de uma solução diferente.
Definir a anatomia do virabrequim e a cadeia de referência
A proposta técnica deve identificar todas as características funcionais:
- todos os mancais principais e sua numeração;
- moentes de biela, curso e fase angular;
- teias e contrapesos;
- nariz frontal, tempo, chaveta, recursos de spline ou engrenagem;
- flange traseira, furo piloto e interface do volante;
- faces de impulso e dados axiais;
- principal- e raios de filete de diário de pinos;
- buracos de óleo, perfurações transversais e passagens internas;
- regiões endurecidas ou profundamente laminadas;
- buracos de equilíbrio, almofadas fresadas ou recursos de equilíbrio adicionais;
- centros ou dados de processo temporários;
- material de moagem por diário e estágio de processo.
O eixo comum do diário principal normalmente controla a decisão de dobra global. Os pinos de manivela são intencionalmente excêntricos e devem ser avaliados em relação ao eixo principal, curso e fase. O movimento radial bruto de um moente não é evidência direta de um eixo torto.
Congelar a fase de fabricação ou reparo
Após forjamento e usinagem de desbaste
A peça pode conter escala, variação de estoque e recursos de dados inacabados. A correção pode suportar usinagem posterior, mas o sistema de medição deve distinguir a variação do estoque do deslocamento real do eixo.
Depois do principal- e Pré-usinagem Pin-Journal
Trilhas de diário funcional e dados de processo estão disponíveis enquanto a margem de retificação permanece. Hegenscheidt descreve laminação profunda e endireitamento por laminação após pré-usinagem, com TIR do rolamento principal medido antes do cálculo da correção. Isso confirma que a etapa do processo e o plano de estoque são inseparáveis.
Após tratamento térmico ou endurecimento superficial
Estresse residual, dureza e retorno elástico podem mudar. Uma receita de força/deslocamento de uma peça bruta macia não pode ser transferida automaticamente para um virabrequim endurecido. O risco de crack e a inspeção pós-processo tornam-se portas de aceitação explícitas.
Após a laminação profunda do filé
A laminação profunda é usada para induzir tensão residual compressiva em filetes altamente carregados. Uma operação de correção subsequente não deve destruir a condição de filete pretendida ou impor um caminho de deformação não validado. O contato de pressão no filete é proibido, a menos que o projetista do virabrequim aprove um processo dedicado.
Antes da moagem final
O endireitamento pode reduzir o material necessário para gerar um eixo de diário principal comum. O mapa de saída deve provar que cada diário ainda possui uma margem de moagem adequada.
Após moagem final
Diâmetro do diário, redondeza, acabamento superficial, a geometria do filete e as faces de impulso são funcionais. O contato se torna mais restritivo, e uma rota de reafiação/reparo/rejeição pode ser mais segura do que correção de pressão adicional.
Devolução de serviço ou remanufatura
Danos por calor, apreensão de rolamento, pontuação, rachaduras, moagem anterior, soldagem, chapeamento ou alisamento prévio podem alterar o risco. Um histórico de reparos e um registro de inspeção são necessários antes da aplicação da força.
| Estágio | Principal oportunidade | Risco Principal | Evidência necessária |
|---|---|---|---|
| Forjamento bruto | Reduza o desequilíbrio de usinagem | Variação de estoque mascara geometria | Dados de processo qualificados e mapa de estoque |
| Pré-usinado | O mapa de curvatura de vários diários está disponível | Referência de suporte errada | TIR do diário principal e subsídio de moagem |
| Tratado termicamente | Distorção correta do tratamento térmico | Springback e iniciação de crack | Ensaios de material/dureza e deslocamento de força |
| Laminado profundamente | Coordenar o processo de excentricidade e resistência do filete | Danos à condição de filete compressivo | Aprovação do proprietário do processo e proteção de filetes |
| Acabamento | Salvamento dentro da geometria final | Danos na superfície/forma e perda de estoque | Inspeção completa do diário/filé e limite de reparo |
| Retorno de serviço | Recuperar um componente reparável | Fadiga oculta, danos por calor ou reparo prévio | END, história, regras de estoque e disposição |
Separe os diários principais dos pinos de manivela de deslocamento
Marposs descreve a medição do virabrequim que mede os diâmetros do munhão principal girando em torno do eixo geométrico principal e os diâmetros do munhão dos pinos seguindo um caminho orbital em torno desse eixo. Este é um requisito fundamental de separação de sinal.
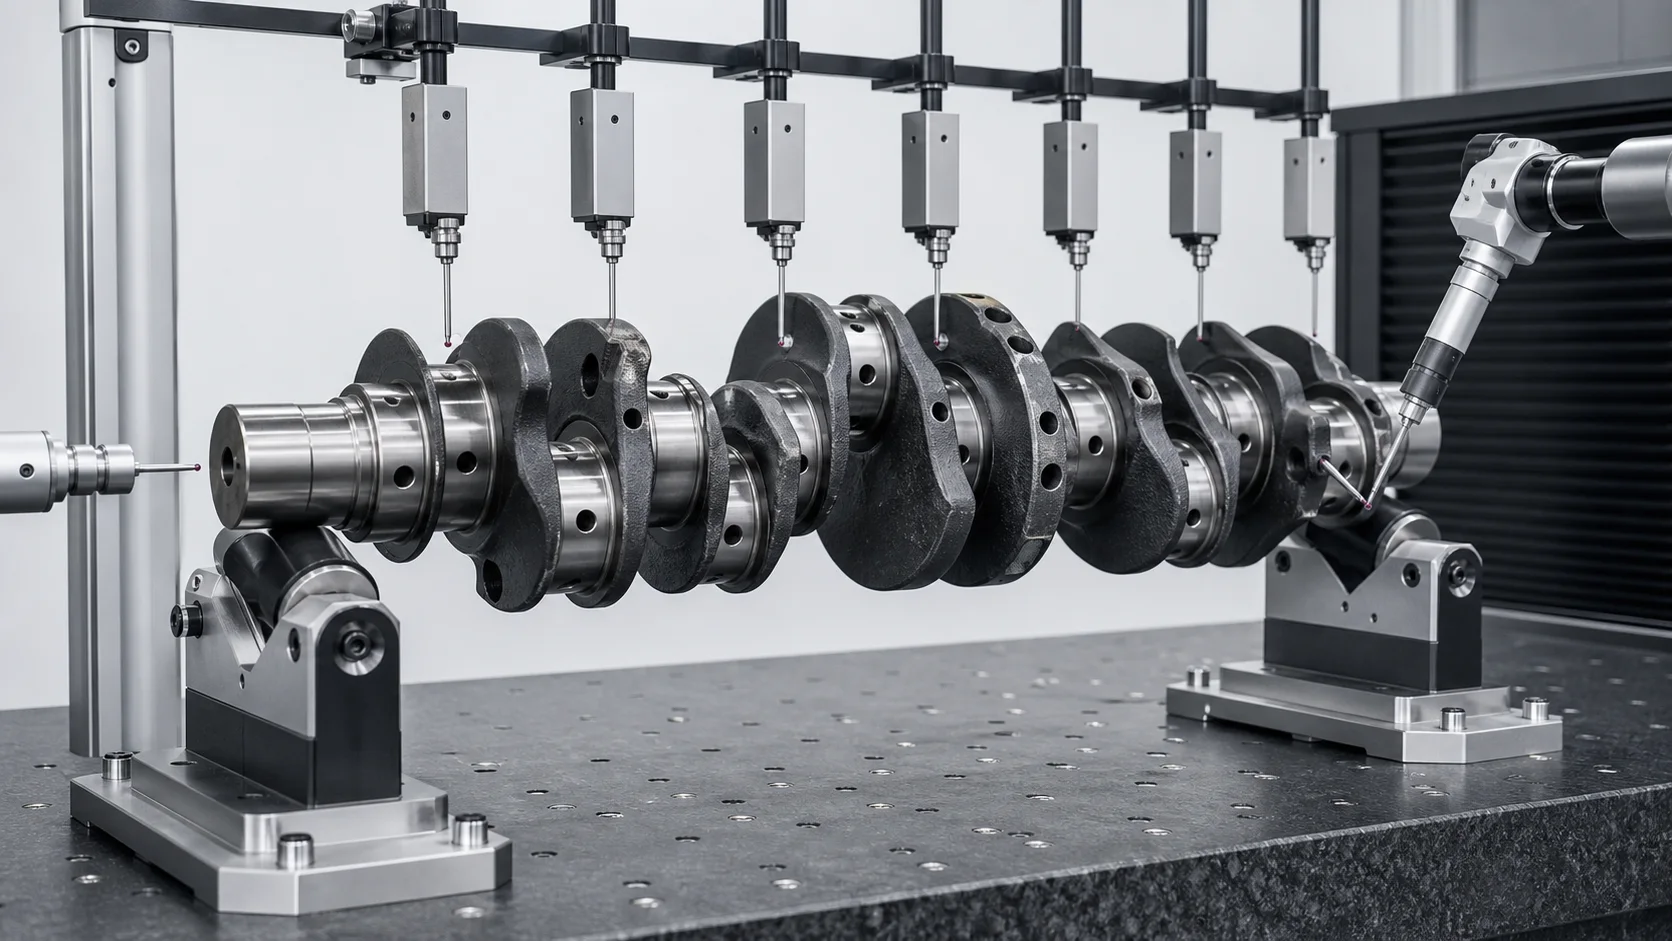
*Ilustração do conceito de engenharia: o mapa de curvatura do diário principal e a geometria deslocada do moente exigem faixas de medição separadas. As localizações reais das sondas, o modelo de rotação e as máscaras de recursos seguem o desenho e o plano de correlação de medidor.*
| Trilha de medição | O que estabelece | Erro comum se usado incorretamente |
|---|---|---|
| Todas as principais revistas | Mapa de excentricidade e curvatura do eixo comum | O lobing local é interpretado como curvatura global |
| Diários principais dianteiros e traseiros | Eixo de suporte/referência | O dano final distorce o mapa completo |
| Cambotas | Diâmetro, órbita, relação curso e fase | A excentricidade intencional é interpretada como desvio |
| Faces de impulso | Localização axial e desvio da face | Rebarbas ou desgaste local dominam a leitura |
| Nariz dianteiro e flange traseiro | Relacionamento de componentes conectados | O erro de recurso é tratado como flexão do eixo |
| Redondeza/cilindricidade do diário | Formulário local | Um valor TIR baixo esconde erro de formulário local |
| Regiões de filé e buraco de óleo | Condição estrutural e de superfície | Um defeito crítico de fadiga é esquecido |
| Planos de correção de equilíbrio | Condição do eixo de massa | O equilíbrio é confundido com retidão geométrica |
O sistema de medição do virabrequim da Nidec classifica separadamente os diâmetros externos do munhão e do pino. Marposs também suporta dimensionamento dimensional final ou interoperacional, medição geométrica e não destrutiva. A lição transferível não é um valor de precisão do concorrente; é a necessidade de um plano de inspeção multicaracterística baseado em desenho.
Selecione a referência de suporte correta
A excentricidade do virabrequim pode ser medida:
- entre centros qualificados;
- no final das principais revistas;
- em rolos V selecionados;
- em suportes equivalentes a rolamentos;
- em uma retificadora ou configuração de medidor dedicado.
Hegenscheidt lista medições de desvio referenciadas a centros ou blocos V. Essas configurações não produzem automaticamente resultados idênticos. A solução deve definir:
- diários e coordenadas de suporte físico;
- condição do centro e método de qualificação;
- compensação de circularidade do diário;
- restrição axial e movimento permitido;
- ângulo da manivela e indexação angular;
- queda de gravidade para virabrequins grandes;
- força do sensor e máscaras de recursos;
- repetibilidade do estado liberado;
- correlação com o moedor e o medidor do cliente.
A máquina não deve alterar os pontos de referência no meio do ciclo de correção sem uma transformação estabelecida e um estudo de correlação.
Pressão, Endireitamento e peening de rolo são processos diferentes
Endireitamento de pressão controlada
Uma prensa aplica uma carga localizada de três pontos ou restrita em uma região aprovada do diário principal. O equipamento de reparo pesado da Gleason demonstra uma rota de mercado na qual oferece suporte, suportes suspensos e um aríete móvel localizam o trabalho em torno de um diário selecionado. O layout e a capacidade exatos do concorrente não são uma especificação da StraighteningTech.
O endireitamento de pressão requer:
- um diagnóstico verificado de curvatura global;
- um caminho de carga aprovado através de diários/teias;
- ferramentas de contato de raio amplo;
- tetos de força e deslocamento;
- caracterização de retorno elástico;
- descarga completa antes da aceitação;
- verificações de fissuras e superfícies pós-correção.
Endireitamento de rolo
Hegenscheidt combina laminação profunda dependente do ângulo, medição TIR do rolamento principal e endireitamento de rolos. Esta é uma tecnologia de produção ligada ao tratamento de filetes e à geometria pré-moagem. Não deve ser descrito como um alisador de barra multi-roll genérico.
Peening
SERPs do mercado de reparos também mostram métodos de peening. Peening altera a tensão residual local e requer uma instrução de trabalho qualificada separadamente, controles do operador, regras de superfície e inspeção. Não é um substituto automático para o alisamento por pressão, e este artigo não reivindica uma receita universal de peening.
| Método | Ajuste potencial | Controle Primário | Não presuma |
|---|---|---|---|
| Endireitamento de pressão | Virabrequim simples aprovado com caminho de carga seguro | Vigor, deslocamento, extensão de suporte e TIR lançado | Filetes/diários acabados toleram contato |
| Endireitamento de rolo | Processo de produção integrado com operações de diário/filé | Rolamento dependente do ângulo e mapa do diário principal | As mesmas ferramentas se adaptam a todas as famílias de manivelas |
| Peening | Método de reparo especializado | Localização, intensidade, tensão residual e inspeção de superfície | Martelar é inerentemente seguro ou repetível |
| Moagem | Forma/diâmetro local e excentricidade limitada dentro do estoque | Geometria do diário e remoção de material | A retificação pode remover todas as dobras globais |
| Substituição/rejeição | Rachadura, queimar, estoque insuficiente ou caminho de carga inseguro | Disposição de engenharia | Cada virabrequim torto é reparável |
Crie um mapa de contato protegido
Zonas padrão sem pressão e sem suporte
- principal- e raios de filete de diário de pinos;
- furos de óleo e perfurações transversais;
- deslocamento dos moentes, a menos que uma rota dedicada os aprove;
- faces de impulso e faces de flange acabadas;
- rasgos de chaveta, estrias, threads e recursos de tempo;
- furos de equilíbrio e recursos de correção de massa local;
- transições nítidas da banda e bordas finas de contrapeso;
- laminado profundo, endurecido por indução, nitretado, soldado, regiões chapeadas ou reparadas;
- rachado, queimado, superfícies marcadas ou afetadas pelo calor;
- revistas acabadas sem aprovação de ferramentas protegidas.
Zonas Potencialmente Aprovadas
- terrenos brutos ou semi-acabados do diário principal com estoque adequado;
- colares de processo ou extensões de sacrifício;
- caminhos de carregamento da web/diário aprovados pelo designer;
- locais de contato rolante dedicados definidos pelo processo de fabricação.
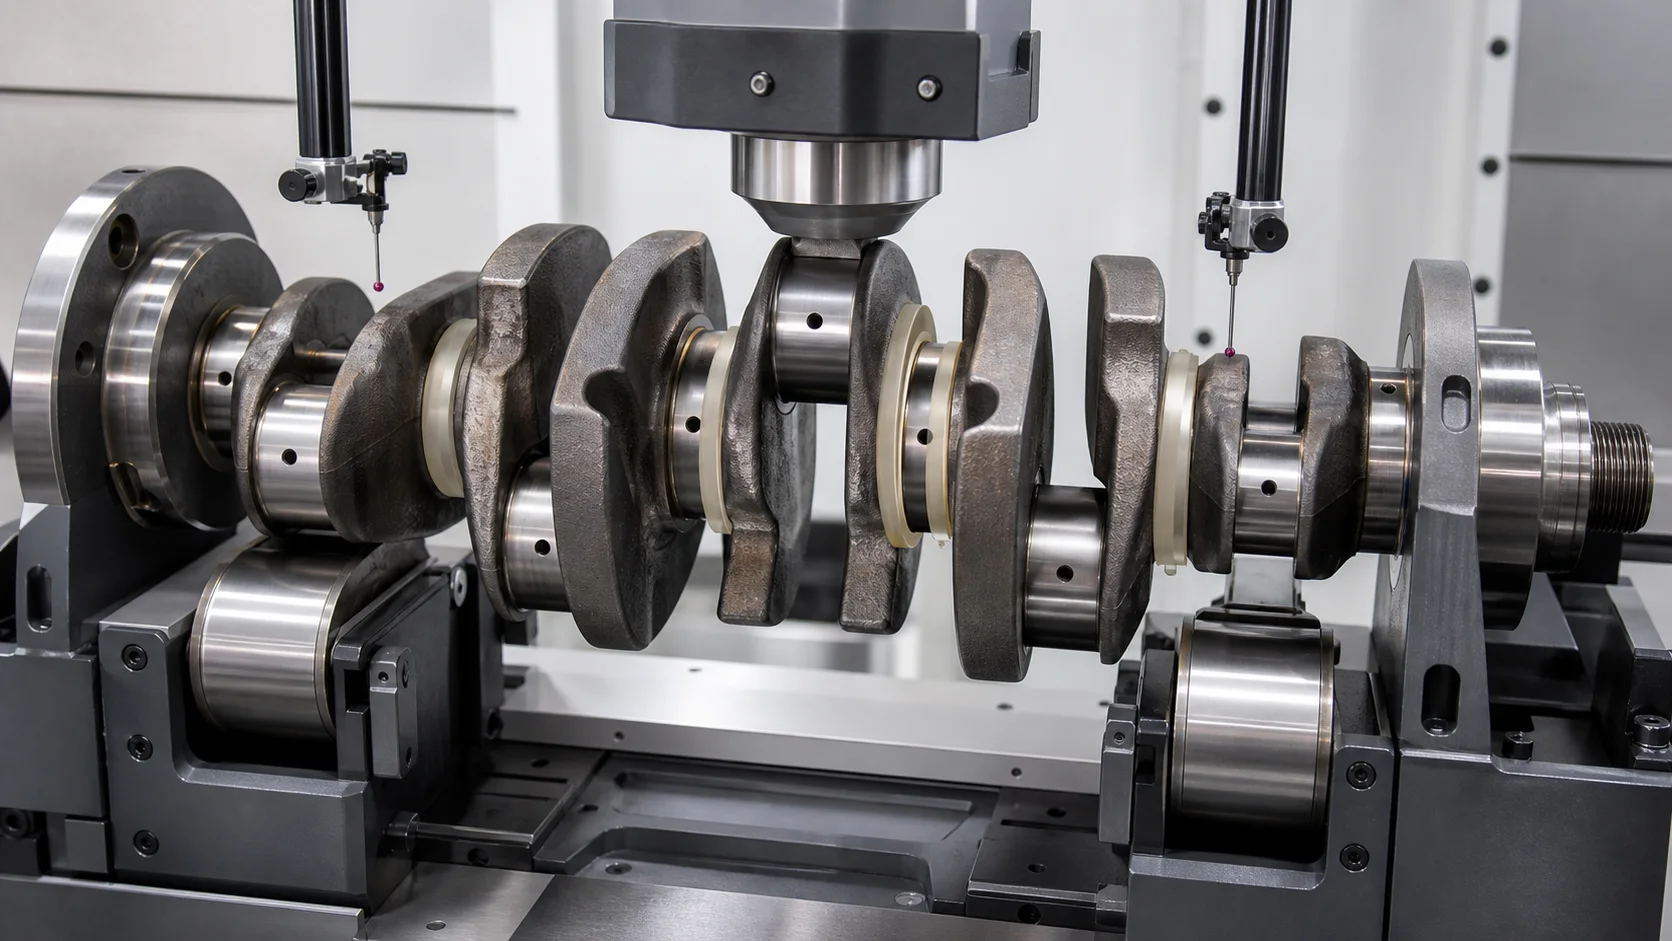
*Ilustração do conceito de engenharia: a correção está confinada a um caminho de carga do diário principal aprovado, enquanto os filetes, buracos de óleo, moentes e faces de impulso permanecem protegidos. A imagem não autoriza essas localizações para uma peça real.*
O mapa de contato seguro deve ser armazenado por número de peça e revisão de desenho. Um munhão que é seguro antes da retificação pode se tornar uma superfície final protegida posteriormente.
Controle Springback e acoplamento cruzado
Uma correção em um munhão principal altera a forma elástica das almas e munhões adjacentes. O processo deve usar um mapa de curvatura completo do diário principal em vez de perseguir um pico de indicador.
Para cada etapa de correção:
- girar e medir todos os diários principais controlados;
- forma local separada do deslocamento central;
- identificar a coordenada de correção e o ângulo da manivela;
- aplicar uma carga incremental validada;
- força recorde e deslocamento;
- descarregar totalmente;
- girar e medir novamente o mapa completo;
- verifique os virabrequins adjacentes, impulso/flange e superfícies protegidas;
- pare com rigidez anormal, não repetibilidade ou indicação de inspeção.
O deslocamento carregado não é o resultado final. Somente o mapa divulgado e repetido pode determinar se o retorno elástico foi compensado com segurança.
Endireitamento vs Esmerilhamento
A retificação pode gerar diâmetro do munhão, redondeza, cilindricidade e acabamento superficial. Também pode remover a excentricidade limitada enquanto o estoque permanece. Não se pode presumir que o eixo comum do diário principal será restaurado se a remoção de material necessária violar o tamanho, limites de filete ou dureza.
A decisão precisa de um mapa de estoque diário por periódico:
- diâmetro de entrada e desvio;
- tamanho mínimo finalizado;
- camada dura restante ou revestimento de reparo;
- classe de subdimensionamento/reparo permitida;
- geometria de filete e face de encosto;
- suporte para moedor e configuração de dados;
- estoque esperado após o alisamento liberado.
Os medidores de retificação em processo da Marposs mostram que os diâmetros do munhão principal e do pino têm requisitos distintos de movimento e medição. O endireitamento e o lixamento devem, portanto, ser planejados como operações conectadas, mas separadas.
Endireitamento vs Balanceamento
O balanceamento do virabrequim corrige a distribuição de massa em relação aos planos de correção definidos e, em aplicações de motores, pode estar ligado a suposições de bobweight e massa rotativa/alternativa. Não corrige a coaxialidade do diário principal, formato pin-journal ou um eixo global dobrado.
Se endireitar, moagem, perfuração, fresagem, soldagem, o revestimento ou remoção de material ocorre após o balanceamento, a condição de saldo final deverá ser reverificada. Um virabrequim pode passar pelo desvio geométrico e ainda assim falhar no requisito de equilíbrio, ou passar o equilíbrio enquanto um diário principal está deslocado geometricamente.
Rachadura, Inspeção de superfície e sensível à fadiga
Cumprir uma meta de desvio não é suficiente se a correção introduzir uma indicação prejudicial ou danificar uma superfície crítica à fadiga. O plano de inspeção deve definir:
- pré-limpeza e inspeção visual;
- partícula magnética, corrente parasita ou outra rota de END aprovada por material/processo;
- cobertura de filé e buraco de óleo;
- dente de diário, limites de contusão e acabamento superficial;
- inspeção de queimadura ou dano térmico;
- verificações de dureza/profundidade quando necessário;
- critérios de aceitação para soldagem prévia, chapeamento ou reparo;
- tempo de inspeção antes e depois da correção/retificação;
- disposição de engenharia para indicações limítrofes.
A afirmação do processo de Hegenscheidt em relação à preservação da resistência à fadiga pertence ao seu sistema de laminação validado. Não pode ser transferido para uma proposta de alisamento de pressão sem nossas próprias amostras, aprovação de materiais e validação sensível à fadiga.
Processo de endireitamento de virabrequim em circuito fechado
1. Identifique a peça
Carregue a receita correta do número do virabrequim, família de motores, material, estágio do processo, revisão de desenho e histórico de reparos.
2. Inspecione e limpe
Limpe diários e superfícies de referência. Inspecione os furos de óleo, filetes, superfícies do diário, teias, nariz e flange. Concluir o pré-processo NDT necessário.
3. Qualifique a configuração do dado
Verifique centros ou revistas de suporte, localização axial, repetibilidade de rotação e assentamento.
4. Construa o mapa multijornal
Meça cada diário principal por meio de rotação. Registrar diário de pinos, impulso, características do nariz e do flange separadamente quando necessário.
5. Classifique o desvio
Separe a curvatura global do lobing do diário, afunilar, erro de moagem, erro de fase/curso do moente, dano ao flange, rachadura, distorção ou desequilíbrio de calor.
6. Selecione o método aprovado e o caminho de carregamento
Escolha a pressão, rolando, martelando, retificação ou rejeição de acordo com a rota da peça validada. Confirme todas as zonas protegidas.
7. Aplicar correção incremental
Força de controle, deslocamento, ângulo da manivela e posição da ferramenta. Pare em resposta anormal.
8. Liberar e Remedir
Descarregue totalmente e gire o virabrequim novamente. Atualizar o mapa completo do diário principal em vez de verificar apenas a localização corrigida.
9. Inspecionar e encaminhar downstream
Realize verificações de END/superfície pós-correção e confirme o material de moagem. Rota para moagem, medição final, inspeção de balanceamento e montagem.
10. Registre o resultado
Identidade da loja, revisão de receita, configuração de dados, mapas antes/depois, coordenadas de correção, curvas de força-deslocamento, alarmes, inspeção e disposição.
Célula de endireitamento de virabrequim proposta
Um sistema específico do projeto pode incluir:
- unidade de correção eletromecânica ou hidráulica dimensionada por teste de amostra;
- rolos ajustáveis do diário principal, centros ou suportes em V;
- rotação servo e indexação do ângulo da manivela;
- vários sensores de runout para o mapa do diário principal;
- moente separado, impulso, módulos de medição de nariz e flange;
- amplas sapatas de pressão intercambiáveis e suportes protegidos;
- lógica de exclusão automática para filetes, furos de óleo e contrapesos;
- monitoramento de força/deslocamento e compensação de retorno elástico;
- carregamento de peças pesadas, segurança de elevação e anti-roll;
- controle de receita, rastreabilidade e exportação de dados de qualidade;
- interfaces para moagem, Registros de END e balanceamento.
A configuração de um virabrequim automotivo pequeno não é automaticamente adequada para um virabrequim marítimo grande ou peça de oficina.
Exemplo de teste e plano de aceitação
Amostras representativas devem cobrir:
- menor e maior comprimento do virabrequim, balanço, massa e diâmetro do munhão;
- diferentes contagens de periódicos principais, cursos do moente e layouts de contrapeso;
- forjado, condições de reparo fundidas e aprovadas;
- duro, pré-usinado, tratado termicamente, estágios laminados profundos e retificados;
- extremos de material e dureza;
- formas de curvatura de entrada esperadas e ângulos de manivela;
- amostras de erros de formulário de diário que não devem acionar correção;
- estoque mínimo de moagem;
- zonas de contato aprovadas e proibidas;
- força/deslocamento e envelope de retorno elástico;
- acoplamento cruzado de diário adjacente;
- Correlação entre o diário principal e o medidor do virabrequim;
- resultados pré/pós END e de superfície;
- moagem final e verificação de equilíbrio;
- repetibilidade e roteamento NOK.
Use o Guia de aceitação e teste de amostra de endireitamento para separar a viabilidade, GORDO, SAT e capacidade de produção.
Dados necessários para uma proposta técnica
Por favor, forneça:
- desenho e revisão do virabrequim;
- motor/aplicação e família de virabrequim;
- construção forjada/fundida ou construída em peça única;
- material, tratamento térmico, dureza e tratamento de filé;
- estágio atual de fabricação ou reparo;
- jornal principal, manivela, impulso, dimensões do nariz e flange;
- AVC, fase de pinos e layout de contrapeso;
- mapa de buracos de petróleo e passagens internas;
- mapa de runout do diário principal de entrada por ângulo;
- redondeza do diário, resultados de cilindricidade e conicidade;
- desenho de referências e configuração de medição do cliente;
- zonas de suporte/correção aprovadas e recursos proibidos;
- estoque de moagem por revista;
- rachadura, queimar, critérios de aceitação de superfície e reparo;
- moagem a jusante, sequência de balanceamento e montagem;
- requisitos de relatório e rastreabilidade;
- amostras representativas para testes.
Perguntas frequentes
Um virabrequim pode ser endireitado?
Alguns virabrequins podem ser corrigidos, mas a viabilidade depende do material, construção, estágio do processo, forma curva, material de moagem, condição de filete e um caminho de carga seguro. Uma rachadura, diário danificado pelo calor ou estoque insuficiente pode exigir reparo ou rejeição.
Como você pode saber se um virabrequim está torto?
Meça todos os diários principais em uma configuração de suporte qualificada e separe a circularidade local do deslocamento central. Movimento orbital do pino de manivela, excentricidade da face de impulso e recursos de flange/nariz exigem trilhas separadas.
Você pode pressionar um pino de manivela ou filete?
Não assuma isso. Os pinos de manivela são recursos de deslocamento e os filetes são críticos para a fadiga. O mapa de contato padrão protege os virabrequins, filetes, furos de óleo e superfícies de impulso acabadas, a menos que um processo dedicado seja aprovado.
Is Peening Better Than Press Straightening?
They are different residual-stress and correction processes. The correct route depends on crankshaft design, material, production/repair stage and validated work instructions. Neither should be selected from a generic internet procedure.
Can Grinding Remove Crankshaft Bend?
Grinding can remove limited eccentricity within the stock allowance and generate final journal form. It cannot safely solve every common-axis error. Use a journal-by-journal stock map.
Is Crankshaft Balancing Still Required?
Yes when specified. Straightening corrects geometry; balancing corrects mass distribution. Reverify balance after any operation that changes geometry or mass.
Should a Service Crankshaft Be Inspected for Cracks?
Sim, according to the material, repair standard and customer requirement. O alisamento não deve ser usado para esconder uma rachadura, queimar, convulsão ou condição de reparo anterior.
Construa a solução em torno do eixo do diário principal
Desenvolvemos soluções de endireitamento de virabrequins em torno da família real de manivelas, data do jornal principal, geometria deslocada do moente, estágio do processo, filetes protegidos, caminho de carga seguro, mapa de curvatura lançado, material de moagem e sequência de inspeção final. A arquitetura da máquina segue evidências de desenhos e testes de amostra – e não uma receita de eixo genérica ou uma especificação do concorrente.
Next steps for a crankshaft project: confirme o conceito da máquina com o haste, guia de seleção de alisador de tubo e perfil, em seguida, enquadre o caso de negócios com o estrutura de custos de uma endireitadeira.
Envie o desenho do virabrequim, estágio do processo, condição material, mapa de diário de entrada, subsídio de moagem, padrão de inspeção e amostras representativas. Podemos então definir a estratégia de medição, pressão ou rota de rolamento, mapa de ferramentas, envelope de correção e plano de aceitação rastreável para sua aplicação no virabrequim.
Relacionado: Camshaft straightening follows the same datum logic — see the camshaft straightening solution.