
Uma junta de direção não é um eixo. É um componente estrutural tridimensional — ferro dúctil fundido, alumínio fundido ou aço forjado — cuja função depende da geometria relativa de diversas interfaces que nunca compartilham um eixo de rotação: o furo do rolamento do cubo e a face do cubo, o braço de direção com seu chefe de tirante, as interfaces de suporte ou pino mestre, as saliências da pinça de freio e as aberturas da junta esférica ou do eixo. Endireitar uma junta, portanto, nunca significa “tornar um eixo reto”. Significa restaurar um conjunto de relações angulares e posicionais definidas entre recursos.
Uma solução viável de endireitamento de juntas de direção deve responder a cinco perguntas antes de qualquer máquina ou acessório ser especificado:
- A junta é uma peça de produção com estoque de usinagem restante, uma peça tratada termicamente em processo, ou uma peça já acabada com histórico de danos?
- Qual conjunto de recursos define a cadeia de referência – furo do cubo, face do cubo, interfaces kingpin ou strut – e em que ordem?
- Cada desvio é uma distorção global do corpo, uma inclinação angular de uma interface, um braço de direção dobrado, ou distorção do furo que pertence a um processo de dimensionamento em vez de endireitamento?
- Qual rota de correção é aprovada para o estado do material e do tratamento térmico: pressão de ponto, correção de braço, dimensionamento controlado, ou sucata?
- Como será liberada a geometria, integridade de trincas e estabilidade pós-usinagem sejam verificadas antes da peça ser liberada?
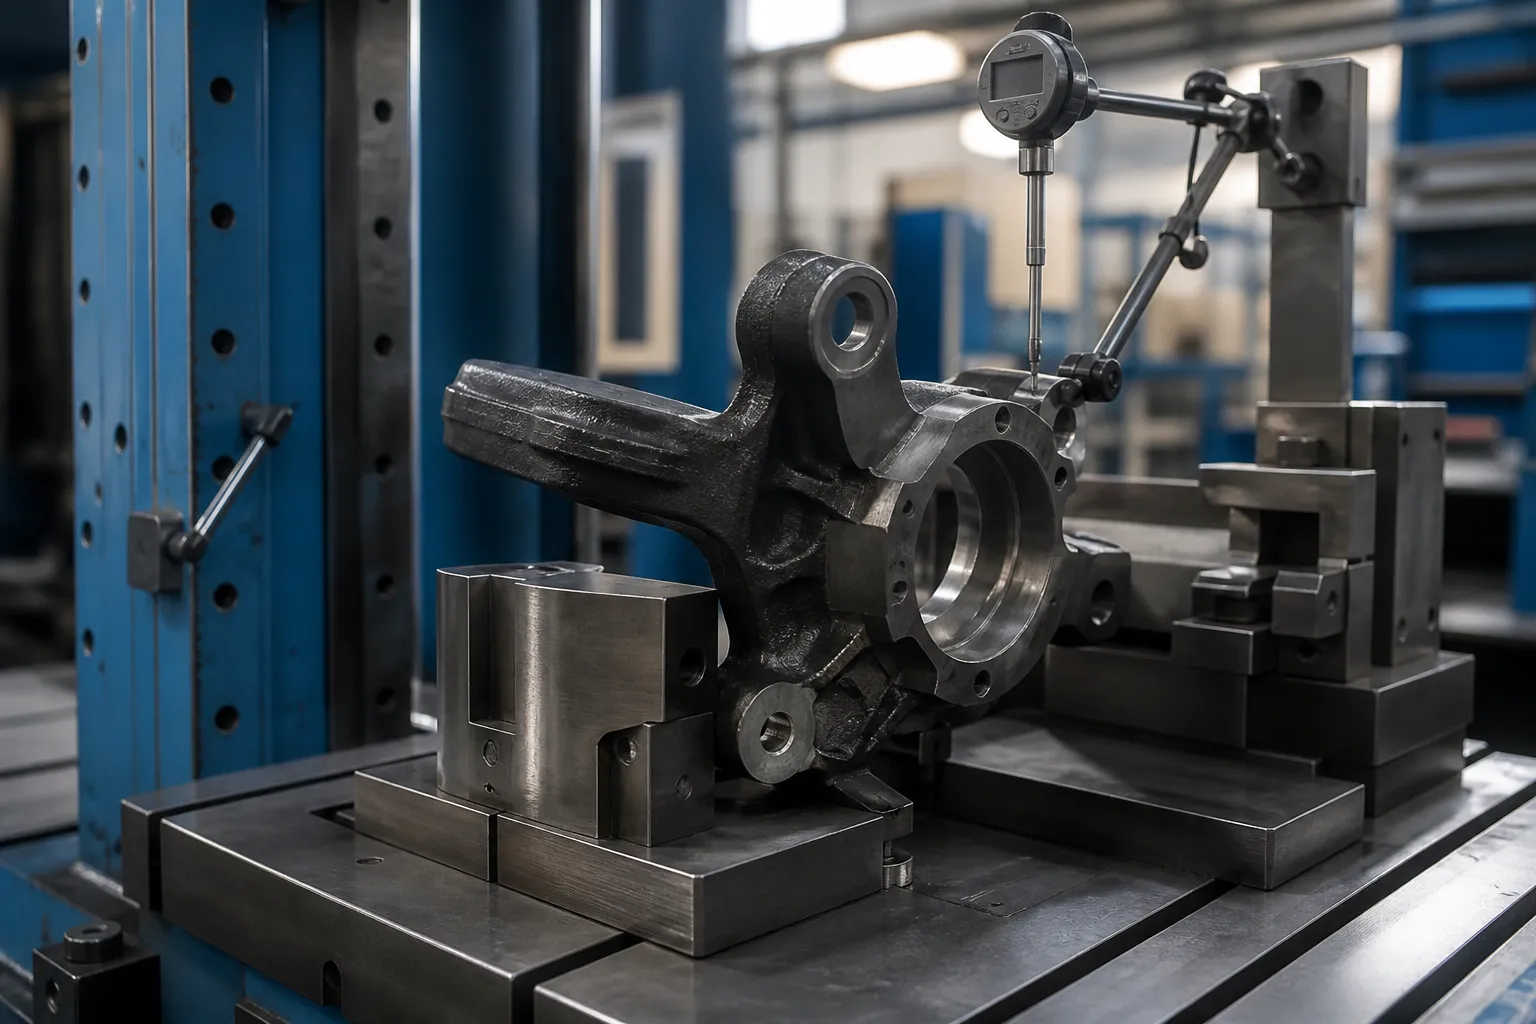
*Ilustração do conceito de engenharia: uma junta de direção mantida em um acessório específico da peça com uma sonda monitorando a face do cubo durante um estudo de correção. Não é uma fotografia do site do cliente. Posições de força, as escolhas de dados e os limites de aceitação exigem o desenho e peças de amostra representativas.*
Dois problemas diferentes se escondem atrás de uma palavra-chave
Resultados DataForSEO para steering knuckle straightening são dominados por fóruns de entusiastas e reparos de colisões: Tópicos do Reddit perguntando se um carro “dirige em linha reta” após o trabalho dos nós dos dedos, Bob Is The Oil Guy debate sobre como endireitar os nós dos dedos tortos, e solicitações de reparo de grupo do Facebook. A única página técnica substantiva é um artigo da FenderBender sobre como diagnosticar juntas dobradas a partir de dados de alinhamento usando SAI, gráficos de curvatura e ângulo incluído - e sua conclusão para oficinas de colisão é contundente: juntas fundidas “não podem ser reparadas e devem ser substituídas se estiverem danificadas”.
Essa doutrina é correta para o seu contexto – uma peça de segurança carregada com danos internos desconhecidos – e irrelevante para outro contexto.: o ambiente de produção e remanufatura onde a distorção é medida, artefato de processo repetível. Estes dois mundos não devem ser misturados numa só oferta de solução:
| Situação da junta | De onde vem a distorção | Posição de engenharia |
|---|---|---|
| Junta danificada por colisão em um veículo reparado | Sobrecarga de impacto, histórico de crack desconhecido | Substituição, não endireita — a peça é um componente de segurança documentado |
| Junta de ferro dúctil ou forjada em produção, antes ou entre operações de usinagem | Fundição ou forjamento de alívio de tensão, usinagem de tensão residual, tratamento térmico | Correção de distorção mensurável sob uma janela de processo validada |
| Junta de alumínio fundido (tipo de suporte) após usinagem ou envelhecimento térmico | Alívio do estresse do envelhecimento, extinguir distorção | Correção a frio limitada; avaliação de risco por liga e têmpera |
| Núcleo de junta remanufaturado | Desgaste de serviço, acidente anterior, calor de falha de rolamento | Portão de inspeção completo: rachaduras, dureza e dimensão antes de qualquer correção |
Esta página aborda a segunda linha e seus vizinhos: controle medido de distorção de nós dos dedos dentro de um processo de fabricação ou remanufatura. Nada aqui converte uma junta dobrada de volta em uma peça aprovada para segurança. Para componentes adjacentes do chassi que são corrigidos rotineiramente na produção, veja nosso visão geral do endireitamento dos sistemas de chassi e a discussão de 3Endireitamento D de peças estruturais gigacast.
Defina a cadeia de dados antes de qualquer coisa
Cada recurso funcional da junta deve ser listado e vinculado a um quadro de referência no desenho:
- furo do rolamento do cubo — referência do eixo primário A;
- face do cubo — datum plano secundário B, controlando a saída do rotor do freio;
- geometria do braço de direção – posição e altura da saliência do tirante, controlando ângulos de ligação e convergência;
- furos do pino mestre (juntas de eixo sólidas) ou garfo de suporte, ranhura do parafuso de aperto e face de montagem superior (Nós dos dedos MacPherson);
- abertura inferior da junta esférica ou furo de encaixe por pressão;
- ressaltos do suporte da pinça de freio e faces de apoio;
- Detalhes do furo e flange do sensor ABS;
- referências do processo — blocos de localização e pontos de fixação usados na usinagem.
O furo do cubo normalmente ancora a estrutura porque a roda e o rotor giram sobre ele. A lógica de diagnóstico do FenderBender – inferindo uma junta dobrada a partir da inclinação do eixo de direção, curvatura e desvios de ângulo incluído - é a sombra do veículo montado da mesma geometria: a knuckle whose hub bore axis has tilted relative to the strut or ball-joint interfaces shows up as an included-angle error that no alignment adjustment can absorb. In production the same deviation is measured directly on the part instead of on the car.
Recognize the Deformation Patterns Separately
Treating “bent knuckle” as one condition produces wrong corrections. In practice four patterns dominate, each with a different functional consequence and a different correction route:
| Pattern | Signature | Functional Consequence |
|---|---|---|
| Hub face tilt relative to bore axis | Face runout on the hub face with the bore piloted | Brake-rotor runout, thickness variation, brake judder |
| Desvio angular do furo do cubo em relação às interfaces da suspensão | SAI / erro do tipo ângulo incluído medido entre recursos de referência | Camber que não pode ser alinhado; desgaste dos pneus |
| Dobrar ou torcer o braço de direção | Saliência do tirante deslocada ou girada em relação à raiz do braço | Erros Toe e Ackerman; fadiga do braço sob carga |
| Distorção do furo ou desalinhamento da saliência | Erro de arredondamento ou posição em recursos de ajuste por pressão | Problemas de ajuste do rolamento e aparafusamento da pinça; pertence ao dimensionamento, não dobrando |
Os dois primeiros são problemas genuínos de endireitamento da geometria do corpo. A terceira é uma correção local do braço com plano de suporte e carga próprio. O quarto deve ser direcionado para uma operação de dimensionamento ou calibração – pressionar um furo redondo enquanto “endireita” corre o risco de mascarar um problema de ajuste que retornará após a montagem. A mesma lógica de separação se aplica aos componentes relacionados da linha de direção, como o processo de endireitamento automático da cremalheira de direção e correção de pino de bola longa.
Estratégia de Medição: Comparativo, Então Absoluto
O diagnóstico de colisão mede comparativamente com a peça do lado oposto ou com um gráfico de alinhamento porque não existem dados de desenho na oficina. A medição da produção não deve herdar esse compromisso. A sequência correta é:
- Pilote a peça no furo do cubo (ou o furo de referência de usinagem) em um dispositivo de rotação.
- Teste a face do cubo quanto à excentricidade da face e a almofada do braço de direção e a saliência do tirante quanto à posição e altura.
- Capture os recursos de referência do pino mestre ou do suporte — furos em um mandril, ou o garfo de suporte em superfícies de contato simuladas.
- Compare com valores de amostra dourada ou dominados por CMM, não contra a parte oposta.
- Registre a magnitude e a direção do desvio para cada recurso antes de tentar qualquer correção.
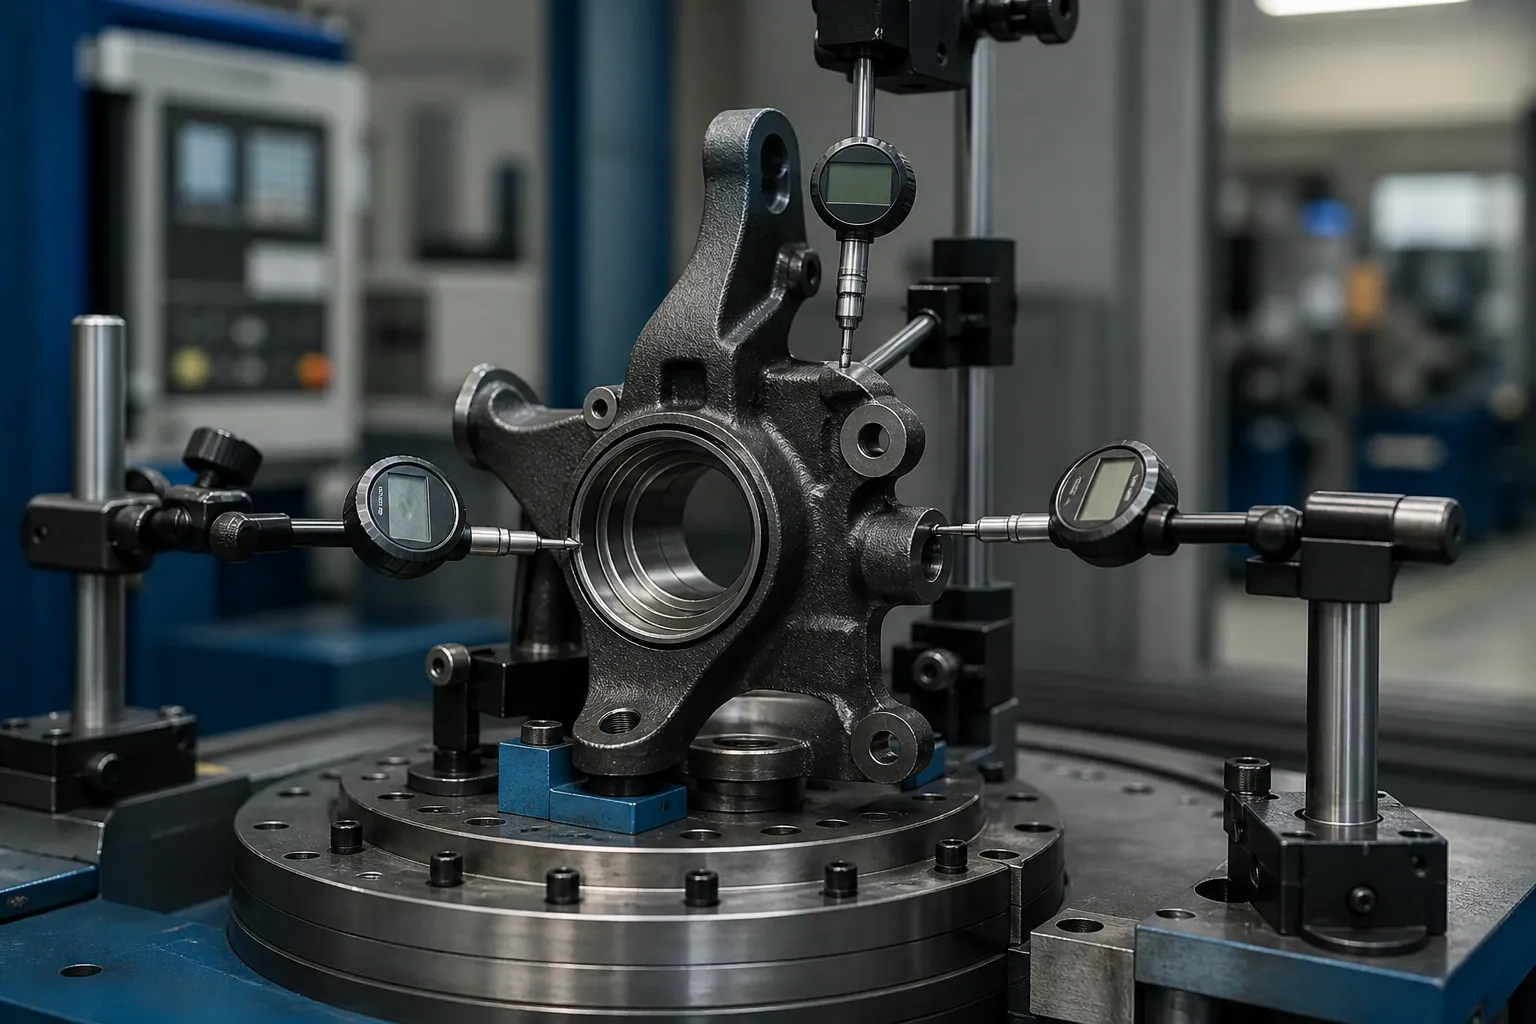
Para trabalhos de remanufatura de baixo volume, uma placa de granito com medidor de altura e relatório CMM por família pode ser suficiente. Para volumes de produção, o acessório se torna uma estação em uma máquina de indexação rotativa: sondas eletrônicas multiponto, uma cabeça de prensa servo, e um controlador que armazena o mapa de desvio de cada peça antes de decidir a correção. Um mapa de pré-correção não é burocracia – sem ele não há como distinguir uma distorção corporal global de um erro local do braço, e o recurso errado é carregado.
Rotas de correção e seus limites

Juntas de ferro dúctil e aço forjado
Esses materiais toleram a prensagem controlada do ponto frio quando a janela de correção é validada. O plano de carregamento é mais importante do que a capacidade da prensa: suporta sob a estrutura rígida do chefe, carga aplicada no ou próximo ao recurso que está sendo corrigido, golpes curtos com retorno elástico medido após cada golpe. As correções são iterativas – pressione, liberar, medir novamente - porque as peças fundidas liberam a tensão de maneira desigual, e uma correção no braço pode alterar a leitura da face do cubo. Repita o mapa completo da sonda após cada ciclo, não apenas o único recurso que foi carregado.
Juntas de alumínio fundido
As juntas de alumínio fundido em têmperas do tipo T6/T7 têm baixa ductilidade e uma merecida reputação de quebrar sob flexão a frio descontrolada. Correções, onde foi aprovado, são de pequeno ângulo, baixa velocidade, e validado por liga e têmpera em amostras sacrificiais, frequentemente seguido por um tratamento de estabilização. Muitos programas de junta de alumínio simplesmente estabelecem um controle de processo mais rígido e distorção de sucata - essa decisão pertence ao metalúrgico, não para o fornecedor da máquina.
Que ponto a pressão não pode corrigir
Braços de direção que sofreram sobrecarga de flexão são uma questão de fadiga e responsabilidade, não é uma questão de geometria. A correção de braços carregados em caso de colisão em peças de segurança acabadas não deve ser considerada mesmo quando a geometria é lida logo em seguida - a mesma doutrina de substituição que a indústria de colisões aplica. O endireitamento ganha seu lugar na distorção induzida pelo processo, onde o histórico de carga é conhecido e a janela de correção é validada.
Portões de Aceitação

Um processo de endireitamento liberado para nós dos dedos deve conter quatro portas, em ordem:
- Pré-portão: detecção de rachaduras (partícula magnética ou equivalente para peças ferrosas) antes da correção — o endireitamento sobre uma rachadura existente destrói as evidências e a peça.
- Portão geométrico: mapa completo de recursos de referência dentro dos limites do desenho - desvio da face do cubo, ângulos de furo para suspensão, posição do braço – medida após a correção e após qualquer etapa de alívio de estresse ou estabilização.
- Portão de estabilidade: nova medição após a próxima operação de usinagem ou aquecimento; uma correção que relaxa as costas foi a superposição de estresse, não correção.
- Portão de rastreabilidade: mapa de desvio de cada parte, contagem de correção e leituras finais armazenadas em seu número de série, com um limite de retrabalho definido além do qual a peça é sucateada em vez de prensada novamente.
Definir honestamente esse limite de retrabalho - e as regras de classificação NOK em torno dele - é o que separa uma linha de endireitamento de uma prensa em um canto. Nossa visão geral de Limites de classificação e retrabalho NOK em uma linha de endireitamento cobre a estrutura de decisão.
Armadilhas Comuns
- Ordem de dados errada. A correção da face do cubo enquanto o furo é o eixo funcional produz uma peça que passa em uma verificação e falha na montagem.
- Nova medição de um recurso. Marcar apenas o recurso corrigido oculta mudanças de acoplamento cruzado em outras partes do corpo.
- Fundições de sobrepressão. Perseguir a última fração de milímetro com traços pesados troca a geometria visível por microfissuras invisíveis.
- Ignore a nova verificação de estabilidade. A distorção que retorna após a próxima operação de usinagem é a assinatura clássica da tensão residual não aliviada, e aparece no cliente, não na sua cela.
- Sem crack gate antes da correção. Uma fissura pré-existente torna-se uma falha de campo com o seu curso de correção como causa documentada.
Congelar a fase do processo antes de corrigir
Quando a correção acontece na rota é tão decisiva quanto a forma como ela é feita. Uma junta medida imediatamente após a fundição ou forjamento carrega variação de material e tensões residuais que relaxam parcialmente durante a usinagem; corrigir a geometria final nesse estágio significa corrigir um corpo que está prestes a mudar. As janelas práticas são:
- Após usinagem de desbaste, antes do semi-acabamento: existem recursos de dados funcionais e o estoque permanece - geralmente a melhor janela, porque a correção suporta retificação e perfuração em vez de combatê-los.
- Após tratamento térmico ou endurecimento por indução do furo do cubo: a distorção está no auge e uma correção validada recupera peças que de outra forma seriam descartadas, mas o estado material limita a janela.
- Após o acabamento da usinagem: a correção é restrita a pequenos desvios angulares; todos os riscos do portão de estabilidade se aplicam e a recompensa deve justificá-lo.
O palco também decide o que “hetero” significa. Antes de terminar chato, o furo do cubo ainda não é definitivo e o ponto de referência deve vir dos pontos de referência de usinagem; depois de terminar chato, o próprio furo se torna a referência honesta. Uma especificação de endireitamento que não nomeia seu ponto de processo é uma especificação que dois departamentos interpretarão de maneira diferente – que é como as peças são corrigidas corretamente no estágio errado e ainda assim falham na montagem.
O que contém uma investigação séria
Para citar uma estação de endireitamento de juntas com responsabilidade, um fornecedor precisa: o desenho com o esquema de referência e folha de tolerância; estado do material e do tratamento térmico no ponto de correção; onde a distorção é medida hoje e com que distribuição de resultados; peças de amostra cobrindo boas, condições limítrofes e NOK; o tempo de ciclo necessário; e as regras de retrabalho e sucata que a planta aceitará. Com essas entradas, o conceito de fixação, o plano de sondagem e a arquitetura da imprensa seguem diretamente - sem eles, qualquer proposta de máquina é um palpite sobre qual recurso realmente define “direto” de sua parte.
Still weighing options for steering knuckle straightening? O machine selection guide for shafts, tubos e perfis e o price breakdown for straightening machines are written for exactly this stage of the decision.