
En styreknoke er ikke en aksel. Det er en tredimensjonal strukturell komponent - støpt duktilt jern, støpt aluminium eller smidd stål - hvis funksjon avhenger av den relative geometrien til flere grensesnitt som aldri deler en rotasjonsakse: navlagerboringen og navflaten, styrearmen med sin trekkstangboss, stag- eller kingpin-grensesnittene, bremsekaliperbossene og kuleleddet eller akselåpningene. Å rette ut en knoke betyr derfor aldri "å gjøre en akse rett". Det betyr å gjenopprette et sett med definerte vinkel- og posisjonsforhold mellom funksjoner.
En brukbar løsning for utretting av styreknoke må svare på fem spørsmål før en maskin eller inventar spesifiseres:
- Er knoken en produksjonsdel med maskinvare igjen, en varmebehandlet del i prosess, eller en allerede ferdigstilt del med skadehistorikk?
- Hvilket funksjonssett definerer datumkjeden - navboring, navflate, kingpin eller strut-grensesnitt - og i hvilken rekkefølge?
- Er hvert avvik en global forvrengning av kroppen, en vinkeltilt av ett grensesnitt, en bøyd styrearm, eller boreforvrengning som tilhører en dimensjoneringsprosess i stedet for retting?
- Hvilken korrigeringsvei er godkjent for material- og varmebehandlingstilstand: pek å trykke, armkorreksjon, kontrollert dimensjonering, eller skrot?
- Hvordan vil utgitt geometri, sprekkintegritet og stabilitet etter bearbeiding verifiseres før delen frigjøres?
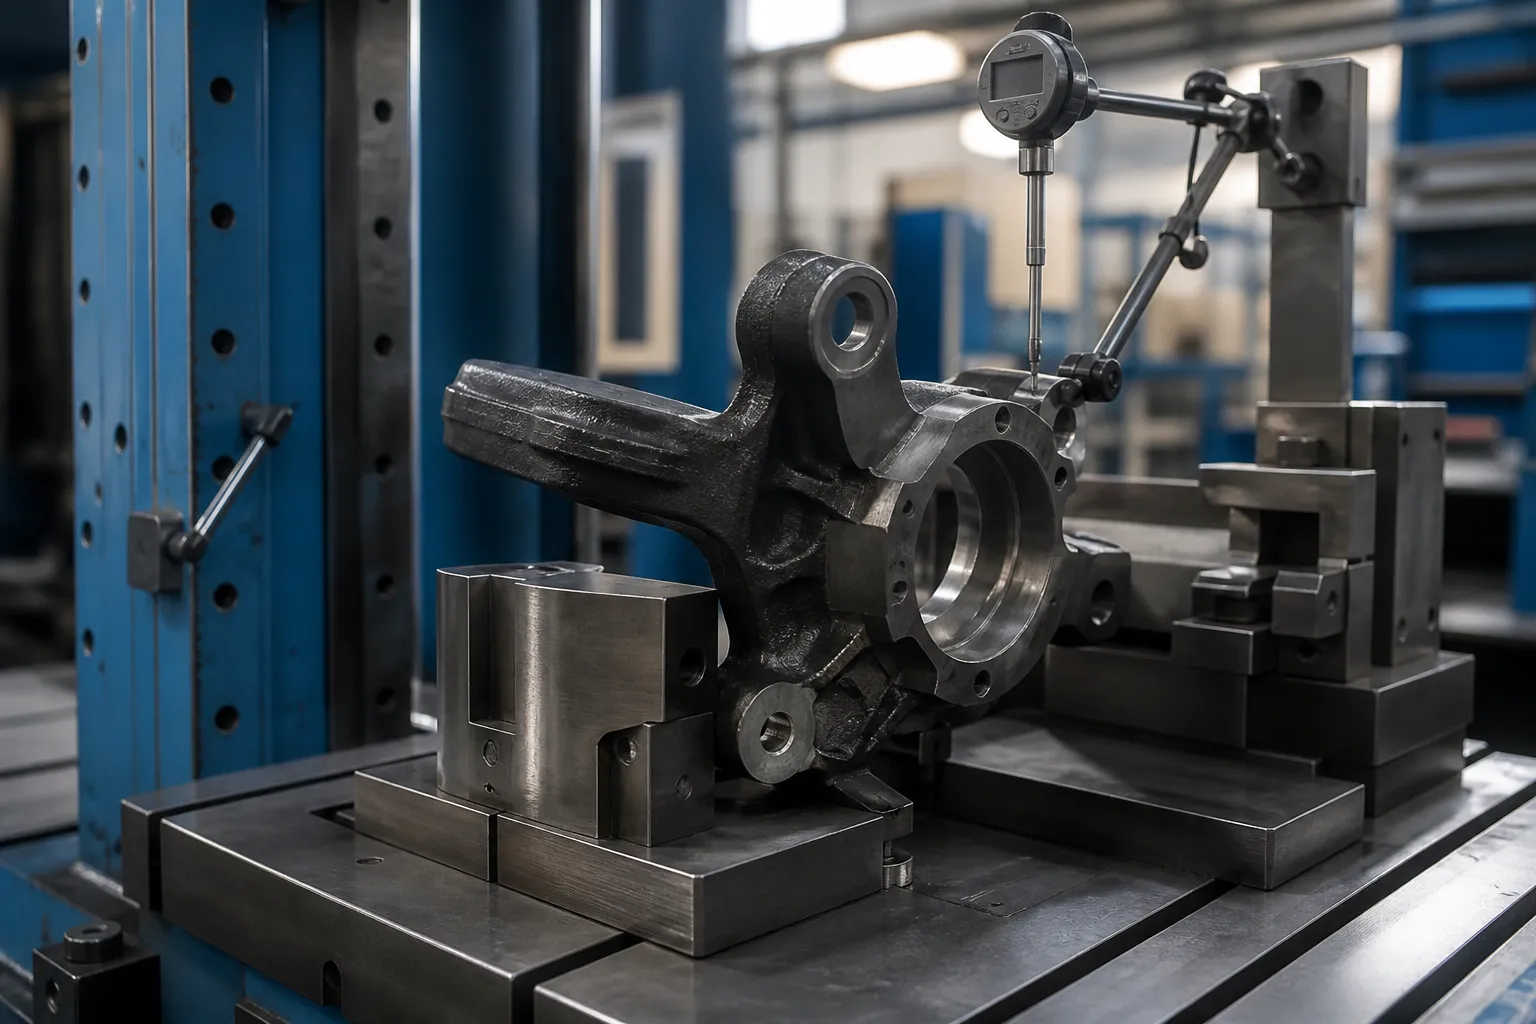
*Engineering konsept illustrasjon: en styreknoke holdt i en delspesifikk armatur med en sonde som overvåker navflaten under en korreksjonsstudie. Det er ikke et fotografi fra kundesiden. Tvinge posisjoner, datumvalg og akseptgrenser krever tegningen og representative prøvedeler.*
To forskjellige problemer skjuler seg bak ett nøkkelord
DataForSEO resultater for steering knuckle straightening er dominert av kollisjonsreparasjoner og entusiastfora: Reddit-tråder som spør om en bil "kjører rett" etter knokearbeid, Bob Is The Oil Guy debatterer om å løsne en bøyd knoke, og Facebook-gruppereparasjonsforespørsler. Den eneste materielle tekniske siden er en FenderBender-artikkel om diagnostisering av bøyde knoker fra justeringsdata ved bruk av SAI, camber og inkluderte vinkeldiagrammer - og konklusjonen for kollisjonsbutikker er sløv: støpte knoker "kan ikke repareres og bør byttes ut hvis de er skadet."
Denne doktrinen er korrekt for sin kontekst - en kollisjonslastet sikkerhetsdel med ukjent indre skade - og irrelevant for en annen kontekst: produksjons- og reproduksjonsmiljøet der forvrengning måles, repeterbar prosessartefakt. Disse to verdenene må ikke blandes i ett løsningstilbud:
| Knokesituasjon | Hvor forvrengning kommer fra | Ingeniørstilling |
|---|---|---|
| Kollisjonsskadet knoke på et reparert kjøretøy | Påvirkning overbelastning, ukjent crack-historie | Erstatning, ikke retter - delen er en dokumentert sikkerhetskomponent |
| Duktilt jern eller smidd knoke i produksjon, før eller mellom maskineringsoperasjoner | Støping eller smiing avspenning, bearbeiding av restspenning, varmebehandling | Målbar forvrengningskorreksjon under et validert prosessvindu |
| Knoke i pressstøpt aluminium (stag type) etter maskinering eller varmealdring | Lindring av aldringsstress, slukke forvrengning | Begrenset kuldekorreksjon; risikovurdering per legering og temperament |
| Reprodusert knokekjerne | Service slitasje, tidligere krasj, lagersvikt varme | Full inspeksjonsport: sprekker, hardhet og dimensjon før eventuell korrigering |
Denne siden tar for seg den andre raden og dens naboer: målt forvrengningskontroll av knoker inne i en produksjons- eller reproduksjonsprosess. Ingenting her konverterer en krasjbøyd knoke tilbake til en sikkerhetsgodkjent del. For tilstøtende chassiskomponenter som rutinemessig korrigeres i produksjon, se vår chassissystemer rette oversikt og diskusjonen om 3D oppretting av gigastøpte konstruksjonsdeler.
Definer datokjeden før noe annet
Hver funksjonell funksjon av knoken må være listet opp og knyttet til en datumreferanseramme på tegningen:
- navlagerboring — primæraksedatum A;
- navflate — sekundær plan datum B, kontrollere bremse-rotorutløp;
- styrearmsgeometri — stagstagsposisjon og høyde, kontrollere koblingsvinkler og tå;
- kingpin boringer (solide akselknoker) eller staggaffel, klypeboltspor og øvre monteringsflate (MacPherson knoker);
- nedre kuleleddåpning eller presspasningsboring;
- bremsecaliper brakett bosser og anleggsflater;
- ABS-sensorboring og flensdetaljer;
- prosessdatum – lokalisering av puter og klempunkter som brukes ved maskinering.
Navboringen forankrer normalt rammen fordi hjulet og rotoren roterer på den. FenderBender-diagnoselogikken - som utleder en bøyd knoke fra styringsaksens helning, camber og inkluderte vinkelavvik - er den monterte kjøretøysskyggen med samme geometri: en knoke hvis navboringsakse har vippet i forhold til stag- eller kuleleddgrensesnittene viser seg som en inkludert vinkelfeil som ingen innrettingsjustering kan absorbere. I produksjon måles samme avvik direkte på delen i stedet for på bilen.
Gjenkjenne deformasjonsmønstrene separat
Å behandle "bøyd knoke" som en tilstand gir feil korreksjoner. I praksis dominerer fire mønstre, hver med en annen funksjonell konsekvens og en annen korreksjonsrute:
| Mønster | Signatur | Funksjonell konsekvens |
|---|---|---|
| Huvflatetilt i forhold til boreaksen | Ansiktsutløp på navflaten med boringen styrt | Bremse-rotor utløp, tykkelsesvariasjon, bremse judder |
| Vinkelavvik av navboringen til opphengsgrensesnittene | SAI / inkludert-vinkeltypefeil målt mellom datumfunksjoner | Camber som ikke kan justeres ut; dekkslitasje |
| Styrearm bøy eller vri | Strekkstangbossen forskjøvet eller rotert i forhold til armroten | Toe og Ackerman feil; armtretthet under belastning |
| Boreforvrengning eller boss feiljustering | Rundhet eller posisjonsfeil ved press-fit funksjoner | Problemer med lagertilpasning og kaliperbolter; hører til dimensjonering, ikke bøyer seg |
De to første er genuine problemer med utretting av kroppens geometri. Den tredje er en lokal armkorreksjon med egen støtte- og belastningsplan. Den fjerde bør dirigeres til en dimensjonerings- eller kalibreringsoperasjon - å trykke på en boring mens du "retter ut" risikerer å maskere et passformproblem som vil komme tilbake etter montering. Den samme separasjonslogikken gjelder for relaterte styrelinjekomponenter som f.eks automatisk utrettingsprosess for styrestativ og korrigering av lang kulebolt.
Målestrategi: Sammenlignende, Deretter Absolutt
Kollisjonsdiagnostikk måler sammenlignet med delen på motsatt side eller et justeringsskjema fordi det ikke finnes noen tegningsdata i butikken. Produksjonsmåling bør ikke arve det kompromisset. Riktig rekkefølge er:
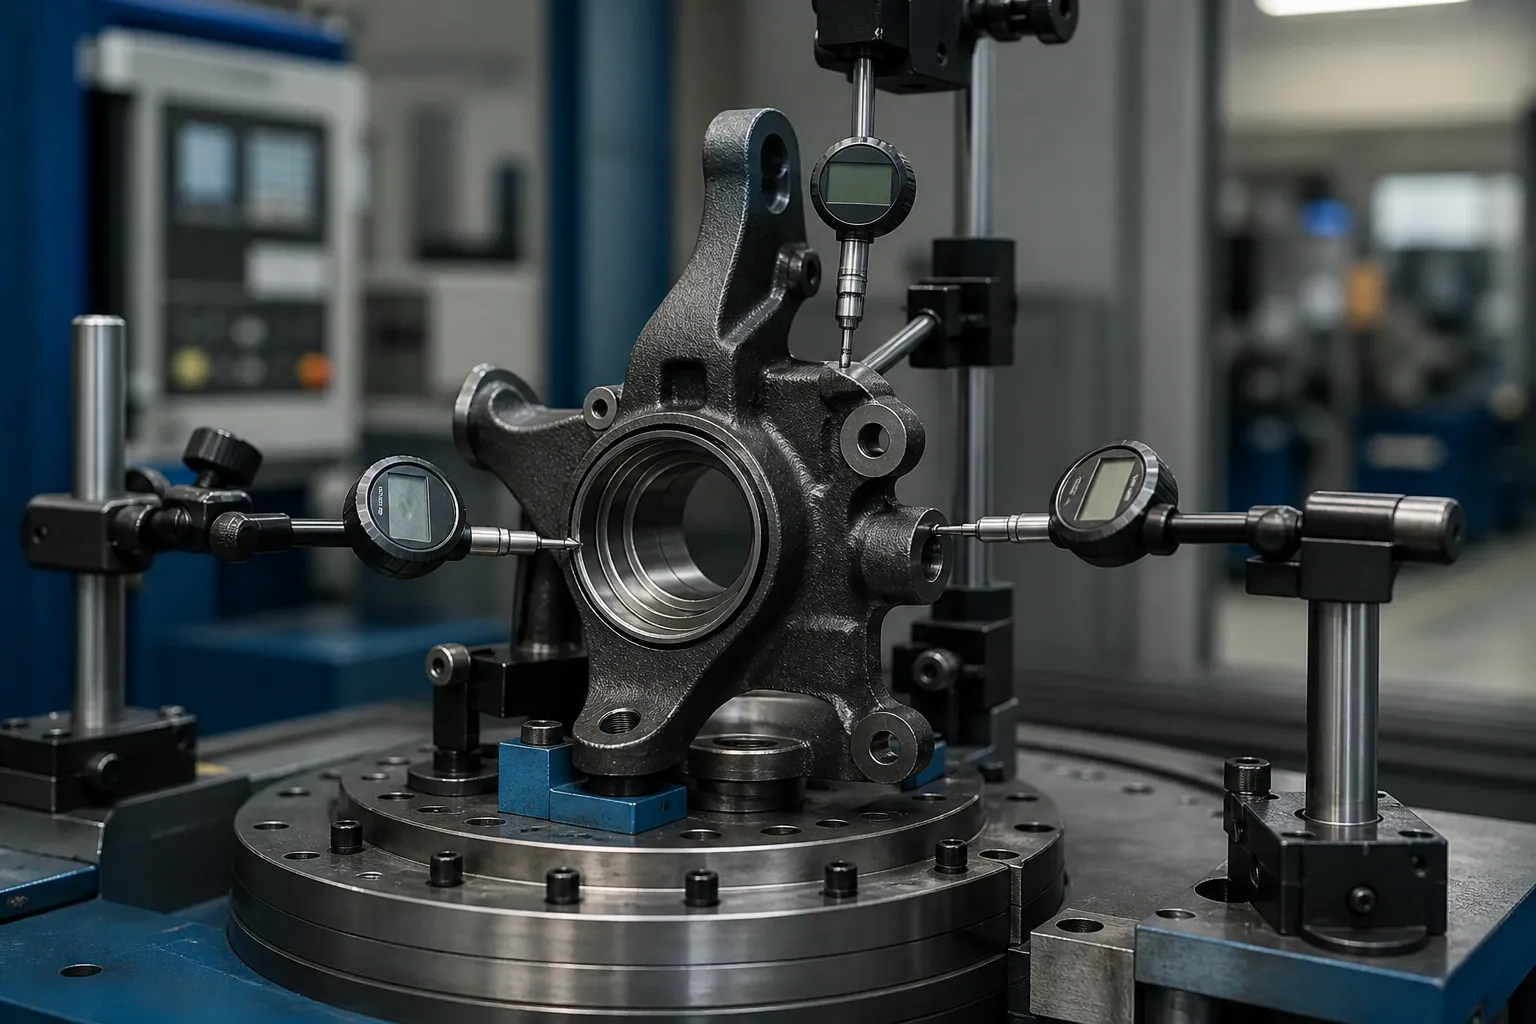
- Styr delen på navboringen (eller boringen til bearbeidingsnulpunktet) i en rotasjonsarmatur.
- Undersøk navflaten for utløp og styrearmputen og trekkstangbossen for posisjon og høyde.
- Fang kingpin- eller stiverdatum-trekkene - boringer på en dor, eller staggaffelen på simulerte parringsflater.
- Sammenlign med golden-sample eller CMM-mastered verdier, ikke mot den motsatte hånden.
- Registrer avvikets størrelse og retning for hver funksjon før noen korrigering forsøkes.
For lavvolum etterarbeid, en granittplate med høydemåler og en CMM-rapport per familie kan være nok. For produksjonsvolumer, armaturet blir en stasjon på en roterende indekseringsmaskin: flerpunkts elektroniske sonder, et servopressehode, og en kontroller som lagrer hver dels avvikskart før du bestemmer korrigeringen. Et forhåndskorreksjonskart er ikke byråkrati - uten det er det ingen måte å skille en global kroppsforvrengning fra en lokal armfeil, og feil funksjon blir lastet inn.
Korrigeringsruter og deres begrensninger

Duktilt jern og smidde stålknoker
Disse materialene tåler kontrollert kaldpunktpressing når korreksjonsvinduet er validert. Lasteplanen betyr mer enn pressekapasiteten: støtter under den stive bossstrukturen, belastning påført ved eller i nærheten av funksjonen som korrigeres, korte slag med tilbakeslag målt etter hvert slag. Rettelser er iterative - trykk, utgivelse, måle på nytt — fordi støpegods frigjør stress ujevnt, og en korreksjon ved armen kan forskyve avlesningen av navflaten. Gjenta hele probekartet etter hver syklus, ikke bare den ene funksjonen som ble lastet inn.
Knoker i støpt aluminium
Pressstøpte aluminiumsknoker i T6/T7-typen har lav duktilitet og et velfortjent rykte for å sprekke under ukontrollert kaldbøyning. Rettelser, hvor godkjent i det hele tatt, er småvinklet, lav hastighet, og validert per legering og temperament på offerprøver, ofte etterfulgt av en stabiliseringsbehandling. Mange knokeprogrammer i aluminium setter ganske enkelt strammere oppstrøms prosesskontroll og skrapforvrengning i stedet - den avgjørelsen tilhører metallurgen, ikke til maskinleverandøren.
Hvilket punkt å trykke kan ikke fikse
Styrearmer som tok en bøyende overbelastning er et tretthets- og ansvarsspørsmål, ikke et geometrispørsmål. Korrigering av kollisjonsbelastede armer på ferdige sikkerhetsdeler bør være av bordet selv når geometrien leser rett etterpå - den samme erstatningsdoktrinen som kollisjonsindustrien bruker. Retting tjener sin plass på prosessindusert forvrengning der lasthistorikken er kjent og korreksjonsvinduet er validert.
Akseptporter

En frigitt retteprosess for knoker skal holde fire porter, i rekkefølge:
- Pre-gate: sprekkdeteksjon (magnetisk partikkel eller tilsvarende for jernholdige deler) før korrigering — å rette ut over en eksisterende sprekk ødelegger bevis og delen.
- Geometri port: fullt datum-funksjonskart innenfor tegningsgrenser — navflateutløp, boring-til-oppheng vinkler, armposisjon — målt etter korrigering og etter ethvert stressavlastnings- eller stabiliseringstrinn.
- Stabilitetsport: ny måling etter neste maskinering eller oppvarming; en korreksjon som slapper av tilbake var stress superposisjon, ikke korrigering.
- Sporbarhetsport: hver dels avvikskart, korrigeringstall og sluttavlesninger lagret mot serienummeret, med en definert omarbeidsgrense utover hvilken delen skrotes i stedet for å trykkes på nytt.
Å definere den omarbeidingsgrensen ærlig - og NOK-sorteringsreglene rundt den - er det som skiller en rettelinje fra en presse i et hjørne. Vår oversikt over kr sorterings- og omarbeidsgrenser i rettelinje dekker beslutningsstrukturen.
Vanlige fallgruver
- Feil datorekkefølge. Korrigering til navflaten mens boringen er den funksjonelle aksen produserer en del som består en kontroll og feiler montering.
- En-funksjons ny måling. Kontroll av kun den korrigerte funksjonen skjuler krysskoblede skift andre steder på kroppen.
- Overpressing av støpegods. Å jage den siste brøkdelen av en millimeter med kraftige slag bytter ut synlig geometri med usynlige mikrosprekker.
- Hopp over stabilitetskontrollen. Forvrengning som kommer tilbake etter neste maskineringsoperasjon er den klassiske signaturen på uavlastet restspenning, og det vises hos kunden, ikke i cellen din.
- Ingen sprekkport før korrigering. En allerede eksisterende sprekk blir en feltfeil med korrigeringsslaget som dokumentert årsak.
Frys prosessstadiet før korrigering
Når korrigeringen skjer i ruten er like avgjørende som hvordan den gjøres. En knoke målt umiddelbart etter støping eller smiing har lagervariasjon og restspenninger som delvis vil slappe av under maskinering; å korrigere til endelig geometri på det stadiet betyr å korrigere en kropp som er i ferd med å endre seg. De praktiske vinduene er:
- Etter grov bearbeiding, før semi-finish: funksjonelle datumfunksjoner eksisterer og beholdningen gjenstår - vanligvis det beste vinduet, fordi korreksjonen støtter sliping og kjedelig i stedet for å bekjempe dem.
- Etter varmebehandling eller induksjonsherding av navboringen: forvrengningen er på topp og en validert korreksjon gjenoppretter deler som ellers ville blitt skrotet, men materialtilstanden begrenser vinduet.
- Etter ferdig bearbeiding: korreksjon er begrenset til små vinkelavvik; hver risiko ved stabilitetsporten gjelder og utbetalingen må rettferdiggjøre den.
Scenen bestemmer også hva "straight" betyr. Før ferdig kjedelig, navboringen er ennå ikke endelig, og nullpunktet må komme fra bearbeidingsnullpunktene; etter ferdig kjedelig, selve boringen blir den ærlige referansen. En rettingsspesifikasjon som ikke navngir prosesspunktet, er en spesifikasjon som to avdelinger vil tolke forskjellig – som er hvordan deler blir korrigert riktig på feil stadium og fortsatt feiler ved montering.
Hva en seriøs forespørsel inneholder
For å sitere en knoke rettestasjon ansvarlig, en leverandør trenger: tegningen med datumskjema og toleranseblad; materiale og varmebehandlingstilstand ved korrigeringspunktet; hvor forvrengningen måles i dag og med hvilken resultatfordeling; prøve deler som dekker bra, grense- og NOK-forhold; den nødvendige syklustiden; og omarbeidings- og skrotreglene anlegget vil godta. Med disse inngangene armaturkonseptet, sondeplan og pressearkitektur følger direkte — uten dem, ethvert maskinforslag er en gjetning om hvilken funksjon som faktisk definerer "straight" fra din side.
Still weighing options for steering knuckle straightening? De machine selection guide for shafts, rør og profiler og den price breakdown for straightening machines are written for exactly this stage of the decision.