
En giraksel er en roterende kraftoverføringskomponent som bærer integrerte girtenner - spor, spiralformet eller skråstilt pinjong — sammen med tappene, splines, tråder og skuldre på en akse. Retthetsspesifikasjonen er definert på den aksen: tappene og girstigningssylindrene må rotere rundt en felles linje innenfor en total indikatoravlesning (TIR) grense satt av lagerets levetid, girnettingskvalitet og akselhastighet. Å rette ut en tannhjulsaksel betyr derfor å gjenopprette rotasjonsaksen til en tannkomponent - et fundamentalt annet problem enn å flate ut en tannstang, og et problem med veletablerte måle- og korreksjonsmetoder.
En løsning for utretting av giraksel må svare på fem spørsmål før utstyr velges:
- Hva definerer måleaksen - journaler, sentre eller spline hoveddiameter - og reflekterer undersøkelsen det sammensatte lagerarrangementet?
- Er avviket en enkeltplansbue, en lokal bøy i en skulder, en vri, eller en kombinasjon - og hvor er det sanne høydepunktet?
- Hva er materialet og varmebehandlingstilstanden — gjennomherdet, karburert og bråkjølt, induksjonsherdede journaler — og hvilke korrigeringsveier som er godkjent for det?
- Er slipelager fortsatt tilgjengelig, og er korreksjonen ment for å gjenopprette lagerfordeling eller endelig geometri?
- Hvordan vil utgitt geometri, tannflankeintegritet og langsiktig stabilitet verifiseres?
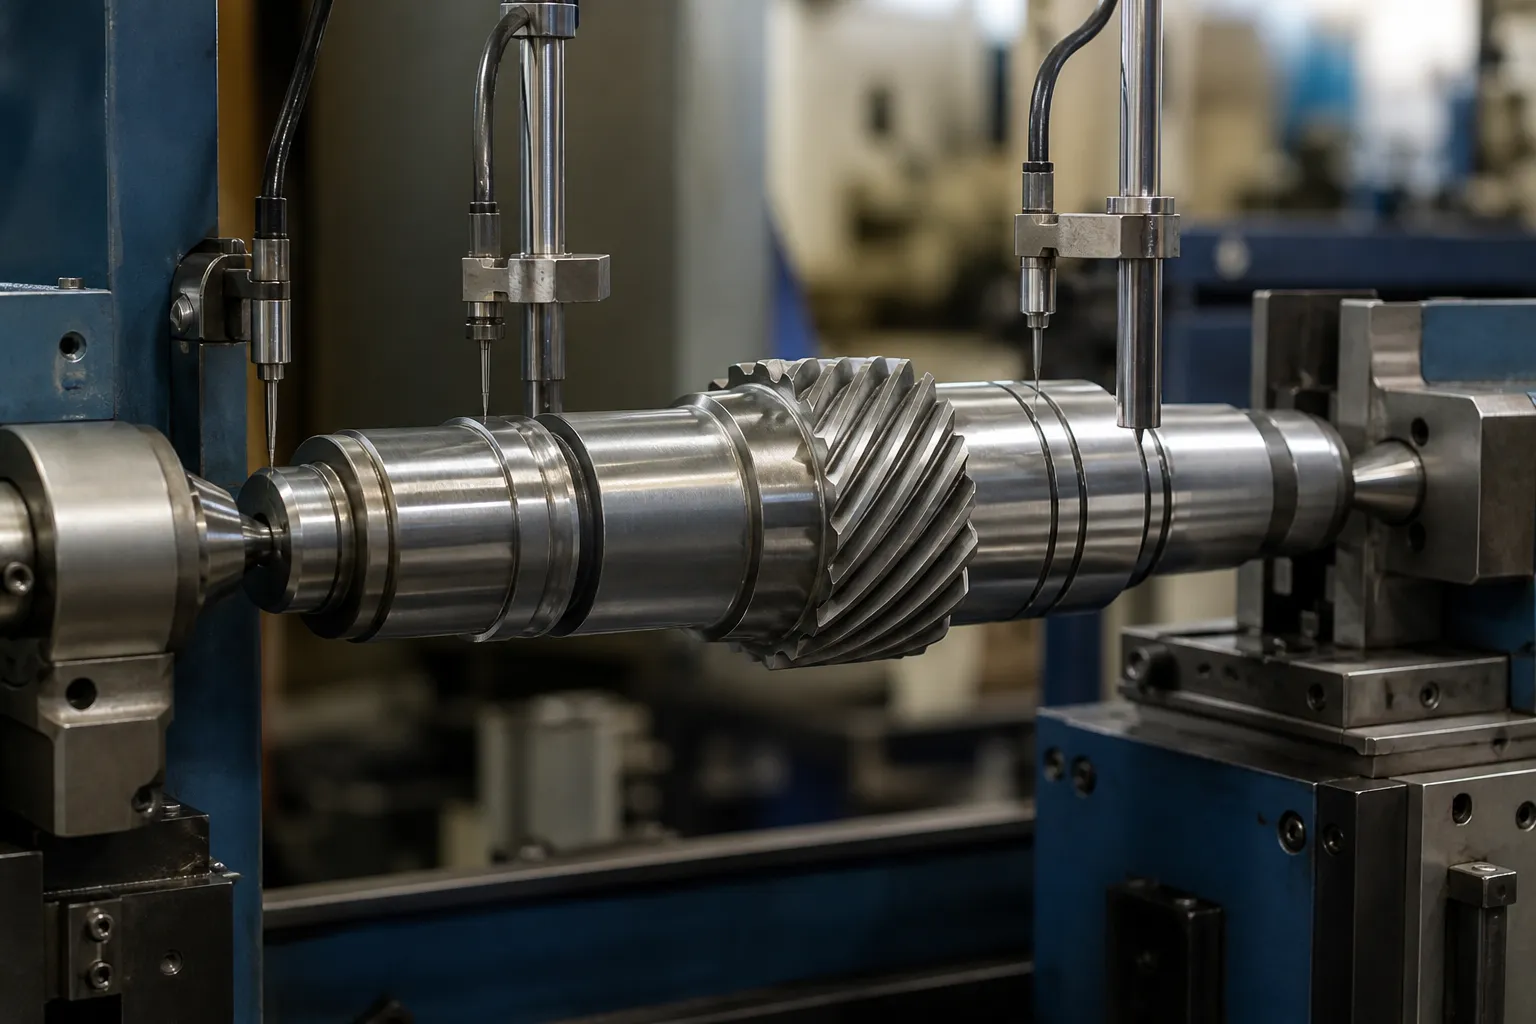
*Engineering konsept illustrasjon: en giraksel støttet mellom sentrene med sonder på tappene under en korreksjonsstudie. Ikke et fotografi fra kundesiden. Datovalg, kraftposisjoner og akseptgrenser krever tegningen og representative prøvedeler.*
Gear Shaft Versus Gear Rack: To forskjellige problemer
Dette nettstedet dekker allerede retting av industrielle girstativ, og de to arbeidsstykkene blir ofte forvirret fordi begge har tannhjulstenner. De deler nesten ikke noe teknisk innhold:
| Girstativ | Giraksel | |
|---|---|---|
| Funksjon | Konverterer rotasjon til lineær bevegelse; tannet rett stang | Overfører dreiemoment mellom roterende akser; tannet sylindrisk del |
| Retthetsdefinisjon | Flathet og retthet til en referanseflate i ett plan; pitch-line flathet | Avvik av rotasjonsaksen: TIR målt rundt omkretsen ved definerte seksjoner |
| Primær måling | Lineær — rettkant, overflateplate, laserlinje, lengdevis prøvetaking | Roterende - del rullet mellom sentre eller på journaler, skive eller elektroniske sonder, bend undersøkelse kart |
| Feil ved bøyd | Binding, ujevn tanninngrep, posisjoneringsfeil | Ubalanse, vibrasjon, skader på lager og tetning, feiljustering av girnettet, utmattelse |
| Typisk korreksjon | Presser i det flate planet; noen ganger strekk- eller utjevningsprosesser for langreol | Punkt-trykk-korrigering ved det kartlagte høydepunktet, selektiv peening, begrensede varmemetoder |
Et stativ korrigeres i et fly; en giraksel korrigeres rundt en akse. Måling vokabular, inventar, maskiner og akseptkriterier er alle forskjellige, derfor behandles de to temaene på egne sider. Hvis arbeidsstykket er en lang tannstang som griper inn i et pinjong for å bevege en last lineært, stativsiden gjelder. Hvis det er en aksel med et tannhjul på som roterer i lagre, les videre.
Anatomi og hvor forvrengning kommer fra
List opp funksjonene som deltar i datumkjeden og spenningssystemet:
- lagerjournaler — primær funksjonsakse;
- girsegmenter: spore eller spiralformede tenner, girflatens bredde, tonehøyde og rotgeometri;
- splines, nøkkelspor, tråder, koniske og koblingsfunksjoner;
- skuldre, låseringspor, kryssboringer og oljehull;
- sentre eller midlertidige prosessdatum;
- slipemasse etter seksjon og prosesstrinn.
Giraksler bøyer seg av de klassiske akselgrunnene, dokumentert i reparasjonslitteraturen: mekanisk overbelastning under håndtering eller montering; asymmetrisk maskinering som lindrer indre belastninger ujevnt; varmebehandling, hvor bråkjøling av en karburert eller gjennomherdet aksel nesten alltid introduserer bue; og kraftige krympe- eller presspasninger som bøyer en i utgangspunktet rett aksel som en stable-up. Spesielt på giraksler, hobbing og barbering etterlater restspenning rundt tannseksjonene, og sliping etter varmebehandling av en journal kan slappe av stress og flytte en annen seksjon - korreksjonspunktet i prosessen betyr like mye som selve korreksjonen.
Mål først: The Bend Survey Map

Den reparasjonstekniske praksisen med å kartlegge en bøyd aksel før du berører den, gjelder fullt ut for giraksler, og produksjonsmaskiner automatiserer det:
- Støtt akselen mellom sentrene eller på dens journaler og kontroller at støttene selv leser null utløp - støttefeil ødelegger hele kartet.
- Merk en rotasjonsreferanse; registrere TIR ved jevnt fordelte aksiale stasjoner, konvertere til avbøyning (halvparten av TIR) og klokkevinkel ved hver.
- Les kartet: et enkelt dominerende høydepunkt med jevn vinkel indikerer en enkel bue; varierende vinkel langs lengden indikerer flere bøyninger eller vridninger; den vanskeligste saken er kombinert bøy og vri.
- Jakt på det sanne høydepunktet mellom stasjoner - maksimum ligger der trenden sier, ikke nødvendigvis der en sonde tilfeldigvis satt.
- Gjenta kartet etter hver korrigeringssyklus og på slutten som inspeksjonsprotokoll.
To utstyrsspesifikke feller sitter inne i dette trinnet. Først, valg av datum: på en avtrappet aksel er korrekt datumkjede vanligvis journalene, ikke sentrene - en aksel kan lese rett på senter og bøyd på journaler, og lagrene bryr seg ikke om sentrene. Valgreglene dekkes i detalj i måling av datumvalg for trinnede aksler. Sekund, tannflankefeil kontra bøy: stigningssylinderløp målt over pinner eller på en girkontroller må skilles fra akselakseløp, eller en tannproduksjonsfeil blir "behandlet" ved å bøye skaftet. Den generelle diagnostiske logikken for å skille formfeil fra bøy er dekket inn rundhet kontra bøy i roterende måling.
Korrigeringsruter
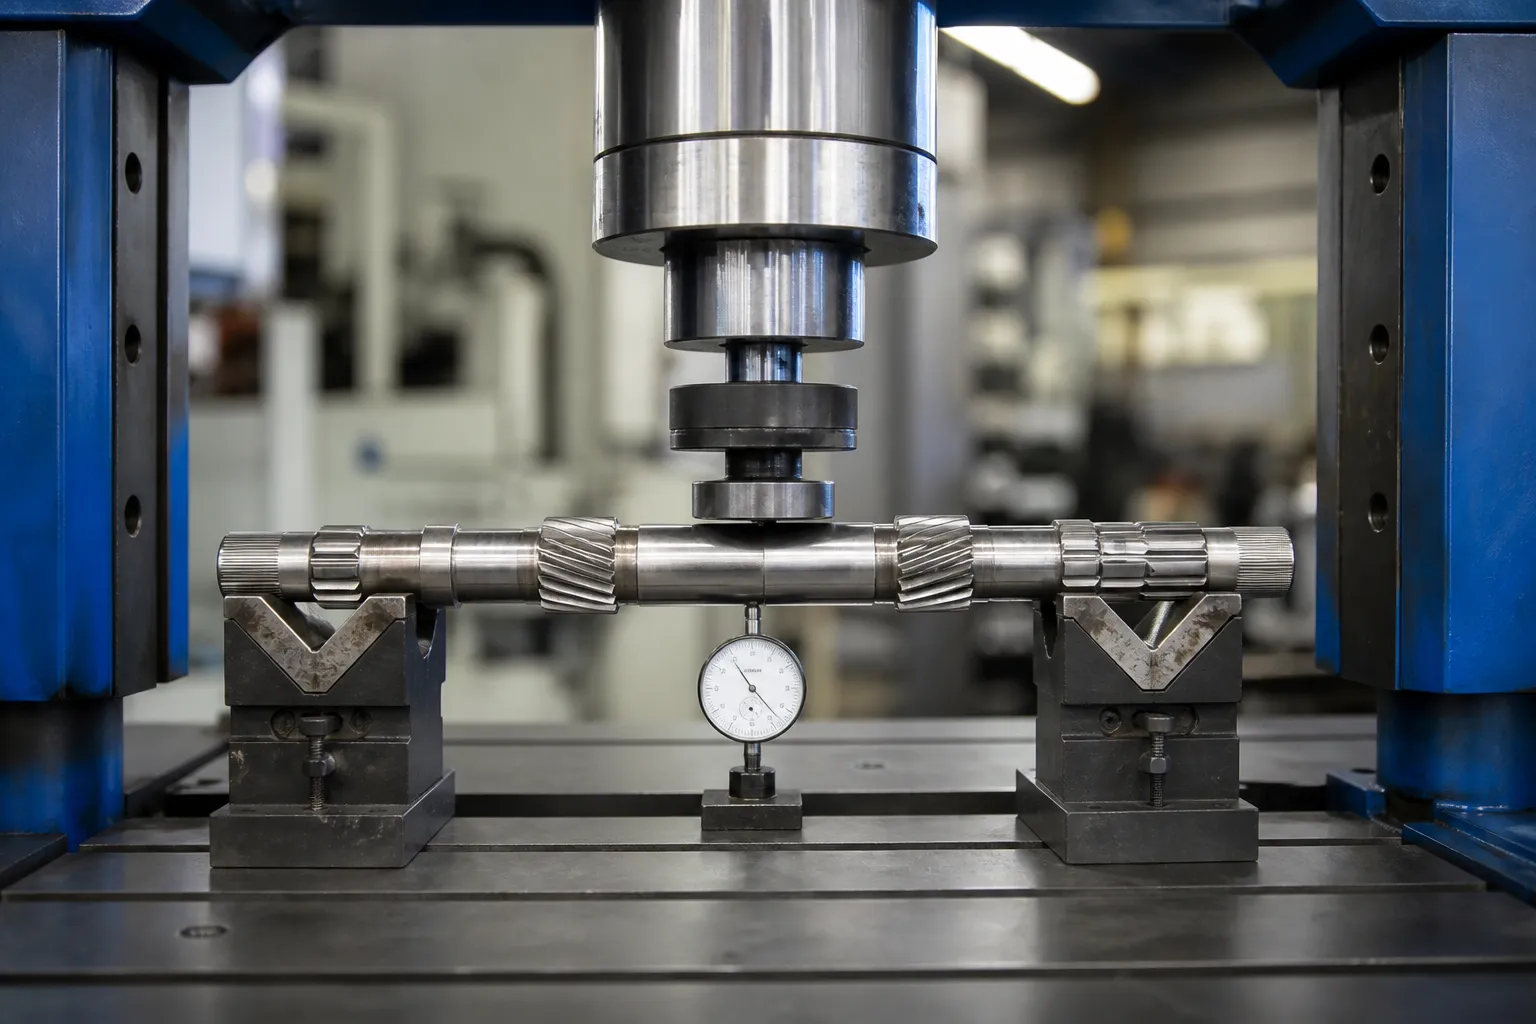
Mekanisk punktpressing — Primærruten
Med kartet i hånden, akselen settes med høydepunktet opp, støttet nær svingen, og lastet med en polstret ram mens en sonde overvåker direkte avbøyning. Arbeid i små strøk og aksepter tilbakespring: målet er færrest korrigeringer av toleranse, fordi hver plastsyklus legger til gjenværende stress. På produksjonsmaskiner denne sløyfen — kart, pressen, re-map — kjører automatisk med tilbakekoblingskompensasjon lært per del familie. Den håndverksmessige delen av manuell akselretting blir en kontrollerparameter; fysikken endres ikke.
Peening — Der trykking ikke kan nå
Kontrollert skudd- eller nålepening av den konkave siden komprimerer overflatefibre og vokser dem litt, trekker aksen rett. På giraksler er peening fintrimverktøyet: den korrigerer små rester etter pressing, og det fungerer på steder en ram ikke kan laste - ved siden av skuldrene, nær tannseksjoner - uten risiko for å knuse tenner. Det er sakte per korreksjon og sjelden den primære ruten.
Spot Heat — Begrenset på herdede giraksler
Punktoppvarming av en liten sone for å skape lokal strekkspenning ved kjøling er en legitim rettemetode på lav- og middels karbon aksler i uherdet tilstand. På karburert, gjennomherdede eller induksjonsherdede giraksler det er sterkt begrenset eller forbudt: den varmepåvirkede sonen kan myke opp eller gjenherde lokalt materiale, skape harde flekker og mikrosprekker nøyaktig hvor tann- og journalutmattelseslivet tilbringes, og la igjen en hevet ujevn som må fjernes før overflaten går i et lager eller tetning. Hvor varmemetoder i det hele tatt vurderes, de tilhører en metallurg-godkjent reparasjonsprosedyre, ikke til en produksjonskorreksjonssyklus. De materielle reglene er utdypet i retting etter varmebehandling.
Hva pressing av en giraksel aldri inkluderer
Belastninger påføres tapp- eller akselkroppsseksjoner mellom støtter – aldri på tannhjultenner. Trykk på tannsegmentet risikerer tanndeformasjon som ingen retteoperasjon kan oppheve, og rulleretting av typen som brukes på vanlige aksler påføres ikke over tenner. Spline-seksjoner følger sine egne regler, dekket i vår spline aksel rette løsning; akselfamiliene målte og korrigerte inne i girkasser – input, utgående og mellomliggende aksler med deres multi-journal aksept logikk – behandles separat i girkasseakselrettingsløsning.
Akseptkriterier

Akselreparasjonspraksis gir en brukbar grunnlinje: ca 0.001 i per fots lengde (0.083 mm/m) for generelt roterende utstyr, stramme mot 0.0005 i (0.013 mm) totalt til enhver tid for høyhastighets flertrinnsmaskineri. For giraksler styrer tegningen, og toleranseklassen følger søknaden: en lav hastighet, giraksel med lav toleranse har et bredere vindu enn et høyt turtall, pinjong med tett klaring. Akseptsekvensen skal være:
- endelig kartleggingskart på alle stasjoner, innenfor spesifisert TIR;
- kvalitetskontroller av utstyr — tannkontakt, utløp over pinner, helixjustering — uendret av korreksjonen;
- sprekkdeteksjon tilpasset materialets tilstand etter all korrigering;
- verifisering etter siste sliping eller etterbehandling, ikke bare etter retting;
- stabilitetsbekreftelse der applikasjonen er kritisk: måle på nytt etter et stående intervall eller temperatursyklus hvis prosessvinduet ikke allerede har bevist stabilitet.
Det siste punktet er den ærlige svakheten ved all akselretting: en korreksjon som bare overlegger ny spenning mot den gamle bøyen kan leses rett i dag og drive i tjeneste. Det er grunnen til at korrigeringstallet er begrenset, hvorfor kartet gjentas etter ferdigstillelse, og hvorfor antall slag til toleranse i seg selv er et prosesskvalitetssignal – prinsipper brukt over hele linjen automatisk akselretting.
Vanlige fallgruver
- Kartlegging på feil datum. Sentre som ikke lenger representerer lageraksen produserer et kart som ikke kan korrigeres til en fungerende aksel.
- Trykker på en stasjon i stedet for høydepunktet. Maksimal avbøyning ligger vanligvis mellom sondestasjoner; finn den før du laster den.
- Belastning av tenner eller herdede splines. Ramkraft hører hjemme på vanlige akselseksjoner; tenner deformeres permanent og usynlig til TIR-kartet.
- Chasing twist med enkeltplanspresser. Kombinert bøy-og-vri trenger en planlagt sekvens, ikke repetisjon av samme slag.
- Stoler kun på lesingen etter trykk. Reststress omfordeles; frigjøringssjekken tilhører etter sluttsliping, og feltresultatet etter det.
Skille bøyning fra vri før du forplikter deg til en sekvens
Kartleggingskartet bestemmer ikke bare om det skal korrigeres, men i hvilken rekkefølge. Tre diagnostiske signaturer dekker de fleste giraksler:
- Enkel bue: avbøyningsstørrelser stiger og faller langs lengden med en konsistent klokkevinkel. Ett trykk på det kartlagte høydepunktet, springback lært, gjort — det enkleste tilfellet og den manuelle øvelsen håndterer godt.
- To-plan eller S-bend: klokkevinkelen roterer langs lengden. To korrigeringer er planlagt i rekkefølge, hver verifisert på et nytt kart; korrigering av den større bøyningen først forenkler vanligvis den andre.
- Bøy med vri: kantete trekk — splines, nøkkelspor, girfase i forhold til tappene — indikerer torsjonsforskyvning på toppen av baugen. Å trykke alene behandler bøyningen og etterlater vridningen; vrikorreksjon er en annen operasjon med sin egen validering, og å late som noe annet produserer aksler som passerer TIR og feiler fasing.
Automatiske maskiner gjør de to første sakene rutinemessige: kontrolleren passer til de målte stasjonene, beregner trykkposisjon, overslag og støtteavstand, og lukker sløyfen innen to eller tre sykluser. Vrisaken forblir den som skiller en seriøs prosessdefinisjon fra en presse med programvare, og det er nettopp tilfellet at de fem åpningsspørsmålene er laget for å fange opp tidlig — før skaftet har brukt opp korreksjonsbudsjettet på slag rettet mot feil modus.
Hva en seriøs forespørsel inneholder
En giraksel rettemaskin eller celle er spesifisert fra: tegningen med datumskjema og TIR-grenser etter seksjon; materiale og varmebehandlingstilstand ved korrigeringspunktet; girdata — modul, spiralvinkel, hardhet – så lastingsekskluderinger er eksplisitte; gjeldende forvrengningsfordeling ved målestasjonen; prøvedeler over avviksområdet; krav til syklustid og sporbarhet; og omarbeidsgrensepolitikken. Med disse inngangene støtte-og-sonde-planen, pressekraftklasse og tilbake-læringsstrategi følger direkte, og stasjonen kan valideres mot deler i stedet for løfter.
Every gear shaft straightening project eventually hits the same two questions – de valgguide for aksel, rør- og profilarbeid og den kostnadssammenbrudd for rettemaskin svar på dem før leverandørmøtet gjør det.